


Zrozumienie cen matryc do tłoczenia od podstaw
Wyobraź sobie, że otrzymujesz dwie wyceny tego samego narzędzia do stemplowania i widzisz dziesięciokrotną różnicę w cenie. Jeden dostawca podaje 15 000 dolarów, inny 150 000 dolarów. Żadne z nich nie jest błędne. Prawdopodobnie różnie interpretują Twoje wymagania, budują według różnych standardów lub podają zupełnie różne typy matryc dla tej samej geometrii części. Ten spread nie jest oznaką chaosu na rynku. Odzwierciedla ogromną liczbę zmiennych, które określają cenę matrycy do tłoczenia, i zaskakuje kupujących, którzy nie zmapowali tych zmiennych przed sięgnięciem po wycenę.
Co to jest matryca do stemplowania i dlaczego cena tak bardzo się różni
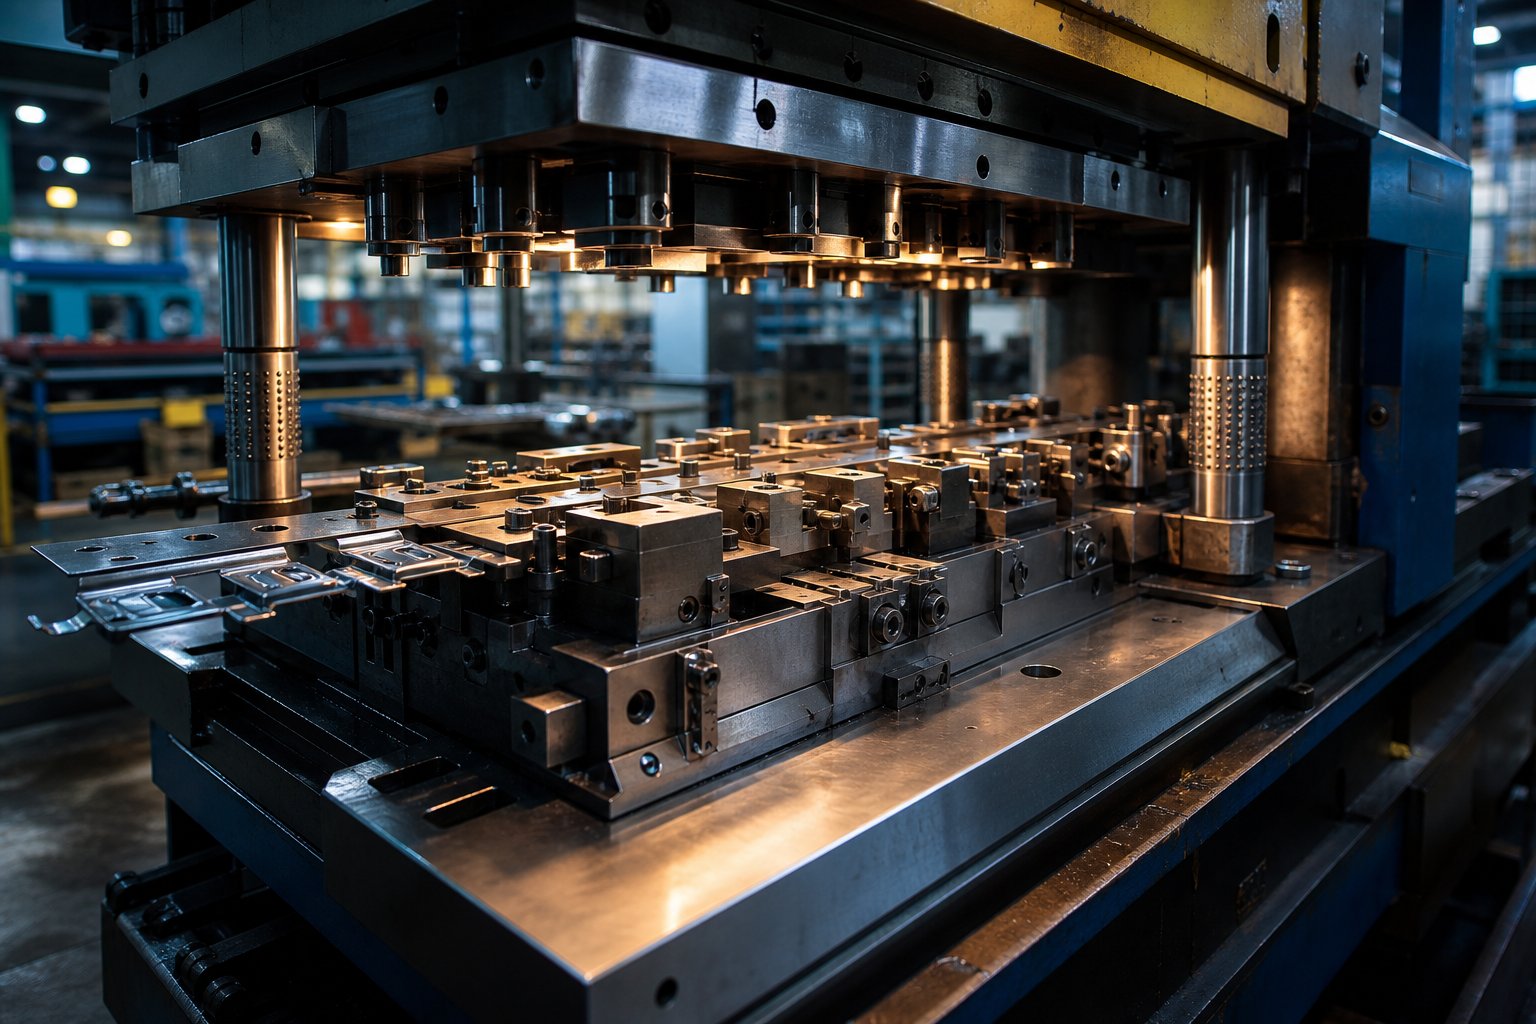
Tłocznik jest narzędziem precyzyjnymmontowane w prasie, która przekształca płaską blachę w gotowe-lub prawie gotowe części poprzez cięcie, gięcie, ciągnienie i formowanie. Każda matryca do tłoczenia metalu jest-projektowana na zamówienie w celu wytworzenia określonej części, co oznacza, że ceny nigdy nie są-z-z półki. Ostateczny koszt kształtowany jest przez pięć wzajemnie powiązanych czynników: typ matrycy i liczba stacji, złożoność i tolerancje części, gatunek stali narzędziowej, oczekiwana wielkość produkcji oraz lokalizacja geograficzna producenta narzędzi.
Prosta jednostanowiskowa stempel-stosowana do zaślepiania wsporników płaskich może wymagać jedynie podstawowej konstrukcji i standardowej stali. Wielostanowiskowa-stopniowa matryca produkująca złącza samochodowe z wąskimi tolerancjami i operacjami wybijania wymaga tygodni pracy projektowej, najwyższej jakości materiałów i długiego czasu prób. Każda dodatkowa stacja w matrycy progresywnej może zwiększyć koszt oprzyrządowania o8 do 12 proc, a złożoność nie skaluje się liniowo. Właśnie dlatego matryce do tłoczenia metali obejmują tak szeroki zakres kosztów, od kilku tysięcy dolarów do znacznie ponad miliona w przypadku narzędzi do przenoszenia dużych-paneli stosowanych w produkcji nadwozi samochodowych.
Ceny matryc do tłoczenia mogą wahać się od 3000 USD za prostą wykrojnik do ponad 1 000 000 USD za złożoną linię matryc przenoszących do samochodów. Zrozumienie czynników kosztowych stojących za tym rozrzutem odróżnia realistyczne budżetowanie od domysłów.
Warto zauważyć, że określenie „stempel” pojawia się w dwóch różnych kontekstach. Przemysłowe matryce do tłoczenia metali, o których mowa w tym artykule, to narzędzia produkcyjne przeznaczone do formowania części metalowych na dużą skalę. Z kolei matryce i narzędzia do wytłaczania metalu służą do dekoracyjnego znakowania, tworzenia nadruków na skórze, papierze lub miękkich metalach. Chociaż oba mają wspólne miejsce na słowa kluczowe, ten przewodnik opiera się wyłącznie na narzędziach produkcyjnych do części z blachy, obejmując czynniki kosztowe, struktury cenowe i strategie zaopatrzenia, które są ważne dla inżynierów produkcji i specjalistów ds. zaopatrzenia.
Dla kogo przeznaczony jest ten przewodnik cenowy
Niezależnie od tego, czy jesteś kierownikiem ds. zakupów porównującym oferty zagraniczne i krajowe, inżynierem produktu próbującym zaplanować budżet na narzędzia do nowego programu, czy też założycielem startupu, który po raz pierwszy styka się z tłoczeniem metali, ten przewodnik okaże się przydatny. Cel jest prosty: zapewnić jasne ramy umożliwiające zrozumienie, co wpływa na koszty, dzięki czemu będziesz mógł zadawać lepsze pytania, ustalać realistyczne oczekiwania i oceniać oferty dostawców na równych zasadach.
W kolejnych sekcjach znajdziesz szczegółowe zestawienia według typu matrycy, wyboru stali narzędziowej, wpływu materiału przedmiotu obrabianego, ekonomiki wielkości produkcji, regionalnych różnic cenowych, całkowitego kosztu posiadania oraz praktyczne strategie zmniejszania wydatków na narzędzia bez utraty jakości. Każda sekcja dotyczy luki, która często pozostaje otwarta w ogólnych przewodnikach cenowych, gdzie podane są zakresy, ale brakuje uzasadnienia. Różnica między wyceną 25 000 USD a wyceną 75 000 USD za tę samą część często wynika z przejrzystości specyfikacji i wyborów inżynieryjnych, a nie z chciwości dostawcy. Ten przewodnik pomoże Ci dokładnie zobaczyć, gdzie znajdują się dźwignie kosztów.
Przedziały cenowe według rodzaju tłocznika
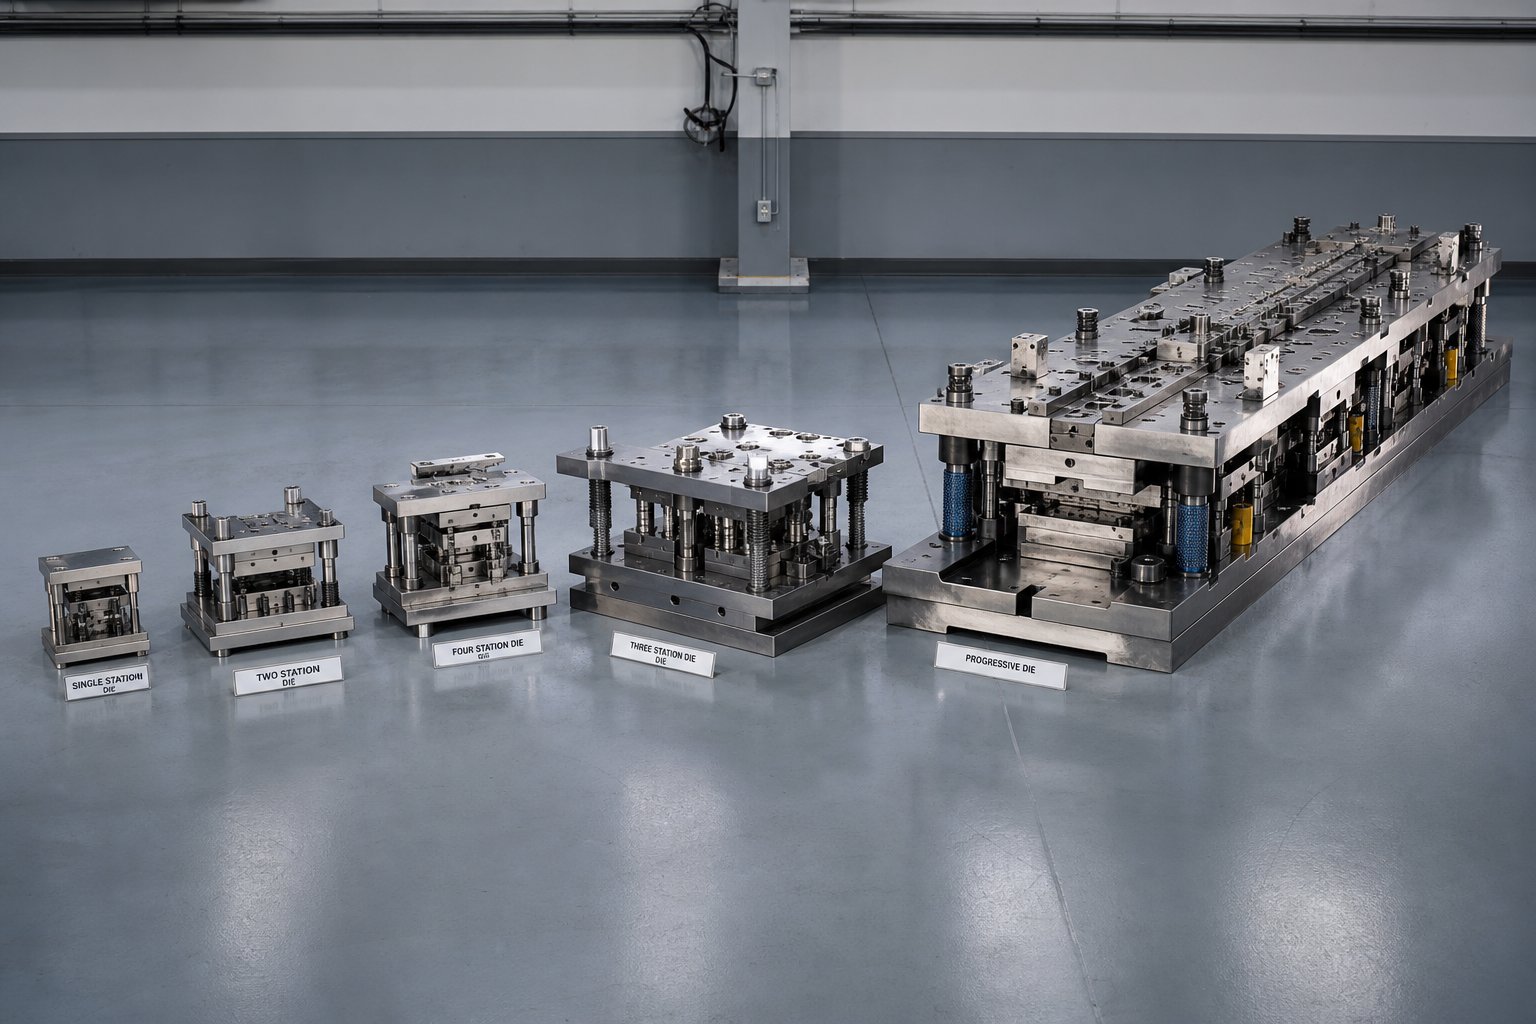
Największy pojedynczy element zamówienia ze wszystkichcytat z stemplato rodzaj budowanej kości. Standardowa matryca do zaślepiania podkładek płaskich i 20-pozycyjna matryca progresywna do złączy samochodowych charakteryzują się zupełnie innymi kosztami, nawet jeśli gotowe części mają mniej więcej ten sam rozmiar. Wiedza o tym, gdzie w spektrum cenowym znajduje się każdy typ matrycy, pomaga ocenić, czy oferta jest rozsądna, zanim zagłębisz się w szczegóły.
| Typ matrycy | Typowa złożoność | Ogólny zakres cen | Podstawowe przypadki użycia |
|---|---|---|---|
| Pojedyncza-stacja (wygaszanie/przebijanie) | Niski | $3,000 - $15,000 | Wsporniki płaskie, podkładki, proste klipsy |
| matryca złożona | Niski do średniego | $8,000 - $25,000 | Płaskie części wymagające wielu cięć za jednym pociągnięciem |
| Progresywna kostka | Średnie do wysokiego | $15,000 - $60,000+ | Złącza-o dużej objętości, wsporniki, części konstrukcyjne |
| Matryca transferowa | Wysoki | $100,000 - $1,000,000+ | Duże panele nadwozia,-głęboko tłoczone obudowy, złożone części 3D |
| Matryca do tłoczenia na gorąco | Wysoki | $80,000 - $300,000+ | Elementy bezpieczeństwa samochodowego ze stali-o-wysokiej wytrzymałości |
Czynniki cenowe matryc progresywnych
Matryce progresywne to najważniejsze narzędzia w przypadku małych-i-średnich części produkowanych w dużych ilościach. Metalowy pasek przechodzi przez wiele stanowisk w jednym zestawie tłoczników, przy czym każde stanowisko wykonuje inną operację ({3}} cięcia, gięcia, formowania lub formowania -, aż na końcu wypadnie gotowa część. Z danych branżowych pochodzących od producentów wynika, że średnia matryca progresywna wynosi około 30 000 USD, chociaż prostsze geometrie mogą spaść do 15 000 USD, a złożone narzędzia wielo-stanowiskowe przekraczają 60 000 USD.
Dlaczego szeroki rozrzut? Każda stacja dodana do układu taśmy oznacza więcej czasu inżynieryjnego, dodatkową obróbkę CNC, mniejsze tolerancje wyrównania między stacjami i więcej materiału na sam blok matrycy. Matryca stemplowa z 5-stanowiskami do nawiasów płaskich to coś innego niż narzędzie z 15-stanowiskami z gwintowaniem i wybijaniem w matrycy. Same godziny obróbki mogą się podwoić lub potroić, co jest głównym powodem, dla którego matryce progresywne kosztują znacznie więcej niż narzędzie do wykrawania z jednym uderzeniem, wykonujące jedną operację.
Zakresy kosztów matrycy transferowej i złożonej
Matryce transferowe obsługują części zbyt duże lub zbyt skomplikowane geometrycznie, aby umożliwić stopniowe podawanie pasków. Zamiast przechodzić przez matrycę na pasku nośnym, poszczególne półfabrykaty są pobierane i przemieszczane pomiędzy niezależnymi stanowiskami za pomocą chwytaków mechanicznych. Eliminuje to siatkę łączącą pomiędzy częściami, oszczędzając materiał na sztukę, ale samo oprzyrządowanie wymaga wielu zestawów matryc, mechanizmów przenoszących i szeroko zakrojonych prób. Może działać pojedyncza matryca rysunkowa błotnika samochodowego250 000 do 500 000 dolarówa kompletna linia matryc do ciągnienia, przycinania, kołnierzy i przebijania dla jednego panelu często przekracza 500 000 dolarów.
Matryce złożone znajdują się na drugim końcu spektrum. Wykonują wiele operacji cięcia w jednym suwie prasy, co sprawia, że są skuteczne w przypadku płaskich części wymagających dużej precyzji w jednej płaszczyźnie. Ponieważ zestaw matryc metalowych jest prostszy - nie ma stacji progresywnych, nie ma systemów transferowych - koszty projektowania i obróbki pozostają umiarkowane, zwykle od 8 000 do 25 000 USD w zależności od rozmiaru części i wymagań dotyczących tolerancji.
Ceny pojedynczych-stacji i matryc specjalnych
Pojedyncza-matryca stacji wykonuje jedną operację na skok: półfabrykat, przebicie lub proste zgięcie. Są to najtańsze narzędzia produkcyjne do tłoczenia metali i nadają się do małych-do-średnich serii, gdzie czas cyklu na część jest mniej krytyczny niż budżet na narzędzia. Pomyśl o prototypowych wspornikach, podkładkach regulacyjnych lub prostych zaciskach, w przypadku których inwestycja o wartości 3000–15 000 USD ma sens w porównaniu z oczekiwaną ilością części.
Matryce do tłoczenia na gorąco zajmują specjalną niszę, głównie w samochodowych konstrukcjach bezpieczeństwa, takich jak słupki B- i belki antywłamaniowe drzwi. Tworzą blachę w temperaturze powyżej 900 stopni Celsjusza, a następnie hartują część wewnątrz matrycy, aby uzyskać-ultrawysoką wytrzymałość na rozciąganie. Matryca musi wytrzymywać ekstremalne cykle termiczne, co wymaga specjalistycznych stali narzędziowych, zintegrowanych kanałów chłodzących i solidnej konstrukcji -, co powoduje, że koszty pojedynczego narzędzia wahają się w przedziale od 80 000 do 300 000 dolarów.
Schemat jest jasny: skale kosztów z liczbą operacji wykonywanych wewnątrz matrycy, precyzją wymaganą pomiędzy tymi operacjami oraz wymaganiami środowiskowymi stawianymi narzędziu podczas produkcji. Mniej oczywiste jest to, jak gatunek stali wybrany do samej matrycy wpływa na ceny w każdej kategorii -, czynnikowi, któremu warto się bliżej przyjrzeć.
Jak wybór materiału matrycy wpływa na Twój budżet
Dwie matryce progresywne z identyczną liczbą stanowisk i geometrią części mogą mieć bardzo różne ceny w zależności od tego, z czego są wykonane. Gatunek stali narzędziowej wybrany na stemple, bloki matrycy i elementy zużywalne stanowi znaczącą część całkowitej ceny tłocznika i bezpośrednio określa, jak długo narzędzie będzie działać, zanim będzie wymagało ostrzenia lub wymiany. Wybór niewłaściwego gatunku oznacza albo nadmierne wydatki z góry na materiał, którego nie potrzebujesz, albo niedostateczne wydatki i płacenie więcej za konserwację i późniejsze przestoje.
Pomyśl o tym w ten sposób: stal to nie tylko pozycja kosztów surowca. Wpływa na czas obróbki, złożoność obróbki cieplnej, trudność szlifowania i ostatecznie na liczbę części, które można wyprodukować przed pierwszym ponownym szlifowaniem. Każdy z tych dalszych skutków wpływa na koszty.
Typowe gatunki stali narzędziowej i ich konsekwencje kosztowe
Większość stalowych matryc do tłoczenia składa się z kilku- dobrze poznanych gatunków stali narzędziowej, z których każdy oferuje inną równowagę twardości, wytrzymałości, odporności na zużycie i obrabialności. Oto porównanie najpopularniejszych opcji:
| Stopień stali | Względny koszt materiału | Typowa twardość (HRC) | Najlepiej-odpowiednie aplikacje | Oczekiwany zakres trwałości matrycy |
|---|---|---|---|---|
| A2 | Niski do umiarkowanego | 57 - 62 | Średnio-wykrawanie, przekłuwanie i matryce formujące | 200,000 - 500 000 trafień |
| D2 | Umiarkowane do wysokiego | 58 - 64 | Wysoko-wykrawanie i tłoczenie materiałów ściernych | 500,000 - 1,000,000+ trafień |
| S7 | Umiarkowany | 54 - 58 | Uderzanie-ciężkie operacje, gięcie, matryce do tłoczenia na zimno | 300,000 - 700 000 trafień |
| M2 (-stal szybkotnąca) | Umiarkowane do wysokiego | 60 - 65 | Wysoko-szybkie matryce progresywne, przebijanie-cienkiego materiału | 500,000 - 1 000 000 trafień |
| Węglik wolframu | Wysoka (3-5x stal) | 70+ HRC (88-92 HRA) | Bardzo-wysoka-objętość, wąska-tolerancja, materiały ścierne | 2 000,000 - 10,000,000+ trafień |
Stal A2 to gatunek średnio-stopowy,-utwardzany na powietrzu, który zapewnia dobrą wytrzymałość i łatwiejszą obróbkę w porównaniu z opcjami o wyższej-węglach. W przypadku narzędzia do tłoczenia metali stosowanego w umiarkowanych nakładach produkcyjnych, A2 zapewnia kontrolę zarówno kosztów materiału, jak i czasu obróbki. Często jest to zalecenie domyślne, gdy wymagania dotyczące trwałości matrycy spadają poniżej 500 000 cykli.
D2 to krok w górę. Jest to stal wysoko-węglowa i-chromowa o doskonałej odporności na zużycie, co czyni ją popularnym wyborem do stali matrycowej do tłoczenia w zastosowaniach-na dużą skalę. Kompromis-? D2 jest trudniejszy w obróbce, trudniejszy w obróbce EDM i wymaga starannej obróbki cieplnej, aby uniknąć pęknięć. Te dodatkowe etapy przetwarzania zwiększają koszt gotowej matrycy, ale wydłużona żywotność często uzasadnia wyższą cenę w przypadku produkcji setek tysięcy części.
S7 zajmuje wyjątkową pozycję. Jest ceniony za wyjątkową odporność na wstrząsy i wytrzymałość, dzięki czemu jest-najlepszym gatunkiem do operacji wymagających dużych uderzeń, takich jak głębokie gięcie, formowanie lub formowanie grubego materiału. Tam, gdzie D2 może wykruszać się pod wpływem powtarzających się-obciążeń udarowych, S7 pochłania wstrząsy. Jego twardość jest niższa, więc zużywa się szybciej w warunkach ściernych, ale w zastosowaniach-zdominowanych uderzeniami jest trwalszy niż gatunki twardsze i bardziej kruche.
Wzór jest spójny we wszystkich narzędziach do tłoczenia stali: twardsze gatunki kosztują więcej surowca i wymagają większej liczby godzin obróbki, ale zapewniają dłuższą żywotność matrycy. Miękkie gatunki są tańsze i szybsze w produkcji, ale zużywają się szybciej. Podjęciem decyzji powinna kierować wielkość produkcji i materiał przedmiotu obrabianego, a nie tylko początkowa cena.
Kiedy wkładki z węglika uzasadniają premię
Węglik wolframu to zupełnie inna liga. Dzięki odporności na zużycie do 30 razy większej niż stal narzędziowa, płytka węglikowa utrzymuje wąskie tolerancje wymiarowe w milionach cykli, w których nawet D2 wymagałoby wielokrotnych przeszlifowań. Początkowy koszt elementu matrycy z węglika może być od trzech do pięciu razy wyższy niż jego odpowiednika ze stali, ale obliczenia matematyczne zmieniają się dramatycznie przy dużych ilościach.
Wyobraź sobie przebijak w matrycy progresywnej, która produkuje 3 miliony części rocznie. Stempel D2 może wymagać ponownego szlifowania co 400 000 uderzeń, co oznacza siedem lub osiem przerw w działaniu usług rocznie. Stempel węglikowy pracujący w tym samym zastosowaniu może wytrzymać 3 miliony trafień przed pierwszą czynnością konserwacyjną. Mniej przestojów, mniej części zamiennych i bardziej stała jakość części w całym cyklu.
Większość producentów matryc nie buduje całych matryc z węglika. Materiał jest kruchy, trudny do modyfikacji i wymaga specjalistycznego szlifowania diamentowego lub EDM w celu jakiejkolwiek dodatkowej obróbki. Zamiast tego standardem branżowym jest podejście hybrydowe: płytki z węglików spiekanych w krytycznych-punktach zużycia, takich jak stemple przebijające i krawędzie tnące, osadzone w twardszym korpusie matrycy ze stali narzędziowej. Dzięki temu ogólne koszty stali do tłoczenia można kontrolować, a materiał najwyższej jakości jest umieszczany dokładnie tam, gdzie zapewnia największą wartość.
Węglik ma sens ekonomiczny w przypadku-produkcji wysokoseryjnej z użyciem ściernych materiałów obrabianych, gdy odchylenie tolerancji pomiędzy okresami ostrzenia jest niedopuszczalne lub gdy koszt przestoju prasy w celu konserwacji matrycy przekracza początkową premię za-trwalsze komponenty.
Obróbka powierzchni wydłużająca żywotność matrycy i zwiększająca koszty
Oprócz wyboru materiału podstawowego, powłoki powierzchniowe oferują kolejną dźwignię poprawiającą wydajność matrycy. Azotek tytanu (TiN) i węglik-azotku tytanu (TiCN) to najpopularniejsze powłoki PVD nakładane na elementy matryc do tłoczenia. Dodają mikroskopijnie cienką warstwę, zwykle od 2 do 5 mikrometrów, która znacznie zwiększa twardość powierzchni i zmniejsza tarcie pomiędzy matrycą a przedmiotem obrabianym.
Liczby są przekonujące. Wykazano, że matryce formujące pokryte TiN-wydłużenie żywotności ze 100 000 cykli do ponad 600 000 cykliw zastosowaniach związanych z tłoczeniem metali. W niektórych scenariuszach TiCN idzie dalej, oferując lepszą wydajność podczas tłoczenia aluminium lub innych materiałów podatnych na zacieranie, dzięki niższemu współczynnikowi tarcia.
Koszty powlekania różnią się w zależności od wielkości części i ilości partii, ale zazwyczaj stanowią niewielki ułamek całkowitego kosztu matrycy, zapewniając jednocześnie wielokrotność dodatkowego okresu użytkowania. Problem polega na tym, że powłoki należy nakładać ponownie po każdym cyklu szlifowania, ponieważ ostrzenie usuwa obrobioną warstwę powierzchniową. Powoduje to powtarzający się koszt, ale w przypadku matryc do tłoczenia materiałów ściernych, takich jak stal nierdzewna lub-stopy o wysokiej wytrzymałości, inwestycja w matryce do tłoczenia ze stali powlekanej zwraca się już w pierwszym cyklu produkcyjnym.
Właściwa kombinacja podstawowego gatunku stali, płytek z selektywnego węglika i powłok powierzchniowych tworzy matrycę zoptymalizowaną zarówno pod kątem kosztów początkowych, jak i-długoterminowej ekonomii. Ale selekcja materiałów nie odbywa się w próżni. Tłoczony materiał przedmiotu obrabianego stawia własne wymagania matrycy, wpływając na gatunki i obróbki niezbędne do osiągnięcia akceptowalnej trwałości narzędzia.
W jaki sposób tłoczony materiał części wpływa na koszt matrycy
Kostka nie istnieje w izolacji. Istnieje w powiązaniu z blachą, którą stempluje. Matryca zbudowana przez cały dzień z czystej stali miękkiej ulegnie awarii w ciągu kilku tygodni, jeśli przejdziesz na stal nierdzewną bez modernizacji oprzyrządowania. Materiał przedmiotu obrabianego decyduje o prześwicie stempla-od-matrycy, wymaganym tonażu prasy, wyborze stali narzędziowej i ogólnej wytrzymałości konstrukcyjnej matrycy. Każdy z tych parametrów wpływa bezpośrednio na koszty.
Oto ranking typowych materiałów obrabianych według ich względnego wpływu na koszt matrycy, od najniższego do najwyższego:
- Stal miękka (SPCC, DC01, 1008/1010):Niski wpływ. Miękkie, przewidywalne, łatwe w formowaniu. Umożliwia stosowanie standardowych stali narzędziowych i większych prześwitów.
- Aluminium (5052, 6061):Wpływ niski do umiarkowanego. Niska siła formowania, ale podatna na zacieranie i gromadzenie się na powierzchniach matryc, co wymaga polerowanych narzędzi lub powłok.
- Miedź i mosiądz:Umiarkowany wpływ. Miękki, ale lepki. Powierzchnie matryc wymagają specjalnego wykończenia, aby zapobiec przyleganiu i przenoszeniu materiału.
- Stal nierdzewna (304, 316):Wysoki wpływ. Praca-szybko twardnieje, co wymaga najwyższej jakości stali narzędziowych, takich jak płytki D2 lub węgliki, mniejszych luzów i większego tonażu prasy.
- Zaawansowana stal-o wysokiej wytrzymałości (AHSS, DP590, DP980):Bardzo duży wpływ. Ekstremalne siły formujące, agresywne zużycie powierzchni matrycy i zachowanie sprężynujące wymagające inżynierii-opartej na symulacji.
Tłoczenie stali miękkiej a stal-o wysokiej wytrzymałości
Stal miękka jest najbardziej przyjaznym materiałem na matryce do tłoczenia blachy. Tnie gładko, formuje się przewidywalnie i kładzie stosunkowo niewielkie obciążenie na oprzyrządowanie. Zestaw stempli i matryc do blachy przeznaczony do stali miękkiej może wykorzystywać stal narzędziową średniej-klasy, standardowe prześwity wynoszące około 5 do 10 procent grubości materiału na stronę i prostą geometrię matrycy. Dzięki temu czas projektowania i koszty obróbki są pod kontrolą.
Stale-o wysokiej wytrzymałości całkowicie zmieniają równanie. Kiedy produkujesz części samochodowe tłoczone metodą metalową ze stali dwu-fazowych lub martenzytycznych, siły formujące mogą byćdwa, trzy razy wyższeniż stal miękka o tej samej grubości. Ten wzrost siły wymaga cięższych płytek matrycowych, grubszych płyt podkładowych i solidniejszych systemów prowadzących, aby zapobiec ugięciom pod obciążeniem. Same elementy matrycy muszą być wykonane z twardszej stali lub węglika, aby były odporne na zużycie ścierne, jakie AHSS powoduje na krawędziach skrawających.
Automatyczne tłoczenie metali elementów konstrukcyjnych, takich jak słupki B- i wzmocnienia drzwi, często wykorzystuje-stal tłoczoną na gorąco (22MnB5) lub-tłoczoną na zimno stal DP980. W takich zastosowaniach producenci narzędzi zazwyczaj określają sekcje tnące D2 lub węglika, dodają sprężyny gazowe azotowe w celu kontrolowania ciśnienia formowania i integrują-potwierdzoną symulacją kompensację sprężyny powrotnej z profilami matryc. Każde z tych wymagań dodaje godziny inżynierii i koszty materiałów do ostatecznej inwestycji w oprzyrządowanie.
Aluminium i-materiały nieżelazne jako zmienne kosztów
Wydaje się, że aluminium powinno być łatwe w obróbce. Jest miękki, wymaga niewielkiej siły formowania i nie hartuje-tak agresywnie jak stal nierdzewna. Rzeczywistość jest bardziej zniuansowana. Tendencja aluminium do zacierania się lub mikroskopijnego spawania z powierzchniami matrycy zmusza producentów narzędzi do polerowania obszarów formowania do lustrzanego wykończenia, nakładania powłok TiCN lub DLC lub stosowania specjalistycznych materiałów na matryce, które są odporne na przyczepność.
Te etapy przygotowania powierzchni zwiększają koszty, które nie występują w przypadku tłoczenia stali miękkiej. Miedź i mosiądz zachowują się podobnie, tworząc osady materiału na powierzchniach stempla, które pogarszają jakość części, jeśli matryca nie jest do tego zaprojektowana. W przypadku matryc do tłoczenia blachy pracujących z-materiałami nieżelaznymi czynnikiem kosztowym nie jest brutalna siła, ale inżynieria powierzchni i częstotliwość konserwacji.
Oprócz wymagań dotyczących twardości materiału, tolerancji i wykończenia powierzchni, działają one jako niezależne czynniki mnożące koszty. Węższe tolerancje wymiarowe, niezależnie od materiału przedmiotu obrabianego, wymagają precyzyjnego szlifowania, obróbki elektroerozyjnej i wydłużonego czasu kontroli podczas konstruowania matrycy. Część o krytycznych cechach utrzymywana na poziomie plus/minus 0,05 mm wymaga komponentów matrycy zbudowanych według jeszcze bardziej rygorystycznych standardów. Podobnie, jeśli wytłoczona część wymaga określonego wykończenia powierzchni ze względów kosmetycznych lub funkcjonalnych, powierzchnie formujące matrycy muszą zostać odpowiednio wypolerowane lub teksturowane, co dodaje godzin pracy na każdym stanowisku formowania w narzędziu.
Zależność pomiędzy materiałem obrabianego przedmiotu a ceną tłocznika nie zawsze jest liniowa, ale zawsze występuje. Matryca w cenie 25 000 dolarów za stal miękką może wzrosnąć do 40 000 dolarów lub więcej za tę samą geometrię części ze stali nierdzewnej po prostu dlatego, że każdy element narzędzia musi zostać ulepszony, aby przetrwać w twardszym materiale. Jasne i wczesne przedstawienie specyfikacji materiałowej to jeden z najprostszych sposobów zapewnienia, że wyceny odzwierciedlają rzeczywistość, a nie założenia, i bezpośrednio łączy się z tym, jak wielkość produkcji kształtuje szerszą strategię inwestycyjną dla dowolnego programu narzędziowego.
Wielkość produkcji i koszt-na-części Ekonomika
Oto scenariusz, który ma miejsce podczas cotygodniowych spotkań dotyczących zakupu narzędzi: kupujący widzi dwie oferty na tę samą część. Jeden zestaw metalowych stempli i matryc kosztuje 18 000 dolarów. Drugi to 45 000 dolarów. Instynkt jest oczywisty: - wybierz tańszą opcję i idź dalej. Jednak ten instynkt ignoruje najważniejszą zmienną w ekonomii tłoczenia: liczbę części, które planujesz uruchomić.
Matryca nie jest materiałem eksploatacyjnym. Jest to inwestycja kapitałowa, której koszt rozkłada się na każdą wyprodukowaną część. W momencie podzielenia ceny zakupu przez całkowitą oczekiwaną produkcję, przestajesz porównywać ceny matryc i zaczynasz porównywać koszt-na-część -, czyli liczbę, która faktycznie zapewnia Twoją marżę zysku.
Amortyzacja kosztów matrycy w poszczególnych seriach produkcyjnych
Matematyka jest prosta, ale konsekwencje są znaczące. Kiedy rozłożysz koszty oprzyrządowania na wielkość produkcji, nawet drogie matryce stają się niezwykle ekonomiczne w skali. Weźmy pod uwagę matrycę progresywną wycenioną na 25 000 USD i używaną do produkcji metalowych stempli i matryc na potrzeby programu złączy elektrycznych. Przy 10 000 części oprzyrządowanie dodaje 2,50 dolara za każdą sztukę. Przy 100 000 części spada do 0,25 dolara. Przy 1 000 000 części oprzyrządowanie wnosi zaledwie 0,025 USD za sztukę -, co zasadniczo znika w całkowitym koszcie części.
Dane z firmy Talan Products jasno to ilustrują: matryca progresywna o wartości 25 000 dolarów, produkująca części z szybkością 4000 sztuk na godzinę, zapewnia koszt-sztuki wynoszący 25,06 dolarów przy 1000 części, ale spada do 1,06 dolara przy 25 000 części. Po opłaceniu oprzyrządowania kolejne serie produkcyjne kosztują około 0,056 dolara za sztukę, co oznacza 99% obniżkę w stosunku do ceny pierwszego-serialu. Sama matryca wytrzymuje miliony cykli, co oznacza, że każda część wyprodukowana po amortyzacji to niemal czysta marża.
Ta krzywa amortyzacji jest powodem, dla którego założenia dotyczące wielkości zasadniczo zmieniają strategię inwestycyjną w oprzyrządowanie. Matryca, która na pierwszy rzut oka wydaje się droga, może być najbardziej ekonomicznym wyborem, biorąc pod uwagę wieloletni-program produkcyjny. Kluczowym pytaniem nigdy nie jest „ile kosztuje matryca?” Pytanie brzmi: „Jaki jest koszt matrycy w przeliczeniu na część przez cały okres obowiązywania mojego programu?”
Kiedy droższa kostka faktycznie oszczędza pieniądze
Wyobraź sobie dwie opcje zastosowania wykrojnika metalowego do produkcji wsporników samochodowych:
- Opcja A:Matryca o wartości 20 000 dolarów zbudowana ze stali narzędziowej A2, wytrzymująca 200 000 trafień, zanim będzie wymagała poważnej renowacji lub wymiany.
- Opcja B:Matryca o wartości 45 000 dolarów zbudowana z płytek ze stali D2 i węglików spiekanych w krytycznych punktach zużycia, wytrzymuje 1 000 000 trafień przy jedynie okresowym szlifowaniu.
Jeśli Twój program wymaga 800 000 części w ciągu czterech lat, Opcja A wymaga czterech budowy matryc lub trzech głównych renowacji, aby ukończyć zadanie. Nawet przy konserwatywnych kosztach wynoszących 12 000 USD za renowację całkowite wydatki na oprzyrządowanie sięgają 56 000 USD lub więcej - nie licząc przestojów w produkcji, logistyki i ponownej oceny jakości wymaganej podczas każdego zdarzenia serwisowego. Opcja B uruchamia cały program na jednym narzędziu z planową konserwacją, zapewniając niższy koszt całkowity i znacznie mniej zakłóceń.
Wzór utrzymuje się konsekwentnie na elementach matrycy tłoczącej i pełnych zespołach matrycy.Analiza branżypotwierdza, że zakup matrycy niższej-klasy do programu-na dużą skalę jest „podobny do ryzykownego ryzyka -, którego skutkiem są niekończące się przestoje na naprawy i katastrofalne problemy z jakością”. Najtańszy wykrojnik na papierze staje się w praktyce najdroższym wykrojnikiem, gdy nie jest w stanie przetrwać zamierzonej wielkości produkcji.
Najtańsza matryca nie zawsze jest najbardziej ekonomiczna. Całkowity koszt posiadania zależy od oczekiwanej wielkości produkcji, a wyższa inwestycja początkowa często zapewnia najniższy koszt-na-część w całym okresie trwania programu.
Tę zasadę stosuje się w równym stopniu niezależnie od tego, czy kupujesz proste narzędzie do wykrawania- z jedną stanowiskiem, czy złożoną matrycę progresywną z dziesiątkami metalowych stempli i matryc pracujących sekwencyjnie. Znamionowa żywotność matrycy musi odpowiadać lub przekraczać przewidywaną objętość, w przeciwnym razie zapłacisz różnicę w kosztach konserwacji, wymiany i utraconego czasu produkcji.
Przekazywanie prognoz objętości Twojemu narzędziowcowi
Producenci narzędzi projektują matryce na określony poziom żywotności. Jeśli powiesz im, że potrzebujesz 50 000 części, zaprojektują odpowiednio - lżejszą konstrukcję, ze standardowej stali i charakteryzującej się minimalnym zużyciem. Jeśli program zostanie później skalowany do 500 000 części, matryca nigdy nie została zbudowana, aby sobie z tym poradzić. Kończy się to całkowitą wymianą lub akceptacją rosnących kosztów konserwacji i pogarszającej się jakości części.
Aby uzyskać odpowiednią matrycę dostosowaną do rzeczywistych potrzeb, podaj następujące szczegóły w żądaniu oprzyrządowania:
- Roczny wolumen:Ile części rocznie w stanie ustalonym.
- Czas życia-programu:Całkowita oczekiwana produkcja we wszystkich latach produkcyjnych.
- Zwiększ-profil:To, czy wolumeny zaczynają się od niskich wartości i rosną, co ma wpływ na to, kiedy rozpoczynają się szczytowe warunki zużycia.
- Wielkość partii i częstotliwość:Wykonywanie 10 000 części raz w miesiącu różni się od uruchamiania 500 części dziennie pod względem cykli termicznych i harmonogramu konserwacji.
Profesjonalni dostawcy matryc korzystają z tych danych wejściowych, aby wybrać odpowiedni odpowiednik klasy formy SPI, wybrać gatunki stali, które zapewniają odpowiednią trwałość bez nadmiernej-inżynierii, a także zaprojektować komponenty matryc do tłoczenia pod kątem dostępności podczas czynności konserwacyjnych, których nieuchronnie będzie wymagać Twoja wielkość. W kostce zbudowanej na 100 000 trafień zastosowano inne materiały, prześwity i techniki konstrukcyjne niż w kostce zbudowanej na 2 000 000 trafień -, a jej cena nie bez powodu odzwierciedla tę różnicę.
Prognozy objętości wpływają również na to, czy podejście z pojedynczą-wnęką czy matrycą z wieloma-wyjściami ma sens ekonomiczny. Wykonywanie dwóch części na skok przy użyciu nieco droższego narzędzia skutecznie zmniejsza o połowę amortyzację-na sztukę i podwaja wydajność bez podwajania kosztów. Ogólna zasada jest taka, że matryca z wieloma-komorami kosztuje w przybliżeniu 2,5 razy więcej niż ekwiwalent pojedynczej-formy, a jednocześnie zapewnia podwójną lub czterokrotną wydajność na cykl, - co zapewnia atrakcyjny zwrot z inwestycji, jeśli uzasadniają to wielkości.
Konkluzja: cena tłocznika nie ma znaczenia bez kontekstu objętościowego. Matryca o wartości 50 000 dolarów, produkująca 2 miliony części przy koszcie oprzyrządowania wynoszącym 0,025 dolara za sztukę, jest obiektywnie tańsza niż matryca o wartości 15 000 dolarów, którą należy wymienić dwukrotnie, aby osiągnąć tę samą wydajność. Kupujący, którzy dysponują danymi dotyczącymi wolumenu, dają producentom narzędzi informacje potrzebne do optymalizacji inwestycji i unikają kosztownej lekcji polegającej na odkryciu, że ich „budżetowa” matryca nigdy nie została zaprojektowana do zadania, o które została poproszona.
Wolumen kształtuje inwestycję. Jednak ta sama matryca, oferowana w tej samej specyfikacji objętościowej, może mieć zupełnie inną cenę w zależności od tego, gdzie na świecie została zbudowana - zmienna geograficzna, która dodaje kolejną warstwę do równania kosztów.
Dlaczego ceny matryc różnią się w zależności od regionu
Żądasz ofert od czterech dostawców w czterech krajach na tę samą matrycę progresywną. Liczby są następujące: 22 000 dolarów z Chin, 28 000 dolarów z Azji Południowo-Wschodniej, 48 000 dolarów z USA i 55 000 dolarów z Niemiec. Wszyscy twierdzą, że spełniają Twoje specyfikacje. Co zatem wyjaśnia tę lukę - i, co ważniejsze, co tak naprawdę otrzymujesz w każdym przedziale cenowym?
Lokalizacja geograficzna to nie tylko element zamówienia. Wpływa na stawki robocizny, koszty obróbki, pozyskiwanie materiałów, dynamikę komunikacji i całkowity harmonogram od zamówienia do zatwierdzenia pierwszego artykułu. Kupujący poszukujący wykrojników do metalu na sprzedaż na całym świecie muszą ocenić te cytaty w pełnym kontekście, a nie tylko-najniższe liczby.
Wyjaśnienie regionalnych różnic cenowych
Głównym czynnikiem kosztowym stojącym za zróżnicowaniem regionalnym jest praca. Praca prasy w Chinach kosztuje około 5–8 dolarów za godzinę, w porównaniu do 18–25 dolarów za godzinę w Stanach Zjednoczonych i około 15–25 euro za godzinę w Europie. Ponieważ konstrukcja matrycy wymaga-intensywnej obróbki skrawaniem -, co wymaga setek godzin CNC, EDM i szlifowania -, które wymagają stosowania różnych mieszanek w całym cyklu budowy. Złożona matryca progresywna wymagająca 600 godzin obróbki wiąże się z zupełnie innym obciążeniem pracą – 6 dolarów za godzinę w porównaniu z 22 dolarami za godzinę.
Poza robocizną koszty ogólne, takie jak wydatki na obiekt, zgodność z wymogami ochrony środowiska, ubezpieczenie i certyfikaty regulacyjne, znacznie się różnią. Zachodni producenci tego wszystkiego ponoszą wyższe koszty bazowe, co jest uwzględniane w każdej wycenie. Certyfikowane obiekty w Azji posiadające certyfikat ISO 9001 lub IATF 1694920-40 procent więcejniż sklepy nie-certyfikowane w zakresie systemów audytu i dokumentacji -, ale nadal oferują ceny znacznie niższe od równoważnych zachodnich cen.
| Region | Względny poziom kosztów | Typowy czas realizacji | Rozważania dotyczące komunikacji | Czynniki logistyczne |
|---|---|---|---|---|
| Chiny | Niski (30-50% poniżej USA) | 6 - 12 tygodni | Różnica stref czasowych wynosząca 12–13 godzin; bariery językowe w szczegółach technicznych; Często 2-3 cykle rewizyjne | Fracht morski 4-6 tygodni; cła importowe 15-25%; koszty pakowania i wysyłki wagi |
| Azja Południowo-Wschodnia (Wietnam, Tajlandia) | Niski do umiarkowanego (20-40% poniżej USA) | 8 - 14 tygodni | Podobne wyzwania związane ze strefą czasową jak w Chinach; rosnąca znajomość języka angielskiego; mniejsza pula dostawców w przypadku złożonych narzędzi | Podobne terminy dostaw do Chin; mniej ustalonych tras przewozu oprzyrządowania |
| Stany Zjednoczone | Wysoka (wartość bazowa) | 8 - 16 tygodni | Ta sama strefa czasowa lub blisko; bezpośrednia współpraca inżynierska; rozwiązywanie problemów-w czasie rzeczywistym | Krajowy transport lądowy 1-5 dni; brak obowiązków; łatwe wyjmowanie narzędzi w celu konserwacji |
| Europa (Niemcy, Portugalia, Włochy) | Wysoka do bardzo wysokiej (0-20% powyżej USA) | 10 - 16 tygodni | Umiarkowana różnica stref czasowych; silna kultura inżynierska; dokumentacja-ciężki proces | Fracht lotniczy lub morski 2-5 tygodni do Ameryki Północnej; Względy dotyczące podatku VAT |
Handel narzędziami zagranicznymi i krajowymi-Offshore
Cena naklejki od dostawcy zagranicznego może wyglądać atrakcyjnie. Jednak kilka czynników po cichu zawęża tę lukę, jeśli uwzględni się cały cykl zamówień.
Wysyłka i cła.Progresywna matryca o wadze 800 kg wysyłana z Chin do środkowo-zachodnich Stanów Zjednoczonych zwiększa koszty frachtu oceanicznego, obsługi portowej, transportu śródlądowego i umieszczania w skrzyniach. Od 2026 r. średnie efektywne stawki celne na kluczowe produkty przemysłowe wzrosły do 15–25 procent, co oznacza, że opłata celna o wartości 25 000 dolarów może wynosić od 3750 do 6250 dolarów samych ceł przed odprawą celną. Dodaj 2000 do 4000 dolarów frachtu, a koszt transportu już znacznie zawęzi pierwotne oszczędności.
Cykle ogólne i przeglądowe komunikacji.Techniczny projekt matrycy wymaga precyzyjnych pętli sprzężenia zwrotnego. Kiedy Twój zespół inżynierów pracuje w odstępie 12-godzin od producenta narzędzi, rozwiązanie każdego problemu zajmuje jeden dzień, a nie godzinę. Niejasny język zapytania ofertowego, który sklep krajowy wyjaśniłby podczas rozmowy telefonicznej, może prowadzić do błędnej interpretacji za granicą, co skutkuje zmianami w projekcie, które wydłużają tygodnie. Rozwiązanie prostych problemów może zająć kilka dni ze względu na komunikację asynchroniczną, a nieporozumienia dotyczące tolerancji mogą ujawnić się dopiero po otrzymaniu próbek próbnych – jest o wiele za późno na szybką naprawę.
Weryfikacja jakości.Dzięki krajowemu dostawcy tłoczenia metali możesz odwiedzić halę produkcyjną, zobaczyć przebieg prób i osobiście zatwierdzić próbki. Narzędzia offshore często wymagają-usług inspekcji stron trzecich, podróży inżynierów lub polegania na raportach-dostarczanych przez dostawcę. Każda opcja zwiększa koszty lub ryzyko. Wysokiej klasy-chińskie obiekty obsługujące producentów OEM z branży motoryzacyjnej zapewniają jakość porównywalną z zachodnimi sklepami, ale weryfikacja tej zdolności przed podjęciem decyzji wymaga należytej staranności, która sama w sobie pochłania czas i budżet.
Stałe wsparcie i bliskość konserwacji.Matryce wymagają konserwacji przez cały okres ich użytkowania. Kiedy Twoje stemple metalowe są produkowane za granicą, a prasa produkcyjna znajduje się w Ohio, każda czynność konserwacyjna oznacza albo wysyłkę matrycy za granicę, albo znalezienie lokalnego warsztatu narzędziowego chętnego do pracy nad cudzym projektem. Krajowi producenci narzędzi zazwyczaj oferują ciągłe wsparcie, naprawy awaryjne i produkcję części zamiennych w ciągu kilku dni, a nie tygodni. Ta przewaga bliskości staje się krytyczna, gdy nieplanowana awaria matrycy grozi zamknięciem linii produkcyjnej.
Czy pozyskiwanie klientów z zagranicy ma jeszcze sens? Absolutnie - w odpowiednich okolicznościach. Kiedy projekt części jest już sfinalizowany, wielkość produkcji jest duża, harmonogram jest elastyczny i wdrożono solidne procesy weryfikacji jakości, oszczędności netto na oprzyrządowaniu od 15 do 30 procent mogą być znaczące. Firmy produkujące dojrzałe, stabilne projekty z przewidywalnym popytem ielastyczne terminy realizacjisą najlepszymi kandydatami do zamówień na matryce offshore.
Niewłaściwy scenariusz dla narzędzi offshore? Programy na wczesnym etapie-z ewoluującymi projektami, napiętymi terminami uruchomienia lub częściami wymagającymi iteracyjnej współpracy podczas prób. W takich przypadkach możliwość wejścia do warsztatu narzędziowego, przejrzenia próbek próbnych i zatwierdzenia zmian w czasie rzeczywistym zapewnia wartość, której nie zastąpi żadna oszczędność kosztów.
Niezależnie od źródła pochodzenia, początkowa cena zakupu to dopiero początek. Prawdziwy obraz finansów obejmuje każdego dolara wydanego na utrzymanie tej matrycy w całym okresie jej produkcji -, czyli całkowity koszt posiadania, który wielu kupujących nie docenia do czasu otrzymania faktur.
Całkowity koszt posiadania przekraczający cenę zakupu
Cena tłocznika podana w zamówieniu informuje, jaki jest koszt zbudowania narzędzia. Nie informuje, ile kosztuje posiadanie narzędzia. Różnica może być znaczna. Konserwacja, ostrzenie, wymiana podzespołów, nieplanowane przestoje i ewentualna renowacja lub wycofanie z eksploatacji składają się na drugą cenę, na którą wielu kupujących nigdy nie planuje budżetu -, dopóki nie pojawi się ona w postaci serii nieplanowanych faktur rozłożonych na miesiące i lata produkcji.
Doświadczenie branżowe konsekwentnie pokazuje, że największym bieżącym kosztem stemplarki, po surowcach, jestpraca wymagana do obsługi i konserwacji matrycy. Ignorowanie tej rzeczywistości podczas zakupów oznacza, że początkowy budżet obejmuje jedynie ułamek rzeczywistych wydatków na narzędzia. Prawdziwe pytanie nie brzmi: „ile kosztuje ta matryca?” ale „ile będzie mnie kosztować ta matryca przez cały okres jej użytkowania?”
Oczekiwane koszty konserwacji i ponownego szlifowania
Każda matryca, niezależnie od tego, jak dobrze jest zbudowana, ulega zużyciu. Metalowe stemple i elementy matryc tracą geometrię krawędzi w wyniku powtarzającego się kontaktu z blachą. Otwierają się luzy cięcia. Na powierzchniach formujących powstają mikro-zarysowania, które przenoszą się na części. To nie są awarie, - to przewidywalne konsekwencje robienia dokładnie tego, do czego narzędzie zostało zaprojektowane, miliony razy.
Kluczem jest przewidywanie, kiedy każda czynność konserwacyjna stanie się konieczna. Oto najczęstsze zdarzenia serwisowe i wyzwalacze sygnalizujące ich termin:
- Ostrzenie/szlifowanie stempla:Wywoływane przez wysokość zadziorów przekraczającą specyfikację (zwykle o 10% grubości materiału), widoczne zaokrąglenie krawędzi lub progi liczby trafień ustawione podczas wstępnej próby -, zwykle co 50 000 do 150 000 trafień, w zależności od twardości materiału i gatunku stali narzędziowej.
- Ostrzenie przycisku matrycy:Te same wyzwalacze, co ostrzenie stempla. Zwykle serwisowane w tych samych odstępach czasu, aby zachować odpowiednią relację luzu między stemplem a-matrycą.
- Wymiana sprężyny i butli z azotem:Wywoływane przez utratę siły zdzierania, nierównomierny wyrzut części lub zmierzony spadek ciśnienia. Typowy odstęp wynosi od 500 000 do 1 000 000 cykli dla wysokiej jakości sprężyn azotowych.
- Wymiana kołka prowadzącego i prowadzącego:Wywoływane przez błędną rejestrację posuwu, postępujące błądzenie taśmy lub zużycie zmierzonej średnicy przekraczające 0,01 mm. Zwykle sprawdzane przy każdym większym wydarzeniu serwisowym.
- Ponowne nałożenie powłoki powierzchniowej:Wymagane po każdym cyklu szlifowania, ponieważ ostrzenie usuwa warstwę TiN lub TiCN. Dodaje od 200 do 800 USD za partię komponentów, w zależności od ilości i rodzaju powłoki.
- Kontrola i pomiar:Wywoływane przez dryft wymiarowy tłoczonych części, widoczne wskaźniki zużycia narzędzi lub-audyty jakości oparte na kalendarzu-, zwykle przeprowadzane co kwartał w przypadku-masowych matryc.
Każde ponowne szlifowanie kosztuje od 500 do 3000 dolarów, w zależności od liczby stempli tłoczących, ich wielkości oraz tego, czy praca pozostaje-w domu, czy też jest przekazywana do zewnętrznego serwisu szlifierskiego. Progresywna matryca z 15 do 20 aktywnymi stacjami tnącymi, które są ponownie ostrzone co 80 000 uderzeń, będzie wiązać się ze znacznymi wydatkami na konserwację w ramach miliona-programu części. Jeśli produkujesz 250 000 części rocznie, oznacza to co najmniej trzy zdarzenia serwisowe rocznie, z których każde powoduje wyciągnięcie matrycy z produkcji i pochłania pracę narzędziowni.
Ukryty mnożnik? Nieplanowana konserwacja kosztuje około cztery razy więcej niż konserwacja planowana. Kiedy matryca wykrawa w celu złamania metalu w połowie-pracy, pochłaniasz nie tylko samą naprawę, ale także nieplanowane przestoje prasy, czas przestoju operatora, prace konfiguracyjne związane z wyciągnięciem i zresetowaniem narzędzia, czas laboratorium jakości w celu ponownej walidacji części, koszty złomowania i koszty ogólne związane z zarządzaniem. Wymiana pojedynczego uszkodzonego stempla, którego wymiana kosztuje 25 USD, może wygenerować całkowity koszt zakłócenia wynoszący ponad 500 USD, jeśli uwzględni się pełny wpływ operacyjny.
Oczekiwana długość życia matrycy i planowanie wymiany
Każda matryca ma skończoną żywotność. Pytanie brzmi, czy osiągniesz ten punkt końcowy stopniowo w wyniku planowanego starzenia się, czy nagle w wyniku katastrofalnej awarii. Planowana wymiana przebiega według przewidywalnej krzywej ekonomicznej: w miarę starzenia się matrycy, zwiększa się częstotliwość konserwacji, jakość części staje się trudniejsza do utrzymania, a każde zdarzenie serwisowe zapewnia malejące zyski. W pewnym momencie koszt kolejnego remontu przekracza wartość, jaką tworzy.
Kiedy renowacja ma sens ekonomiczny w porównaniu z oddaniem do użytku nowej matrycy? Rozważ następujące czynniki decyzyjne:
- Remont jest opłacalnyw przypadku zlokalizowanego uszkodzenia (zużyte stemple, uszkodzone wkładki) korpus matrycy i klocek pozostają stabilne wymiarowo, a żywotność matrycy nie przekroczyła mniej więcej połowy przewidywanego okresu użytkowania. Niewielkie zużycie powierzchni, degradacja komponentów wymiennych i normalne-cofanie się krawędzi skrawającej dobrze reagują na renowację.
- Wymiana staje się koniecznagdy ślizgacz matrycy wykazuje mierzalne ugięcie lub pęknięcie, gdy krytyczne dane przesunęły się poza możliwe do odzyskania tolerancje, gdy powtarzające się naprawy nie przywrócą jakości części lub gdy koszt renowacji zbliża się do 50 do 60 procent ceny nowej matrycy.
Przydatna zasada: jeśli w krótkim odstępie czasu wymieniasz te same elementy więcej niż dwa razy, podstawowa przyczyna prawdopodobnie leży głębiej niż zużycie. Może to wskazywać na komponenty o zbyt małych wymiarach, niewłaściwy dobór stali do danego zastosowania lub projekt, który nigdy nie został zbudowany tak, aby sprostać rzeczywistym wymaganiom produkcyjnym. Kontynuowanie naprawy w tym scenariuszu oznacza wyrzucanie pieniędzy w przypadku objawów, a nie rozwiązywanie podstawowego problemu.
Decyzja wiąże się również z pozostałą wielkością programu. Jeśli w Twojej serii produkcyjnej pozostało 200 000 części, a renowacja kosztująca 8 000 USD doprowadzi matrycę do końca, jest to oczywiste zwycięstwo. Jeśli pozostało 2 000 000 części, a matryca wykazuje już zmęczenie systemowe, zainwestowanie 8 000 dolarów w zespół-opóźniający nieuniknione o sześć miesięcy ma mniej sensu niż zlecenie wymiany zaprojektowanej dla całej pozostałej objętości.
Jak wstępne decyzje projektowe kształtują długoterminowe-koszty utrzymania
Oto, czego brakuje większości kupujących: profil kosztów konserwacji matrycy jest w dużej mierze określany na etapie wstępnej inżynierii, a nie podczas produkcji. Decyzje podejmowane na etapie projektowania - przed obróbką pojedynczego bloku stali - decydują o tym, jak łatwe, szybkie i kosztowne będzie każde przyszłe zdarzenie serwisowe.
Rozważ różnicę pomiędzy matrycą zbudowaną z wkładek modułowych a konstrukcją solidną. Modułowa matryca wykorzystuje wymienne bloki wkładek do stanowisk cięcia i formowania. Kiedy metalowy stempel zużyje się lub krawędź tnąca wymaga naprawy, technik usuwa i wymienia pojedynczą wkładkę, nie zakłócając reszty narzędzia. Solidna konstrukcja integruje geometrię cięcia bezpośrednio z blokiem matrycy, co oznacza, że jakakolwiek usługa wymaga demontażu całego zespołu i szlifowania lub-ponownej obróbki na miejscu. Podejście modułowe kosztuje więcej - może 10 do 20 procent -, ale skraca czas i koszty konserwacji przez cały okres użytkowania narzędzia.
Inne decyzje projektowe mające długoterminowe-skutki finansowe obejmują:
- Dostępność do ostrzenia:Stemple zaprojektowane z odpowiednią długością cofania umożliwiają wielokrotne przeszlifowanie przed wymianą. Stempel z 3 mm naddatkiem na przeszlifowanie można ostrzyć 20 lub więcej razy z szybkością 0,1 mm na jedno zdarzenie, co znacznie wydłuża jego żywotność.
- Standaryzowane wymiary komponentów:Stosowanie katalogowych-standardowych wymiarów stempla i matrycy oznacza, że zamienniki są dostępne od ręki, co pozwala uniknąć niestandardowych czasów realizacji i kosztów obróbki.
- Funkcje szybkiej-zmiany:Kulkowe-blokady ustalające, wkładki z kluczem i dostępne miejsca na elementy złączne skracają czas serwisowania matrycy z godzin do minut, utrzymując produktywność prasy.
- Udokumentowane stosy podkładek i synchronizacja:Przejrzyste zapisy postępu taśmy, wysokości zamknięcia i czasu pozwalają technikom serwisowym przywrócić matrycę do sprawdzonych ustawień bez prób-i-błędów, ograniczając ilość odpadów po-konserwacji.
Dobrze-zaprojektowana matryca może kosztować o 15 procent więcej przy zakupie, ale pozwala zaoszczędzić co najmniej 40 procent wydatków na konserwację w całym okresie eksploatacji. Oceniając cenę matrycy do tłoczenia, zapytaj dostawcę, jakie konkretnie warunki konserwacji są uwzględnione w projekcie. Poproś o dokumentację dotyczącą naddatków na przemielenie, list części zamiennych i zalecanych okresów międzyobsługowych. Dostawcy, którzy przekazują te informacje z góry, projektują pod kątem całkowitego kosztu posiadania, a nie tylko konkurencyjnej wyceny wstępnej.
Prawda operacyjna jest prosta: każdy dolar wydany na konserwację wydłuża żywotność inwestycji w narzędzia i chroni jakość części. Każda złotówka, której nie zaplanujesz w budżecie, staje się nieplanowanym wydatkiem, który pojawia się w najgorszym możliwym momencie. Inteligentniejszą drogą jest wiedza, czego się spodziewać, zanim matryca trafi do prasy -, a zaczyna się od tego, jak ustrukturyzujesz początkowe zapytanie ofertowe.
Przygotowanie zapytania ofertowego zawierającego dokładną wycenę matrycy
Jakość Twojej wyceny zależy całkowicie od jakości Twojego zapytania. Wyślij niejasne zapytanie ofertowe z przybliżonym szkicem i zdaniem dotyczącym ilości, a otrzymasz dopełnioną liczbę zawierającą wszelkie ewentualności. Wyślij kompletny,-dobrze zorganizowany pakiet, a dasz narzędziowcowi wszystko, czego potrzeba, aby wycenić pracę z precyzją, a nie zgadywaniem. Różnica między tymi dwoma wynikami często wynosi od 20 do 30 procent ostatecznej liczby - nie dlatego, że zmieniła się matryca, ale dlatego, że zmieniło się postrzeganie ryzyka przez dostawcę.
Każda niezdefiniowana zmienna w zamówieniu na niestandardowe tłoczniki zmusza inżyniera składającego ofertę do przyjęcia założeń. Każde założenie niesie ze sobą ryzyko, które jest wyceniane. Nieokreślony materiał? Estymator zakłada coś trudniejszego. Brak objaśnień dotyczących wykończenia powierzchni? Oferują mocniejsze wykończenie, niż możesz potrzebować. Brakuje danych o wolumenie? Zabezpieczają się w kierunku krótszej żywotności matrycy i odpowiednio cytują. Rezultatem jest cena tłocznika zawyżona niepewnością, a nie rzeczywistą złożonością.
Jakich informacji potrzebujesz przed złożeniem zapytania o wycenę
Profesjonalny pakiet zapytań ofertowych eliminuje niejasności i zapewnia każdemu dostawcy tę samą podstawę do wyceny. Oto podstawowe elementy, w kolejności potrzebnej narzędziu do tłoczenia metalu i matrycy do sporządzenia dokładnego oszacowania:
- Rysunki części z pełnym GD&T:Zapewnij kompletny rysunek 2D ze wszystkimi wymiarami, tolerancjami, objaśnieniami geometrycznymi i widokami przekrojów. Uzupełnij modelem 3D CAD w formacie STEP lub IGES. Sprawdź, czy pliki 2D i 3D są dopasowane i zawierają daty wersji, aby nie było wątpliwości, która geometria jest aktualna.
- Specyfikacja materiału:Podaj dokładny gatunek i obowiązującą normę (ASTM, JIS, DIN). Uwzględnij grubość i zakres tolerancji. Jeśli dopuszczalne są zamienniki, należy je wyraźnie zanotować. - Dzięki temu dostawcy mogą proponować-opłacalne alternatywy bez zgadywania.
- Roczny wolumen i czas trwania--programu:Te dwie liczby wpływają na każdą ważną decyzję inżynierską. Roczna wielkość determinuje wielkość produkcji i wykorzystanie prasy. Trwałość--programu określa, który gatunek stali narzędziowej i klasę matrycy wybiera producent narzędzi. Bez obu, prosisz kogoś o zbudowanie narzędzia, nie mówiąc mu, jak długo ma ono trwać.
- Wymagania dotyczące wykończenia powierzchni:Określ standardy kosmetyczne, wartości Ra lub wymagania dotyczące tekstury wytłoczonej części. Zaznacz, które powierzchnie są kosmetyczne, a które niewidoczne na rysunku. Pozostawienie-niekrytycznych powierzchni w stanie nienaruszonym-po wytłoczeniu może znacznie obniżyć koszty polerowania matryc.
- Operacje wtórne:Wymień po kolei wszystkie procesy-wytłaczania - obróbki cieplnej, galwanizacji, spawania, gwintowania i usuwania zadziorów -. Wpływają one na konstrukcję matrycy, szczególnie na kierunek zadziorów, orientację półwyrobu i elementy odniesienia potrzebne do dalszego mocowania.
- Krytyczne tolerancje i wymagania kontrolne:Określ, które wymiary są krytyczne-dla-funkcjonowania, a które wymiary ogólne. Określ, czy wymagane są PPAP, FAI lub określone metody pomiarowe. Informuje to producenta narzędzi, gdzie warto zainwestować w precyzję i gdzie wystarczą standardowe praktyki.
- Ograniczenia czasowe i dostawy:Określ, czy Twoja randka jest stała, czy elastyczna. Niestandardowe narzędzie do tłoczenia matryc w 6-tygodniowym pośpiechu kosztuje więcej niż ta sama matryca w standardowym 12-tygodniowym harmonogramie budowy, ponieważ nadgodziny i ustalanie priorytetów zwiększają bezpośrednie koszty pracy.
- Przejrzystość budżetu (opcjonalna, ale zalecana):Dzielenie się docelowym zakresem budżetu zachęca dostawcę do zaproponowania alternatywnych projektów, materiałów lub procesów, które spełniają potrzeby funkcjonalne w Twoim przedziale cenowym. To oparte na współpracy podejście często ujawnia możliwości redukcji kosztów, których żadna ze stron nie znalazłaby niezależnie.
Potwierdzają to najlepsze praktyki branżowe opracowane przez specjalistów ds. zakupówustrukturyzowane zapytanie ofertowe przynosi korzyści obu stronom: kupujący szybciej otrzymują porównywalne oferty, a dostawcy efektywnie alokują zasoby i oferują bardziej konkurencyjne ceny. Sytuacja jest odwrotna. - Nieuporządkowana lub niekompletna dokumentacja opóźnia terminy i zawyża szacunki, ponieważ dostawcy muszą uporać się z niejasnościami, zanim w ogóle będą mogli rozpocząć wycenę.
Jeden szczegół, który przyciąga wielu kupujących: zawsze dołączaj-jednostronicowy arkusz podsumowania zawierający listę wszystkich przesłanych plików, poziomów wersji i kluczowych parametrów projektu. Ten pojedynczy dokument służy jako lista kontrolna, która zapobiega ukrywaniu kluczowych informacji w pliku ZIP zawierającym rysunki i specyfikacje.
Jak porównać wyceny Die na równych warunkach
Wysłałeś dokładne zapytanie ofertowe do trzech lub czterech kwalifikowanych dostawców. Przychodzą cytaty, a liczby się różnią. Zanim dokonasz wyboru wyłącznie na podstawie ceny, musisz sprawdzić, czy porównujesz równoważne zakresy -, a nie tylko wyniki finansowe.
Najczęstszym powodem rozbieżności ofert są odmienne założenia techniczne. Jeden z dostawców podaje matrycę klasy A z wkładkami z węglika, wytrzymującą 1 000 000 uderzeń. Inny podaje narzędzie klasy B ze stali D2 o wytrzymałości 300 000 uderzeń. Obie firmy zgodnie z prawem odpowiadają na Twoje zapytanie ofertowe, ale oferują zasadniczo różne produkty. O ile nie poprosisz o ustandaryzowany podział, różnica ta kryje się za jedną wartością dolara.
Oceniając wycenę metalowych stempli i wykrojników, poproś każdego dostawcę o wyszczególnienie:
- Klasyfikacja matryc i oczekiwana żywotność
- Gatunki stali narzędziowej określone dla głównych komponentów
- Liczba stanowisk (dla matryc progresywnych) lub operacji
- W cenę wliczone są godziny projektowania i inżynierii
- W cenę wliczono przebiegi próbne i podano próbki
- Zastosowano obróbkę powierzchniową lub powłoki
- Części zamienne w cenie początkowej
- Warunki płatności i struktura płatności postępowych
Ta wyszczególnienie pozwala szybko ujawnić czynniki kosztowe. Dostawca oferujący cenę 35 000 USD z dwiema iteracjami próbnymi, 50 przykładowymi częściami i pełnym zestawem zapasowych stempli w zestawie zapewnia większą wartość niż oferta o wartości 30 000 USD, która obejmuje tylko podstawową konstrukcję bez przydziału próbnego. Podstawową zasadą świadomego porównywania ofert jest wgłębienie się w założenia, zadawanie właściwych pytań i upewnienie się, że porównania odzwierciedlają prawdziwą równość techniczną, a nie tylko cenę naklejek.
Zwróć szczególną uwagę na to, co każdy dostawca uwzględnia w swoim procesie rozwoju. Wykwalifikowany dostawca matryc nie tylko obrabia stal i ją wysyła. Przechodzą przez określoną sekwencję: ocena wykonalności, symulacja procesu, szczegółowy projekt, obróbka skrawaniem, montaż, próby, walidacja wymiarowa i pętle korekcyjne, aż matryca wytworzy zgodne części. Dostawcy lubiąYICHENna przykład ustrukturyzuj swój proces od wstępnego przeglądu wykonalności i symulacji CAE, poprzez precyzyjną obróbkę, przebiegi próbne i kontrolę końcową -, dając kupującym wgląd w każdy etap i jego wpływ na podaną cenę. Jeśli dostawca wyraźnie uwzględni te etapy w rozbiciu oferty, możesz zobaczyć, na co idą Twoje pieniądze i ocenić, czy każdy etap jest odpowiednio finansowany.
Dostawcy, którzy pomijają symulację, skracają okres próbny lub pomijają kontrolę w swoim podanym zakresie, niekoniecznie są tańsi. Odraczają koszty na późniejsze etapy, gdy zmiany stają się droższe. Matryca, która dociera do klienta bez odpowiedniego wypróbowania, często wymaga-poprawek na miejscu w Twoim zakładzie, co pochłania czas prasy i koszty pracy narzędziowni, - które nigdy nie pojawiały się w oryginalnej wycenie, ale mieszczą się w granicach Twojego budżetu.
Praktyczny wniosek: traktuj proces wyceny jako rozmowę inżynierską, a nie transakcję zakupową. Dostawcy, którzy zadają najwięcej pytań na temat Twojego zapytania ofertowego, to zazwyczaj ci, którzy dostarczają najdokładniejszą cenę -, ponieważ eliminują założenia, a nie je uzupełniają. Dokładność na etapie wyceny pozwala zaoszczędzić pieniądze na każdym kolejnym etapie i stanowi podstawę strategii optymalizacji kosztów, które mogą jeszcze bardziej ograniczyć inwestycje w narzędzia bez utraty jakości.
Strategie optymalizacji kosztów tłoczników bez utraty jakości
Uzyskanie dokładnej wyceny to połowa sukcesu. Drugą połową jest upewnienie się, że cytowana część została zaprojektowana tak, aby była przede wszystkim skutecznie stemplowana. Najskuteczniejszą dźwignią obniżenia ceny matrycy do tłoczenia nie są trudniejsze negocjacje ani zmiana dostawcy na tańszego -, lecz przeprojektowanie części, tak aby zbudowanie matrycy stało się prostsze. Wyeliminowano każdą funkcję, złagodzono tolerancję tam, gdzie nie ma to znaczenia, a każda uproszczona geometria przekłada się bezpośrednio na mniej godzin obróbki, mniej skomplikowane układy pasków i niższe koszty oprzyrządowania.
Tu nie chodzi o cięcie na skróty. Chodzi o inteligencję inżynieryjną zastosowaną przed wyceną matrycy.
Zmiany projektowe, które zmniejszają złożoność i koszty matrycy
Design for Manufacturability (DFM) to praktyka polegająca na kształtowaniu części w taki sposób, aby można ją było produkować ekonomicznie, bez poświęcania funkcjonalności. Podczas tłoczenia decyzje DFM bezpośrednio określają, ile stanowisk potrzebuje matryca progresywna, jaki gatunek stali wybiera producent narzędzi i ile iteracji prób wymaga narzędzie, zanim wytworzy pasujące części. Niewielkie zmiany geometrii na etapie projektowania mogą wyeliminować całe stacje matryc lub wyeliminować potrzebę wykonywania wtórnych operacji w dalszej części procesu.
Oto zasady DFM, które mają najbardziej wymierny wpływ na wycenę niestandardowej matrycy do tłoczenia metalu:
- Uprość geometrię części:Wyeliminuj elementy dekoracyjne, złożone kontury lub ostre narożniki wewnętrzne, które wymagają obróbki EDM lub specjalistycznej obróbki. Każda cecha, jaką musi uformować matryca, zwiększa koszt oprzyrządowania. Kształt, który wygląda elegancko w CAD, może dodać 5000 dolarów lub więcej w konstrukcji matrycy, jeśli wymaga dodatkowej stacji formującej.
- Zmniejsz nie{0}}krytyczne tolerancje:Wąskie tolerancje w każdym wymiarze zmuszają wytwórcę narzędzi do precyzyjnego-szlifowania powierzchni, które w przeciwnym razie mogłyby pozostać-obrobione. Określ, które funkcje są krytyczne-dla-działania i tylko te spełniają rygorystyczne specyfikacje. Zaślepiony otwór służący do przeprowadzenia drutu-nie wymaga takiej samej tolerancji jak otwór łożyska.
- Standaryzacja rozmiarów otworów i geometrii stempla:Stosowanie katalogowych-standardowych wymiarów stempli zamiast rozmiarów niestandardowych oznacza tańsze komponenty narzędzi, szybszą wymianę i niższe koszty konserwacji w całym okresie eksploatacji matrycy. W okrągłym otworze o średnicy 6,35 mm wykorzystuje się stempel magazynowy. Otwór o średnicy 6,27 mm wymaga-niestandardowego narzędzia szlifowanego.
- Unikaj niepotrzebnych małych funkcji:Małe szczeliny, wąskie mostki i blisko rozmieszczone otwory tworzą delikatną geometrię stempla, która często pęka i wymaga stali narzędziowych najwyższej jakości. Odsunięcie elementów nawet o 1 mm pozwala na wykonanie standardowej konstrukcji zamiast specjalistycznego zbrojenia.
- Projekt dla typowych szerokości pasków:Część stempla z blachy, której półfabrykat idealnie pasuje do standardowej szerokości kręgu, zmniejsza straty materiału i eliminuje koszt niestandardowego-nacinania materiału. Przed ostatecznym określeniem wymiarów półfabrykatów zapytaj dostawcę, jakie szerokości są łatwo dostępne.
- Zminimalizuj głębokość rysowania i ostre zakręty:Głębokie ciągnienia i ostre kąty zgięcia wymagają większej liczby etapów formowania, większego tonażu prasy i mocniejszej konstrukcji matrycy. Płytsze formy i duże promienie upraszczają metalową matrycę i zmniejszają zarówno koszty budowy, jak i ciągłe zużycie.
Schemat wszystkich tych zasad jest spójny: złożoność jest kosztowna, jeśli chodzi o obróbkę w matrycy. Zaangażowanie w DFM na wczesnym etapie procesu projektowania jest jednym z najskuteczniejszych sposobów kontrolowania kosztów, ponieważ pozwala zająć się pierwotną przyczyną wydatków, a nie negocjować wokół jej symptomów. Część przeprojektowana pod kątem możliwości stemplowania może obniżyć koszty oprzyrządowania o 15 do 30 procent bez jakiejkolwiek zmiany w wydajności funkcjonalnej.
Strategie zaopatrzenia zapewniające lepszą wartość narzędzi
Poza projektem części, sposób organizacji samego zaopatrzenia wpływa na to, ile płacisz i co otrzymujesz. Inteligentne decyzje dotyczące zaopatrzenia łączą się z oszczędnościami DFM, co prowadzi do znaczących redukcji całkowitych wydatków na narzędzia.
Angażuj swojego wytwórcę narzędzi w trakcie projektowania, a nie po.Najdroższym zdaniem w zamówieniach na stemple jest „wzór jest już zamrożony”. Kiedy inżynierowie matrycy sprawdzają część na wczesnym etapie, zauważają problemy z wykonalnością produkcyjną, które w przeciwnym razie wymagałyby kosztownych obejść w narzędziu. Dostawcy oferujący ocenę wykonalności i symulację CAE na początku rozwoju -YICHENto jeden z przykładów: przeprowadzenie symulacji formowania przed rozpoczęciem budowy matrycy - pomaga producentom zidentyfikować-możliwości redukcji kosztów, gdy zmiany są nadal bezpłatne. Rozwój oparty na symulacji-może
zredukuj liczbę iteracji próbowania narzędzi o 30 do 50 procent, skracając zarówno czas realizacji, jak i budżet na poprawki, który zawyża wiele programów matryc.
Jeśli to możliwe, łącz programy w pakiety.Oferowanie wielu matryc w jednym pakiecie zapewnia producentowi narzędzi elastyczność planowania i siłę nabywczą wolumenu stali i komponentów. Wiele sklepów oferuje zniżki od 5 do 15 procent na programy wykorzystujące wiele-matryc w porównaniu z zamówieniami na pojedyncze narzędzia, ponieważ koszty konfiguracji, koszty ogólne prac inżynieryjnych i koszty zarządzania projektem rozkładają się na większą bazę.
Określ klasę matrycy odpowiadającą rzeczywistym potrzebom.Nadmierne-określanie matrycy zbudowanej na 2 000 000 trafień, gdy program wymaga 300 000 części, marnuje budżet na niepotrzebne materiały i konstrukcje najwyższej jakości. I odwrotnie,-określenie, że z góry oszczędzane są pieniądze, powoduje późniejsze koszty wymiany. Dopasuj narzędzie do zadania - ani więcej, ani mniej.
Rozważ konstrukcje modułowe i wymienne.Jeśli produkujesz rodzinę podobnych części, inwestycja w matrycę podstawową z wymiennymi wkładkami może być bardziej ekonomiczna niż zamawianie oddzielnego oprzyrządowania dla każdego wariantu. Koncepcja przypomina sposób, w jaki twórca matryc do wytłaczania mógłby wykorzystać wspólną ramę z wymiennymi płytkami detali do różnych projektów - ta sama zasada modułowości ma zastosowanie na skalę przemysłową, gdzie pojedynczy korpus matrycy mieści różne zestawy stempli i wnęk dla wariantów części o wspólnej geometrii.
Zaplanuj części zamienne przy zakupie.Zamawianie krytycznych części zużywalnych - stempli, guzików matrycy, wkładek formujących - wraz z początkową konstrukcją matrycy kosztuje ułamek późniejszego zamawiania ich indywidualnie. Narzędziarz ma skonfigurowany program, zakupioną stal i świeże pomiary. Dodanie zapasowego zestawu stempli do zamówienia na matrycę o wartości 35 000 USD może spowodować dodanie 1500 USD w momencie produkcji, ale 4000 USD, jeśli zostanie zamówione osobno rok później.
Podstawowa strategia łączy wszystkie sekcje tego przewodnika: cena tłocznika nie jest stałą liczbą, którą odkrywasz na etapie wyceny. Jest to zmienna, na którą wpływasz poprzez decyzje projektowe, dobór materiałów, planowanie ilości, relacje z dostawcami i przewidywanie konserwacji. Kupujący, którzy traktują oprzyrządowanie jako inwestycję inżynieryjną, a nie transakcję zakupu, konsekwentnie osiągają niższy koszt-na-części, dłuższą żywotność matrycy i mniej przerw w produkcji. Najtańszą drogą do dobrej wytłoczonej części nie jest znalezienie najtańszej matrycy -, lecz zbudowanie odpowiedniej matrycy do odpowiedniego zadania, w oparciu o pełny obraz czynników wpływających na koszty od pierwszej koncepcji do końcowego trafienia produkcyjnego.
Często zadawane pytania dotyczące ceny matrycy do tłoczenia
1. Ile średnio kosztuje wykrojnik?
Ceny matryc do tłoczenia różnią się znacznie w zależności od rodzaju i złożoności. Proste, jednostanowiskowe matryce zaślepiające kosztują od 3000 do 15 000 dolarów, matryce złożone kosztują od 8 000 do 25 000 dolarów, a matryce progresywne zwykle kosztują od 15 000 do 60 000 dolarów lub więcej. Duże matryce transferowe do paneli karoserii samochodowych mogą przekraczać 500 000 do 1 000 000 dolarów. Średnia matryca progresywna kosztuje około 30 000 dolarów, chociaż ostateczna cena zależy od liczby stanowisk, gatunku stali narzędziowej, tolerancji części i oczekiwanej wielkości produkcji.
2. Jakie czynniki mają największy wpływ na cenę wykrojnika?
Na cenę matrycy wpływa pięć wzajemnie powiązanych czynników: typ matrycy i liczba stacji, złożoność i tolerancje części, gatunek stali narzędziowej wybrany do budowy, oczekiwana wielkość produkcji i wymagania dotyczące trwałości matrycy oraz położenie geograficzne producenta narzędzi. Spośród nich rodzaj matrycy ma największy pojedynczy wpływ, ponieważ determinuje ogólny zakres prac inżynieryjnych, obróbkowych i montażowych. Matryca progresywna z 15 stacjami kosztuje znacznie więcej niż narzędzie do wycinania- pojedynczej stacji, ponieważ każde stanowisko wydłuża czas projektowania, godziny obróbki CNC i zwiększa wymagania dotyczące wyrównania.
3. Czy taniej jest kupić wykrojniki z Chin czy z kraju?
Chińscy dostawcy matryc zazwyczaj podają ceny od 30 do 50 procent niższe od cen amerykańskich ze względu na niższe stawki robocizny (5–8 USD/godz. w porównaniu z 18–25 USD/godz.). Jednakże różnica w kosztach transportu lądowego zmniejsza się po dodaniu frachtu oceanicznego (2000–4000 USD), ceł importowych (15–25%), kosztów komunikacji wynikających z różnic stref czasowych i potencjalnych cykli rewizji wynikających z błędnej interpretacji. Zaopatrywanie się na morzu najlepiej sprawdza się w przypadku sfinalizowanych projektów o dużych nakładach i elastycznych ramach czasowych. W przypadku rozwijających się programów wymagających iteracyjnej współpracy krajowi producenci narzędzi często zapewniają lepszą całkowitą wartość pomimo wyższych cen naklejek.
4. Jak mogę obniżyć koszty tłocznika bez utraty jakości części?
Najskuteczniejszym podejściem jest projektowanie pod kątem produktywności (DFM) stosowane przed rozpoczęciem wyceny. Uprość geometrię części, aby wyeliminować niepotrzebne stacje matryc, złagodź-krytyczne tolerancje, ujednolić rozmiary otworów w celu korzystania z wykrojników katalogowych i zaprojektuj półfabrykaty dla typowych szerokości zwojów. Wczesne zaangażowanie dostawcy matryc, takiego jak YICHEN, do oceny wykonalności i symulacji CAE pomaga zidentyfikować możliwości-obniżenia kosztów, podczas gdy zmiany w projekcie są nadal bezpłatne. Dodatkowo połączenie wielu programów matryc, określenie właściwej klasy matrycy dla danego wolumenu i zamówienie części zamiennych wraz z początkową wersją — wszystko to zmniejsza całkowite wydatki na oprzyrządowanie.
5. Jaki jest całkowity koszt posiadania tłocznika poza ceną zakupu?
Początkowa cena zakupu obejmuje tylko część rzeczywistych kosztów oprzyrządowania. Bieżące wydatki obejmują ponowne szlifowanie stempla co 50 000 do 150 000 uderzeń (500–3000 USD na wydarzenie), wymianę sprężyny i cylindra azotowego po 500 000 do 1 000 000 cykli, ponowne nakładanie powłoki powierzchniowej po każdym ostrzeniu oraz ewentualną poważną renowację lub wymianę. Nieplanowana konserwacja kosztuje około cztery razy więcej niż planowana obsługa z powodu przestojów prasy, złomowania i ponownej walidacji. Budżetowanie całkowitego kosztu posiadania oznacza wybór konstrukcji matryc z wkładkami modułowymi, odpowiednim naddatkiem na przemielenie i znormalizowanymi komponentami, które minimalizują wydatki na konserwację przez cały okres eksploatacji.


