


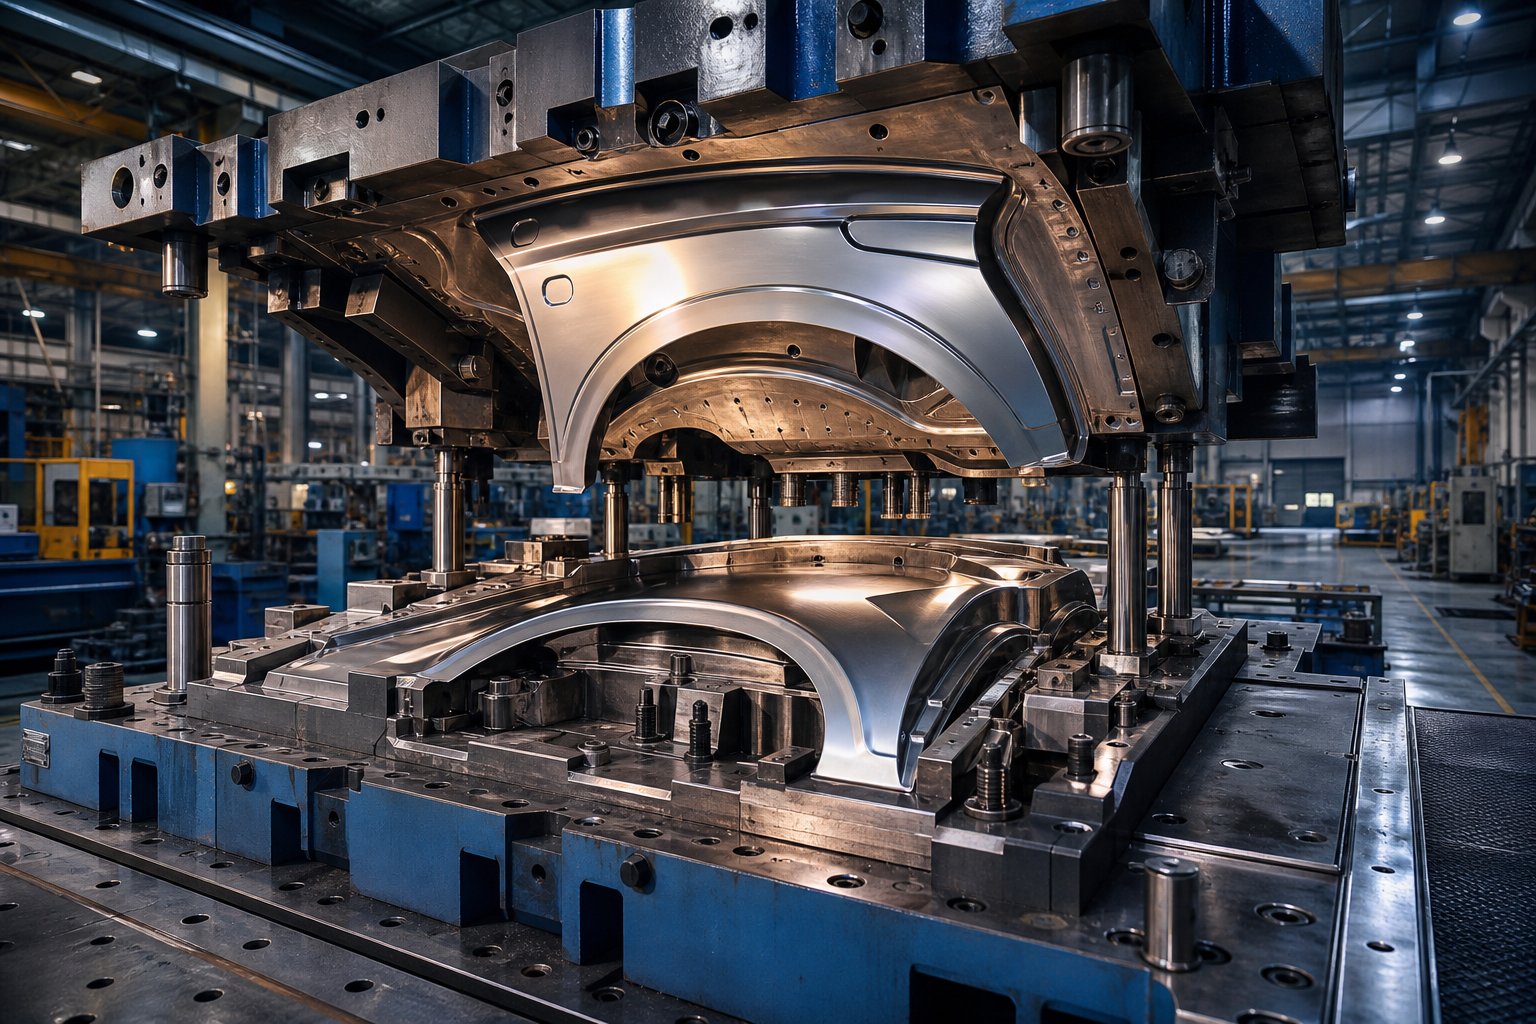
Co to jest matryca do tłoczenia skrzydeł samochodu i dlaczego kosztuje tyle, ile robi
Kiedy szukaszmatryca do tłoczenia skrzydeł samochodu ze zniżką, musisz dokładnie wiedzieć, co kupujesz, zanim będziesz mógł ocenić, czy cena jest uczciwa. Błotnik samochodu, zwany błotnikiem w języku północnoamerykańskim, to panel nadwozia wyginający się w łuk nad przednim lub tylnym kołem. Formowanie tego panelu z płaskiej blachy wymaga specjalistycznej matrycy do tłoczenia metalu, która jest w stanie wytworzyć złożone krzywe, ostre linie charakterystyczne i precyzyjne kołnierze krawędziowe w jednym suwie prasy lub w ściśle określonej kolejności operacji.
Matryca do tłoczenia błotników samochodów to precyzyjne narzędzie składające się z dopasowanych górnych i dolnych elementów stalowych, które wycinają, rysują i formują płaską blachę w trójwymiarowy-panel błotnika pojazdu, spełniający standardy wykończenia powierzchni klasy A i-wymiarów szczelin w nadwoziu.
Co sprawia, że matryca do tłoczenia skrzydeł samochodu jest wyjątkowa
W przeciwieństwie do matryc stosowanych do wsporników płaskich lub wzmocnień konstrukcyjnych, matryca odbojowa musi jednocześnie wytrzymać głębokie tłoczenie, formowanie rozciągające na wypukłych powierzchniach i przejścia o małych promieniach. Złożona geometria oznacza, że powierzchnie stempli wymagają obróbki o jakości lustrzanej-, a nawet niewielkie odchylenia powodują widoczne falowanie na gotowym panelu. Dlatego też matryce samochodowe do paneli nadwozia kosztują znacznie więcej niż matryce przeznaczone do ukrytych części konstrukcyjnych.
Kluczowe funkcje w produkcji paneli karoserii samochodowych
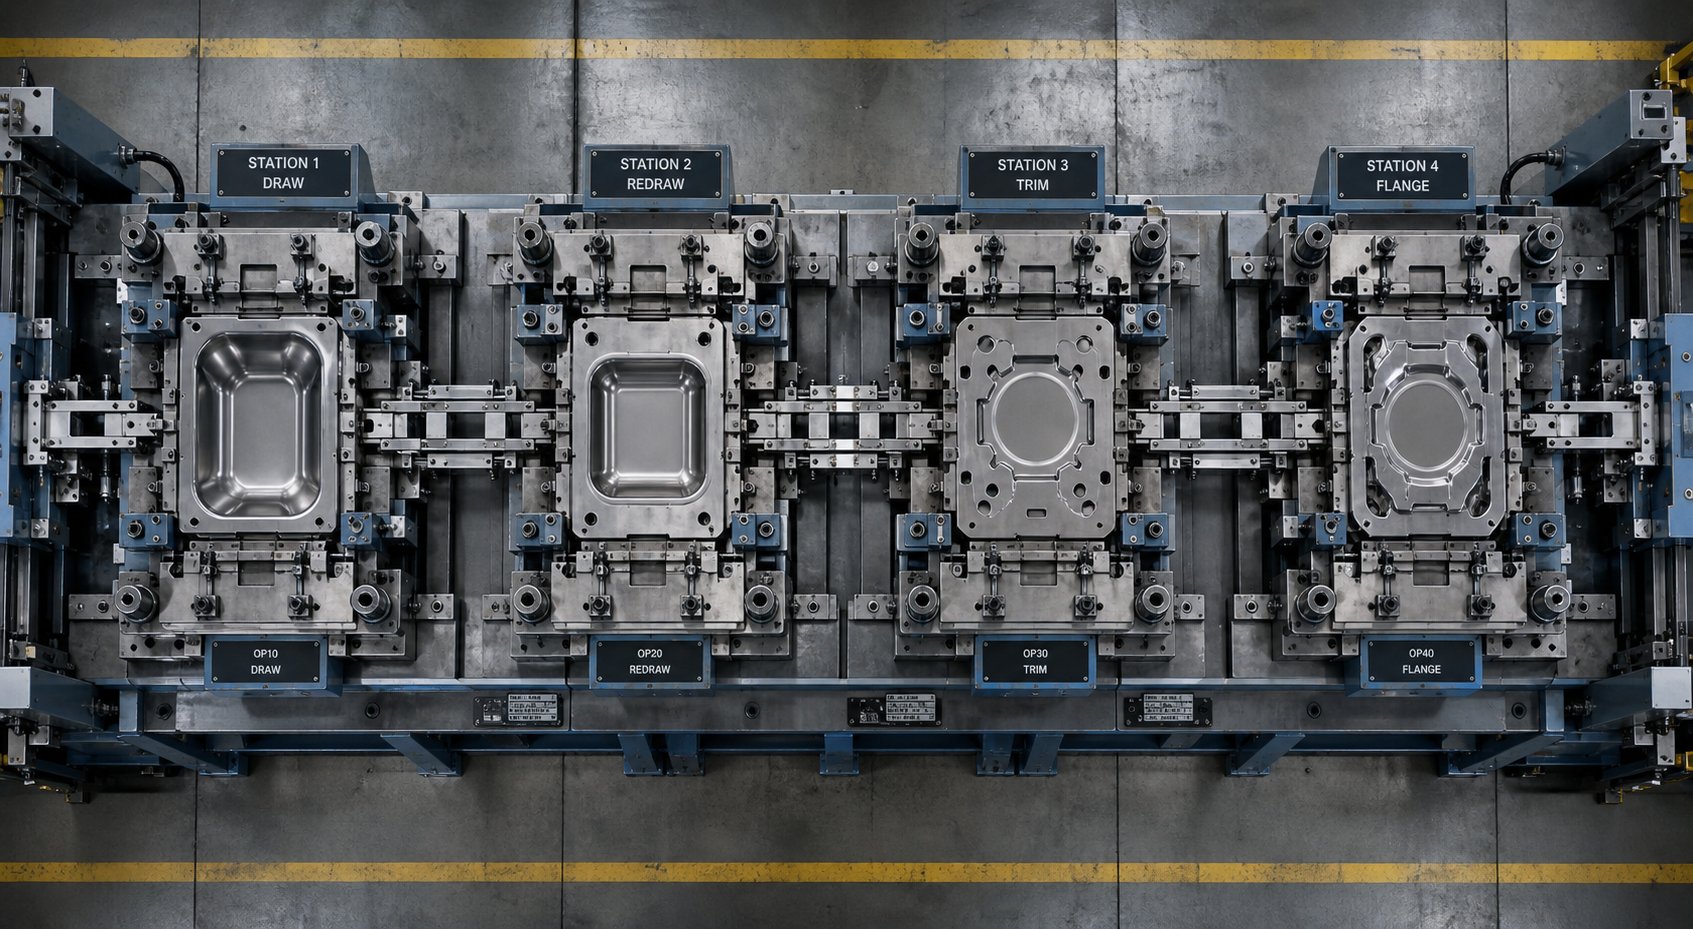
Kompletny zestaw matryc skrzydełkowych zazwyczaj wykonuje operacje ciągnienia, przycinania, wyginania i ponownego uderzania. Rysunek tworzy podstawowy kształt, przycinanie usuwa nadmiar materiału izaginanie zagina krawędziedo tworzenia powierzchni mocowania w miejscach, w których panel jest przykręcany do nadwozia pojazdu. Każde stanowisko w procesie zwiększa koszt całego pakietu narzędzi.
Krótka uwaga terminologiczna: w literaturze branżowej można spotkać się z terminami formy do tłoczenia, stemple matrycowe, a nawet formy wtryskowe używane luzem. Formy do tłoczenia i tłoczniki odnoszą się do tego samego oprzyrządowania z blachy. Forma, ściśle mówiąc, kształtuje materiał płynny lub stopiony, natomiast matryca do tłoczenia metalu pod wpływem siły nacisku kształtuje litą blachę. Znajomość tego rozróżnienia pomaga uniknąć nieporozumień podczas porównywania ofert różnych dostawców oferujących narzędzia rabatowe.
Wymagania techniczne stojące za tymi matrycami, od głębokości tłoczenia po tolerancje wykończenia powierzchni, decydują o cenie i określają, gdzie można znaleźć uzasadnione oszczędności.
Wymagania techniczne wpływające na ceny matryc skrzydeł samochodów
Każdy rabat na matryce do tłoczenia metalu ma podłogę, punkt, poniżej którego oprzyrządowanie po prostu nie jest w stanie wyprodukować akceptowalnego panelu błotnika samochodu. Zrozumienie, gdzie znajduje się podłoga, pomoże Ci oddzielić rzeczywiste oszczędności od konieczności skracania narożników. Podstawą są trzy wymagania techniczne: głębokość rysowania, stopień wykończenia powierzchni i tolerancja wymiarowa montażu nadwozia.
Narysuj głębokość i złożoność formowania dla geometrii błotnika
Wyobraź sobie, że naciągasz płaski stalowy blank na stempel, który wpycha go do wnęki w kształcie nadkola. Metal rozciąga się, ściska i przepływa jednocześnie po złożonych krzywiznach. Typowy panel błotnika samochodu wymaga głębokości tłoczenia od 150 mm do 250 mm, a niektóre rzeźbione konstrukcje przekraczają 300 mm. Ta głębokość w połączeniu z niewielkimi promieniami otworu koła i liniami charakterystycznymi biegnącymi wzdłuż boku korpusu oznacza, że matryce do tłoczenia blachy muszą precyzyjnie kontrolować przepływ materiału w każdym punkcie.
W kontekście prostego wspornika strukturalnego może wystarczyć głębokość rysowania wynosząca od 20 do 40 mm przy minimalnej krzywiźnie. Siły formujące, kalibracja nacisku pustego uchwytu i liczba stanowisk pobierania skalują się wraz z głębokością. Głębsze tłoczenie wymaga solidniejszych, niestandardowych matryc do tłoczenia metalu z większym tonażem prasy, ściślejszą kontrolą promieni i często dodatkowymi operacjami ponownego uderzenia, aby osiągnąć ostateczną geometrię. Każdy z tych czynników zwiększa koszt narzędzia do tłoczenia metalu.
Wykończenie powierzchni i standardy wymiarowe dla paneli nadwozia
Panele błotników samochodów są powierzchniami klasy A, co oznacza, że są widoczne dla klienta po malowaniu. Wedługstandardy metrologiczne w produkcji samochodów, Powierzchnie klasy A muszą być nieskazitelnie gładkie, ciągłe i wolne od wszelkich niedoskonałości wykrywalnych gołym okiem. Pełnią także rolę konstrukcyjną i aerodynamiczną, więc wymagania dotyczące jakości nie podlegają-negocjacjom, niezależnie od ceny.
Tolerancje wymiarowe paneli nadwozia są równie rygorystyczne. AAnkieta JD Powerodkryli, że 41% problemów z jakością w branży motoryzacyjnej wynika z wad geometrycznych. Szczeliny między panelami w gotowym pojeździe zwykle wynoszą +/- 0.5 mm, co oznacza, że sam wytłoczony błotnik musi mieć dokładniejsze wartości, aby uwzględnić-stos montażowy. Nie-widoczne części, takie jak wsporniki lub wzmocnienia, mogą przebiegać z prędkością +/- 1.0 mm lub większą bez konsekwencji.
| Parametr | Panel skrzydła samochodu (błotnika). | Wspornik konstrukcyjny / wzmocnienie |
|---|---|---|
| Narysuj głębokość | 150 - 300 mm | 20 - 40 mm |
| Stopień wykończenia powierzchni | Klasa A (widoczna,-gotowa do malowania) | Klasa C/D (ukryta, tylko funkcjonalna) |
| Tolerancja wymiarowa | +/- 0.3 do +/- 0.5 mm | +/- 0.8 do +/- 1.5 mm |
| Typowa liczba stacji matryc | 4 - 6 (rysowanie, przycinanie, kołnierz, ponowne uderzenie) | 1 - 3 (puste, forma, przebicie) |
| Chropowatość powierzchni (Ra) | 0.4 - 0.8 mikrometrów | 1.6 - 3.2 mikrometrów |
Oto, co to porównanie mówi kupującemu: głębokość rysowania, wykończenie powierzchni i tolerancje wymiarowe rdzenia na współpracujących krawędziach nie podlegają-negocjacjom. Każda matryca do tłoczenia błotników samochodów przecenionych nadal musi osiągać te liczby, w przeciwnym razie panel będzie wykazywał falistość po malowaniu, szczeliny będą wyglądać nierówno podczas montażu lub część nie zostanie prawidłowo przykręcona. Obszarami podlegającymi negocjacjom są zazwyczaj tolerancje ukrytych kołnierzy, geometrii wewnętrznych usztywnień i obszarów pokrytych elementami wykończeniowymi lub sąsiadującymi panelami. Wiedza o tym, które specyfikacje można odpuścić, a których nie, to pierwszy krok w kierunku współpracy z dostawcą matryc w oparciu o-obniżoną cenę, która nadal zapewnia części-nadające się do produkcji.
Rodzaj wybranej konfiguracji matrycy, czy to progresywny, transferowy, czy liniowy tandem, zwielokrotnia lub znacznie moderuje te czynniki kosztowe.
Typy matryc stosowane w tłoczeniu paneli skrzydeł samochodów
Konfiguracja matrycy jest jednym z pierwszych zobowiązań finansowych, jakie podejmujesz, często przed wycięciem pojedynczego bloku stali. Wybór pomiędzy matrycą progresywną, matrycą transferową lub konfiguracją linii tandemowej określa, ile stacji potrzebujesz, jak złożona staje się każda para stempli i matryc, a ostatecznie ile jest miejsca na realizację ścieżki rabatowej. Szczególnie w przypadku paneli błotników samochodów rozmiar części i głębokość formowania szybko zawężają opcje.
Matryce progresywne dla mniejszych wariantów paneli skrzydeł
Progresywne matryce zasilają taśmę cewkipoprzez wiele stanowisk zamontowanych na jednym wspólnym zestawie tłoczników. Każdy skok prasy przesuwa taśmę o jedną odległość, wykonując inną operację na każdym stanowisku, od wykrojników po formowanie i przycinanie. Działają szybko, często od 60 do ponad 100 uderzeń na minutę, i wymagają minimalnej siły roboczej, ponieważ podajnik cewek automatyzuje obsługę materiału.
Brzmi idealnie, prawda? Haczyk polega na rozmiarze. Matryce progresywne najlepiej sprawdzają się w przypadku małych-i-średnich części, które podczas formowania pozostają przymocowane do nośnika taśmy. Pełnowymiarowy-panel przedniego błotnika jest po prostu za duży i zbyt głęboko-wciągnięty, aby mógł być połączony z listwą cewek na wielu stacjach. Jednakże mniejsze warianty paneli błotników, takie jak przedłużenia ćwiartek paneli lub częściowe nadkola stosowane w zestawach na rynku wtórnym, mogą czasami pasować do konfiguracji progresywnej. Kiedy to robią, koszt tłoczenia matrycowego znacznie spada, ponieważ wszystko znajduje się w jednym narzędziu na jednej prasie.
Matryce transferowe i tandemowe do błotników pełnowymiarowych-
Pełnowymiarowe-panele błotników samochodów prawie zawsze wymagają matryc transferowych lub matryc typu tandem. wkonfiguracja matrycy transferowejposzczególne półfabrykaty przemieszczają się między stacjami w ramach jednej prasy za pomocą mechanicznych szyn lub palców-napędzanych serwo. Każda stacja obsługuje jedną operację: rysowanie, przycinanie, kołnierz lub przebijanie. Część porusza się swobodnie, co umożliwia głębokie tłoczenie i obrót pomiędzy stacjami, co jest krytyczne dla geometrii błotnika.
Matryce typu tandem przyjmują inne podejście. Każda operacja odbywa się na własnej, dedykowanej prasie, a części są przenoszone pomiędzy prasami za pomocą robota lub przenośnika. Takie rozwiązanie zapewnia elastyczność, ponieważ można obsługiwać jedną stację bez konieczności przeciągania całego pakietu niestandardowych matryc do tłoczenia metalu w trybie offline. Wymaga to jednak wielu pras i większej powierzchni.
Z punktu widzenia kosztów matryc i tłoczenia konfiguracje linii transferowych i tandemowych zwykle zaczynają się od około 100 000 USD za pojedynczą stację i mogą przesunąć kompletną linię odbojnic znacznie powyżej 500 000 do 1 000 000 USD, jeśli uwzględniono wszystkie operacje ciągnienia, przycinania i kołnierza. Poniższa tabela zestawia te różnice obok siebie.
| Typ matrycy | Typowe stacje | Względny zakres kosztów | Najlepiej-Dopasuj objętość | Skuteczność pozyskiwania rabatów |
|---|---|---|---|---|
| Progresywna kostka | 5 - 15 | $15,000 - $60,000 | 50,000+ części/rok | Wysoka (prostsza konstrukcja, jedno narzędzie) |
| Matryca transferowa | 4 - 6 | $250,000 - $750,000+ | 20,000 - 500,000+ części/rok | Umiarkowane (oszczędności dzięki redukcji stacji lub gatunkowi materiału) |
| Matryce linii tandemowej | 4 - 7 (oddzielne prasy) | $500,000 - $1,000,000+ | 100,000+ części/rok | Niższa (wysoka złożoność podstawowa) |
Kluczowy wniosek dla zespołów zaopatrzeniowych: jeśli geometria Twojej części umożliwia zastosowanie progresywnego zestawu tłoczników, jesteś już na najbardziej-opłacalnej ścieżce. W przypadku-pełnowymiarowych paneli błotników, które wymagają matryc transferowych lub linii tandemowych, możliwości rabatowe odchodzą od wyboru konfiguracji w stronę wyboru materiałów, zmniejszenia liczby stacji i strategii zaopatrzenia. Dźwignie te działają w ramach samego cyklu życia matrycy, od wstępnego projektu CAD po ostateczne zatwierdzenie próby.
Etapy cyklu życia matrycy i źródła oszczędności
Każdy dolar w wycenie matrycy odnosi się do określonego etapu procesu budowy. Jednak większość dostawców podaje cenę ryczałtową-bez podziału na to, na co trafiają pieniądze. Kiedy zrozumiesz, jak koszty narastają krok po kroku, możesz dokładnie określić, gdzie matryca do tłoczenia błotników samochodów objętych rabatem zmniejsza wydatki i czy te redukcje zagrażają jakości części, czy po prostu odzwierciedlają mądrzejsze wybory procesowe.
Od projektu CAD po ostateczne zatwierdzenie próby
Skrzydło samochodu porusza się w przewidywalnej sekwencji. Każda faza pochłania godziny pracy inżynieryjnej, czas pracy maszyny lub materiał, a każda z nich oferuje inny stopień elastyczności w zakresie ceny. Oto pełny cykl życia ułożony sekwencyjnie z uwagami dotyczącymi wpływu każdego etapu na całkowity koszt:
- Dane produktu i recenzja DFM- Inżynierowie analizują model CAD błotnika pod kątem wykonalności. Wpływ na koszty jest niewielki w dolarach bezwzględnych (zwykle od 3 do 5 procent całości), ale decyzje podejmowane w tym przypadku mają charakter kaskadowy na każdym dalszym etapie. Zmiana geometrii w tym momencie prawie nic nie kosztuje; ta sama zmiana po obróbce może kosztować dziesiątki tysięcy.
- Projektowanie powierzchni matrycy i planowanie procesu- Rozplanowano komponenty matrycy do tłoczenia: geometrię pierścienia ciągnącego, profile stalowe wykończeniowe, kontury pustych uchwytów i oprzyrządowanie stacji kołnierzowej. Na tym etapie określa się liczbę operacji i wymagania prasy. Stanowi to około 10 do 15 procent kosztów oprzyrządowania.
- Symulacja CAE i wirtualna próba- Oprogramowanie do symulacji formowania przewiduje pęknięcia, zmarszczki, przerzedzenie i sprężynowanie przed cięciem metalu.Badania symulacyjne stemplowania firmy Keysightpokazuje, że każda fizyczna iteracja próbna może kosztować ponad 30 000 dolarów. Ograniczenie tych pętli poprzez symulację bezpośrednio obniża cenę końcową.
- Odlewanie lub obróbka zgrubna bloków matrycowych- Surowe bloki matrycowe są albo odlewane ze stopów żelaza, albo-obrabiane zgrubnie z kutych kęsów stalowych. Koszt materiałów na tym etapie może wynosić od 20 do 30 procent całkowitej inwestycji w matryce i tłoczniki, co czyni go głównym celem strategii rabatowych poprzez substytucję gatunku.
- Precyzyjna obróbka CNC i EDM- Powierzchnie matryc są-obrabiane maszynowo do ostatecznej geometrii. Stawki za robociznę i-godzinę pracy maszyn są tutaj największym czynnikiem generującym koszty, często wynoszącym 30 do 40 procent całości. Pozyskiwanie tej pracy z regionów o niższych stawkach robocizny związanej z obróbką jest powszechną drogą do obniżonych cen.
- Obróbka cieplna i wykańczanie powierzchni- Krytyczne powierzchnie ścieralne stempli, stali wykończeniowej i pierścieni ściągających poddawane są hartowaniu i powlekaniu. Koszt jest umiarkowany (5 do 10 procent), ale bezpośrednio wpływa na żywotność matrycy.
- Próby fizyczne i pętle korekcyjne- Gotowa matryca jest obrabiana na prasie z-blachą klasy produkcyjnej. Inżynierowie mierzą dokładność panelu, sprężystość i jakość powierzchni, a następnie ręcznie-poprawiają lub ponownie-obrabiają obszary problematyczne. Każda pętla korekcyjna zwiększa koszty. Dobrze-symulowane matryce często przechodzą w jednej lub dwóch pętlach; źle zaplanowane narzędzia mogą wymagać czterech lub pięciu.
- Ostateczne zatwierdzenie i wydanie do produkcji- Raporty wymiarowe, weryfikacja CPK i-podpisanie dokumentacji zamykają projekt. Koszty administracyjne są niewielkie, ale opóźnienia wstrzymują daty rozpoczęcia produkcji.
Gdzie faktycznie pojawiają się możliwości rabatów
Dzięki mapowaniu cyklu życia widać, że uzasadnione rabaty na narzędzia do tłoczenia metali nie pojawiają się znikąd. Pochodzą one z czterech konkretnych obszarów:
- Uproszczenie projektu (etapy 1-2)- Zmniejszenie liczby stanowisk formowania z pięciu do czterech lub połączenie operacji przycinania i kołnierza w jednym stanowisku zmniejsza objętość obróbki i wagę stali matrycowej. W przypadku niestandardowej matrycy metalowej przeznaczonej do błotnika z rynku wtórnego zmniejszenie tolerancji ukrytego-kołnierza może wyeliminować całą stację ponownego uderzenia.
- Substytucja materiału (etap 4)- Wybór żeliwnego bloku matrycowego zamiast kutego bloku ze stali narzędziowej w przypadku-obszarów o niskim zużyciu, takich jak półfabrykaty, pozwala zaoszczędzić od 15 do 25 procent surowca. Powierzchnia tłoczenia metalu nadal działa, szczególnie w połączeniu z ukierunkowaną obróbką powierzchni na etapie 6.
- Skrócenie okresu próbnego-w oparciu o symulację (etapy 3 i 7)- Większe inwestycje w wirtualną weryfikację z góry ograniczają fizyczne pętle prób. Ponieważ każda pętla może kosztować co najmniej 30 000 dolarów za czas prasy, robociznę i-ponowną obróbkę, zmniejszenie liczby iteracji z czterech do dwóch oznacza oszczędność 60 000 dolarów na złożonej matrycy odbojnicy.
- Regionalna przewaga kosztowa pracy (etap 5)- Obróbka CNC to najbardziej pracochłonny-etap. Zaopatrywanie się w obróbkę wykańczającą w regionach, w których wskaźnik wykwalifikowanych wytwórców matryc jest od 40 do 60 procent niższy, bezpośrednio zmniejsza największy pojedynczy blok kosztów bez zmiany projektu lub specyfikacji materiałowych.
Najważniejszym spostrzeżeniem jest to, że żadna z tych strategii nie wymaga akceptacji gorszej części. Przesuwają koszty z procesu bez spadania poniżej minimalnego poziomu jakości określonego przez wymagania dotyczące powierzchni klasy A i tolerancji wymiarowej. Dostawca oferujący prace związane z tłoczeniem matryc ze zniżką powinien być w stanie wskazać jeden lub więcej z tych mechanizmów. Jeśli nie potrafią wyjaśnić, skąd pochodzą oszczędności, jest to sygnał ostrzegawczy, który warto zbadać.
Wśród tych dźwigni na głębszą uwagę zasługuje wybór materiału. Gatunek stali narzędziowej wybrany dla każdego elementu matrycy, od stempla do krawędzi wykończeniowych, stwarza najszersze zróżnicowanie kosztów, na które kupujący mogą bezpośrednio wpływać na etapie wyceny.
Gatunki stali narzędziowej i sposób, w jaki wybór materiału tworzy rabaty
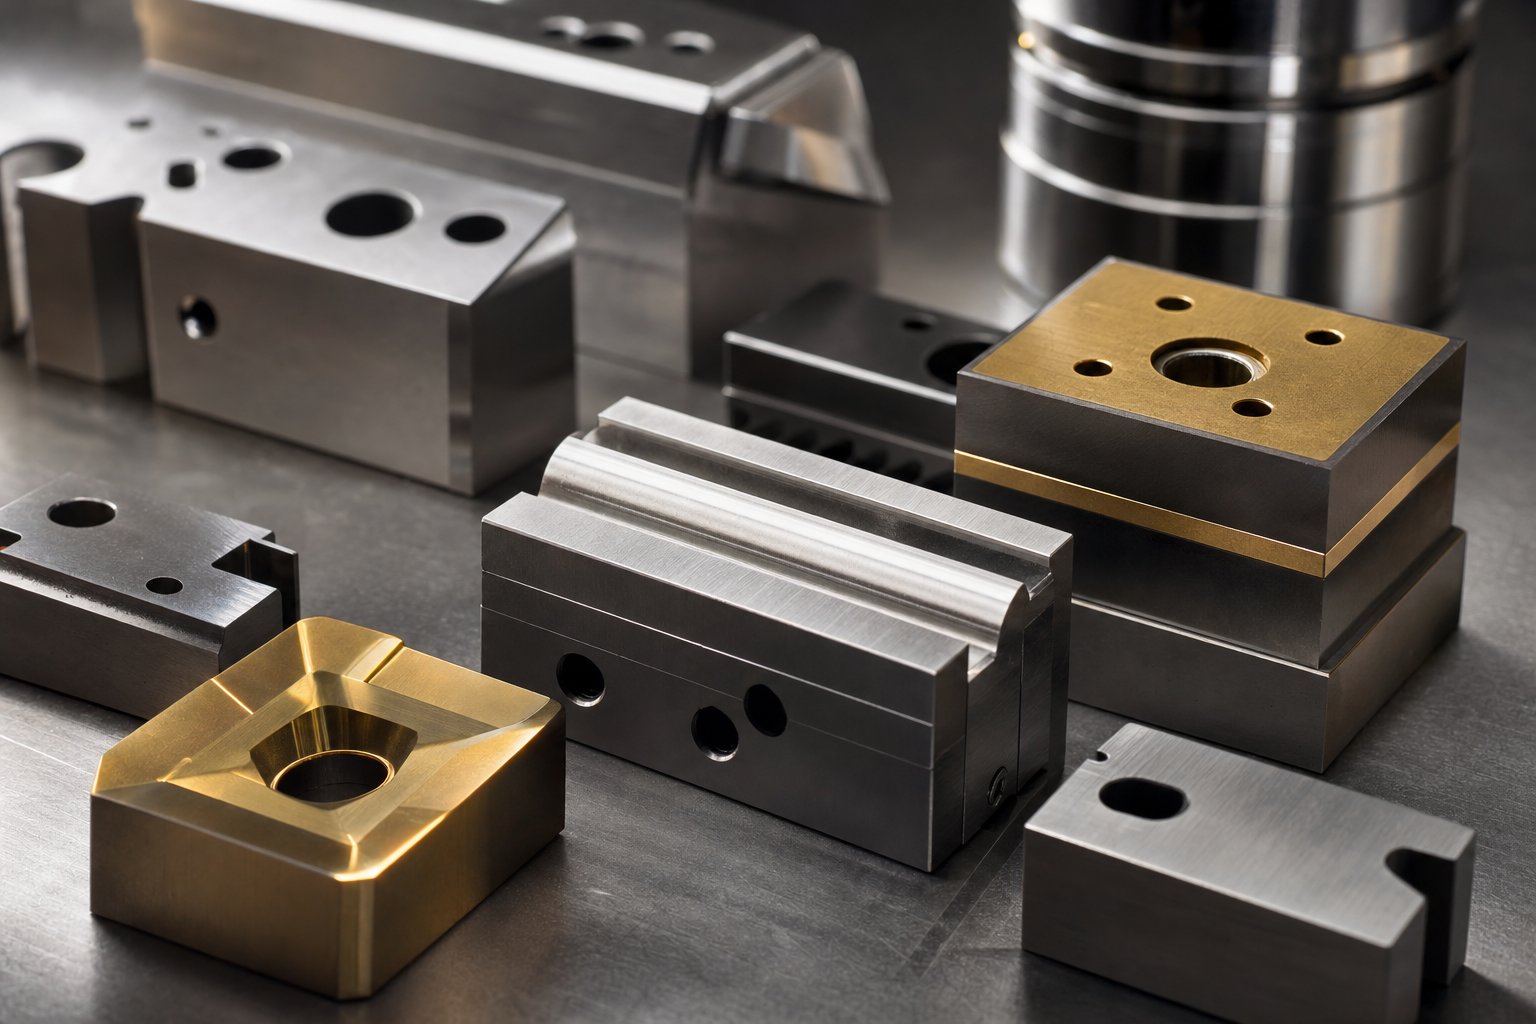
Stal narzędziowa może stanowić od 20 do 30 procent całkowitego kosztu zestawu matryc metalowych, a ceny różnych gatunków różnią się co najmniej trzykrotnie. Z tego spreadu pochodzi wiele legalnych ofert tłoczników na skrzydła samochodów po obniżonych cenach. Dostawca wybierający jeden gatunek zamiast drugiego niekoniecznie idzie na skróty. Mogą dopasowywać stal do rzeczywistych warunków zużycia na każdym stanowisku, zamiast z przyzwyczajenia określać wszędzie stop premium.
Typowe gatunki stali narzędziowej do matryc do błotników samochodowych
Stalowe matryce do tłoczenia paneli karoserii samochodowych zazwyczaj pochodzą z-ugruntowanej rodziny stali narzędziowych do pracy na zimno i szybkotnącej-stali. Każdy gatunek równoważy trzy konkurencyjne właściwości: wytrzymałość, odporność na zużycie i wytrzymałość na ściskanie. Zwiększenie jednego często powoduje zmniejszenie drugiego, dlatego wybór gatunku zależy od tego, gdzie stal znajduje się wewnątrz matrycy.
Stacje rysowania wymagają przede wszystkim wytrzymałości. Siłownik i pierścień wytrzymują wielokrotne uderzenia-o dużym tonażu, gdy tworzą złożone krzywizny odbojnicy. Gatunki takie jak D2 (wysoka zawartość węgla i chromu w przybliżeniu 61 HRC) zapewniają dobrą odporność na zużycie przy umiarkowanej udarności, co czyni je powszechnym punktem odniesienia dla stali matrycowej do tłoczenia w przemyśle motoryzacyjnym. W przypadku pierścieni ściągających-o większym uderzeniu, S7 przy około 57 HRC zapewnia doskonałą odporność na wstrząsy, co ma znaczenie przy kształtowaniu geometrii-głębszych nadkoli.
Stacje przycinające i kołnierzowe stoją przed innym wyzwaniem. Krawędzie tnące stykają się z blachą z dużą prędkością i muszą być odporne na zużycie ścierne bez odprysków. W tym przypadku stal szybkotnąca-M2 (62 HRC) lub gatunki metalurgii proszków, takie jak PM M4, zapewniają doskonałe zachowanie krawędzi. Matryce do tłoczenia z węglika, wykorzystujące płytki z węglika wolframu w najbardziej narażonych punktach zużycia, jeszcze bardziej wydłużają żywotność matrycy, ale za wyższą cenę.
Poniższa tabela porównuje gatunki, które często można spotkać w narzędziach do tłoczenia stali do matryc odbojnicowych:
| Stopień stali | Typowa twardość (HRC) | Względny koszt materiału | Oczekiwana żywotność (trafienia) | Najlepsza aplikacja w Wing Die |
|---|---|---|---|---|
| S7 | 54 - 57 | Niski | 200,000 - 400,000 | Narysuj stempel, pierścień naciągowy (duży wpływ) |
| A2 | 58 - 62 | Niski - Średni | 300,000 - 500,000 | Puste uchwyty, umiarkowane-zużycie |
| D2 | 58 - 61 | Średni | 400,000 - 700,000 | Stale wykończeniowe, wkładki kołnierzowe |
| M2 | 60 - 62 | Średnie - Wysokie | 600,000 - 1,000,000 | Wysokie-zużycie krawędzi wykończeniowych, przebijaki |
| PM M4 (PS4) | 60 - 62 | Wysoki | 800,000 - 1,500,000 | Silne-zużycie wkładek wykończeniowych i kołnierzy |
| Węglik wolframu (płytki) | 75+ (skala HRA) | Bardzo wysoki | 1,500,000 - 3,000,000+ | Obszerne-przycinanie krawędzi i przebijanie |
Zwróć uwagę na wzór: w miarę przesuwania się w górę stołu koszty rosną, a żywotność matrycy wydłuża się. Kupujący poszukujący tłocznika do błotników samochodów po obniżonej cenie może wybrać tańsze-klasy dla stacji, na których stopień zużycia jest możliwy do opanowania, rezerwując stale premium wyłącznie na krytyczne krawędzie wykończeniowe. To selektywne podejście do zestawu matryc metalowych może obniżyć koszty materiałów o 30 do 50 procent w porównaniu ze standardowym standardem D2 lub M2.
Obróbka powierzchni rekompensująca niższe koszty materiałów
Tutaj ekonomia staje się interesująca. Tańsza-stal podstawowa w połączeniu z odpowiednią obróbką powierzchni może zbliżyć się do trwałości matrycy droższego gatunku nieobrobionego za ułamek ceny.
Trzy rodziny powłok dominują w zastosowaniach stali do tłoczenia w branży motoryzacyjnej:
- Powłoki PVD (TiN, TiAlN, CrN)- Nałożony w stosunkowo niskich temperaturach (około 200–500 stopni C) PVD zapobiega ryzyku zniekształceń.Badania przeprowadzone przez AHSS Insightspokazuje, że powłoka TiAlN nałożona metodą PVD-na stal skrawającą pozwala uzyskać znacznie czystsze krawędzie po wyprodukowaniu 200 000 części w porównaniu z narzędziami niepowlekanymi. Kilku światowych producentów samochodów wybiera PVD wyłącznie ze względu na zachowanie dokładności wymiarowej.
- Azotowanie jonowe- Tworzy twardą warstwę dyfuzyjną bezpośrednio na powierzchni narzędzia. Azotowanie jonowe w niższych temperaturach niż azotowanie gazowe minimalizuje kruchą białą warstwę i pozwala uniknąć zniekształceń. Połączenie azotowania z powłoką nawierzchniową PVD w procesie zwanym powlekaniem dupleksowym pozwoliło uzyskać w udokumentowanych próbach produkcyjnych ponad 1,2 miliona części w porównaniu z zaledwie 50 000 w przypadku narzędzi chromowanych-.
- Powłoki TD (dyfuzja termiczna).- Niezwykle twarde warstwy węglika wanadu połączone metalurgicznie z podłożem. Skuteczny, ale stosowany w wysokich temperaturach, wymagający ponownego hartowania i starannego zarządzania wymiarami.
Praktyczny wpływ na nabywców narzędzi ze zniżkami: wybór stali S7 lub A2 z azotowaniem dupleksowym-plus-PVD może zapewnić 500 000 lub więcej trafień na stanowisku ciągnienia, przy wydajności porównywalnej z nieobrobionymi D2 lub M2 przy mniej więcej połowie łącznych kosztów materiału i obróbki. To nie jest ćwiczenie teoretyczne. Jest to mechanizm stojący za wieloma konkurencyjnymi ofertami cenowymi od doświadczonych dostawców narzędzi do tłoczenia stali.
Pozostałą kwestią nie jest tylko to, czy stal i powłoka wytrzymają, ale czy ekonomika ma sens w przypadku konkretnej wielkości produkcji i zastosowania paneli. Decyzja ta zależy od dopasowania inwestycji w oprzyrządowanie do rzeczywistych ilości serii i wymagań dotyczących-użytkowania końcowego.
Kiedy oprzyrządowanie rabatowe ma sens ekonomiczny w przypadku paneli skrzydeł
Wiedza o tym, z czego składa się matryca i które gatunki stali pozwala zaoszczędzić pieniądze, jest przydatna, ale prawdziwa decyzja sprowadza się do tego: czy Twój konkretny projekt faktycznie uzasadnia zastosowanie tłocznika ze zniżką na błotnik samochodu, czy też wydasz więcej na przeróbki i wymiany, niż zaoszczędziłeś na początku? Odpowiedź zależy od trzech zmiennych: wielkości produkcji, tego, jak widoczny jest gotowy panel dla klienta końcowego oraz od tego, ile poprawek może przyjąć Twoja operacja bez utraty pieniędzy.
Progi wolumenu uzasadniające narzędzia budżetowe
Przemysł tłoczniczy działa-w oparciu o ugruntowaną zasadę ekonomiczną. Poniżej około 5000 części,miękkie oprzyrządowanie lub produkcja-na CNCzazwyczaj kosztuje mniej, ponieważ amortyzacja narzędzi miażdży-ekonomikę części przy małych ilościach. Powyżej 50 000 części rocznie narzędzia do tłoczenia na gorąco szybko się zwracają, a matryce premium stają się oczywistą inwestycją, ponieważ przy tej wielkości liczy się trwałość.
Rabaty na oprzyrządowanie do paneli błotników samochodów mieszczą się w przedziale pomiędzy tymi skrajnościami i wynoszą około 10 000 do 50 000 części rocznie. W tym zakresie konieczne jest tłoczenie, aby osiągnąć akceptowalny-koszt części, ale całkowity wolumen nie wymaga matrycy wytrzymującej miliony trafień. Matryca do tłoczenia blachy zbudowana ze stali S7 lub A2 zamiast M2 lub matryca z czterema stacjami zamiast pięciu zapewnia wystarczającą trwałość dla tego okna produkcyjnego przy znacznie niższych kosztach początkowych.
Pomyśl o tym w ten sposób. Linia matryc do błotników w pełnej-cenie za 500 000 USD lub więcej ma sens, jeśli produkujesz 200 000 paneli rocznie dla dużej platformy OEM. Ta sama inwestycja w przypadku rocznej produkcji wynoszącej 15 000-jednostek oznacza, że płacisz ponad 33 USD za część za samą amortyzację narzędzia, zanim w ogóle w grę wchodzą materiał, czas tłoczenia lub robocizna. Koszt budżetowy wynoszący połowę kosztów obniża amortyzację do 16 USD lub mniej i przenosi ekonomię w przeliczeniu na część na konkurencyjne terytorium.
Scenariusze dotyczące rynku wtórnego i paneli zamiennych
Zespoły głośności opowiadają tylko połowę historii. Zastosowanie końcowe-określa, jak szczelna musi być koperta jakości i jaka tolerancja dla drobnych niedoskonałości. Kilka segmentów rynku w naturalny sposób pasuje do niestandardowych matryc do tłoczenia zbudowanych w oparciu o ścieżkę budżetową:
- Błotniki zamienne na rynek wtórny- Panele te konkurują ceną, a kupujący oczekują funkcjonalnego dopasowania, a nie-identycznej perfekcji klasy A OEM. Akceptowalne są nieco złagodzone standardy powierzchni i szersze tolerancje szczelin, co oznacza mniej pętli próbnych i opłacalne są stale o niższej-gatunkowości.
- Panele do renowacji samochodów klasycznych- Serie produkcyjne są małe, często łącznie od 2000 do 10 000 sztuk. Panele i tak są zazwyczaj-wykańczane ręcznie, za pomocą szpachli i korekty lakieru, więc drobne falistości powierzchni spowodowane niedrogimi narzędziami są korygowane na późniejszym etapie przy niskim koszcie krańcowym.
- Alternatywy OEM w małych-partiach- Regionalne programy pojazdów,-małe starty pojazdów elektrycznych lub-limitowane edycje modeli, których żywotność nigdy nie przekroczy 20 000–30 000 sztuk. W tym przypadku aluminiowe matryce do tłoczenia lub-redukcja narzędzi do przenoszenia stacji utrzymują inwestycję proporcjonalną do przychodów.
- Walidacja prototypu i-przedprodukcyjna- Gdy potrzebujesz od 500 do 5000 wytłoczonych paneli w celu sprawdzenia dopasowania zespołu, procesów malowania lub działania awaryjnego przed przystąpieniem do stosowania narzędzi-produkcyjnych. Czasem temu celowi służą również wykrojniki do metali sprzedawane na rynku wtórnym.
Porównaj te scenariusze z sytuacjami, w których oprzyrządowanie premium jest jedynym racjonalnym wyborem:
- Produkcja OEM na dużą skalę-- Platformy produkujące ponad 100 000 paneli rocznie wymagają matryc przystosowanych do milionów trafień. Przestoje spowodowane przedwczesną awarią matrycy na taką skalę są katastrofalnie kosztowne.
- Flagowe widoczne panele- Błotniki marek luksusowych lub premium, w przypadku których jakakolwiek wada powierzchni powoduje roszczenia gwarancyjne. Koszt zwrotów od klientów znacznie przewyższa oszczędności w zakresie narzędzi.
- Matryce wspólne dla wielu-modeli- Narzędzia zaprojektowane do obsługi wielu wariantów pojazdów w ciągu-dziesięcioletniego okresu eksploatacji platformy. Trwałość i stabilność wymiarowa przez miliony cykli nie podlegają-negocjacjom.
- Geometria-zabezpieczająca- Panele skrzydłowe zawierające struktury pochłaniające uderzenia pieszych lub elementy mocowania czujników, w przypadku których dokładność wymiarowa bezpośrednio wpływa na zgodność z przepisami.
Decyzja nie jest binarna. Jest to spektrum i większość zespołów zakupowych uważa, że ich projekt plasuje się gdzieś pomiędzy czystym budżetem a czystą premium. O przewadze decyduje nie tylko cena matrycy, ale całkowity obraz kosztów w całym okresie produkcji panelu, w tym konserwacja, przestoje i amortyzacja-części.
Całkowity koszt posiadania wykrojników budżetowych
Niższa cena zakupu matrycy skrzydła samochodu wydaje się wygraną na papierze. Jednak kwota faktury i rzeczywisty koszt posiadania tego narzędzia to dwie bardzo różne liczby. Zestawy matryc do tłoczenia metali niosą ze sobą bieżące wydatki, które kumulują się cicho przez cały okres produkcji, a w przypadku narzędzi budżetowych wydatki te zwykle pojawiają się wcześniej i częściej. Jeśli nie uwzględnisz cykli konserwacji, limitów żywotności matrycy, kosztów modyfikacji i przestojów prasy, zakup z rabatem może kosztować więcej za wytłoczony błotnik niż w przypadku matrycy-o pełnej cenie.
Matryca, która kosztuje najmniej w przeliczeniu na wyprodukowaną część, a nie na dolara wydanego na zakup, jest rzeczywiście najlepszą ofertą w tłoczeniu samochodów.
Częstotliwość konserwacji i koszty ponownego ostrzenia
Każdy wykrojnik wymaga okresowej konserwacji. Krawędzie przycinania stają się matowe, na powierzchniach rysunkowych pojawiają się mikro-zatarcia, a stemple tłocznika zużywają się na promieniu skrawania. W przypadku blachy stalowej klasy produkcyjnej-skrzydła samochodowego typowe okresy między przeglądami mieszczą się w przedziale od 30 000 do 80 000 uderzeń, w zależności od gatunku stali i jakości powłoki. Budżetowe matryce zbudowane ze stali-o niższej twardości lub bez powłok duplex plasują się na krótszym końcu tego zakresu.
Ile faktycznie kosztuje konserwacja? To nie tylko czas na stanowisku ślusarza narzędziowego.Magazyn MetalFormingpodkreśla, że nieplanowana konserwacja matrycy może być czterokrotnie droższa niż planowana usługa, ponieważ oprócz faktycznej naprawy wiąże się z przestojami prasy, pracą przy konfiguracji, weryfikacją-laboratorium jakości, złomowaniem i utratą marży produkcyjnej. Pojedynczy zepsuty stempel, który kosztuje 25 dolarów w częściach, może wygenerować ponad 500 dolarów całkowitego kosztu, jeśli uwzględni się dalsze skutki.
W przypadku matryc skrzydeł budżetowych należy spodziewać się następujących powtarzających się czynności konserwacyjnych:
- Ponowne ostrzenie krawędzi przycinania- Co 30 000 do 60 000 trafień w przypadku stali klasy A2 lub D2. Każdy przemiał kosztuje od 500 do 2000 dolarów, w zależności od długości krawędzi i dostępności.
- Narysuj polerowanie powierzchni- Zacieranie się i zbieranie na pierścieniach ściągających wymaga ukamienowania lub-ponownego polerowania, aby zachować przeniesienie powierzchni klasy A. Narzędzia budżetowe bez powłoki PVD wymagają tego częściej.
- Podnośniki matryc do tłoczenia i wymiana sprężyn- Sprężyny gazowe azotowe i mechaniczne podnośniki matryc tłoczących z czasem ulegają zmęczeniu. Budżetowe wersje czasami wykorzystują lżejsze-komponenty, które wymagają wymiany w krótszych odstępach czasu.
- Zaciski matryc do tłoczenia i kontrola wyrównania- Sekcje matrycy przesuwają się pod wpływem powtarzających się obciążeń prasy. Sprawdzanie i dokręcanie zacisków tłocznika to standardowy krok zapobiegawczy w każdym oknie konserwacyjnym.
Szacunki branżowe pegroczna konserwacja na poziomie od 5 do 10 procent pierwotnej wartości matrycy, skalowanie wraz z intensywnością użytkowania. Agresywnie działający błotnik o budżecie 300 000 dolarów może wiązać się z kosztami utrzymania od 15 000 do 30 000 dolarów rocznie. Matryca premium za 500 000 dolarów z twardszą stalą i lepszymi powłokami może kosztować tyle samo lub mniej w przypadku rocznej konserwacji, jednocześnie wytwarzając więcej części między oknami serwisowymi.
Ryzyko przestoju i amortyzacja-kosztu części
W tym miejscu matematyka staje się niewygodna dla kupujących skupiających się wyłącznie na cenie naklejki. Wyobraźmy sobie dwa scenariusze panelu błotnika o rocznym zapotrzebowaniu na produkcję 30 000 sztuk:
| Czynnik kosztowy | Kości Budżetowe (Rabat) | Kość Premium (pełna cena) |
|---|---|---|
| Cena zakupu | $280,000 | $500,000 |
| Oczekiwane życie | 400 000 trafień | 1 200 000 trafień |
| Roczny koszt utrzymania | $25,000 | $18,000 |
| Częstotliwość konserwacji | Co 35 000 trafień | Co 70 000 trafień |
| Nieplanowane przestoje (rocznie) | 3 - 5 | 0 - 1 |
| Szacowany koszt przestoju (na zdarzenie) | $2,000 - $5,000 | $2,000 - $5,000 |
| Amortyzacja narzędzi na część (przez cały okres użytkowania) | $0.70 | $0.42 |
Budżetowa matryca pozwala zaoszczędzić 220 000 dolarów przy zakupie, ale zużywa się w ciągu około 13 lat produkcji przy 30 000 części rocznie, podczas gdy matryca premium wytrzymuje 40 lat przy takim tempie, skutecznie przewyższając platformę pojazdu. Co ważniejsze, wyższa częstotliwość konserwacji matrycy budżetowej oznacza więcej przestojów prasy, więcej kontroli jakości po ponownym uruchomieniu i więcej możliwości nieplanowanego zatrzymania linii.
Nieplanowane przestoje to cichy zabójca budżetu. Każde zdarzenie wiąże się nie tylko z kosztami naprawy. Zmusza ekipę montażową do wyciągnięcia matrycy, wytwórcę narzędzi do diagnozowania i naprawy pod presją czasu, laboratorium jakości do ponownej-weryfikacji części po naprawie, a planowanie produkcji do zmiany harmonogramu dalszych operacji. Te skumulowane godziny i utracone części mają realny wpływ na przychody, który nigdy nie pojawia się w zamówieniu matrycy.
Metalowe stemple i matryce w narzędziu do błotników, w szczególności stemple do przebijania i stale wykończeniowe, są elementami najbardziej narażonymi na przedwczesne awarie w konstrukcjach budżetowych. Stale niższej-gatunkowości raczej pękają, a nie zużywają się stopniowo, co oznacza, że awarie są zwykle nagłe, a nie przewidywalne. Nie można zaplanować okna serwisowego wokół ciosu, który pęknie bez ostrzeżenia.
Czy to oznacza, że narzędzia budżetowe są zawsze złym rozwiązaniem? Zupełnie nie. Oznacza to, że należy uczciwie obliczyć całkowity koszt posiadania. W przypadku błotników na rynek wtórny obejmujących 15 000-sztuk, obejmujących łącznie 60 000 części w ciągu czterech lat, matryca budżetowa wynosząca 280 000 USD zapewnia całkowicie racjonalny koszt oprzyrządowania wynoszący 4,67 USD na część i nie zbliża się do limitu trwałości. Matryca premium będzie kosztować 8,33 USD za część w tym samym okresie, czyli pieniędzy, których nigdy nie odzyskasz.
Kluczem jest dopasowanie trwałości matrycy do rzeczywistych wymagań produkcyjnych. Oprzyrządowanie budżetowe ma sens ekonomiczny, gdy całkowita objętość w całym okresie eksploatacji mieści się w zakresie znamionowej pojemności matrycy. Staje się kosztowny, gdy przekracza się jego granice, ponieważ wtedy nasilają się prace konserwacyjne, stemple do metalowych krawędzi tnących niszczą się szybciej niż oczekiwano, a jakość powierzchni widocznych paneli błotników zaczyna odbiegać od specyfikacji.
Kompromisy dotyczące jakości-paneli bocznych są szczególnie bezlitosne. Powierzchnia rysunkowa powodująca zacieranie przeniesie tę teksturę na każdy stemplowany panel. W przeciwieństwie do ukrytego wspornika konstrukcyjnego, błotnik z wadami powierzchniowymi nie może trafić do klienta. Każdy panel wyrzucony na złom lub wysłany do przeróbki zmniejsza oszczędności na-części, jakie miała zapewnić matryca budżetowa.
Inteligentniejszą ścieżką nie jest wybór między tanim a drogim. Projektuje matrycę w sposób inteligentny, dzięki czemu wydajesz mniej bez poświęcania właściwości, które utrzymują niski koszt jednostkowy-części przez cały okres produkcji. To inżynieryjne-pierwsze podejście do redukcji kosztów kryje w sobie kolejną warstwę oszczędności.
Projektuj strategie upraszczania w celu uzasadnionej redukcji kosztów
Obliczanie kosztów matrycy przed obróbką pojedynczego bloku stali zasadniczo różni się od zakupu tańszej matrycy po jej zaprojektowaniu. Pierwsze podejście pozwala zachować jakość części, jednocześnie eliminując niepotrzebną złożoność. Drugie zazwyczaj oznacza, że ktoś pominął kroki, za które zapłacisz później. Każde doświadczone narzędzie do tłoczenia metali i konstruktor matryc wie, że największe redukcje kosztów mają miejsce na ekranie, a nie na hali produkcyjnej.
Redukcja stanowisk formowania bez utraty integralności części
Każde stanowisko w matrycy skrzydła samochodu oznacza dziesiątki tysięcy dolarów w postaci obrobionej stali, godzin pracy inżynieryjnej i czasu prób. Jeśli uda się wyeliminować jedną stację z matrycy transferowej składającej się z pięciu-stacji, jedną decyzją obniżysz koszty oprzyrządowania o około 20 procent. Pytanie brzmi, czy część może tolerować taką konsolidację bez utraty jakości powierzchni i dokładności wymiarowej.
Tutaj staje się to praktyczne. Typowa linia matryc odbojnic obejmuje stacje rysowania, pierwszego przycinania, drugiego przycinania lub przebijania, kołnierza i ponownego uderzania. Ponowne uderzenie ma na celu skorygowanie sprężynowania i zaciśnięcie promieni, które nie utworzyły się w pełni podczas naciągu. Jednak dzięki nowoczesnym narzędziom symulacyjnym i zoptymalizowanej geometrii stopki ściągacza wiele paneli błotników może osiągnąć ostateczną formę w samym stanowisku ściągacza, całkowicie eliminując ponowne uderzenie. Podobnie połączenie operacji przycinania i przebijania w jednym stanowisku przy użyciu progresywnych metalowych stempli i układu matryc w ramach tego jednego narzędzia zmniejsza zarówno objętość stali, jak i konfigurację prasy.
Nie każdą stację można połączyć. Nie można połączyć głębokiego tłoczenia z operacją przycinania, ponieważ część nadal znajduje się w spoiwie podczas formowania. Jednak nie-krytyczne przekłucia, otwory prowadzące i dodatkowe kołnierze na ukrytych krawędziach są częstymi kandydatami do konsolidacji. Metalowy stempel, który obsługuje dwa blisko rozmieszczone otwory za jednym razem, zamiast przydzielać oddzielne stanowiska do każdego cięcia, zmniejsza koszty bez zmiany geometrii gotowego panelu.
Poniższe strategie konsekwentnie zapewniają od 15 do 40 procent redukcji kosztów pakietów matryc skrzydeł samochodów, jeśli zostaną zastosowane na etapie projektowania:
- Wyeliminuj stacje restrykcyjne- Użyj-zoptymalizowanej symulacji ściegu naciągu i docisku uchwytu półfabrykatu, aby uzyskać ostateczną geometrię naciągu. Samo to może usunąć od 50 000 do 80 000 dolarów z zestawu matryc transferowych.
- Połącz operacje przycinania i przebijania- Zamontuj stemple i matryce do blachy do przekłuwania otworów bezpośrednio w stopce matrycy stacji przycinania, zamiast przeznaczać oddzielną stację.
- Zmniejsz tolerancje na-niewidocznych powierzchniach- Ukryte kołnierze współpracujące przykręcane pod sąsiednimi panelami lub do komory silnika nie wymagają dokładności powierzchni klasy A. Przyjmowanie +/- 0.8 mm zamiast +/- 0.5 mm w przypadku tych funkcji może uprościć geometrię stempla i matrycy z blachy na tych stacjach.
- Optymalizuj kształt półfabrykatu i zagnieżdżanie - Puste oprogramowanie optymalizacyjne, takie jak Dynaformgeneruje układy zagnieżdżania, które minimalizują ilość odpadów. Oszczędność nawet dziesięciu centów materiału na część w serii obejmującej 100 000-jednostek pozwala odzyskać 10 000 dolarów, co oznacza oszczędność materiału, która również zmniejsza złożoność uchwytu półfabrykatu, ponieważ ciaśniejszy półfabrykat wymaga mniejszej kontroli wciągania.
- Stosuj typowe standardy butów matrycowych- Projektowanie matrycy tak, aby pasowała do istniejących wzorów podpór pras i standardowych elementów wycinarki do stempli, pozwala uniknąć niestandardowego wytwarzania płyt podstawowych i systemów prowadzących.
- Zmniejsz głębokość rysowania dzięki współpracy przy projektowaniu produktu- Jeśli projektant pojazdu może zaakceptować wysokość korony mniejszą o 10 mm w-niekrytycznej części błotnika, siły formujące spadają, zmniejsza się rozrzedzenie materiału, a geometria metalowego stempla i matrycy staje się mniej agresywna. To ustępstwo dotyczące pojedynczej geometrii może wyeliminować problem z intensywnością formowania, który w innym przypadku wymagałby dodatkowej stacji.
Partnerstwa inżynieryjne, które zapewniają rzeczywistą redukcję kosztów
Strategie te nie występują w izolacji. Wymagają ścisłej współpracy pomiędzy projektantem matryc, inżynierem tłoczenia i zespołem produktowym odpowiedzialnym za geometrię panelu. Najbardziej efektywne obniżki kosztów zapewniają dostawcy, którzy angażują się na etapie DFM, przed wyceną oprzyrządowania, i konstruktywnie wspierają funkcje, które zwiększają koszty bez dodawania wartości funkcjonalnej.
Przeglądy projektu pod kątem produktywności pozwalają wcześnie wykryć kosztowne decyzje. Jeden udokumentowany przypadek obejmował połączenie trzech-części w jedno stopniowe tłoczenie, wyeliminowanie dwóch zestawów matryc, dwóch numerów części i wszystkich-obsługi międzyoperacyjnej. Tego rodzaju myślenie o konsolidacji ma bezpośrednie zastosowanie do programów matryc odbojnic,-w których podzespoły, takie jak mocowania wsporników lub wargi wzmacniające, mogą czasami zostać zintegrowane z sekwencją formowania panelu głównego.
Dostawcy lubiąYICHEN, która wspiera zespoły inżynierów OEM z branży motoryzacyjnej Tier-1 i Tier-2 w optymalizacji procesów tłoczenia i studiach przypadków dotyczących produkcji blach, reprezentuje typ partnerstwa inżynieryjnego, który generuje te oszczędności. Ich podejście polegające na dokumentowaniu studiów przypadków procesów dotyczących części metalowych konstrukcyjnych i związanych z nadwoziem daje zespołom zaopatrzeniowym wgląd w sposób, w jaki upraszczanie projektu przebiegało w porównywalnych projektach. Kiedy dostawca może pokazać poprzedni program odbojnic lub paneli konstrukcyjnych, w przypadku którego redukcja stanowisk lub konsolidacja formowania zapewniły wymierne oszczędności, oceniasz dowody, a nie obietnice.
Różnica między rabatem utrzymującym się w produkcji a rabatem stwarzającym problemy na dalszym etapie produkcji prawie zawsze ma swój początek w fazie inżynieryjnej. Tańsza matryca zbudowana na podstawie niezoptymalizowanej konstrukcji ma po prostu wszędzie cieńsze marginesy. Forma o obniżonym koszcie, zbudowana na podstawie uproszczonego,-sprawdzonego w symulacji projektu, zaczyna się od lepszego fundamentu. Początkowa inwestycja inżynieryjna jest niewielka w porównaniu z całkowitym kosztem oprzyrządowania, zwykle od 10 do 15 procent, ale od niej zależy, czy pozostałe 85 procent zostanie wydane efektywnie, czy też nadmiarowo.
Po przyjęciu strategii projektowania pozostałe wyzwanie skupia się na wykonaniu: znalezieniu i zakwalifikowaniu dostawców, którzy mogą dostarczyć zoptymalizowany projekt po podanej cenie, bez zastępowania materiałów gorszej jakości lub pomijania weryfikacji próbnej.
Pozyskiwanie i ocena dostawców matryc rabatowych
Zoptymalizowany projekt matrycy zapewnia oszczędności tylko wtedy, gdy dostawca ją budujący ma możliwości, dyscyplinę procesową i integralność materiałową, aby wykonać ją po podanej cenie. Zespoły zaopatrzeniowe zaopatrujące się w tłoczniki skrzydeł samochodów po obniżonej cenie stoją przed konkretnym wyzwaniem: oddzielenie kandydatów na producentów tłoczników do metalu, którzy redukują koszty poprzez efektywność inżynieryjną, od tych, którzy obniżają koszty poprzez pominięcie etapów walidacji lub zastąpienie nieudokumentowanych materiałów. Poniższe kryteria oceny umożliwiają ustrukturyzowany sposób dokonania tego rozróżnienia.
Kryteria oceny dostawców w zakresie pozyskiwania matryc samochodowych
Porównując oferty matryc do blachy u wielu dostawców, często zauważa się różnice w cenach wynoszące 30–50 procent. Zawsze pojawia się pytanie, co odpowiada za tę lukę. Poniższa tabela przedstawia czynniki oceny, które mają największe znaczenie w przypadku pozyskiwania matryc do stempli samochodowych, wraz z dobrą wydajnością w każdym obszarze.
| Współczynnik oceny | Czego szukać | Czerwona flaga |
|---|---|---|
| Współpraca inżynierska i przejrzystość studiów przypadku | Dostawca angażuje się na etapie DFM, udostępnia udokumentowane studia przypadków procesów z porównywalnych programów motoryzacyjnych. Przykład: YICHEN publikuje studia przypadków dotyczące tłoczenia i produkcji blachy dla zespołów motoryzacyjnych OEM, Tier-1 i Tier-2. | Brak zaangażowania inżynierów przed wyceną; odmawia udostępnienia referencji lub danych z poprzednich projektów. |
| Możliwość wypróbowania | Wydajność własnej-prasy dostosowana do tonażu produkcyjnego; udokumentowana historia pętli próbnych z zapisami poprawek. | Zleca wypróbowanie zewnętrznym-sklepom prasowym bez nadzoru wymiarowego. |
| Certyfikacja materiału | Zapewnia certyfikaty walcownicze na wszystkie stale narzędziowe i żeliwa; określa parametry obróbki cieplnej i procesy powlekania powierzchni. | Nie można zidentyfikować użytych gatunków stali; brak możliwości śledzenia od surowego bloku do gotowego elementu matrycy metalowej. |
| Elastyczność objętości | Oferuje wielopoziomowe ceny dla różnych wielkości produkcji; obsługuje zarówno programy na rynek wtórny obejmujące 10 000 jednostek, jak i programy OEM na 100 000 jednostek. | Pojedynczy stały cytat niezależnie od wolumenu; nie ma dyskusji na temat trwałości matrycy odpowiadającej Twoim potrzebom produkcyjnym. |
| Narzędzia do symulacji i walidacji | Wykorzystuje symulację formowania CAE w celu ograniczenia fizycznych pętli prób; zapewnia raporty dotyczące pocieniania i sprężynowania przed rozpoczęciem obróbki. | Opiera się całkowicie na-doświadczonym opracowaniu powierzchni matrycy bez dokumentacji symulacyjnej. |
| Wsparcie konserwacji matryc | Zawiera instrukcje konserwacji, listy części zamiennych do elementów zestawu matryc oraz wytyczne dotyczące ponownego ostrzenia w momencie dostawy. | Brak dokumentacji poza podstawowymi rysunkami montażowymi; brak pomocy technicznej po-dostawie. |
Dostawca uzyskujący dobre wyniki w zakresie tych czynników, na przykład oferujący współpracę inżynieryjną i przejrzystą dokumentację procesu, z dużo większym prawdopodobieństwem dostarczy pakiet wykrojników do pras metalowych, który będzie działał zgodnie z ofertą. Dostawcy, którzy oferują niskie ceny, ale nie potrafią wyjaśnić swojego podejścia symulacyjnego lub źródła pozyskiwania materiałów, najprawdopodobniej dostarczają oprzyrządowanie, które wcześnie ulegnie awarii lub wymaga kosztownych pętli korekcyjnych po dostawie.
Zalecane kolejne kroki dla zespołów zakupowych
Skorzystaj z tej-krokowej-listy kontrolnej, aby przejść od wstępnego zapytania do kwalifikacji maszyny do tłoczenia i dopuszczenia do produkcji:
- Zdefiniuj swoje piętro jakości- Określ, które tolerancje i standardy powierzchni nie podlegają-negocjacjom (widoczne powierzchnie klasy A, wymiary szczeliny korpusu), a które mogą się wyginać (ukryte kołnierze, elementy wewnętrzne). Daje to dostawcom możliwość proponowania-projektów o obniżonych kosztach.
- Poproś o wycenę-etapu inżynieryjnego- Poproś dostawców o wycenę na podstawie oceny DFM, a nie tylko istniejącego CAD. Dostawcy, którzy chcą poświęcić godziny na prace inżynieryjne przed otrzymaniem zamówienia, sygnalizują możliwości i-zainteresowanie długoterminowym partnerstwem.
- Wymagaj przejrzystości materiałów i procesów- Każda wycena powinna określać gatunki stali narzędziowej według stacji, metod obróbki powierzchni i oczekiwanej trwałości matrycy w uderzeniach. Jeśli dostawca nie może ich wyszczególnić, rabat prawdopodobnie kryje w sobie nieujawnione kompromisy.
- Porównaj całkowity koszt, a nie cenę zakupu- Zbuduj prosty model, korzystając z ceny zakupu, szacunkowej rocznej konserwacji, oczekiwanej żywotności matrycy i wielkości produkcji, aby obliczyć-koszt oprzyrządowania części. Najtańsze stemple na papierze nie zawsze są najtańsze w przeliczeniu na wyprodukowaną część.
- Historia prób i poprawek audytu- Poproś o zapisy z poprzednich programów dotyczących błotników lub paneli nadwozia.Ramy audytu jakości dostawcówzalecamy weryfikację środków kontroli procesu, identyfikowalności materiałów i zarządzania- niezgodnością przed przyznaniem kontraktów na oprzyrządowanie.
- Sprawdź na stacji pilotażowej- W przypadku-programów o wysokiej wartości, rozważ przyznanie jednej stacji jako wersji pilotażowej przed zatwierdzeniem całego zestawu matryc. Testuje to jakość obróbki, dyscyplinę komunikacji i niezawodność dostaw dostawcy przy ograniczonym zaangażowaniu finansowym.
- Zawieraj umowy dotyczące konserwacji i części zamiennych- Przed wysyłką matrycy sprawdź, czy wkładki wykończeniowe, zamienniki stempli i zestawy sprężyn azotowych są dostępne jako stałe części zamienne. Matryca bez dostępnych części zamiennych szybko staje się droga, niezależnie od ceny zakupu.
Zespoły inżynieryjne oceniające opcje producentów matryc do tłoczenia metali w zakresie oprzyrządowania skrzydeł samochodów powinny traktować dostępność studium przypadku i przejrzystość procesu jako kryteria kwalifikacyjne, a nie opcjonalne dodatki. Dostawcy lubiąYICHEN, który wspiera decyzje dotyczące zamówień w branży motoryzacyjnej na poziomie-1 i 2 za pomocą publicznie udokumentowanych studiów przypadków dotyczących procesów stemplowania, stanowi rodzaj bazy dowodów, która zmniejsza ryzyko podejmowania decyzji o pozyskiwaniu rabatów. Kiedy dostawca może wykazać, w jaki sposób osiągnął redukcję kosztów w porównywalnym programie paneli nadwozia, nie poświęcając trwałości matrycy ani jakości powierzchni, podejmuje decyzję o zakupie w oparciu o dane, a nie nadzieję.
Często zadawane pytania dotyczące tłoczników do skrzydeł samochodów z rabatem
1. Jaki jest typowy zakres kosztów matrycy do tłoczenia błotników samochodów?
Ceny matryc do tłoczenia skrzydeł samochodów wahają się od około 250 000 dolarów za uproszczoną matrycę transferową do ponad 1 000 000 dolarów za pełną konfigurację linii tandemowej. Opcje rabatów przeznaczone na rynek wtórny lub produkcję średnio-z reguły mieszczą się w przedziale od 150 000 do 350 000 USD w przypadku stosowania tańszych-gatunków stali, takich jak S7 lub A2, ograniczenia liczby stanowisk formowania i pozyskiwania obróbki z regionów o konkurencyjnych stawkach siły roboczej. Ostateczna cena zależy od głębokości tłoczenia, liczby operacji, wyboru stali narzędziowej i tego, czy symulacja ogranicza fizyczne pętle prób.
2. Jak długo wytrzymuje stempel rabatowy w porównaniu do stempla premium?
Niedrogie matryce do skrzydeł samochodów zbudowane ze stali takich jak S7 lub A2 zwykle wytrzymują od 200 000 do 500 000 trafień, podczas gdy matryce premium wykorzystujące płytki M2, PM M4 lub węglik wolframu mogą osiągnąć od 1 000 000 do 3 000 000 trafień. Jednak zastosowanie podwójnej obróbki powierzchni, takiej jak azotowanie jonowe w połączeniu z powłokami PVD, w przypadku tańszych stali-może wydłużyć żywotność matrycy do ponad 500 000 trafień, znacznie zmniejszając różnicę. Dopasowanie żywotności matrycy do rzeczywistej wielkości produkcji jest ważniejsze niż maksymalizacja liczby trafień.
3. Czy matryca skrzydła samochodu objętego rabatem może nadal produkować panele o jakości powierzchni klasy A?
Tak, pod warunkiem, że matryca spełnia określone-niepodlegające negocjacjom wymagania. Jakość powierzchni klasy A zależy od precyzji obróbki powierzchni matrycy, wypolerowania powierzchni tłoczenia i właściwej kontroli ciśnienia uchwytu półfabrykatu, a nie od całkowitego kosztu matrycy. Uzasadnione strategie rabatowe redukują koszty poprzez konsolidację stanowisk, zastępowanie materiałów na-niezużywających się powierzchniach oraz regionalne korzyści w zakresie siły roboczej podczas obróbki. Podejścia te pozwalają zachować lustrzane-powierzchnie matryc potrzebne do widocznych paneli nadwozia, jednocześnie obniżając koszty innych elementów pakietu narzędzi.
4. Jaka wielkość produkcji uzasadnia inwestycję w tłocznik dyskontowy do błotników?
Matryce do tłoczenia błot samochodów z rabatem są najbardziej ekonomiczne w przypadku rocznych ilości od 10 000 do 50 000 części. Poniżej 5000 jednostek produkcja CNC lub miękkie oprzyrządowanie są często ogólnie tańsze. Powyżej 50 000 sztuk rocznie, wysokiej jakości oprzyrządowanie szybko się zwraca dzięki dłuższej żywotności matrycy i niższej częstotliwości konserwacji. Panele zamienne na rynku wtórnym, renowacje klasycznych samochodów,-starty z pojazdami elektrycznymi na małą skalę i partie weryfikacyjne przedprodukcyjne-to główne zastosowania, w których niedrogie narzędzia zapewniają wysoką-ekonomikę części.
5. Jak ocenić, czy dyskontowy dostawca matryc idzie na skróty, czy rzeczywiście obniża koszty?
Poproś o certyfikaty materiałowe określające gatunki stali narzędziowej dla poszczególnych stacji, poproś o raporty z symulacji CAE przedstawiające walidację formowania przed obróbką i przejrzyj zapisy korekt próbnych z porównywalnych programów paneli motoryzacyjnych. Legalni dostawcy-redukujący koszty, tacy jak YICHEN, publikują studia przypadków procesów i angażują się na etapie DFM w celu optymalizacji projektów przed wyceną. Sygnały ostrzegawcze obejmują niemożność zidentyfikowania gatunków stali,-brak możliwości prasy do prób w naszej firmie, odmowę udostępnienia referencji z poprzednich projektów oraz wyceny wydane bez przeglądu technicznego geometrii części.


