


Co oznacza progresywne tłoczenie w przypadku-produkcji wysokonakładowej
Pozyskujesz części metalowe na dużą skalę. Może są to tysiące zamków miesięcznie lub miliony styków elektrycznych rocznie. W pewnym momencie każdy inżynier ds. zakupów zadaje sobie to samo pytanie: któreproducenci progresywnych tłocznikówmoże faktycznie dostarczyć to, czego potrzebuje mój projekt?
Zanim zaczniesz prosić o wycenę, musisz dokładnie zrozumieć, na czym polega ten proces, jak działa i dlaczego dominuje on w{0}masowej produkcji części metalowych. Ta podstawa kształtuje każdą rozmowę, jaką prowadzisz z potencjalnymi dostawcami i pomaga oddzielić kompetentnych partnerów od sklepów, które po prostu posiadają prasę.
Co to jest tłoczenie progresywne
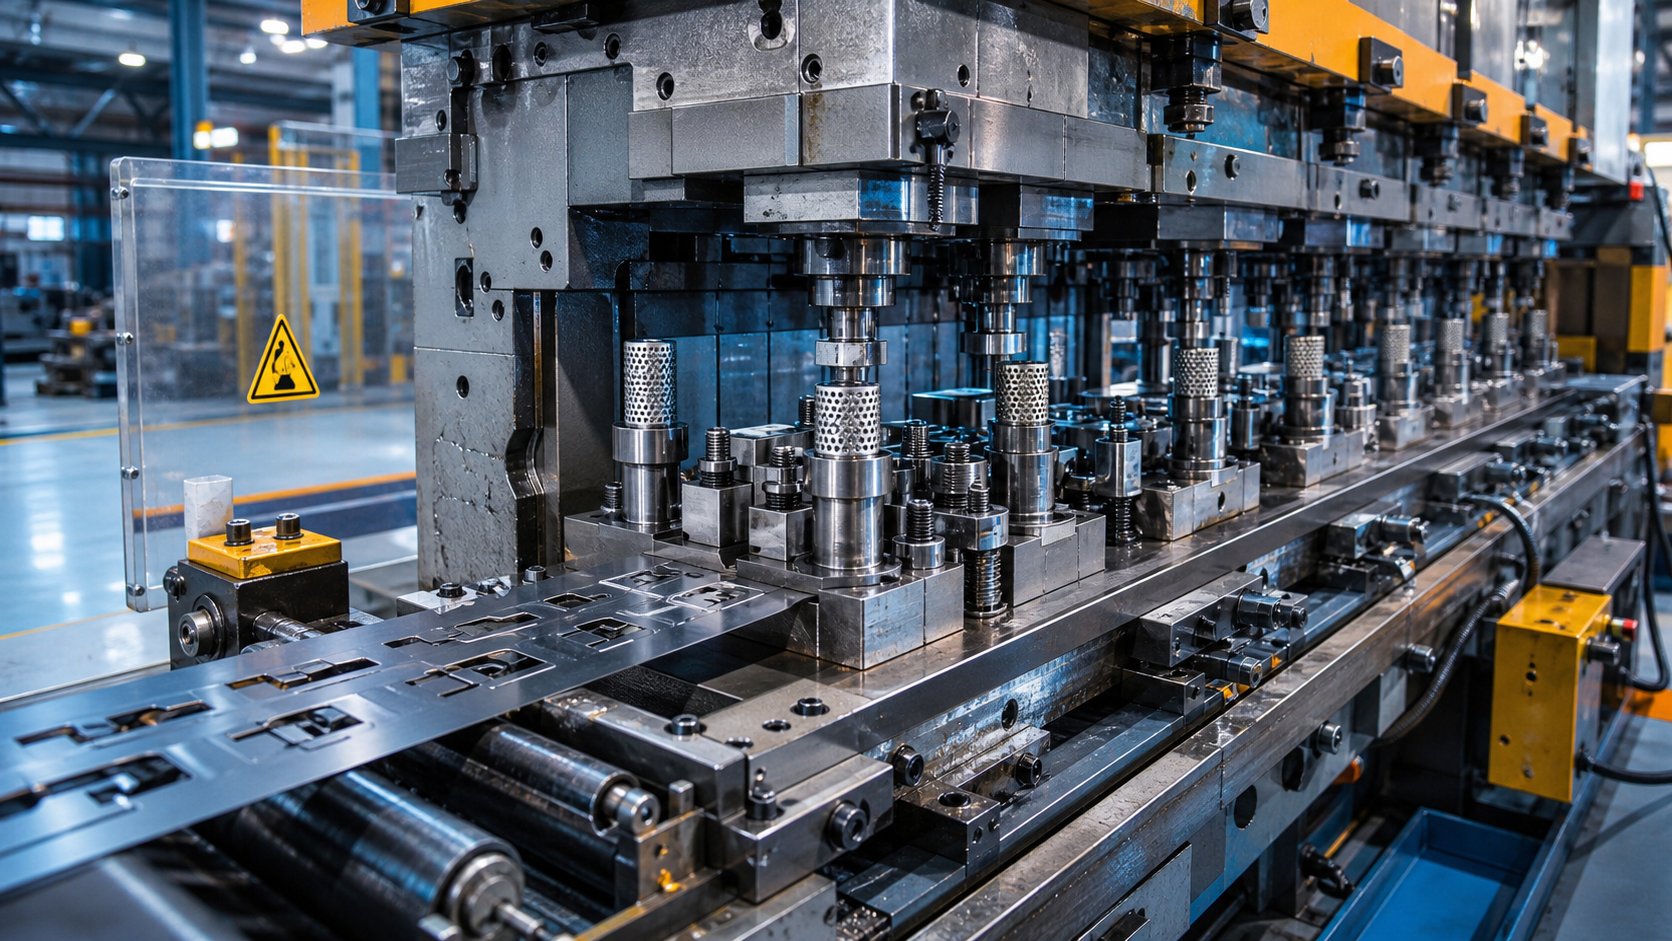
Progresywne tłoczenie to proces formowania metalu, w którym ciągły pasek materiału przechodzi przez szereg kolejnych stanowisk roboczych w ramach jednego zestawu matryc, przy czym każdy skok prasy wykonuje inną operację, aż do wyprodukowania gotowej części i oddzielenia jej od paska.
Wyobraź sobie metalową cewkę podawaną do prasy tłoczącej. Z każdym pociągnięciem pasek przesuwa się do przodu o precyzyjny przyrost, zwany podziałką matrycy. Każde stanowisko, przez które przechodzi, wykonuje określone zadanie: wybicie otworu, uformowanie zagięcia, dodanie elementu stożkowego lub przycięcie nadmiaru materiału. Zanim pasek dotrze do stacji końcowej, ukończona część odpada. Jedno pociągnięcie, jeden gotowy element, powtarzane setki razy na minutę.
Termin „postępowy” odnosi się do tej stopniowej transformacji. Matryca progresywna to zasadniczo narzędzie-opracowane na zamówienie, które konsoliduje to, co w innym przypadku wymagałoby wielu maszyn, wielu konfiguracji i wielu etapów obsługi w jedną zautomatyzowaną operację. Metalowy pasek działa jak własny przenośnik, przenoszący-każdą-część w toku z jednej stacji na drugą bez interwencji człowieka.
Dlaczego producenci używają matryc progresywnych do produkcji seryjnej
Tłoczenie progresywne zyskuje swoje miejsce na liniach produkcyjnych, ponieważ rozwiązuje jednocześnie trzy problemy: szybkość, spójność i koszt jednostkowy. Prasy pracujące o godz25 do 200 uderzeń na minutę lub więcejmoże wytwarzać gotowe części z szybkością, jakiej nie zapewnia żadna inna metoda formowania w przypadku komponentów o małych-i-średnich-wymiarach.
Każdy skok daje identyczne rezultaty, ponieważ te same stemple i powierzchnie matrycy kształtują materiał w tej samej kolejności i w tych samych warunkach. Eliminuje to skumulowane wahania, które pojawiają się podczas przenoszenia części pomiędzy oddzielnymi maszynami. Rezultatem są wąskie tolerancje, jednolite cechy i minimalna ilość odpadów w seriach produkcyjnych obejmujących miliony cykli.
Branże takie jak motoryzacja, elektronika, HVAC, oświetlenie i towary konsumpcyjne wykorzystują ten proces w przypadku wsporników, złączy, elementów złącznych, styków i obudów. Są to części, w przypadku których spójność wymiarowa nie jest opcjonalna i w przypadku których ekonomia na-jednostkę ma znaczenie w skali.
Zrozumienie progresywnego tłoczenia na tym poziomie nie jest akademickie. To obiektyw, przez który oceniasz, czy wiedza inżynieryjna producenta, możliwości tłoczenia i wiedza specjalistyczna w zakresie narzędzi odpowiadają złożoności Twojej części. Szczegóły procesu bezpośrednio informują o pytaniach, które powinieneś zadać i sygnałach ostrzegawczych, na które powinieneś zwrócić uwagę.
Jak krok po kroku przebiega proces tłoczenia progresywnego
Wiedza o tym, że pasek przemieszcza się przez stacje, to jedno. Zrozumienie, co faktycznie dzieje się na każdej stacji i dlaczego kolejność ma znaczenie, daje ostrzejszy obiektyw do oceny, czyprogresywne oprzyrządowanie matrycowe producentaodpowiada złożoności Twojej części.
Etapy-po-Podział etapów operacji progresywnych na matrycy
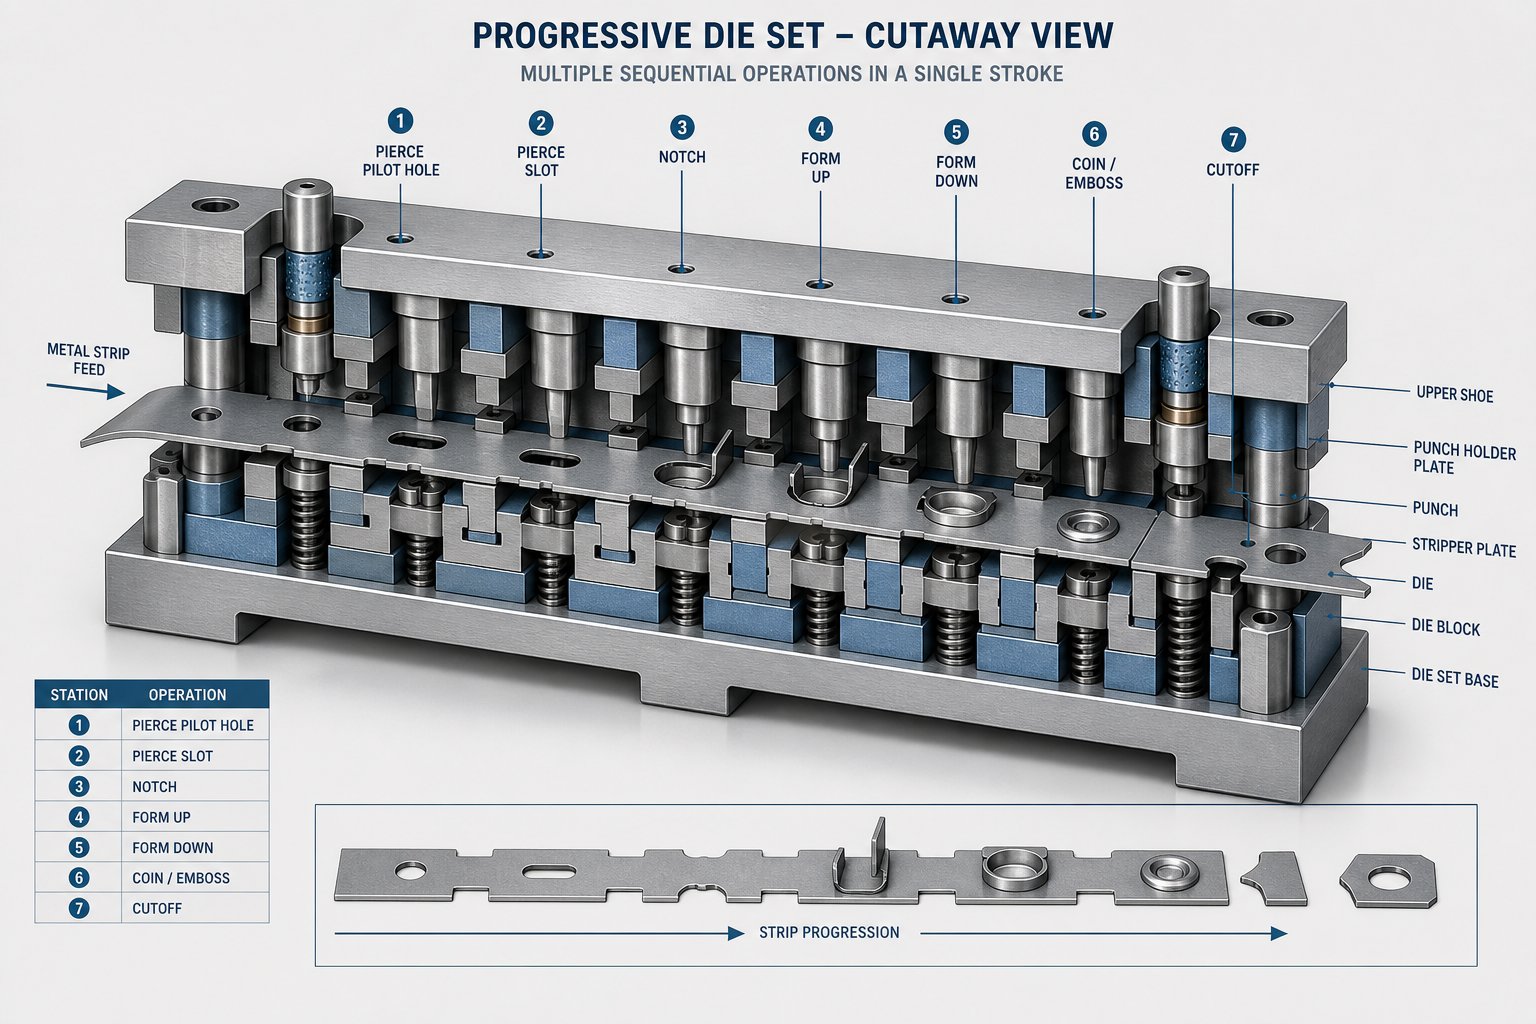
Każde stanowisko w progresywnej matrycy tłoczącej wykonuje określoną operację, która opiera się na pracy wykonanej wcześniej. Pomiń krok, zmień kolejność lub błędnie oblicz luz w dowolnym miejscu, a gotowa część nie powiedzie się. Oto jak przebiega proces od surowego zwoju do gotowego komponentu:
- Podawanie i rozwijanie- Cewka blachy jest montowana na rozwijarce i podawana do prasy do tłoczenia progresywnego w dokładnych odstępach czasu zsynchronizowanych z ruchem prasy. Podajniki rolkowe lub podajniki serwo kontrolują posuw taśmy (tzw. podziałkę) z dokładnością do tysięcznych cala, zapewniając, że każda stacja odbiera materiał dokładnie we właściwej pozycji.
- Przeszywający- Pierwsze stanowiska formujące zazwyczaj wykonują otwory prowadzące i funkcjonalne. Otwory pilotujące służą jako punkty odniesienia dla każdej stacji końcowej, natomiast otwory funkcjonalne stają się częścią gotowej geometrii. Przebijanie następuje wcześnie, ponieważ usunięcie materiału przed formowaniem zapobiega odkształceniom wokół krawędzi otworu.
- Wygaszanie- Fragmenty paska są wycinane w celu zdefiniowania zewnętrznego profilu części lub utworzenia elementów wewnętrznych. Stanowiska zaślepiające mogą częściowo wyciąć kontur, pozostawiając wypustki, które utrzymują część przymocowaną do paska nośnego w celu dalszego transportu przez matrycę.
- Tworzenie się- Operacje gięcia, rysowania i wyginania kształtują płaski półfabrykat w trójwymiarową geometrię-. Stanowiska formujące przykładają kontrolowaną siłę, aby odkształcić plastycznie metal, tworząc kąty, kanały, żebra lub kontury. Sekwencja przechodzi od prostych zagięć do bardziej złożonych kształtów, aby stopniowo zarządzać naprężeniami materiału.
- Wybijanie- Kompresja pod wysokim-ciśnieniem udoskonala określone cechy, spłaszcza powierzchnie, wyostrza promienie lub wytłacza detale, które wymagają ściślejszej kontroli wymiarów niż w przypadku standardowego formowania. Wybijanie odbywa się po uformowaniu, ponieważ-dostraja geometrię, która przyjęła już podstawowy kształt.
- Odcięcie- Stacja końcowa oddziela ukończoną część od paska nośnego. Gotowy element spada swobodnie, często do kosza lub na przenośnik, podczas gdy pozostała część szkieletu trafia do recyklingu.
Zwróć uwagę, jak każdy etap zależy od dokładnego wykonania poprzedniego. Otwory pilotujące wywiercone w stacji drugiej kierują każdą kolejną operacją. Formowanie opiera się na materiale, który został prawidłowo wykrojony. W procesie wybijania zakłada się, że geometria zagięcia pod nim jest już zgodna ze specyfikacją. Właśnie z powodu tej kaskadowej zależności inżynieria progresywnej matrycy tłoczącej wymaga precyzji na etapie projektowania, a nie tylko podczas produkcji.
Jak formowanie-wielostanowiskowe pozwala osiągnąć złożoność części
Liczba stanowisk w matrycy bezpośrednio odzwierciedla złożoność części. Prosty płaski wspornik z dwoma otworami może wymagać tylko czterech lub pięciu stanowisk. Trójwymiarowe-łączniki z wieloma zagięciami, wytłoczeniami i otworami-o wąskiej tolerancji mogą wymagać dwunastu lub więcej łączników. Każda dodatkowa stacja zwiększa koszty oprzyrządowania, zwiększa długość matrycy i wymaga większej prasy do tłoczenia matrycowego z odpowiednim rozmiarem złoża i tonażem.
Prędkość prasy jest również powiązana bezpośrednio z projektem stacji. Matryca zbudowana do szybkiego tłoczenia przy ponad 200 skokach na minutę wymaga stanowisk zaprojektowanych pod kątem szybkiego przesuwania taśmy, wydajnego usuwania złomu i minimalnego czasu przebywania. Mniej prostszych stacji obsługuje szybsze cykle. Bardziej złożone stacje z głębokim tłoczeniem lub ciężkim monetowaniem mogą wymagać zwolnienia prasy i zamiany prędkości na siłę formowania.
Oceniając producenta, zapytaj, na ilu stacjach pracują jego typowe matryce i jakie prędkości prasy osiągają w przypadku części podobnych do Twoich. Warsztat, który swobodnie projektuje narzędzia z 15-stanowiskami do skomplikowanych geometrii przy 100+ skokach na minutę, działa na innym poziomie inżynieryjnym niż zakład obsługujący matryce z sześcioma-stanowiskami do płaskich półfabrykatów. To rozróżnienie bezpośrednio wpływa na to, czy poradzą sobie ze złożonością Twojej części bez kosztownych-prób i błędów podczas opracowywania narzędzi.
Zależność między liczbą stacji, wydajnością prasy i osiągalną geometrią części również kształtuje inwestycję w narzędzia. Więcej stacji oznacza wyższy początkowy koszt matrycy, ale odblokowuje możliwość konsolidacji operacji, które w przeciwnym razie wymagałyby procesów wtórnych, oddzielnych maszyn i dodatkowej obsługi. Ekonomika zmienia się w zależności od wielkości, co rodzi naturalne pytanie: przy jakich wielkościach produkcyjnych ta inwestycja faktycznie się opłaca?
Kiedy progresywne tłoczenie jest właściwym wyborem dla Twojego projektu
Oprzyrządowanie do matryc progresywnych nie jest tanie. Mamy do czynienia ze znacznymi nakładami kapitałowymi, zanim pojedyncza część produkcyjna opuści prasę. Zatem prawdziwym pytaniem nie jest to, czy proces działa, ale czy wolumeny uzasadniają inwestycję w prostsze alternatywy, takie jak matryce złożone, matryce transferowe lub tłoczenie-z pojedynczym uderzeniem.
Progi głośności, w których matryce progresywne pokonują inne metody
Progresywne tłoczenie metali podąża za wyraźną krzywą kosztów. Początkowy wzrost jest stromy, ale koszt-części szybko spada wraz ze wzrostem wolumenu. Ekonomiczna rentowność matryc progresywnych zwykle zaczyna się od około 50 000 do 100 000 sztuk rocznie, chociaż wyjątkowo-proste geometrie mogą uzasadniać inwestycję na poziomie 30 000 do 50 000 sztuk. Poniżej tych progów metody o niższych kosztach narzędzi, takie jak cięcie laserowe CNC lub jednoetapowe tłoczenie-, często mają większy sens finansowy.
Porównajmy to ze stemplowaniem transferowym, które pasuje do średnich--dużych nakładów (około 25 000 sztuk i więcej), ale pozwala na użycie większych lub głęboko-tłoczonych części, których nie można przymocować do paska nośnego. Matryce złożone zajmują środek: umiarkowany koszt oprzyrządowania, wysoka precyzja w przypadku części płaskich, ale ograniczona do prostszych geometrii i mniejszych przebiegów. Stemple-pojedyncze trafienie kosztują najmniej od razu, ale wiążą się z wyższymi kosztami pracy i obsługi, które skalują się liniowo wraz z ilością.
W przypadku długoterminowych programów progresywnego tłoczenia obejmujących setki tysięcy lub miliony części, koszt oprzyrządowania na jednostkę staje się nieistotny. W tym miejscu ekonomia staje się przekonująca: surowiec i czas prasowania dominują w cenie-części, a tłoczenie w dużych nakładach odbywa się z szybkościami, których żadna inna metoda nie może zapewnić w przypadku małych--średnich komponentów.
Zrozumienie inwestycji w oprzyrządowanie a ekonomii-na część
Oto porównanie matryc progresywnych z metodami alternatywnymi w wymiarach, które są najważniejsze dla kupujących:
| Czynnik | Progresywna kostka | Matryca transferowa | matryca złożona | Stemplowanie pojedynczego-trafienia |
|---|---|---|---|---|
| Koszt oprzyrządowania / konfiguracji | Bardzo wysoki | Wysoki | Umiarkowany | Niski |
| Koszt-części (mała ilość) | Bardzo wysoki | Wysoki | Umiarkowany | Niski do umiarkowanego |
| Koszt-części (duża ilość) | Bardzo niski | Niski | Umiarkowany | Wysoki |
| Możliwość złożoności części | Wysoka (wiele-funkcji, geometria 3D) | Wysokie (duże lub{0}}głęboko tłoczone części) | Niska (płaska, pojedyncza-płaszczyzna) | Niski (jedna operacja na skok) |
| Szybkość produkcji | Bardzo szybki (200-600+ SPM) | Umiarkowany | Umiarkowany do szybkiego | Powolny |
| Idealna roczna objętość | 50,000+ jednostek | 25,000+ jednostek | 5 000-50 000 sztuk | 1-10 000 jednostek |
Schemat jest jasny: matryce progresywne wymagają więcej kapitału, ale zapewniają najniższy-koszt części na dużą skalę i najszybsze czasy cykli. Matryce transferowe oferują podobną złożoność obsługi większych komponentów, ale działają wolniej. Matryce złożone dobrze sprawdzają się w przypadku precyzyjnych części płaskich w umiarkowanych ilościach. Operacje polegające na pojedynczym-działaniu zapewniają prostotę i przystępność cenową w przypadku krótkich serii, ale stają się kosztowne w przypadku wzrostu wolumenu.
Kiedy angażujesz potencjalnych dostawców, poproś o analizę progu rentowności, która pokaże dokładnie, gdzie progresywne oprzyrządowanie się opłaca w stosunku do przewidywanych wolumenów. Kompetentny producent przygotuje dla Ciebie model, biorąc pod uwagę roczne ilości, oczekiwaną trwałość narzędzia i wszelkie operacje dodatkowe. Jeśli liczby nie pokrywają się w obrębie Twojego horyzontu produkcyjnego, inna metoda może być dla Ciebie lepsza i powie Ci to godny zaufania sklep.
Jednak sama głośność nie rozstrzyga decyzji. Tłoczony materiał i potrzebne tolerancje również kształtują zarówno projekt matrycy, jak i całkowity koszt, a nie każdy producent radzi sobie z każdym materiałem równie dobrze.
Materiały i tolerancje w procesie tłoczenia matrycowego
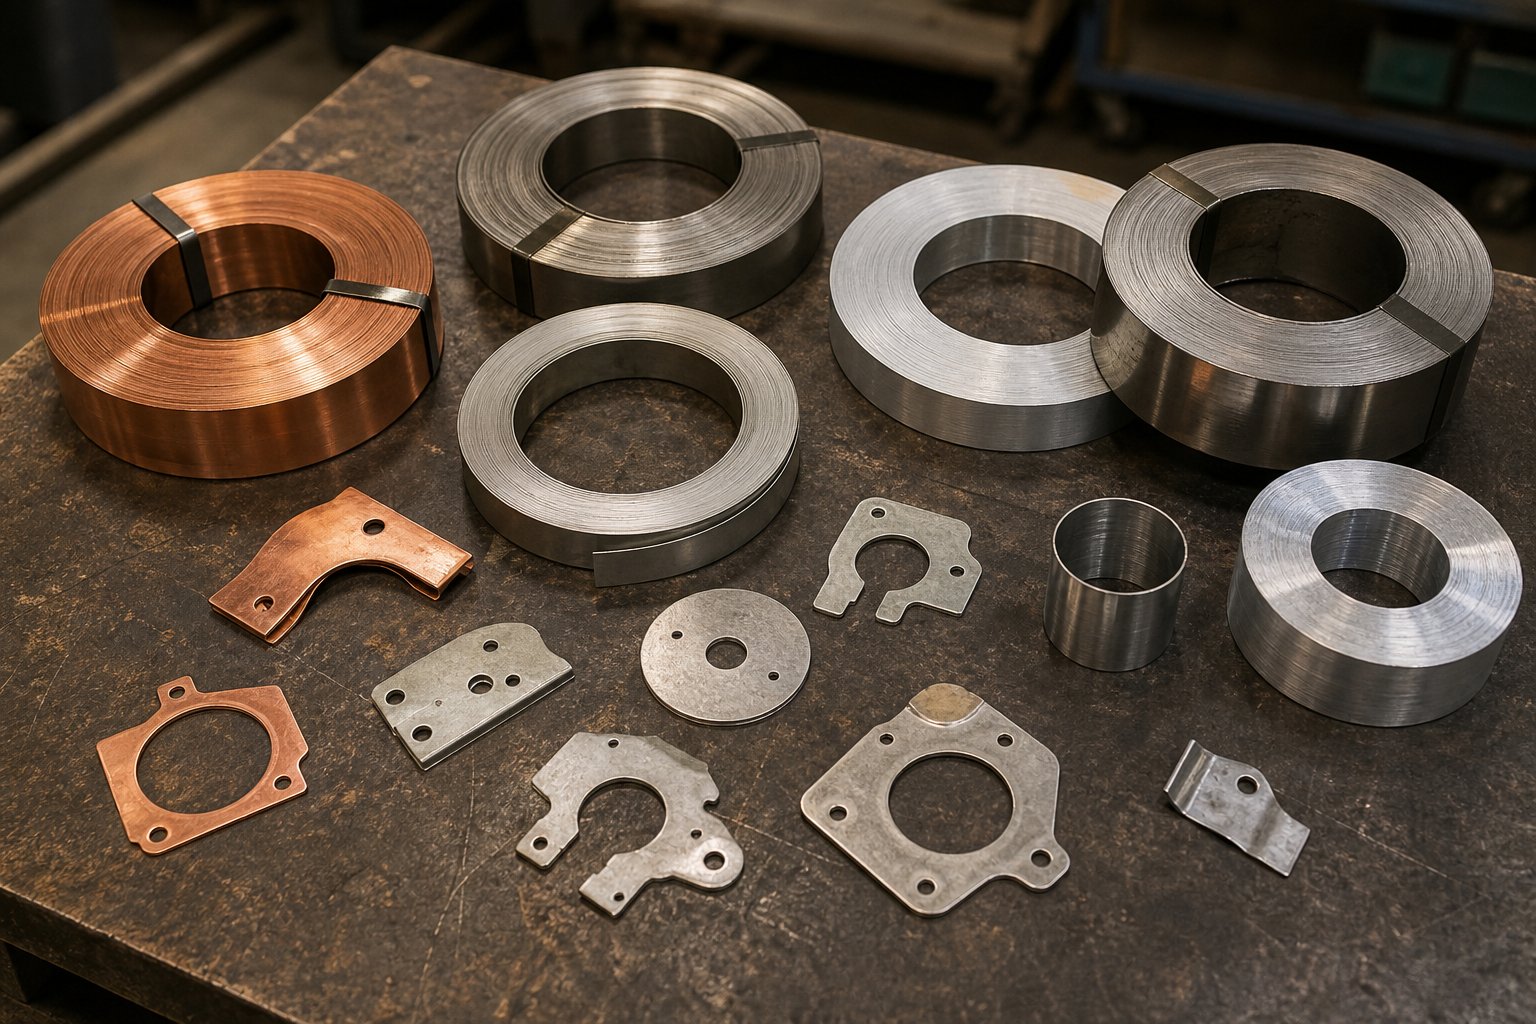
Wybór materiału nie tylko determinuje wygląd gotowej części. Zasadniczo kształtuje to, jak zaprojektowano matrycę, jak szybko może pracować prasa, jak szybko zużywa się oprzyrządowanie i jakie tolerancje są realistycznie osiągalne. Dwie części o identycznej geometrii, ale różnych podłożach mogą wymagać zupełnie innych konfiguracji stacji, materiałów stempla i ustawień prasy. Dlatego też progresywne materiały do tłoczenia zasługują na poważną uwagę przed złożeniem zapytania ofertowego.
Jak właściwości materiału wpływają na projekt matrycy i wyniki
Każdy metal wnosi do procesu tłoczenia unikalną kombinację twardości, ciągliwości, wytrzymałości na rozciąganie i sprężystości. Właściwości te decydują o tym, jak agresywnie matryca może formować taśmę, ile stanowisk jest potrzebnych i jak długo trwa oprzyrządowanie przed konserwacją lub wymianą.
Weź pod uwagę sprężynowanie: gdy metal jest zginany, częściowo powraca do swojego pierwotnego kształtu po zwolnieniu siły formującej. Twardsze materiały o wyższej granicy plastyczności odskakują bardziej. Inżynierowie matryc kompensują to poprzez- nadmierne zginanie, dodawanie stacji monetowania lub dostosowywanie promieni formowania. Na przykład producent mający doświadczenie w tłoczeniu progresywnym stali nierdzewnej wie, że stal nierdzewna serii 300 wymaga znacznie większej kompensacji sprężynowania niż miękka stal węglowa, co często zwiększa liczbę stanowisk i zwiększa złożoność matrycy.
Ciągliwość jest równie ważna. Metale o dużej ciągliwości, takie jak miedź i aluminium, tolerują agresywne formowanie bez pękania, co oznacza mniej stacji pośrednich i mniejsze promienie. Twardsze materiały, takie jak stal sprężynowa lub-utwardzana stal nierdzewna, wymagają formowania progresywnego w wielu etapach, aby uniknąć pęknięć, co przekłada się na dłuższe matryce i większe inwestycje w oprzyrządowanie.
Zużycie narzędzia jest kolejną bezpośrednią konsekwencją wyboru materiału. Podłoża ścierne lub-o wysokiej wytrzymałości przyspieszają degradację stempla i matrycy. Stopniowe tłoczenie stali węglowej jest zwykle łagodniejsze dla narzędzi niż stal nierdzewna lub stal-niskostopowa o wysokiej wytrzymałości i niskiej-stopie (HSLA), co oznacza dłuższe odstępy między cyklami ostrzenia i niższe koszty konserwacji w miarę upływu czasu.
| Tworzywo | Kluczowe właściwości | Kształtowanie zachowania | Typowe zastosowania |
|---|---|---|---|
| Stal węglowa (od niskiej do średniej) | Wysoka wytrzymałość, dobra ciągliwość,-opłacalność | Umiarkowane sprężynowanie, łatwe formowanie, mniejsze zużycie narzędzia | Wsporniki, części konstrukcyjne, elementy samochodowe, elementy złączne |
| Stal nierdzewna (seria 300/400) | Odporny na korozję, o dużej twardości,-szybko twardnieje | Wysoka sprężyna, wymaga większej liczby stacji formujących, przyspiesza zużycie narzędzia | Urządzenia medyczne, przetwórstwo spożywcze, sprzęt morski, hydraulika |
| Miedź | Doskonała przewodność, bardzo plastyczny, miękki | Minimalne sprężynowanie, łatwe formowanie, niskie zużycie narzędzia | Styki elektryczne, szyny zbiorcze, złącza, wymienniki ciepła |
| Aluminium (1100, 3003, 5052) | Lekka, dobra odkształcalność, odporna na korozję | Słabe-do{1}}sprężynowania, podatne na zatarcie bez odpowiedniego smarowania | Obudowy, radiatory, osłony EMI, lekkie elementy konstrukcyjne |
| Mosiądz (C260, C360) | Dobra skrawalność, umiarkowana wytrzymałość, dekoracyjne wykończenie | Niskie sprężynowanie, doskonała odkształcalność, minimalne zużycie narzędzia | Zaciski, złącza, okucia dekoracyjne, zawory |
| Miedź berylowa | Wysoka wytrzymałość zmęczeniowa, przewodząca,-nieiskrząca | Umiarkowane sprężynowanie, wymaga ostrożnych sekwencji formowania | Sprężyny, komponenty lotnicze,-styki elektryczne narażone na duże obciążenia |
Zwróć uwagę, że progresywne materiały do tłoczenia nie są wymienne z punktu widzenia narzędzi. Matryca przeznaczona do progresywnego tłoczenia miedzi nie będzie działać poprawnie, jeśli przejdziesz na stal nierdzewną. Luzy, geometria stempla, wymagania dotyczące smarowania i liczba stacji zależą od-materiału. Właśnie dlatego powinieneś omówić wybór substratu już na początku rozmów z potencjalnymi dostawcami.
Możliwości tolerancji dla różnych materiałów i złożoności
Wysoka precyzja tłoczenia metalu za pomocą matryc progresywnych może zapewnić ścisłą kontrolę wymiarową, ale osiągalne tolerancje zależą od sieci współdziałających czynników. Zachowanie materialne znajduje się w centrum tej sieci.
Ogólnie rzecz biorąc, progresywne tłoczenie matrycowe utrzymuje tolerancje w zakresie plus minus 0,001 do 0,005 cala dla większości cech, przy czym niektóre operacje, takie jak przekłuwanie, zapewniają jeszcze większą kontrolę. Ale liczby te zmieniają się w zależności od kilku zmiennych:
- Grubość materiału- Cieńszy materiał jest bardziej wrażliwy na siły formujące i ma tendencję do łatwiejszego odkształcania się, co może potencjalnie poszerzać zakresy tolerancji.
- Twardość materiału i sprężynowanie- Wyższe sprężynowanie utrudnia utrzymanie tolerancji kątowych na zakrętach. Każde zagięcie może się nieznacznie różnić, chyba że matryca kompensuje dokładnie.
- Złożoność geometrii części- Części z wieloma zagięciami, głębokimi kształtami lub elementami w pobliżu krawędzi charakteryzują się większą różnorodnością niż płaskie, proste komponenty.
- Liczba stacji i stan matrycy- Więcej stacji powoduje więcej skumulowanych błędów pozycjonowania, choć-dobrze utrzymane systemy pilotażowe minimalizują ten problem. Zużycie narzędzia w długich seriach stopniowo zmniejsza tolerancje, dopóki konserwacja nie przywróci ostrości.
- Spójność prasyPowtarzalność - skoku-do-skoku tłoka prasy ma bezpośredni wpływ na spójność wymiarową. Prasy-z napędem serwo zazwyczaj przewyższają prasy mechaniczne w przypadku prac wymagających-wrażliwości na tolerancję.
Na przykład tłoczenie progresywne aluminium może zachować wąskie tolerancje płaskie, ale jest podatne na zacieranie powierzchni, które wpływa na jakość wykończenia, jeśli smarowanie lub powłoki matrycowe nie są odpowiednio zarządzane. Stopniowe tłoczenie stali nierdzewnej zapewnia doskonałą stabilność wymiarową elementów przebijanych, ale wymaga szczególnej uwagi przy kątach zgięcia ze względu na agresywne sprężynowanie i utwardzanie przez zgniot.
Praktyczny sposób na wynos? Nie zakładaj, że tolerancja wydrukowana na rysunku jest automatycznie osiągalna w wybranym materiale. Oceniając producentów, zapytaj, jak radzą sobie z zarządzaniem tolerancjami dla konkretnego podłoża. Warsztat z dużym doświadczeniem w zakresie Twojego materiału wyjaśni, w jaki sposób kompensuje sprężynowanie, zarządza harmonogramami zużycia narzędzi i sprawdza stabilność wymiarową w całej serii produkcyjnej. Osoba pozbawiona takiego doświadczenia może agresywnie cytować, ale po rozpoczęciu produkcji będzie miała trudności z utrzymaniem specyfikacji.
Wiedza materiałowa jest jednym ze wskaźników dogłębności producenta. Certyfikaty i kontrola procesów mówią jeszcze więcej o tym, czy ich systemy jakości mogą zapewniać spójne wyniki, szczególnie w branżach regulowanych, gdzie identyfikowalność i powtarzalność to nie tylko preferencje, ale wymagania.
Certyfikaty branżowe sygnalizujące jakość producenta
Logo certyfikatu na stronie głównej dostawcy wygląda uspokajająco. Ale co to właściwie mówi o ich zdolności do wytwarzania części w sposób spójny, identyfikowalny i zgodny ze specyfikacją przez miliony cykli? Dla kupujących oceniających producentów wykrojników certyfikaty nie są trofeami. Stanowią dowód istnienia udokumentowanych systemów kontroli procesów, które zostały poddane niezależnym audytom i weryfikacji.
Nie wszystkie certyfikaty mają tę samą wagę dla każdego zastosowania. Ten, którego wymaga Twój projekt, zależy od Twojej branży,-środowiska końcowego zastosowania i otoczenia regulacyjnego, w jakim działają Twoje części.
Kluczowe certyfikaty, które każdy kupujący powinien zweryfikować
Oto, co obejmuje każdy z głównych certyfikatów i które sektory tego wymagają:
- ISO9001- Podstawowy standard systemu zarządzania jakością. Ustala udokumentowane procesy kontroli produkcji, działań korygujących, audytów wewnętrznych i ciągłego doskonalenia. Każdy dostawca wytłoczek progresywnych, którego rozważasz, powinien posiadać to minimum. Nie gwarantuje doskonałości, ale jej brak sygnalizuje brak podstawowej dyscypliny procesowej.
- IATF 16949- Opracowano w oparciu o normę ISO 9001 zawierającą-specyficzne wymagania branży motoryzacyjnej w zakresie zapobiegania defektom, ograniczania różnic i eliminowania odpadów w całym łańcuchu dostaw. Jeśli zaopatrujesz się w części samochodowe metodą tłoczenia progresywnego, ten certyfikat nie podlega-negocjacjom. Wymaga od dostawców przedstawienia badań możliwości procesów, planów kontroli i zaawansowanego planowania jakości produktu (APQP).
- AS9100- Odpowiednik dla branży lotniczej, dodający wymagania dotyczące zarządzania konfiguracją, zarządzania ryzykiem, bezpieczeństwa produktów i zapobiegania podrabianiu części. Łańcuchy dostaw w branży lotniczej wymagają pełnej identyfikowalności materiałów i raportów z kontroli pierwszego-artykułu. Producent bez AS9100 po prostu nie może uczestniczyć w większości programów lotniczych.
- ISO13485- Standard zarządzania jakością wyrobów medycznych. W odróżnieniu od koncentracji ISO 9001 na zadowoleniu klienta i ciągłym doskonaleniu,ISO 13485 kładzie nacisk na zgodność z przepisami i zarządzanie ryzykiemw celu zapewnienia bezpieczeństwa i skuteczności wyrobów medycznych. Wymaga lepszej identyfikowalności, kontroli zanieczyszczeń, procesów rozpatrywania skarg i dłuższych okresów przechowywania dokumentacji. Dla nabywców zaopatrujących się w medyczne komponenty do progresywnego tłoczenia certyfikat ten pokazuje, że producent działa pod kontrolą zgodną z FDA, unijnymi przepisami MDR i innymi światowymi ramami regulacyjnymi.
Zauważysz, że te certyfikaty opierają się na sobie. Producent posiadający certyfikat IATF 16949 ma już ISO 9001 jako podstawę. Firma posiadająca certyfikat ISO 13485 dostosowała te ramy zarządzania ryzykiem związanym z urządzeniami medycznymi. Nakładanie warstw ma znaczenie, ponieważ odzwierciedla coraz głębsze kontrole procesu dostosowane do-specyficznych dla branży konsekwencji awarii.
Dlaczego PPAP i walidacja procesów mają znaczenie w branżach regulowanych
Certyfikaty definiują system. PPAP, proces zatwierdzania części do produkcji, sprawdza wyniki. Pierwotnie opracowany przezGrupa Działania Przemysłu Motoryzacyjnego (AIAG)PPAP to ustandaryzowana procedura zapewniająca, że części dostawcy spełniają wszystkie specyfikacje techniczne przed rozpoczęciem masowej produkcji. Wymaga udokumentowanych dowodów, w tym diagramów przebiegu procesów, badań zdolności (analiza CpK), analizy systemu pomiarowego, planów kontroli i certyfikatów materiałowych.
Dlaczego powinno to mieć dla Ciebie znaczenie? Ponieważ PPAP przenosi ciężar dowodu na producenta. Muszą wykazać za pomocą danych, że ich proces wytwarza zgodne części w sposób powtarzalny, zanim pojedyncza jednostka produkcyjna zostanie wysłana. W przypadku części samochodowych i zastosowań w przemyśle lotniczym, standardem jest poziom PPAP 3 lub wyższy. Programy urządzeń medycznych mogą wymagać równoważnej dokumentacji walidacyjnej w ramach plików historii projektu.
Praktyczną korzyścią jest zmniejszenie ryzyka. Producent, który rutynowo wypełnia zgłoszenia PPAP, dysponuje infrastrukturą umożliwiającą wychwytywanie odchyleń w procesie, sprawdzanie zmian w oprzyrządowaniu i śledzenie wszelkich niezgodnych części z powrotem do pierwotnej przyczyny. Temu, kto nie może wyprodukować pakietu PPAP na żądanie, prawdopodobnie brakuje kontroli procesu statystycznego i rygorystycznej dokumentacji, których wymagają regulowane branże.
Jest jeszcze jeden czynnik, który kupujący często przeocza: integracja pionowa. Producent tłoczników, dysponujący-własnym projektem oprzyrządowania, elektrodrążarką drutową i szlifowaniem CNC, kontroluje każdą zmienną wpływającą na jakość części w ramach jednego systemu jakości. Kiedy oprzyrządowanie jest zlecane oddzielnemu warsztatowi, pojawiają się luki w identyfikowalności. Modyfikacje matryc mają miejsce poza certyfikowanym systemem zarządzania jakością, standardy kontroli mogą się różnić, a cykle iteracyjne są wolniejsze. Nie oznacza to, że zlecanie oprzyrządowania na zewnątrz jest zawsze problematyczne, ale oznacza to, że powinieneś zapytać, gdzie produkowane są matryce i czy proces ten mieści się w tym samym obszarze jakości podlegającym audytowi, co produkcja.
Certyfikaty i gotowość do PPAP zapewniają niezawodny filtr na krótkiej liście dostawców. Informują Cię, którzy producenci działają zgodnie z dokumentacją, identyfikowalnością i dyscypliną procesową wymaganą przez Twoje zastosowanie. Jednak same certyfikaty nie ujawniają, czy warsztat ma odpowiednie prasy, odpowiednią głębokość inżynieryjną lub odpowiednią wydajność dla konkretnego projektu. Ocena ta wymaga zupełnie innego zestawu pytań.
Jak ocenić i wybrać odpowiedniego producenta tłoczenia progresywnego
Potwierdziłeś, że tłoczenie progresywne odpowiada wymaganiom Twojego projektu dotyczącym objętości, materiału i tolerancji. Przefiltrowałeś potencjalnych dostawców według certyfikatów wymaganych przez Twoją branżę. Następne wyzwanie jest trudniejsze: ustalenie, który producent matryc progresywnych faktycznie dysponuje zapleczem inżynieryjnym, sprzętem i możliwościami, aby niezawodnie dostarczać części na dużą skalę.
Sama cena Ci tego nie powie. Nie będzie też dopracowanej strony internetowej. To, co odróżnia zdolnego partnera od ryzykownego zakładu, sprowadza się do sprawdzalnych kryteriów technicznych i właściwych pytań zadawanych na początku rozmowy.
Podstawowe kryteria oceny zdolności producenta
Potraktuj to jako listę kontrolną-należytej staranności. Każde kryterium mówi coś o tym, czy dostawca jest w stanie sprostać wymaganiom dotyczącym złożoności, objętości i jakości części bez kosztownych niespodzianek w połowie-programu:
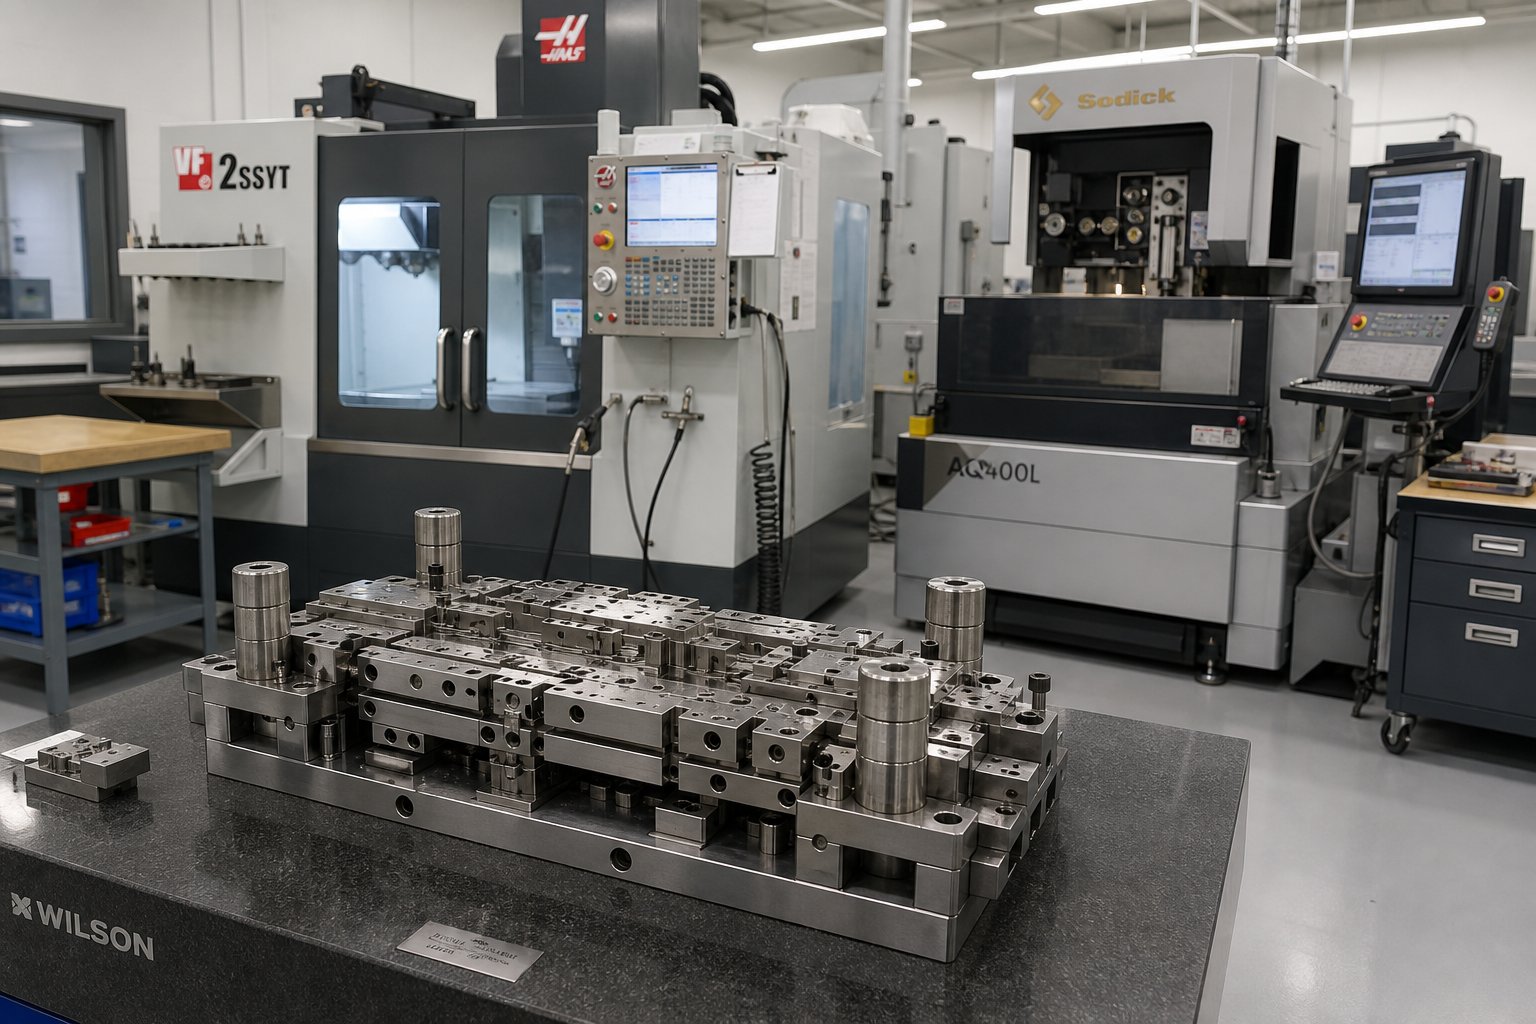
- Możliwość stosowania-własnych narzędzi progresywnych i matryc- Czy producent wewnętrznie projektuje i buduje matryce, korzystając z elektrodrążenia drutowego, obróbki CNC i szlifowania powierzchni? Pionowo zintegrowane oprzyrządowanie oznacza szybsze cykle iteracyjne, ściślejszą kontrolę jakości komponentów matrycy i szybszą realizację modyfikacji. Kiedy regulacje narzędzi odbywają się pod jednym dachem, eliminujesz luki w komunikacji i opóźnienia w harmonogramach pomiędzy oddzielnymi warsztatami narzędziowymi.
- Naciśnij zakres tonażu i prędkość skoku- Wydajność prasy określa rozmiary części, grubość materiału i siły formowania, jakie może wytrzymać warsztat. Producent pras od 45 do 400+ ton zajmuje się wszystkim, od delikatnych końcówek złączy po cięższe wsporniki konstrukcyjne. Prędkość skoku (liczba uderzeń na minutę) informuje o potencjalnej przepustowości i o tym, czy sprzęt odpowiada docelowym wolumenom.
- Materialne-doświadczenie specyficzne- Nie wszystkie sklepy radzą sobie jednakowo ze wszystkimi podłożami. Zapytaj o przykłady serii produkcyjnych w swoim materiale. Inaczej producent doświadczony w obróbce stali nierdzewnej na etapie projektowania matrycy zachowuje się inaczej niż producent specjalizujący się w miedzi czy aluminium. Znajomość materiałów przekłada się bezpośrednio na mniejszą liczbę poprawek narzędzi i mniejszą wydajność-pierwszego przejścia.
- Wsparcie inżynieryjne i współpraca z DFM- Najlepsi producenci matryc progresywnych działają jako partnerzy inżynieryjni, a nie tylko dostawcy. Poszukaj dostawców oferujących przegląd projektu pod kątem produktywności przed rozpoczęciem oprzyrządowania. Współpraca w ramach DFM na wczesnym etapie-może ograniczyć ilość odpadów, usprawnić oprzyrządowanie i poprawić wydajność części przed rozpoczęciem produkcji.
- Operacje wtórne i wykańczanie- Czy mogą zajmować się galwanizacją, obróbką cieplną, gwintowaniem, spawaniem lub montażem-we własnym zakresie lub za pośrednictwem zarządzanych partnerów? Usługi progresywnego tłoczenia metali wykraczające poza prasę zmniejszają złożoność łańcucha dostaw i skracają czas realizacji.
- Prototypowanie poprzez skalowalność produkcji- Producent zdolny do obsługi narzędzi na wczesnym etapie prototypowania, a następnie przejścia na utwardzane matryce produkcyjne, zapewnia jednego partnera w całym cyklu życia programu, od walidacji po-serie wysokoseryjne.
Producenci- posiadający własne możliwości projektowania matryc progresywnych, npYICHEN, może skrócić cykle iteracji, ponieważ projektowanie oprzyrządowania, obróbka, budowa i weryfikacja wszystko odbywa się w ramach jednej operacji. W przypadku inżynierów produkcji poszukujących ścisłej powtarzalności i skalowalnej produkcji masowej to zintegrowane podejście eliminuje opóźnienia w przekazywaniu zleceń i nieporozumienia, które często są plagą w zakresie narzędzi wielu-dostawców.
Pytania, które należy zadać przed związaniem się umową z dostawcą
Kompetentny sklep bez wahania odpowie na te pytania. Niejasne lub odwrotne odpowiedzi same w sobie są punktem danych:
- Jaki jest typowy czas realizacji od zatwierdzenia projektu matrycy do wyprodukowania pierwszego artykułu?
- Ile stanowisk zazwyczaj projektujecie dla części o geometrii i materiale podobnym do moich?
- Czy jesteś właścicielem całego progresywnego narzędzia i utrzymujesz je-we własnym zakresie, czy też jego część jest zlecana podmiotom zewnętrznym?
- Czy możecie dostarczyć dokumentację PPAP na poziomie wymaganym przez moją branżę?
- Jakie tonaże i prędkości prasy będą dla mnie odpowiednie i jakie jest obecne wykorzystanie mocy produkcyjnych?
- Czy przekazujesz firmie DFM informacje zwrotne przed sfinalizowaniem projektu matrycy i czy Twój zespół inżynierów jest zaangażowany w wycenę?
- Jak radzisz sobie z konserwacją narzędzi, harmonogramami ostrzenia i częściami zamiennymi w przypadku długich serii produkcyjnych?
Te pytania wymuszają konkretność. Szybko odróżnisz usługi progresywnego tłoczenia, które rzeczywiście inwestują w inżynierię, od tych, które po prostu pośredniczą w oprzyrządowaniu i czasie druku.
Czerwone flagi sygnalizujące potencjalne problemy z jakością lub dostawą
Podczas oceny należy zwrócić uwagę na te znaki ostrzegawcze. Każdy z nich wymaga głębszego zbadania. Wiele flag razem sugeruje, że powinieneś przejść dalej:
- Żadnych narzędzi-w domu- Jeśli dostawca zleci całą konstrukcję matrycy na zewnątrz, nie będzie miał bezpośredniej kontroli nad najbardziej krytyczną zmienną w programie. Modyfikacje trwają dłużej, nadzór nad jakością jest podzielony pomiędzy organizacjami, a odpowiedzialność zaciera się.
- Niechęć do dzielenia się danymi dotyczącymi możliwości procesu- Producent mający pewność swoich procesów z łatwością udostępni dane CpK, wykresy SPC lub raporty z inspekcji próbek. Opór często maskuje niespójność.
- Wycena bez szczegółowego sprawdzania geometrii części- Dokładna wycena matryc progresywnych wymaga dokładnego sprawdzenia danych CAD, tolerancji i specyfikacji materiałów. Szybka wycena oparta na minimalnej ilości informacji zwykle prowadzi do późniejszej zmiany zamówienia.
- Brak wyraźnej pętli sprzężenia zwrotnego DFM- Jeśli dostawca zaakceptuje Twój rysunek, nie sugerując żadnych ulepszeń ani nie sygnalizując potencjalnych wyzwań związanych z formowaniem, jego zaangażowanie inżynieryjne będzie prawdopodobnie płytkie.
- Niejasne odpowiedzi na temat wydajności i czasu realizacji- Producenci, którzy osiągnęli zdolność produkcyjną lub prawie ją osiągnęli, mogą przyjąć Twoje zamówienie i mieć problemy z dostawą zgodnie z harmonogramem. Zapytaj o bieżące wykorzystanie maszyn i sposób, w jaki radzą sobie z wahaniami popytu.
Ocena nie polega tylko na znalezieniu dostawcy, który może wykonać Twoją część. Chodzi o zidentyfikowanie progresywnego producenta matryc, którego infrastruktura, kultura inżynieryjna i systemy jakości są zgodne z wymaganiami Twojego programu przez cały okres jego produkcji. Najtańsza oferta rzadko oznacza najniższy koszt całkowity, a rzeczywistość staje się boleśnie jasna, gdy zaczynają się kumulować poprawki narzędzi, dowody dostawy i błędy w jakości.
Typowe błędy przy wyborze partnera w zakresie progresywnego tłoczenia
Wiedza, czego szukać u dostawcy, to połowa równania. Druga połowa to dostrzeganie błędów, które po cichu zawyżają koszty, wykolejają harmonogram i wymuszają kosztowne wielomiesięczne korekty kursu w programie. Błędy te pojawiają się wielokrotnie w różnych branżach, a większość z nich ma wspólne źródło: decyzje podjęte na podstawie niekompletnych informacji lub źle ustawionych priorytetów.
Błędy prowadzące do kosztownych przeróbek narzędzi
Poniższe pułapki są wymienione według dotkliwości wpływu na całkowity koszt programu. Każdy z nich łączy się w dół rzeki, więc złapanie ich wcześniej się opłaca:
- Wybór dostawcy wyłącznie na podstawie podanej ceny jednostkowej- Najniższa wycena często odzwierciedla najmniejszą początkową inwestycję inżynieryjną. Kiedy na początku projektowi progresywnej matrycy do tłoczenia brakuje rygorystyczności, luka ujawnia się później w postaci zmian narzędzi, odchyleń wymiarowych i przestojów w produkcji. Decyzje inżynieryjne dotyczące projektowania matryc progresywnych mogą narzucać aż do 80% całkowitego kosztu produkcji, co oznacza, że okazyjna wycena pomijająca analizę DFM prawie zawsze kosztuje więcej przez cały okres trwania programu.
- Pomijanie współpracy w zakresie projektowania na rzecz produktywności- Finalizowanie geometrii części bez udziału partnera zajmującego się tłoczeniem powoduje problemy, których nie można łatwo rozwiązać za pomocą narzędzi progresywnych. Zbyt wąskie tolerancje elementów nie-krytycznych, geometrie zgięć niezgodne z kierunkiem ziaren materiału lub rozmieszczenie otworów zbyt blisko krawędzi formujących – wszystko to wymusza dodatkowe stacje matryc, wolniejsze prędkości prasy i wyższy współczynnik złomu. Wczesne warsztaty DFM oszczędzają tygodnie opóźnień i tysiące dolarów, rozwiązując te problemy przed cięciem stali narzędziowej.
- Niedoszacowanie czasu realizacji oprzyrządowania- Złożone progresywne tłoczniki z 10 lub więcej stanowiskami wymagają od 12 do 20 tygodni na projektowanie, obróbkę, montaż i wypróbowanie. Kupujący, którzy zakładają, że oprzyrządowanie dotrze o połowę krócej, w rezultacie wywierają presję na producentów, aby skrócili walidację, co powoduje problemy z jakością w produkcji.
- Brak weryfikacji certyfikatów materiałowych i raportów z testów- Dostawca, który nie jest w stanie przedstawić certyfikatów huty, wyników testów mechanicznych ani dokumentacji umożliwiającej identyfikowalność materiałów, może zastępować inne gatunki lub polegać na niezweryfikowanych zapasach. Stwarza to ryzyko braku zgodności w regulowanych branżach i może w nieprzewidywalny sposób zmienić zachowanie formatorów.
- Ignorowanie dodatkowych możliwości operacyjnych- Jeśli Twoja część wymaga gwintowania, powlekania galwanicznego lub obróbki cieplnej, a Twój dostawca tłoczenia zleca to wszystko podmiotowi zewnętrznemu bez nadzoru, oznacza to luki w jakości i niepewność dotyczącą czasu realizacji, które pojawią się dopiero po dostarczeniu części niekompletnych lub niezgodnych ze specyfikacją.
- Brak potwierdzenia zdolności produkcyjnej dla wymaganych ilości- Sklep działający z wykorzystaniem 90% może przyjąć Twoje zamówienie, ale brakuje mu przepustowości, aby dotrzymać terminów dostaw. Zapytaj bezpośrednio o zapas mocy i sposób, w jaki radzą sobie ze skokami popytu.
- Pomijanie serii próbnych lub produkcji pilotażowej- Przejście od wypróbowania narzędzi do pełnej-produkcji bez kontrolowanego przebiegu pilotażowego eliminuje ostatnią szansę na wykrycie dryftu wymiarowego, problemów z powierzchnią lub niestabilności procesu przed wysyłką tysięcy części.
Przeoczone czynniki wpływające na całkowity koszt posiadania
Schemat wszystkich siedmiu błędów jest taki sam: optymalizacja pod kątem widocznych kosztów przy jednoczesnym ignorowaniu ukrytych kosztów. Całkowity koszt posiadania tłoczonych komponentów znacznie wykracza poza widoczną cenę za część i obejmuje konserwację narzędzi, utylizację złomu, prace przeróbkowe, opóźnienia w dostawach i problemy związane z jakością, które docierają na linię montażową lub do klienta.
Progresywna konstrukcja tłocznika, która kosztuje o 15% więcej na początku, ale eliminuje dwie zmiany narzędzi, zmniejsza ilość odpadów o połowę i zapewnia stabilne części od pierwszego dnia, oznacza niższy koszt całkowity niż alternatywa budżetowa, która obejmuje trzy miesiące zmian inżynieryjnych. Kupujący, którzy podejmują decyzję w oparciu o całkowity koszt posiadania, a nie cenę jednostkową, zawsze wybierają bardziej kompetentnych partnerów i płynniejsze uruchamianie produkcji.
Jedzenie na wynos nie jest takie, że koszt nie ma znaczenia. Chodzi o to, że koszty wymagają kontekstu. Ramy oceny, lista kontrolna certyfikatów i pytania techniczne wpływają na decyzję dotyczącą zaopatrzenia, która uwzględnia pełny cykl życia Twojego progresywnego oprzyrządowania i wytwarzanych przez niego części. Mając tę jasność, jesteś gotowy do działania.
Zrób kolejny krok w kierunku odpowiedniego partnera produkcyjnego
Zaplanowałeś proces, zrozumiałeś ekonomię, zidentyfikowałeś certyfikaty wymagane przez Twoją branżę i zbudowałeś ramy umożliwiające oddzielenie kompetentnych dostawców od ryzykownych. Pozostały krok to wykonanie: przekształcenie tej wiedzy w ustrukturyzowany plan działania w zakresie pozyskiwania zasobów, który przeniesie Twój projekt z oceny do zaangażowania-gotowego do produkcji.
Tworzenie krótkiej listy producentów
Oprzyj się impulsowi, aby wysłać zapytanie ofertowe do kilkunastu dostawców jednocześnie. Ukierunkowana krótka lista trzech do pięciu producentów matryc do tłoczenia metali,-wstępnie zakwalifikowana zgodnie z Twoimi kryteriami technicznymi i jakościowymi, daje lepsze wyniki niż szeroka gama zapytań. Otrzymasz bardziej przemyślane opinie inżynierów, szybszą realizację szczegółowych ofert i wyraźniejsze sygnały o tym, które sklepy naprawdę chcą Twojego programu, a które te, które rzucają szeroką sieć.
Filtruj kandydatów, potwierdzając, że posiadają certyfikaty wymagane w Twojej aplikacji, obsługują prasy w zakresie tonażu i prędkości wymaganym przez Twoją część oraz mają udokumentowane doświadczenie z materiałem. Następnie traktuj priorytetowo te, które oferują-wewnętrzne narzędzia i współpracę w ramach DFM, ponieważ te możliwości bezpośrednio skracają czas iteracji i ryzyko programu.
Kolejne kroki w kierunku produkcji-Gotowe zaopatrzenie
Od tej chwili użyj tej listy kontrolnej jako sekwencji działań:
- Sprawdź uzasadnienie wolumenu- Potwierdź, że przewidywane roczne ilości przekraczają próg rentowności, w przypadku którego progresywne oprzyrządowanie matrycowe zapewnia niższy koszt-części w porównaniu z alternatywami. Jeśli masz mniej niż 50 000 jednostek, sprawdź ponownie, czy prostsza metoda jest dla Ciebie lepsza.
- Materiał zamka i specyfikacje tolerancji- Zanim skontaktujesz się z dostawcami, sfinalizuj swoje podłoże, grubość i najważniejsze wymiary. Niejednoznaczność powoduje tutaj niejasne cytaty i zachęca do późniejszego błędnego dopasowania.
- Identyfikacja wymaganych certyfikatów- Dopasuj otoczenie regulacyjne swojej branży do odpowiedniego standardu jakości (podstawowa norma ISO 9001, IATF 16949 dla branży motoryzacyjnej, AS9100 dla branży lotniczej i ISO 13485 dla medycyny). Wyeliminuj każdego dostawcę, któremu brakuje Twojego.
- Utwórz krótką listę-ważoną według kryteriów- Oceniaj kandydatów w oparciu o ramy oceny:-własne narzędzia, możliwości prasowe, doświadczenie materiałowe, wsparcie DFM, operacje dodatkowe i rezerwa mocy produkcyjnych.
- Poproś o sprawdzenie DFM przed zatwierdzeniem- Udostępnij swoje dane CAD i poproś wybranych dostawców o opinie na temat możliwości produkcyjnych. Jakość odpowiedzi DFM mówi więcej o głębi inżynierskiej niż jakakolwiek broszura.
- Wymagaj pilotażowego uruchomienia produkcyjnego- Przed zatwierdzeniem pełnej-produkcji nalegaj na kontrolowaną serię próbną z weryfikacją wymiarową i danymi dotyczącymi możliwości procesu. To ostatni punkt kontrolny przed skalą.
Dla zespołów zaopatrzeniowych i inżynierów produkcji zaopatrujących się w tłoczniki progresywne do-masowych części metalowych wymagających-formowania wielostanowiskowego i ścisłej powtarzalności, firma zajmująca się tłoczeniem progresywnym ze zintegrowanymi możliwościami od projektowania matryc po skalowalną produkcję masową usprawnia cały proces. Producenci lubiąYICHENoferują kompleksowe podejście-do{1}}, obejmujące rozwój narzędzi do progresywnego tłoczenia z dużą szybkością i produkcję seryjną w ramach jednej operacji. Rozważ ich wraz z innymi kwalifikującymi się dostawcami określonymi na podstawie oceny-opartej na kryteriach opisanej powyżej.
Celem nie jest znalezienie najtańszej oferty. Chodzi o znalezienie partnera w zakresie progresywnego tłoczenia metali, którego kultura inżynieryjna, infrastruktura jakości i moce produkcyjne są zgodne z pełnym cyklem życia Twojego programu. Zadawaj trudne pytania wcześnie, weryfikuj twierdzenia za pomocą danych i pozwól, aby Twoje ramy ewaluacyjne wykonały filtrowanie. Właściwy producent z radością przyjmie tę kontrolę, ponieważ jej możliwości wyraźnie pod nią przemawiają.
Często zadawane pytania dotyczące producentów tłoczenia progresywnego
1. Jaka jest minimalna wielkość zamówienia na stopniowe tłoczenie, aby było ono-opłacalne?
Progresywne tłoczenie matrycowe zwykle staje się ekonomicznie opłacalne przy rocznych ilościach od 50 000 do 100 000 sztuk lub więcej. Poniżej tego progu prostsze metody, takie jak tłoczenie-z pojedynczym uderzeniem lub cięcie laserowe CNC, często zapewniają lepszą ekonomikę-w przeliczeniu na część, ponieważ wymagają mniejszych początkowych inwestycji w narzędzia. W przypadku ultra-prostych geometrii części niektórzy producenci mogą uzasadniać zastosowanie narzędzi progresywnych w zakresie od 30 000 do 50 000 jednostek. Kluczem jest zwrócenie się do dostawcy o analizę progu rentowności, która uwzględnia przewidywane ilości, oczekiwaną trwałość narzędzia i wszelkie operacje dodatkowe, aby dokładnie określić, gdzie inwestycja się opłaca w przypadku konkretnego projektu.
2. Ile czasu zajmuje zbudowanie wykrojnika progresywnego?
Złożone progresywne tłoczniki z 10 lub więcej stanowiskami zwykle wymagają od 12 do 20 tygodni na projektowanie, obróbkę, montaż i wypróbowanie. Prostsze matryce z mniejszą liczbą stanowisk mogą być dostarczane szybciej, ale przyspieszenie fazy walidacji często powoduje problemy z jakością w produkcji. Producenci dysponujący-własnymi narzędziami, takimi jak elektroerozja drutowa, obróbka CNC i szlifowanie powierzchni, często mogą skrócić terminy w porównaniu do sklepów, które zlecają budowę matryc na zewnątrz. Firmy takie jak YICHEN, które zajmują się projektowaniem matryc poprzez produkcję pod jednym dachem, eliminują opóźnienia w przekazywaniu zamówień pomiędzy oddzielnymi narzędziowniami, co może skrócić całkowity czas realizacji o tygodnie.
3. Jakie certyfikaty powinien posiadać producent tłoczników progresywnych?
Wymagane certyfikaty zależą od Twojej branży. ISO 9001 to podstawowa norma zarządzania jakością, którą powinien posiadać każdy dostawca. Zastosowania motoryzacyjne wymagają normy IATF 16949, która dodaje zapobieganie defektom i kontrolę łańcucha dostaw. Programy lotnicze wymagają AS9100 do zarządzania konfiguracją i zapobiegania podrabianiu części. Komponenty urządzeń medycznych wymagają normy ISO 13485 w celu zapewnienia zgodności z przepisami i zarządzania ryzykiem. Oprócz certyfikatów sprawdź, czy dostawcy mogą przedstawić dokumentację PPAP (proces zatwierdzania części do produkcji), która dostarcza-popartych danymi dowód na to, że ich proces zapewnia powtarzalne dostarczanie zgodnych części przed rozpoczęciem masowej produkcji.
4. Jakie materiały można stosować w procesie tłoczenia progresywnego?
Typowe materiały obejmują stal węglową, stal nierdzewną (seria 300 i 400), miedź, aluminium, mosiądz i miedź berylową. Każdy materiał zachowuje się inaczej podczas tłoczenia ze względu na różnice w twardości, ciągliwości i sprężystości. Na przykład miedź łatwo się formuje przy minimalnym zużyciu narzędzia, co czyni ją idealną do styków elektrycznych, podczas gdy stal nierdzewna wymaga większej liczby stanowisk formujących i przyspiesza zużycie narzędzi ze względu na hartowanie. Nie wszyscy producenci radzą sobie jednakowo ze wszystkimi materiałami, dlatego przed przystąpieniem do oprzyrządowania sprawdź, czy potencjalny dostawca udokumentował doświadczenie produkcyjne z konkretnym podłożem.
5. Jak wybrać pomiędzy tłoczeniem progresywnym a tłoczeniem transferowym?
Wybór zależy od rozmiaru części, geometrii i objętości. Progresywne tłoczenie matrycowe sprawdza się w przypadku małych--średnich komponentów o złożonej, wielo-funkcyjnej geometrii przy bardzo dużych nakładach (50000+ rocznie) i szybkościach od 200 do 600+ uderzeń na minutę. Tłoczenie matrycowe nadaje się do większych lub-głęboko tłoczonych części, których nie można przymocować do paska nośnego, zazwyczaj w ilościach 25000+ jednostek rocznie, ale przy wolniejszych cyklach. Matryce progresywne łączą wszystkie operacje w jeden ciągły proces-podawania taśmy, podczas gdy matryce transferowe przemieszczają poszczególne półfabrykaty pomiędzy oddzielnymi stacjami za pomocą mechanicznych palców. Jeśli część mieści się na pasku, a objętość jest duża, matryce progresywne zapewniają niższy-koszt części i większą wydajność.


