


Czym są nacięcia obejściowe i dlaczego mają znaczenie w tłocznikach
Kiedy tyuruchomić progresywną matrycę do tłoczenia z prędkością produkcyjną, każdy uformowany element na pasku musi przejść przez dalsze stacje bez zderzenia z oprzyrządowaniem. To pojedyncze wymaganie powoduje podjęcie jednej z najbardziej praktycznych decyzji projektowych, przed którymi staje producent narzędzi i matryc: gdzie i jak wycinać karby omijające.
Definicja nacięć obejściowych w matrycach progresywnych
Nacięcie obejściowe to celowe usunięcie materiału z paska nośnego matrycy progresywnej, które tworzy prześwit dla wcześniej utworzonych elementów, aby mogły przejść przez kolejne stacje bez kolizji ze stemplami, blokami matryc, ściągaczami lub podnośnikami.
Cel nacięć obejściowych w tłocznikach jest prosty. Gdy pasek przesuwa się do przodu, elementy takie jak lance, wytłoczenia, wyciągnięte miseczki i zagięte wypustki wystają powyżej lub poniżej płaszczyzny paska. Bez ścieżki luzu elementy te uderzają w dalsze elementy oprzyrządowania, co powoduje zacięcie prasy. Nacięcia obejściowe w procesie formowania blachy zapewniają każdemu wystającemu elementowi bezpieczny korytarz, przez który można przejść, utrzymując taśmę w ruchu i pracującą prasę.
Dlaczego zapobieganie zakłóceniom jest głównym wyzwaniem przy projektowaniu matryc
Interferencja pomiędzy elementami formowanymi i elementami matrycy nie jest niewielką uciążliwością. Powoduje to zacięcia taśm, złomowane części, uszkodzone stemple i nieplanowane przestoje, które negatywnie wpływają na cele produkcyjne. Każdy specjalista zajmujący się narzędziami i matrycami zajmujący się projektowaniem, konfiguracją lub konserwacją musi dobrze zrozumieć, w jaki sposób nacięcia obejściowe zapobiegają zakłóceniom w matrycy tłoczącej, ponieważ alternatywą jest reaktywne rozwiązywanie problemów w zatrzymanej prasie.
W tym artykule omówiono mechanikę, typy, proces projektowania, względy materiałowe i tryby awarii karbów obejściowych podczas formowania blachy. Celem jest zapewnienie kompletnego, praktycznego odniesienia do zapobiegania zakłóceniom już na etapie projektowania, zamiast szukania problemów w produkcji.
Zrozumienie, w jaki sposób powstają zakłócenia pasów na stacjach formowania
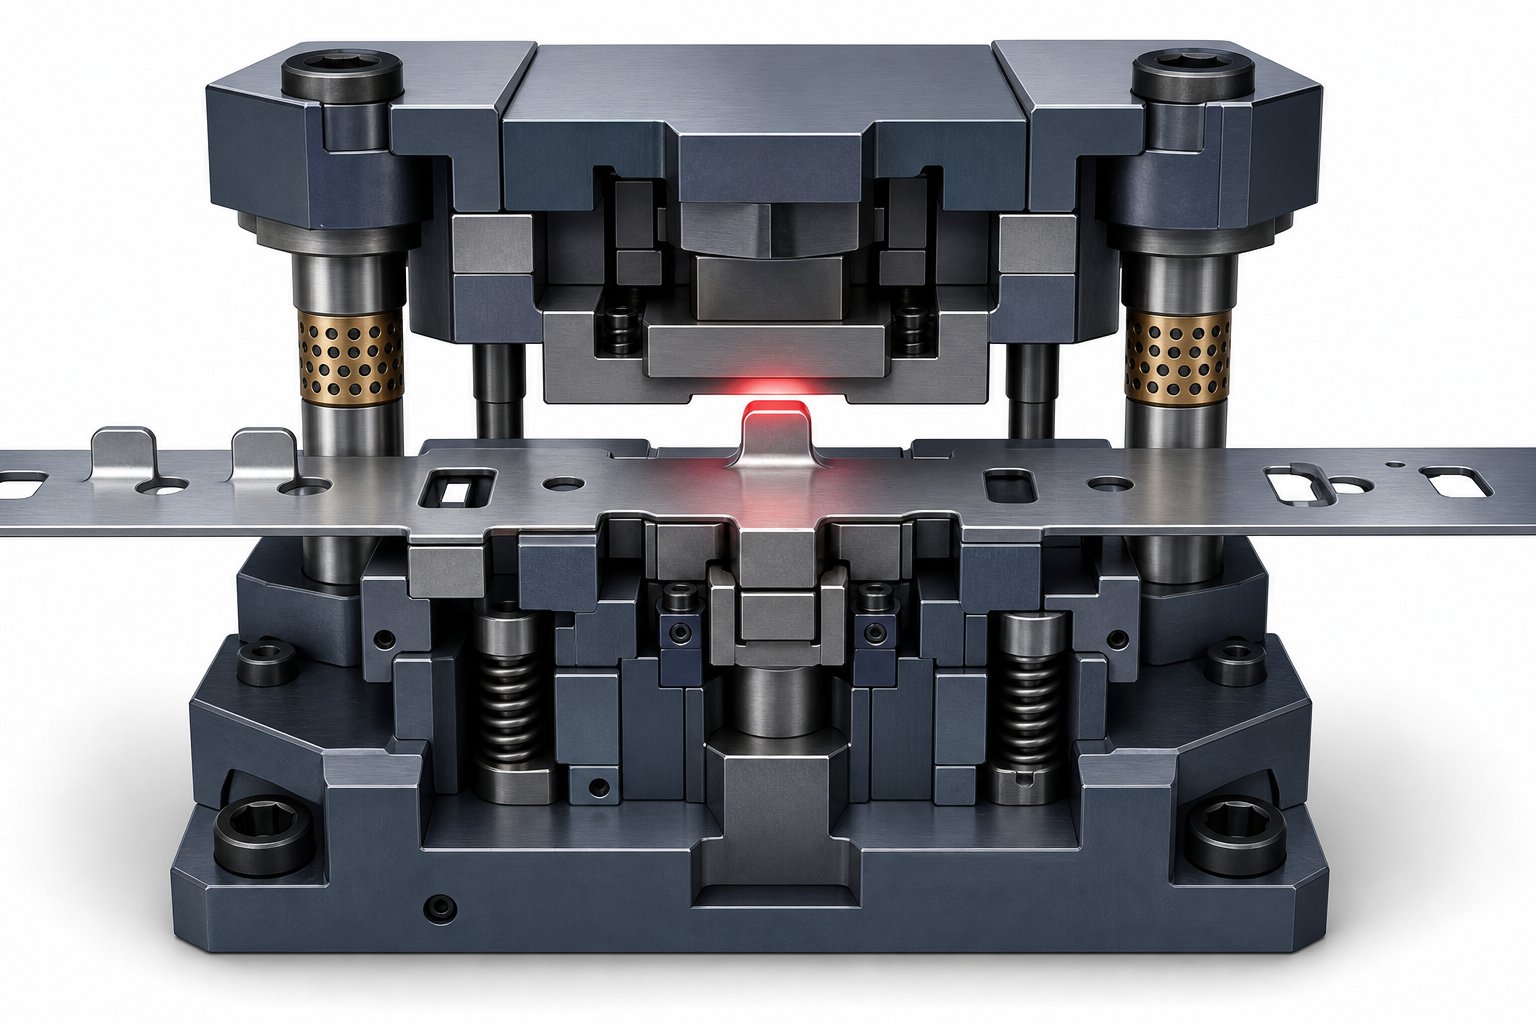
Wyobraź sobie pasek blachy przesuwający się przez matrycę progresywną, stacja po stacji, z setkami uderzeń na minutę. Każde stanowisko wykonuje określoną operację formowania metalu: jedno przebija lancę, kolejne ciągnie kubek, kolejne wygina wypustkę. Każda z tych operacji powoduje trwałe przemieszczanie materiału powyżej lub poniżej płaszczyzny paska. Pasek przesuwa się do przodu, niosąc ze sobą wystające elementy i właśnie tam zaczyna się ryzyko kolizji.
Jak utworzone elementy stwarzają ryzyko kolizji podczas postępu taśmy
W matrycy progresywnej pasek przesuwa się do przodu o jedną długość podziałki w każdym cyklu prasy. Elementy utworzone wcześniej zajmują teraz miejsce, którego potrzebują także dalsze komponenty narzędzi. Wyciągnięta miseczka znajdująca się poniżej płaszczyzny paska przesuwa się bezpośrednio w stronę czoła bloku matrycy następnej stacji. Wygięta wypustka znajdująca się nad paskiem przechodzi prosto do płyty zgarniającej. Siła plastyczności zastosowana podczas formowania trwale zmieniła kształt materiału, a nowa geometria nie cofa się, aby dokładnie dopasować się do następnej stacji.
Problem występuje w przypadku wielu stacji. Każda dodatkowa operacja formowania dodaje kolejny wystający element, który musi oczyścić każdą kolejną stację, przez którą przechodzi.Wytwórca matrycprojektowanie narzędzia progresywnego obejmującego dwanaście- stacji może wymagać śledzenia ścieżek zakłóceń dla obiektów utworzonych już na stacji drugiej aż do stacji jedenastej.
Oto najczęstsze scenariusze interferencji, które pojawiają się podczas postępu taśmy:
- Formy-skierowane do góry (lance, wytłoczenia, zagięte wypustki) zderzają się z płytami zdzierającymi lub górnymi stemplami podczas zamykania matrycy
- Rysunki skierowane-w dół lub elementy wytłaczane stykające się z powierzchniami bloku matrycy lub dolnym oprzyrządowaniem podczas przesuwania taśmy
- Boczne zagięcia lub kołnierze stożkowe zaczepiają się o szyny prowadzące, uniemożliwiając płynny przejazd taśmy pomiędzy stacjami
- Formed ma uderzające-sprężynowe sworznie podnoszące, które podnoszą pasek w celu podawania
Konsekwencje nierozwiązanych zakłóceń w seriach produkcyjnych
Kiedy uformowany element uderza w kolejny element, rezultaty są natychmiastowe i kosztowne. Pasek zacina się, zatrzymując prasę w połowie-cyklu. Części w procesie zostają zmiażdżone lub zdeformowane poza tolerancją. Stemple trzaskają, matryce blokują wióry, a ściągacze wyginają się. WedługMagazyn o obróbce metalinawet pozornie drobne problemy z synchronizacją lub luzem w matrycach progresywnych mogą generować niepotrzebny tonaż, który uszkadza zarówno matrycę, jak i samą prasę.
Nieplanowane przestoje spowodowane zacięciami- związanymi z zakłóceniami kosztują nie tylko godziny naprawy. Zakłóca harmonogramy produkcji, marnuje materiał i wymusza reaktywne rozwiązywanie problemów pod presją. Inteligentniejszym rozwiązaniem jest zapobieganie już na etapie projektowania, uwzględniające każdą potencjalną kolizję w układzie pasków, zanim matryca dotrze do prasy. Właśnie to myślenie etapowe-projektowania pozwala na pominięcie decyzji dotyczących geometrii, rozmieszczenia i rozmiaru wycięć.
Jak wycięcia obejściowe mechanicznie zapobiegają zakłóceniom
Zakłócenia pasków są problemem związanym z geometrią, a wycięcia obejściowe rozwiązują je za pomocą geometrii. Zasada jest zwodniczo prosta: usuń fragment paska w precyzyjnym miejscu, tak aby podczas przesuwania paska wystający element zajmował miejsce, w którym znajdował się wcześniej materiał. Brak materiału na ścieżce oznacza brak kolizji z dalszymi narzędziami. Wyzwanie polega na dokładnym obliczeniu, ile materiału należy usunąć, gdzie go usunąć i jak to usunięcie oddziałuje na zachowanie strukturalne taśmy podczas jej podawania przez matrycę.
Tworzenie koperty rozliczeniowej poprzez usuwanie materiału
Pomyśl o prześwicie jako o trójwymiarowym-korytarzu, przez który uformowany obiekt musi przejść, niczego nie dotykając. Wycięcie obejściowe wyznacza podłogę, ściany i sufit tego korytarza, eliminując materiał paskowy, który w przeciwnym razie zajmowałby go.
Geometria wycięcia musi uwzględniać trzy wymiary uformowanego elementu:
- Wysokość lub głębokość- jak daleko obiekt wystaje powyżej lub poniżej płaszczyzny paska
- Ślad stopy- plan-obszar zajmowany przez obiekt wzdłuż i w poprzek paska
- Margines rozliczenia- dodatkowa przestrzeń poza obwiednią elementu, aby uwzględnić różnice w dokładności podawania, sprężynowaniu materiału i ugięciu prasy
Wycięcie nie musi być znacznie większe niż element, który usuwa, ale musi odpowiadać-rzeczywistym warunkom. Zachowanie materiału pod wpływem naprężenia przebiega według krzywej s-s (krzywej-odkształcenia naprężenia), która pokazuje, jak pasek odkształca się elastycznie przed osiągnięciem trwałej plastyczności. Ma to znaczenie, ponieważ moduł sprężystości materiału paska określa, jak bardzo nośnik ugina się pod wpływem sił podawania, które mogą nieznacznie przesunąć uformowany element w stosunku do jego położenia nominalnego. Wycięcie dopasowane wyłącznie do teoretycznej obwiedni cechy, bez marginesu luzu dla ugięcia sprężystego, stwarza ryzyko sporadycznego kontaktu w warunkach produkcyjnych.
Margines luzu zazwyczaj waha się od 0,5 mm do 2,0 mm poza granicą cechy, w zależności od sztywności materiału, prędkości prasy i precyzji systemu podawania. Grubsze, sztywniejsze taśmy o wyższej granicy plastyczności i wartościach granicy plastyczności mają tendencję do bardziej spójnego utrzymywania pozycji, co pozwala na węższe marginesy prześwitu. Cieńsze, bardziej elastyczne materiały wymagają większych marginesów, ponieważ pasek może zwisać lub trzepotać pomiędzy podnośnikami podczas-szybkiego podawania.
Jak podziałka pasa i geometria elementu dyktują rozmieszczenie wycięć
Rozmieszczenie nacięć jest nierozerwalnie związane z odstępem taśmy -, stałą odległością, na jaką przesuwa się taśma przy każdym suwie prasy. Kiedy pasek przesuwa się do przodu o jeden skok, uformowany element utworzony na stanowisku N dociera do stanowiska N+1.. Jeśli oprzyrządowanie na stanowisku N+1 zajmuje tę samą pionową przestrzeń co ten element, w pasku musi już istnieć nacięcie obejściowe dokładnie w miejscu, w którym element się znajdzie, gdy dotrze do tego stanowiska.
Oto logika w praktyce. Wyobraź sobie narysowaną miseczkę utworzoną na stanowisku 3, która wystaje 8 mm poniżej paska. Na stanowisku 4 dolny blok matrycy unosi się na odległość 2 mm od spodu taśmy. Bez interwencji przyssawka uderza w blok matrycy, gdy taśma przesuwa się do przodu. Rozwiązanie: na stanowisku 2 lub 3 stempel nacinający usuwa materiał z taśmy w pozycji o jedną długość podziałki przed miejscem formowania miseczki. Po wyciągnięciu kubka na stanowisku 3, pasek przesuwa się, a kubek przesuwa się do karbowanego otworu - przechodzącego swobodnie nad blokiem matrycy stanowiska 4.
Zależność pomiędzy podziałką paska, rozmiarem elementu i wymiarami wycięcia jest zgodna z jasną hierarchią. Rozstaw pasków wyznacza ramy przestrzenne. Obwiednia uformowanego elementu, łącznie ze sprężynowaniem przewidywanym na podstawie zachowania krzywizny materiału, określa minimalne wymagane otwarcie. Oprogramowanie do rozmieszczania materiałów pod kątem długości materiału i układu pasków pomaga inżynierom w wizualizacji interakcji rozmieszczenia wycięć z sąsiednimi elementami, otworami prowadzącymi, prętami nośnymi i punktami wiązania na całej długości matrycy. To oparte na oprogramowaniu planowanie układu zapobiega konfliktom pomiędzy nacięciem obejściowym a inną krytyczną geometrią listwy.
Wymiary wycięcia muszą również uwzględniać kierunek postępu. Nacięcie zbyt wąskie w kierunku podawania nie zapewni wystarczającego luzu, gdy element się w niego wpasuje. Zbyt szerokie nacięcie osłabia taśmę nośną ponad dopuszczalne granice. Zrównoważenie tych ograniczeń odróżnia funkcjonalne wycięcie obejściowe od takiego, które albo nie zapobiega zakłóceniom, albo stwarza nowe problemy z zasilaniem w dalszej części linii.
Wyjaśnienie dodatnich i ujemnych nacięć obejściowych
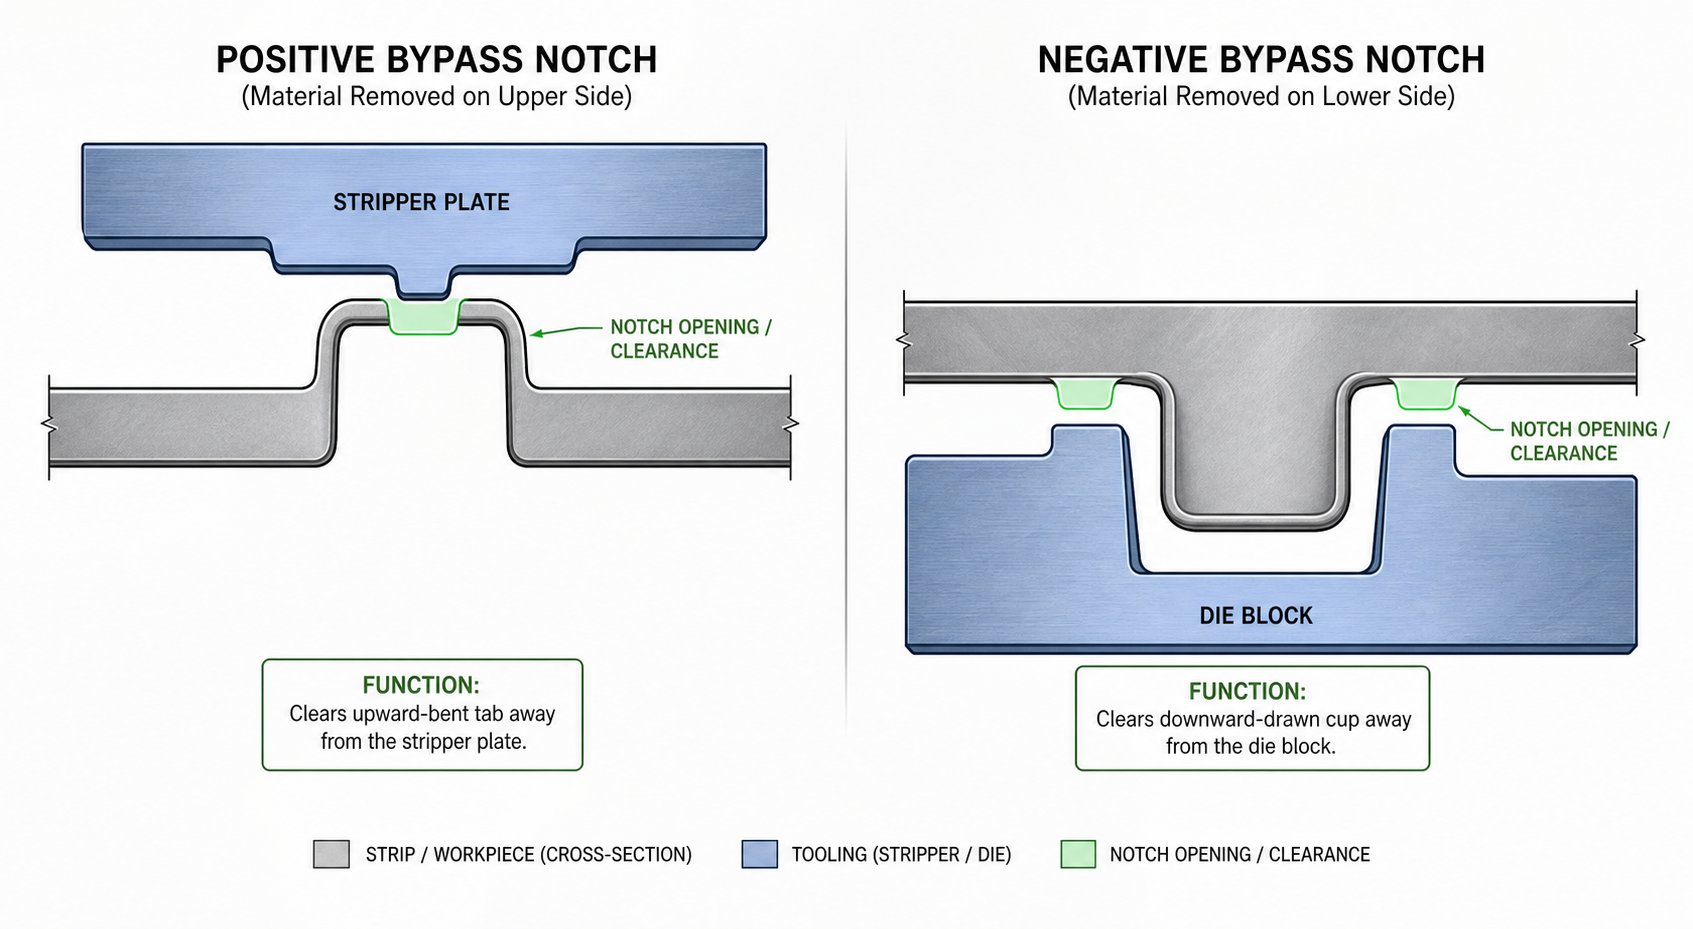
Zrównoważenie wymiarów nacięcia z integralnością paska rodzi oczywiste-dalsze pytanie: w jakim kierunku powinno otwierać się nacięcie względem uformowanego elementu? Odpowiedź dzieli wycięcia omijające na dwie podstawowe kategorie - dodatnie i ujemne -, a rozróżnienie to określa, czy korytarz prześwitu znajduje się powyżej, czy poniżej płaszczyzny pasa. Zrozumienie ujemnych i dodatnich nacięć obejściowych w matrycach do tłoczenia blachy jest niezbędne do wyboru odpowiedniego rozwiązania interferencyjnego na każdym stanowisku.
Pozytywne nacięcia obejściowe dla-elementów skierowanych do góry
Dodatnie nacięcie obejściowe usuwa materiał z paska po tej samej stronie, co występ uformowanego elementu. Kiedy lanca, wytłoczenie lub zagięty występ wystaje w górę ponad pasek, nacięcie otwiera się w górę, tworząc prześwit względem elementów górnej matrycy, takich jak płyty zdzierające, zabieraki krzywek lub stemple jałowe na następnej stacji.
Wyobraź sobie klapkę wygiętą pod kątem 90 stopni w górę na stanowisku 4. Na stanowisku 5 płyta zgarniająca opuszcza się, aby utrzymać taśmę płasko podczas operacji wykrawania. Bez luzu końcówka zakładki uderza w spód striptizerki. Dodatnie nacięcie obejściowe - wycięte w pasku w pozycji indeksowanej klapki względem stacji 5 - usuwa materiał, który w przeciwnym razie spowodowałby kolizję na górnej stronie. Zakładka przechodzi przez otwartą przestrzeń, striptizerka styka się tylko z płaskim paskiem, a prasa pracuje dalej.
Ujemne nacięcia obejściowe dla-elementów skierowanych w dół
Ujemne wycięcie obejściowe działa w przeciwnym kierunku. Usuwa materiał po stronie przeciwnej do występu elementu, tworząc prześwit poniżej płaszczyzny paska. Ten typ dotyczy elementów-skierowanych w dół, takich jak ciągnione miseczki, wytłaczane występy lub-wgłębienia w kształcie monety, które w przeciwnym razie stykałyby się z dolnymi blokami matrycy, powierzchniami podnoszącymi lub kołkami wypychaczy na dalszych stacjach.
Terminologia może początkowo wydawać się sprzeczna z intuicją. „Ujemny” nie oznacza, że nacięcie jest mniej ważne -, odnosi się ono wyłącznie do orientacji względem kierunku formowania. W praktyce ujemne i dodatnie nacięcia obejściowe w tłocznikach do formowania blachy pojawiają się z mniej więcej równą częstotliwością, ponieważ większość progresywnych pasków matrycy ma elementy wystające w obu kierunkach.
Łączenie obu typów w złożonych układach pasków
Złożone części formowane wielo-kierunkowo często wymagają obu typów wycięć w tym samym układzie pasków. Rozważmy część, która w jednym miejscu ma wytłoczenie skierowane w górę, a w drugim wycięcie w dół. Każda cecha generuje własne ryzyko zakłóceń na różnych stacjach położonych dalej, więc pasek może wymagać dodatniego karbu dla jednej i ujemnego karbu dla drugiej - czasami w tym samym położeniu wzdłuż nośnej.
Kiedy oba typy występują razem, sztywność paska staje się ograniczeniem krytycznym. Każde nacięcie usuwa materiał, a łączne usuwanie po obu stronach paska w pobliskich miejscach może spowodować rozrzedzenie nośnika do punktu, w którym wygina się lub zacina. Inżynierowie pracujący z ujemnymi i dodatnimi nacięciami obejściowymi w matrycy do tłoczenia blachy muszą sprawdzić, czy całkowite usunięcie materiału w dowolnym-przekroju poprzecznym nadal pozostawia wystarczającą wytrzymałość nośnika, aby niezawodnie przeciągnąć pasek przez matrycę.
Poniższa tabela podsumowuje kluczowe różnice między dodatnimi i ujemnymi nacięciami obejściowymi:
| Charakterystyczny | Dodatnie wycięcie obejściowe | Ujemne wycięcie obejściowe |
|---|---|---|
| Kierunek utworzonej cechy | W górę (powyżej płaszczyzny paska) | W dół (poniżej płaszczyzny paska) |
| Typowy punkt interferencji | Płyty zdzierające, stemple górne, prowadnice krzywkowe | Bloki matrycowe, sworznie podnoszące, mechanizmy wypychające |
| Położenie wycięcia względem paska | Otwierane od góry (po tej samej stronie co występ) | Otwierana od dołu (po przeciwnej stronie występu) |
| Typowe zastosowania | Lance, zagięcia ku górze, przetłoczenia, wypukłe wypustki | Rysowane miseczki, wytłaczane zgrubienia, skierowane w dół formy monet |
Wybór odpowiedniego typu wycięcia jest prostą decyzją, gdy pojedynczy element wystaje w jednym kierunku. Złożoność wzrasta w przypadku części wielokierunkowych-, w których oba typy współistnieją, a w każdym przekroju należy ponownie obliczyć wytrzymałość taśmy. Obliczenia-wytrzymałości nośnej w dużym stopniu zależą od właściwości materiału - grubości, plastyczności i reakcji taśmy na postępujące utwardzanie przez zgniot wokół każdej strefy karbu.
Czynniki materiału i grubości kształtujące projekt wycięcia
Obliczenia dotyczące-wytrzymałości nie są abstrakcyjnymi ćwiczeniami matematycznymi. Zależą one bezpośrednio od tego, z czego wykonana jest taśma, jej grubości oraz tego, jak zmieniają się jej właściwości mechaniczne podczas formowania progresywnego. Nacięcie obejściowe, które doskonale sprawdza się w-walcowanej na zimno stali o grubości 1,0 mm, może powodować wyboczenie taśmy w przypadku stali HSLA o grubości 0,5 mm lub pozostawienie niewystarczającego luzu w przypadku aluminium o grubości 1,5 mm. Każda zmienna materiałowa ma wpływ na rozmiar, rozmieszczenie i margines wycięcia pomiędzy matrycą, która działa płynnie, a matrycą, która zacina się przy prędkości produkcyjnej.
Wpływ grubości i granicy plastyczności na wielkość karbu
Grubość materiału wpływa na konstrukcję karbu omijającego na dwa powiązane sposoby. Po pierwsze, grubszy materiał daje wyższe uformowane elementy. Ciąg, który przemieszcza materiał w dół, będzie wystawał dalej poniżej paska w przypadku materiału o grubości 1,2 mm niż w przypadku materiału o grubości 0,6 mm, po prostu dlatego, że jest więcej materiału do przemieszczenia. Ta wyższa cecha wymaga większego prześwitu, co wymaga szerszego lub głębszego wycięcia. Po drugie, grubsze paski są lepiej odporne na zginanie i zwiotczenie podczas podawania, co oznacza, że uformowany element bardziej spójnie utrzymuje swoje nominalne położenie. Często można uniknąć mniejszego luzu na grubym materiale, ponieważ pasek nie trzepocze ani nie ugina się tak bardzo pomiędzy podnośnikami.
Granica plastyczności wprowadza zmienną sprężynującą. Kiedy formujesz element z-materiału o wysokiej wytrzymałości-, powiedzmy, dwu-fazowego 590 lub HSLA 420 -, metal odskakuje bardziej agresywnie po cofnięciu stempla. Zakręt, który ma osiągnąć 90 stopni, może zostać rozluźniony do 87 lub 85 stopni. Wyciągnięta filiżanka może się lekko otworzyć. To elastyczne odzyskiwanie zmienia efektywną obwiednię funkcji, którą musi usunąć wycięcie. Jeśli wymiarowałeś wycięcie w oparciu o zamierzoną geometrię, a nie geometrię-po resorowaniu, możesz uzyskać albo nadmierny luz (marnowanie materiału paska), albo, co jest bardziej niebezpieczne, niewystarczający luz na niektórych krawędziach elementu, gdzie sprężynowanie wypchnęło profil na zewnątrz.
Związek między granicą plastyczności a sprężynowaniem jest dobrze udokumentowany w nauce o tłoczeniu. JakNotatki Arta Hedricka w The Fabricator, jeśli metal nie ma odpowiedniego odkształcenia, aby osiągnąć granicę plastyczności, - nastąpi trwałe odkształcenie plastyczne -. nastąpi powrót sprężysty. W przypadku projektu wycięcia obejściowego oznacza to, że obwiednia funkcji używana do wymiarowania wycięcia powinna zawsze odzwierciedlać geometrię słupka-sprężyny, a nie teoretyczną geometrię stempla. Granica plastyczności stali różni się znacznie w zależności od gatunku, a każdy gatunek zapewnia inny profil sprężynowania, który bezpośrednio wpływa na luz wymagany przez wycięcie.
Rozważmy praktyczny przykład. Tworzysz lancę skierowaną ku górze ze stali DP780 o grubości 0,8 mm. Kąt stempla wynosi 45 stopni, ale granica plastyczności w tym gatunku powoduje, że lanca odskakuje z powrotem do około 42 stopni. Końcówka lancy znajduje się teraz nieco wyżej nad płaszczyzną paska, niż przewidywałaby geometria 45 stopni. Wycięcie obejścia musi uwzględniać tę pozycję 42 stopni, a nie zamierzenie projektowe 45 stopni. Ignorowanie tej różnicy zachęca do sporadycznego kontaktu przy prędkości produkcyjnej.
Ograniczenia szerokości paska i ograniczenia integralności nośnej
Każde nacięcie obejściowe usuwa materiał z paska nośnego, a to usunięcie bezpośrednio zmniejsza odporność paska na zginanie podczas podawania. Nośnik musi pozostać wystarczająco mocny, aby płynnie przeciągnąć cały pasek - ze wszystkimi jego uformowanymi elementami - przez matrycę, bez wyboczenia, skręcenia lub nieprawidłowego podawania. Ustawia to sztywny górny limit rozmiaru wycięcia.
Podstawowym ograniczeniem jest szerokość paska. Wąski pasek oferuje mniej materiału do pracy, więc każde nacięcie reprezentuje większy procent dostępnego-przekroju. Wyobraź sobie pasek o szerokości 40 mm z wycięciem obejściowym o średnicy 12 mm wyciętym z jednej strony. To pojedyncze nacięcie zmniejsza efektywną szerokość nośnika do 28 mm w tym-przekroju poprzecznym -, co oznacza redukcję o 30 procent. W szerszym pasku o szerokości 80 mm to samo nacięcie oznacza jedynie 15% redukcję, pozostawiając znacznie większy margines konstrukcyjny.
Wymiary belki nośnej mają jednakowe znaczenie. Jak zauważono wwskazówki dotyczące projektowania nośników od The Fabricator, do przesunięcia w poziomie potrzeba około 10 procent ciężaru części, a jeśli występuje wiele postępów, nośnik musi wytrzymać skumulowaną siłę bez zginania. Nacięcie obejściowe wcinające się zbyt głęboko w pręt nośny może obniżyć opór zginania taśmy poniżej tego progu, powodując zwisanie taśmy pomiędzy stacjami i zacięcie.
Praktyczna zasada: szerokość nacięcia nigdy nie powinna przekraczać 60–70 procent szerokości pręta nośnego w żadnym-przekroju. Jeżeli na pasku znajduje się wiele nacięć, ich łączny wpływ na nośność należy oceniać jako system, a nie indywidualnie.
Zagadnienia dotyczące utwardzania przez zgniot i powrotu sprężystego
Operacje formowania nie tylko zmieniają kształt metalu, -, ale lokalnie zmieniają jego właściwości. Utwardzanie przez zgniot zwiększa granicę plastyczności i wytrzymałość na rozciąganie strefy odkształconej, jednocześnie zmniejszając plastyczność. Ma to znaczenie dla projektu wycięcia obejściowego na dwa różne sposoby.
Po pierwsze, sama operacja nacinania wprowadza wzmocnienie przez zgniot na krawędziach nacięcia. Działanie ścinające, które tworzy nacięcie, odkształca plastycznie wąskie pasmo materiału wzdłuż obwodu cięcia. Ta utwardzona strefa jest sztywniejsza i bardziej krucha niż otaczający pasek. Jeżeli kolejne stanowisko formowania wymaga zgięcia taśmy w pobliżu krawędzi karbu, utwardzony materiał jest odporny na to zginanie i może pęknąć. Inżynierowie muszą ustawić wycięcia w taki sposób, aby ich utwardzone krawędzie nie pokrywały się z obszarami, w których nośnik musi odkształcać się podczas podawania, - szczególnie w układach paskowych, w których stosuje się elastyczne wstęgi lub rozciągliwe nośniki.
Po drugie, umocnienie przez zgniot elementów uformowanych wpływa na ich ostateczną geometrię. Element, który podczas formowania ulega znacznemu umocnieniu przez odkształcenie, może mieć nieco inny profil końcowy niż identyczny element uformowany w materiale wyżarzonym. Moduł sprężystości metali nie zmienia się wraz z utwardzaniem przez zgniot, lecz zwiększa się efektywna granica plastyczności, co oznacza, że w strefach intensywnie obrobionych następuje mniejszy powrót sprężysty. Może to faktycznie lokalnie zmniejszyć sprężystość, sprawiając, że element będzie trzymał się bliżej zamierzonej geometrii. Wzajemne oddziaływanie między modułem materiału (który pozostaje stały) a podwyższoną granicą plastyczności (która rośnie wraz z odkształceniem) określa pozycję elementu po-formowaniu netto.
Na osobną uwagę zasługuje powrót sprężysty po formowaniu. Nawet gdy uformowany element osiągnie swoje ostateczne położenie, pasek w dalszym ciągu podlega ruchom elastycznym w mikro{1}}skali, gdy przechodzi przez kolejne stacje. Wibracje prasy, działanie podnośnika i siły przyspieszające podczas indeksowania powodują obciążenia przejściowe. Moduł sprężystości stali - zwykle wynosi około 200 GPa dla stali węglowych i 70 GPa dla stopów aluminium - określa, jak bardzo taśma ugina się pod wpływem chwilowych obciążeń. Taśma o niższej wartości modułu sprężystości metali (takich jak aluminium) ugnie się bardziej pod tą samą siłą podawania, potencjalnie przesuwając uformowane elementy bliżej powierzchni narzędzi. To dynamiczne zachowanie zwiększa potrzebę zapewnienia odpowiednich marginesów luzu w konstrukcji karbu obejściowego, szczególnie w przypadku bardziej miękkich materiałów pracujących przy dużych prędkościach prasy.
Te-zmienne zależne od materiału - grubość, zachowanie plastyczności, strefy umocnienia przez zgniot i odkształcenie sprężyste - tworzą podstawę, na której opiera się każdy wymiar karbu. Bez uwzględnienia ich wycięcie zaprojektowane wyłącznie na podstawie geometrii papieru ostatecznie spowoduje zakłócenia na hali produkcyjnej. Przełożenie tych materialnych realiów na niezawodny projekt wymaga zorganizowanej sekwencji inżynieryjnej i właśnie w tym miejscu rozpoczyna się proces wdrażania-krok po-kroku.
Krok-po-Proces projektowania krok po kroku dotyczący implementacji wycięcia obejściowego
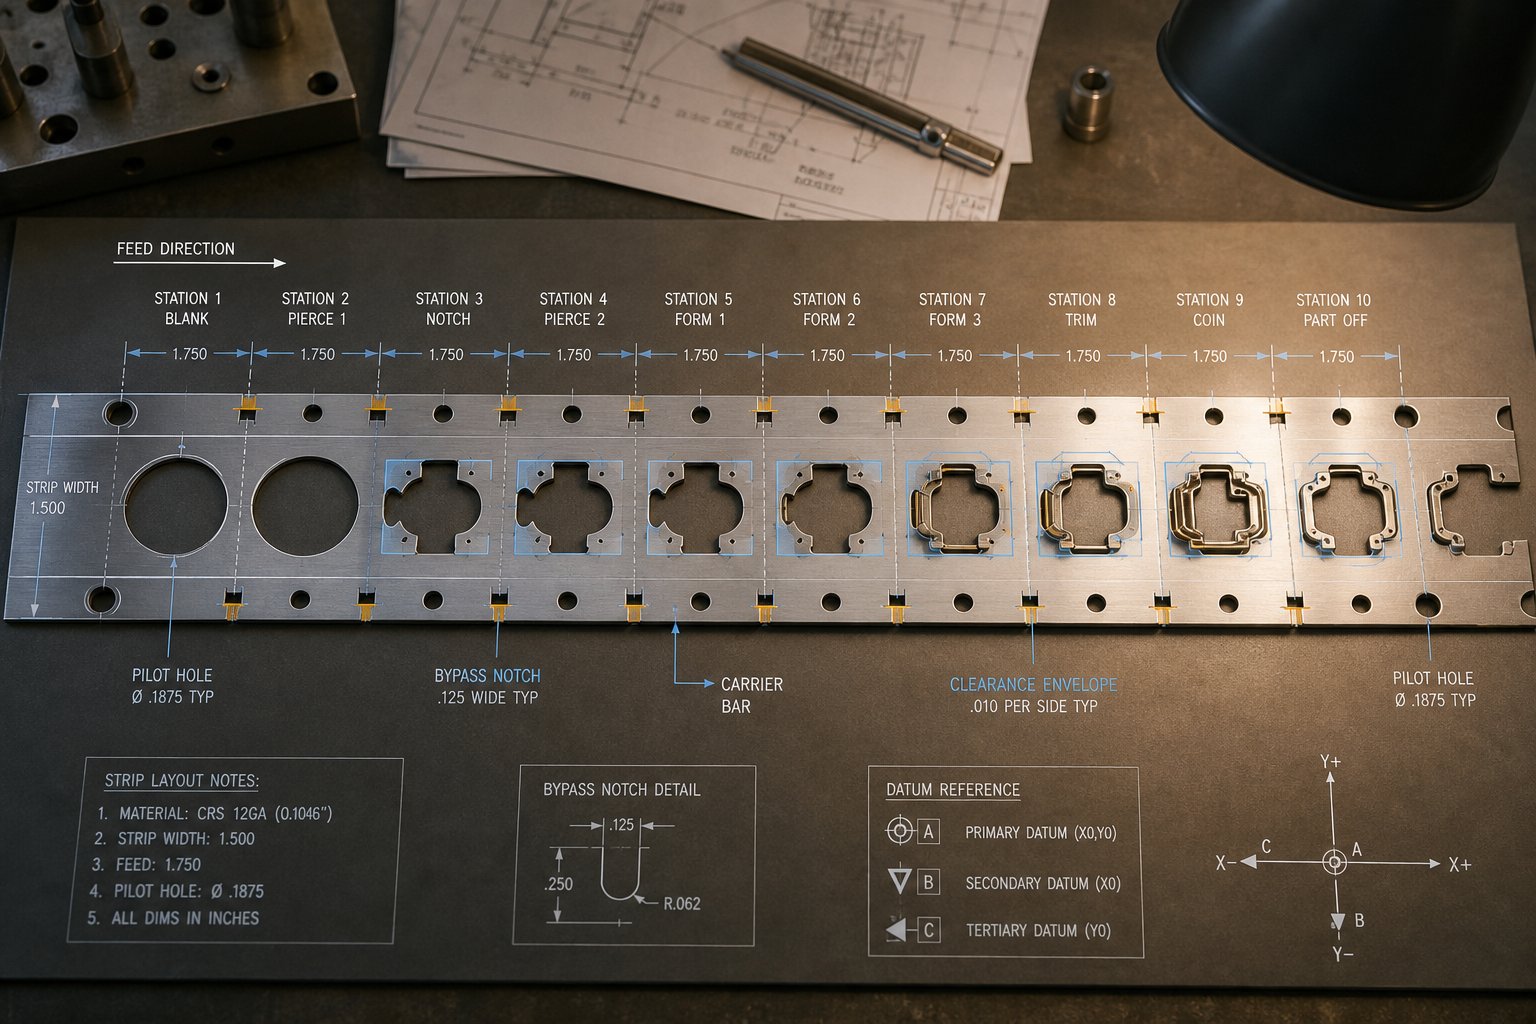
Właściwości materiału mówią Ci, co musi pomieścić wycięcie. Sekwencja projektowa informuje, jak przejść od pierwotnego ryzyka zakłóceń do sprawdzonej geometrii karbu, która działa niezawodnie przy prędkości produkcyjnej. Inżynierowie zajmujący się narzędziami nie omijają tego procesu -, postępują według ustrukturyzowanej logiki, która opiera się na identyfikacji problemu, aż po weryfikację wymiarową, a każdy krok zależy od poprzedniego.
Mapowanie ryzyka zakłóceń w układzie pasa
Proces rozpoczyna się od audytu-po-stacji całego układu pasów. Szukasz każdego uformowanego obiektu, który wystaje powyżej lub poniżej płaszczyzny paska i śledzisz jego ścieżkę przez wszystkie dalsze stacje. Lanca uformowana na stanowisku 3 nie tylko potrzebuje odstępu na stanowisku 4 -, ale potrzebuje odstępu na każdym stanowisku, przez które przechodzi, aż do momentu oddzielenia części od nośnika.
Oto logiczna sekwencja projektowania, którą stosują najbardziej doświadczeni inżynierowie zajmujący się narzędziami:
- Zidentyfikuj stacje-wytwarzające zakłócenia- Przejrzyj każdą stację formowania i skataloguj każdą cechę, która wypiera materiał z płaszczyzny taśmy. Zanotuj kierunek (w górę lub w dół), wysokość i obrys każdego obiektu.
- Zamapuj uformowaną obwiednię obiektu, w tym sprężynę zwrotną- Oblicz rzeczywistą geometrię-sprężyny zamiast polegać na nominalnych wymiarach stempla. Granica plastyczności stali dla określonego gatunku materiału określa stopień powrotu sprężystego, a odzysk ten określa rzeczywiste wymagania dotyczące luzu.
- Określ wymagany luz- Dodaj margines bezpieczeństwa (zwykle od 0,5 do 2,0 mm) do obwiedni funkcji. Margines ten uwzględnia tolerancję posuwu, ugięcie prasy i dynamiczny ruch taśmy z dużą prędkością.
- Zdefiniuj geometrię wycięcia- Określ kształt, szerokość, długość i dokładne położenie nacięcia w pasku. Prostokątne wycięcia pasują do większości zastosowań. Elementy o nieregularnym kształcie mogą wymagać profilowanych profili wycięć, często wytwarzanych przy użyciu obróbki drutu EDM w celu uzyskania narożników o małym promieniu,-których konwencjonalne stemple nie mogą uzyskać w sposób czysty.
- Sprawdź, czy nacięcie nie osłabia paska poniżej minimalnej wytrzymałości- Oblicz pozostały-przekrój poprzeczny w miejscu nacięcia i upewnij się, że wytrzyma on siły podające wymagane do przeciągnięcia taśmy przez wszystkie dalsze stacje bez wyboczenia.
- Upewnij się, że rozmieszczenie wycięć nie koliduje z pilotami, ściągaczami lub funkcjami sterowania listwami- Porównaj-położenie wycięcia z otworami prowadzącymi, punktami mocowania nośnika, strefami styku podnośnika i innymi elementami zależnymi od materiału znajdującego się w tym miejscu.
Pominięcie dowolnego kroku w tej sekwencji może spowodować problemy produkcyjne. W kroku 2 powstaje większość błędów. - Inżynierowie, którzy dobierają wycięcia na podstawie geometrii CAD, a nie opierają się na-rzeczywistości związanej ze sprężynowaniem, uzyskują w rezultacie prześwity, które wyglądają dobrze na ekranie, ale powodują sporadyczne uderzenia w prasie.
Obliczanie geometrii wycięcia z obwiedni elementu
Definiowanie kształtu i wymiarów wycięcia to zasadniczo ćwiczenie-dopasowywania obwiedni. Bierzesz trójwymiarową-obwiednię utworzonego obiektu - wysokość, szerokość w kierunku podawania i szerokość w poprzek paska - i rzutujesz je na płaszczyznę paska, aby zdefiniować minimalny otwór.
Szczególnie istotny jest wymiar-kierunku podawania. Nacięcie musi być wystarczająco długie (w kierunku przesuwania się paska), aby uformowany element znajdował się całkowicie w otwartej przestrzeni, gdy pasek przesuwa się do następnej stacji. Jeśli odstęp taśmy wynosi 25 mm, a ślad elementu rozciąga się na 10 mm wzdłuż osi podawania, nacięcie wymaga co najmniej 10 mm plus marginesy luzu zarówno na krawędzi natarcia, jak i na krawędzi tylnej. W praktyce większość inżynierów dodaje od 1 do 1,5 mm na stronę, co daje w tym przykładzie długość karbu w kierunku-przesuwu wynoszącą w przybliżeniu 12 do 13 mm.
Głębokość nacięcia (mierzona prostopadle do krawędzi paska) zależy od tego, jak daleko element wystaje na szerokość paska. Ponownie w obliczeniach wykorzystano rzeczywistą geometrię-po formowaniu. W przypadku materiałów-o wysokiej wytrzymałości, w których odkształcenie plastyczne stali osiąga się przy stosunkowo niskim wydłużeniu, sprężynowanie może przesunąć granicę cechy na zewnątrz o mierzalną wielkość. Moduł sprężystości stali - około 200 GPa dla większości gatunków węgla i stopów - wpływa na powrót sprężysty, dlatego obliczenia głębokości muszą to uwzględniać.
Złożone profile wycięć, które mają nie-prostokątne granice elementów, wymagają węższych tolerancji obróbki w stemplu i bloku matrycy. Cięcie drutem EDM to standardowa metoda wytwarzania tych precyzyjnych profili z hartowanej stali narzędziowej, zapewniająca ostre narożniki wewnętrzne i gładkie powierzchnie cięcia, które zapobiegają powstawaniu zadziorów podczas serii produkcyjnej.
Sprawdzanie integralności taśmy i niezawodności podawania po nacięciu
Idealnie dobrane wycięcie, które zapobiega zakłóceniom, ale powoduje wyginanie się lub zacinanie paska, nie rozwiązało problemu, - zamienił jeden tryb awarii na inny. Weryfikacja ma miejsce wtedy, gdy potwierdzasz, że wycięcie obejściowe i pasek nośny mogą strukturalnie współistnieć.
Kontrola jest w zasadzie prosta: obliczyć-minimalne pole przekroju poprzecznego nośnika w miejscu nacięcia i porównać je z siłą potrzebną do podawania taśmy. Jak zauważa firma Talan Products w swoich przewodnikach po projektowaniu matryc progresywnych, szerokość nośnika powinna być co najmniej dwukrotnie większa od grubości materiału, a taśma musi wytrzymywać skumulowane siły podawania bez zginania. Nacięcie obejściowe naruszające to minimum tworzy słaby punkt, w którym nośnik zagina się pod naprężeniem lub zwisa pomiędzy podnośnikami.
Poza samą wytrzymałością inżynierowie sprawdzają, czy wycięcie nie opiera się na otworze prowadzącym lub w jego pobliżu. Piloci utrzymują rejestrację paska na każdej stacji, a wycięcie, które usuwa materiał zbyt blisko pozycji pilota, utrudnia dokładne zlokalizowanie paska. Podobnie, nacięcie nie może zachodzić na strefy kontaktu podnośnika, - obszary, w których obciążone sprężynami-kołki popychają taśmę w górę, unosząc ją w celu podawania. Jeśli podnośnik wepchnie się w otwarte nacięcie zamiast w materiał stały, pasek spadnie w tym miejscu i zablokuje się.
W przypadku złożonych układów matryc progresywnych, w których wiele nacięć obejściowych, otworów prowadzących, podnośników i ściągaczy konkuruje o ograniczoną przestrzeń pasa, inżynierowie narzędzi pracujący nad tymi wyzwaniami mogą skonsultować sięRozwiązania dotyczące tłoczników YICHENdla niestandardowych projektów, które uwzględniają optymalizację wycięć obejściowych wraz z planowaniem taśmy nośnej, koordynacją podnośnika i wyzwaniami związanymi z przepływem materiału.
Gdy weryfikacja potwierdzi, że integralność paska, rejestracja pilota i funkcja podnośnika pozostają nienaruszone po nacięciu, projekt jest gotowy do zbudowania narzędzia. Jednak nawet dobrze-zaprojektowane wycięcie nie istnieje samotnie, - musi działać razem z innymi-metodami zapobiegania zakłóceniom, które służą różnym celom w ramach tej samej matrycy. Zrozumienie porównania nacięć obejściowych z tymi alternatywami pomaga inżynierom wybrać odpowiednie narzędzie do każdego konkretnego problemu z luzem.
Nacięcia omijające w porównaniu z alternatywnymi metodami zapobiegania zakłóceniom
Nacięcia obejściowe to najbardziej bezpośrednie rozwiązanie zakłócające. - usuwają materiał, tworzą prześwit i problem rozwiązany. Ale nie są to jedyne narzędzia w zestawie projektanta matryc. W zależności od geometrii części, ograniczeń paska i wymagań produkcyjnych, inne metody mogą osiągnąć ten sam cel przy różnych kompromisach. Wybór między nimi nie jest zgadywaniem; opiera się na ramach decyzyjnych zakorzenionych w geometrii elementów, ograniczeniach układu pasków i realiach kosztowych.
Nacięcia obejściowe a nacięcia podziałkowe dla matryc progresywnych
Nacięcia podziałowe i nacięcia obejściowe są często mylone, ponieważ oba wymagają cięcia materiału z taśmy. Ich cele są jednak zasadniczo różne. Awycięcie skoku(czasami nazywane nacięciem francuskim) usuwa niewielką część krawędzi taśmy, przede wszystkim po to, aby zapewnić solidne zabezpieczenie przed nadmiernym podawaniem i wyeliminować wygięcie krawędzi zakłócające płynny ruch taśmy. Kontroluje rejestrację, a nie odprawę. Natomiast wycięcie obejściowe istnieje wyłącznie po to, aby utworzyć obwiednię prześwitu dla uformowanego elementu przechodzącego przez stację znajdującą się dalej.
Punktem, w którym oba podejścia się krzyżują, jest ich wpływ na wytrzymałość taśmy. Obydwa usuwają materiał i oba zmniejszają-przekrój poprzeczny nośnika w miejscu cięcia. W matrycach, w których występują oba, inżynierowie muszą uwzględnić skumulowane straty materiału. Nacięcia z podziałką są zwykle mniejsze - często zaledwie dwa do trzech razy większe od grubości materiału na szerokość -, podczas gdy nacięcia obejściowe dopasowują się do obwiedni utworzonego elementu i mogą być znacznie większe. Łączny wpływ na sztywność nośnika ma większe znaczenie niż każde nacięcie z osobna, szczególnie w-materiałach o wysokiej wytrzymałości, gdzie utwardzanie przez odkształcenie i umocnienie przez zgniot wokół ciętych krawędzi sprawiają, że pozostały pasek jest sztywniejszy, ale bardziej kruchy.
Jedną z kluczowych zalet nacięć podziałowych jest ich dodatkowa funkcja jako mechanizmu-ochrony matrycy. W połączeniu z czujnikami zbliżeniowymi ogranicznik skoku może zasygnalizować prasie, że taśma została prawidłowo indeksowana przed wyzwoleniem następnego skoku. Nacięcia obejściowe nie służą temu celowi -, są to wyłącznie elementy prześwitowe, nie pełniące roli rejestracyjnej ani zabezpieczającej.
Kiedy pomijanie stacji lub podnoszenie pasków są lepszymi alternatywami
Nie każdy problem z zakłóceniami wymaga cięcia materiału. Dwie popularne alternatywy pozwalają całkowicie uniknąć usuwania materiału.
Pomijanie stacjipozostawia jedną lub więcej pustych (bezczynnych) stanowisk pomiędzy operacjami formowania. Logika jest prosta: jeśli uformowany element nie napotyka żadnego oprzyrządowania na następnej stacji, ponieważ ta stacja jest celowo pusta, nie ma z czym kolidować. Metoda ta sprawdza się dobrze, gdy występ obiektu jest niewielki, a ryzyko zakłóceń istnieje tylko w jednym dalszym miejscu. Kompromis polega na tym, że długość matrycy - każda bezczynna stacja zwiększa fizyczne wymiary matrycy, zwiększa długość paska zużywaną na część i podnosi koszt materiałów. W przypadku-serii o dużej objętości dodatkowe zużycie materiału szybko się zwiększa.
Pomijanie stacji sprawdza się w sytuacjach, gdy granica plastyczności stali lub inne czynniki materiałowe sprawiają, że uformowany element jest stosunkowo płytki i tylko jedna stacja znajdująca się za nim stwarza konflikt. Staje się to niepraktyczne, gdy element musi przejść przez wiele stanowisk lub gdy długość matrycy jest już ograniczona przez rozmiar łoża prasy.
Lifting paskówwykorzystuje-sprężynowe sworznie lub szyny podnoszące, aby unieść cały pasek ponad powierzchnię matrycy podczas indeksowania. Kiedy taśma przesuwa się wyżej, elementy skierowane w dół-w dół zyskują prześwit nad dolnymi blokami matrycy i wyrzutnikami bez usuwania materiału. Pasek opada dopiero wtedy, gdy prasa się zamyka, a podnośniki ściskają się. Takie podejście pozwala zachować pełną integralność paska - brak strat materiału - i sprawdza się szczególnie dobrze w przypadku płytkich losowań lub form monet.
Ograniczeniem jest wzrost. Podnośniki mogą unieść taśmę tylko do tego stopnia, zanim zamiast tego problemem będą interferencje z górnymi elementami matrycy. W przypadku głęboko zarysowanych rysów lub wysokich kształtów-skierowanych do góry samo podniesienie paska nie zapewni wystarczającego prześwitu. Zwiększa to również złożoność dolnego klocka matrycy i wymaga konserwacji sprężyn podnoszących i sworzni w długich seriach produkcyjnych.
Reorientacja częściprzyjmuje zupełnie inny kąt. Zamiast uwzględniać zakłócenia po ich wystąpieniu, projektant zmienia orientację części w układzie paska, tak aby problematyczna cecha nie kolidowała już z dalszym oprzyrządowaniem. Obrócenie części o 90 lub 180 stopni lub inne zagnieżdżenie jej może czasami całkowicie wyeliminować ścieżkę kolizji. To podejście jest najskuteczniejsze na początku fazy projektowania, przed zbudowaniem oprzyrządowania. Staje się to niepraktyczne w przypadku części o złożonej geometrii -, takich jak te łączące tłoczenie progresywne z operacjami wtórnymi, takimi jak hydroformowanie lub formowanie wirowe -, gdzie orientacja części jest zablokowana przez wymagania dotyczące sekwencji procesów, których nie można zmienić bez zasadniczego przeprojektowania przepływu produkcji.
Ramy decyzyjne dotyczące wyboru właściwej metody
Podejmując decyzję, która metoda zapobiegania-zakłóceniom będzie odpowiednia w konkretnej sytuacji, należy wziąć pod uwagę następujące cztery czynniki w kolejności:
- Geometria cech- Wysokie lub głębokie występy wymagają wycięć omijających lub pomijania stacji. Płytkie elementy często można rozwiązać poprzez samo podniesienie paska.
- Ograniczenia układu pasków- Jeśli nośnik jest już wąski lub ma duże karby, dodanie kolejnego nacięcia obejściowego może spowodować, że wytrzymałość paska spadnie poniżej minimalnej. Pomijanie stacji lub podnoszenie może być bezpieczniejsze.
- Wielkość produkcji- Przebiegi o dużej-natężeniu ruchu zwiększają straty materiału w wyniku pomijania stacji. Nacięcia obejściowe zużywają mniej paska na część niż dodanie stacji bezczynnych.
- Koszt i złożoność- Po wdrożeniu zmiana orientacji części nie wiąże się z żadnymi kosztami w postaci materiałów ani narzędzi, ale wymaga przeprojektowania układu pasków. Nacięcia obejściowe dodają stacje wykrawania. Podnośniki dodają elementy mechaniczne i okresy konserwacji.
Na decyzję wpływają również moduł stali i stosunek granicy plastyczności materiału do wytrzymałości na rozciąganie. Materiały o wysokim stosunku plastyczności-do-rozciągania odkształcają się bardziej, tworząc wyższe, efektywne obwiednie elementów, których samo podnoszenie pasków może nie wytrzymać. Materiały o niższych wartościach modułu odkształcają się bardziej pod obciążeniem, co sprawia, że wąskie-wycięcia obejściowe są bardziej ryzykowne przy dużych prędkościach.
Poniższa tabela przedstawia ustrukturyzowane porównanie wszystkich pięciu metod:
| Metoda | Mechanizm | Najlepszy przypadek użycia | Uderzenie siły pasmowej | Złożoność matrycy | Ograniczenia |
|---|---|---|---|---|---|
| Obejście wycięć | Usuwanie materiału tworzy prześwit | Wysokie lub głębokie obiekty przechodzące przez wiele stacji | Umiarkowany - zmniejsza-przekrój poprzeczny przewoźnika | Dodaje zestaw stempli/matryc do wycinania | Nie może przekroczyć limitów wytrzymałości nośnika; rozmiar musi uwzględniać sprężynowanie |
| Nacięcia skokowe | Usuwanie materiału krawędziowego w celu kontroli i rejestracji posuwu | Rejestracja paska, zapobieganie przedawkowaniu, usuwanie wypukłości krawędzi | Niski - mały obszar usuwania | Minimalne - standardowe wykończenie krawędzi | Nie zapewnia luzu dla elementów uformowanych; inny główny cel |
| Pomijanie stacji | Puste stacje eliminują oprzyrządowanie ze ścieżki elementu | Płytkie obiekty z zakłóceniami jednej-stacji | Brak - nie usunięto żadnego materiału | Zwiększa długość matrycy i liczbę stanowisk | Odpady materiału taśmowego; niepraktyczne w przypadku potrzeb związanych z obsługą wielu-stacji |
| Lifting pasków | Kołki sprężyste lub szyny podnoszą taśmę nad dolnym oprzyrządowaniem | Płytkie elementy skierowane w dół nad blokami matryc lub wypychaczami | Brak - nie usunięto żadnego materiału | Dodaje komponenty podnośnika i konserwację | Ograniczona wysokość podnoszenia; nie pomaga w przypadku kolizji-z górną matrycą |
| Reorientacja części | Przeprojektowanie układu pasków w celu wyeliminowania ścieżek kolizyjnych | Projekt na wczesnym etapie-, w którym można uniknąć konfliktów funkcji | Brak - nie usunięto żadnego materiału | Wymaga pełnego przeprojektowania układu | Zablokowane przez sekwencjonowanie procesów w wielu-częściach operacyjnych (np. wtórne etapy hydroformowania lub formowania wirowego) |
W praktyce wiele matryc progresywnych wykorzystuje kombinację tych metod. Wycięcia obejściowe obsługują krytyczne-występy. Podnośnicy radzą sobie z płytkimi. Stacja bezczynna może pojawić się tam, gdzie pozwala na to długość matrycy, a koszt materiału jest drugorzędny w stosunku do prostoty. Najlepsze układy pasków to takie, w których każda metoda jest stosowana tam, gdzie najlepiej pasuje, zamiast wymuszać jedno podejście na każdej stacji.
Nawet najlepiej-wybrana metoda może zawieść, jeśli nie będzie konserwowana i monitorowana w długich seriach produkcyjnych. W szczególności nacięcia obejściowe podlegają postępującej degradacji - wzorców zużycia, gromadzeniu się zadziorów i dryfowaniu wymiarowym, które cicho niszczą marginesy luzu do czasu powrotu zakłóceń. Rozpoznanie tych trybów awarii, zanim zatrzymają one prasę, stanowi różnicę między planową konserwacją a naprawą awaryjną.
Typowe tryby awarii wycinania obejścia i sposoby zapobiegania im
Wycięcie obejściowe może być doskonale zaprojektowane na papierze, a mimo to nie może zostać wyprodukowane. Zużycie narasta, wymiary dryfują, a zadziory rosną niewidocznie po tysiącach cykli prasy, aż pewnego dnia taśma się zakleszczy i prasa zatrzyma się w połowie-cyklu. Te tryby awarii są przewidywalne i można im zapobiec -, ale tylko wtedy, gdy wiesz, czego szukać i uwzględnić środki zaradcze zarówno w projekcie matrycy, jak i harmonogramie konserwacji.
Oto pięć najczęstszych awarii karbów obejściowych, ich pierwotne przyczyny i praktyki, które uniemożliwiają im przedostanie się na halę produkcyjną.
Niewystarczający odstęp i sporadyczne zakłócenia przy prędkości
Jest to najbardziej zwodniczy tryb awarii, ponieważ nie ogłasza się natychmiast. Matryca może pracować płynnie przy prędkości konfiguracji lub podczas próby, a następnie zacząć wytwarzać sporadyczne uderzenia, gdy produkcja wzrośnie do pełnych skoków na minutę. Dlaczego? Przy wyższych prędkościach zwiększają się siły dynamiczne. Pasek lekko odbija się pomiędzy elementami podnoszącymi podczas szybkiego indeksowania, uformowane elementy oscylują w zakresie sprężystości, a ugięcie prasy pod obciążeniem powoduje przesunięcie pozycji narzędzia o ułamki milimetra.
Wycięcie o ledwo wystarczającym prześwicie przy małej prędkości traci ten margines pod wpływem dynamiki produkcji. Uformowany element ociera się o element matrycy raz na pięćdziesiąt lub sto uderzeń - nie na tyle, aby natychmiast zablokować prasę, ale wystarczająco, aby naciąć powierzchnię elementu, wygenerować gruz i ostatecznie dojść do całkowitego zatrzymania.
- Pierwotna przyczyna:Luz obliczony na podstawie geometrii statycznej bez uwzględnienia dynamicznego ruchu taśmy, ugięcia prasy przy dużej prędkości lub w najgorszym przypadku-zwiększenia tolerancji posuwu-.
- Zapobieganie:Marginesy odstępu wielkości dla warunków szybkości produkcji, a nie warunków próbnych. Dodaj co najmniej 0,5 mm poza obwiednię właściwości statycznych w przypadku zastosowań ze standardową-prędkością i 1,0 do 1,5 mm w przypadku pras-wysokoobrotowych pracujących z prędkością powyżej 200 uderzeń na minutę. Sprawdź odstęp, obserwując-w zwolnionym tempie podczas początkowego-rozkręcania produkcji, obserwując znaki na utworzonym obiekcie, które wskazują-bliski kontakt.
Pozbądź się słabości z dużych nacięć
Instynkt unikania niewystarczającego odstępu czasami przechyla się za bardzo w drugą stronę. Nadwymiarowe wycięcie zapewnia duży prześwit, ale usuwa tak dużo materiału nośnego, że taśma nie może już być niezawodnie podawana. Objawy objawiają się wyboczeniem między stacjami, dryfem bocznym lub nierównym zaangażowaniem pilota -, a wszystko to powoduje błędy rejestracji i zmiany wymiarów części-części-.
Problem ten nasila się w przypadku taśm utwardzonych przez zgniot. Gdy taśma została już poddana utwardzaniu przez odkształcenie w wyniku operacji formowania poprzedzającego, staje się sztywniejsza, ale bardziej krucha w strefie odkształcenia wokół karbu. Nadwymiarowe wycięcie w obszarze, w którym utwardzanie przez odkształcenie zmniejszyło plastyczność, koncentruje naprężenia zginające w zwężonym-przekroju poprzecznym podczas podawania. Zamiast delikatnie się zginać, nośnik pęka lub załamuje się w słabym punkcie.
- Pierwotna przyczyna:Określono wymiary nacięć bez sprawdzenia minimalnych wymagań-przekroju poprzecznego nośnika lub nie uwzględniono skumulowanego usunięcia materiału, gdy w pobliskich miejscach wzdłuż paska pojawi się wiele nacięć.
- Zapobieganie:Egzekwuj zasadę, że szerokość nacięcia nigdy nie powinna przekraczać 60–70 procent szerokości pręta nośnego w żadnym-przekroju poprzecznym. W przypadku skupienia się wielu nacięć należy ocenić ich łączny wpływ na wytrzymałość na zginanie. Jeśli wymagania dotyczące prześwitu wymagają większego wycięcia, niż jest w stanie obsłużyć nośnik, przeprojektuj układ pasków - zwiększ szerokość nośnika, dodaj drugi nośnik lub połącz wycięcie obejściowe z podnośnikiem, tak aby mniejsze wycięcie i niewielkie wzniesienie paska pozwoliły uzyskać razem ten sam prześwit.
Postępujące zużycie i powstawanie zadziorów w trakcie serii produkcyjnej
Stemple obejściowe i przyciski matrycowe zużywają się jak każde inne narzędzie tnące. Różnica polega na tym, że zużycie karbu często nie jest monitorowane, ponieważ karb nie jest widoczną cechą części, - jest to cecha procesu, która znika wraz ze skrawkiem złomu. Po setkach tysięcy uderzeń krawędzie stempla ulegają stępieniu, a szczelina tnąca pomiędzy stemplem a przyciskiem matrycy otwiera się. Rezultat: wymiary nacięcia nieznacznie się zmniejszają, ponieważ zaokrąglone krawędzie stempla nie przecinają materiału w sposób czysty, a otwór nacięcia staje się mniejszy niż projektowano.
Ta strata wymiarowa może wynosić jedynie 0,1 do 0,3 mm na stronę, ale gdy pierwotny margines luzu był mały, nawet tak niewielka redukcja może zepchnąć uformowany element z powrotem do sporadycznego kontaktu z dalszym oprzyrządowaniem. JakDonosi magazyn MetalFormingodpryski stanowią najczęstszy mechanizm awarii podczas cięcia-materiałów o wyższej wytrzymałości, a wynikająca z tego degradacja krawędzi bezpośrednio zmniejsza precyzję każdego cięcia, -, w tym cięć omijających.
Nagromadzenie się zadziorów wprowadza drugą warstwę ryzyka. Tworzenie się zadziorów podczas tłoczenia przebiega według tej samej mechaniki, co w przypadku każdej operacji ścinania: materiał przemieszcza się wzdłuż krawędzi cięcia, a po jednej stronie paska tworzy się niewielka wypukła warga. Ten występ zadziorowy wystaje w przestrzeń prześwitu, którą miało utworzyć wycięcie. W przypadku długich serii wysokość zadziorów rośnie w miarę dalszego stępiania stempla, stopniowo zmniejszając efektywny prześwit od krawędzi do wewnątrz.
Kierunek zadziorów ma znaczenie. W standardowej konfiguracji wykrawania-przez-matrycę zadzior tworzy się po stronie taśmy od strony matrycy. Jeżeli nacięcie obejściowe jest nacięciem dodatnim (oczyszczającym element skierowany ku górze), zadzior wystaje w dół i zazwyczaj nie zakłóca elementu, który ma być usuwany. Jeśli jednak kierunek zadziorów pokrywa się z występem -, co może się zdarzyć w przypadku ujemnych nacięć lub odwróconych konfiguracji narzędzi -, sam zadzior staje się wtórną powierzchnią interferencyjną.
- Pierwotna przyczyna:Brak zaplanowanej-kontroli wycięć w programie konserwacji zapobiegawczej i nieuwzględnienie kierunku zadziorów w stosunku do korytarza prześwitu podczas wstępnego projektowania.
- Zapobieganie:Uwzględnij ostrzenie stempli karbowych w tym samym cyklu konserwacji, co stemple formujące. Śledź wymiary nacięć w regularnych odstępach czasu, korzystając ze wskaźników „go/no-go” lub kontroli wzrokowej pasków próbek. Podczas projektowania ustaw stempel i matrycę tak, aby kierunek zadziorów był skierowany w stronę przeciwną do korytarza prześwitu. Jeśli nie można zorientować się w korzystnym kierunku zadziorów, zwiększ margines prześwitu o oczekiwaną maksymalną wysokość zadziorów -, zazwyczaj od 5 do 10 procent grubości materiału w przypadku standardowych prześwitów skrawania. Niektóre sklepy wykorzystują indukcyjny czujnik zbliżeniowy zamontowany w pobliżu stacji nacinającej w celu wykrywania-zmian wysokości taśmy spowodowanych nadmiernym powstawaniem zadziorów, co uruchamia alarm konserwacyjny, zanim wystąpią zakłócenia.
Konflikty pinów pilota i błędy rejestracji
Nacięcia obejściowe i kołki prowadzące konkurują o tę samą ograniczoną powierzchnię pasków. Piloci wymagają solidnego, płaskiego materiału, aby zaczepić i precyzyjnie zlokalizować pasek na każdej stacji. Nacięcie obejściowe umieszczone zbyt blisko pozycji pilota może osłabić rejestrację na dwa sposoby: usuwa materiał, o który pilot musi się opierać, lub osłabia strefę wokół otworu pilotującego, tak że pilot odkształca krawędź swojego otworu podczas sprzęgania, zamiast pozytywnie zlokalizować pasek.
Kiedy rejestracja się zmienia, każda dalsza operacja zmienia się wraz z nią. Profile zaślepiające przesuwają się-od środka, lokalizacje otworów migrują, a uformowane elementy nie są już wyrównane z zamierzonymi otworami obejściowymi na kolejnych stacjach. Pierwotny problem z zakłóceniami powraca - nie dlatego, że wycięcie jest za małe, ale dlatego, że pasek nie jest już umieszczony tam, gdzie zakładał projekt.
- Pierwotna przyczyna:Określono geometrię wycięcia bez-odniesień do lokalizacji kołków prowadzących i ich stref połączenia na całej długości paska.
- Zapobieganie:Zachowaj minimalną odległość wynoszącą co najmniej dwie grubości materiału (lub 2 mm, w zależności od tego, która wartość jest większa) pomiędzy dowolną krawędzią nacięcia a obwodem najbliższego otworu pilotowego. Podczas planowania układu pasów należy zamapować strefy zaangażowania pilota jako obszary wykluczone, do których nie może wkroczyć żadna granica wycięcia. Jeśli ograniczenia przestrzenne wymuszają wycięcie blisko pilota, wzmocnij strefę pilota za pomocą lokalnej zakładki nośnej lub przenieś pilota do bezkompromisowej części paska.
Każdy z tych trybów awarii ma wspólny wątek: rozwijają się one stopniowo i cicho podczas produkcji, rzadko dając znać o sobie aż do zatrzymania prasy. Wykrywanie i zapobieganie budynkom zarówno w początkowym projekcie, jak i w programie bieżącej konserwacji wychwytuje degradację wcześnie, -, zanim dojdzie do zacięcia pasów i napraw awaryjnych. To proaktywne podejście ma zastosowanie nie tylko do unikania awarii, ale także do ustanowienia szerszego zestawu najlepszych praktyk, dzięki którym nacięcia obejściowe będą działać niezawodnie przez cały okres użytkowania matrycy.
Najlepsze praktyki dotyczące niezawodnej wydajności wycinania obejściowego
Zapobieganie niepowodzeniom to nie to samo, co osiąganie stałych,-terminowych wyników. Omówione powyżej tryby awarii mówią, czego należy unikać. Najlepsze praktyki podają, co należy aktywnie uwzględnić w każdym projekcie matrycy, każdym przeglądzie układu pasków i każdym cyklu konserwacji, aby nacięcia obejściowe cicho wykonywały swoją pracę przez cały okres użytkowania narzędzia. Różnica między kostką, która wykonuje 500 000 trafień bez zatrzymania spowodowanego zakłóceniami-, a kostką wymagającą natychmiastowej interwencji przy 50 000 trafień, prawie zawsze wynika z tego, jak celowo stosowano te praktyki od pierwszego dnia.
Standaryzacja marginesów bezpieczeństwa według klasy materiału
Jednym z najprostszych ulepszeń, jakie może wprowadzić zespół narzędziowy, jest zaprzestanie ponownego obliczania marginesów odstępu od zera dla każdego nowego zadania. Zamiast tego utwórz standardowe tabele prześwitów uporządkowane według klasy materiału, zakresu grubości i typu elementu. Kiedy wiesz, jaka jest granica plastyczności dla danego gatunku i jak ten gatunek zachowuje się podczas formowania, możesz przypisać domyślne marże, które odzwierciedlają rzeczywiste warunki produkcji, a nie teoretyczne minimum.
Praktyczna klasyfikacja może wyglądać następująco:
| Klasa materiału | Typowy zakres granicy plastyczności | Zalecany margines luzu wycięcia obejścia |
|---|---|---|
| Stal miękka (CRS, 1008/1010) | 170 - 250 MPa | 0.5 - 1.0 mm na stronę |
| HSLA / stal konstrukcyjna | 340 - 550 MPa | 1.0 - 1.5 mm na stronę |
| Zaawansowana stal-o wysokiej wytrzymałości (DP, TRIP) | 590 - 980 MPa | 1.5 - 2.0 mm na stronę |
| Stopy aluminium (5xxx, 6xxx) | 100 - 310 MPa | 1.0 - 1.5 mm na stronę |
| Stal nierdzewna (301, 304) | 250 - 500 MPa | 1.0 - 1.5 mm na stronę |
Marginesy te uwzględniają moduł sprężystości stali (około 200 GPa dla gatunków węglowych i stopowych) oraz alternatywy stali o niższym module wytrzymałości na rozciąganie, takie jak aluminium (około 70 GPa), które uginają się bardziej pod obciążeniem zasilającym i wymagają większego prześwitu. Materiały o wyższej-wytrzymałości plastycznej sprężynują bardziej agresywnie, wypychając uformowane elementy poza zamierzoną obwiednię. Granica plastyczności stali w zaawansowanych gatunkach-o wysokiej wytrzymałości może przesunąć efektywną granicę cech o 0,5 mm lub więcej w porównaniu z geometrią stempla i właśnie dlatego te gatunki wymagają większych marginesów.
Standaryzacja nie oznacza ignorowania zmiennych-specyficznych dla stanowiska. Oznacza to rozpoczynanie od sprawdzonej linii bazowej i dostosowywanie tylko wtedy, gdy wymaga tego konkretna geometria -, zamiast zgadywać za każdym razem na nowo. Udokumentuj tabelę, aktualizuj ją, gdy dane produkcyjne potwierdzają lub udoskonalają wartości, i udostępniaj ją każdemu projektantowi w zespole.
Koordynacja projektu wycięcia z planowaniem układu pasków
Nacięcia obejściowe nie występują samodzielnie na pasku. Dzielą przestrzeń z otworami na kołki prowadzące, prętami nośnymi, zakładkami ściągającymi, strefami styku podnośnika i nacięciami podziałowymi. Traktowanie wycięcia jako przemyślenie - czegoś dodanego po sfinalizowaniu sekwencji formowania - prawie gwarantuje konflikty. Lepsze podejście integruje planowanie nacięć obejściowych z układem pasków już od pierwszej iteracji.
Oto punkty koordynacyjne, które mają największe znaczenie:
- Strefy wykluczenia pinów pilotujących- Najpierw zmapuj każdą lokalizację pilotażową. Żadna krawędź nacięcia obejściowego nie powinna sięgać w obrębie dwóch grubości materiału obwodu otworu prowadzącego. Piloci stanowią szkielet rejestracyjny paska, a osłabienie otaczającego ich materiału pogarsza każdą dalszą operację.
- Integralność belki nośnej- Oceń przekrój poprzeczny nośnika-w każdym miejscu wycięcia. Jeśli wiele nacięć skupia się w pobliżu tego samego położenia podziałki, ich łączne usunięcie musi nadal pozostawić wystarczającą ilość materiału, aby oprzeć się siłom podającym. Pręty nośne, które spadają poniżej minimalnej wytrzymałości na zginanie, wymagają przeprojektowania - szerszych nośnych, podwójnych-układów nośnych lub ponownego rozmieszczenia pozycji wycięć.
- Obszary kontaktu podnośnika- Podnośniki popychają pasek w górę, aby go unieść w celu indeksowania. Podnośnik wpychający się w otwarte wycięcie nie zapewnia żadnego wsparcia. Porównaj-położenia podnośników z pozycjami wycięć i upewnij się, że pod każdym sworzniem podnośnika znajduje się solidny materiał.
- Pręty ściągające i elastyczne taśmy- W układach paskowych, w których do połączenia części z nośnikiem wykorzystuje się ściągacze, rozmieszczenie wycięć nie może zakłócać tych połączeń. Nacięcie, które przypadkowo przecina ściągacz, przedwcześnie uwalnia część, powodując zacięcia lub utratę części w matrycy.
Równie ważne jest dokumentowanie zamiaru wycięcia w zapisach projektu matrycy. Kiedy technik zajmujący się konserwacją ponownie ostrzy stempel dwa lata później, musi wiedzieć, dlaczego to nacięcie istnieje, jakie cechy usuwa i jakie są krytyczne wymiary. Bez tej dokumentacji-konserwacja, mająca dobre intencje, może przypadkowo zmniejszyć wycięcie poniżej wymaganego luzu -, przywracając dokładnie te zakłócenia, przed którymi zaprojektowano wycięcie. Jak– podkreśla Art Hedrick, każdy szczegół na wydruku musi być jasno zdefiniowany i nie pozostawiać miejsca na interpretację, a specyfikacje nacięć obejściowych zasługują na taki sam rygor, jak każdy wymiar formowania.
Uwzględnij następujące szczegóły na wydruku matrycy lub w dodatkowym dokumencie konserwacji dla każdego wycięcia obejścia:
- Stacja i funkcja wycięcia są czyste
- Minimalne dopuszczalne wymiary karbu (szerokość, głębokość,-długość w kierunku posuwu)
- Wymagana jest maksymalna dopuszczalna wysokość zadziorów przed ponownym naostrzeniem
- Okres ostrzenia stempla (w skokach lub godzinach produkcji)
- Kierunek zadziorów i jego związek z korytarzem prześwitu
Współpraca z doświadczonymi dostawcami rozwiązań w zakresie matryc
W przypadku prostych problemów związanych z usuwaniem pojedynczych-funkcji doświadczony-projektant wewnętrzny bez trudu radzi sobie z planowaniem nacięć obejściowych. Wyzwanie staje się coraz większe, gdy pracujesz ze złożonymi, wielo-sekcyjnymi matrycami progresywnymi, w których dziesiątki uformowanych elementów przemieszczają się przez wiele dalszych stacji, gdzie siła nośnika jest niewielka i gdzie podnośniki, piloci i drążki ściągające konkurują o tę samą przestrzeń pasa. W takich scenariuszach wysiłek związany z koordynacją jest zwielokrotniony, a decyzje projektowe obejmują cały układ pasów.
Inżynierowie stojący przed takimi{{0}ciężkimi projektami odnoszą korzyści ze współpracy z dostawcami specjalizującymi się w niestandardowych rozwiązaniach w zakresie matryc progresywnych, - zespołami, które rozwiązały problemy związane z optymalizacją karbu obejściowego w setkach konstrukcji narzędzi i rozumieją, w jaki sposób geometria karbu współdziała ze strukturą matrycy, konstrukcją komponentów, kontrolą zadziorów, inżynierią prześwitów i przepływem materiału w ramach ujednoliconego systemu.Rozwiązania dotyczące tłoczników YICHENoferują tego rodzaju zintegrowane wsparcie, szczególnie w przypadku projektów matryc progresywnych, w których wiele funkcji kontroli taśmy musi współpracować bez kompromisów. Dostęp do tak dogłębnego doświadczenia skraca cykl projektowania, ogranicza liczbę iteracji w rozwoju i zapewnia matryce, które działają płynnie od pierwszego trafienia aż do końca życia.
Filozofia zapobiegania-przez-projektowanie obejmuje wszystkie najlepsze praktyki opisane w tym artykule: standaryzacja marginesów prześwitu, koordynacja rozmieszczenia wycięć z układem pełnego paska, dokumentowanie zamiarów przyszłej konserwacji i korzystanie ze specjalistycznej wiedzy, gdy złożoność przekracza rutynową pracę. Nacięcia obejściowe zapobiegają ingerencji w tłocznik tylko wtedy, gdy są celowo zaprojektowane, dokładnie sprawdzone i konsekwentnie konserwowane. Popraw te trzy elementy, a taśma będzie podawana czysto, prasa będzie działać, a zakłócenia staną się problemem, który rozwiązuje się na desce kreślarskiej, a nie problemem, z którym trzeba walczyć na hali produkcyjnej.
Często zadawane pytania dotyczące nacięć obejściowych w tłocznikach
1. Do czego służą nacięcia obejściowe w tłoczniku progresywnym?
Nacięcia obejściowe to celowo usunięte fragmenty materiału wycięte w pasie nośnym, które tworzą korytarze prześwitu dla wcześniej utworzonych elementów -, takich jak lance, ciągnione miseczki, wytłoczenia i zagięte wypustki, -, aby mogły przejść przez dalsze stacje bez kolizji ze stemplami, blokami matryc, ściągaczami lub podnośnikami. Eliminują zacięcia taśm, uszkodzenia części i pęknięcia narzędzi, eliminując ryzyko kolizji na etapie projektowania, zamiast reagować na zakłócenia na hali produkcyjnej.
2. Jaka jest różnica między dodatnimi i ujemnymi nacięciami obejściowymi?
Dodatnie nacięcie obejściowe usuwa materiał paska po tej samej stronie, co kierunek występu uformowanego elementu, zazwyczaj oczyszczając elementy-skierowane do góry, takie jak lance lub wygięte wypustki na płytach zgarniających. Ujemne nacięcie obejściowe usuwa materiał po przeciwnej stronie, tworząc prześwit poniżej płaszczyzny paska dla-elementów skierowanych w dół, takich jak ciągnione miseczki lub wytłaczane zgrubienia. Złożone części formowane wielo-kierunkowo często wymagają obu typów w tym samym układzie pasków, a inżynierowie muszą sprawdzić, czy łączne usuwanie materiału nie zagraża integralności paska nośnego.
3. Jak określić prawidłowy rozmiar wycięcia obejściowego?
Rozmiar nacięcia rozpoczyna się od trójwymiarowej-obwiedni elementu -, w tym jego geometrii po-sprężynie, a nie od nominalnych wymiarów stempla. Dodaj margines prześwitu wynoszący od 0,5 do 2,0 mm na stronę, w zależności od klasy materiału, prędkości prasy i precyzji systemu podawania. Nacięcie musi być wystarczająco długie w kierunku podawania, aby w pełni pomieścić obrys elementu oraz marginesy początkowe i końcowe. Co najważniejsze, szerokość nacięcia nigdy nie powinna przekraczać 60–70 procent szerokości pręta nośnego w żadnym przekroju-, aby zachować niezawodność podawania pasków.
4. Co powoduje awarię nacięć obejściowych podczas produkcji?
Najczęstsze rodzaje usterek obejmują niewystarczający luz powodujący przerywany kontakt przy prędkości produkcyjnej, zbyt duże karby osłabiające nośnik i powodujące zacięcia, postępujące zużycie stempla, które stopniowo zmniejsza wymiary karbu w długich seriach, gromadzenie się zadziorów na krawędziach karbu, które zmniejszają efektywny luz oraz umiejscowienie karbu kolidujące z lokalizacją kołków prowadzących, co prowadzi do błędów rejestracji. Każda awaria rozwija się stopniowo i cicho, dlatego planowa kontrola stanu wycięcia i wymiarów wycięcia powinna być częścią każdego programu konserwacji zapobiegawczej.
5. Kiedy należy zastosować nacięcia obejściowe zamiast podnoszenia taśmy lub pomijania stacji?
Wycięcia obejściowe są preferowanym rozwiązaniem w przypadku wysokich lub głęboko uformowanych elementów, które muszą przechodzić przez wiele dalszych stacji, gdzie podnoszenie taśmy nie jest w stanie zapewnić wystarczającej wysokości prześwitu, a pomijanie stacji spowodowałoby marnotrawstwo nadmiernego materiału taśmy i zwiększenie długości matrycy. Podnoszenie pasów sprawdza się najlepiej w przypadku obiektów położonych płytko w dół, natomiast pomijanie stacji odpowiada zakłóceniom pojedynczych-stacji z niewielkimi występami. W przypadku projektowania-ciężkich tłoczników progresywnych ze złożonymi wyzwaniami związanymi z zakłóceniami dostawcy tacy jak YICHEN (https://www.yichen-group.com/stamping-die/) oferują niestandardowe rozwiązania w zakresie tłoczników, które optymalizują kombinację nacięć obejściowych, koordynację podnośnika i planowanie pasków nośnych w ramach zintegrowanego systemu.


