


Czym są części zamienne do tłoczników i dlaczego mają znaczenie
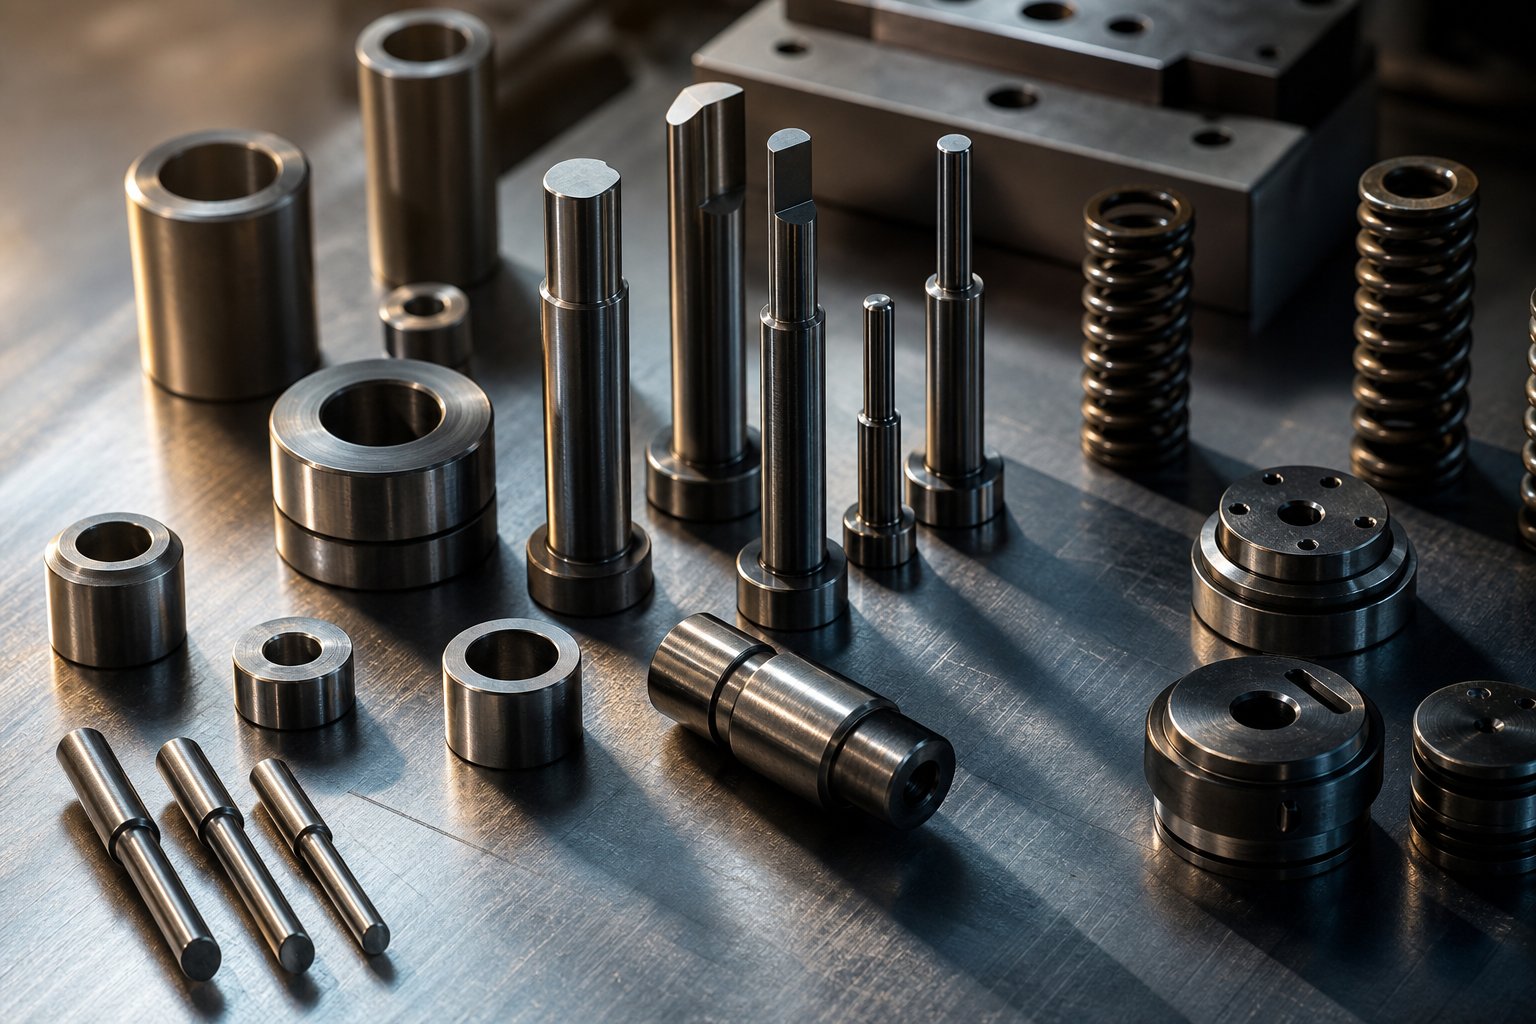
Części zamienne do tłocznikówto poszczególne elementy zużywające się wewnątrz zespołu matrycy - stemple, przyciski matrycy, kołki prowadzące, tuleje, sprężyny i płytki zdzierające -, które wymagają okresowej wymiany w celu utrzymania jakości części i ciągłości produkcji. W przeciwieństwie do ślizgów matrycy i podstawy konstrukcyjnej, które stanowią trwały fundament narzędzia, elementy te zaprojektowano tak, aby absorbowały powtarzające się naprężenia powstające w procesie tłoczenia i ulegały degradacji w miarę upływu czasu.
Ten przewodnik wypełnia lukę pomiędzy ogólną edukacją dotyczącą matryc a katalogami części. Dowiesz się, jak odczytywać objawy zużycia, diagnozować wadliwe komponenty, określać prawidłowe zamienniki i pewnie je pozyskiwać.
Definiowanie części zamiennych do tłoczników
Co oddziela część zamienną od elementu matrycy konstrukcyjnej? Wszystko sprowadza się do zamierzonej żywotności. Elementy konstrukcyjne - górne i dolne ślizgi matrycy, płyty podporowe i rama matrycy - zostały zaprojektowane tak, aby wytrzymać cały cykl życia narzędzia. Rzadko wymagają wymiany, chyba że nastąpi katastrofalne uszkodzenie. Części zamienne to natomiast elementy robocze, które bezpośrednio stykają się z materiałem taśmy lub zarządzają siłami w zespole. Pomyśl o stemplach, przyciskach matrycy, sprężynach, elementach ustalających i tulejach prowadzących - elementach poddawanych powtarzającym się uderzeniom, tarciu i zmęczeniu przy każdym skoku prasy.
Części zamienne to materiały eksploatacyjne zaprojektowane tak, aby nie ulegały zużyciu klocka matrycy ani elementów konstrukcyjnych.
Dlaczego systematyczne podejście do zastępowania ma znaczenie
Kiedy części matrycy wymagają wymiany, a wymiana następuje reaktywnie - po zerwaniu stempla w połowie-biegu lub zatarciu się tulei -, koszt szybko się mnoży. Pojedynczy nieplanowany przestój nie oznacza tylko pojawienia się nowego komponentu. Oznacza to czas bezczynności prasy, prace konfiguracyjne związane z wyciąganiem i resetowaniem matrycy, złom wadliwych części wyprodukowanych przed wykryciem awarii oraz-godziny laboratorium jakościowego służące do ponownej-weryfikacji procesu. WedługMagazyn MetalFormingnieplanowana konserwacja matrycy może kosztować czterokrotnie więcej niż konserwacja planowana, jeśli uwzględni się straty w produkcji, koszty ogólne i siłę roboczą na dalszym etapie produkcji.
Podejście systematyczne odwraca to równanie. Rozumiejąc, które elementy zużywające się w matrycy tłoczącej ulegają przewidywalnej degradacji i śledząc ich stan pod kątem liczby trafień, wymieniasz części zgodnie z harmonogramem, - a nie prasy.
Typowe części zużywające się matrycy do tłoczenia według funkcji
Każdy zespół matrycy zawiera dziesiątki pojedynczych komponentów, ale nie wszystkie zużywają się w tym samym tempie lub z tych samych powodów. Uporządkowanie ich według funkcji, - jaką rolę odgrywają podczas cyklu stemplowania - zapewnia zespołom konserwacyjnym szybszą ścieżkę identyfikacji, która część ulega degradacji i dlaczego. Kategorie poniżej obejmują pełny zakres typowych części zużywających się matryc do tłoczenia według funkcji, od krawędzi tnących, które ścinają materiał, po powierzchnie nośne, które pochłaniają obciążenia boczne.
Elementy do cięcia i przekłuwania
Są to konie pociągowe każdego wygaszenia lubpostępowa śmierć. Przy każdym pociągnięciu mają bezpośredni kontakt z materiałem taśmy, co oznacza, że poddawane są największym miejscowym naprężeniom i najszybciej zużywają się w zespole.
- Uderzenia- Sworznie lub profile kształtowe z hartowanej stali narzędziowej, które wnikają w materiał taśmy, tworząc otwory, szczeliny lub elementy. Pochłaniają całą siłę ścinającą przy każdym uderzeniu i są najczęściej wymienianymi elementami większości matryc.
- Guziki- Otwory kojarzące się z uderzeniem. Właściwy luz pomiędzy stemplem a przyciskiem matrycy decyduje o jakości krawędzi. Wymiana stempla i przycisku matrycy jest często wykonywana jako dopasowany zestaw w celu przywrócenia prawidłowego luzu.
- Piloci- Precyzyjne kołki wprowadzane do wcześniej przebitych otworów w celu zarejestrowania paska w dokładnej pozycji przed następnym cięciem stacji. Wytrzymują powtarzające się siły wkładania i opór taśmy, przez co są podatne na zużycie końcówki i zginanie.
- Przycinanie stali- Wyprofilowane krawędzie tnące stosowane w operacjach przycinania kształtek. Ich złożone profile sprawiają, że ponowne szlifowanie jest bardziej skomplikowane niż zwykłe ponowne ostrzenie stempla.
Kiedy jakikolwiek element skrawający stępi się lub odpryski, zauważysz wzrost wysokości zadziorów na wytłoczonej części -, co jest jednym z najwcześniej widocznych sygnałów jakościowych zbliżającej się wymiany.
Elementy prowadzące i wyrównujące
Wyobraź sobie, że używasz matrycy progresywnej, w której górna i dolna połowa odchylają się nawet o 0,001 cala od wyrównania. Nagle przy każdym uderzeniu-od-przycisku zmienia się luz, po jednej stronie pojawiają się zadziory, a żywotność narzędzia drastycznie spada. Elementy przewodnie zapobiegają takiemu scenariuszowi.
- Kołki prowadzące (słupki prowadzące)- Precyzyjnie-szlifowane cylindryczne kołki, zwykle hartowane do 60+ HRC, które ustalają górną i dolną szczękę matrycy, dzięki czemu wszystkie zamontowane elementy współpracują prawidłowo. JakFabrykatoruwagi, kołki prowadzące są szlifowane z dokładnością do 0,0001 cala i są dostępne w wersjach z łożyskami ślizgowymi-lub kulkowymi-.
- Tulejki prowadzące- Precyzyjnie-szlifowane tuleje, w które wchodzą kołki prowadzące. Tuleje łożysk kulkowych- zawierają aluminiową klatkę kulkową, natomiast tuleje cierne są często wyłożone korkami z brązu-aluminiowego i grafitu, aby zmniejszyć zużycie.
- Bloki pięty- Stalowe bloki zamontowane na górnych i dolnych butach, które pochłaniają niezrównoważone siły boczne. Stanowią uzupełnienie kołków prowadzących, gdy operacje tłoczenia generują silny jednokierunkowy ciąg boczny.
- Paski stróżujące- Szyny ustalające, które utrzymują wkładki zdzierające, stemple lub sekcje matrycy na miejscu. Zapobiegają bocznemu przemieszczaniu się elementów roboczych pod obciążeniem.
Wymiana kołka prowadzącego i tulei w matrycach jest często spowodowana mierzalnym luzem pomiędzy współpracującymi powierzchniami -, co objawia się niespójnymi wzorami zadziorów lub postępującą błędną rejestracją cech na różnych stacjach.
Komponenty do usuwania izolacji i kontroli materiału
Po tym, jak stempel przecina pasek, coś musi zdjąć pasek ze stempla i utrzymać kontrolę nad materiałem do następnego posuwu. To zadanie polegające na tłoczeniu elementów płyty zgarniającej matrycę i powiązanego z nią sprzętu.
- Płyty striptizerskie- Płaskie lub profilowane płyty, które dociskają taśmę podczas cięcia, a następnie zdzierają ją ze stempli w miarę cofania się tłoka. Prowadzą również stemple blisko punktu cięcia, co zapewnia większą dokładność.
- Podnośniki (kołki podnoszące)- Sprężynowe-kołki lub szyny, które podnoszą pasek z powierzchni matrycy pomiędzy pociągnięciami, umożliwiając jej swobodne przesuwanie się do następnej stacji.
- Sprężyny- Sprężyny gazowe, sprężyny matrycowe (oznaczone kolorami-w zależności od obciążenia) i sprężyny śrubowe zapewniające siłę zdzierającą, napięcie wstępne podkładki dociskowej i powrót podnośnika. Zmęczenie wiosenne jest stopniowe, co ułatwia przeoczenie, aż do pojawienia się problemów z kontrolą taśmy.
- Podkładki dociskowe- Płyty-z podparciem sprężynowym lub hydraulicznie, które zaciskają materiał podczas operacji ciągnienia lub formowania, aby kontrolować przepływ metalu i zapobiegać marszczeniu.
Komponenty te rzadko powodują katastrofalne awarie. Zamiast tego stopniowo tracą siłę, - sprężyny zwisają, sworznie podnośnika zużywają się na ramieniu, a w płytkach zgarniających powstają wklęsłości w wyniku powtarzających się uderzeń. Rezultat jest subtelny: zacięcia, podnoszenie się pasków lub nierównomierne wyrzucanie części, które pogarszają się z biegiem tygodni.
Elementy zużywalne i łożyskowe
Nie każda część zamienna działa „aktywnie” na listwie. Niektóre istnieją wyłącznie po to, aby pochłaniać tarcie i zapobiegać przedwczesnej degradacji droższych komponentów.
- Nosić płytki- Płyty ze stali hartowanej zamontowane na blokach prowadzących, blokach piętowych lub w dowolnym miejscu, w którym dwie powierzchnie matryc ślizgają się po sobie. Są to powierzchnie ofiarne, przeznaczone do taniej wymiany, zamiast ponownej obróbki bloku konstrukcyjnego znajdującego się pod spodem.
- Gibs- Precyzyjne paski ścieralne, które utrzymują wyrównanie pomiędzy sekcjami matrycy ślizgowej (np. zabierakami krzywek i prowadnicami krzywek). Kompensują rozszerzalność cieplną i absorbują nacisk boczny.
- Płyty podkładowe- Utwardzane płytki umieszczone za stemplami lub pomiędzy elementem ustalającym stempla a stopką matrycy w celu rozłożenia siły uderzenia i zapobiegania wbijaniu się głowicy stempla w bardziej miękki materiał stopy.
Części te są niedrogie pojedynczo, ale zaniedbanie ich prowadzi do kosztownych uszkodzeń - zużyta płyta nośna powoduje grzybicze głowice stempla, zniszczona prowadnica powoduje przesuwanie się krzywki i nagle wymieniasz komponenty, które powinny były wytrzymać lata dłużej.
Szybka-tabela referencyjna: Tryby awarii komponentów matrycy
Poniższa tabela zestawia każdą kategorię komponentów w możliwe do zeskanowania odniesienia. Użyj go jako odniesienia do trybów awarii komponentów matrycy podczas kontroli narzędzi lub tworzenia zapasów części zamiennych.
| Nazwa komponentu | Funkcjonować | Typowy materiał | Typowy tryb awarii |
|---|---|---|---|
| Uderzenia | Przebij lub pusty pasek materiału | D2, M2, węglik |
|
| Guziki | Odbierz stempel, zdefiniuj profil cięcia | D2, M2, węglik |
|
| Piloci | Rejestracja położenia pasa pomiędzy stacjami | M2, HSS,-z węglika spiekanego |
|
| Kołki prowadzące | Wyrównaj górne i dolne buty matrycy | Hartowana stal narzędziowa (60+ HRC) |
|
| Tulejki prowadzące | Odbierz kołki prowadzące, zmniejsz tarcie | Stal hartowana, wyściółka z brązu-aluminium |
|
| Bloki pięty | Absorbuj boczne siły ciągu | Stal narzędziowa z hartowanymi płytkami ścieralnymi |
|
| Płyty Striptizerki | Usuń materiał ze stempli, stempli prowadzących | Stal narzędziowa A2, D2 |
|
| Sprężyny | Zapewnij siłę odizolowania, wstępne obciążenie podkładki i powrót podnośnika | Chrom-krzem, azot gazowy |
|
| Podnośniki | Podnieś pasek, aby przyspieszyć podawanie | Stal narzędziowa, końcówki hartowane |
|
| Noś płyty | Powierzchnia ofiarna pochłaniająca tarcie ślizgowe | Hartowana stal narzędziowa, brąz |
|
| Płyty podkładowe | Rozłóż uderzenie stempla, chroń stopkę matrycy | Hartowana stal narzędziowa (48-52 HRC) |
|
Każdy tryb awarii podany w tabeli powoduje różne objawy w przypadku zmian - zadziorów prasy, przesunięć wymiarowych lub problemów z obsługą materiału. Rozpoznanie tych symptomów i prześledzenie ich do właściwego komponentu rozpoczyna diagnostykę, a mapowanie od obserwacji hali produkcyjnej do awarii konkretnej części jest dokładnie tym, co oddziela reaktywne ugaszenie pożaru od planowanej konserwacji.
Rozwiązywanie problemów z matrycą stemplową według Symptom
Stoisz przed prasą i coś jest nie tak. Części wyglądają inaczej niż w zeszłym tygodniu - może na jednej krawędzi pojawia się zadzior lub lokalizacje otworów odbiegają od specyfikacji. Wyzwaniem nie jest świadomość, że dany element się zużywa. Zastanawiamy się, który. Wskaźniki i objawy zużycia tłoczników rzadko są sygnalizowane wyraźną etykietą. Pojawiają się jako odchylenia jakościowe gotowych części, a Twoim zadaniem jest odczytanie tych odchyleń wstecz, aż do źródła.
W poniższych sekcjach omówiono typowe sygnały awarii w sposób, w jaki faktycznie je napotykasz - na podstawie tego, co widzisz na części lub na prasie -, a także przyporządkuj każdy objaw do najbardziej prawdopodobnego elementu wymagającego wymiany.
Tworzenie się zadziorów i pogorszenie jakości krawędzi
Wzrost zadziorów to najczęstszy sygnał wczesnego ostrzegania o zbliżającym się końcu żywotności elementów skrawających. Ale nie wszystkie zadziory wskazują na tę samą pierwotną przyczynę. Lokalizacja, konsystencja i wysokość zadziorów wskazują, gdzie szukać.
- Jednolity wzrost zadziorów we wszystkich elementach- Wskazuje na ogólne stępienie krawędzi stempla na matrycy. Wszystkie stemple tnące zbliżają się jednocześnie do terminu ostrzenia lub wymiany, często dlatego, że mają ten sam gatunek stali narzędziowej i mają równą liczbę trafień.
- Zadziory tylko po jednej stronie elementu- Wskazuje nierówny luz stempla-do-matrycy, zwykle spowodowany zużyciem sworznia prowadzącego lub luzem tulei, który umożliwia lekkie przesunięcie górnej matrycy. Ciasna-strona z prześwitem zapewnia czyste ścinanie; otwarta strona rozdziera się i pozostawia zadzior.
- Przerywane zadziory, które pojawiają się i znikają- Często powiązane ze zmęczeniem sprężyny w układzie zgarniającym. W miarę zmniejszania się siły zdzierania pasek nie jest mocno trzymany podczas cięcia, co umożliwia mikro-ruchy, które powodują nierówną jakość krawędzi.
- Ściąganie ślimaka z zadziorem- Kiedy kule przylgną do powierzchni stempla i zostaną przeniesione z powrotem do matrycy, przy kolejnych trafieniach tworzą się wtórne zadziory lub ślady. Ten stan wynika ze zużycia stempla, zwiększającego przyczepność podciśnienia, uszkodzenia krawędzi guzika matrycy lub niewystarczającego zatrzymywania ślimaka w otworze matrycy.
Tworzenie się zadziorów spowodowane zużyciem stempla matrycowego zwykle zaczyna się od niewielkiego - kilku tysięcznych cala - i przyspiesza, gdy krawędź skrawająca przekroczy próg krytyczny. Złapanie go wcześnie oznacza proste ponowne naostrzenie, a nie pełną wymianę stempla.
Objawy dryfu wymiarowego i niewspółosiowości
Kiedy części zaczynają nie spełniać wymagań kontroli wymiarowej, instynkt często obwinia geometrię skrawania. Jednak przesunięcie wymiarowe spowodowane zużytymi kołkami prowadzącymi, uszkodzonymi pilotami lub luźnymi tulejami jest znacznie częstsze niż faktyczna zmiana wymiarów stempla lub przycisku. Oto, jak rozpoznać, kiedy elementy matrycy wymagają wymiany, na podstawie wyników pomiarów.
- Zmienność odległości między otworami-do- rośnie z biegiem czasu- Punkty za zużycie końcówki sworznia pilota. W miarę jak średnica pilota zmniejsza się w wyniku powtarzającego się stykania się paska, pasek ma większą swobodę przesuwania się między stacjami, a odległości między obiektami dryfują stopniowo.
- Wszystkie cechy przesuwają się w jednym kierunku- Sugeruje zużycie sworznia prowadzącego lub tulei, w wyniku czego górna matryca faworyzuje jedną stronę. Każdy element wycięty przez górne narzędzie migruje razem w tym samym kierunku względem krawędzi paska.
- Postępująca błędna rejestracja, która pogarsza sytuację ze stacji-do-stacji- W matrycy progresywnej ten wzór sygnalizuje skumulowane zużycie pilota. Pilot każdej stacji dodaje mały błąd położenia, a przy stacji końcowej skumulowany dryf przekracza tolerancję. Zużyte powierzchnie pilotowe często powodują skumulowany dryf wymiarowy na długo przed tym, zanim defekty staną się widoczne wizualnie.
- Kąty formujące niespójne lub zmienne- Może wynikać ze zużycia bloków pięty lub występów krzywki, które umożliwiają stali formującej uginanie się pod obciążeniem, a nie utrzymywanie pozycji. Niespójność zwykle pogarsza się przy wyższych prędkościach prasy, gdy zwiększają się siły dynamiczne.
Kluczowa różnica: jeśli wszystkie elementy przesuwają się równomiernie, spójrz na wyrównanie-poziomu matrycy (kołki prowadzące, tuleje, bloki pięty). Jeśli funkcje dryfują względem siebie, spójrz na rejestrację-na poziomie stacji (piloci, lokalizatory, indywidualne pozycjonowanie wkładek).
Błędy w obsłudze materiałów
Problemy ze sterowaniem taśmą różnią się od wad jakościowych -, zakłócają sam proces, a nie tylko pogarszają wymiary części. Zacięcia powodują zatrzymanie prasy. Podnoszenie taśmy uszkadza oprzyrządowanie. Błędy wyrzucania blokują matrycę. Objawy te odnoszą się bezpośrednio do elementów usuwania i kontroli materiału opisanych w poprzedniej sekcji.
- Podnoszenie taśmy pomiędzy stacjami- Sworznie podnośnika straciły wysokość w wyniku zużycia kołnierza lub sprężyny podnośnika zwisały poniżej siły potrzebnej do czystego uniesienia paska nad powierzchnię matrycy. Taśma ślizga się po powierzchni matrycy i albo zacina się, albo zaczepia o stal formującą.
- Alarmy o zacięciu lub-zwarciu podawania- Kiedy podajnik przesuwa się prawidłowo, ale pasek nie dociera do właściwej pozycji, zużyte piloty nie wchodzą wystarczająco głęboko, aby wykryć błąd, lub zużycie płytki zgarniającej powoduje, że pasek wygina się, a nie przesuwa się płasko. Degradacja podkładki dociskowej może również ograniczyć ruch taśmy poprzez zastosowanie nierównej siły docisku.
- Części nie są czysto wyrzucane z matrycy- Zmęczenie sprężyny wydzielającej, zacięcie sworznia podnoszącego na skutek gromadzenia się zanieczyszczeń lub zużyte końcówki sworznia wypychacza, które nie stykają się już prosto z częścią. W matrycach progresywnych wytwarzających małe elementy złączy nawet niewielka niespójność przy wyrzucaniu może powodować gromadzenie się części w gnieździe matrycy i powodować kaskadowe uszkodzenia.
- Usuń wibracje lub słyszalne trzepotanie przy dużej prędkości- Zużycie płyty zgarniającej powodujące nierównomierny nacisk rozładunku lub degradację struktur podtrzymujących taśmę (pływające kołki, szyny prowadzące), które nie stabilizują już materiału podczas szybkich cykli podawania.
Jak parametry prasy przyspieszają te wzorce
Każdy objaw wymieniony powyżej ma oś czasu -, która skraca się lub wydłuża w zależności od dwóch zmiennych operacji prasy: tonażu i częstotliwości skoku. Wyższy tonaż prasy zwiększa siłę szczytową każdego elementu tnącego i formującego na cykl. Bieganie przy górnym końcu znamionowego tonażu matrycy skraca żywotność stempli, przycisków matryc, a zwłaszcza sprężyn, które męczą się szybciej pod większymi napięciami wstępnymi.
Częstotliwość uderzeń zwiększa efekt w różny sposób. Produkcja-z dużą szybkością generuje więcej ciepła w wyniku tarcia, zmniejsza grubość filmu smarnego i zwiększa obciążenie dynamiczne systemów prowadnic. Matryca pracująca z szybkością 400 uderzeń na minutę będzie zużywać tuleje prowadzące i końcówki pilotujące wymiernie szybciej niż ta sama matryca przy 200 uderzeniach na minutę - nie tylko z powodu podwójnej liczby uderzeń, ale także dlatego, że każdy pojedynczy skok niesie ze sobą większą siłę bezwładności i krótszy czas regeneracji w celu uzupełnienia smaru.
Śledzenie obu parametrów wraz z liczbą trafień daje dokładniejszy obraz rzeczywistego zużycia podzespołów niż sama liczba cykli. Dwie matryce przy 500 000 trafień mogą być w bardzo różnym stanie, jeśli jedna pracowała przy 60 SPM w stali miękkiej, a druga przy 350 SPM w stali nierdzewnej.
Jak zdiagnozować awarię elementu tłocznika, gdy nakłada się wiele objawów
Objawy rzadko pojawiają się pojedynczo. Wyciągasz matrycę do kontroli i stwierdzasz, że na stanowisku trzecim pojawiają się zadziory, dryf wymiarowy na stanowisku siódmym oraz sporadyczne alarmy o zacięciu podawania w całym cyklu. Trzy objawy, potencjalnie sześć lub więcej potencjalnych składników. Wymiana wszystkiego jest kosztowna i niepotrzebna. Wymiana niewłaściwej części w pierwszej kolejności powoduje stratę czasu i pozostawia prawdziwy problem nietknięty. Potrzebna jest ustrukturyzowana metoda izolowania rzeczywistego źródła awarii - sekwencja progresywnej kontroli matrycy, która systematycznie zawęża pole.
Sekwencja systematycznej kontroli matryc progresywnych
Kiedy wiele stacji jednocześnie wykazuje problemy, powstrzymaj się od chęci rozpoczęcia od najbardziej widocznego objawu. Zamiast tego przeprowadź analizę w logicznej kolejności, która eliminuje wspólne przyczyny źródłowe, zanim zbadasz komponenty-specyficzne dla stacji.
- Najpierw sprawdź wyrównanie-poziomu matrycy.Zmierz luz sworznia prowadzącego-do-tulei za pomocą czujnika zegarowego. Jeśli luz przekracza specyfikację (zwykle o więcej niż 0,0005 cala poza nominalnym), ma to wpływ na każdą stację w matrycy. To pojedyncze odkrycie może jednocześnie wyjaśnić zadziory, dryft wymiarowy i niespójne formowanie.
- Sprawdź rejestrację pasków na pierwszej stacji pilotażowej.Sprawdź średnicę kołka prowadzącego i głębokość zazębienia. Jeśli piloci są za małych rozmiarów, wszystkie dalsze funkcje pokażą skumulowany błąd położenia -, co wygląda na to, że awarie wielu stacji są w rzeczywistości jedną podstawową przyczyną rozprzestrzeniającą się w przód.
- Izoluj poszczególne stacje według lokalizacji symptomów.Dopiero po potwierdzeniu, że wyrównanie poziomu matrycy i pasowanie pasków są zgodne ze specyfikacją, należy sprawdzić-specyficzne dla stacji komponenty tnące, stale formowe lub narzędzia do ściągania izolacji.
- Sprawdź siłę sprężyny i wysokość podnośnika.Zmierz swobodną długość wszystkich sprężyn zgarniacza i podkładki dociskowej w oparciu o zapis konserwacji matrycy. Sprawdź wysokość sworzni podnośnika za pomocą mikrometru głębokościowego. Degradacja siły kumuluje się i często wpływa na wiele stacji jednocześnie, bez oczywistej awarii pojedynczego-punktu.
- Dokumentuj ustalenia w dzienniku konserwacji matrycy.Rejestruj zmierzone wartości, a nie tylko oceny pozytywne/negatywne. Pomiary te stają się punktem odniesienia dla kolejnych okresów między przeglądami.
Wymiana-sąsiadującego komponentu będącego objawem bez potwierdzenia pierwotnej przyczyny prowadzi do powtarzających się awarii - i powtarzających się przestojów. Zawsze sprawdzaj, czy wymieniany komponent faktycznie spowodował usterkę, którą usuwasz.
Korzystanie z danych produkcyjnych w celu potwierdzenia diagnozy komponentów
Kontrola fizyczna pokaże, co jest noszone. Dane produkcyjne informują, kiedy zaczęło się zużywać i jak szybko postępuje. - Jest to kontekst niezbędny do potwierdzenia diagnozy i prawidłowego określenia czasu wymiany.
Punktem wyjścia są liczniki trafień. Każda matryca powinna mieć licznik skumulowanych skoków i licznik interwałów, który resetuje się przy każdym zdarzeniu konserwacyjnym. Porównując bieżącą liczbę trafień z ostatnią zarejestrowaną wymianą lub ponownym ostrzeniem każdego elementu, można natychmiast zidentyfikować, które części przekroczyły oczekiwany okres użytkowania, a którym nadal pozostał margines.
Dane SPC dodają drugą warstwę potwierdzenia. Kiedy według atrybutu procesu - krytyczna średnica otworu - zaczyna zmierzać w stronę granicy kontrolnej, choć nadal mieści się w specyfikacji, ten wzór dryfu sygnalizuje, że element zbliża się do awarii, zanim faktycznie nastąpi złomowanie. Jak ustaliła metodologia statystycznej kontroli procesu, proces wymykający się spod kontroli na karcie kontrolnej często nadal wytwarza akceptowalne części, ale wskazujeprzed wystąpieniem usterek produkcyjnych konieczna jest konserwacja zapobiegawcza. Śledzenie tempa dryftu, a nie tylko tego, czy części spełniają, czy nie, daje czas na zaplanowanie wymiany w zaplanowanym oknie.
Zapisy śledzenia złomu uzupełniają obraz. Nagły wzrost ilości złomu na jednej stacji, powiązany z kamieniem milowym w liczbie trafień, potwierdza diagnozę komponentu. Stopniowy wzrost ilości złomu rozłożony na wiele stacji prawdopodobnie wskazuje na problem-z wyrównaniem poziomu matrycy lub systemowe zmęczenie sprężyny.
Selekcja części krytycznych i niekrytycznych-
Ograniczenia budżetowe i harmonogramowe są realne. Kiedy kontrola wykaże, że kilka elementów wymaga uwagi jednocześnie, priorytetowa selekcja części zamiennych matrycy określa, co zostanie wymienione teraz, a co może poczekać do następnego zaplanowanego okna konserwacji.
| Poziom priorytetowy | Stan | Działanie |
|---|---|---|
| Wymień natychmiast | Komponent wytwarza złom lub istnieje ryzyko kaskadowego uszkodzenia sąsiedniego narzędzia (np. odpryski stempla, które mogą uszkodzić przycisk matrycy) | Zamów i zainstaluj przed następną serią produkcyjną |
| Wymień w następnym oknie PM | Komponent wykazuje mierzalne zużycie zmierzające do wartości granicznej, ale nadal wytwarza części zgodne (np. tuleja prowadząca z dodatkowym luzem 0,0003 cala) | Przygotuj część zamienną i zaplanuj instalację na następnym zaplanowanym przystanku |
| Monitoruj i ponownie oceniaj | Element wykazuje oznaki wczesnego zużycia, ale dane produkcyjne potwierdzają stabilną wydajność (np. sprężyny na 90% znamionowej długości swobodnej, bez problemów z kontrolą paska) | Zapisz bieżący pomiar, ustal punkt kontrolny liczby trafień i oceń ponownie przy następnej kontroli |
Kluczowe pytanie przy segregacji: czy obecny stan tego komponentu grozi uszkodzeniem czegoś droższego? Zużyta płytka mocująca, która zaczyna wcinać się, kosztuje kilka dolarów za wymianę -, ale jeśli zostanie pozostawiona, głowice stempla wybijają się jak grzyby po deszczu i nagle wymieniasz zarówno płytkę mocującą, jak i pełny zestaw stempli. Priorytetowo traktuj wymiany, które chronią-komponenty o wyższej wartości przed uszkodzeniami wtórnymi.
Systemy śledzenia konserwacji matryc wspierają te decyzje, rejestrując nie tylko to, co zostało wymienione, ale także stan, w jakim znajdowała się część w momencie demontażu. Z biegiem czasu te rekordy tworzą krzywe cyklu życia-specyficznych komponentów, które informują, czy dany cios na określonej stacji stale trwa 800 000 trafień, czy też 1,2 miliona - danych, które zmieniają selekcję z domysłów w prognozowanie.
Po potwierdzonej diagnozie i liście priorytetowych części zamiennych następną decyzją jest wybór materiału, - wybranie odpowiedniego gatunku stali narzędziowej, twardości i specyfikacji, aby odpowiadała lub przekraczała żywotność oryginalnego komponentu.
Gatunki stali narzędziowej i specyfikacje twardości części matryc do tłoczenia
Wiedza, który element wymienić, to tylko połowa pracy. Określenie niewłaściwego gatunku materiału lub twardości dla tej wymiany powoduje, że planowana konserwacja staje się powtarzającą się awarią. Zamienny stempel obrobiony do idealnej geometrii,-lecz-poddany obróbce cieplnej do niewłaściwej twardości, będzie odpryskiwał w ciągu kilku dni. Guzik matrycowy wykonany z gatunku ekonomicznego, gdy zastosowanie wymaga najwyższej odporności na zużycie, zaokrągli się i zacznie wytwarzać zadziory na długo przed oczekiwanym okresem czasu.
Wybór materiału na części zamienne do tłoczników wymaga jednoczesnego dopasowania trzech zmiennych: materiału obrabianego przedmiotu, który ma być tłoczony, wielkości produkcji, jaką musi przetrwać część, oraz dominującego mechanizmu zużycia działającego na ten konkretny element. Jeśli poprawnie wykonasz wszystkie trzy czynności, możesz przekroczyć żywotność OEM. Jeśli przegapisz jedną, znowu będziesz musiał rzucić kość przed terminem.
Gatunki stali narzędziowej do wymiennych stempli i guzików matrycowych
Pięć rodzin materiałów obejmuje zdecydowaną większość zamiennych elementów skrawających. Każdy z nich zajmuje określoną niszę określoną przez równowagę twardości, wytrzymałości i odporności na zużycie.
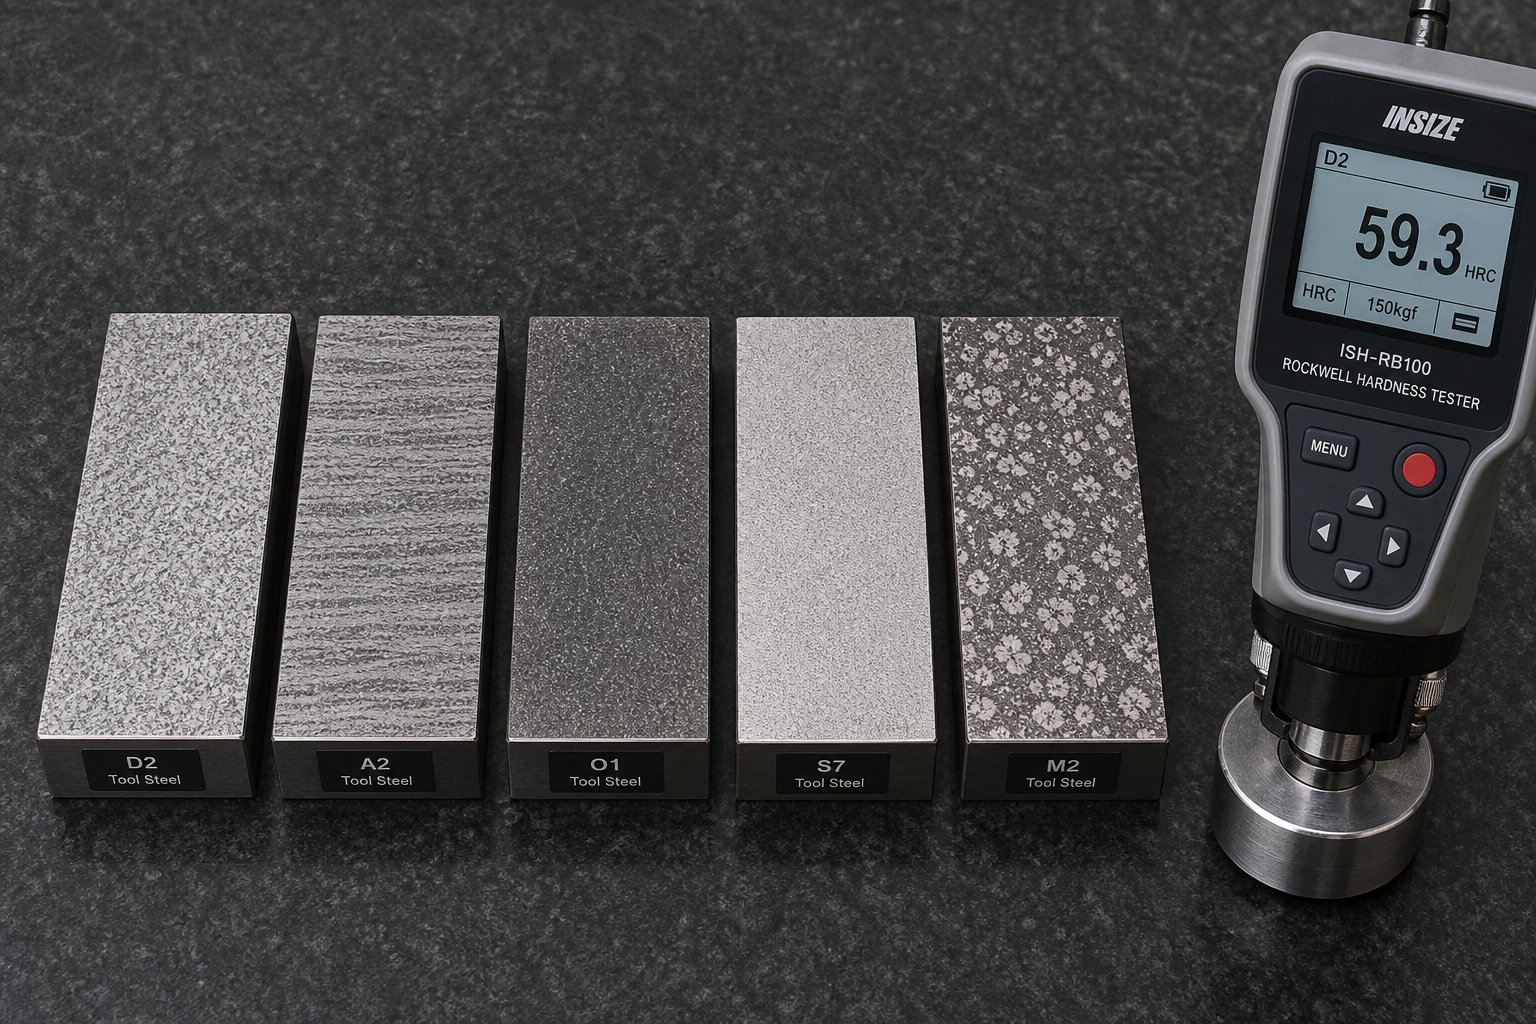
- A2 (utwardzanie-na powietrzu)- Podstawowy cel-ogólny. A2 zapewnia dobrą ciągliwość i odpowiednią odporność na zużycie w krótkich-do-średnich seriach produkcyjnych ze stali miękkiej. Toleruje niewielkie przesunięcie współosiowości lepiej niż gatunki twardsze, ponieważ jego mikrostruktura pochłania uderzenia bez katastrofalnych odprysków. Utwardzony do 58-60 HRC, radzi sobie z umiarkowanymi ilościami, ale stosunkowo szybko zużywa się na materiałach ściernych.
- D2 (wysoka-wysoka zawartość węgla, wysoka-chromu)- Koń pociągowy do-wielu operacji cięcia. D2 zawiera około 12% chromu i tworzy duże węgliki chromu, które są odporne na zużycie ścierne znacznie lepiej niż A2. Typowa twardość wynosi 58-62 HRC. Kompromisem jest zmniejszona wytrzymałość – blokowa struktura węglika D2 sprawia, że jest on podatny na odpryski i odpryski w przypadku silnych wibracji lub obciążeń bocznych.
- M2 (-stal szybkotnąca)- Gdy gromadzenie się ciepła w wyniku-pracy z dużą prędkością zagraża integralności krawędzi, M2 utrzymuje swoją twardość w podwyższonych temperaturach lepiej niż D2 lub A2. Jego drobniejsze, bardziej równomiernie rozmieszczone węgliki radzą sobie z zatrzaskiem-w przypadku wstrząsów spowodowanych ciężkim wykrawaniem, zachowując jednocześnie dobre zachowanie krawędzi. Jest to preferowane ulepszenie w przypadku matryc progresywnych pracujących z dużą częstotliwością skoku.
- S7 (-odporny na wstrząsy)- Najtwardsza opcja w rodzinie stali narzędziowych, zoptymalizowana pod kątem obciążeń udarowych, a nie czystej odporności na ścieranie. S7, hartowany do 54-56 HRC, doskonale sprawdza się w zastosowaniach związanych z grubymi materiałami, ciężkimi karbami lub operacjami, w których na stempel działa znaczna siła boczna. Nie utrzyma krawędzi tak długo jak D2, ale nie pęknie też pod wpływem szoku.
- Węglik wolframu- Gdy nic innego nie przetrwa aplikacji. Węglik zapewnia wyjątkową twardość (zwykle 88-92 HRA) i odporność na zużycie mierzoną w milionach uderzeń w materiałach ściernych, takich jak stal nierdzewna lub krzemowa stal elektrotechniczna. Koszt jest znacznie wyższy, a materiał jest kruchy – jakiekolwiek niewspółosiowość lub ugięcie boczne grozi katastrofalnym pęknięciem, a nie stopniowym zużyciem.
Decyzja D2 vs M2 w sprawie stempli do wymiany matryc sprowadza się do prostego pytania: czy dominującym trybem awaryjnym jest zużycie krawędzi na skutek ścierania, czy też odpryski krawędzi na skutek uderzenia i ciepła? D2 wygrywa dzięki czystej odporności na ścieranie. M2 wygrywa pod względem tolerancji wstrząsów i stabilności termicznej przy dużej prędkości.
W przypadku specyfikacji twardości elementów matryc elementy tnące zwykle pracują w zakresie 58-62 HRC, aby zachować ostre krawędzie pod powtarzalnym obciążeniem ścinającym. Części konstrukcyjne podlegające zużyciu - płyty podkładowe, płyty ścieralne, wkładki bloków piętowych – przebiegają niżej, zwykle 48–52 HRC, gdzie zwiększona udarność ma większe znaczenie niż maksymalna twardość powierzchni. Jak wynika z badań metalurgicznychGeorge'a Vandera Voortapotwierdza, że stale stosowane na narzędzia i matryce mają zazwyczaj twardość od 58 do 68 HRC, a zachowanie właściwej równowagi pomiędzy twardością i wytrzymałością ma kluczowe znaczenie dla uniknięcia przedwczesnych uszkodzeń.
Jak materiał i objętość przedmiotu obrabianego wpływają na wybór gatunku
Nie można określić tego samego zamiennika stempla dla matrycy wykonującej 50 000 uderzeń rocznie ze stali walcowanej na zimno o grubości 20-, jak stempla wytwarzającego 5 milionów uderzeń rocznie ze stali nierdzewnej o grubości 0,060 cala. Zarówno właściwości materiału przedmiotu obrabianego, jak i całkowite zapotrzebowanie produkcyjne decydują o właściwym wyborze gatunku.
Grubość materiału i wytrzymałość na rozciąganieokreślić siłę pochłanianą przez każdy element na skok. Grubszy materiał o wyższej wytrzymałości na rozciąganie oznacza większą siłę ścinającą na krawędzi tnącej i większą siłę zdzierania na bocznej ścianie stempla. Zamienny stempel do stali HSLA o grubości 0,125 cala przy wytrzymałości na rozciąganie 80 ksi wymaga znacznie większej wytrzymałości niż stempel do stali miękkiej o grubości 0,030 cala przy 45 ksi -, nawet jeśli geometria jest identyczna. W zastosowaniach-o dużej wytrzymałości S7 lub M2 często przewyższają D2, ponieważ obciążenie udarowe przekracza to, co toleruje krucha sieć węglikowa D2.
Roczna wielkość produkcjiokreśla, ile cykli musi przetrwać część zamienna przed następną wymianą. W przypadku narzędzi o małej-nakładowości (poniżej 100 000 uruchomień rocznie) A2 zapewnia odpowiednią trwałość przy najniższych kosztach. Zastosowania średnio-nakładowe (100 000 do 1 miliona trafień) to domena D2 i M2, gdzie ich doskonała odporność na zużycie uzasadnia wyższą cenę. Produkcja-na dużą skalę, powyżej 1 miliona trafień rocznie, - szczególnie w przypadku materiałów ściernych, - to sytuacja, w której węglik i stal narzędziowa na matryce stają się prawdziwym ekonomicznym porównaniem. Węglik kosztuje trzy do pięciu razy więcej za element, ale może zapewnić dziesięciokrotnie lub więcej razy dłuższą żywotność, dzięki czemu jest tańszy w przeliczeniu na-trafienie w wymagających zastosowaniach.
Przyczepność materiału przedmiotu obrabianegoto czynnik, który łatwo przeoczyć. Miękkie, gumowate materiały, takie jak aluminium i stopy miedzi, nie powodują ścierania narzędzi -zimne-spoiny z powierzchnią stempla w wyniku zużycia kleju (zatarcia). W tych zastosowaniach sama maksymalna twardość nie rozwiązuje problemu. Wypolerowane wykończenie powierzchni i odpowiednia powłoka mają większe znaczenie niż przejście z D2 na węglik.
Wymagania dotyczące obróbki cieplnej komponentów zamiennych
Część zamienna obrobiona w celu uzyskania odpowiednich wymiarów z odpowiedniego gatunku stali narzędziowej nadal ulegnie przedwczesnemu uszkodzeniu, jeśli obróbka cieplna nie zostanie prawidłowo wykonana. Jak zauważono w literaturze poświęconej analizie awarii, niewłaściwe-procedury obróbki cieplnej są największym pojedynczym źródłem uszkodzeń narzędzi i matryc - zarówno podczas późniejszej obróbki, jak i podczas eksploatacji. Każdy gatunek ma wąską zalecaną temperaturę austenityzowania, metodę hartowania i protokół odpuszczania. Odstępstwo od tych parametrów zmienia mikrostrukturę w sposób pogarszający twardość lub wytrzymałość.
Hartowanie poprzez-hartowanie a utwardzanie-przez nawęglanie:Elementy skrawające (stemple, wykrojniki, stale wykończeniowe) wymagają-hartowania - jednakowej twardości od powierzchni do rdzenia. Dzięki temu w miarę ponownego ostrzenia elementu lub zużywania się materiału powierzchniowego odsłonięta powierzchnia zachowuje tę samą zdolność cięcia. Hartowanie-, które tworzy twardą powłokę zewnętrzną na bardziej miękkim rdzeniu, dotyczy komponentów takich jak sworznie prowadzące i tuleje, gdzie liczy się odporność na zużycie powierzchniowe, ale rdzeń wymaga wytrzymałości, aby wytrzymać obciążenia zginające.
Kiedy element zamienny jest-utwardzony na wskroś, ale określa tylko twardość powierzchni bez określenia twardości rdzenia, istnieje ryzyko, że otrzymasz część, która nie została całkowicie utwardzona - na zewnątrz, miękka w środku. Pod obciążeniem miękki rdzeń odkształca się, twarda skorupa pęka, a część ulega uszkodzeniu znacznie wcześniej, niż oczekiwano. Przy zamówieniach części zamiennych należy zawsze podawać zarówno twardość powierzchni, jak i minimalną twardość rdzenia.
Typowe błędy obróbki cieplnej części zamiennych obejmują:
- Niedostateczny-odpuszczanie- Pozostawia nadmiar austenitu szczątkowego w mikrostrukturze. Część wydaje się wystarczająco twarda w momencie dostawy, ale w trakcie użytkowania zmienia się wymiarowo, ponieważ austenit szczątkowy powoli ulega przemianie, powodując nieoczekiwany wzrost lub zniekształcenie.
- Nadmierna-austenityzowanie- Rozpuszcza zbyt dużo węgla, tworząc gruboziarnistą strukturę, która łatwo się odpryskuje pomimo osiągnięcia docelowej twardości.
- Odwęglanie- Utrata węgla na powierzchni podczas obróbki cieplnej tworzy miękką powłokę, która szybko się zużywa. Odczyt twardości gotowej części może być prawidłowy, jeśli zostanie zmierzony poniżej warstwy odwęglonej, maskując problem do czasu oddania części do użytku.
- Nieodpowiednie odprężenie- Naprężenia szczątkowe powstałe w wyniku hartowania koncentratu w przejściach geometrycznych (rowki wpustowe, średnice stopni, ostre narożniki), inicjujące pęknięcia podczas obciążenia eksploatacyjnego.
Brzmi skomplikowanie? Praktyczny wniosek jest następujący: zaopatrując się w części zamienne, sprawdź, czy dostawca dokumentuje pełny cykl obróbki cieplnej -, a nie tylko twardość końcową. Certyfikat wskazujący 60 HRC nie wystarczy, jeśli nie wiadomo, czy część została odpowiednio odpuszczona, czy twardość rdzenia jest zgodna ze specyfikacją i czy podczas obróbki zachowano chemię powierzchni.
Porównanie gatunków stali narzędziowej dla części zamiennych
| Stopień | Typowe zastosowanie | Zakres twardości (HRC) | Ocena wytrzymałości | Najlepszy scenariusz zastosowania |
|---|---|---|---|---|
| A2 | Stemple i matryce-ogólnego przeznaczenia | 58-60 | Wysoki | Krótkie-do{1}}średnich serii w stali miękkiej; zastosowaniach, w których występuje ryzyko obciążenia bocznego lub niewielkiego niewspółosiowości |
| D2 | Wysoko-wykrawające stemple i wykrojniki | 58-62 | Umiarkowany | Długie serie produkcyjne ze stali węglowej i HSLA; środowiska charakteryzujące się czystym zużyciem ściernym i dobrym wyrównaniem |
| M2 | Stacje wykrawania progresywnego-z dużą szybkością | 60-65 | Umiarkowany-Wysoki | Wysokie współczynniki skoku, gdy gromadzenie się ciepła powoduje degradację innych gatunków; gruby materiał z zatrzaskiem-w przypadku wstrząsu |
| S7 | Stemple wycinające,-ciężkie narzędzia do formowania udarowego | 54-56 | Bardzo wysoki | Cięcie grubych materiałów, operacje z dużymi siłami bocznymi, zastosowania, w których ryzyko odprysków przewyższa ryzyko zużycia |
| Węglik wolframu | Ekstremalnie-przebijające stemple i wykrojniki | 88-92 HRA | Niski | Wielomilionowa produkcja ze stali nierdzewnej, stali krzemowej lub innej blachy o dużej ścieralności; wymaga doskonałego wyrównania matrycy |
Wybór odpowiedniego gatunku i obróbki cieplnej daje części zamienne podstawę do działania. Jednak materiał bazowy to jedynie punkt wyjścia - obróbka powierzchni, a powłoki nakładane po obróbce cieplnej mogą jeszcze bardziej wydłużyć żywotność, szczególnie w zastosowaniach, w których czynnikami ograniczającymi są tarcie, przyczepność lub odporność na temperaturę.
Najlepsze powłoki do części zamiennych do matryc
Odpowiednio dobrany gatunek stali narzędziowej i obróbka cieplna wyznaczają parametry wydajności każdego elementu zamiennego. Jednak w wielu zastosowaniach sam materiał podstawowy nie jest czynnikiem ograniczającym. - tarcie, przyczepność i degradacja termiczna na krawędzi skrawającej decydują o tym, jak długo dana część faktycznie wytrzyma produkcję. Powłoki powierzchniowe eliminują dokładnie te mechanizmy uszkodzeń, dodając cienką, ale niezwykle twardą barierę, która zmniejsza szybkość zużycia, zapobiega wchłanianiu materiału i jest odporna na miejscowe ciepło, które degraduje niepowlekane powierzchnie stali narzędziowej.
W przypadku części zamiennych do tłoczników powłoki stanowią praktyczny sposób wydłużenia okresów międzyobsługowych bez konieczności przeprojektowywania elementu lub wymiany na znacznie droższe materiały podstawowe. Kluczem jest dopasowanie właściwej powłoki do konkretnego materiału przedmiotu obrabianego i mechanizmu zużycia. - Niedopasowanie przynosi niewielkie korzyści i marnuje inwestycję w powłokę.
Typowe opcje powłok i ich zalety użytkowe
Cztery rodziny powłok pokrywają większość zastosowań matryc. Każdy z nich zapewnia odrębną kombinację twardości, odporności termicznej i redukcji tarcia, która jest ukierunkowana na określone tryby awarii.
- TiN (azotek tytanu)- Najbardziej znana powłoka PVD, rozpoznawalna po złotym kolorze. Powłoka TiN do stempli tłoczących zapewnia znaczny wzrost twardości (około 2300 HV) i zmniejsza tarcie w porównaniu do niepowlekanej stali narzędziowej. Dobrze radzi sobie z cięciem-ogólnym stali miękkiej i węglowej przy umiarkowanych wielkościach produkcji. Jednakże graniczna temperatura utleniania wynosząca około 600 stopni C oznacza, że ulega on stosunkowo szybkiej degradacji w-operacjach z dużą szybkością, gdzie wzrastają najnowocześniejsze temperatury.
- TiCN (węgloazotek tytanu)- Postęp w stosunku do TiN zarówno pod względem twardości (około 3000 HV), jak i odporności na zużycie. Dodatek węgla poprawia smarowność i sprawia, że TiCN jest szczególnie skuteczny przy cięciu stali nierdzewnej i innych-stopów utwardzanych przez zgniot, gdzie tarcie na styku stempla-z-paskiem generuje znaczne ciepło.Testy MISUMI powłok na bazie TiCN-w zastosowaniach ze stalą-o dużej wytrzymałości na rozciąganie potwierdziły dobre właściwości użytkowe, chociaż w przypadku ekstremalnych obciążeń odkształcających na poziomie testu wyciskowego Rockwella pojawiły się problemy z przyczepnością.
- AlTiN (azotek aluminium i tytanu)- Zaprojektowane z myślą o stabilności-wysokiej temperatury. AlTiN tworzy podczas pracy warstwę tlenku glinu na powierzchni, która działa jak bariera termiczna, umożliwiając utrzymanie wydajności w temperaturach do 900 stopni C. To sprawia, że jest to preferowany wybór w przypadku-prędkościowych matryc progresywnych pracujących przy zwiększonych prędkościach skoku, gdzie temperatury krawędzi skrawającej mogłyby spowodować degradację TiN lub TiCN. Jego twardość (około 3300 HV) zapewnia również doskonałą odporność na ścieranie w-zastosowaniach długoseryjnych.
- DLC (diament-jak węgiel)- Zasadniczo inna kategoria powłok przeznaczona do rozwiązywania problemów z przyczepnością, a nie czysto ściernego zużycia. Powłoki DLC wykazują wyjątkowo niskie współczynniki tarcia (zaledwie 0,05-0,1) i, co najważniejsze, są odporne na zbieranie materiału z miękkich, lepkich materiałów przedmiotu obrabianego. Jakpróby terenowe udokumentowane przez The Fabricatorwykazało, że powłoki CrN + DLC nałożone na płytki wykończeniowe przetwarzające aluminium serii 6000 całkowicie wyeliminowały sklejanie się -, a narzędzie wytworzyło ponad 800 000 części z drobnymi cząstkami aluminium, które można było po prostu przetrzeć szmatką. Powłoka DLC zapobiegająca zacieraniu się aluminium w matrycach jest obecnie standardowym podejściem w tłoczeniu samochodów, gdzie powszechne są aluminiowe panele nadwozia.
Jeden ważny niuans: nie wszystkie powłoki DLC są sobie równe. Konstrukcje wielowarstwowe z warstwą spodnią CrN znacznie przewyższają konstrukcje na bazie WC-C (węglik wolframu/węgiel) podczas formowania aluminium. Badania producenta wykazały, że powłoki WC-C + DLC uległy uszkodzeniu już po kilku tysiącach części z powodu zużycia ściernego stopów aluminium pod wysokim ciśnieniem formowania, podczas gdy kombinacja CrN + DLC wytrzymywała te same warunki i znacznie skuteczniej opierała się zarówno przywieraniu, jak i ścieraniu.
Porównanie wydajności powłok
| Powłoka | Twardość (HV) | Maksymalna temperatura robocza | Współczynnik tarcia | Najlepsza aplikacja |
|---|---|---|---|---|
| Cyna | ~2,300 | 600 stopni | 0.4-0.5 | Cięcie-ogólne stali miękkiej; umiarkowane objętości; opłacalna-optymalna poprawa stanu bazowego |
| TiCN | ~3,000 | 750 stopni | 0.3-0.4 | Cięcie stali nierdzewnej i stali-o wysokiej wytrzymałości; operacje generujące znaczne ciepło tarcia |
| AlTiN | ~3,300 | 900 stopni | 0.3-0.4 | Matryce progresywne-o dużej szybkości; wysokie wskaźniki udaru; materiałów ściernych w podwyższonych temperaturach |
| DLC (CrN + a-C:H) | 2,500-3,500 | 350 stopni | 0.05-0.1 | Tłoczenie stopów aluminium i miedzi; aplikacje zapobiegające-zatarciom; przycinanie i piercing bez smarowania |
| Al-Cr (typ RW) | ~3,100 | 1000 stopni + | 0.3-0.4 | Stal o ultra-wysokiej-rozciągliwości; tłoczenie grubych płyt; ekstremalna temperatura na krawędzi skrawającej |
Zwróć uwagę na wzór kompromisu: powłoki zoptymalizowane pod kątem odporności termicznej (AlTiN, Al-Cr) nie zapewniają ultra-niskiego tarcia DLC, podczas gdy pułap temperaturowy DLC ogranicza je do zastosowań poniżej 350 stopni C. Właściwy wybór oznacza określenie, czy część zamienna nie działa z powodu degradacji cieplnej, zużycia ściernego lub nagromadzenia się kleju -, a następnie wybranie powłoki, która działa na ten konkretny mechanizm.
Kiedy powłoki uzasadniają swój koszt
Pokrycie zamiennego stempla lub przycisku matrycy zwykle zwiększa koszt komponentu o 20-40%, w zależności od geometrii i rodzaju powłoki. Ta premia musi się zwrócić w postaci wydłużonych okresów międzyobsługowych, mniejszej liczby złomów lub mniejszej liczby nieplanowanych przestojów. Oto, kiedy należy pokryć elementy matrycy do tłoczenia, a kiedy inwestycja nie ma sensu.
Progi wielkości produkcji:W przypadku matryc, które między cyklami konserwacji wytrzymują mniej niż 50 000 trafień, przyrost trwałości wynikający z powlekania może nie zrównoważyć dodatkowych kosztów i czasu realizacji. Powyżej 200 000 uderzeń na okres serwisowy -, szczególnie w przypadku materiałów ściernych, - powłoki zwykle podwajają lub trzykrotnie wydłużają żywotność komponentów, co sprawia, że kalkulacja kosztu-na-uderzenia jest bardzo korzystna. Testy wykrawania przeprowadzone przez MISUMI na stali-o wysokiej wytrzymałości na rozciąganie 590 MPa wykazały, że stemple niepowlekane i-powlekane standardowo zawiodły przy 50 000-70 000 strzałów, podczas gdy stemple zaawansowane powlekane Al-Cr (RW) pozostały w stanie nadającym się do użytku po 100 000 strzałów z jedynie niewielkim zużyciem powierzchni.
Ścieralność materiału przedmiotu obrabianego:Stale-o wysokiej wytrzymałości, stopy nierdzewne, krzemowe stale elektrotechniczne i stopy aluminium o dużej zawartości krzemu przyspieszają zużycie poprzez różne mechanizmy. Jeśli niepowlekane części zamienne stale zawodzą, zanim osiągną docelowy poziom trafień w przypadku tych materiałów, powlekanie jest prawie na pewno uzasadnione.
Docelowe okresy konserwacji:Kiedy zaplanowany cykl PM matrycy obejmuje 500 000 trafień, ale niepowlekane stemple zużywają się przy 300 000, oznacza to, że matryca jest niezgodna z harmonogramem-w przypadku pojedynczego komponentu. Pokrycie tego stempla w celu osiągnięcia 600 000 trafień dostosowuje jego wymianę do pełnego cyklu PM, całkowicie eliminując przerwę w połowie-pracy.
Powlekanie części zamiennej może być-bardziej opłacalne niż ulepszanie gatunku materiału podstawowego. Stempel D2 z powłoką AlTiN często przewyższa niepowlekany stempel węglikowy za ułamek ceny -, zachowując jednocześnie wytrzymałość, której brakuje węglikowi.
Jeden częsty błąd: nakładanie powłok na komponenty, które zawodzą z powodów, których powłoka nie może rozwiązać. Stempel, który pęka w wyniku przeciążenia bocznego, wymaga twardszego materiału podstawowego (S7) lub korekty ustawienia matrycy -, a nie twardszej powłoki powierzchniowej. Powłoki zapobiegają stopniowemu zużyciu i przyczepności. Nie kompensują przeciążenia udarowego, niewspółosiowości lub nieprawidłowych ustawień luzu.
Praktyczna decyzja sprowadza się do pierwotnej przyczyny. Jeśli części zamienne zużywają się zbyt szybko na skutek ścierania, wysokiej temperatury lub przyczepności materiału, odpowiednia powłoka wydłuża ich żywotność w stosunku do wartości początkowej OEM przy minimalnych dodatkowych kosztach. Jeśli pękają lub odpryskują, rozwiązanie znajduje się w - obszarze podstawowego gatunku materiału i konfiguracji matrycy, gdzie ramy decyzyjne dotyczące naprawy{3}}kontra-wymiany-kontra-odbudowy stają się bardziej odpowiednim przewodnikiem.
Naprawa tłocznika a decyzja o wymianie
Zidentyfikowałeś wadliwy komponent, potwierdziłeś pierwotną przyczynę i wybrałeś odpowiedni gatunek materiału i powłokę. Pozostaje jednak jedna decyzja: czy wymiana nowej części jest właściwym posunięciem, czy też sytuacja wymaga regeneracji istniejącego komponentu - lub złomowania całej sekcji matrycy i odbudowania jej na nowo? Decyzja o naprawie matrycy czy jej wymianie nie zawsze jest prosta, zwłaszcza gdy wiele elementów wykazuje jednocześnie zużycie o różnym stopniu nasilenia.
Poniższe ramy pomagają dokonać wyboru, dopasowując stan matrycy do interwencji, która zapewnia najlepszy wynik-w przeliczeniu na-części bez powodowania niepotrzebnego ryzyka.
Kiedy wystarczy wymiana pojedynczych części
Wymiana izolowanego komponentu jest właściwym rozwiązaniem, gdy awaria jest opanowana - uszczerbił się pojedynczy stempel, jeden przycisk matrycy otworzył się poza luz lub zestaw sprężyn przekroczył specyfikację. Indywidualna wymiana działa, gdy spełnione są następujące warunki:
- Zużycie jedno-punktowe bez uszkodzeń kaskadowych.Zużyty element nie zniszczył niczego sąsiadującego. Tępy stempel, który został złapany, zanim uszkodził przycisk matrycy, można wymienić samodzielnie. Uderzenie, które złamało się i trafiło w przycisk, wymaga wymiany obu.
- Integralność strukturalna stopy matrycy i elementów ustalających jest nienaruszona.Otwory na kołki prowadzące nie wypróżniły się, kieszenie stempli nie powiększyły się, a powierzchnie montażowe pozostają płaskie i nieuszkodzone.
- Część zamienną można nabyć zgodnie z oryginalną specyfikacją.Tolerancje wymiarowe, gatunek materiału, twardość i powłoka można dopasować lub ulepszyć bez modyfikowania sąsiadujących komponentów.
- Dane produkcyjne potwierdzają, że awaria jest izolowana.Rekordy licznika trafień pokazują, że tylko ten komponent przekroczył oczekiwany okres użytkowania. - sąsiednim częściom nadal pozostał margines serwisowy.
Większość rutynowych konserwacji matryc należy do tej kategorii. Dobrze-konserwowana matryca progresywna może w ciągu całego okresu użytkowania zużywać dziesiątki pojedynczych części zamiennych, podczas gdy sama konstrukcja matrycy pozostaje w doskonałym stanie technicznym.
Kiedy naprawa lub regeneracja ma większy sens
Regeneracja i wymiana elementu matrycy staje się właściwym porównaniem, gdy zużycie elementu można skorygować bez całkowitego demontażu i-ponownej produkcji. Regeneracja pozwala zachować geometrię i dopasowanie istniejącej części, - co jest ważne, gdy komponent został-dopasowany na zamówienie do zespołu matrycy, a nowa część wymagałaby dodatkowej-pracy ręcznej, aby uzyskać ten sam interfejs.
Regeneracja jest zazwyczaj odpowiednia, gdy:
- Krawędzie tnące można ponownie ostrzyć.Stemple i matryce o równomiernym zużyciu krawędzi (bez odprysków i pęknięć) można-szlifować powierzchniowo w celu przywrócenia profilu cięcia. Każdy przemiał usuwa materiał, dlatego należy monitorować skumulowane usuwanie naddatku w stosunku do maksymalnego dopuszczalnego tłuszczu elementu.
- Zużyte powierzchnie można odbudować bez uszczerbku dla geometrii podstawowej.Techniki takie jak nagrzewanie spoin i ponowna obróbka, ponowne powlekanie chromem lub natryskiwanie cieplne mogą przywrócić zużyte powierzchnie prowadnic, powierzchnie piętek lub ścianki matrycy do pierwotnego wymiaru - pod warunkiem, że w stali podstawowej nie powstały pęknięcia zmęczeniowe poniżej strefy zużycia.
- Koszt regeneracji jest znacznie niższy od wymiany.Jak wynika z analizy regeneracji matrycy Carvera Robowelda, naprawa jest zazwyczaj o 40–60% tańsza niż wyprodukowanie nowego komponentu, a krótszy czas realizacji zmniejsza również koszty przestojów.
- Materiał bazowy komponentu i integralność metalurgiczna pozostają niezmienione.Jeśli kontrola nieniszcząca (produkcja za pomocą cząstek magnetycznych, ultradźwięków lub penetracji barwnika) wykaże pękanie podpowierzchniowe lub zmiękczenie materiału na skutek zmęczenia cieplnego, regeneracja powierzchni nie rozwiąże podstawowego problemu.
Jedna krytyczna uwaga: regeneracja działa tylko wtedy, gdyzidentyfikowano właściwą przyczynę pierwotną uszkodzenia. Ponowne szlifowanie stempla, który odłupał się z powodu niewspółosiowości - bez poprawiania współosiowości -, po prostu powoduje powstanie kolejnego odprysku przy mniejszej liczbie trafień niż poprzednio.
Kiedy pełna przebudowa jest jedyną realną ścieżką
Wiedza o tym, kiedy odbudować matrycę do tłoczenia, pozwala uniknąć cyklu wymiany części w konstrukcję, która nie jest już w stanie utrzymać ich zgodnie ze specyfikacją. Przebudowa oznacza regenerację sekcji matrycy -, ponowne wycięcie kieszeni, ponowne wywiercenie otworów na kołki prowadzące, wymianę elementów ustalających i zasadniczo odtworzenie fundamentu konstrukcyjnego, w którym montowane są poszczególne komponenty.
Wskaźniki odbudowy obejmują:
- Wielokrotne awarie wielu komponentów w tej samej sekcji matrycy przed terminem.Jeśli wymieniasz ten sam stempel co 200 000 trafień, podczas gdy powinien wystarczyć na 800 000, problemem nie jest stempel -, ale kieszeń, wyrównanie lub geometria konstrukcyjna utrzymująca stempel.
- Otwory kołków prowadzących lub gniazda tulei zużyły się poza tolerancję ponownej obróbki.Kiedy sam ślizg matrycy utraci integralność wymiarową, żadna tuleja zamienna nie będzie w stanie przywrócić prawidłowego wyrównania.
- Łączne szlifowanie spowodowało skrócenie elementów skrawających poza granice funkcjonalne.Po naostrzeniu stempli powyżej maksymalnego dopuszczalnego-skumulowania, wysokość zamknięcia matrycy i zależności czasowe ulegają pogorszeniu-w całym systemie.
- Zmęczenie cieplne lub pękanie naprężeniowe w stopce matrycy lub płytach ustalających.Pęknięć powierzchniowych rozprzestrzeniających się na elementy konstrukcyjne nie można naprawić za pomocą interwencji na poziomie-komponentu -. Pękniętą konstrukcję należy wymienić.
- Konstrukcja matrycy jest przestarzała w stosunku do obecnych wymagań produkcyjnych.Jeśli specyfikacje materiałów, tolerancje części lub wielkość produkcji uległy znacznym zmianom od czasu zbudowania matrycy, odbudowa przy użyciu zaktualizowanej inżynierii jest skuteczniejsza niż wymuszanie nowych komponentów w przestarzałej konstrukcji.
Wskaźniki i koszty odbudowy matryc tłoczących często zaskakują zespoły, które od lat zarządzają indywidualnymi wymianami. Pełna przebudowa zwykle pochłania 50-70% kosztów nowej matrycy, ale zapewnia narzędzie o nowym cyklu życia – eliminując narastające ryzyko kaskadowych awarii, które podważają zaufanie do jakości części.
Porównanie decyzji: wymiana, regeneracja, odbudowa
| Typ interwencji | Typowe wskaźniki | Koszt względny | Wpływ przestoju | Poziom ryzyka |
|---|---|---|---|---|
| Indywidualna wymiana części | Pojedynczy komponent pod koniec życia; brak sąsiednich uszkodzeń; integralność strukturalna nienaruszona | Niski (koszt jednego elementu + robocizna przy instalacji) | Minimalne - często ukończone w zaplanowanym oknie PM | Niski, pod warunkiem, że pierwotna przyczyna została potwierdzona, a specyfikacja jest prawidłowa |
| Naprawa / Regeneracja | Korygowane zużycie powierzchni; pozostały margines do ostrzenia; materiał podstawowy o solidnym metalurgii | Umiarkowany (40-60% kosztu nowego komponentu) | Niska do umiarkowanej - zależy od tego, czy poprawki są wykonywane-w firmie, czy wysyłane | Umiarkowana - niewłaściwa regeneracja może spowodować naprężenia szczątkowe lub błąd wymiarowy |
| Pełna przebudowa matrycy | Powtarzające się przedwczesne awarie; deformacja strukturalna; przekroczone skumulowane limity przemiału; starzenie się projektu | Wysoki (50-70% kosztu nowej matrycy) | Znaczące -, zwykle mierzone w tygodniach, obejmujące prace inżynieryjne, obróbkę skrawaniem i próby | Niski poziom po-ukończeniu (świeży cykl życia), ale wysoki koszt alternatywny w okresie odbudowy |
Typowe błędy w specyfikacji wymuszające przedwczesną ponowną-interwencję
Nawet jeśli podejmiesz właściwą decyzję o naprawie-lub-wymianie, błędy w specyfikacji podczas procesu wymiany mogą podważyć wynik i skierować Cię ponownie do prasy z tym samym problemem. Uważaj na te częste błędy:
- Określanie twardości bez kontekstu wytrzymałości.Zamawianie stempla zamiennego o twardości 62 HRC, gdy aplikacja generuje boczne obciążenia udarowe, prowadzi do odprysków. Oryginał mógł mieć 58 HRC nie bez powodu.
- Ignorowanie tolerancji pasowania zespołu matrycy.Zamienny przycisk matrycy szlifowany w celu prawidłowej średnicy otworu, ale przy nieprawidłowej-wciskanej średnicy zewnętrznej nie będzie prawidłowo osadzony w elemencie ustalającym - przesuwa się pod obciążeniem i zmienia efektywny luz.
- Wymiana zużytego elementu bez sprawdzania współpracującej części.Nowy kołek prowadzący zamontowany w zużytej tulei nadal powoduje niewspółosiowość. Komponenty współpracujące należy zawsze oceniać łącznie.
- Niezgodność ze specyfikacją powłoki.Jeśli oryginalny element został pokryty powłoką, a zamiennik dostarczony zostanie bez powłoki, żywotność będzie niższa od oczekiwanej, niezależnie od prawidłowego doboru materiału podstawowego.
Każdy z tych błędów ma wspólny wątek: niekompletną specyfikację. Zamówiony komponent musi mieć wszystkie krytyczne wymiary, objaśnienia dotyczące materiału, zakres twardości, wykończenie powierzchni i wymagania dotyczące powłoki, aby był gotowy do serwisu. Jak zbudować kompletną specyfikację - i skąd pozyskać komponenty, które niezawodnie ją spełniają -, to praktyczny kolejny krok w przejściu od diagnozy do prawidłowo działającej matrycy.
Jak prawidłowo określić i pozyskać części zamienne do tłocznika
Potwierdziłeś pierwotną przyczynę, zdecydowałeś się na wymianę zamiast naprawy i wybrałeś odpowiedni gatunek materiału i powłokę. Komponent jest zdefiniowany w Twojej głowie -, ale dostawca nie żyje w Twojej głowie. Nieprawidłowo dostarczone zamówienie na część zamienną opóźnia produkcję tak samo skutecznie, jak brak zamówienia. Niekompletne specyfikacje powodują, że części wyglądają jak na półce, ale nie sprawdzają się podczas montażu, ponieważ w żądaniu brakowało kluczowych wymiarów, objaśnień dotyczących twardości lub szczegółów wykończenia powierzchni.
Przełożenie diagnozy na gotową specyfikację-zamówienia to moment, w którym wiele zespołów konserwacyjnych traci czas. Rozbieżność między wiedzą, czego potrzebujesz, a przekazaniem tego na tyle precyzyjnie, aby dostawca mógł to prawidłowo wyprodukować, jest najbardziej niedocenianym krokiem w całym procesie wymiany.
Przekładanie diagnozy na kompletną specyfikację części
Każde zamówienie części zamiennej -, niezależnie od tego, czy jest to pojedynczy stempel, czy pełny zestaw tulei prowadzących -, wymaga tego samego podstawowego pakietu informacji. Jeśli pominiesz jakikolwiek element, zdajesz się na zgadywanie dostawcy, co stwarza ryzyko, nad którym nie masz kontroli.
Oto pełna lista kontrolna zawierająca szczegóły specyfikacji, które należy uwzględnić w każdym żądaniu części zamiennej:
- Tolerancje wymiarowe- Długość całkowita, średnica lub profil roboczy, średnica łba i wszystkie krytyczne interfejsy. W przypadku elementów skrawających określ profil ścinany z najwęższą tolerancją wymaganą przez matrycę. W przypadku komponentów prowadnicy należy uwzględnić zarówno identyfikator otworu, jak i średnicę zewnętrzną pasowania na wcisk. Standardowe tolerancje przebijania przy tłoczeniu wynoszą +/-0,002 cala dla stali miękkiej i +/-0,0025 cala dla stali nierdzewnej, zatem wymagania dotyczące tolerancji dla części zamiennych matrycy muszą być jasno określone — nie zakładaj, że dostawca domyślnie nie zachowa wymaganej precyzji.
- Stopień materiału- Określ dokładny gatunek stali narzędziowej (D2, M2, A2, S7, węglik), a nie ogólne deskryptory, takie jak „stal narzędziowa” lub „stal-szybkotnąca”. Jeżeli wniosek dopuszcza oceny równoważne, należy wyraźnie określić akceptowalne alternatywy.
- Specyfikacja twardości- Podaj zarówno zakres twardości powierzchni (np. 58-62 HRC), jak i minimalną twardość rdzenia, jeśli ma to zastosowanie. W przypadku komponentów nawęglanych podać także głębokość obudowy.
- Wymagania dotyczące dokumentacji obróbki cieplnej- Poproś o certyfikat obróbki cieplnej obejmujący temperaturę austenityzowania, metodę hartowania, cykle odpuszczania i zmierzoną końcową twardość. Jest to Twoja weryfikacja poprawności wykonania procesu.
- Wykończenie powierzchni- Określ wartości Ra dla powierzchni krytycznych, w szczególności ścian bocznych stempla i otworów matrycy, gdzie wykończenie bezpośrednio wpływa na przepływ materiału taśmy i zatrzymywanie ślimaków.
- Rodzaj i grubość powłoki- Jeśli oryginalna część została pokryta powłoką, określ tę samą powłokę lub zatwierdzone ulepszenie. Uwzględnij tolerancję grubości powłoki, jeśli element mieści się w ciasnej kieszeni lub otworze, gdzie liczy się dodatek mikronów.
- Odniesienia geometryczne- Podaj odniesienia do punktów odniesienia, znaki orientacji kątowej i funkcje kluczowania, które zapewniają, że część zostanie zainstalowana w prawidłowej pozycji obrotowej. Okrągły guzik matrycowy z niesymetrycznym-profilem otworu wymaga wskaźnika orientacji.
- Numer części i identyfikacja matrycy- Odsyłacz-do zapisów konserwacji matrycy, aby dostawca mógł prześledzić historię zastosowania komponentu, jeśli w trakcie produkcji pojawią się pytania.
Brzmi jak dużo? Zastanów się, co by się bez tego stało. Zamienny przycisk matrycy zamówiony tylko z wymiarem otworu i objaśnieniem materiału ma prawidłowy identyfikator -, ale średnica zewnętrzna pasowania-na wcisk jest 0,0003 cala za mała, ponieważ dostawca zastosował swoją standardową tolerancję, a nie Twoją. Wpada do elementu ustalającego z pasowaniem ślizgowym, a nie wciskowym, przesuwa się pod obciążeniem tnącym, a luz jest natychmiast nieprawidłowy. Jeden brakujący wiersz w zamówieniu, jedno niepotrzebne wyciągnięcie kości dwa tygodnie później.
Ocena poziomów jakości części zamiennych
Nie wszystkie komponenty zamienne są produkowane według tego samego standardu, a różnice mają większe znaczenie, niż sugeruje sama cena. Zrozumienie komponentów do wymiany matryc OEM i części zamiennych - oraz poziomów na rynku części zamiennych - pomaga dopasować decyzje dotyczące zaopatrzenia do krytyczności aplikacji.
Części równoważne OEMsą produkowane zgodnie ze specyfikacją oryginalnego producenta matryc, często przez samego konstruktora matryc lub wykwalifikowanego podwykonawcę przy użyciu oryginalnych wydruków. Gwarantują zgodność wymiarów, materiału i wydajności z komponentem, który zastępują. Kompromis polega na kosztach i czasie realizacji. -Ekwiwalenty OEM-części zazwyczaj mają najwyższą cenę i mogą wymagać tygodniowego czasu realizacji, jeśli są produkowane na zamówienie.
Wysokiej jakości części zamiennepochodzą od wyspecjalizowanych producentów komponentów narzędzi, którzy produkują zgodnie ze-standardowymi specyfikacjami branżowymi, a nie według zastrzeżonych wydruków konkretnego producenta matryc. Producenci ci często utrzymują obszerne zapasy standardowych geometrii stempli i matryc, kołków prowadzących i tulei. Jakość może być równa lub wyższa niż jakość OEM, jeśli dostawca inwestuje w ścisłą kontrolę procesu, pozyskiwanie najwyższej jakości surowców i udokumentowaną obróbkę cieplną. Zaletą jest szybsza dostępność i niższy koszt w przypadku standardowych geometrii.
Ekonomiczne opcje wymianyceluj w najniższy punkt cenowy. Spełniają podstawowe wymagania wymiarowe, ale mogą wykorzystywać mniej kontrolowane źródło materiałów, minimalną dokumentację dotyczącą obróbki cieplnej i szersze zakresy tolerancji. W przypadku nie-krytycznych części eksploatacyjnych, takich jak standardowe sprężyny naciskowe lub proste płyty oporowe, komponenty ekonomiczne mogą być całkowicie wystarczające. W przypadku precyzyjnych elementów skrawających, gdzie jednolitość twardości i dokładność wymiarowa bezpośrednio wpływają na jakość części, oszczędności często wyparowują w wyniku krótszej żywotności i częstszych wymian.
Praktyczna zasada: dopasuj poziom jakości do konsekwencji awarii. Styk prowadzący w-precyzyjnym matrycy złącza pracującym z szybkością 400 SPM wymaga-odpowiednika OEM lub najwyższej jakości na rynku wtórnym, - koszt przedwczesnej awarii znacznie przekracza-jednostkowe oszczędności w przypadku tańszej części. Sprężyna podnosząca w matrycy wspornika o małej-objętości może obsługiwać ekonomiczne komponenty bez znaczącego ryzyka.
Współpraca z producentami niestandardowych matryc w zakresie części zamiennych
Najlepsze praktyki w zakresie pozyskiwania części do tłoczników wskazują na jedno podejście, które upraszcza wszystko, co omówiono powyżej: pozyskiwanie komponentów zamiennych od producenta, który pierwotnie zaprojektował matrycę. Kiedy konstruktor matryc zaprojektował narzędzie, kładąc nacisk na łatwość konserwacji, rozwiązał już za Ciebie problem specyfikacji. Każda część zamienna ma udokumentowane wymiary, gatunki materiałów, protokoły obróbki cieplnej i specyfikacje powłok zarejestrowane podczas pierwotnego procesu inżynieryjnego.
Producenci lubiąYICHENmatryce projektowe z dostępnością części zamiennych i dokumentacją specyfikacji wbudowaną w produkt inżynieryjny. Kiedy komponent w końcu ulegnie zużyciu, pełna specyfikacja już istnieje. - Nie odwracasz-wymiarów inżynierskich na podstawie zużytej części ani nie zgadujesz gatunku materiału. Takie podejście do pozyskiwania części zamiennych od producentów matryc na zamówienie eliminuje najczęstszą awarię w procesie zaopatrzenia: niekompletne lub niedokładne specyfikacje prowadzące do tego, że części nie działają zgodnie z oczekiwaniami.
Oprócz dokumentacji producenci niestandardowi, dla których priorytetem jest łatwość konserwacji, zwykle dokonują wyborów projektowych, które upraszczają przyszłe wymiany:
- Standaryzowane interfejsy komponentów- Stosowanie typowych konfiguracji głowicy stempla, standardowych wymiarów-pasowania tulei i modułowego montażu wkładek, dzięki czemu w razie potrzeby części zamienne można pozyskać od wielu kwalifikowanych dostawców.
- Dostępny montaż komponentów- Projektowanie systemów mocowania umożliwiających wymianę poszczególnych komponentów bez demontażu niepowiązanych sekcji matrycy.
- Możliwość śledzenia materiału i twardości- Zapewnienie dokumentacji-na poziomie komponentu dołączonej do dokumentacji konserwacji matrycy, co gwarantuje dostępność prawidłowej specyfikacji po latach od pierwszej dostawy matrycy.
- Wsparcie inżynieryjne przy podejmowaniu decyzji o wymianie- Oferowanie wskazówek dotyczących tego, kiedy podzespół powinien zostać wymieniony, a kiedy zregenerowany, w oparciu o wiedzę na temat pierwotnych założeń projektowych i marginesów bezpieczeństwa.
W tym miejscu określenie części zamiennych do matryc tłoczących staje się znacznie łatwiejsze. Zamiast tworzyć specyfikację od zera za każdym razem, gdy zużywa się komponent, odwołujesz się do istniejącego pakietu inżynieryjnego, który został stworzony, gdy matryca była nowa, a każdy wymiar miał nominalne. Rezultatem są części zamienne, które są gotowe do montażu i z pewnością - odpowiadają pierwotnym założeniom projektowym, a nie dopasowują się do zużytych próbek.
Niezależnie od tego, czy zaopatrujesz się u oryginalnego producenta matryc, u dostawcy premium na rynku części zamiennych, czy też u jednego i drugiego, krytyczną stałą jest kompletność specyfikacji. Każdy szczegół, który uchwycisz z góry, - tolerancja, gatunek, twardość, wykończenie, powłoka, orientacja - to o jedną zmienną mniej, która może się nie udać między zamówieniem a momentem, w którym część trafia po raz pierwszy do prasy.
Weryfikacja instalacji części zamiennych matrycy i śledzenie cyklu życia
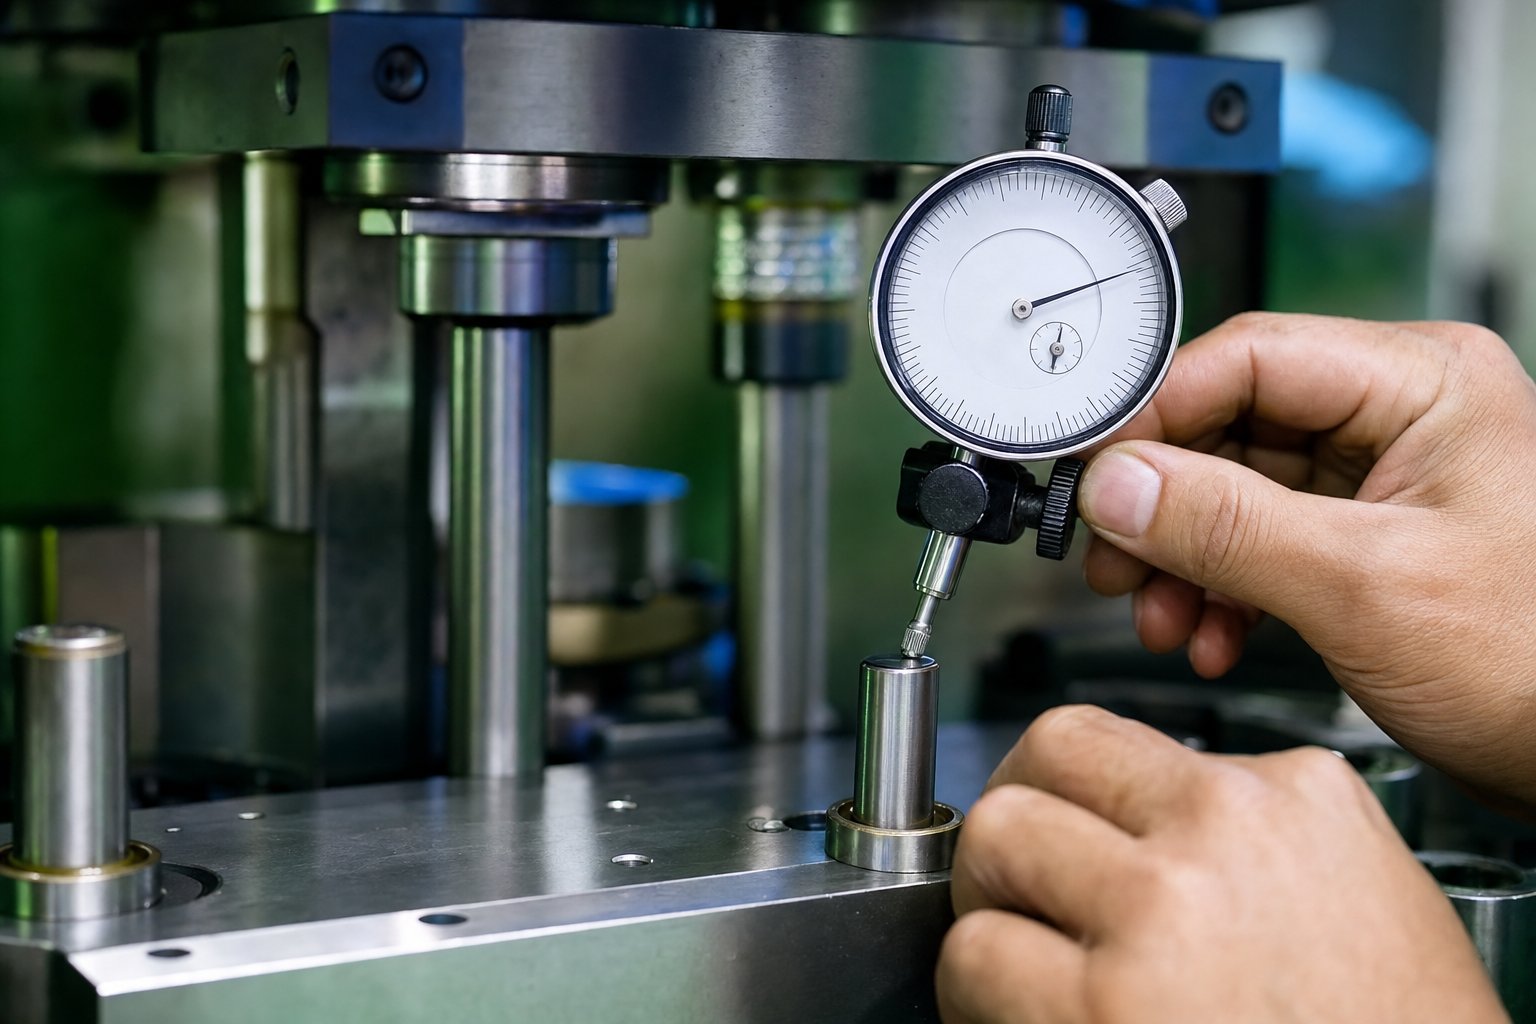
Prawidłowo określona część zamienna leżąca na stole warsztatowym nie jest linią mety -, jest linią startu. Element nadal musi udowodnić, że pasuje do zespołu matrycy, utrzymuje odpowiednie odstępy i wytwarza dopasowane części od pierwszego uderzenia. Pomijanie weryfikacji-po instalacji polega na tym, że sklepy wyciągają matrycę z prasy trzydzieści minut po jej włożeniu, po stwierdzeniu, że nowa tuleja prowadząca jest dokręcona na 0,0002 cala lub zamienny stempel jest dumny ze swoich sąsiadów o pół tysiąca.
Weryfikacja tworzy również podstawowe dane, dzięki którym następna wymiana będzie mądrzejsza. Każdy pomiar zarejestrowany podczas instalacji staje się punktem odniesienia dla przyszłej oceny zużycia -, stanem początkowym, z którym porównywane są wszystkie kolejne kontrole.
Weryfikacja wymiarowa przed i po instalacji
Sposób sprawdzenia dopasowania elementu matrycy do tłoczenia przebiega według logicznej sekwencji: potwierdź, że część jest zgodna ze specyfikacją na stole warsztatowym, potwierdź, że prawidłowo łączy się z matrycą i potwierdź, że zapewnia akceptowalną wydajność na prasie. Każdy krok wychwytuje inną kategorię błędów.
- Kontrola na stanowisku badawczym zgodnie ze specyfikacją.Zanim część znajdzie się w pobliżu matrycy, sprawdź wymiary krytyczne pod kątem specyfikacji zamówienia. Zmierz średnicę roboczą lub profil za pomocą skalibrowanych mikrometrów lub komparatora optycznego. Sprawdź twardość za pomocą przenośnego testera Rockwella w wielu miejscach. Potwierdź wykończenie powierzchni wizualnie lub za pomocą profilometru, jeśli określono Ra. Odrzuć wszystko, co przekracza tolerancję, zanim pochłonie to pracę instalacyjną.
- Kontrola dopasowania w zespole matrycy.Zainstaluj komponent i sprawdź wymiary interfejsu. W przypadku komponentów pasowanych na wcisk (przyciski matrycy, tuleje) sprawdź głębokość osadzenia i orientację obrotową. W przypadku elementów skrawających sprawdź, czy luz stempla od-matrycy mieści się w specyfikacji, używając szczelinomierzy lub sprawdzianów kołkowych w wielu punktach wokół profilu. Sprawdź, czy kołki prowadzące swobodnie przechodzą przez tuleje, bez zacinania się i nadmiernego luzu.
- Weryfikacja osiowania pod obciążeniem statycznym.Powoli zamykaj matrycę na prasie z prędkością calową, bez materiału. Upewnij się, że stemple wchodzą w otwory matrycy bez kontaktu, zgarniacze przylegają płasko do powierzchni matrycy, a systemy krzywek sprzęgają się w zaprojektowanym punkcie rozrządu. Jakakolwiek ingerencja na tym etapie wskazuje na błąd wymiarowy lub błąd montażowy. - Napraw to przed uruchomieniem materiału.
- Kontrola pierwszego-artykułu w warunkach produkcyjnych.Uruchom małą próbkę - zazwyczaj od pięciu do dwudziestu części - przy prędkości produkcyjnej i sprawdź je pod kątem pełnej specyfikacji wymiarowej. Kontrola po-montażu części matrycy nie jest zakończona, dopóki rzeczywisty wydruk nie potwierdzi, że element zamienny zapewnia zgodne wyniki. Sprawdź wysokość zadziorów, wymiary otworów, lokalizacje elementów i stan powierzchni w odniesieniu do granic kontrolnych.
- Zapisz wszystkie pomiary jako nową linię bazową.Luzy dokumentów, odczyty wyrównania i wymiary pierwszego-artykułu w rejestrze konserwacji matrycy. Wartości te reprezentują stan początkowy komponentu przy zerowych trafieniach - odniesienia, z którym będziesz porównywać podczas każdej kolejnej kontroli.
Ta sekwencja obejmuje trzy różne kategorie awarii: błędy produkcyjne samej części zamiennej (krok 1), błędy instalacyjne w sposobie jej połączenia z matrycą (kroki 2-3) oraz błędy funkcjonalne, które pojawiają się tylko w rzeczywistych warunkach tłoczenia (krok 4). Pominięcie dowolnego kroku pozostawia lukę, w której problemy ukrywają się do czasu, aż wygenerują złom lub uszkodzą sąsiednie narzędzia.
Ustalanie wskaźników bazowych dla bieżącego śledzenia
Śledzenie danych dotyczących cyklu życia komponentów matrycy przekształca wymianę ze zdarzenia reaktywnego w przewidywalną, budżetową czynność konserwacyjną. Informacje zebrane podczas instalacji - i podczas każdej późniejszej kontroli - tworzą zbiór danych, który dokładnie informuje, kiedy każdy komponent będzie wymagał kolejnej uwagi.
Zacznij od tych podstawowych danych przy każdej wymianie:
- Liczba trafień podczas instalacji.Zapisz odczyt licznika skumulowanych skoków matrycy po wprowadzeniu nowego komponentu. Stanie się to mianownikiem dla wszystkich przyszłych obliczeń cyklu życia.
- Szczegóły specyfikacji komponentów.Gatunek materiału kłody, twardość, rodzaj powłoki i dostawca. Kiedy dwa identyczne stemple od różnych dostawców zapewniają różną trwałość użytkową, dane te wyjaśniają dlaczego.
- Stan usuniętego komponentu.Zwróć uwagę, dlaczego został wymieniony. - Zmierzono zużycie, odpryski, pęknięcia lub proaktywną wymianę na podstawie progu liczby trafień. Spowoduje to utworzenie historii trybów awaryjnych dla tej konkretnej stacji matryc.
- Interwał monitorowania.Wyznacz kolejny punkt kontroli w oparciu o dane historyczne lub zalecenia producenta. Jeśli poprzednie komponenty na tej stacji wytrzymały 600 000 trafień, zaplanuj pierwszą kontrolę na 400 000, aby wykryć postęp zużycia, dopóki część będzie nadal zdatna do użytku.
Dane te tworzą krzywe cyklu życia-specyficznych komponentów podczas wielu cykli wymiany. Można zauważyć, że pilot stacji czwartej konsekwentnie osiąga limit zużycia przy 750 000 trafień, niezależnie od dostawcy, podczas gdy stempel stacji siódmej wytrzymuje 1,2 miliona trafień z powłoką TiCN, ale tylko 500 000 bez niej. Wzorce te przekształcają decyzje dotyczące selekcji z wezwań do oceny w prognozy-oparte na danych- i pomagają Ciwyznacz znaczące punkty odniesienia KPIjak cele MTBF dla poszczególnych komponentów matrycy, a nie tylko matrycy jako całości.
Zakłady korzystające ze strukturalnych systemów śledzenia -, niezależnie od tego, czy jest to platforma CMMS, dedykowana baza danych konserwacji matryc, czy nawet-dobrze utrzymane arkusze kalkulacyjne -, konsekwentnie zgłaszają wymierne zyski. Według badań firmy Oxmaint dotyczących produkcji, zorganizowane programy PM redukują nieplanowane przestoje o 30-45% w ciągu sześciu miesięcy i wydłużają żywotność narzędzi nawet o 50% dzięki właściwemu zestrojeniu i monitorowaniu. Śledzenie nie generuje bezpośrednio tych korzyści – umożliwia precyzję synchronizacji, która umożliwia planowaną wymianę.
Systematyczne śledzenie przekształca wymianę z reaktywnej sytuacji awaryjnej w planowaną konserwację. Dane, które dzisiaj zbierzesz, decydują o tym, czy przyszłoroczny budżet jest prognozą, czy przypuszczeniem.
Współpraca z producentami, dla których priorytetem jest stabilna wydajność produkcji, upraszcza cały proces weryfikacji i śledzenia. Kiedy komponenty zamienne są projektowane zgodnie z pierwotnymi założeniami projektowymi - z udokumentowanymi specyfikacjami, kontrolowanym pozyskiwaniem materiałów i sprawdzoną obróbką cieplną -, etapy weryfikacji potwierdzają dopasowanie, a nie diagnozują problemy. Producenci lubiąYICHENpołącz produkcję niestandardowych matryc do tłoczenia z inżynierską dbałością o łatwość konserwacji, co oznacza, że części zamienne są dostarczane z precyzją wymiarową i spójnością metalurgiczną, dzięki czemu kontrola pierwszego-artykułu jest krokiem potwierdzającym, a nie zadaniem rozwiązywania problemów. Rezultatem jest mniej czasu na sprawdzanie poprawności i więcej czasu na produkcję.
Części zamienne do matryc do tłoczenia będą zawsze materiałami eksploatacyjnymi, - które zostały zaprojektowane tak, aby zużywały się tak, aby struktura matrycy tego nie robiła. Jednak sposób weryfikacji, śledzenia i planowania zużycia określa, czy wymiana jest kontrolowaną czynnością konserwacyjną, czy nieplanowaną awarią produkcyjną. Zbuduj nawyk weryfikacji podczas instalacji, zbieraj dane w każdym punkcie kontaktu i pozwól, aby krzywe cyklu życia kierowały Twoimi decyzjami. Prasa pracuje bez przerwy, a Ty wyprzedzasz zużycie.
Często zadawane pytania dotyczące części zamiennych do tłoczników
1. Jakie są najczęściej wymieniane części w tłoczniku?
Najczęściej wymienianymi elementami matryc są stemple, przyciski matryc, kołki prowadzące, tuleje prowadzące, sprężyny, piloty i płytki zgarniające. Części te bezpośrednio stykają się z materiałem taśmy lub zarządzają siłami wewnętrznymi podczas każdego suwu prasy, powodując ich szybsze zużycie niż elementy konstrukcyjne, takie jak stopki matrycy. Na szczycie listy znajdują się stemple i matryce, ponieważ pochłaniają pełną siłę ścinającą przy każdym uderzeniu, podczas gdy sprężyny ulegają stopniowej degradacji w wyniku cyklicznych zmian zmęczeniowych. Współpraca z producentami takimi jak YICHEN, którzy projektują matryce z myślą o łatwości konserwacji, gwarantuje, że te komponenty-o wysokim zużyciu będą dostępne i w pełni udokumentowane w celu usprawnienia wymiany.
2. Skąd wiadomo, że elementy tłocznika wymagają wymiany?
Kluczowe wskaźniki obejmują rosnącą wysokość zadziorów na tłoczonych częściach, wykrycie odchyleń wymiarowych podczas kontroli jakości, alarmy nieprawidłowego podawania, podnoszenie taśmy między stacjami i niespójne wyrzucanie części. Równomierny wzrost zadziorów we wszystkich elementach sygnalizuje ogólne stępienie stempla, natomiast-zadziory jednostronne wskazują na zużycie sworznia prowadzącego lub tulei, powodując niewspółosiowość. Różnice w odległości między otworami-do-często wynikają ze zużytych kołków prowadzących. Monitorowanie liczby trafień wraz z danymi SPC i rejestrami złomowania pomaga potwierdzić, który konkretny komponent ulega degradacji i kiedy należy zaplanować wymianę.
3. Jakiego gatunku stali narzędziowej powinienem używać do wymiennych stempli matrycowych?
Właściwy gatunek zależy od materiału przedmiotu obrabianego, wielkości produkcji i dominującego trybu awarii. A2 nadaje się do krótkich- i-średnich serii w miękkiej stali o dobrej wytrzymałości. D2 wyróżnia się-przy zastosowaniach związanych ze zużyciem ściernym o dużej objętości dzięki zakresowi twardości 58–62 HRC. M2 radzi sobie z dużą częstotliwością skoku i gromadzeniem się ciepła lepiej niż D2. S7 o twardości 54-56 HRC idealnie nadaje się do grubych materiałów i silnych uderzeń, gdzie ryzyko odprysków przewyższa ryzyko zużycia. Węglik wolframu zapewnia miliony uderzeń w materiałach ściernych, takich jak stal nierdzewna, ale wymaga doskonałego wyrównania matrycy ze względu na swoją kruchość.
4. Czy powinienem naprawić czy wymienić zużyty element tłocznika?
Wybierz indywidualną wymianę, gdy awaria dotyczy tylko jednego komponentu, bez uszkodzeń kaskadowych, a struktura matrycy pozostaje nienaruszona. Regeneracja poprzez ponowne szlifowanie lub ponowne powlekanie ma sens, gdy istnieje możliwe do skorygowania zużycie powierzchni i kosztuje 40-60% mniej niż nowa produkcja. Pełna przebudowa matrycy staje się konieczna, gdy wiele elementów ulega przedwczesnym i powtarzającym się uszkodzeniom, otwory kołków prowadzących zużyły się powyżej tolerancji lub skumulowane ponowne szlifowanie przekroczyło granice funkcjonalności. Decydującym czynnikiem jest to, czy obecny stan komponentu nie stwarza ryzyka uszkodzenia czegoś droższego, jeśli nie zostanie naprawiony.
5. W jaki sposób powłoki przedłużają żywotność części zamiennych do tłoczników?
Powłoki powierzchniowe, takie jak TiN, TiCN, AlTiN i DLC, tworzą twardą barierę, która zmniejsza tarcie, zapobiega przyleganiu materiału i jest odporna na degradację termiczną na krawędziach skrawających. TiCN dobrze sprawdza się przy cięciu stali nierdzewnej, AlTiN radzi sobie- z operacjami z dużymi prędkościami do 900 stopni C, a DLC z warstwą spodnią CrN eliminuje zacieranie się aluminium przy współczynniku tarcia tak niskim jak 0,05. Powłoki zazwyczaj zwiększają koszt elementu o 20-40%, ale mogą podwoić lub potroić żywotność w zastosowaniach ściernych powyżej 200 000 uderzeń na interwał, co często czyni je bardziej opłacalnymi niż ulepszanie gatunku materiału podstawowego.


