


Z czym właściwie wiąże się projektowanie stempli
Wyobraź sobie, że bierzesz płaski arkusz stali i zamieniasz go w gotowy wspornik samochodowy, złącze elektryczne lub element konstrukcyjny w ułamku sekundy. Ta transformacja jest możliwa dzięki projektowaniu matryc. Jednak inżynierowie często nie doceniają tego, jak bardzo wczesne decyzje projektowe wpływają na wszystko na dalszym etapie produkcji, od jakości części, przez koszt oprzyrządowania, po czas sprawności produkcji.
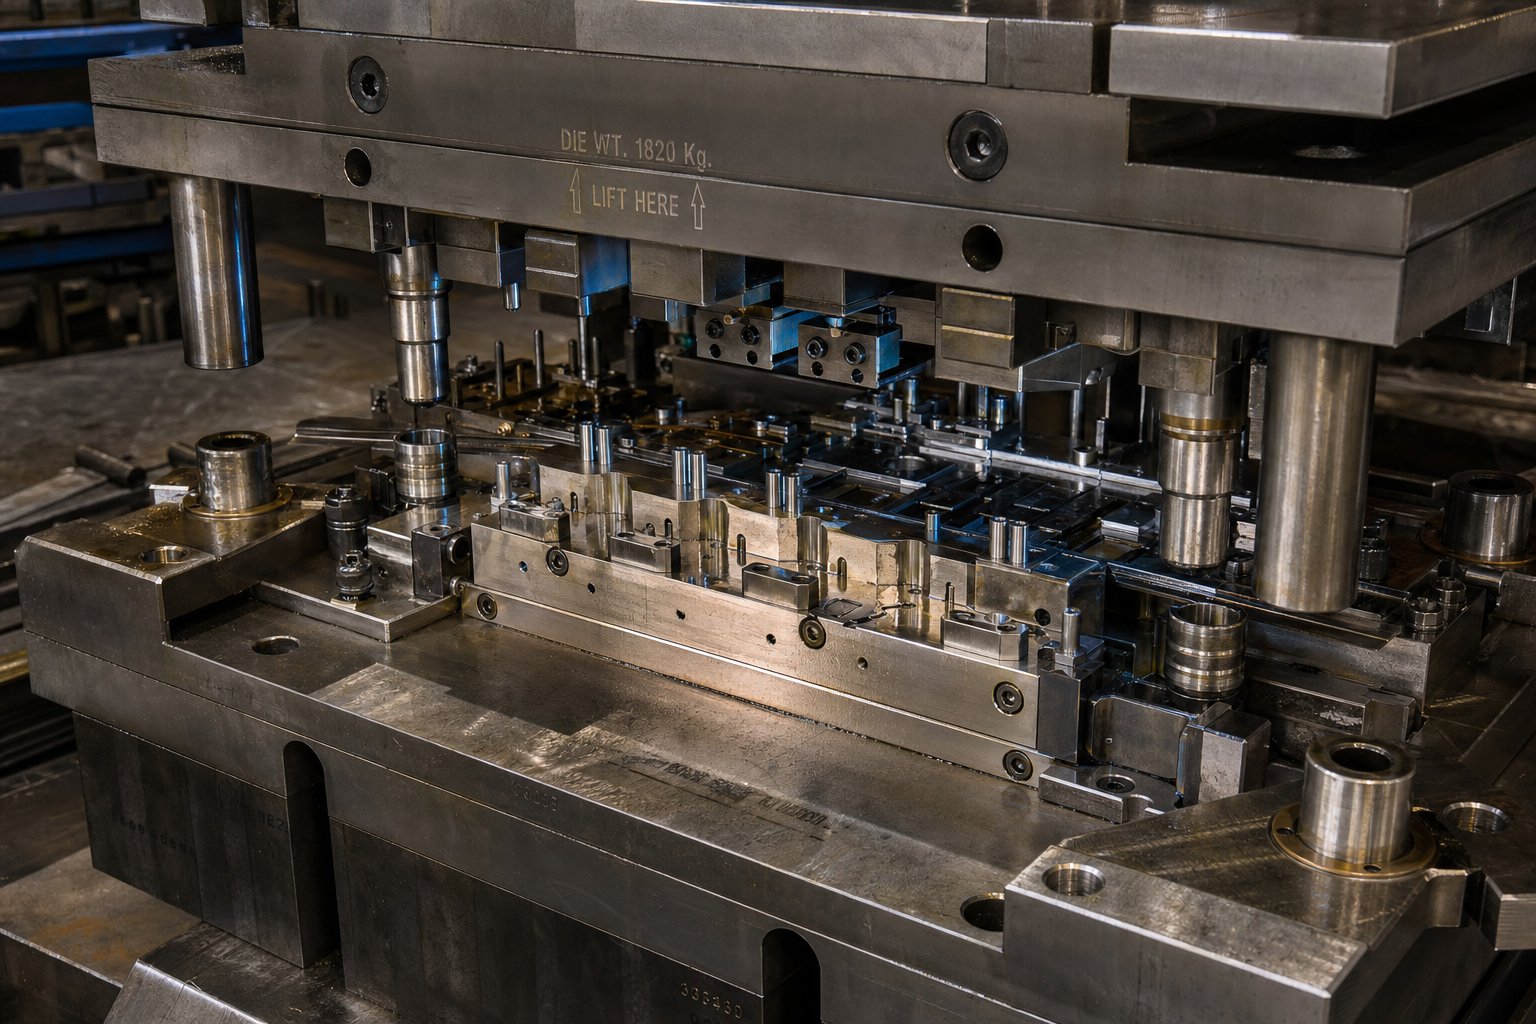
Projektowanie matryc to dziedzina inżynierii polegająca na tworzeniu precyzyjnych narzędzi, które tną i formują blachę do pożądanego kształtu poprzez kontrolowane odkształcenie plastyczne przy użyciu siły z prasy mechanicznej lub hydraulicznej.
Definiowanie projektu matrycy do tłoczenia w procesie formowania metalu
Więcco to jest tłoczenie metaliw jego rdzeniu? Matryca to narzędzie-zbudowane na zamówienie, zwykle wykonane z hartowanej stali narzędziowej, które przykłada siłę do płaskiej blachy i przekształca ją w gotową geometrię. Proces ten zalicza się do formowania na zimno, co oznacza, że ciepło zewnętrzne nie jest celowo wprowadzane. Tarcie podczas cięcia i formowania generuje ciepło, ale przemiana materiału opiera się wyłącznie na sile mechanicznej.
Każdy wybór projektu, od geometrii stempla, przez wartości prześwitu, po kolejność stanowisk, bezpośrednio określa jakość krawędzi, dokładność wymiarową i liczbę części, które matryca może wyprodukować, zanim konieczna będzie konserwacja. Badania dotyczące analizy kosztów produkcji sugerują, że ponad 70 procent całkowitego kosztu części ustala się na etapie wczesnych decyzji projektowych. W przypadku tłoczenia blachy decyzje te są podejmowane wewnątrz matrycy.
Dlaczego podstawy projektowania matryc mają znaczenie dla każdej wytłoczonej części
Błędne zrozumienie podstaw nie prowadzi tylko do powstania złej części. Prowadzi to do złomowania, przeróbek, przestojów prasy i odbudowy narzędzi, co przekracza budżet i harmonogram. Inżynierowie, którzy opanowują podstawowe zasady, wybór typu matrycy, metodologię prześwitu, sekwencjonowanie stacji i kontrolę przepływu materiału, unikają kosztownych pętli prób-i-błędów, które są plagą-projektowanego oprzyrządowania.
Artykuł ten łączy teorię podręcznikową z praktyczną metodologią. Przejdziesz przez ustrukturyzowaną strukturę obejmującą typy matryc, funkcje komponentów, zasady prześwitu, logikę progresywnej matrycy, zapobieganie defektom, przebieg symulacji i wybór materiałów, a każda sekcja została zbudowana w celu wypełnienia luk, które pozostawiają otwarte standardowe odniesienia.
Wybór odpowiedniego typu matrycy do danego zastosowania
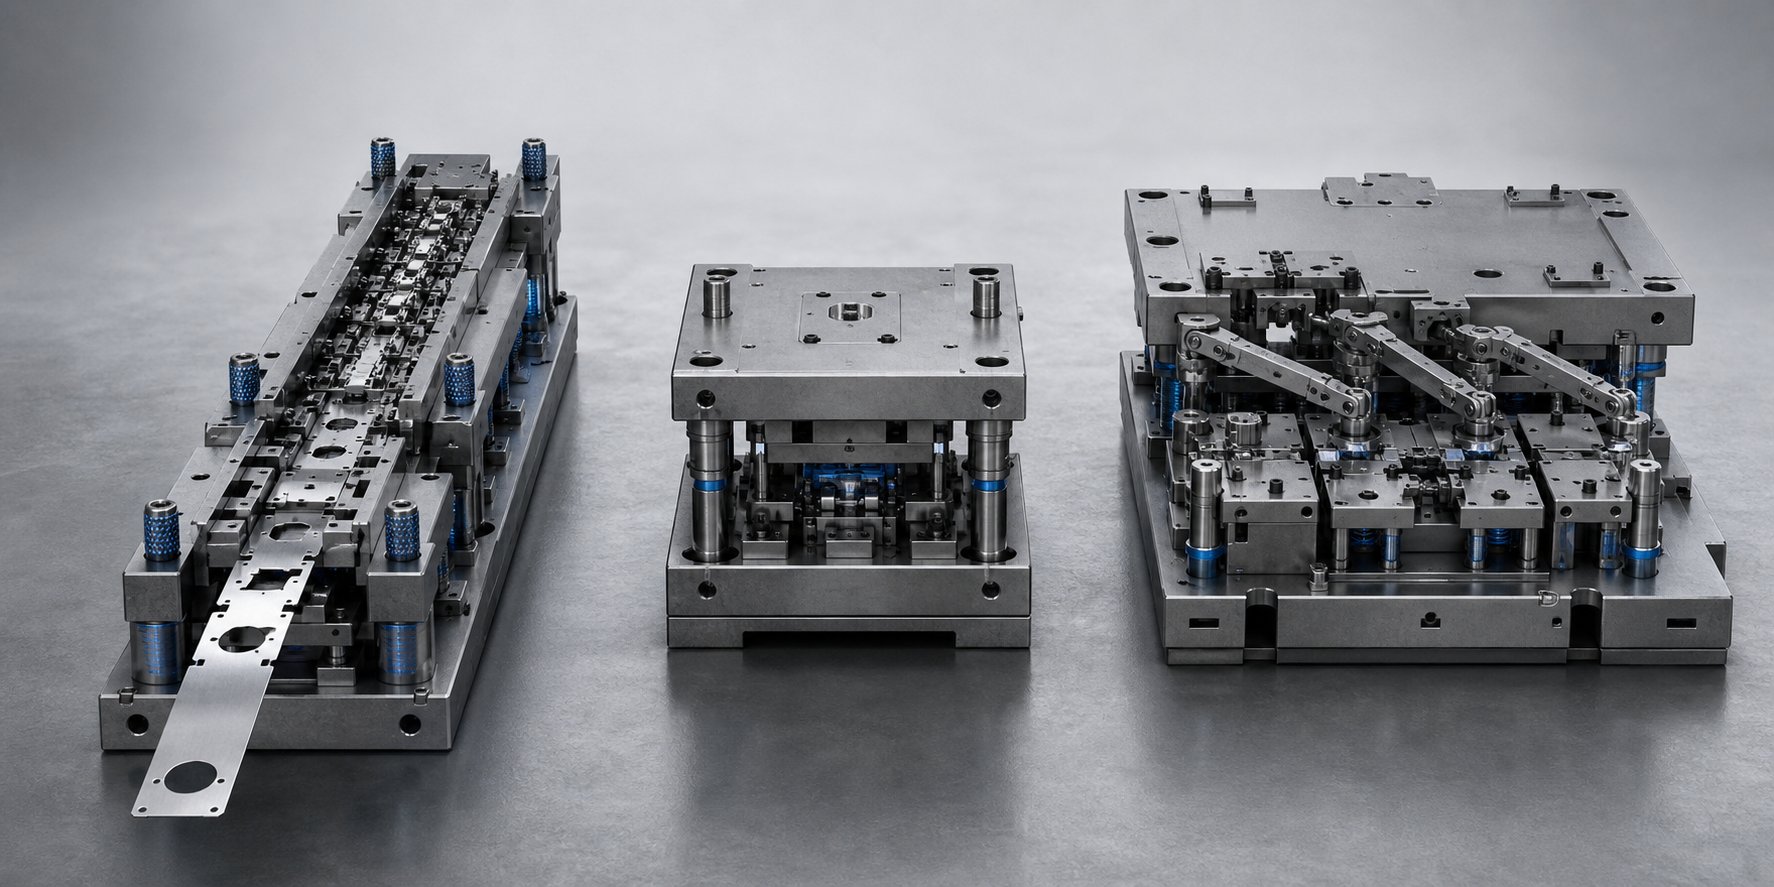
Wybór typu matrycy to jedna z tych decyzji, która na papierze wygląda prosto, ale w sposób dyskretny określa, czy projekt osiągnie zakładane cele w zakresie kosztów i jakości. Wybierz niewłaściwą architekturę, a albo wydasz za dużo na oprzyrządowanie do prostej części, albo będziesz miał trudności z utrzymaniem tolerancji za pomocą matrycy, która nigdy nie została zaprojektowana dla Twojej geometrii. W halach produkcyjnych dominują trzy podstawowe typy tłoczników: progresywne, złożone i transferowe. Każdy z nich rozwiązuje inny problem inżynieryjny, a zrozumienie, w czym się wyróżniają, zapobiega niedopasowaniu, które odsyła projekty z powrotem na deskę kreślarską.
Matryce progresywne do-ciągłej produkcji wysokonakładowej
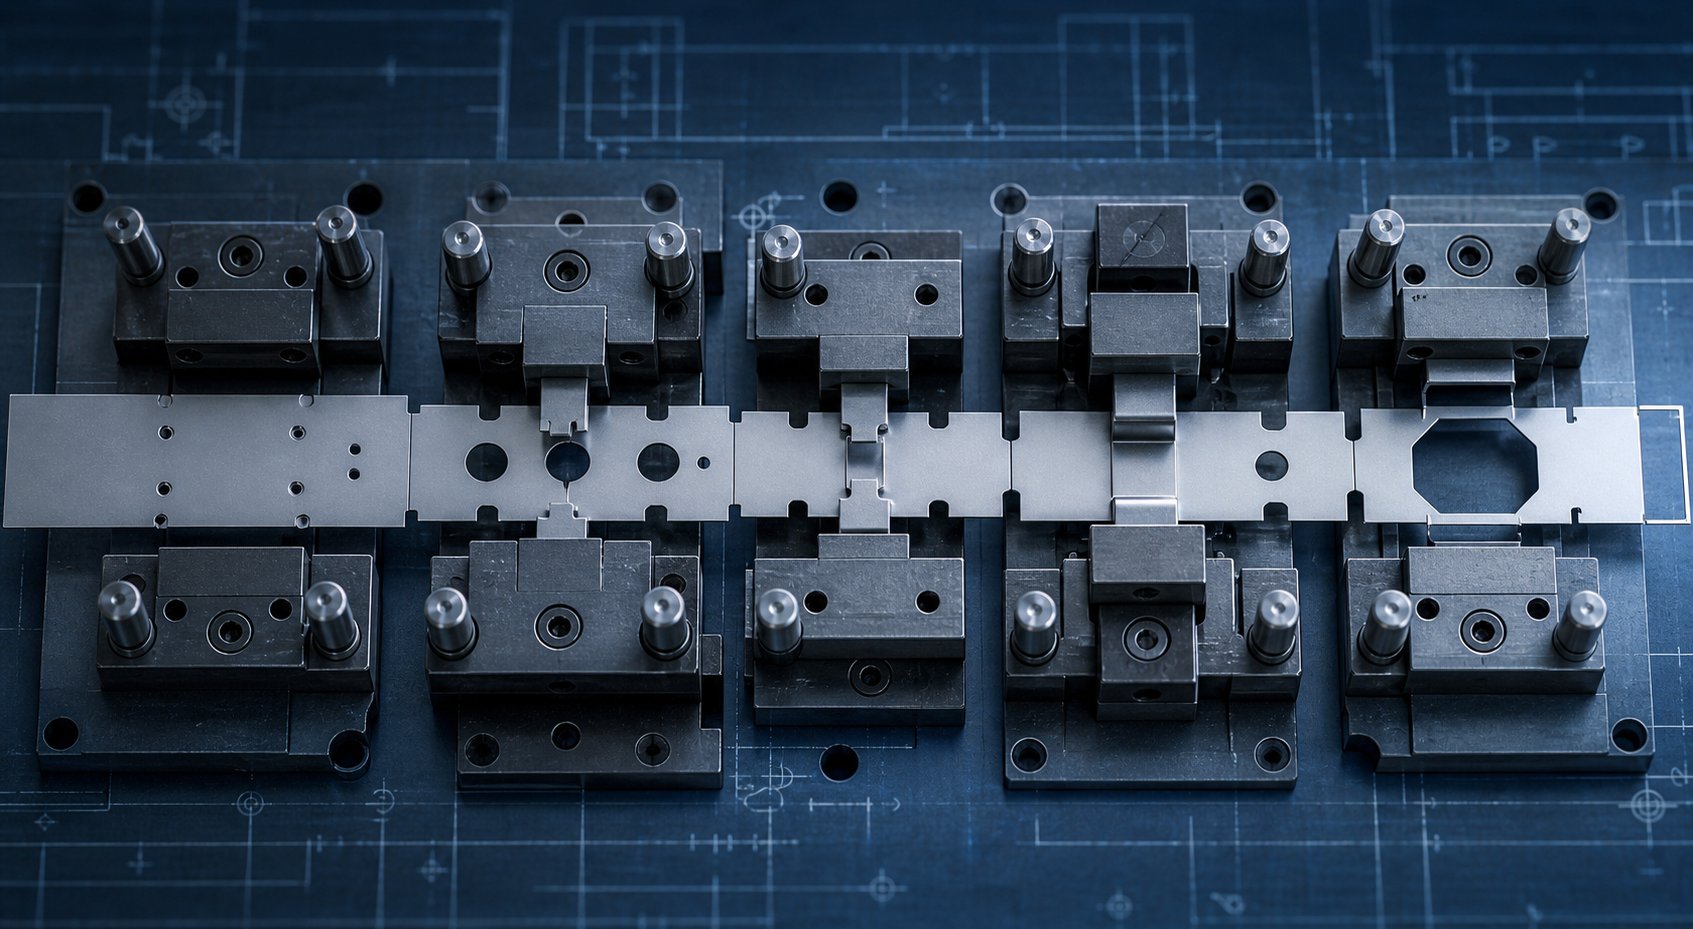
Progresywna matryca do stemplowaniajest zasadniczo miniaturową linią produkcyjną zawartą w jednym narzędziu. Zwój blachy wprowadzany jest do matrycy w postaci ciągłego paska, przesuwając się o stałą podziałkę przy każdym suwie prasy. Każde stanowisko wzdłuż listwy wykonuje odrębną operację, wycinając otwór prowadzący, przebijając element, nacinając profil, zaginając kołnierz, aż do momentu, gdy gotowa część oddzieli się na stanowisku końcowym. Każde pociągnięcie tworzy gotowy komponent.
Takie podejście do ciągłego podawania zapewnia wyjątkową przepustowość. Prędkości prasy mogą sięgać kilkuset uderzeń na minutę, a ponieważ taśma pozostaje połączona przez cały czas, nie jest wymagana ręczna obsługa pomiędzy operacjami. Kompromisem jest wyższa początkowa inwestycja w oprzyrządowanie i ograniczona elastyczność w zakresie zmian projektowych po zbudowaniu matrycy. Matryce progresywne wyróżniają się, gdy wielkość produkcji uzasadnia tę inwestycję, zwykle w seriach od setek tysięcy do milionów części, i gdy geometria części jest małej lub średniej wielkości z wieloma funkcjami, które można sekwencjonować na różnych stanowiskach.
Matryce złożone do płaskich części o wąskiej{{0}tolerancji
Kiedy część jest stosunkowo płaska i wymaga wyjątkowej koncentryczności lub dokładności pozycjonowania pomiędzy elementami, precyzyjnym narzędziem do tego zadania jest matryca złożona. W przeciwieństwie do matryc progresywnych, które pracują na stacjach sekwencyjnych, matryca złożona wykonuje dwie lub więcej operacji cięcia jednocześnie w jednym suwie prasy na jednej stacji. Klasyczny przykład: zaślepienie profilu zewnętrznego i jednoczesne przebicie otworu wewnętrznego.
Ponieważ całe cięcie odbywa się w jednym zamknięciu, względna dokładność pozycjonowania pomiędzy konturami wewnętrznymi i zewnętrznymi jest z natury lepsza. Płaskość części również jest korzystna, ponieważ nie ma kumulującego się odkształcenia w wyniku przenoszenia wielu stacji. Pomyśl o uszczelkach, podkładkach precyzyjnych, elementach instrumentów i krążkach laminujących. Ograniczeniem jest to, że matryce złożone obsługują tylko operacje cięcia. Nie mogą zginać ani rysować materiału, co ogranicza je do profili 2D. Koszty oprzyrządowania są niższe od matryc progresywnych, dzięki czemu doskonale nadają się do małych i średnich wielkości produkcji, gdzie precyzja przewyższa prędkość przepustowości.
Matryce do przenoszenia dużych i głęboko{{0}głębionych geometrii
Niektóre części są po prostu za duże lub wymagają-zbyt dużego formowania trójwymiarowego, aby mogły pozostać przymocowane do paska nośnego. Tłoczenie transferowe rozwiązuje ten problem poprzez oddzielenie poszczególnych półfabrykatów od cewki na pierwszej stacji, a następnie mechaniczne przenoszenie każdego półwyrobu pomiędzy kolejnymi stanowiskami formowania za pomocą ramion robotycznych lub prętów transferowych. Każda stacja działa niezależnie, co oznacza, że część można przesuwać, obracać, a nawet odwracać pomiędzy operacjami.
Ta niezależność od geometrii paska sprawia, że matryce transferowe to-najlepszy wybór w przypadku tłoczników samochodowych, takich jak panele nadwozia, miski olejowe i wsporniki konstrukcyjne, które wymagają głębokich tłoczeń lub złożonego formowania przestrzennego. Systemy transferowe zużywają również mniej materiału na część, ponieważ żaden pasek nośny nie łączy elementów obrabianych, co zmniejsza koszty złomu w przypadku komponentów intensywnie-materiałowych. Kompromis jest ogólnie bardziej złożonym systemem, często obejmującym wiele pras w skoordynowanej linii, z ogólnie wolniejszymi prędkościami cykli niż-szybkie operacje progresywne.
Ramy porównania typów matryc
| Kryteria | Progresywna kostka | matryca złożona | Matryca transferowa |
|---|---|---|---|
| Złożoność części | Części o wielu-funkcjach z zagięciami, kształtami i cięciami | Płaskie profile z dużą dokładnością pozycjonowania | Duża lub głęboko-rysowana geometria 3D |
| Wielkość produkcji | Wysoka do bardzo-wysokiej (100 tys. do milionów) | Niska do średniej (1K do 100K) | Średni do wysokiego (10 tys. do milionów) |
| Możliwość tolerancji | Dobry, napędzany dokładnością pilota i precyzją matrycy | Doskonała koncentryczność i płaskość | Dobrze, zależy od pozycji transferowej |
| Koszt oprzyrządowania | Wysoka inwestycja początkowa | Umiarkowany | Wysoka (matryca plus mechanizm przenoszący) |
| Wykorzystanie materiału | Umiarkowany (pasek nośny staje się złomem) | Wysoka do prostych profili | Wysoka (nie wymaga paska nośnego) |
| Prędkość cyklu | Bardzo szybko (setki SPM) | Umiarkowany | Umiarkowany (wolniejszy niż postępujący) |
| Idealne zastosowania | Złącza elektryczne, wsporniki, zaciski, drobne części samochodowe | Podkładki, uszczelki, laminaty, tarcze instrumentów | Panele nadwozia, miski olejowe, elementy konstrukcyjne, bębny urządzeń |
Właściwy typ tłocznika nigdy nie jest uniwersalną odpowiedzią. Wyłania się z przecięcia geometrii części, prognozy objętości i wymagań dotyczących tolerancji. Prawidłowy wybór na tym etapie stanowi podstawę wszystkiego, co następuje: wymiarowania komponentów, obliczeń prześwitu i logiki „stój po- stacji, która przekształca surowy pasek w gotowe części.
Elementy matrycy rdzeniowej i sposób ich współpracy
Wybór typu matrycy określa architekturę. Ale architektura bez zrozumienia poszczególnych komponentów matrycy jest jak wybór stylu budynku, nie wiedząc, do czego właściwie służą kolumny, belki i złącza. Z czego więc funkcjonalnie wykonane są matryce? Każda matryca do tłoczenia metalu jest zespołem współzależnych elementów, z których każdy pełni określoną rolę w cięciu, formowaniu, kontrolowaniu materiału lub utrzymywaniu wyrównania. Gdy jeden komponent ulegnie awarii lub jest źle dobrany, cierpi na tym cały system.
Zespół górnego i dolnego buta matrycy
Stopki matrycy stanowią szkielet konstrukcyjny narzędzia. Dolny klocek mocuje się do łoża prasy, natomiast górny klocek mocuje się do siłownika prasy, tworząc sztywną ramę, która podtrzymuje wszystkie pozostałe elementy pod ogromnym obciążeniem. Pomiędzy nimi znajdują się kołki prowadzące i tuleje, które zapewniają wyrównanie górnej i dolnej połowy z powtarzalną precyzją, często w zakresie tolerancji 0,0001 cala. Istnieją dwie powszechne opcje: proste sworznie cierne-do podstawowych zastosowań oraz-kołki prowadzące z łożyskami kulkowymi, które ślizgają się po łożyskach koszykowych, co zapewnia płynniejszą separację i dłuższą żywotność.
Bloki pięty dodają kolejną warstwę stabilności. Zamontowane wzdłuż boków matrycy, pochłaniają napór boczny powstający podczas operacji formowania i zapobiegają przesuwaniu się górnej matrycy na boki pod obciążeniem. Nakładki, kołki prowadzące i bloki pięty tworzą razem system wyrównania, który zapewnia spójne pasowanie stempla-do-matrycy podczas milionów pociągnięć prasy.
Relacje blokowe dziurkacza i matrycy
Jeśli stopy matrycy stanowią szkielet, stemple i bloki matrycy są rękami, które wykonują rzeczywistą pracę polegającą na wykrawaniu, tłoczeniu. Stempel jest elementem męskim, zazwyczaj montowanym w górnej matrycy. Geometria wierzchołka, okrągła, podłużna, kwadratowa lub-o niestandardowym profilu, określa kształt cięcia lub formy nałożony na blachę. Gdy prasa przesuwa stempel w dół, wchodzi on do współpracującej wnęki w bloku matrycy poniżej.
Blok matrycy stanowi żeński odpowiednik, a szczelina między stemplem a blokiem matrycy umożliwia oddzielenie materiału lub kontrolowane odkształcenie. Ta luka nie jest przypadkowa. Został on zaprojektowany w oparciu o rodzaj i grubość materiału i ma bezpośredni wpływ na jakość krawędzi, powstawanie zadziorów i zużycie narzędzia. Przyciski matrycy, wymienne wkładki wyściełające otwory bloku matrycy, odzwierciedlają profil stempla i są zazwyczaj przesunięte nieco bardziej, aby zapewnić niezbędny prześwit cięcia.
Strippery, podnośniki i systemy pilotowe
Cięcie i formowanie elementów byłoby bezużyteczne bez precyzyjnej kontroli materiału. Gdy stempel przebije lub uformuje arkusz, powrót sprężystości powoduje, że metal mocno chwyta stempel. Sprężynowe-płyty zgarniające rozwiązują ten problem, przykładając siłę odwrotną podczas suwu w górę, wypychając pasek równo ze stempla, a jednocześnie dociskając materiał na płasko podczas suwu cięcia, aby zapobiec wypaczeniu.
Pomiędzy stacjami w matrycy progresywnej podnośniki podnoszą taśmę nieco ponad powierzchnię matrycy. Zmniejsza to tarcie podczas podawania, zapobiega zaczepianiu się paska o dolne elementy matrycy i zapewnia płynny postęp z prawidłowym skokiem. Piloty, małe, precyzyjne kołki wkładane-do wstępnie wyciętych otworów w pasku, obsługują rejestrację stacji-do-stacji. Dociągają pasek do dokładnego wyrównania przed każdym ruchem prasy, zachowując--dokładność działania przez cały czas trwania procesu.
Elementy matrycy do tłoczenia według funkcji
- Elementy tnące:Stemple, wykrojniki, wkładki wykrojnikowe, okrawanie stali
- Elementy formujące:Stemple do gięcia, wkładki ciągarskie, bloki do wybijania, wytłaczanie detali
- Komponenty do transportu materiałów:Płyty zgarniające, podnośniki materiału, szyny podające, zsypy złomu, zabezpieczenia przed ślimakami
- Elementy wyrównania:Kołki prowadzące, tuleje prowadzące, bloki piętowe, piloty, kołki ustalające
Każda grupa funkcyjna zależy od innych. Komponenty wyrównujące utrzymują elementy wycinające i formujące w odpowiednim rzędzie. Elementy służące do transportu materiału zapewniają prawidłowe ustawienie paska przed cięciem i prawidłowe jego oczyszczenie później. Kiedy inżynierowie projektują te systemy jako zintegrowaną całość, a nie izolowane części, w rezultacie powstaje matryca, która pracuje niezawodnie przy dużych prędkościach, utrzymuje tolerancję w długich seriach produkcyjnych i upraszcza konserwację, gdy wymagają wymiany zużywające się elementy.
Zrozumienie interakcji tych elementów pozwala również odkryć, skąd biorą się problemy. Problem z zadziorami może mieć podłoże w zużytym przycisku matrycy, ale równie dobrze może wynikać z kołka prowadzącego, na którym powstał nadmierny luz, powodujący przesunięcie stempla-z środka. Tego rodzaju myślenie o pierwotnej przyczynie zależy od wiedzy, jak luz pomiędzy stemplem a blokiem matrycy wpływa na cięcie, co jest dokładnie tym, od czego zaczyna się kolejna warstwa logiki projektowania.
Zasady czyszczenia matrycy i kontrola zadziorów
Luz jest prawdopodobnie najbardziej źle rozumianym parametrem w całym procesie tłoczenia. Inżynierowie często zapamiętują domyślny numer, stosują go uniwersalnie, a potem zastanawiają się, dlaczego ich wytłoczona blacha ma nierówne krawędzie lub dlaczego ich stemple zużywają się przedwcześnie. Rzeczywistość jest taka, że prześwit od uderzenia-do-matrycy nie jest stałą wartością. Jest to wyliczona zależność, która zmienia się w przypadku każdego materiału, każdej grubości i każdego wymagania jakościowego.
Jak luz wpływa na jakość cięcia i żywotność matrycy
Kiedy stempel opada do otworu matrycy, blacha nie oddziela się czysto w jednym przypadku. Krawędź cięcia tworzy się w odrębnych strefach, na każdą wpływa wielkość prześwitu pomiędzy krawędziami tnącymi stempla i matrycy. Na każdej ścinanej krawędzi można zauważyć cztery charakterystyczne obszary: najazd (gdzie materiał jest wciągany do cięcia), strefę ścinania (gładki, wypolerowany pas), strefę pęknięcia (bardziej szorstka powierzchnia pęknięcia) i zadzior (cienka wypukła warga na dolnej krawędzi).
Właściwy luz wyrównuje płaszczyzny pęknięcia wychodzące z krawędzi stempla i krawędzi matrycy, tak aby stykały się czysto w obrębie grubości materiału. Kiedy luz jest zbyt mały, płaszczyzny pęknięć omijają się, powodując wtórne ścinanie, które radykalnie zwiększa siłę skrawania i przyspiesza zużycie stempla. Gdy luz jest zbyt duży, materiał raczej się rozdziera niż ścina, powodując powstawanie ciężkich zadziorów, szorstkiej strefy pękania i słabą kontrolę wymiarową gotowej części.
Poza jakością krawędzi, luz bezpośrednio wpływa na trwałość narzędzia. Badania nad naprężeniami narzędzi stemplowych pokazują, że zwiększenie luzu od tradycyjnych wartości do 11-20% grubości materiału może znacznie zmniejszyć naprężenia działające na elementy stempla podczas przebijania, wydłużając żywotność bez utraty akceptowalnego stanu krawędzi w wielu zastosowaniach.
Wybór luzu według rodzaju i grubości materiału
Luz jest zawsze wyrażany jako procent grubości materiału na stronę. Oznacza to, że szczelina po każdej stronie stempla w stosunku do otworu matrycy skaluje się proporcjonalnie do grubości przedmiotu obrabianego. Luz 10% na-bok w przypadku materiału o grubości 1,0 mm przekłada się na 0,1 mm szczeliny po każdej stronie stempla.
Co decyduje o tym procencie? Plastyczność i twardość materiału. Miękkie, bardziej plastyczne materiały, takie jak ścinanie aluminium, wymagają mniejszej siły i mogą tolerować mniejsze luzy. Twardsze materiały, takie jak stal-o wysokiej wytrzymałości, są bardziej odporne na odkształcenia, co wymaga większych szczelin, aby umożliwić prawidłową propagację stref pęknięć bez przeciążania narzędzi.
W tym miejscu wielu inżynierów wpada w kłopoty: pobierają z pamięci pojedynczy numer i nanoszą go na wszystkie swoje matryce do tłoczenia blachy. W praktyce nawet w tej samej matrycy progresywnej różne otwory mogą wymagać różnych wartości procentowych luzu w zależności od geometrii elementu, wymagań tolerancji i przewidywanej trwałości narzędzia. Zawsze odwołuj się do wykresów-konkretnego materiału z podręczników narzędzi lub danych technicznych dostawcy stempla, zamiast polegać na uniwersalnych ustawieniach domyślnych.
Kontrola kierunku zadziorów w układzie matrycy
Każde cięcie podczas tłoczenia powoduje powstanie zadziorów po jednej stronie materiału. Przy precyzyjnym tłoczeniu matrycowym inżynierowie nie tylko starają się minimalizować wysokość zadziorów. Strategicznie orientują się, która powierzchnia części zawiera zadziory, w oparciu o wymagania funkcjonalne i dalsze operacje.
Zadzior zawsze tworzy się po stronie materiału znajdującej się naprzeciwko wejścia stempla. Jeśli stempel wchodzi od góry, zadzior pojawia się na dolnej powierzchni. Oznacza to, że kierunek zadziorów jest kontrolowany poprzez podjęcie decyzji, czy element jest wycinany od góry, czy od dołu w układzie matrycy. W przypadku części, które będą później poddawane zginaniu, inżynierowie orientują zadziory w kierunku wnętrza promienia zgięcia, aby zapobiec pękaniu na krawędzi. W przypadku powierzchni montażowych lub powierzchni kosmetycznych zadziory są skierowane od strony krytycznej.
W matrycach progresywnych zarządzanie kierunkiem zadziorów staje się bardziej złożone, ponieważ wiele stacji wycina elementy z różnych orientacji. Dokładne planowanie układu pasków gwarantuje, że wszystkie zadziory znajdą się po akceptowalnej stronie gotowej części.
Wytyczne dotyczące rozliczeń według kategorii materiału
| Kategoria materiału | Zakres luzu względnego (% na stronę) | Charakterystyka krawędzi | Kluczowa uwaga |
|---|---|---|---|
| Aluminium (miękkie) | 10-15% | Większa strefa toczenia, gładka taśma ścinająca, minimalne pęknięcie | Irytujące ryzyko; może wymagać powlekanych stempli |
| Stal miękka / stal{{0}niskowęglowa | 10-12% | Zrównoważony stosunek ścinania-do-pęknięcia, umiarkowany zadzior | Najbardziej przebaczający; standardowy materiał bazowy |
| Stal nierdzewna | 12-16% | Obróbka-utwardzonej krawędzi, większa skłonność do zadziorów | Zwiększona siła cięcia; uważnie monitoruj zużycie stempla |
| Stal-o wysokiej wytrzymałości (HSLA, AHSS) | 18-20%+ | Dominująca strefa pęknięć, minimalne pasmo ścinania, potencjalne mikropęknięcia | Wymaga solidnej konstrukcji stempla i częstych kontroli |
Zakresy te reprezentują ogólne punkty wyjściowe zaczerpnięte z opublikowanych danych inżynieryjnych narzędzi. Rzeczywisty luz należy sprawdzić na podstawie certyfikatu konkretnego materiału, docelowej wielkości produkcji i akceptowalnych standardów jakości krawędzi. Stan oprzyrządowania też ma znaczenie. W miarę zużywania się stempli zwiększa się luz efektywny, więc początkowa wartość ustawienia powinna uwzględniać przewidywane zużycie w okresie międzyobsługowym.
Decyzje w sprawie rozliczenia nie istnieją samodzielnie. Oddziałują one z każdym innym parametrem projektu, zwłaszcza z sekwencją operacji na stacjach. Wartość prześwitu, która oddzielnie wytwarza akceptowalne krawędzie, może powodować zniekształcenie lub błędne pasowanie taśmy w połączeniu z sąsiadującymi operacjami formowania i właśnie dlatego logika sekwencjonowania stacji zasługuje na własne, zdyscyplinowane podejście.
Logika sekwencjonowania progresywnej stacji matryc
Kość progresywna może mieć dziesięć, dwadzieścia, a nawet więcej stanowisk, a mimo to kolejność wykonywania operacji nie jest przypadkowa. Proces tłoczenia przebiega według ścisłej logiki inżynierskiej, w której każda stacja zależy od stacji poprzedzającej i ogranicza stacje następujące po niej. Błędna kolejność nie jest drobną niedogodnością. Zniekształca cechy, ściąga paski z rejestru i generuje odpady, które zżerają Twoje zyski. W tym miejscu projektowanie tłoczenia oddziela doświadczonych inżynierów zajmujących się narzędziami od tych, którzy wciąż uczą się na własnej skórze.
Określanie sekwencji operacji i liczby stacji
Planując oprzyrządowanie etapowe dla nowej matrycy progresywnej, pierwszym pytaniem nie jest „jakich operacji potrzebuję?” ale raczej „co musi się najpierw wydarzyć, aby wesprzeć wszystko inne?” Odpowiedź prawie zawsze zaczyna się od ustalenia punktów odniesienia. Otwory pilotujące wykonuje się już na pierwszym stanowisku, gdyż stanowią one punkt odniesienia dla każdej kolejnej operacji. Według ustalonychprogresywne zasady wytwarzania matryc, operacje przekłuwania otworów pilotujących należy zawsze przeprowadzać na pierwszym stanowisku, aby zapewnić dokładność pasowania w całym postępie paska.
Następne są funkcje paska nośnego. Są to połączenia konstrukcyjne, które fizycznie przenoszą obrabiany przedmiot ze stanowiska do stanowiska. Bez odpowiednio wcześnie ustalonego solidnego nośnika taśmie brakuje sztywności umożliwiającej dokładne podawanie pod wpływem sił docisku. Operacje nacinania, które definiują geometrię nośnika, zwykle następują natychmiast po pilotowaniu.
Od tego momentu ogólna zasada kolejności wygląda następująco: najpierw wytnij płaskie elementy, następnie formę, na końcu puste elementy. Przekłuwanie i nacinanie następuje, gdy materiał jest jeszcze płaski, ponieważ otwory wybite w-już uformowanych powierzchniach odkształcają się w nieprzewidywalny sposób. Operacje formowania postępują od najmniej do najcięższych, zapewniając materiałowi kontrolowaną ścieżkę od geometrii płaskiej do ostatecznej. Wytłaczanie, jeśli występuje, często wykonuje się wcześnie, aby zapobiec deformacji innych elementów. Wykrawanie, operacja oddzielania gotowej części od taśmy nośnej, zawsze odbywa się na stacji końcowej, ponieważ po uwolnieniu części nie można już indeksować.
Brzmi prosto? Wyzwanie polega na tym, że rzeczywiste części mają dziesiątki cech o złożonych relacjach geometrycznych. Badania nad metodologiami zautomatyzowanego sekwencjonowania identyfikują dwa podstawowe typy ograniczeń rządzących kolejnością: ograniczenia pierwszeństwa, które nakazują, aby określone operacje muszą nastąpić przed innymi w oparciu o zasady wykonalności, oraz ograniczenia przylegania, które zapobiegają stemplowaniu elementów znajdujących się zbyt blisko siebie na tym samym stanowisku, aby uniknąć tworzenia słabych sekcji stali matrycowej.
Równoważenie sił na stacjach
Wyobraź sobie matrycę progresywną, w której wszystkie ciężkie operacje przebijania skupiają się po jednej stronie, a wszystkie obciążenia formujące koncentrują się po drugiej. Co się dzieje? Tłok prasy przechyla się mikroskopijnie pod wpływem tego niezrównoważonego momentu, matryca odchyla się asymetrycznie, a taśma przesuwa się na boki. Rezultatem jest błędna rejestracja, która pogłębia się przy każdym uderzeniu.
Równoważenie sił w układzie pasków jest krytycznym, ale często pomijanym aspektem projektowania narzędzi do tłoczenia. Inżynierowie osiągają to za pomocą kilku technik. Naprzemienne nacięcia rozkładają siły ścinające bardziej równomiernie na szerokość matrycy i wzdłuż kierunku posuwu. Zamiast dziurkować wszystkie otwory na jednej stacji, rozdzielenie ich na dwie sąsiednie stacje zmniejsza o połowę chwilowe obciążenie skrawania i zmniejsza wstrząsy prasy.
Stanowiska bezczynne, czyli miejsca, w których nie następuje cięcie ani formowanie, służą dwojakiemu celowi. Zapewniają fizyczną przestrzeń pomiędzy operacjami, które generują przeciwne siły, a także dają taśmie nośnej szansę na ustabilizowanie się przed kolejnym zdarzeniem odkształcenia. W matrycach o znacznych obciążeniach formujących, postoje stanowisk zapobiegają również odciągnięciu materiału w jednej operacji od sąsiedniej stacji.Badania nad projektowaniem sekwencji w oparciu o FEA-pokazuje, że rozkłady odkształceń i umocnienie przez zgniot przenoszą się z każdego etapu na następny, co oznacza, że profil sił na późniejszych stanowiskach zależy od tego, co wydarzyło się wcześniej. Niezrównoważony moment obrotowy pomiędzy dwiema połówkami matrycy progresywnej jest udokumentowaną przyczyną nieprawidłowego pasowania paska i przyspieszonego zużycia.
Optymalizacja układu pasków i wykorzystanie materiałów
Sekwencjonowanie stacji nie odbywa się w oderwaniu od geometrii paska. Szerokość taśmy, skok podajnika i konstrukcja karbu obejściowego współdziałają z organizacją operacji i wspólnie określają wykorzystanie materiału oraz procent zakupionej cewki, która staje się gotowymi częściami, a nie szkieletem złomu.
Szerokość paska jest ustalana na podstawie największego wymiaru części prostopadłego do kierunku podawania, plus szerokość nośnika z każdej strony, plus margines luzu podawania w prowadnicach materiału. Skok podawania, odległość, na jaką taśma postępuje przy każdym suwie prasy, zależy od wymiaru części w kierunku podawania oraz minimalnej długości wstęgi wymaganej pomiędzy stacjami dla integralności strukturalnej.
Nacięcia obejściowe to funkcje, których inżynierowie używają do kontrolowania postępu taśmy i sprawdzania prawidłowego posuwu podawania. Występują w dwóch odmianach. Dodatnie nacięcia obejściowe to wypustki wystające na zewnątrz z krawędzi paska i wykrywane przez czujnik lub palec mechaniczny w miarę przesuwania się paska. Negatywne nacięcia obejściowe w matrycach do tłoczenia blachy to wycięcia wzdłuż krawędzi taśmy, które służą temu samemu celowi indeksowania, ale usuwają materiał, a nie pozostawiają wystającą wypustkę. Wybór pomiędzy dodatnimi i ujemnymi nacięciami obejściowymi zależy od dostępnej szerokości taśmy, względów związanych z obsługą złomu oraz tego, czy nacięcie koliduje z sąsiednimi operacjami.
Optymalizacja uzysku materiału wymaga iteracji między orientacją części, układem zagnieżdżenia i liczbą stanowisk. Obracanie części w pasku, zagnieżdżanie dwóch części w przeciwnych orientacjach lub przesuwanie wielu części po szerokości paska to strategie zmniejszające procent szkieletu złomu. Jednakże każda modyfikacja zagnieżdżenia wpływa z powrotem na logikę sekwencjonowania, ponieważ zmienia, które operacje mogą współużytkować stację i sposób dystrybucji sił.
Planowanie układu stacji: ramy decyzji sekwencyjnych
Kiedy inżynier siada, aby zaplanować nowy układ progresywnych pasków matrycowych, decyzje podejmowane są w uporządkowanej kolejności. Pomijanie kroków lub zmiana ich kolejności prawie zawsze powoduje konflikty wymagające kosztownego przeprojektowania.
- Przeanalizuj geometrię gotowej części i zidentyfikuj wszystkie wymagane operacje tłoczenia (przebijanie, nacinanie, formowanie, ciągnienie, wykrawanie).
- Mapuj ograniczenia pierwszeństwa: określ, które operacje muszą poprzedzać inne, w oparciu o przepływ materiałów, wymagania dotyczące punktów odniesienia i zasady wykonalności.
- Ograniczenia przylegania mapy: identyfikacja operacji, które nie mogą dzielić stacji ze względu na ograniczenia bliskości lub problemy z wytrzymałością oprzyrządowania.
- Na pierwszych stacjach należy wykonać otwory pilotażowe i geometrię taśmy nośnej, aby stworzyć stabilny system rejestracji i podawania.
- Kolejność operacji cięcia na materiale płaskim przed operacjami formowania, w kolejności od najmniejszego do największego odkształcenia.
- Zrównoważone cięcie i formowanie ładunków na różnych stacjach, wstawianie stanowisk bezczynnych tam, gdzie jest to konieczne, aby zarządzać rozkładem sił i stabilnością taśmy.
- Określ szerokość paska, odstęp podawania i orientację części, aby zmaksymalizować wykorzystanie materiału przy jednoczesnym przestrzeganiu wymagań dotyczących odstępów między stanowiskami.
- Zaprojektuj geometrię karbu obejściowego (dodatnią lub ujemną) w celu weryfikacji podawania i kontroli postępu taśmy.
- Umieść operację zaślepiania lub odcięcia na stacji końcowej, aby oddzielić ukończoną część od nośnika.
- Sprawdź całą sekwencję pod kątem równowagi sił, sztywności paska i stosu tolerancji,-wykonując iteracje w razie potrzeby.
Ramy te nie są rozwiązaniem jednorazowym-. Projekt układu pasków jest z natury iteracyjny, a doświadczeni inżynierowie spodziewają się przejść przez wiele koncepcji, zanim znajdą najbardziej wydajne i niezawodne rozwiązanie. Zapłatą jest system narzędzi do tłoczenia, który działa niezawodnie i szybko, utrzymuje tolerancję w całym cyklu produkcyjnym i minimalizuje straty materiałowe, a trzy wyniki mają bezpośredni związek z logiką zawartą w pierwszych decyzjach dotyczących kolejności.
Kolejność stacji określa, co się dzieje i w jakiej kolejności. Ale nawet doskonale zsekwencjonowana matryca wytworzy wadliwe części, jeśli sama geometria narusza ograniczenia formowania materiału. Minimalne odstępy między elementami, promienie zgięcia, współczynniki głębokości rysowania i kompensacja sprężynowania – wszystkie te elementy nakładają własne ograniczenia na to, co może z powodzeniem osiągnąć matryca, a które należą w całości do domeny projektowania pod kątem możliwości produkcyjnych.
Projektowanie pod kątem produktywności i zapobiegania defektom
Idealnie uporządkowana matryca z idealnymi prześwitami będzie nadal wytwarzać złom, jeśli sama geometria części pokona fizyczne ograniczenia materiału. W tym miejscu projektowanie tłoczenia metali krzyżuje się z inżynierią narzędziową z obszarem projektowania produktu. Każdy element wytłoczonej części metalowej, każdy otwór, zagięcie, kołnierz i rysunek muszą uwzględniać zdolność materiału do płynięcia, rozciągania i regeneracji. Naruszenie tych ograniczeń powoduje, że matryca staje się generatorem defektów, niezależnie od tego, jak dobrze jest zbudowana.
Minimalne zasady dotyczące cech dla geometrii stemplowanej
Pomyśl o tych zasadach jak o granicach-zależnych od fizyki, które oddzielają część, którą można stemplować, od listy życzeń. Nie są one arbitralne. Odzwierciedlają wytrzymałość materiału i oprzyrządowania bez przedwczesnej awarii.
Pierwsza zasada dotyczy odległości od dziury-do-krawędzi. Kiedy dziurkowany otwór znajduje się zbyt blisko krawędzi części lub innego elementu, wąskiej wstędze pomiędzy nimi brakuje wytrzymałości konstrukcyjnej, aby oprzeć się odkształceniu podczas formowania. Ogólna zasada jest taka, że wstęga materiału pomiędzy dwoma elementami lub pomiędzy elementem a krawędzią powinna być co najmniej 1,0 do 2,0 razy większa od grubości materiału. Zejdź poniżej tego progu, a zobaczysz problemy z zniekształceniami, pęknięciami lub-ciąganiem ślimaka.
Promienie zgięcia działają według podobnej logiki. Wewnętrzny promień zgięcia musi odpowiadać lub przekraczać 1,0 do 1,5 grubości materiału, w zależności od stopu i orientacji zgięcia względem kierunku włókien. Węższy promień koncentruje naprężenia na zewnętrznym włóknie zagięcia, aż materiał pęknie. Dokładne wartości minimalne różnią się znacznie w zależności od materiału, dlatego zawsze odwołuj się do arkusza danych dostawcy materiału, zamiast stosować jedną uniwersalną wartość.
Współczynniki rysowania wyznaczają limit głębokości, na jaką można wyciągnąć kubek lub muszlę z płaskiego półwyrobu w jednej operacji. Przekroczenie tego współczynnika powoduje rozrzedzenie materiału powyżej punktu zniszczenia. Głębokie części zazwyczaj wymagają wielu etapów ciągnienia z wyżarzaniem pośrednim lub dokładnie kontrolowanymi ścieżkami przepływu materiału. To nie są liczby, które zapamiętujesz raz. Zmieniają się w zależności od gatunku materiału, temperamentu i grubości, z jaką spotka się Twoja matryca.
Jeszcze jedna wskazówka dotycząca projektowania tłoczenia, którą doświadczeni inżynierowie przyswoili sobie wcześnie: wszystkie wewnętrzne narożniki nacięć lub wycięć powinny mieć promień co najmniej 0,5-krotności grubości materiału. Ostre narożniki wewnętrzne powodują powstawanie naprężeń zarówno w części, jak i w stali matrycy, przyspieszając zniszczenie zmęczeniowe w obu przypadkach.
Zapobieganie marszczeniu, rozszczepianiu i sprężystości poprzez projekt
Trzy defekty odpowiadają za większość odrzutów związanych z tłoczeniem na całym świecie, a każdy z nich ma bezpośredni związek z konkretnym parametrem projektu matrycy, który został zignorowany lub błędnie obliczony.
Marszczeniepojawia się, gdy materiał wpływa do wnęki ze zbyt małym utwierdzeniem. Wyobraź sobie, że przesuwasz kartkę papieru po stole, nadając jej kształt filiżanki. Bez czegoś, co przytrzymuje krawędzie, nadmiar materiału zagina się w fałdy. W matrycy tłoczącej niewystarczająca siła uchwytu półfabrykatu powoduje, że materiał kołnierza raczej się ściska niż rozciąga, powodując zmarszczki w ciągnionych częściach. Rozwiązanie zaradcze w konstrukcji matrycy obejmuje koraliki ciągnące, wystające grzbiety wrobione w powierzchnię spoiwa, które lokalnie zwiększają tarcie i kontrolują szybkość podawania materiału do wnęki ciągnącej. Regulacja nacisku uchwytu półproduktu i geometrii ściegu zapewnia inżynierom precyzyjną kontrolę nad wzorcami przepływu materiału.
Dekompozycjajest odwrotnym trybem awarii. Tam, gdzie marszczenie oznacza zbyt dużo materiału przepływającego zbyt swobodnie, rozszczepianie oznacza zbyt mało dostępnego materiału w stosunku do wymaganego odkształcenia. Nadmierna głębokość tłoczenia w stosunku do rozmiaru półfabrykatu, ostre promienie stempla lub niewystarczające smarowanie powodują miejscowe przerzedzanie, aż do pęknięcia materiału. Poprawka projektowa polega na zwiększeniu promienia stempla, redystrybucji przepływu materiału poprzez umieszczenie ściegu lub podzieleniu pojedynczego głębokiego tłoczenia na wiele stopniowych etapów, które umożliwiają materiałowi stopniową redystrybucję naprężeń.
Wiosnajest być może najbardziej frustrującą wadą, ponieważ do pewnego stopnia jest nieunikniona. Każdy metalowy element wytłoczony, który zostanie zgięty, po otwarciu prasy częściowo powróci do pierwotnego, płaskiego stanu. Ten powrót sprężystości wynika z granicy plastyczności materiału: materiały o wyższej-wytrzymałości odskakują bardziej agresywnie. Projektanci matryc rekompensują toprzeginanieczęść poza kątem docelowym, tak aby sprężynowanie doprowadziło ją do prawidłowego położenia końcowego. Inne strategie obejmują uformowanie strefy zgięcia w celu lokalnego uzyskania materiału poza jego granicę sprężystości, poszerzenie kąta matrycy lub użycie mniejszego promienia stempla w celu zwiększenia odkształcenia plastycznego w obszarze zgięcia.
Stos tolerancji-Up i dostosowanie do GD&T
Pojedyncza wytłoczona część metalowa może przejść przez pięć, dziesięć lub więcej stanowisk formowania. Każda stacja wprowadza niewielką ilość zmian wymiarowych, a te różnice się sumują. Przesunięcie o 0,05 mm na pikiecie trzeciej może być akceptowalne oddzielnie, ale gdy łączy się z podobnymi przesunięciami na pikiecie piątej i ósmej, ostateczna lokalizacja obiektu odbiega od specyfikacji.
To jest gdzieZasady GD&Tstają się niezbędne do projektowania matryc, a nie tylko do projektowania części. Definiując cechy części w odniesieniu do funkcjonalnych punktów odniesienia, zamiast łączyć wymiary od elementu do elementu, projektanci przerywają łańcuch stosu tolerancji. Sterowanie położeniem w odniesieniu do układu odniesienia zapewnia, że tolerancja każdej cechy jest niezależna, a nie skumulowana, co radykalnie upraszcza zarówno projektowanie matrycy, jak i kontrolę.
W praktyce projektanci matryc przydzielają węższe tolerancje stacjom formującym, które wytwarzają elementy odniesienia, i pozwalają na nieco szersze tolerancje w przypadku mniej krytycznych operacji. Odzwierciedla to sposób, w jaki gotowa część będzie sprawdzana i montowana: powierzchnie odniesienia lokalizują część w pasującym zespole, więc te powierzchnie wymagają najwyższej precyzji formowania. Elementy drugorzędne, które odwołują się do tych punktów odniesienia, mogą absorbować więcej zmian bez wpływu na funkcję.
Pętla sprzężenia zwrotnego działa w obie strony. Objaśnienia GD&T na rysunku gotowej części określają, jak ciasno musi być zbudowane i utrzymywane każde stanowisko matrycy. I odwrotnie, realistyczne możliwości procesu tłoczenia powinny informować o tolerancjach określonych przez projektanta produktu. Kiedy obie strony porozumiewają się wcześnie, w rezultacie powstaje część tłoczona z metalu, która jest zarówno możliwa do wyprodukowania, jak i funkcjonalnie poprawna, bez nadmiernych kosztów narzędzi.
Typowe wady: przyczyny źródłowe i działania naprawcze
- Marszczenie:Spowodowane niewystarczającym dociskiem uchwytu półfabrykatu lub nieograniczonym przepływem materiału do wnęki matrycy. Działanie naprawcze: dodaj lub wyreguluj koraliki ciągnące, zwiększ siłę uchwytu blankietu, przeprojektuj geometrię powierzchni spoiwa.
- Dzielenie/rozdzieranie:Spowodowane nadmierną głębokością tłoczenia, małym promieniem stempla lub naprężeniem materiału przekraczającym granice plastyczności. Działanie korygujące: zwiększyć promień stempla, dodać etapy wyciągania, zoptymalizować kształt półwyrobu, poprawić smarowanie.
- Springback:Spowodowane przez powrót sprężystości po formowaniu, szczególnie w przypadku-materiałów o wysokiej wytrzymałości. Działanie naprawcze: wygiąć zbyt mocno kąt matrycy, wybić strefę zgięcia, zastosować mniejszy promień stempla, aby zwiększyć odkształcenie plastyczne.
- Pękanie na zakrętach:Spowodowane promieniem zgięcia poniżej minimum materiału lub zgięciem równolegle do kierunku włókien. Działanie naprawcze: zwiększyć promień zgięcia do co najmniej 1,0 T, zmienić orientację części tak, aby zginała się prostopadle do włókien.
- Nadmierne zadziory:Spowodowane zużyciem krawędzi skrawających lub nieprawidłowym luzem pomiędzy stemplem a-matrycą. Działanie naprawcze: naostrzyć lub przeszlifować oprzyrządowanie, ponownie obliczyć i dostosować luz do specyfikacji materiału.
- Zniekształcenie/wypaczenie:Spowodowane nierównym odprężaniem lub niezrównoważonymi siłami formowania na części. Działanie naprawcze: dodaj żebra lub koraliki usztywniające, dodaj-stacje ponownego uderzania lub spłaszczania.
- Dryft pozycyjny pomiędzy stacjami:Spowodowane wzrostem tolerancji-w wyniku sekwencyjnych operacji formowania. Działanie naprawcze: zdefiniuj funkcjonalne odniesienia za pomocą GD&T, przypisz większą tolerancję stacjom tworzącym-odniesienia, zweryfikuj za pomocą statystycznej analizy tolerancji.
Każdej z tych wad można zapobiec, jeśli projekt uwzględnia ograniczenia materiałowe, a matryca kompensuje znane zachowania fizyczne. Wspólnym wątkiem jest to, że zapobieganie odbywa się na ekranie, w fazie projektowania, a nie na parkiecie prasowym podczas prób. Rodzi się praktyczne pytanie: w jaki sposób inżynierowie sprawdzają wszystkie te parametry przed cięciem stali? Odpowiedź leży w procesach symulacji, które pozwalają testować przepływ materiału, przewidywać sprężynowanie i wirtualnie identyfikować strefy awarii na długo przed obróbką pierwszego elementu matrycy.
Symulacja-Procedury projektowania matryc opartych na symulacji
Cięcie stali narzędziowej jest drogie. Ponowne przycięcie, ponieważ próba ujawniła wadę w projekcie matrycy do tłoczenia metalu, jest znacznie droższe. Nowoczesna technologia tłoczenia przeniosła moment wykrycia awarii z prasy na ekran komputera, gdzie iteracje kosztują minuty, a nie tygodnie. Przepływ pracy oparty-na symulacji nie zastępuje oceny inżynierskiej. Wzmacniają je, umożliwiając testowanie pomysłów, łamanie wirtualnych części i udoskonalanie parametrów przed obróbką pojedynczego bloku D2.
Standardy modelowania CAD dla komponentów matryc
Każdy proces projektowania matrycy rozpoczyna się w parametrycznym CAD 3D. Nie tylko rysujesz kształty. Budujesz w pełni ograniczony model cyfrowy, w którym zmiana jednego parametru, np. promienia stempla, automatycznie rozprzestrzenia się przez powiązane elementy, takie jak kieszenie prześwitowe, otwory zgarniające i wnęki bloku matrycy współpracującej. To parametryczne podejście umożliwia szybką iterację podczas przeglądania projektu bez ręcznej edycji dziesiątek zależnych wymiarów.
Poza tworzeniem geometrii, CAD służy jako sędzia dotyczący kolizji. Automatyczne wykrywanie kolizji identyfikuje kolizje pomiędzy ruchomymi komponentami, zanim nastąpią one w przestrzeni fizycznej: podnośnik, który uderza w stempel formujący w dolnym martwym punkcie, pilot, który zanieczyszcza kieszeń zgarniacza podczas wycofywania. Symulacja ruchu na poziomie-zespołu sprawdza pełną obwiednię kinematyczną każdego komponentu w całym cyklu skoku. Po zamrożeniu projektu automatyczne generowanie rysunków tworzy gotowe do produkcji wydruki szczegółów, tabele BOM i widoki złożenia bezpośrednio z głównego modelu 3D, eliminując błędy transkrypcji pomiędzy projektem a budową.
Symulacja formowalności MES i przewidywanie sprężynowania
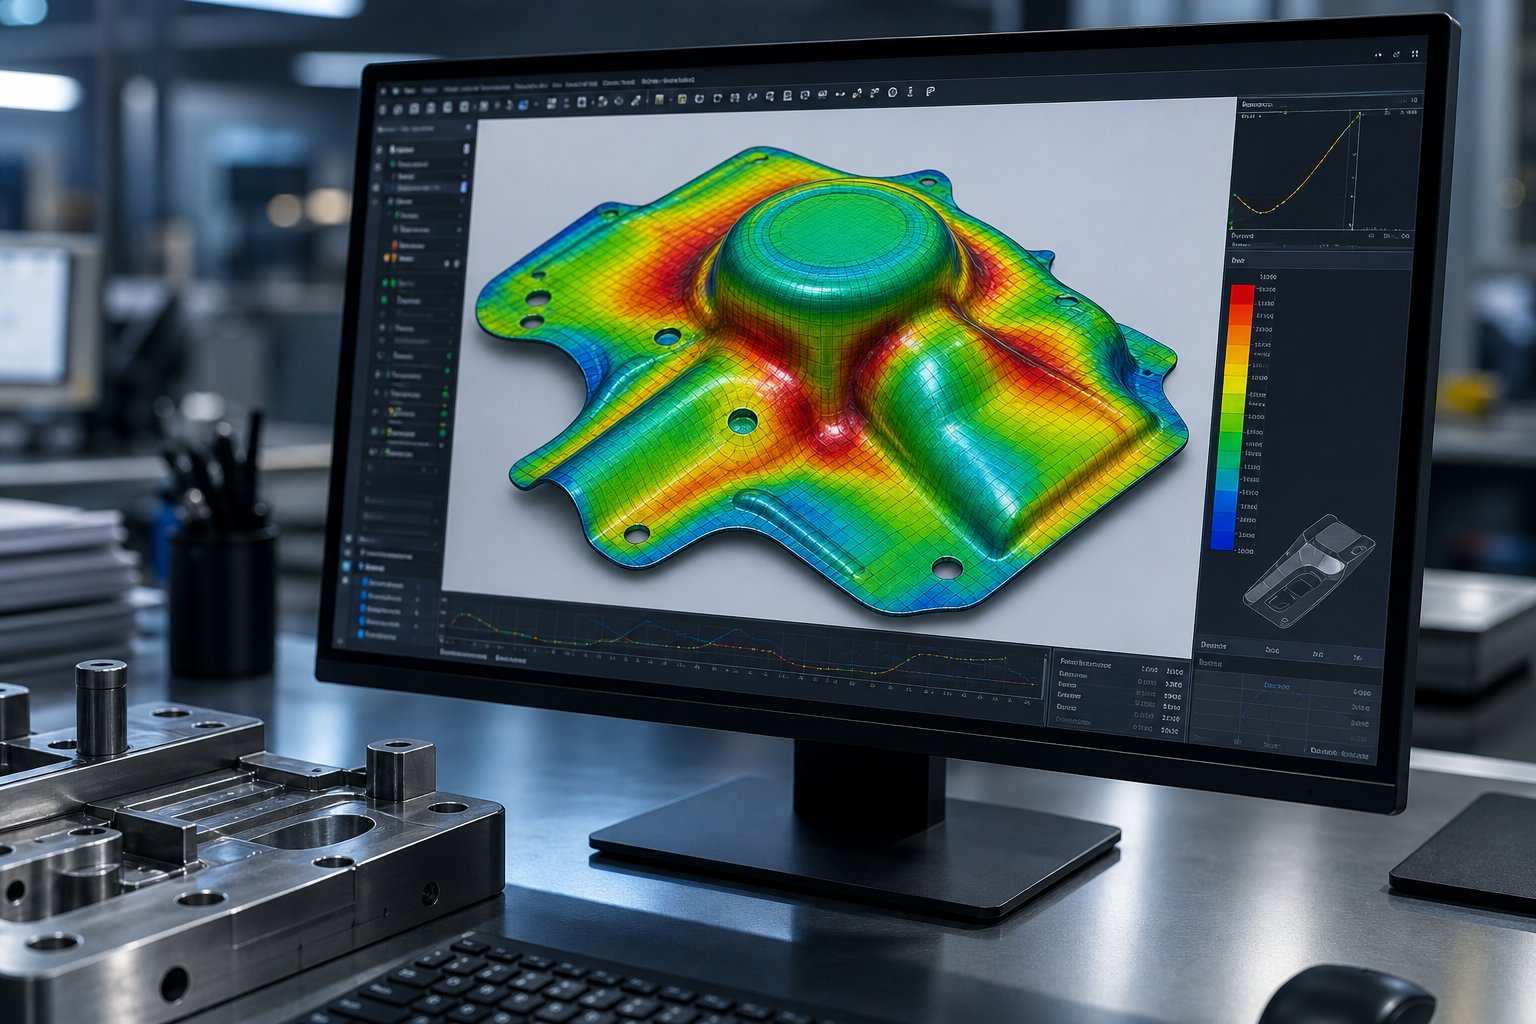
Tam, gdzie CAD zajmuje się geometrią oprzyrządowania, analiza elementów skończonych zajmuje się zachowaniem materiału.Symulacja formowania blachycyfrowo odtwarza to, co dzieje się z półfabrykatem, gdy styka się ze stemplami, przepływa przez koraliki ciągnące i rozciąga się do wnęk matrycy. Oprogramowanie dzieli półfabrykat na tysiące elementów, przypisuje właściwości materiału (granica plastyczności, krzywe-odkształcenia i utwardzania, wartości anizotropii) i oblicza odkształcenie w określonych warunkach procesu.
Dane wyjściowe dokładnie pokazują, gdzie wystąpią problemy. Mapy przerzedzania podkreślają strefy zbliżające się do granic pęknięć materiału. Wskaźniki ucisku sygnalizują obszary podatne na zmarszczki. Diagramy odkształceń naniesione na tle tworzących się krzywych granicznych pokazują, jak blisko każdego regionu jest uszkodzenie. Dla inżynierów pracujących z zaawansowanymi-stalami lub stopami aluminium o wysokiej wytrzymałości przewidywania te są krytyczne, ponieważ takie materiały charakteryzują się dużą wartością sprężystości, co sprawia, że osiągnięcie dokładności wymiarowej jest ciągłym wyzwaniem.
Przewidywanie sprężynowania to miejsce, w którym symulacja zapewnia największą wartość programom narzędzi do tłoczenia metali. Solver śledzi rozkład naprężeń w całej sekwencji formowania i oblicza, ile powrotu sprężystości nastąpi po otwarciu prasy. Następnie inżynierowie stosują skompensowane powierzchnie matrycy, nadmiernie wyginając lub zmieniając geometrię narzędzia, tak aby sprężynowanie doprowadziło część do zamierzonego ostatecznego kształtu. Kompensację tę można nawet zautomatyzować w oprogramowaniu, generując zmodyfikowane powierzchnie narzędzi gotowe do programowania CAM.
Od wirtualnej walidacji do fizycznej próby
Symulacja nie eliminuje prób fizycznych. To radykalnie zmniejsza liczbę potrzebnych pętli próbnych.Badania przeprowadzone przez Fraunhofer IWUpokazuje, że włączenie modeli zachowania sprężystości zarówno matrycy, jak i prasy do symulacji pozwala uzyskać wirtualne wzory plam, które są ściśle zgodne z wynikami-rzeczywistymi, umożliwiając inżynierom korygowanie powierzchni matryc na etapie projektowania, a nie poprzez kosztowną ręczną przeróbkę w hali produkcyjnej.
Prawdziwa moc pojawia się w pętli sprzężenia zwrotnego. Wyniki prób fizycznych, zmierzone kąty sprężynowania, rzeczywiste rozkłady przerzedzania, zaobserwowane lokalizacje zmarszczek, wprowadzane są z powrotem do modelu symulacyjnego jako dane do walidacji. Tam, gdzie przewidywania pokrywają się z rzeczywistością, pewność siebie rośnie. Tam, gdzie się rozeszły, model jest ponownie kalibrowany: korygowane są współczynniki tarcia, udoskonalane krzywe materiału, korygowane warunki brzegowe. W kolejnych projektach to iteracyjne udoskonalanie tworzy środowisko symulacyjne, którego przewidywania stają się coraz dokładniejsze dla konkretnego sprzętu prasowego, materiałów i metod budowy matryc.
Projekt matrycy oparty{{0} na symulacji zazwyczaj ogranicza liczbę iteracji fizycznych prób o 50% lub więcej, skracając harmonogram opracowywania z miesięcy do tygodni i przekształcając kosztowne rozwiązywanie-problemów z prasą-w niedrogą-wirtualną optymalizację.
Ta pętla wirtualna-do-fizyczna reprezentuje aktualny stan wiedzy w metodologii projektowania matryc. Jednak nawet najbardziej wyrafinowana symulacja nie jest w stanie skompensować przedwczesnego zużycia lub awarii narzędzi pod obciążeniem produkcyjnym. Wybór materiałów dokonany na stemple, bloki matrycy i elementy zużywalne określa, czy zatwierdzony projekt rzeczywiście zapewnia przewidywaną trwałość na hali prasy. Decyzja ta zależy od dopasowania właściwości stali narzędziowej do konkretnych wymagań produkcyjnych.
Wybór materiału matrycy i strategie powlekania
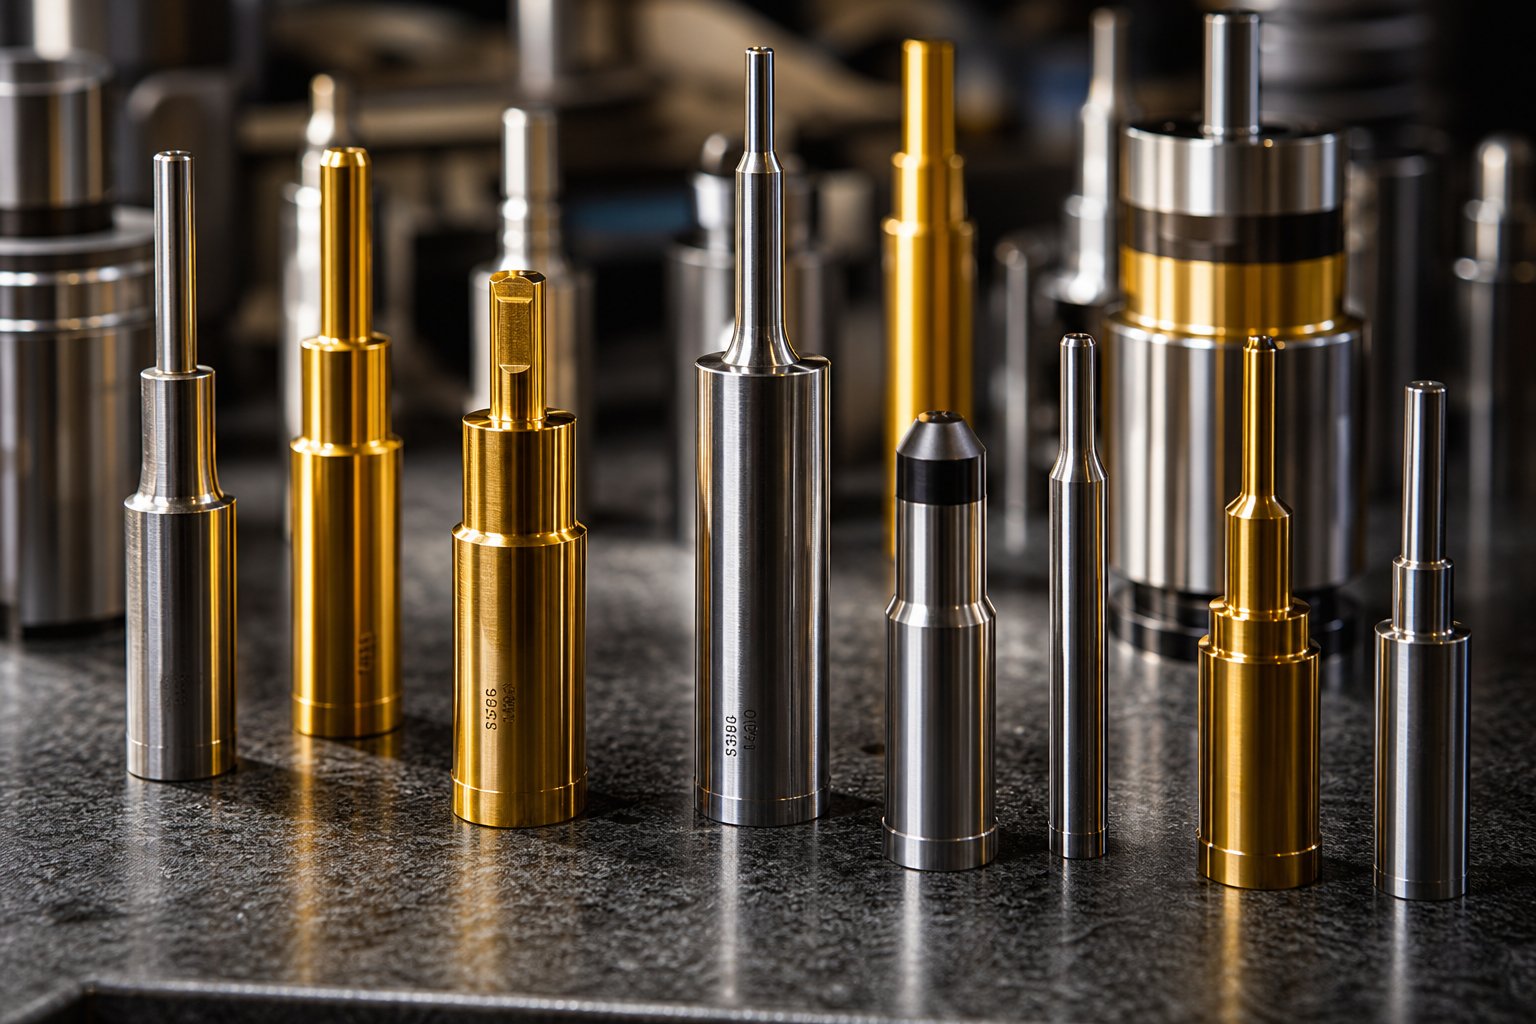
Twoja symulacja przewidywała 500 000 trafień przed konserwacją. Układ pasów jest zoptymalizowany, prześwity są wybierane, a sekwencja stacji jest kuloodporna. Jednak matryca zawodzi przy 80 000 uderzeń, ponieważ materiał stempla nie wytrzymuje powtarzających się obciążeń udarowych-wytrzymałej tłoczonej stali. Wybór materiału ma miejsce wtedy, gdy zamierzenia projektowe spotykają się z rzeczywistością fizyczną, a błędne dokonanie tego neguje każdą wcześniejszą optymalizację, w którą zainwestowałeś.
Podstawowym wyzwaniem związanym ze stalowymi matrycami do tłoczenia jest to, że żaden pojedynczy materiał nie wyróżnia się we wszystkim. Odporność na zużycie, wytrzymałość i wytrzymałość na ściskanie ciągną w konkurencyjnych kierunkach. Gatunek, który wytrzyma miliony cięć, rozbije się pod wpływem silnego uderzenia. Gatunek wystarczająco wytrzymały, aby absorbować obciążenia udarowe, szybko tępi się w warunkach ściernych. Zadaniem inżyniera jest określenie, który tryb awarii pojawi się jako pierwszy w każdym konkretnym zastosowaniu, a następnie wybranie klasy, która wytrzyma ten dominujący mechanizm.
Gatunki stali narzędziowej na stemple, bloki matrycowe i części eksploatacyjne
Cztery rodziny stali narzędziowych pokrywają zdecydowaną większość zastosowań matryc do tłoczenia metali. Każdy z nich zajmuje odrębną niszę wydajności, określoną przez zawartość węglików, skład stopu i reakcję na obróbkę cieplną.
AISI D2jest wyborem domyślnym, gdy zużycie ścierne lub adhezyjne ogranicza trwałość narzędzia. Wysoka zawartość chromu i węgla tworzy gęstą strukturę węglika, która pozwala krawędziom skrawającym zachować geometrię w długich seriach produkcyjnych. D2 znajdziesz w wykrojnikach i stemplach przebijających do-wysokoseryjnych zastosowań w tłocznikach samochodowych, gdzie ostrość krawędzi bezpośrednio wpływa na wysokość zadziorów i jakość części. Ograniczeniem jest kruchość: gdy podczas pracy pojawią się odpryski lub pęknięcia, D2 nie jest już właściwym rozwiązaniem.
AISI A2wkracza, gdy nie dominuje wyraźnie żaden pojedynczy tryb awarii. Zapewnia zrównoważoną kombinację odporności na zużycie i wytrzymałości, dzięki czemu nadaje się do progresywnych stacji matryc, w których stemple są jednocześnie narażone na ścieranie i umiarkowane uderzenia. W przypadku produkcji poniżej 100 000 części lub zastosowań w-warunkach mieszanych, A2 zapewnia ekonomiczne rozwiązanie pośrednie bez ryzyka kruchości występującego w przypadku D2.
AISI S7to amortyzator z rodziny stali narzędziowych. Kiedy na stacjach tłoczenia stosuje się tłoczenie-grubych blach stalowych lub operacje przebijania-o dużym tonażu, powtarzające się naprężenia udarowe spowodują pękanie-gatunków węglika, zanim zużycie stanie się problemem. Wyjątkowa wytrzymałość S7 pochłania cykliczne uderzenia, które mogłyby spowodować pękanie w gatunkach D2 lub podobnych,-narażonych na zużycie. Zamienia pewne zachowanie krawędzi na zdolność przetrwania trudnych obciążeń mechanicznych, udar za udarem.
AISI M2zajmuje przecięcie odporności na zużycie i wytrzymałości na ściskanie. W porównaniu z D2 zapewnia lepszą odporność na odkształcenia plastyczne pod obciążeniem. W porównaniu do S7 zachowuje wyższą odporność na ścieranie. M2 jest powszechnie stosowany w stemplach, które muszą zachować zarówno geometrię krawędzi, jak i dokładność wymiarową pod długotrwałym naprężeniem ściskającym, co jest typowym scenariuszem w przypadku precyzyjnego przebijania grubych lub-materiałów o wysokiej wytrzymałości.
Powłoki powierzchniowe i wkładki węglikowe wydłużające żywotność matrycy
Kiedy podstawowa stal narzędziowa osiąga swój pułap wydajności, inżynieria powierzchni jeszcze bardziej wydłuża żywotność matrycy. W tłoczeniu tę rolę spełniają dwie podstawowe technologie:-powłoki cienkowarstwowe i płytki pełnowęglikowe.
Powłoki PVD(Fizyczne osadzanie z fazy gazowej) nakładaj cienkie warstwy niezwykle twardych związków, zwykle o grubości 2-5 mikronów, w stosunkowo niskich temperaturach około 500 stopni Celsjusza. Ponieważ proces przebiega chłodno, zachowuje ostre krawędzie tnące, które są krytyczne dla precyzyjnego przekłuwania w metalowej matrycy. Powłoki PVD, takie jak TiN, TiCN i AlTiN, zmniejszają tarcie, są odporne na zużycie adhezyjne i utrzymują naprężenia ściskające w warstwie powłoki, co zwiększa odporność na odpryskiwanie w przerywanych operacjach.
Powłoki CVD(Chemiczne osadzanie z fazy gazowej) tworzą grubsze warstwy, 5{1}}20 mikronów, w wyniku reakcji chemicznych w wysokiej temperaturze. Rezultatem jest doskonała odporność na ciepło i przyczepność, ale proces powoduje nieznaczne zaokrąglenie krawędzi tnących i pozostawienie powłoki pod naprężeniem rozciągającym. W przypadku zastosowań związanych z tłoczeniem, CVD najlepiej sprawdza się przy formowaniu komponentów, gdzie gromadzenie się ciepła w wyniku długotrwałego kontaktu materiału jest głównym mechanizmem degradacji, a nie ostrością krawędzi.
Wkładki węglikowereprezentują najbardziej agresywne podejście do odporności na zużycie. Oprzyrządowanie z pełnego węglika wolframu może wydłużyć żywotność matrycy o 500-1000% w porównaniu z tradycyjnymi stalami narzędziowymi w zastosowaniach obejmujących ścierne materiały obrabiane lub ekstremalne wielkości produkcji. Kompromisem jest kruchość: płytki węglikowe są ograniczone do operacji o niskiej udarności, takich jak dokładne wykrawanie i płytkie ciągnienie, gdzie obciążenie udarowe jest minimalne.
Decyzja Regrind vs. Coat
Tutaj liczy się myślenie o kosztach-korzyściach. Niepowlekane stemple ze stali narzędziowej można wielokrotnie szlifować, gdy krawędzie są stępione, przywracając wydajność przy stosunkowo niskim koszcie na cykl. Narzędzia powlekane działają dłużej pomiędzy kolejnymi szlifowaniami, ale kosztują więcej na początku, a niektóre powłoki komplikują proces-przeszlifowania-ponownego pokrycia. Decyzja zależy od matematyki produkcji:
- Małe-nakłady lub serie prototypowe:Niepowlekana blacha A2 lub D2 z okresowym szlifowaniem jest zazwyczaj-najbardziej opłacalną metodą.
- Produkcja wysokoseryjna-:Stemple z powłoką PVD- zmniejszają częstotliwość wymiany, a wydłużony czas pracy pomiędzy czynnościami konserwacyjnymi często równoważy inwestycję w powlekanie poprzez skrócenie przestojów.
- Materiały ścierne (nierdzewne, HSLA):Płytki węglikowe lub powłoki-o dużej wytrzymałości zwracają się szybko, gdy niepowlekane narzędzia ulegają zniszczeniu w ciągu tysięcy pociągnięć, a nie dziesiątek tysięcy.
Zaawansowane powłoki, takie jak TiN lub DLC, mogą wydłużyć żywotność matrycy o 30–50% poprzez zmniejszenie tarcia i zużycia, szczególnie w przypadku tłoczenia stali nierdzewnej. Kluczem jest dopasowanie składu chemicznego powłoki do materiału przedmiotu obrabianego i rodzaju operacji, a nie stosowanie domyślnej powłoki dostępnej w magazynie dostawcy.
Porównanie materiałów matryc według właściwości i zastosowania
| Kategoria materiału | Stopień reprezentatywny | Względna odporność na zużycie | Względna wytrzymałość | Typowe zastosowania |
|---|---|---|---|---|
| Wysoka-wysoka zawartość węgla-Chrom | D2 | Wysoki | Niski do umiarkowanego | Wykrawanie-wysokoobjętościowe, stemple przebijające, przyciski matryc do programów tłoczników samochodowych |
| Utwardzanie w powietrzu-(zrównoważone) | A2 | Umiarkowany | Umiarkowany | Progresywne stacje matrycowe o mieszanym zużyciu i uderzeniu, produkcja średnio-nakładowa |
| Odporny na wstrząsy.-Odporny na wstrząsy | S7 | Niski do umiarkowanego | Wysoki | Ciężkie przekłuwanie-, stemple formujące, stanowiska o dużym-uderzeniu |
| Stal-szybkotnąca | M2 | Wysoki | Umiarkowany | Precyzyjne stemple pod dużym obciążeniem ściskającym, przekłuwanie grubego materiału |
| Węglik spiekany | Węglik wolframu | Bardzo wysoki | Niski | Wykrawanie dokładne,-obróbka materiałów ściernych o dużej objętości, płytki zużywające się |
| Stal narzędziowa powlekana metodą PVD- | D2 + TiCN/AlTiN | Bardzo wysoka (powierzchnia) | Zależne od stali bazowej | Przekłuwanie-o wydłużonej żywotności, tłoczenie ze stali nierdzewnej,-zmniejszone tarcie |
Podejmowanie decyzji dotyczących materiałów i powłok dla każdego stempla, bloku matrycy i elementu zużywającego się w złożonej matrycy progresywnej jest jednym z bardziej złożonych wyzwań w inżynierii narzędzi. Każde stanowisko może wymagać innego gatunku w zależności od specyficznego profilu obciążenia, interakcji z obrabianym przedmiotem i docelowych okresów międzyobsługowych. Inżynierowie potrzebujący wsparcia w dopasowywaniu gatunków stali narzędziowej i powłok do konkretnych wymagań produkcyjnych mogą skorzystać z niestandardowych rozwiązań matryc od specjalistów takich jakYICHEN, którzy dobierają materiały na stemple, bloki matryc i elementy zużywające się w oparciu o rzeczywiste materiały przedmiotu obrabianego, wielkość produkcji i docelową trwałość matrycy, a nie jeden-rozmiar-pasujący-wszystkim{2}}domyślnym.
Wybór materiału zamyka pętlę przy projektowaniu poszczególnych komponentów. Jednak projekt tłocznika nie jest zbiorem pojedynczych decyzji. Typ matrycy, prześwit, kolejność stacji, weryfikacja symulacji i wybór materiałów współdziałają jako system. Połączenie tych wątków w spójny przepływ pracy nad projektem odróżnia matrycę funkcjonalną od takiej, która zapewnia trwałą wydajność produkcyjną.
Wdrażanie tych podstaw w praktyce
Indywidualne decyzje projektowe mają moc. Połączone w zdyscyplinowany przepływ pracy, składają się na matryce i systemy tłoczenia, które osiągają cele jakościowe już od pierwszej serii produkcyjnej, a nie po miesiącach kosztownych iteracji próbnych. Różnica między projektem, który przebiega gładko, a projektem, który wymaga przeróbek, prawie zawsze wynika z tego, czy zespół inżynierów postępował według ustrukturyzowanej sekwencji decyzyjnej, czy też od razu przeszedł do modelowania CAD bez uzasadnienia swoich założeń.
Lista kontrolna decyzji technicznych dla projektów nowych matryc
Każdy proces tłoczenia metali ma tę samą podstawową ścieżkę decyzyjną, niezależnie od złożoności części lub wielkości produkcji. Kiedy rozpoczynasz nowy projekt tłoczenia, wykonaj poniższe kroki, aby zapobiec cofaniu się, które niszczy harmonogramy i budżety.
- Całkowicie zdefiniuj wymagania dotyczące części.Zbierz rysunek gotowej części z pełnymi objaśnieniami GD&T, specyfikacją materiału, roczną prognozą wielkości i docelowym kosztem sztuki. Zidentyfikuj funkcjonalne punkty odniesienia, wymiary krytyczne-dla-jakości oraz wszelkie dalsze ograniczenia montażu, które wpływają na kierunek zadziorów lub priorytet tolerancji.
- Wybierz typ matrycy.Dopasuj geometrię części, objętość i tolerancję do potrzeb architektury progresywnej, złożonej lub transferowej. Pozwól części podjąć decyzję, a nie domyślnie tego, co Twój sklep prowadził jako ostatni.
- Określ prześwity na stację.Oblicz luz pomiędzy stemplem a-matrycą jako procent grubości materiału dla każdej operacji skrawania, odnosząc się do danych narzędziowych specyficznych dla materiału-, a nie do uniwersalnych ustawień domyślnych. Uwzględnij wymagania dotyczące kierunku zadziorów w przypadku każdego przebitego i zaślepionego elementu.
- Sekwencjonuj stacje i optymalizuj układ pasków.Najpierw ustal geometrię pilotów i nośnika, sekwencję cięć przed formowaniem, przejdź od najmniejszego do najpoważniejszego odkształcenia, zrównoważ siły na szerokości paska i umieść wykrojnik na stacji końcowej.
- Sprawdź za pomocą symulacji.Przeprowadź analizę odkształcalności MES, aby potwierdzić przepływ materiału, sprawdzić pocienienie pod kątem krzywych granicznych formowania, przewidzieć wielkość sprężynowania i zastosować kompensację powierzchni matrycy przed wydaniem do produkcji.
- Wybierz gatunki stali narzędziowej i powłoki.Dopasuj materiał każdego komponentu do jego dominującego trybu awarii: gatunki-odporne na zużycie w warunkach ściernych, gatunki odporne-na wstrząsy do obciążeń udarowych oraz powłoki lub płytki węglikowe, w których stal bazowa osiąga swój pułap wydajności.
- Zwolnij do kompilacji, a następnie zamknij pętlę w trybie próbnym.Wykorzystaj wyniki prób fizycznych, aby zweryfikować przewidywania symulacji, udoskonalić modele tarcia i materiałów oraz zbudować wiedzę instytucjonalną, która poprawi dokładność następnego projektu.
Łączenie podstaw projektowania z sukcesem produkcyjnym
Zwróć uwagę, jak każdy krok na tej liście kontrolnej zależy od poprzedniego. Nie można obliczyć prześwitów bez znajomości materiału. Nie można sekwencjonować stacji, nie wiedząc, jakich operacji wymaga dana część. Nie można wybrać stali narzędziowej bez zrozumienia sił, na które będzie oddziaływać każde stanowisko. Podstawy te nie są niezależnymi tematami, które studiujesz w izolacji. Tworzą połączony system, w którym siła w jednym obszarze wzmacnia się nawzajem, a słabość w jednym obszarze osłabia resztę.
Inżynierowie, którzy internalizują myślenie na poziomie-systemowym, spędzają mniej czasu na gaszeniu pożarów w prasie. Ich programy tłoczenia części metalowych uruchamiają się szybciej, dłużej utrzymują tolerancję między cyklami konserwacji i zużywają mniej materiału na część. Zapłata nie jest abstrakcyjna. Przejawia się to w zmniejszonej liczbie złomów, mniejszej liczbie nieplanowanych pociągnięć matrycy i wytłoczeniu części, które przechodzą kontrolę bez sortowania i przeróbki.
W przypadku zespołów realizujących złożone projekty, w których struktura matrycy, optymalizacja prześwitów, wyzwania związane z przepływem materiałów i decyzje na poziomie-komponentów krzyżują się, współpraca z doświadczonym partnerem w zakresie narzędzi przyspiesza drogę od koncepcji do narzędzi-gotowych do produkcji.Niestandardowe rozwiązania w zakresie tłoczników YICHENłączy inżynierów zajmujących się narzędziami specjalistyczną wiedzą w pełnym zakresie tych podstaw, od wstępnego wyboru typu matrycy po strategie dotyczące materiałów i powłok, pomagając przełożyć solidną metodologię inżynierii na matryce, które od pierwszego dnia działają zgodnie z projektem.
Często zadawane pytania dotyczące podstaw projektowania matryc do tłoczenia
1. Jaka jest różnica pomiędzy tłocznikami progresywnymi, złożonymi i transferowymi?
Matryce progresywne podają ciągły pasek przez wiele stacji, z których każda wykonuje inną operację, dzięki czemu idealnie nadają się do-małych części o dużej objętości. Matryce złożone wykonują dwie lub więcej operacji cięcia jednocześnie w jednym skoku, zapewniając doskonałą koncentryczność w przypadku płaskich profili, takich jak podkładki i laminaty. Matryce przenoszące oddzielają poszczególne półfabrykaty i przesuwają je między stacjami za pomocą mechanicznych ramion, które pasują do dużych lub głęboko-tłoczonych części, takich jak panele karoserii samochodów, których nie można przymocować do paska nośnego.
2. Jak określić prawidłowy luz stempla-do-matrycy przy tłoczeniu?
Luz oblicza się jako procent grubości materiału na stronę, zależnie od rodzaju materiału. Miękkie materiały, takie jak aluminium, zwykle zużywają 10-15% na stronę, stal miękka zużywa 10-12%, stal nierdzewna wymaga 12–16%, a stale o wysokiej wytrzymałości wymagają 18–20% lub więcej. Prawidłowa wartość zależy od twardości materiału, plastyczności, akceptowalnej jakości krawędzi i docelowej trwałości narzędzia. Inżynierowie powinni odwoływać się do wykresów prześwitu dla poszczególnych materiałów od dostawców narzędzi, zamiast stosować jedną uniwersalną wartość domyślną we wszystkich operacjach.
3. Co powoduje marszczenie, rozwarstwianie i sprężystość tłoczonych części?
Marszczenie występuje, gdy docisk uchwytu półfabrykatu jest niewystarczający, a materiał przepływa zbyt swobodnie do wnęki matrycy, powodując wypaczenia ściskające. Rozszczepianie ma miejsce, gdy głębokość tłoczenia przekracza granice plastyczności materiału lub promienie stempla są zbyt małe, co wymusza miejscowe przerzedzenie aż do pęknięcia. Sprężynowanie wynika z powrotu sprężystości po zgięciu, szczególnie w przypadku-materiałów o wysokiej wytrzymałości. Projektanci matryc przeciwdziałają temu za pomocą koralików ciągnących w celu marszczenia,-wieloetapowego rozciągania w celu rozszczepienia oraz nadmiernego zginania lub zwijania w celu kompensacji sprężynowania.
4. Dlaczego kolejność stacji ma znaczenie przy projektowaniu matryc progresywnych?
Sekwencjonowanie stacji określa, czy matryca progresywna działa niezawodnie, czy też generuje złom. Najpierw należy przebić otwory pilotujące, aby ustalić punkty odniesienia dla wszystkich kolejnych operacji. Geometria paska nośnego jest następująca, aby zachować sztywność paska. Operacje cięcia poprzedzają formowanie, ponieważ otwory wybite w-już uformowanych powierzchniach odkształcają się w nieprzewidywalny sposób. Siły muszą być zrównoważone na wszystkich stacjach, aby zapobiec błędnemu zarejestrowaniu paska. Wygaszanie zawsze następuje jako ostatnie, ponieważ po oddzieleniu części nie można indeksować. Nieprawidłowa sekwencjonowanie prowadzi do skumulowanego dryftu tolerancji, przemieszczania się pasa i przedwczesnego zużycia matrycy.
5. Jak wybrać odpowiednią stal narzędziową na elementy tłoczników?
Wybór zależy od zidentyfikowania dominującego trybu awarii dla każdego komponentu. Stal wysoko-chromowa D2 nadaje się-do wygaszania o dużej objętości, gdzie zużycie ścierne ogranicza trwałość. A2 zapewnia zrównoważoną odporność na zużycie i wytrzymałość dla stacji matryc progresywnych o mieszanych-stanach. S7 pochłania duże obciążenia udarowe podczas-operacji przekłuwania grubych elementów, w których D2 mógłby pęknąć. Stal-szybkotnąca M2 wytrzymuje duże obciążenia ściskające, zachowując jednocześnie geometrię krawędzi. Aby zapewnić wyjątkową odporność na zużycie, płytki węglikowe wydłużają żywotność o 500-1000% w porównaniu z konwencjonalnymi stalami. Partnerzy tacy jak YICHEN (https://www.yichen-group.com/stamping-die/) pomagają inżynierom w dopasowaniu gatunków i powłok do konkretnych wymagań produkcyjnych.


