


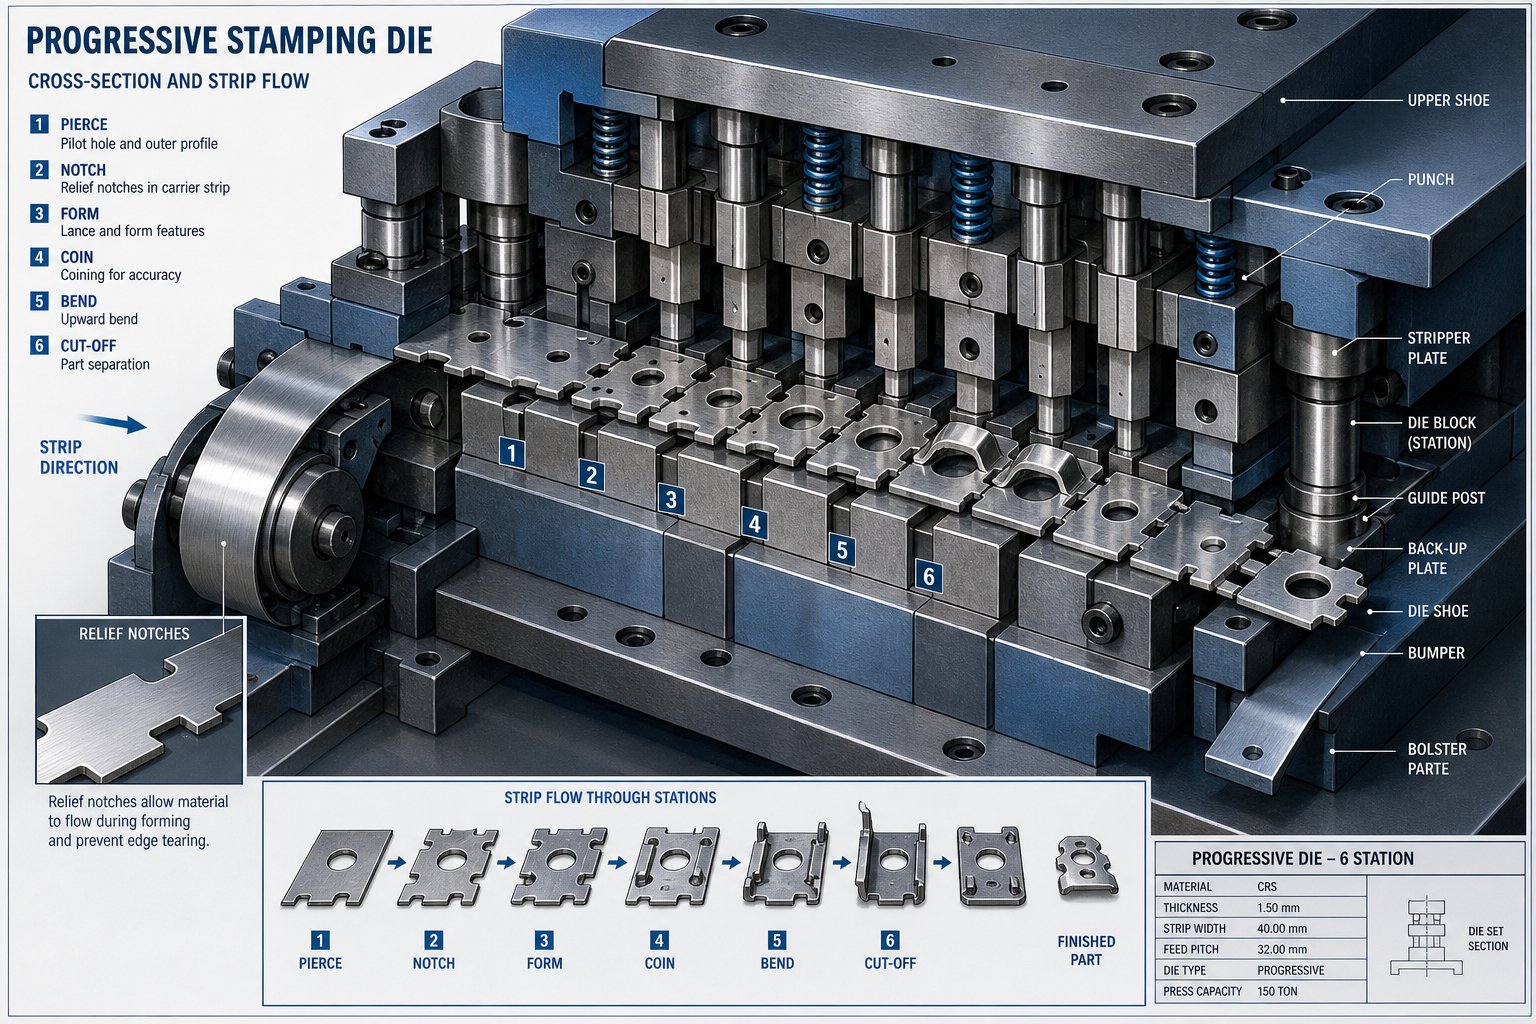
Czym są nacięcia obejściowe i dlaczego mają znaczenie w projektowaniu matryc
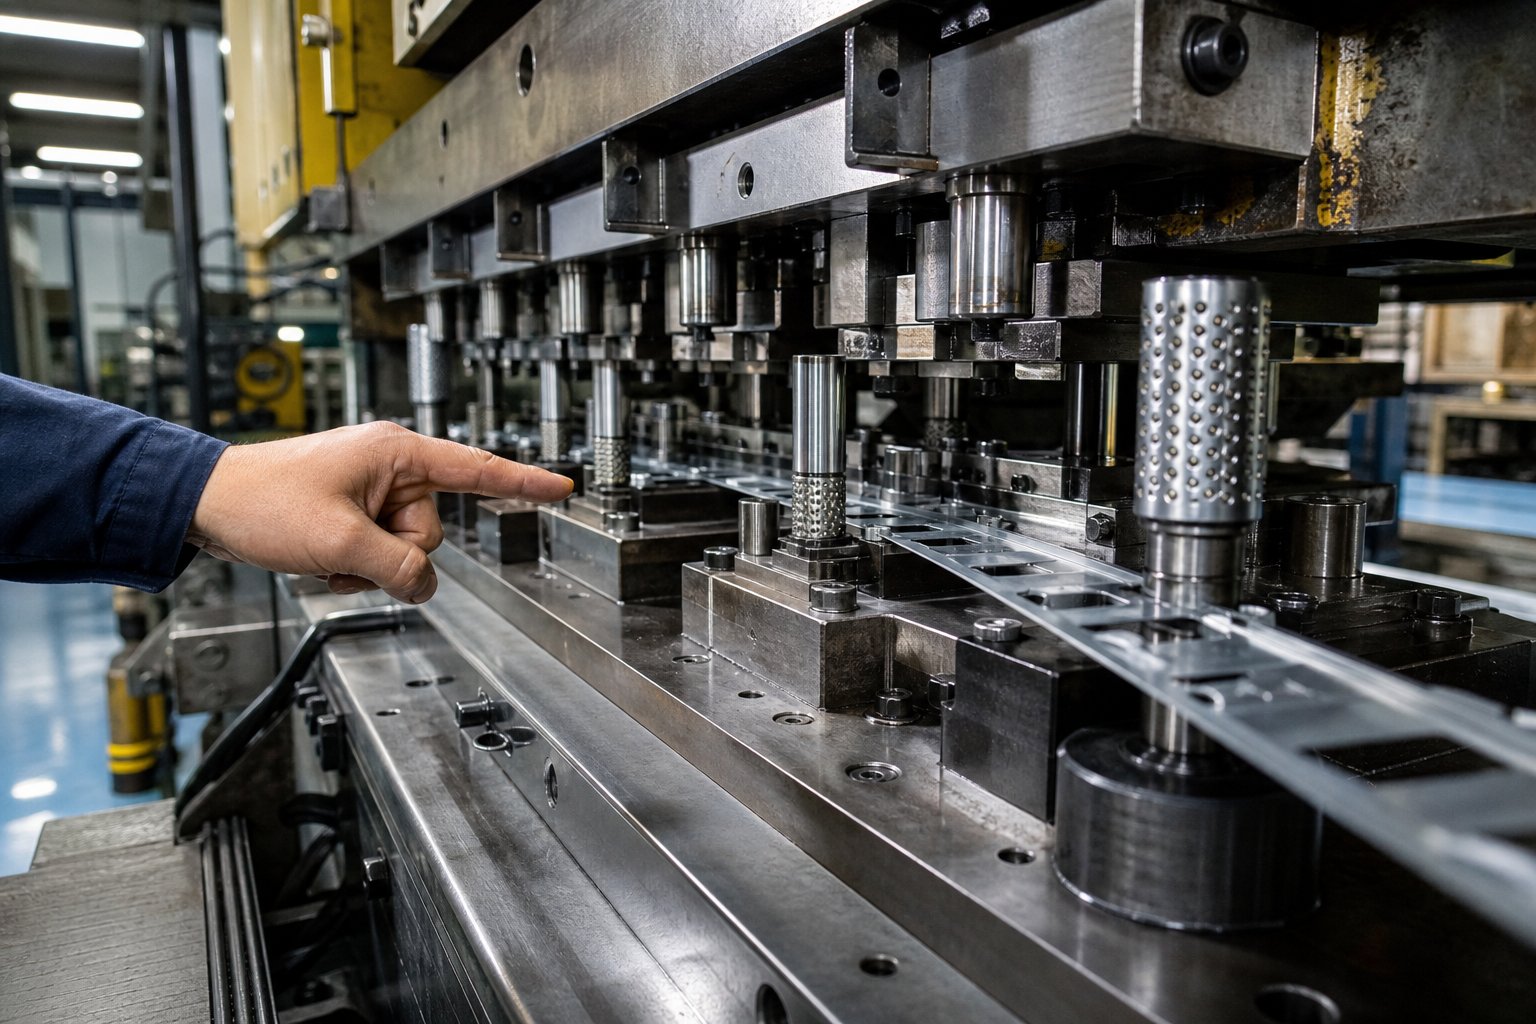
Wyobraź sobie metalowy pasek przechodzący przez matrycę progresywną. Na trzecim stanowisku kołnierz formuje się ku górze. Na czwartym stanowisku taśma musi przesunąć się do przodu, ale podniesiony kołnierz znajduje się teraz na ścieżce sąsiedniego oprzyrządowania. Co się dzieje? Kolizja, zadrapania lub całkowite zacięcie. To jest dokładny problem, który rozwiązują wycięcia obejściowe.
Czym są nacięcia obejściowe w matrycach progresywnych
Nacięcie obejściowe to lokalny relief lub wycięcie dodane do progresywnego układu taśmy matrycy, które zapobiega interferencji pomiędzy wcześniej utworzonymi elementami a dalszym oprzyrządowaniem podczas przesuwania taśmy. Jego celem jest zapewnienie prześwitu, aby taśma mogła bezpiecznie przemieszczać się od stacji do stacji bez kolizji, zniekształceń lub niestabilności podawania.
W praktyce są to drobne, ale przemyślane nacięcia wykonane w kształcie listwy nośnej lub wykroju. Umożliwiają swobodne przechodzenie elementów wygiętych, ciągnionych lub wytłaczanych przez kolejne stacje bez kontaktu ze stemplami, podnośnikami, wkładkami lub sekcjami wykończeniowymi. Bez odpowiedniej geometrii reliefu pasek może się zaciąć, odkształcić lub uszkodzić samą matrycę.
Proces projektowania wycięcia obejściowego równoważy trzy priorytety: wystarczający prześwit dla bezpiecznego ruchu, wystarczająca wytrzymałość pozostałego materiału dla stabilnego podawania oraz wystarczająca kontrola, aby zapewnić dokładność części na wszystkich stacjach.
Dlaczego postęp Strip wymaga geometrii reliefowej
Matryce progresywne polegają na precyzyjnym, powtarzalnym przesuwaniu taśmy. Każde uderzenie prasy przesuwa pasek do przodu o jedną długość podziałki. Każda uformowana cecha, która zakłóca ten ruch, stwarza problem kaskadowy: nieprawidłowe podawanie prowadzi do nieprawidłowego umiejscowienia pilotów, co prowadzi do powstania części poza--tolerancją lub katastrofalnych awarii matrycy.
Podcięcia w pasku nośnym nadają wcześniej utworzonej geometrii wyraźną ścieżkę. Zauważysz, że ma to największe znaczenie w przypadku matryc z głębokimi tłoczeniami, wysokimi kołnierzami lub wytłoczeniami wystającymi powyżej lub poniżej płaszczyzny paska. Im głębsza forma, tym bardziej krytyczne staje się wycięcie obejściowe.
Jedno ze źródeł nieporozumień, którym warto się zająć: nacięcia obejściowe są czasami nazywane nacięciami podziałowymi, nacięciami nośnymi lub nacięciami paskowymi, w zależności od konwencji warsztatowej. Awycięcie skokuw wielu sklepach odnosi się w szczególności do elementu rejestrującego, który zapobiega nadmiernemu posuwowi, podczas gdy nacięcie obejściowe odnosi się do luzów dla elementów uformowanych. Terminologia różni się w zależności od zakładu, a nawet projektantów w tej samej firmie, ale podstawowa funkcja pozostaje niezmienna: kontrola ruchu paska i zapobieganie zakłóceniom podczas progresywnej pracy matrycy.
Błędne podanie tych szczegółów na etapie układania pasków jest przyczyną większości problemów. Nacięcie, które w CAD wygląda nieszkodliwie, może stać się koszmarem, gdy prasa zacznie pracować z prędkością produkcyjną, co sprawia, że wczesne decyzje projektowe dotyczące geometrii obejścia są jednym z najbardziej niedocenianych czynników wpływających na wydajność matrycy.
Nacięcia obejściowe a nacięcia podziałkowe i inne warunki dotyczące kontroli pasków
Kiedy usłyszysz „wycięcie” w hali produkcyjnej z matrycami progresywnymi, może to oznaczać trzy różne rzeczy, w zależności od tego, z kim rozmawiasz. Jeden z projektantów nazywa to nacięciem obejściowym, narzędziowiec po drugiej stronie przejścia mówi, że jest to nacięcie podziałowe, a wydruk od klienta oznacza to nacięcie nośne. To zamieszanie terminologiczne powoduje prawdziwe błędy projektowe, zwłaszcza gdy nowy inżynier dziedziczy układ pasków z innego obiektu i błędnie interpretuje funkcję każdego elementu.
Wyjaśnienie nacięć obejściowych i nacięć podziałowych
Różnica między wycięciem obejściowym a wycięciem skoku sprowadza się do funkcji, a nie wyglądu. Wycięcie wysokości, czasami nazywane aFrancuskie wycięcie, to niewielki wycinek materiału odcięty od jednej lub obu krawędzi taśmy na początkowych stanowiskach matrycy progresywnej. Jego głównym zadaniem jest zapewnienie solidnego zatrzymania krawędzi natarcia materiału, zapobiegając nadmiernemu posuwowi podczas konfiguracji i produkcji. Kontroluje stopień przesunięcia paska i pomaga zarejestrować pasek na każdej stacji.
Natomiast wycięcie obejściowe istnieje wyłącznie jako geometria reliefowa. Usuwa lub przenosi materiał, dzięki czemu wcześniej utworzone obiekty mogą przechodzić przez dalsze stacje bez zakłóceń. Nie kontroluje odległości podawania ani nie zapewnia mechanicznego ogranicznika. Po prostu tworzy miejsce na swobodne poruszanie się paska obok narzędzi, które w przeciwnym razie kolidowałyby z podniesionymi lub opuszczonymi elementami.
Tutaj zamieszanie się pogłębia: nacięcia pełnią również dodatkową funkcję odciążającą. Odcinając materiał krawędziowy, prostują wygięcie i umożliwiają płynniejsze podawanie. Niektóre sklepy uznają to pokrywanie się i używają tych terminów zamiennie. Jednak połączenie tych dwóch elementów podczas przeglądu projektu prowadzi do problemów. Nacięcie podziałowe zwymiarowane wyłącznie do rejestracji może nie zapewniać wystarczającego prześwitu dla uformowanego elementu. A wycięcie obejściowe zaprojektowane wyłącznie z myślą o prześwicie niekoniecznie zapobiegnie nadmiernemu podawaniu lub ułatwi umiejscowienie paska.
Mapowanie terminologii branżowej na określone funkcje
Oprócz nacięć podziałowych i obejściowych w układach pasków można spotkać się z terminem „wycięcie nośne”. Odnosi się to ogólnie do dowolnego nacięcia wyciętego w części nośnej paska, niezależnie od tego, czy służy to celowi rejestracyjnemu, czy rozliczeniowemu. Jest to opis geometryczny, a nie funkcjonalny. Wiedza o tym, jaką konkretną funkcję pełni wycięcie, ma kluczowe znaczenie przy doborze rozmiaru, rozmieszczeniu i rozwiązywaniu problemów.
Poniższa tabela przedstawia trzy najczęstsze typy nacięć kontrolnych paska w matrycach do ich konkretnych ról:
| Funkcja | Obejście wycięcia | Nacięcie Pitch (Francuskie Nacięcie) | Wycięcie przewoźnika |
|---|---|---|---|
| Funkcja podstawowa | Geometria reliefu zapobiegająca zakłóceniom uformowanych elementów podczas przesuwania taśmy | Rejestracja i kontrola pasz; zapewnia solidne zatrzymanie, aby zapobiec nadmiernemu podawaniu i ułatwia lokalizację paska | Ogólna nazwa każdego wycięcia w pasku nośnym; funkcja zależy od konkretnych założeń projektowych |
| Lokalizacja na Stripie | W sąsiedztwie uformowanych obiektów, umiejscowione tam, gdzie potrzebny jest prześwit na dalszych stacjach | Jedna lub obie krawędzie paska, zwykle przycinane na pierwszym lub drugim stanowisku | Krawędź nośna lub w obrębie wstęgi nośnej, różni się w zależności od zastosowania |
| Typowa geometria | Wyprofilowany relief pasujący do uformowanego profilu elementu plus prześwit; może być dodatni lub ujemny | Wycięcie prostokątne lub półkoliste-, często o szerokości tylko dwukrotnie przekraczającej grubość materiału | Bardzo się różni; prostokątny,-w kształcie litery U lub nieregularny, w zależności od przeznaczenia |
| Kiedy jest używany | Wymagane, gdy uformowane elementy kolidowałyby z elementami matrycy podczas przesuwania taśmy | Zalecane do większości matryc progresywnych, aby uprościć konfigurację, zapobiec awariom matrycy i usunąć wygięcie krawędzi | Używany jako przechwytujący-wszystkie odniesienia w drukach, gdzie konkretna funkcja wynika z kontekstu |
Praktyczny sposób na zapamiętanie tego rozróżnienia: nacięcia podziałowe rozwiązują problem podawania i rejestracji, podczas gdy nacięcia obejściowe rozwiązują problem zakłóceń. Obydwa pojawiają się jako wycięcia w pasku. Obydwa wpływają na siłę nośnika. Jednak ich czynniki konstrukcyjne są zasadniczo różne, a dobieranie jednego rozmiaru tak, jakby był drugim, powoduje albo niewystarczający prześwit, albo marnowanie materiału.
To rozróżnienie ma największe znaczenie, gdy układ pojedynczego paska wymaga obu typów. Wyobraź sobie matrycę, w której pierwsza stacja wycina nacięcia w celu rejestracji, a następnie stacja piąta wymaga obejścia w celu uzyskania głęboko tłoczonego-kubka. Są to dwie odrębne decyzje projektowe z różnymi zasadami wymiarowania, inną logiką rozmieszczenia i różnymi trybami awarii. Traktowanie terminologii dotyczącej progresywnych wycięć matrycy jako wymiennej zaciemnia te różnice i prowadzi do oprzyrządowania, które działa w teorii, ale zacina się w produkcji.
Prawdziwym pytaniem dotyczącym każdego wycięcia w układzie pasków nie jest to, jak to nazywasz. Zależy to od tego, czy spełnia funkcję odprawy celnej, funkcję rejestracyjną, czy też jedno i drugie. Ta odpowiedź wpływa na wszystko, od wyboru geometrii po interakcję wycięcia z pilotami, podnośnikami i stacjami formującymi znajdującymi się poniżej.
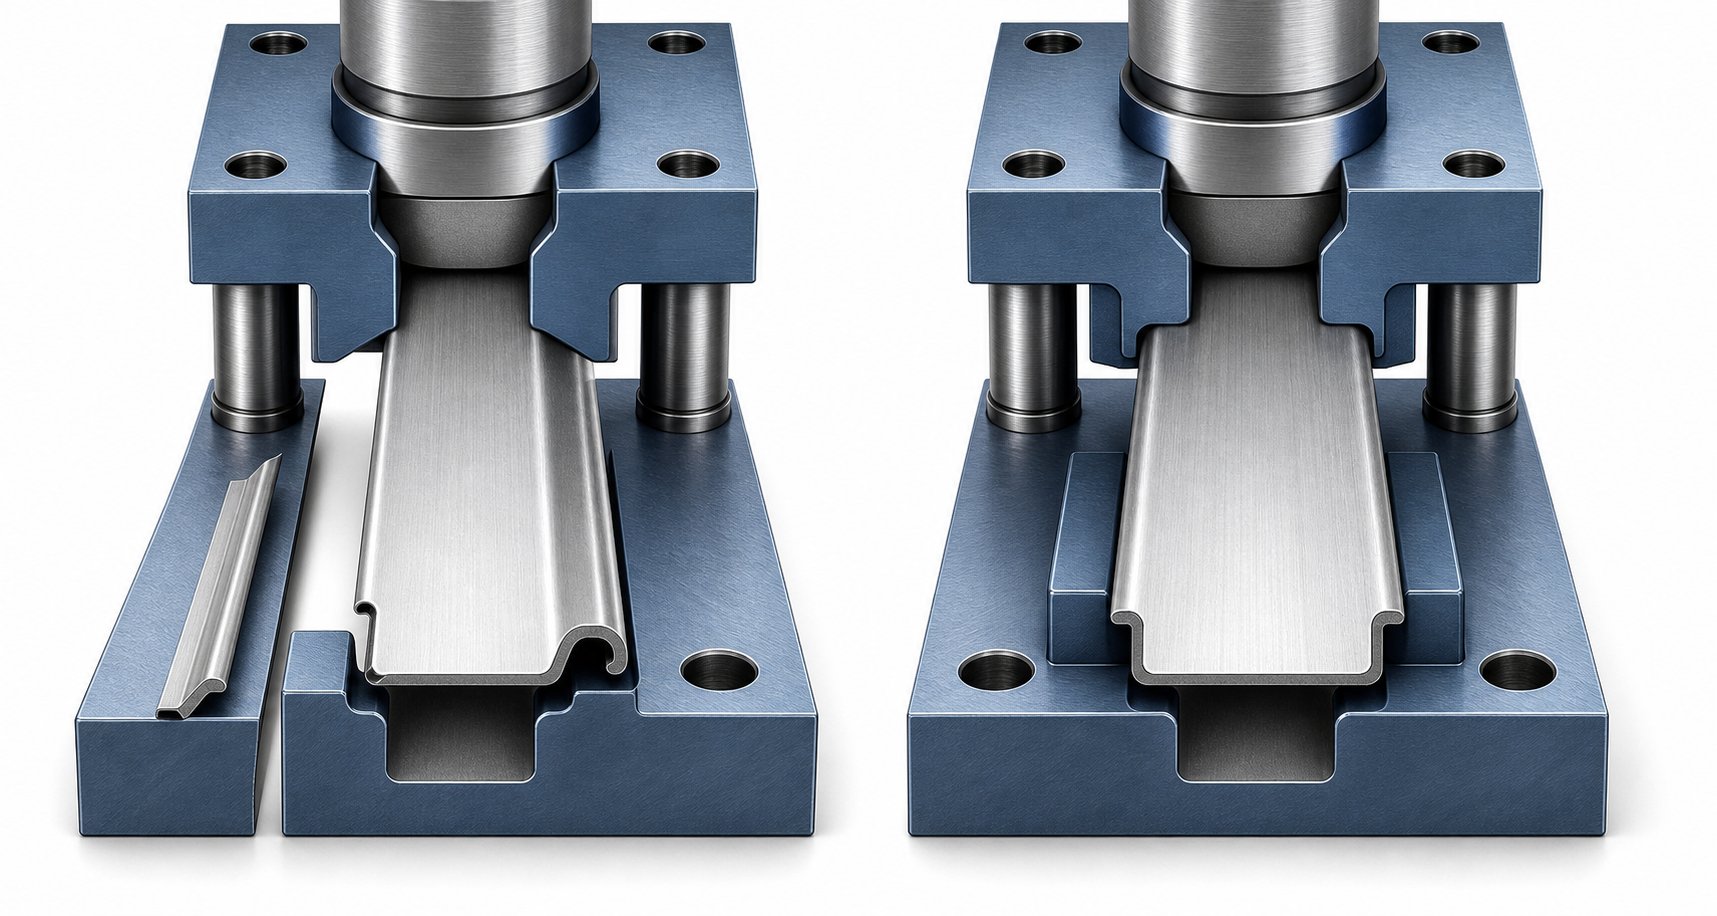
Porównanie dodatnich i ujemnych typów wycięć obejściowych
Świadomość, że nacięcie pełni funkcję luzu, to tylko połowa decyzji projektowej. Druga połowa to wybór kierunku tej ulgi. Czy usuwasz materiał z taśmy, aby zrobić miejsce, czy też zostawiasz materiał na miejscu i tworzysz prześwit w samych stacjach matryc? Na tym polega podstawowa różnica między ujemnym i dodatnim typem nacięcia obejściowego, a wybranie niewłaściwego dla danego zastosowania powoduje problemy, które pojawiają się dopiero po uruchomieniu prasy.
Negatywne nacięcia obejściowe i kiedy ich używać
Ujemne nacięcie obejściowe usuwa materiał z krawędzi taśmy lub obszaru nośnika. Pomyśl o tym jak o odcięciu odcinka paska, tak aby uformowany element, czy to kołnierz, wytłoczenie, czy wytłoczenie, mógł przejść przez dalsze stacje bez kontaktu ze stemplami, wkładkami lub ścianami matrycy. Materiał zniknął. Prześwit istnieje, ponieważ po prostu nie ma już nic, co mogłoby przeszkadzać.
Jest to bardziej powszechne podejście w układach progresywnych pasków matrycowych. Wycięcie tworzy prześwit wokół oprzyrządowania, uformowanej geometrii lub późniejszego ruchu stacji. Zmniejsza zakłócenia, poprawia uwalnianie złomu i zapewnia miejsce na operacje formowania i przycinania.
Kiedy warto sięgnąć po ujemne wycięcie obejściowe? Rozważ następujące sytuacje:
- Głębokie wciągnięcia lub wysokie kołnierze, które wystają znacznie powyżej lub poniżej płaszczyzny taśmy i kolidowałyby z dolnymi elementami matrycy lub górnym oprzyrządowaniem podczas posuwu
- Części o złożonej geometrii, która zmienia profil na wielu stacjach i wymaga stopniowego odciążania w miarę przesuwania się taśmy do przodu
- Wąskie odstępy między stacjami, gdy nie ma wystarczającej ilości miejsca z boku, aby poprowadzić taśmę wokół istniejącego oprzyrządowania bez usuwania materiału nośnego
- Zastosowania, w których wyrzucanie kawałków złomu jest proste, a usunięty materiał może czysto opaść przez matrycę, bez problemów z retencją
- Grubsze materiały, w których uformowany element ma wystarczającą sztywność, aby usunięcie sąsiadującego materiału nośnego nie spowodowało odkształcenia na granicy karbu
Kompromis jest bezpośredni: każdy odcięty kawałek materiału osłabia nośnik. Zbyt duże nacięcie ujemne może sprawić, że pasek będzie słaby i podatny na skręcanie, zginanie lub zacinanie się podczas-pracy z dużą prędkością. Projektant musi zwymiarować relief, aby oczyścić uformowany element, zachowując jednocześnie wystarczającą wytrzymałość nośnika, aby zapewnić stabilny postęp przez wszystkie pozostałe stanowiska.
Pozytywne nacięcia obejściowe i ich zalety
Dodatnie wycięcie obejściowe działa w przeciwnym kierunku. Zamiast usuwać materiał z taśmy, można zachować lub przedłużyć materiał lokalnie, budując szczeliny prześwitowe w samych stacjach formujących. Pasek zachowuje swój materiał, a matryca dopasowuje się do profilu paska, tworząc wgłębienia lub otwarte obszary, przez które te zachowane sekcje mogą przechodzić bez zakłóceń.
W praktyce dodatnie nacięcie obejściowe oznacza lokalną wypustkę lub część nośnika, która pozostaje nienaruszona, prowadzona przez pasujące kieszenie reliefowe wykonane w ślizgu matrycy lub wkładkach formujących. Pasek pozostaje mocniejszy, ponieważ nie odciąłeś materiału. Matryca raczej dopasowuje się niż pasek.
Pozytywne nacięcia obejściowe oferują wyraźne zalety w zastosowaniach z matrycami progresywnymi:
- Wytrzymałość nośnika zostaje zachowana, ponieważ z samego paska nie jest usuwany żaden materiał
- Poprawia się stabilność podawania, szczególnie w przypadku cienkich materiałów, które szybko tracą sztywność po odcięciu sekcji nośnych
- Prowadzenie pasa pozostaje spójne, ponieważ na wszystkich stacjach zachowana jest pełna szerokość nośnika
- Mniejsze ryzyko skręcenia lub bocznego przemieszczania się paska podczas-operacji z dużą prędkością, gdzie osłabione nośniki mają tendencję do oscylacji
Koszt jest po stronie kości. Każde stanowisko, przez które przechodzi dodatnie wycięcie, wymaga pasującej kieszeni lub szczeliny wykonanej w elementach matrycy. Zwiększa to złożoność konstrukcji narzędzia, zwiększa liczbę płytek wymagających konserwacji i ogranicza przyszłe zmiany w projekcie, ponieważ przeniesienie dodatniego obejścia wymaga przeróbki wielu stacji.
Wybór pomiędzy typami pozytywnymi i negatywnymi
Kryteria wyboru sprowadzają się do równowagi pomiędzy integralnością taśmy, złożonością matrycy i warunkami produkcji. Żaden typ nie jest uniwersalnie lepszy. Każdy pasuje do określonego zestawu ograniczeń.
Użyj tych czynników, aby wybrać typ wycięcia obejściowego:
- Głębokość formowania i geometria karbu obejściowego:Płytkie formy o grubości poniżej 1,5-krotności materiału często dobrze sprawdzają się w przypadku ujemnych nacięć, ponieważ wymagany luz jest minimalny, a osłabienie nośnika jest ograniczone. Głębokie formy korzystają z pozytywnych nacięć, które utrzymują nośnik w stanie nienaruszonym, podczas gdy matryca zapewnia miejsce.
- Grubość materiału:Cienkie materiały (poniżej 0,5 mm) szybko tracą wytrzymałość nośną w przypadku ujemnych nacięć. Typy pozytywne zachowują sztywność. Grubsze materiały lepiej tolerują usuwanie ujemnych karbów bez niestabilności zasilania.
- Liczba stacji i długość paska:Długie pasy progresywne z wieloma stacjami akumulują siły podające. Każde ujemne nacięcie zmniejsza zdolność paska do przeciwstawienia się tym siłom. Dodatnie nacięcia rozkładają ładunek na nośniku o pełnej-szerokości.
- Dostęp do konserwacji matrycy:Dodatnie nacięcia wymagają większej-obróbki i konserwacji strony matrycy. Jeśli w celu zapewnienia elastyczności produkcji potrzebne są szybkie zmiany płytek, ujemne nacięcia upraszczają konstrukcję narzędzia.
- Szybkość produkcji:Operacje progresywne z dużą-prędkością, powyżej 200 uderzeń na minutę, wzmacniają każdą słabość nośnika. Pozytywne konstrukcje obejściowe zmniejszają ryzyko oscylacji taśmy i zacięcia przy dużej prędkości.
- Złożoność geometrii części:Części o asymetrycznych kształtach lub o różnej wysokości elementów na pasku mogą wymagać połączenia obu typów na różnych stacjach.
Wielu doświadczonych projektantów matryc stosuje podejście hybrydowe. Ujemne nacięcia obejściowe obsługują stacje, w których wymagania dotyczące prześwitu są proste, a osłabienie nośnika jest możliwe do opanowania. Dodatnia geometria obejścia jest zarezerwowana dla stacji krytycznych, gdzie stabilność pasa nie podlega-negocjacjom. Układ pasków staje się mapą tych decyzji, z każdym rodzajem wycięć umieszczonym zgodnie z wymaganiami konkretnej stacji.
Głębszym problemem nie jest sama geometria. Sposób interakcji tych nacięć z pilotami, podnośnikami i ściągaczami podczas rzeczywistego cyklu prasy decyduje o tym, czy teoretycznie poprawny projekt przetrwa kontakt z rzeczywistością produkcyjną.
Jak wycięcia obejściowe współdziałają z innymi elementami matrycy
Wycięcie obejściowe narysowane oddzielnie na układzie paskowym wygląda prosto. Jednak w momencie, gdy prasa wykonuje cykl, wycięcie pojawia się w systemie pilotów, podnośników, ściągaczy i wkładek formujących, wszystkie poruszające się w skoordynowanej kolejności. Umieszczenie wycięć omijających, które ignoruje sąsiednie komponenty, tworzy projekty, które wyglądają czysto na ekranie i zacinają się w produkcji.
Jak wycięcia obejściowe współpracują z pilotami i rejestracją
Kołki prowadzące precyzyjnie lokalizują pasek, zanim jakikolwiek stempel zetknie się z materiałem. Wchodzą w wcześniej przebite otwory w pasku i wciągają go do dokładnego położenia, zazwyczaj korygując wszelkie błędy podawania w zakresie kilku tysięcznych cala. Związek między wycięciem obejściowym a rozmieszczeniem kołka prowadzącego jest krytyczny, ponieważ oba elementy zajmują tę samą ograniczoną przestrzeń nośną.
Oto problem: wycięcie obejściowe wycięte zbyt blisko otworu prowadzącego osłabia otaczający materiał. Kiedy kołek prowadzący wchodzi i ustawia pasek w jednej linii, wywiera siłę boczną na krawędź otworu. Jeśli pobliskie nacięcie usunęło materiał podporowy, otwór prowadzący odkształca się, wydłuża lub rozdziera pod wpływem powtarzających się cykli. Rejestracja ulega stopniowemu pogorszeniu, a wymiary części wychodzą poza tolerancję bez oczywistej przyczyny.
Ogólną zasadą jest zachowanie minimalnej odległości wynoszącej 1,5 do 2 grubości materiału pomiędzy krawędzią dowolnego nacięcia obejściowego a najbliższym otworem prowadzącym. W przypadku cienkich materiałów to minimum często musi zostać zwiększone, ponieważ pozostały środnik pomiędzy nacięciem a pilotem nie jest na tyle sztywny, aby wytrzymać boczne siły pilota. Kiedy rozstaw stacji wymusza bliskość wycięcia i pilota, bezpieczniejszym rozwiązaniem staje się wzmocnienie obszaru lokalnym żebrem usztywniającym lub wybranie dodatniej geometrii obejścia, która zachowuje pełną szerokość nośnika.
Interakcja z podnośnikami i striptizerkami podczas postępu
Podnośniki podnoszą pasek pomiędzy pociągnięciami prasy, dzięki czemu podczas posuwu usuwane są elementy dolnej matrycy. Zapewniają prześwit pionowy. Nacięcia obejściowe zapewniają luz boczny. Razem tworzą trójwymiarową-obwiednię, która umożliwia bezpieczne przejście utworzonych obiektów przez każdą stację. Zrozumienie współpracy podnośników i nacięć obejściowych zapobiega scenariuszowi, w którym pasek znika w pionie, ale nadal zaczepia się o sąsiednie narzędzia w poziomie.
Wyobraź sobie pasek z uformowaną lancą skierowaną w dół na stanowisku czwartym. Podnośnik unosi pasek na tyle, aby podczas podawania ominąć dolny słupek matrycy na stanowisku piątym. Jeśli jednak lanca jest szeroka, może nadal stykać się z boczną ścianką wkładki formującej, gdy taśma przesuwa się do przodu. Nacięcie obejściowe eliminuje te boczne zakłócenia, uzupełniając pionowy udźwig podnośnika poziomym odciążeniem.
Konstrukcja striptizerki dodaje kolejną warstwę interakcji. Gdy stempel cofa się po każdym uderzeniu,płyta striptizerskaprzytrzymuje taśmę do powierzchni matrycy, aby zapobiec przemieszczaniu się materiału w górę wraz ze stemplem. Jeżeli nacięcie obejściowe tworzy niepodpartą szczelinę w pasku bezpośrednio pod stripperem, pasek może odchylić się w dół do tej szczeliny podczas usuwania. Powoduje to, że pasek zawiesza się, zawaha się podczas podawania lub zaczepia o krawędź otworu karbowego podczas kolejnego przesuwania. Koordynacja luzu karbu obejściowego w konstrukcji zdzieracza oznacza zapewnienie, że zgarniacz ma odpowiednie wsparcie zapasowe wszędzie tam, gdzie geometria karbu tworzy niepodpartą rozpiętość.
Pełna sekwencja przejścia taśmy przez stanowisko formowania pozwala dokładnie określić, gdzie prześwit obejściowy staje się krytyczny:
- Podajnik przesuwa taśmę o jedną długość podziałki. Podnośniki utrzymują taśmę uniesioną, dzięki czemu uformowane elementy oczyszczają dolną powierzchnię matrycy podczas ruchu. Nacięcia obejściowe zapewniają przestrzeń boczną, dzięki czemu pasek nie styka się z wkładkami formującymi ani sąsiadującymi stemplami.
- Podnośniki cofają się, gdy siłownik prasy opada. Pasek osadza się na powierzchni matrycy. Kołki prowadzące wchodzą w swoje otwory i ciągną pasek do ostatecznej zarejestrowanej pozycji.
- Płytka zgarniająca styka się z taśmą i wywiera-docisk. Pasek musi leżeć płasko i stabilnie. Każde wycięcie obejściowe pod zgarniaczem musi mieć podporę zapasową lub mostki płytowe nad szczeliną, bez odchylania paska.
- Stemple wykonują operacje formowania, przebijania lub przycinania. Tworzone są nowe funkcje, które będą wymagały zezwolenia na obejście na dalszych stacjach.
- Baran cofa się. Striptizerka przytrzymuje pasek w dół, oddzielając go od stempli. Elastyczne sprężynowanie w uformowanych elementach może nieznacznie przesunąć geometrię. Luz karbu obejściowego musi uwzględniać tę zmianę wymiarów po-zdemontowaniu, a nie tylko nominalny kształt.
- Zawodnicy ponownie podnoszą pasek. Cykl się powtarza. Każdy nowo utworzony obiekt musi gładko przechodzić przez wszystkie pozostałe stacje w dole rzeki, wykorzystując geometrię reliefu zaprojektowaną w układzie.
Jeden szczegół, który zaskakuje projektantów: prześwit wcięcia na obejściu nie jest statyczny. Sprężynowanie po rozebraniu oznacza, że uformowany kołnierz może być o 0,5 do 1 stopnia szerszy niż jego kąt nominalny. Wycięcie o wymiarach dokładnie odpowiadających utworzonej geometrii, bez marginesu sprężynowania, staje się pasowaniem z wciskiem jedną stację później. Wbudowanie niewielkiego naddatku luzu kątowego, zwykle od 5 do 10 procent powyżej nominalnego uformowanego profilu, zapobiega eskalacji problemów z kontaktem krańcowym do pełnych zacięć przy prędkości produkcyjnej.
Wzajemne oddziaływanie między tymi elementami podkreśla, dlaczego decyzji dotyczących wycięć obejściowych nie można podejmować w oderwaniu od reszty konstrukcji matrycy. Każde wycięcie współdziała z pilotami powyżej, podnośnikami poniżej, powracającymi ściągaczami i tworzącymi wstawki obok. Prawidłowe ustawienie geometrii jednego komponentu przy jednoczesnym ignorowaniu pozostałych jest najczęstszą przyczyną niepowodzenia projektów z wycięciem obejściowym podczas prób. A ponieważ te interakcje następują na różnych stacjach, nawet niewielkie błędy w geometrii luzu w jednym miejscu rozprzestrzeniają się na cały pas jako skumulowana niestabilność zasilania.
Właściwości materiału dodają kolejną zmienną do tego równania. Pasek, który zachowuje się przewidywalnie w wyniku tych interakcji w-stali walcowanej na zimno o grubości 1,0 mm, może reagować bardzo różnie w przypadku aluminium o grubości 0,5 mm lub stali nierdzewnej o grubości 1,5 mm, zmieniając rzeczywisty luz potrzebny każdemu karbowi w każdej stacji.
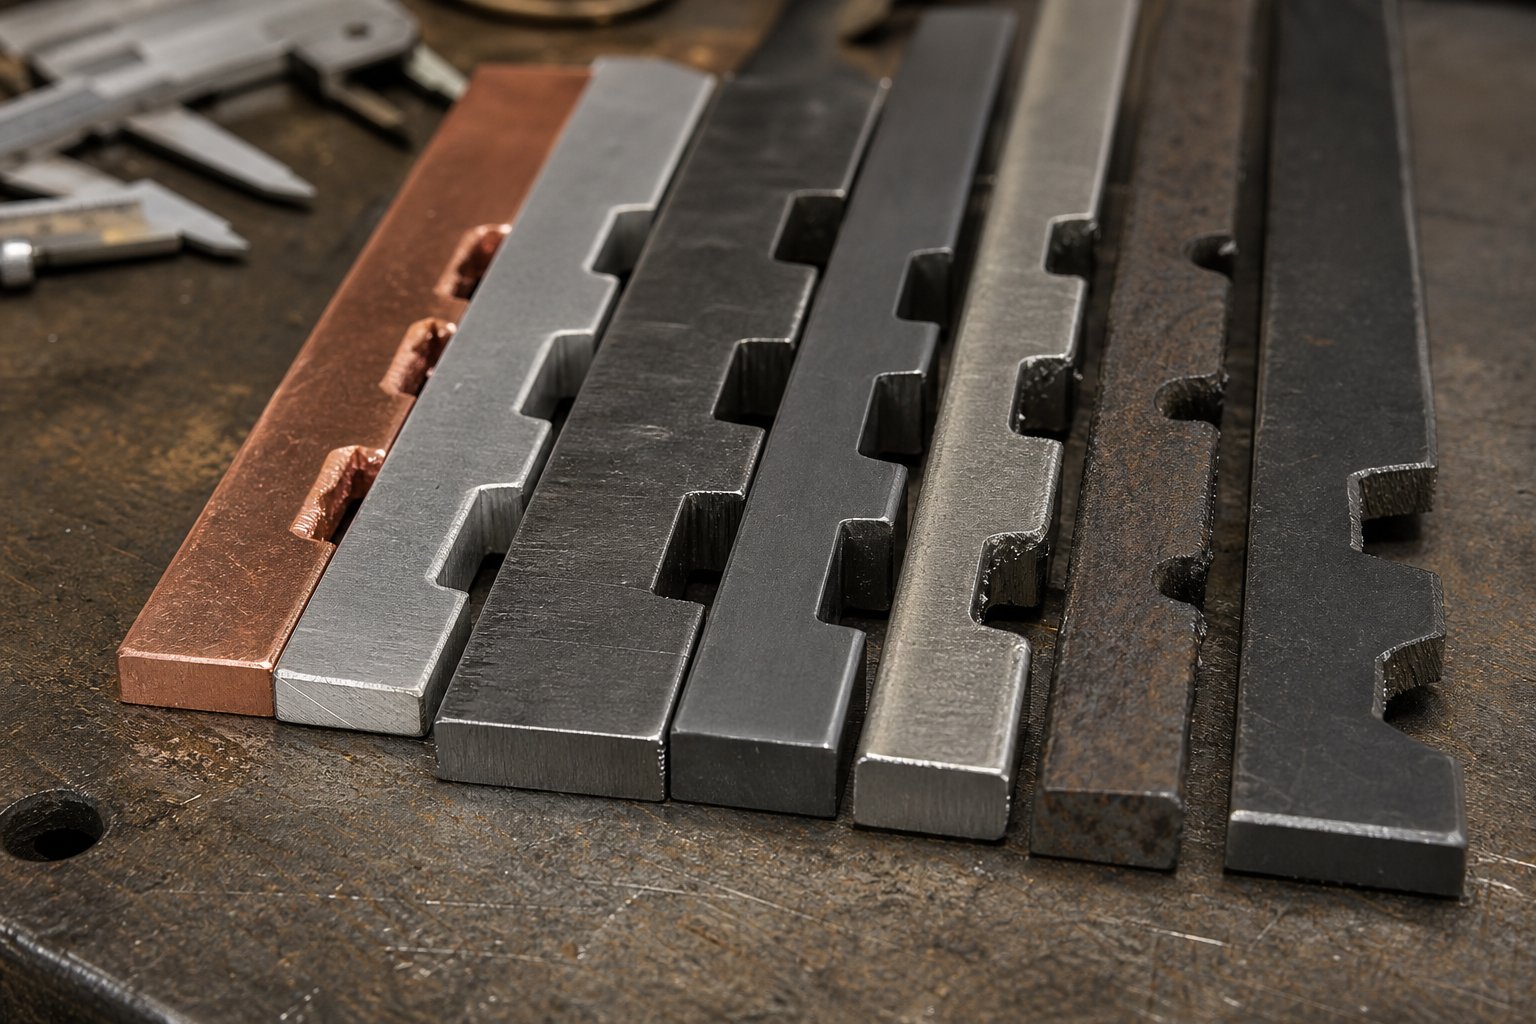
Wpływ rodzaju i grubości materiału na konstrukcję wycięcia obejściowego
Nacięcie obejściowe, które doskonale sprawdza się w przypadku-stali walcowanej na zimno o grubości 1,0 mm, może całkowicie zawieść w przypadku aluminium o grubości 0,5 mm lub brązu fosforowego o grubości 1,2 mm. Ta sama geometria prześwitu, ten sam rozstaw stanowisk, ta sama koncepcja układu pasów, a mimo to zupełnie inne wyniki produkcyjne. Dlaczego? Ponieważ każdy materiał inaczej reaguje na formowanie, inaczej się poddaje pod naprężeniem i odskakuje w różnym stopniu po cofnięciu się prasy. Rozmiar karbu obejściowego dla grubości materiału nie jest pojedynczym wzorem. Jest to zestaw decyzji kształtowanych na podstawie zachowania konkretnego stopu w warunkach, jakie tworzy matryca.
Rozmiar karbu obejściowego dla taśm stalowych i aluminiowych
Stal i aluminium reprezentują dwie najpopularniejsze rodziny materiałów na matryce progresywne, wymagają jednak bardzo różnych podejść do wycinania obejściowego. Kluczowe różnice sprowadzają się do twardości, sprężystości i reakcji materiału na cięcie.
Stal nisko-węglowa (CRS, zwykle gatunki od 1008 do 1010) w zakresie od 0,5 mm do 2,0 mm zachowuje się przewidywalnie. Uformowane elementy zachowują swój kształt przy stosunkowo niewielkim sprężystości, zwykle od 1 do 3 stopni na otwartych zakrętach. Luz karbu obejściowego można dobrać w sposób zbliżony do nominalnego uformowanego profilu, ponieważ to, co uformujesz, jest w dużej mierze tym, co otrzymasz po rozbiórce. Sztywność materiału oznacza również, że pasek nośny zachowuje swoją sztywność nawet po wycięciu w nim ujemnych nacięć, pod warunkiem, że pozostała szerokość nośnika przekracza dwu- lub trzykrotną grubość materiału.
Stale o wyższej-wytrzymałości radykalnie zmieniają to równanie. JakMagazyn MetalFormingzauważa, że nowoczesne stale-o wysokiej wytrzymałości mają granicę plastyczności znacznie bliższą wytrzymałości na rozciąganie w porównaniu z tradycyjnymi gatunkami o niskiej-węglowości. Oznacza to, że przed pęknięciem następuje mniejsze odkształcenie plastyczne, co przekłada się na bardziej agresywne sprężynowanie uformowanych elementów. Kołnierz wykonany ze stali HSLA 50 będzie sprężynował dalej niż w przypadku tej samej geometrii w 1008 CRS. Wycięcie obejściowe musi uwzględniać szerszy profil słupka-sprężyny, a nie tylko geometrię matrycy w dolnym martwym punkcie.
Aluminium stwarza inny zestaw wyzwań. Sprężyna w stopach aluminium, takich jak 5052-H32 lub 6061-T6, zwykle przebiega pod kątem od 5 do 8 stopni przy porównywalnej geometrii zgięcia, czyli znacznie więcej niż w przypadku stali miękkiej. Oznacza to, że uformowane elementy po rozebraniu stają się szersze, wyższe lub pod większymi kątami niż nominalne. Luz nacięcia obejściowego musi uwzględniać tę większą obwiednię. Dodatkowo niższy moduł sprężystości aluminium sprawia, że taśma nośna jest mniej sztywna. Ujemne nacięcie obejściowe dopuszczalne w stali przy danej szerokości może spowodować, że aluminiowy nośnik będzie zbyt miękki, aby zapewnić stabilne podawanie, szczególnie przy prędkościach powyżej 150 uderzeń na minutę.
Praktyczne implikacje: odstęp na karb obejściowy w przypadku aluminium wymaga zazwyczaj od 15 do 25 procent więcej miejsca niż w przypadku tej samej geometrii w stali miękkiej o równoważnej grubości. Cieńsze paski aluminiowe (poniżej 0,8 mm) często korzystają z dodatnich konstrukcji obejściowych, które pozwalają uniknąć osłabienia-elastycznego nośnika.
Dostosowywanie projektu karbu dla stopów miedzi i mosiądzu
Miedź i mosiądz oferują trzeci profil behawioralny, którego wielu projektantów matryc nie docenia. Materiały te są miękkie, bardzo plastyczne i podatne na odkształcenia w punktach koncentracji naprężeń. Efekt sprężynowania materiału na geometrię wycięcia nie jest tutaj głównym problemem. Zamiast tego to same krawędzie wycięć stwarzają problemy.
Miękka miedź (C110, pół-twarda lub mniej) przepływająca przez matrycę progresywną z prędkością produkcyjną podlega siłom posuwu na krawędziach nośnika. Tam, gdzie nacięcie obejścia tworzy ostry narożnik wewnętrzny, miedź odkształca się lokalnie pod ciśnieniem zasilania. Profil wycięcia stopniowo się zamyka, zmniejszając prześwit zaprojektowany w układzie. Po kilkuset uderzeniach to, co początkowo było wystarczającym miejscem na obejście, staje się marginalną ingerencją. Po kilku tysiącach pociągnięć następuje zacięcie.
Rozwiązanie obejmuje dwie regulacje. Po pierwsze, w konstrukcji wycięcia obejściowego taśmy miedzianej należy stosować zaokrąglone narożniki wewnętrzne, a nie ostre przejścia. Promień co najmniej 1,5-krotności grubości materiału w wewnętrznych narożnikach karbu rozkłada naprężenia posuwu na większym obszarze i jest odporny na lokalne odkształcenia. Po drugie, nacięcia miedziane charakteryzują się nieco większym luzem, zwykle o 20 do 30 procent poza nominalną obwiednią uformowanego elementu, aby uwzględnić stopniowe dryfowanie profilu podczas serii produkcyjnych.
Mosiądz (C260 lub C270) jest twardszy niż czysta miedź, ale nadal znacznie bardziej miękki niż stal. Znajduje się pośrodku i toleruje ostrzejsze narożniki, ale nadal wymaga większych prześwitów niż materiały żelazne. Mosiądz również-twardnieje w miarę postępu, co oznacza, że pasek nośny staje się sztywniejszy w miarę przesuwania się przez stacje. Jest to w rzeczywistości korzystne w przypadku ujemnych nacięć obejściowych, ponieważ utwardzany nośnik jest odporny na zginanie i skręcanie, które są plagą w przypadku miękkich materiałów przy dużych prędkościach.
Grubość materiału wzmacnia te efekty w przypadku wszystkich stopów. Grubsze materiały dają wyższe uformowane elementy, które wymagają szerszych prześwitów obejściowych. Generują również większe siły posuwu, które bardziej agresywnie naprężają granice karbu. Zależność nie jest idealnie liniowa, ale obowiązuje ogólna zasada: podwojenie grubości materiału wymaga w przybliżeniu 1,5 do 1,8-krotności prześwitu obejścia dla równoważnej geometrii elementu.
Poniższa tabela podsumowuje wpływ rodzaju i zakresu grubości materiału na decyzje projektowe wcięcia obejściowego:
| Rodzaj materiału | Typowy zakres grubości | Zalecane podejście z odstępem karbu | Kluczowe rozważania projektowe |
|---|---|---|---|
| Stal-niskowęglowa (CRS 1008-1010) | 0,4 mm - 3.0 mm | Rozmiar zgodny z nominalnym uformowanym profilem plus 5-10% naddatku na sprężynę | Przewidywalne odbicie; nośnik zachowuje sztywność; Negatywne nacięcia sprawdzają się dobrze w przypadku większości grubości |
| Stal-o wysokiej wytrzymałości (HSLA, DP) | 0,6 mm - 2.5 mm | Rozmiar dostosowany do uformowanego profilu plus 15-20%, aby dostosować się do agresywnego sprężynowania | Wyższe sprężynowanie niż CRS; podatne na złamania-w ostrych narożnikach; rozważ promienie-odciążenia na przejściach karbów |
| Aluminium (5052, 6061) | 0,3 mm - 2.0 mm | Rozmiar do uformowanego profilu plus 15-25%; preferuj dodatnie obejście dla cienkich mierników poniżej 0,8 mm | Wysokie sprężynowanie (5-8 stopni); niska sztywność nośnika; ryzyko oscylacji taśmy przy dużej prędkości; wymaga szerszych marginesów luzu |
| Miedź (C110, C102) | 0,2 mm - 1.5 mm | Rozmiar do uformowanego profilu plus 20-30%; użyj zaokrąglonych narożników z wycięciem (min. 1,5x grubość) | Miękki materiał odkształca się na krawędziach karbu pod wpływem siły posuwu; profile wycięć zamykają się z czasem; w przypadku długotrwałych przebiegów konieczne jest przewymiarowanie |
| Mosiądz (C260, C270) | 0,3 mm - 2.0 mm | Rozmiar do uformowanego profilu plus 10-15%; zalecane zaokrąglone rogi, ale mniej krytyczne niż w przypadku miedzi | Praca-twardnieje w miarę postępu; umiarkowane sprężynowanie; przewoźnik usztywnia się przez stacje; toleruje ujemne nacięcia lepiej niż miedź |
W przypadku wszystkich materiałów warto zwrócić uwagę na jeden wzór: w miarę wzrostu grubości powyżej 1,5 mm ujemne nacięcia obejściowe stają się coraz bardziej wykonalne niezależnie od miękkości stopu. Grubszy nośnik zachowuje integralność strukturalną nawet po usunięciu materiału. Projekty z dodatnim obejściem poniżej 0,5 mm zwiększają swoją złożoność matrycy, zachowując zdolność cienkiego nośnika do niezawodnego podawania z szybkością produkcyjną.
Te-decyzje merytoryczne nie istnieją samodzielnie. Każde nacięcie obejściowe współdziała z ogólnym układem pasków, wpływając na wymagania dotyczące szerokości nośnika, koszt materiału na część oraz sposób zagospodarowania odpadów powstałych w trakcie produkcji. To samo wycięcie, które zapewnia idealny prześwit do podawania taśmy miedzianej, może generować kształt ślimaka, który nie będzie czysto wyrzucany z matrycy, tworząc zupełnie inny problem.
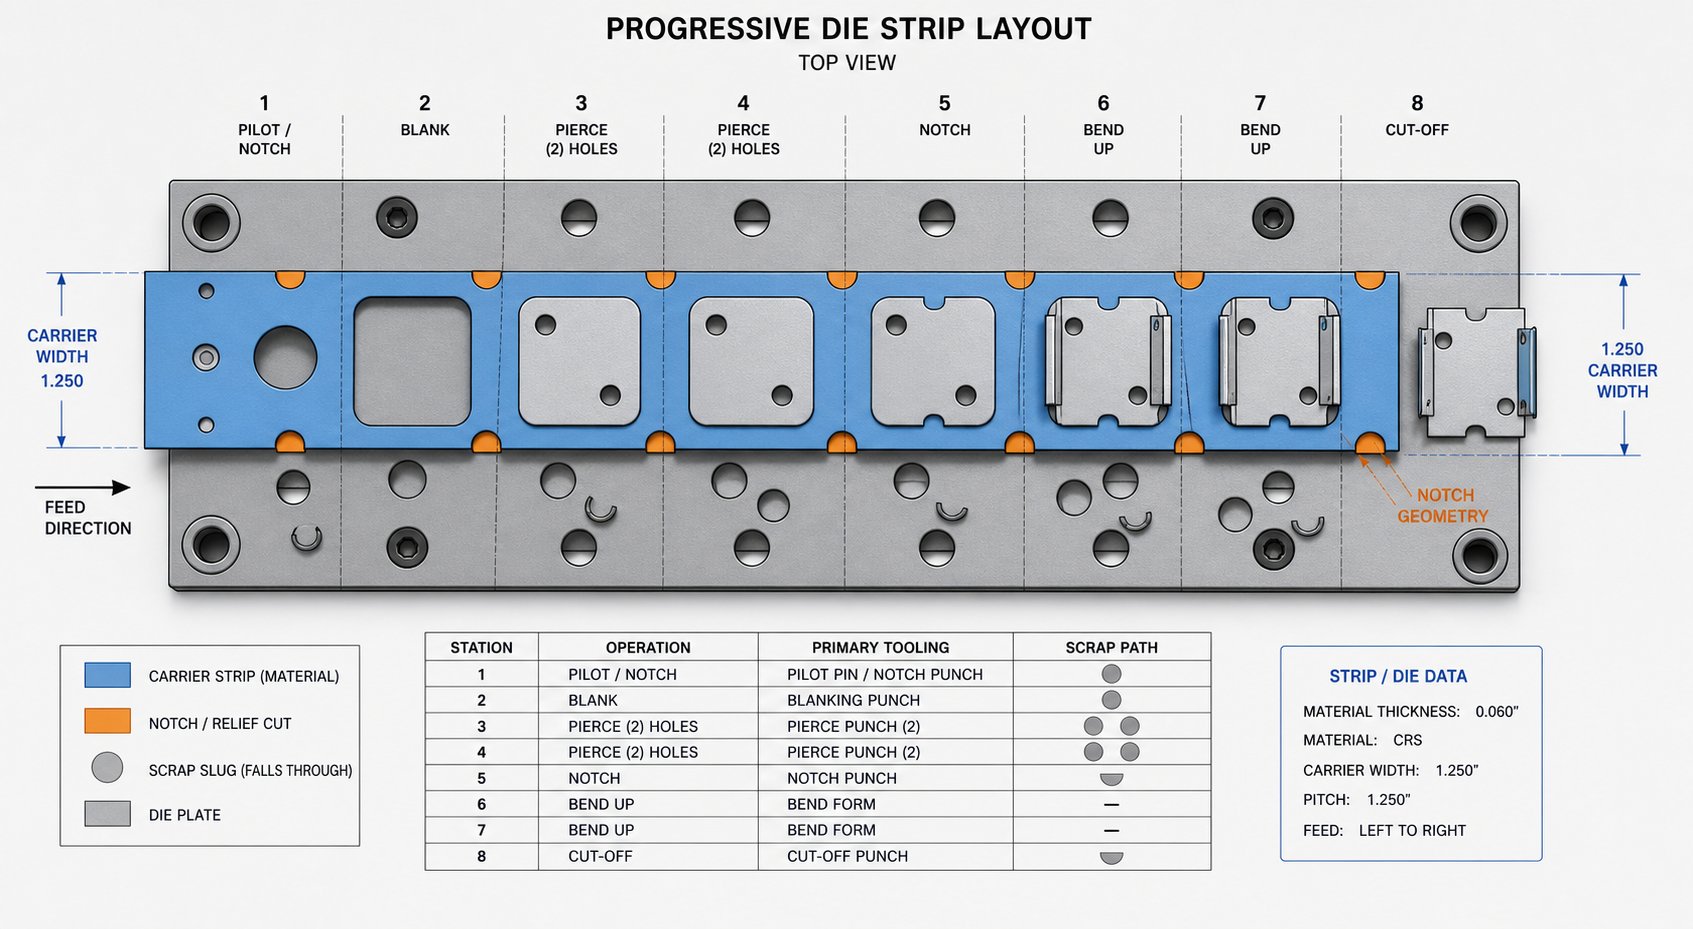
Optymalizacja układu pasków i strategie zarządzania złomem
Każde nacięcie obejścia reprezentuje usunięty materiał. A każdy milimetr usuniętego materiału ma swoją cenę. Geometria wybrana do odciążenia luzu bezpośrednio określa, jak szeroka musi być taśma nośna, ile złomu wytwarza się na jeden skok i czy te kawałki złomu są wyrzucane czysto, czy gromadzą się wewnątrz matrycy, aż coś się zepsuje. Optymalizacja układu pasków wycinających obejście nie jest dziedziną odrębną od projektowania wycięć. To ekonomiczna konsekwencja każdej decyzji w sprawie zezwolenia, którą już podjąłeś.
Optymalizacja układu pasków i decyzje dotyczące szerokości nośnika
Szerokość paska nośnego jest jednym z największych czynników wpływających na koszt materiału w procesie tłoczenia matrycowego. Przewoźnik istnieje wyłącznie po to, aby transportować część ze stacji na stację. Nie wnosi to nic do gotowego dzieła. Po oddzieleniu części nośnik staje się złomem. Zatem każdy ułamek dodatkowej szerokości dodany w celu dostosowania luzu wrębowego obejścia przekłada się bezpośrednio na wyższe zużycie materiału na część.
Oto kompromis: duży odstęp obejściowy sprawia, że podawanie taśmy jest niezawodne. Mały prześwit pozwala zaoszczędzić materiał, ale stwarza ryzyko zakłóceń, zacięć i przestojów w produkcji. Koszt awarii pojedynczej matrycy z powodu niewystarczającego luzu może przekroczyć oszczędności materiałowe wynikające z tysięcy części zamontowanych na węższym nośniku. Jak zauważył ekspert od projektowania matryc Art Hedrick wFabrykatorjedna poważna awaria matrycy może kosztować 100 razy więcej niż dodatkowy materiał zużyty przez wycięcie.
Praktycznym pytaniem nie jest, czy minimalizować szerokość nośnika. To o ile margines powyżej minimalnego luzu faktycznie zwraca się w postaci skrócenia przestojów. W przypadku-masowych serii powyżej 500 000 części rocznie nawet 0,5 mm niepotrzebnej szerokości nośnika powoduje znaczne zużycie cewek. W przypadku krótkich serii obliczenia skłaniają się ku dużemu prześwitowi, ponieważ czas konfiguracji i ryzyko awarii dominują w strukturze kosztów bardziej niż zużycie materiałów.
Decyzje dotyczące szerokości paska nośnego i rozmiaru wycięcia obejściowego zależą od kilku współdziałających czynników. Planując układ pasków, należy wziąć pod uwagę następujące kwestie:
- Oblicz maksymalną uformowaną obwiednię elementu, uwzględniającą sprężynowanie, a nie tylko nominalną geometrię w dolnym martwym punkcie. Dodać margines luzu odpowiedni do rodzaju materiału (5-30% w zależności od stopu, jak omówiono wcześniej).
- Uwzględnij wędrówkę po pasie podczas karmienia. Nośnik musi pozostać wystarczająco szeroki, aby unoszenie boczne nie wpychało uformowanych elementów do oprzyrządowania, nawet na krawędzi normalnej tolerancji posuwu.
- Sprawdź, czy pozostała część nośna pomiędzy nacięciem obejściowym a krawędzią paska zachowuje wystarczającą wytrzymałość, aby zapewnić stabilny postęp. Nośnik osłabiony poniżej dwukrotności grubości materiału w dowolnym- przekroju poprzecznym stwarza ryzyko niestabilności zasilania.
- Sprawdź, czy wiele wycięć obejściowych na sąsiednich stacjach nakłada się lub układa w stos. Nakładające się na siebie luzy karbów mogą stworzyć złożoną strefę osłabienia, która zawodzi pod wpływem skumulowanej siły posuwu, nawet jeśli każde pojedyncze karb wydaje się odpowiednie.
- Oceń, czy dodatni projekt obejścia mógłby zapewnić taki sam prześwit bez poszerzania nośnika, zamieniając złożoność matrycy na oszczędność materiału w długich seriach produkcyjnych.
- Należy wziąć pod uwagę dostępność szerokości zwojów u dostawcy. Standardowe szerokości cewek mogą nie odpowiadać idealnym wymiarom nośnika, co sprawia, że nieco szerszy układ nie jest w praktyce droższy, jeśli mieści się w tym samym standardowym zakresie szerokości.
Kompromisy dotyczące nacięcia obejściowego w zakresie wykorzystania materiału ostatecznie sprowadzają się do prostej zasady: zaprojektuj najwęższy nośnik, który nadal będzie podawał niezawodnie przy docelowej prędkości produkcyjnej, w konkretnym materiale i przy określonych cechach uformowania. Wszystko węższe stwarza ryzyko. Wszystko szersze tworzy odpady. Najlepszym punktem jest nakładanie się tych dwóch granic.
Zarządzanie odpadami w przypadku cięć obejściowych
Brzmi prosto? Wyzwanie związane z geometrią staje się trudniejsze, gdy weźmie się pod uwagę, co dzieje się z odciętym materiałem. Każde ujemne nacięcie obejściowe powoduje powstawanie złomu. Ten ślimak musi gdzieś pójść i „gdzieś” lepiej nie znajdować się w zagłębieniu matrycy.
Zarządzanie odpadami w przypadku progresywnych nacięć matrycy to jeden z tych szczegółów, który rzadko pojawia się na wydruku układu paska, ale określa, czy matryca pracuje przez wiele godzin, czy minut, zanim się zakleszczy. Firma Wilson Manufacturing podkreśla podstawowy problem: bez wbudowanego w konstrukcję matrycy systemu zarządzania złomem odpady gromadzą się we wgłębieniach i pomiędzy ostrzami matrycy. W miarę układania się warstw ciśnienie wzrasta, aż do wyłamania ostrzy. Mniejsze wgłębienia wypełniają się szybciej, co sprawia, że kompaktowe ślimaki z wycięciem obejściowym są szczególnie podatne na zatrzymywanie.
Kształt karbu obejściowego bezpośrednio wpływa na to, czy kula jest wyrzucana czysto. Rozważ następujące relacje:
- Prostokątne ślimakio równoległych bokach mają tendencję do klinowania się we wnękach matrycy. Proste krawędzie ślimaka powodują tarcie o ściany wnęki, przeciwstawiając się wyrzuceniu wyłącznie pod wpływem grawitacji. Pomocne jest narysowanie ścian gniazda o 0,5 do 1 stopnia na stronę, ale zwiększa złożoność obróbki.
- Ślimaki stożkowe lub trapezowewyrzucać bardziej niezawodnie, ponieważ węższy koniec prowadzi do ścieżki wyjściowej. Zaprojektowanie wycięcia obejściowego z lekkim stożkiem wbudowanym w jego geometrię poprawia usuwanie ślimaków bez wpływu na funkcję luzu.
- Bardzo małe ślimaki(poniżej dwukrotnej grubości materiału w dowolnym wymiarze) stanowią największe ryzyko zatrzymania. Brakuje im ciężaru umożliwiającego wyrzut grawitacyjny i mają tendencję do przylegania do powierzchni stempla lub klina pomiędzy elementami matrycy. Jeśli nacięcie obejściowe wytwarza tak mały pocisk, rozważ-wyrzut wspomagany powietrzem lub mechanizmy z tłokiem sprężynowym.
- Ślimaki o nieregularnym kształcie lub-w kształcie litery Lwytwarzane przez złożone profile karbów mogą się przewrócić i zmienić orientację podczas wyrzucania, zaczepiając się o krawędzie wnęki. Uproszczenie geometrii wycięcia do dwóch oddzielnych nacięć zamiast jednego złożonego kształtu często rozwiązuje ten problem kosztem dodatkowej stacji.
Zatrzymywanie ślimaków nie tylko uszkadza ostrza. Zatrzymane kawałki materiału, które zostaną uniesione wraz z taśmą podczas suwu powrotnego, mogą przedostać się pomiędzy zgarniaczem a przedmiotem obrabianym, powodując wady powierzchni, błędy wymiarowe lub wtórne uszkodzenie matrycy. Kaskady trybów awarii: jeden zatrzymany ślimak prowadzi do oznaczonej części, co prowadzi do zatrzymania jakości, co prowadzi do sytuacji, w której ktoś otwiera matrycę w celu zbadania, co ujawnia trzy kolejne ślimaki zaklinowane w sąsiednich wgłębieniach.
Praktyczne strategie wyrzucania ślimaków w przypadku nacięć obejściowych obejmują spadek grawitacyjny przez otwory przelotowe w stopie matrycy, usuwanie-wspomagane próżnią w przypadku małych lub lekkich ślimaków oraz wymuszone wyrzucanie mechaniczne za pomocą-sprężynowych kołków lub sprężonego powietrza zsynchronizowanego z cyklem prasy. Właściwy wybór zależy od wielkości ślimaka, orientacji matrycy i dostępnej infrastruktury prasy. Prasy pionowe z otwartym dnem umożliwiają wyrzut grawitacyjny większości kształtów ślimaków. Pochylona lub odwrócona orientacja matrycy wymaga mechanicznego wsparcia niezależnie od geometrii ślimaka.
Jedna często-zaprzeczana opcja całkowicie pomija kontrolę ślimaków: wycięcie obejściowe-lancy i-formy. Zamiast wycinać materiał z paska, nakłuwasz go z trzech stron i zaginasz wypustkę w dół lub w górę, tworząc prześwit bez wytwarzania osobnego ślimaka. Przemieszczony materiał pozostaje przymocowany do taśmy i opuszcza matrycę jako część złomu nośnego. To podejście, podobne do koncepcji ogranicznika skoku lancy i kołnierza, całkowicie eliminuje ryzyko zatrzymania ślimaka. Kompromis polega na tym, że wygięta wypustka musi przechodzić przez dalsze stacje, co oznacza, że aby ją pomieścić, może być konieczne dodatkowe podcięcie w matrycy.
Połączenie między ekonomią układu pasków a zarządzaniem ślimakami tworzy pętlę sprzężenia zwrotnego. Szersze nacięcia wytwarzają większe ślimaki, które są łatwiej wyrzucane, ale marnują więcej materiału. Węższe nacięcia oszczędzają materiał, ale wytwarzają małe kulki, które są odporne na wyrzut. Optymalna geometria karbu obejściowego równoważy jednocześnie funkcję luzu, wytrzymałość nośnika, koszt materiału i zachowanie złomu. Prawidłowe wykonanie wszystkich czterech elementów odróżnia układ pasków, który działa niezawodnie, od układu, który generuje ciągłe wezwania do konserwacji.
Decyzje te na poziomie-układu stanowią podstawę, ale nadal wymagają uporządkowanych ram do wdrożenia. Kiedy w ogóle należy stosować nacięcia obejściowe w porównaniu z alternatywnymi metodami kontroli pasków? A kiedy prasa zacznie działać i pojawią się problemy, w jaki sposób można prześledzić objawy do ich pierwotnej przyczyny w projekcie wycięcia?
Praktyczne ramy podejmowania decyzji projektowych i rozwiązywanie problemów
Decyzje dotyczące układu taśmy, względy materiałowe i interakcje komponentów łączą się w jedno główne pytanie: czy ta konkretna matryca rzeczywiście wymaga nacięć obejściowych, czy też prostsza metoda kontroli taśmy wykona to zadanie? A kiedy już zdecydujesz się na obejście geometrii, jak zdiagnozować nieuniknione problemy produkcyjne, które wychodzą na jaw podczas prób i ciągłych serii? Ramy decyzyjne dotyczące projektu obejścia wycięcia przekształcają te otwarte-pytania w ustrukturyzowaną sekwencję, którą każdy projektant matryc może śledzić od koncepcji po rozwiązywanie problemów produkcyjnych.
Ramy decyzyjne dotyczące implementacji wycięcia obejściowego
Nie każda matryca progresywna wymaga nacięć obejściowych. Proste płaskie wykrojniki bez uformowanych elementów nigdy ich nie potrzebują. Nośniki zakładek i nośniki ciągłe radzą sobie czasami z łagodnymi zakłóceniami bez dedykowanych podcięć. Decyzja o tym, kiedy zastosować nacięcia obejściowe, a kiedy nośniki zakładek, zależy od głębokości formowania, orientacji elementu i tego, jak duże uniesienie pionowe może zapewnić system pasków.
Nośniki zakładek łączą część z listwą za pomocą wąskich mostków materiału. Działają dobrze, gdy uformowane elementy są na tyle płytkie, że same podnośniki mogą unieść taśmę nad dolnymi elementami matrycy podczas podawania. Nośniki ciągłe utrzymują całą krawędź taśmy w nienaruszonym stanie i całkowicie polegają na pionowym podnoszeniu w celu uzyskania luzu. Obydwa podejścia pozwalają uniknąć osłabienia nośnika i komplikacji związanych z zarządzaniem ślimakami, które pojawiają się w przypadku nacięć obejściowych.
Jednakże, gdy uformowane elementy wykraczają poza to, co podnośniki mogą wyczyścić w pionie, lub gdy istnieje boczne przenikanie pomiędzy uformowaną geometrią a sąsiednim oprzyrządowaniem, konieczne stają się nacięcia obejściowe. Oto lista kontrolna dotycząca podejmowania decyzji krok po kroku-po-, która pozwala określić, czy Twoja matryca ich potrzebuje i jak je wdrożyć:
- Zamapuj każdą uformowaną cechę w układzie pasków, która rozciąga się powyżej lub poniżej płaszczyzny paska. Zapisz maksymalną wysokość, szerokość i profil kątowy każdego elementu, łącznie z naddatkiem na sprężynę.
- Oblicz podróż podnośnika dostępną na każdej stacji. Jeśli sama wysokość elementu podnoszącego zapewnia prześwit dla wszystkich uformowanych elementów, aby mogły przejść za oprzyrządowaniem podczas podawania, nacięcia obejściowe mogą nie być wymagane.
- Sprawdź luz boczny pomiędzy elementami formowanymi a sąsiednimi elementami matrycy (wkładki formujące, stemple wykończeniowe, prowadnice krzywkowe) na każdym dalszym stanowisku. Jeżeli podczas przesuwania taśmy dowolny profil elementu mieści się w granicach 1,5-krotności grubości materiału sąsiedniego komponentu, konieczne jest odciążenie obejściowe.
- Określ, czy dodatnia czy ujemna geometria obejścia jest odpowiednia w oparciu o rodzaj materiału, wymagania dotyczące wytrzymałości nośnika i tolerancję złożoności matrycy (odnieś się do kryteriów wyboru z analizy materiału i grubości).
- Dopasuj każde nacięcie do utworzonej obwiedni elementu plus odpowiedni margines luzu dla twojego stopu (5-30% w zależności od sprężystości i miękkości materiału).
- Sprawdź, czy rozmieszczenie wycięć obejściowych utrzymuje minimalną odległość od otworów pilotujących (1,5 do 2-krotności grubości materiału) i nie tworzy niepodpartych przęseł pod płytą zgarniającą.
- Oceń uzyskany przekrój poprzeczny przewoźnika-na każdej stacji. Aby zachować stabilność podawania, należy upewnić się, że grubość pozostałego materiału w najwęższym miejscu przekracza dwukrotność grubości materiału.
- Oceń geometrię ślimaka złomu na podstawie każdego ujemnego karbu. Upewnij się, że kształt ślimaka umożliwia niezawodne wyrzucanie przez stopkę matrycy lub że zastosowano wyrzucanie mechaniczne/próżniowe-.
- Przejrzyj cały układ pasków pod kątem zachodzących na siebie lub ułożonych w stos odstępów, które mogłyby utworzyć złożone osłabione strefy w nośniku.
- Przeprowadź symulację postępu mentalnego: prześledź pasek przez każdą stację, sprawdzając, czy każdy wcześniej utworzony element ma prześwit na każdej dalszej stacji, przez którą przechodzi, a nie tylko na stacji bezpośrednio po operacji formowania.
Ta sekwencja pozwala wykryć najbardziej postępujące problemy z postępem taśmy matrycy, zanim matryca dotrze do prasy. Pomijanie kroku 10 jest najczęstszym przeoczeniem. Obiekt utworzony na stanowisku 3 wymaga zezwolenia nie tylko na stanowisku 4. Wymaga zezwolenia na stanowiskach 5, 6, 7 i na każdym kolejnym stanowisku, aż część oddzieli się od nośnika. Projektanci, którzy sprawdzają tylko następną stację w dół, podczas próby odkrywają zakłócenia na stacji 8, wymagające kosztownych przeróbek.
W przypadku złożonych matryc progresywnych obejmujących głębokie tłoczenie, wiele etapów formowania lub wymagających materiałów, współpraca z doświadczonymi partnerami w zakresie narzędziniestandardowe rozwiązania w zakresie matryc do tłoczeniamoże pomóc w zweryfikowaniu tych decyzji przed podjęciem decyzji o zastosowaniu stali narzędziowej. Projekty-ciężkich projektów matryc progresywnych korzystają ze wspólnego przeglądu na etapie układu paska, gdy zmiany kosztują godziny, a nie tygodnie.
Rozwiązywanie typowych problemów z wycięciem obejściowym w produkcji
Nawet dobrze-zaprojektowana geometria obejścia napotyka problemy produkcyjne. Oprzyrządowanie się zużywa. Dryf warunków żywienia. Właściwości materiału różnią się od cewki do cewki. Rozwiązywanie problemów z nacięciem obejściowym spowodowanym zacięciem podawania paska rozpoczyna się od rozpoznania wzorca objawów i prześledzenia go aż do konkretnej przyczyny-powiązanej z karbem.
Analiza Arta Hedricka w The Fabricator wskazuje, że słabe podawanie taśmy jest jednym z najczęstszych postępujących problemów matrycy, często powodowanych przez problemy, które bezpośrednio oddziałują z konstrukcją karbu obejściowego: błędy wyrównania matrycy, nieprawidłowa wysokość podawania, wygięcie cewki i niewłaściwy moment zwolnienia pilota. Każdy z tych czynników powoduje, że sytuacja marginalnego luzu obejściowego powoduje pełne zacięcie.
Wyciąganie ślimaków stanowi szczególnie zwodniczy tryb awarii. Ślimak ciągnący karb obejściowy powoduje ślady przylegania próżniowego pomiędzy powierzchnią stempla a wyciętym ślimakiem. JakMagazyn MetalFormingwyjaśnia, że gdy powietrze przepływa szybko między dwiema równoległymi powierzchniami (czołem stempla i kulą), tworzy strefę niskiego-ciśnienia, która utrzymuje kulę przy stemplu podczas wycofywania. Jest to ta sama zasada aerodynamiczna, która tworzy krzywą krzywej. W przypadku ślimaków z wycięciem obejściowym problem jest szczególnie dotkliwy, ponieważ te ślimaki są często małe, lekkie i doskonale ukształtowane, aby uszczelniać powierzchnię stempla.
Kiedy wyciągnięty ślimak przemieszcza się w górę wraz ze stemplem, a następnie opada z powrotem na powierzchnię taśmy lub matrycy, powoduje to zacięcie przy następnym suwie posuwu, powstawanie defektów powierzchni na przedmiocie obrabianym lub klinów pomiędzy elementami matrycy. Działanie korygujące zależy od rozmiaru ślimaka: większe ślimaki reagują na-podciśnienie na powierzchni stempla (rowki lub wgłębienia), podczas gdy mniejsze ślimaki często wymagają mechanicznych kołków wyrzutnika lub czasowych podmuchów powietrza.
Poniższa tabela rozwiązywania problemów przedstawia najczęstsze objawy wytwarzania karbu obejściowego z ich prawdopodobnymi przyczynami źródłowymi i działaniami naprawczymi:
| Objaw | Prawdopodobna przyczyna | Działanie naprawcze |
|---|---|---|
| Od czasu do czasu usuwaj zacięcia na jednej stacji | Luz karbu obejściowego jest marginalny dla elementu uformowanego na tej stacji; sprężynowanie materiału przekracza naddatek projektowy | Poszerz luz karbu o 10-15%; sprawdź sprężynowanie na podstawie rzeczywistego pomiaru części, a nie geometrii nominalnej |
| Usuń sprzączki lub skręcenia podczas karmienia | Nośnik nadmiernie osłabiony przez usunięcie nacięcia obejściowego; nakładające się strefy karbu tworzą złożoną słabą sekcję | Zwiększ szerokość nośnika w osłabionych-przekrojach poprzecznych; rozważyć przejście na bypass dodatni na stacjach krytycznych; dodaj pośredni wspornik podnośnika |
| Otwory pilotujące wydłużają się stopniowo w trakcie serii produkcyjnej | Wycięcie obejściowe zbyt blisko otworu prowadzącego; niewystarczający materiał podporowy pomiędzy krawędzią karbu a obwodem otworu prowadzącego | Przesuń wycięcie lub pilota, aby zwiększyć odległość separacji do minimum 2x grubości materiału; wzmocnić sieć pomiędzy obiektami |
| Wymiary części wykraczają poza tolerancję na dalszych stacjach | Błędne pasowanie paska spowodowane zwisaniem paska na krawędziach karbu obejściowego podczas podawania; Zadziory na krawędzi karbu zaczepiające się o elementy matrycy | Usuń zadziory lub zaokrąglij krawędzie; sprawdź, czy wysokość podnośnika jest wystarczająca, aby pasek mógł ominąć granice wycięć podczas przesuwania |
| Ślimaki zatrzymane we wnęce matrycy; okresowe zagłuszanie | Geometria karbu obejściowego wytwarza małe lub prostokątne ślimaki, które są odporne na wyrzut grawitacyjny; ścianom matrycy brakuje kąta pochylenia | Przeprojektuj profil wycięcia ze stożkiem w celu uwolnienia ślimaka; dodać przeciąg 0,5-1 stopnia do ścian szczelinowych; zainstalować tłok sprężynowy lub wyrzut wspomagany powietrzem |
| Slug podciągnął się do góry, uderzając pięścią w cofanie | Przyczepność próżniowa pomiędzy powierzchnią stempla a ślimakiem; Wycięcie obejściowe jest płaskie i uszczelnia powierzchnię stempla | Dodaj próżniowe-rowki lub wgłębienia do powierzchni stempla; zainstalować mechaniczne kołki wypychające; zastosuj czasowy podmuch powietrza w dolnym martwym punkcie |
| Taśma zawiesza się podczas ruchu powrotnego po uformowaniu | Płyta zgarniająca odchyla pasek w kierunku niepodpartego otworu obejściowego; pasek zaczepia się o krawędź nacięcia podczas ruchu w górę | Dodaj wsparcie zapasowe pod striptizerką, gdzie wycięcie tworzy nieobsługiwaną rozpiętość; sprawdzić rozkład ciśnienia striptizerki; fazować krawędzie wejściowe karbu |
| Krawędzie nacięcia obejściowego odkształcają się w trakcie produkcji (miedź/stopy miękkie) | Siły posuwu koncentrują się w ostrych wewnętrznych narożnikach karbu; miękki materiał ugina się pod powtarzającym się naprężeniem | Promień wszystkich wewnętrznych narożników karbu do minimum 1,5x grubości materiału; nadwymiarowy luz karbu o 20-30%, aby uwzględnić zamknięcie profilu |
W przypadku tych trybów awarii wyłania się jeden wzór: większość problemów z produkcją wycięć obejściowych wynika z niewystarczającego marginesu w oryginalnym projekcie. Wycięcie dostosowane do teoretycznego minimalnego luzu działa podczas prób z małą-prędkością, ale zawodzi przy wydajności produkcyjnej. Dynamika posuwu, zmienność materiału i zużycie narzędzia – wszystko to pochłania budżet przeznaczony na prześwity. Wbudowanie od 10 do 20 procent dodatkowego luzu na etapie projektowania jest tanim zabezpieczeniem przed cyklem rozwiązywania problemów, który następuje, gdy marginesy są zbyt małe.
Drugim powracającym tematem są efekty interakcji. Problem z wycięciem obejściowym rzadko występuje samodzielnie. Krańcowe nacięcie w połączeniu z lekko zużytym podnośnikiem i cewką o 0,02 mm grubszą niż nominalna powoduje trzy-awarię, której nie rozwiązuje żadna pojedyncza regulacja. Skuteczne rozwiązywanie problemów wymaga jednoczesnego zbadania wycięcia, sąsiednich komponentów i przychodzącego materiału, a nie szukania jednej zmiennej na raz.
Te struktury i narzędzia diagnostyczne służą projektantom matryc i inżynierom produkcji pracującym przez cały cykl życia progresywnych narzędzi. Podkreślają jednak także szerszą zasadę: decyzje dotyczące wycięć obejściowych są nierozerwalnie związane z ogólną wydajnością matrycy. Łączą się z każdym innym wyborem projektu, którego dokonałeś, od rozmieszczenia pilota, przez wybór materiałów, po ekonomię taśmy.
Stosowanie zasad wycinania obejściowego w projektach projektowania matryc
Nacięcia obejściowe zajmują niewielką powierzchnię w układzie paska, a mimo to ich wpływ dociera do każdego zakątka matrycy. Pojedyncze nacięcie wpływa na dokładność rejestracji pilota, stabilność podawania nośnika, strategię prześwitu podnośnika, ekonomikę materiału i niezawodność wyrzucania złomu. Traktowanie tych reliefów jako izolowanych decyzji dotyczących geometrii jest błędem popełnianym przez większość producentów narzędzi. Projektanci, którzy dobrze to rozumieją, rozumieją, że wpływ karbu obejściowego na jakość części kumuluje się i wynika ze sposobu, w jaki każde nacięcie oddziałuje z każdym komponentem, przez który przechodzi, w całej sekwencji postępu.
Łączenie projektu wycięcia obejściowego z wydajnością matrycy
Przesłanką-wszystkich tu omawianych jest integracja. Integracja wycięć obejściowych w konstrukcji progresywnej matrycy oznacza, że geometria prześwitu, szerokość nośnika, wybór typu wycięcia i zarządzanie ślimakami odzwierciedlają jedną spójną strategię, a nie zbiór łat-po- stacjach. Kiedy te elementy są wyrównane, taśma przesuwa się płynnie, części zachowują tolerancję, a matryca pracuje bez interwencji. Kiedy występują konflikty, rozwiązuje się problemy, które ciągle się zmieniają, ponieważ podstawowa przyczyna leży w decyzji projektowej podjętej trzy stacje wyżej.
Podsumowanie najlepszych praktyk projektowania obejścia wycięcia: odstęp wielkościowy od uformowanej obwiedni elementu plus margines sprężyny- specyficzny dla materiału, utrzymywanie minimalnej odległości od otworów pilotujących, zachowanie wytrzymałości nośnika powyżej dwukrotności grubości materiału w każdym- przekroju poprzecznym, projektowanie geometrii ślimaka pod kątem niezawodnego wyrzucania oraz sprawdzanie prześwitu na każdej dalszej stacji, przez którą przechodzi element, a nie tylko na następnej.
Opanowanie tych zasad oznacza różnicę pomiędzy matrycą, która przetrwa próbę, a taką, która wykona miliony cykli bez interwencji. Zaawansowane zasady inżynierii tłoczników nie opierają się wyłącznie na egzotycznych narzędziach lub drogim oprogramowaniu symulacyjnym. Żyją w szczegółach, takich jak geometria wycięcia obejściowego, którą większość projektantów traktuje jako refleksję.
Zasoby dotyczące zaawansowanej inżynierii matryc do tłoczenia
W przypadku inżynierów zajmujących się narzędziami pracujących nad złożonymi projektami matryc progresywnych, w których nacięcia obejściowe krzyżują się z głębokością formowania, przepływem materiału i integracją komponentów na wielu-stanowiskach, dostęp do doświadczonych partnerów w zakresie narzędzi skraca cykl rozwoju.Niestandardowe rozwiązania w zakresie tłoczników YICHENzapewniamy wsparcie inżynieryjne dla-ciężkich projektów obejmujących konstrukcję matrycy, konfigurację stempla i podnośnika, optymalizację prześwitu i weryfikację układu pasków. Jeśli układ pasków obejmuje decyzje związane z wieloma-zmiennymi, o których mowa w tym artykule, wspólna analiza z wykwalifikowanym zespołem narzędziowym wykryje problemy, które często umykają przy samodzielnym projektowaniu.
Celem wycięć obejściowych w konstrukcji tłocznika nie jest złożoność sama w sobie. Jest to kontrolowany luz, dzięki któremu wszystko inne w matrycy działa zgodnie z przeznaczeniem. Wykonaj odpowiednie nacięcia, a reszta matrycy nastąpi.
Często zadawane pytania dotyczące nacięć obejściowych w projektowaniu tłoczników
1. Do czego służą nacięcia obejściowe w tłocznikach progresywnych?
Nacięcia obejściowe służą jako geometria reliefowa wycięta w taśmie nośnej, która zapobiega kolizji wcześniej utworzonych elementów, takich jak kołnierze, przetłoczenia lub wytłoczenia, z dalszym oprzyrządowaniem podczas przesuwania taśmy. Zapewniają, że taśma przemieszcza się swobodnie od stacji do stacji, bez zakleszczania, zniekształcania lub uszkodzenia matrycy. Bez odpowiedniego odciążenia obejścia podniesione lub obniżone elementy kolidują ze stemplami, wkładkami i podnośnikami w miarę przesuwania się taśmy, co prowadzi do nieprawidłowego podawania, porysowania części lub katastrofalnych awarii matrycy, co może kosztować 100 razy więcej niż materiał zaoszczędzony w wyniku pominięcia nacięcia.
2. Jaka jest różnica między wycięciem obejściowym a wycięciem podziałowym?
Nacięcie podziałowe (zwane również nacięciem francuskim) kontroluje przede wszystkim odległość podawania paska i pasowanie, zapewniając mechaniczny ogranicznik, który zapobiega nadmiernemu podawaniu. Wycięcie obejściowe istnieje wyłącznie jako odciążenie, aby zapobiec kontaktowi uformowanych elementów z dalszymi elementami matrycy podczas posuwu. Podczas gdy nacięcia podziałowe są zazwyczaj prostokątnymi nacięciami na krawędzi pasa wykonanymi na pierwszym stanowisku, nacięcia obejściowe są wyprofilowane tak, aby pasowały do utworzonego profilu elementu i umieszczone obok miejsc, w których mogłyby wystąpić zakłócenia. Niektóre sklepy używają tych terminów zamiennie, ale ich czynniki konstrukcyjne, zasady wymiarowania i tryby awarii znacznie się różnią.
3. Kiedy należy stosować dodatnie nacięcia obejściowe zamiast ujemnych nacięć obejściowych?
Dodatnie nacięcia obejściowe są preferowane, gdy musi zostać zachowana wytrzymałość paska nośnego, szczególnie w przypadku cienkich materiałów o grubości poniżej 0,5 mm, gdzie usuwanie materiału powoduje, że nośnik jest zbyt elastyczny, aby zapewnić stabilne podawanie. Nadają się również do operacji z dużą-prędkością powyżej 200 uderzeń na minutę, gdzie ryzyko oscylacji taśmy jest wysokie, oraz do matryc z długim-przesuwem, gdzie skumulowane siły posuwu wymagają pełnej szerokości nośnika. Kompromisem jest zwiększona złożoność matrycy, ponieważ każda następna stacja wymaga pasujących kieszeni prześwitowych wykonanych w elementach matrycy. Ujemne nacięcia obejściowe sprawdzają się lepiej w przypadku grubszych materiałów, prostszych konstrukcji matryc i zastosowań, w których wyrzucanie ślimaka jest proste.
4. Jak rodzaj materiału wpływa na wielkość karbu obejściowego w matrycach progresywnych?
Każdy materiał wymaga różnych marginesów luzu ze względu na różną sprężystość, twardość i plastyczność. Stal miękka wymaga jedynie 5-10% prześwitu poza uformowanym profilem ze względu na przewidywalne sprężynowanie. Aluminium wymaga 15-25% dodatkowego luzu, ponieważ sprężynowanie działa pod kątem 5-8 stopni na porównywalnych zakrętach. Miedź wymaga 20-30% nadwymiaru z zaokrąglonymi narożnikami wewnętrznymi, ponieważ miękki materiał odkształca się na krawędziach karbu pod ciśnieniem posuwu, powodując z czasem zamykanie się profilu karbu. Stale o wysokiej wytrzymałości wymagają 15-20% marginesu ze względu na agresywne sprężynowanie. Niestandardowe rozwiązania tłoczników YICHEN dostępne na yichen-group.com mogą pomóc inżynierom w walidacji decyzji dotyczących prześwitów specyficznych dla materiału podczas opracowywania układu pasków.
5. Jak rozwiązać problem z zacięciem paska spowodowanym problemami z nacięciem bocznym?
Zacznij od zidentyfikowania wzorca objawów. Sporadyczne zacięcia w jednej stacji sugerują marginalny luz, w którym sprężynowanie materiału przekracza naddatek projektowy, co wymaga 10-15% szerszych nacięć. Wyboczenie lub skręcenie paska wskazuje, że nośnik jest nadmiernie osłabiony przez usunięcie nacięcia, co wymaga zwiększenia szerokości nośnika lub przejścia na dodatnie obejście. Stopniowe wydłużanie się otworu prowadzącego oznacza, że wycięcie znajduje się zbyt blisko pilota, co wymaga przeniesienia w celu utrzymania 2-krotnej odległości od grubości materiału. Zatrzymywanie ślimaków powodujące okresowe zacięcia wymaga przeprojektowania profilu wycięcia ze stożkiem lub kątami pochylenia. Większość problemów z produkcją wycięć obejściowych wynika z niewystarczającego marginesu projektu, który działa podczas powolnej próby, ale zawodzi przy prędkości produkcyjnej.


