


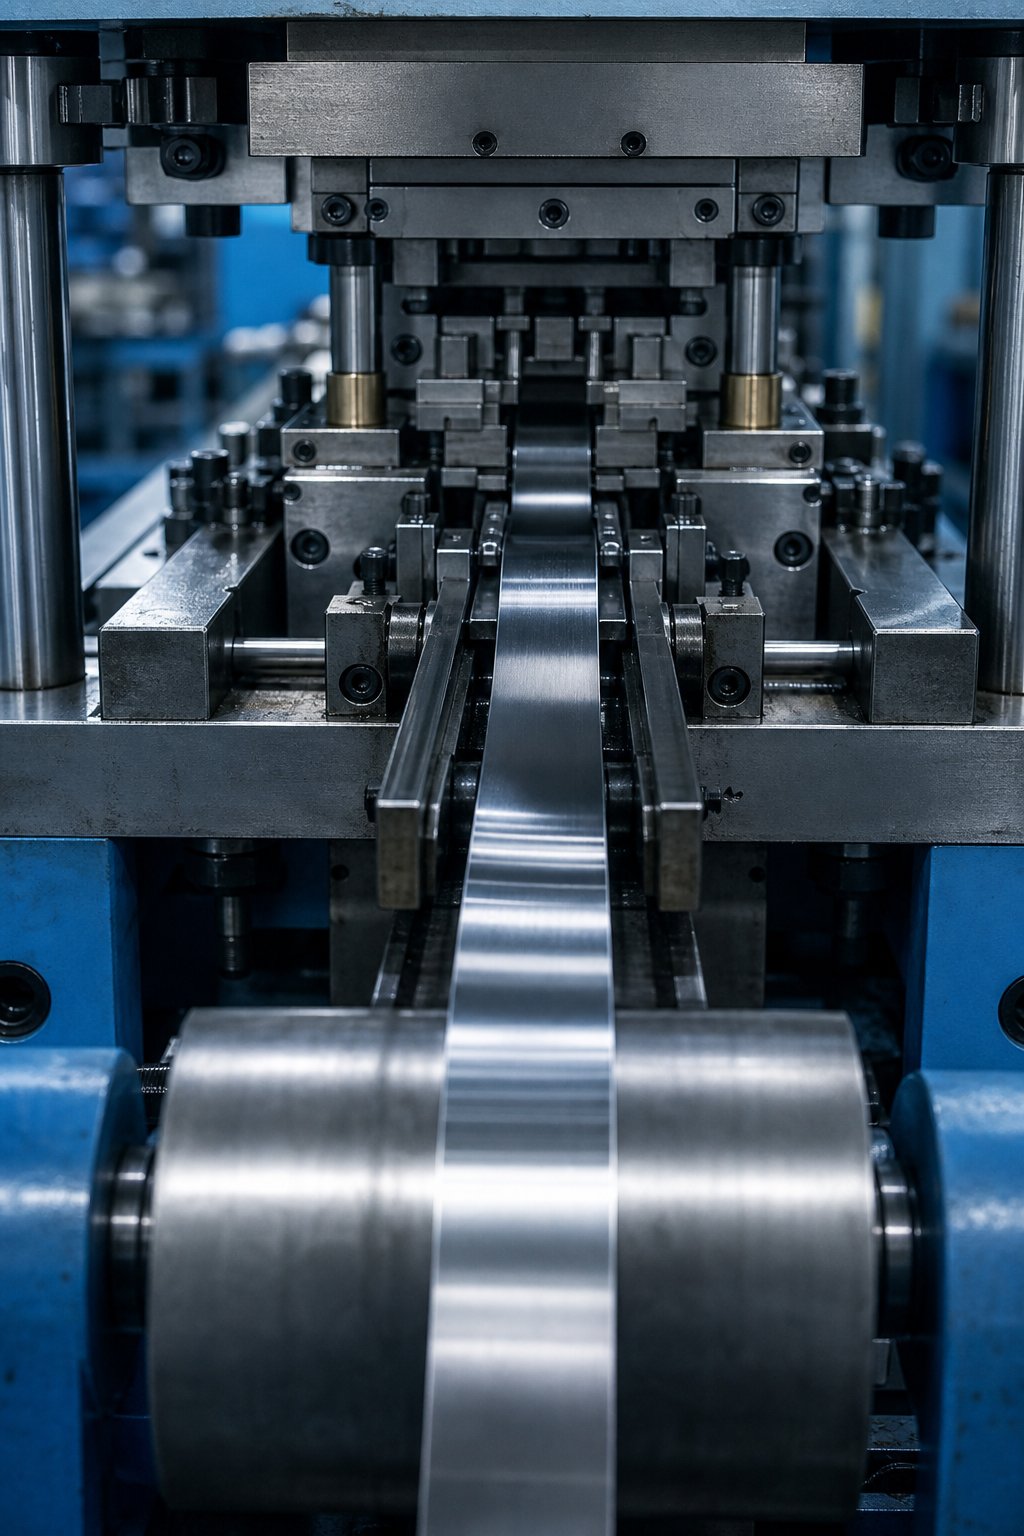
Zrozumienie tłoczenia stali nierdzewnej na płaską wstążkę
Możesz uzyskać właściwy gatunek, odpowiedni projekt matrycy, a nawet odpowiednią prędkość prasy, a mimo to otrzymać złom. Dlaczego? Ponieważ płaska taśma tłocząca ze stali nierdzewnej to nie tylko jedna dyscyplina. Znajduje się na skrzyżowaniu inżynierii materiałowej, geometrii wstęgi i inżynierii procesowej. Potraktuj którykolwiek z nich w izolacji, a coś w dalszej części zepsuje się.
Ten przewodnik opisuje w całości to skrzyżowanie. Niezależnie od tego, czy określasz materiał, projektujesz oprzyrządowanie, czy rozwiązujesz problemy produkcyjne, znajdziesz tu powiązania między decyzjami, a nie rozproszone w oddzielnych dokumentach.
Co to jest tłoczenie płaską wstążką
Wytłaczanie taśmą płaską to proces-formowania na zimno, podczas którego wąska zwinięta taśma ze stali nierdzewnej przechodzi przez matryce progresywne lub jedno-stanowiskowe w celu wytworzenia precyzyjnych części. Każdy skok prasy przecina, zgina lub formuje taśmę w gotowe komponenty. Wstążka pozostaje przymocowana do paska nośnego w miarę przesuwania się stacja po stacji, a gotowa część oddziela się w ostatnim etapie.
Tłoczenie metalu ze stali nierdzewnej w formie wstęgi odbywa się według tej samej podstawowej mechaniki, co tłoczenie szerszego arkusza: stempel opada na blok matrycy, ścinając lub odkształcając materiał pod wysokim ciśnieniem. Różnica polega na skali, tolerancjach i zachowaniu materiału, gdy jest wąski i cienki.
Tłoczenie matrycowe z płaską taśmą to proces podawania-zwojów stali nierdzewnej o wąskiej szerokości, zwykle poniżej 50 mm, za pomocą precyzyjnego oprzyrządowania w celu wytworzenia-wysokich objętości części poprzez sekwencyjne operacje wykrawania, przebijania i formowania.
Dlaczego wstążka różni się od standardowego arkusza
Wyobraź sobie, że pasek pół-twardej stali nierdzewnej 301 o szerokości 12 mm przechodzi przez matrycę progresywną z 20-sekcjami przy 300 ruchach na minutę. Wyzwania, przed którymi staniesz, w niczym nie przypominają tłoczenia półwyrobu z blachy o szerokości 600 mm.
Wstążka wprowadza unikalne zmienne. Tolerancje szerokości mają większe znaczenie, ponieważ nawet niewielkie różnice wpływają na sposób prowadzenia taśmy przez szyny prowadzące i kołki prowadzące.Stan krawędziniezależnie od tego, czy jest cięty, ścinany czy gratowany, bezpośrednio wpływa na powstawanie zadziorów i zużycie matrycy. Natomiast cewka-nastawiona, czyli krzywizna zachowana po nawinięciu na szpulę, może powodować nieprawidłowe podawanie, jeśli płaskość nie zostanie kontrolowana przed wejściem materiału do matrycy.
Szczególnie w przypadku tłoczenia stali nierdzewnej, utwardzanie przez zgniot zwiększa te problemy. Taśma zasilana czysto na stacji pierwszej może zachowywać się zupełnie inaczej na stacji piętnastej, ponieważ skumulowane odkształcenie zmienia jej właściwości mechaniczne. Z tego powodu zachowanie materiału, geometrię wstęgi i inżynierię matrycy należy traktować jako pojedynczy system, a nie trzy oddzielne pozycje w arkuszu specyfikacji.
Wybrany gatunek, określony stan i tolerancje podane w zamówieniu wpływają na trwałość narzędzia, jakość części i szybkość produkcji.
Wybór gatunku stali nierdzewnej do tłoczenia wstążką
Wybór gatunku kształtuje wszystko, co następuje w procesie tłoczenia. Wybierz niewłaściwy stop do zastosowania wstęgi, a będziesz walczyć ze sprężynowaniem, przedwczesnym zużyciem matrycy lub pękaniem na każdym stanowisku. Wyzwanie polega na tym, że gatunki w postaci cienkiej wstążki zachowują się inaczej niż w przypadku cięższego arkusza, więc doświadczenie z jednym nie zawsze przekłada się na drugie.
Gatunki austenityczne do tłoczenia wstęg
Prawie trzy-czwarte wszystkich zastosowań związanych ze stalą nierdzewnągatunki austenityczne serii 300, a stemplowanie wstążką nie jest wyjątkiem. Kluczowymi graczami są tutaj 301, 304 i 316, a każdy z nich zachowuje się inaczej pod ciosem.
Tłoczenie ze stali nierdzewnej 301 sprzyja zastosowaniom, które wymagają dużej wytrzymałości po uformowaniu. Przy niższej zawartości niklu (6-8%), praca 301 szybko twardnieje, co oznacza, że szybko zyskuje na wytrzymałości podczas odkształcania. Dzięki temu idealnie nadaje się do części taśm wymagających właściwości sprężystych, takich jak palce stykowe i zatrzaski. Kompromis polega na tym, że matryce progresywne muszą uwzględniać rosnącą twardość na każdej stacji.
Tłoczenie ze stali nierdzewnej 304 odpowiada głębszym ciągnieniom i bardziej złożonemu formowaniu. Wyższa zawartość niklu (8-10%) spowalnia-szybkość utwardzania przez zgniot, umożliwiając płynność materiału bez tak łatwego rozdzierania. Kiedy część wstążki wymaga znacznego rozciągnięcia lub wieloetapowego rozciągania, 304 zapewnia większą swobodę formowania, zanim materiał stwardnieje aż do zniszczenia.
Tłoczenie stali nierdzewnej 316 ma znaczenie, gdy odporność na korozję wpływa na specyfikację, szczególnie w środowisku morskim, chemicznym lub medycznym. Dodatek molibdenu (około 2%) poprawia odporność na wżery, ale nie zmienia radykalnie odkształcalności w porównaniu do 304. Inżynierowie określający tłoczenie 316 SS dla części wstęgowych powinni spodziewać się podobnego zachowania przy wydłużeniu jak 304, z nieco większymi wymaganiami dotyczącymi siły ze względu na wzmocnienie roztworu z dodatkiem molibdenu.
Gatunki martenzytyczne i specjalne
Nie każda część taśmy wymaga ciągliwości stali austenitycznej. Gdy zastosowanie wymaga dużej twardości, odporności na zużycie lub-stabilności w podwyższonej temperaturze, do dyskusji wchodzą gatunki martenzytyczne i specjalne.
Tłoczenie 410 SS sprawdza się dobrze w przypadku elementów taśmowych, takich jak gniazda zaworów, podkładki sprężyste i paski ścieralne, gdzie głównym wymaganiem jest twardość po obróbce cieplnej. Jako gatunek martenzytyczny zawierający 11,5-13,5% chromu, 410 oferuje umiarkowaną odporność na korozję, ale może osiągnąć znacznie wyższą twardość niż jakikolwiek inny gatunek austenityczny. Ograniczeniem jest odkształcalność. Skomplikowane zagięcia lub głębokie zaciągnięcia cienkiej taśmy 410 stwarzają ryzyko pękania, dlatego geometria części musi pozostać stosunkowo prosta.
Wytłoczki ze stali nierdzewnej 321 odpowiadają zupełnie innym potrzebom. Stabilizowany tytanem, aby zapobiec wytrącaniu się-węglika chromu, 321 przeznaczony jest do zastosowań w podwyższonych-temperaturach, w których uczulenie spowodowałoby pogorszenie standardowego 304 lub 316 w eksploatacji. Pomyśl o elementach układu wydechowego, obudowach czujników lub wspornikach lotniczych narażonych na długotrwałe wahania temperatury.
Wybór temperamentu i jego wpływ na wydajność matrycy
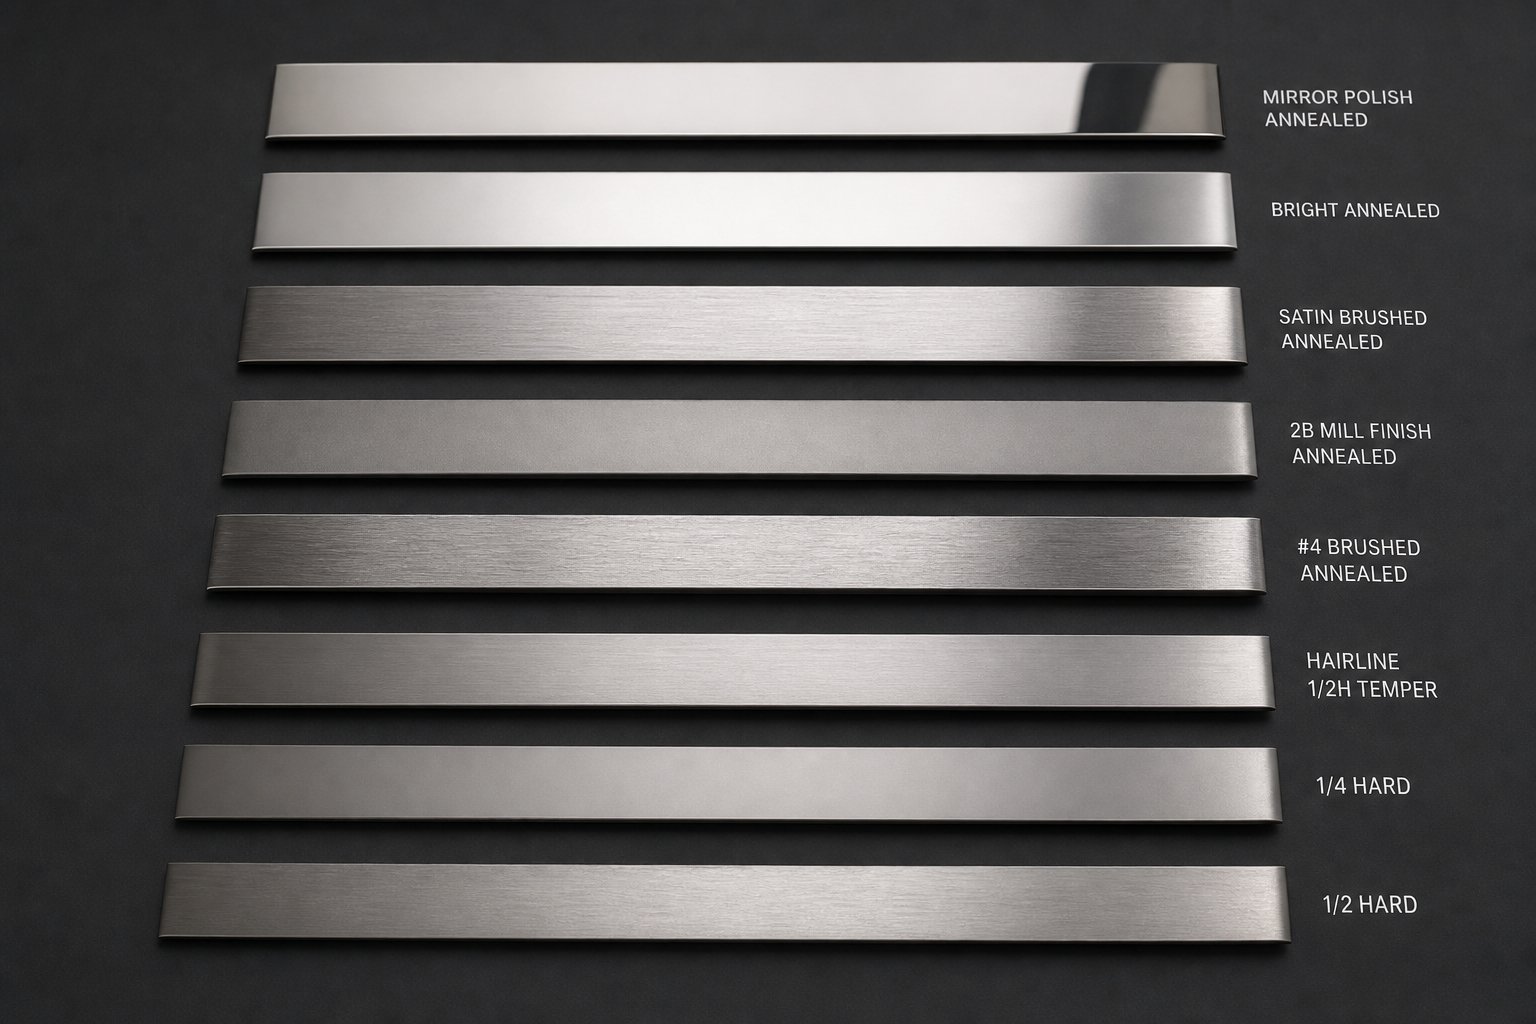
Wybór klasy to tylko połowa równania. Stan temperamentu określony w zamówieniu taśmy zmienia zachowanie tego gatunku pod matrycą.
Wyżarzona taśma zapewnia maksymalną plastyczność i najniższe siły formowania, dzięki czemu nadaje się do części o małych promieniach zgięcia lub głębokich ciągnieniach. W warunkach ćwierć{1}}twardych i pół-twardych można zrezygnować z pewnej odkształcalności na rzecz zwiększonej wytrzymałości gotowej części, zmniejszając lub eliminując potrzebę obróbki cieplnej po-tłoczeniu. Pełna-twarda taśma, dostępna głównie w rozmiarach 301 i 302, zapewnia-właściwości podobne do sprężyny, ale ogranicza formowanie do delikatnych zagięć i prostego wykrawania.
Oto praktyczny skutek: wraz ze wzrostem temperamentu rośnie sprężystość, ponieważ większa część krzywej naprężenia-odkształcenia pozostaje elastyczna. Projektant matrycy musi to zrekompensować, stosując mniejsze-kąty zgięcia lub-wybijanie matrycy. Tymczasem twardsze stany odpuszczania zwiększają siłę ścinającą wymaganą na stanowiskach zaślepiania, przyspieszając zużycie stempla i matrycy.
| Stopień | Ocena odkształcalności | Typowy zakres twardości | Typowe zastosowania wstążek |
|---|---|---|---|
| 301 | Dobra (wysoka-szybkość utwardzania) | Patrz arkusz danych dostawcy dla HRB/HRC według temperamentu | Sprężyny, zaciski, palce stykowe, elementy złączne |
| 304 | Doskonała (średnia-szybkość utwardzania) | Patrz arkusz danych dostawcy dla HRB/HRC według temperamentu | Części ciągnione, wsporniki, osłony, komponenty medyczne |
| 316 | Doskonały (podobny do 304) | Patrz arkusz danych dostawcy dla HRB/HRC według temperamentu | Sprzęt morski, obróbka chemiczna, narzędzia chirurgiczne |
| 410 | Ograniczone (niskie wydłużenie) | Informacje na temat HRC według warunków obróbki cieplnej można znaleźć w arkuszu danych dostawcy | Elementy zaworów, listwy ścieralne, łopatki, podkładki sprężyste |
| 321 | Dobry (podobny do 304) | Patrz arkusz danych dostawcy dla HRB/HRC według temperamentu | Części wydechowe, obudowy czujników, wsporniki wysokotemperaturowe.- |
Praktyczna zasada: zawsze żądaj certyfikatu właściwości mechanicznych swoich cewek taśmowych. Różnice w zakresie temperamentu są normalne, a wiedza o tym, gdzie przypada dana partia, pozwala przewidzieć, czy zachowanie podczas formowania będzie miało tendencję do zbliżania się do wąskiego, czy wybaczającego końca okna procesu.
Stopień i temperament wpływają na osobowość materiału. Jednak sama taśma, jej stan krawędzi, płaskość i tolerancja wymiarowa decydują o tym, czy ta cecha przekłada się na dobre części, czy też frustrujący odsetek złomu.
Specyfikacje taśm, które wpływają na jakość tłoczenia
Twój dostawca materiałów dostarcza cewkę odpowiadającą zamówionemu gatunkowi i charakterowi. Przechodzi kontrolę przychodzącą. A jednak na stacji ósmej zaczynają się psuć części. Zadziory pojawiają się tam, gdzie nie powinny. Zacięcia paszy wstrzymują produkcję co kilkaset pociągnięć. Co poszło nie tak?
Najczęściej odpowiedź kryje się w specyfikacjach zapasów taśm, których nie wymieniłeś w zamówieniu. Stan krawędzi, płaskość, wygięcie, tolerancja szerokości, tolerancja grubości i wykończenie powierzchni to zmienne, które oddzielają stal taśmową, która pięknie pracuje, od materiału, który walczy z narzędziem przy każdym pociągnięciu. To nie są szczegóły drugorzędne. Stanowią bezpośredni związek między decyzjami dotyczącymi zamówień a wynikami produkcji.
Warunki krawędzi i ich konsekwencje dla stemplowania
Kiedy cewka główna zostaje przecięta na wąską wstęgę, proces cięcia pozostawia profil krawędzi, który ma realne konsekwencje dla matrycy. W produkcji tłoczonej blachy pojawiają się trzy popularne typy krawędzi, a każdy z nich zachowuje się inaczej pod stemplem.
Rozcięte krawędziesą domyślne. Noże rozcinające przecinają zwój macierzysty i tworzą-kwadratową krawędź z charakterystycznym zadziorem po jednej stronie. Orientacja zadziorów ma znaczenie. Jeśli podczas tłoczenia będzie skierowany w stronę matrycy, a nie stempla, uzyskasz niespójną jakość ścinania na stacjach zaślepiających i przyspieszone zużycie promieni wejściowych bloku matrycy. Krawędzie nacięte sprawdzają się w wielu zastosowaniach, ale wymagają, aby projektant matrycy wiedział, po której stronie znajduje się zadzior, i uwzględnił to w konfiguracji luzu.
Ścięte krawędziewynikają z innego mechanizmu tnącego, który zapewnia czystszą powierzchnię, ale może powodować mikro-pęknięcia wzdłuż krawędzi w przypadku twardszych temperatur. W przypadku stali przeznaczonej do tłoczenia, obejmującej późniejsze formowanie krawędzi lub wyginanie, te mikro-pęknięcia stają się punktami inicjacji pęknięć pod wpływem naprężenia.
Gratowane lub kondycjonowane krawędzieprzejść przez proces wtórny, który całkowicie usuwa zadziory i umożliwia zaokrąglenie lub wyprostowanie profilu krawędzi do kontrolowanej geometrii. Ten typ krawędzi wydłuża żywotność matrycy, ponieważ eliminuje zadziory ścierne, które uderzają w szyny prowadzące i mechanizmy podające. Jak zauważają specjaliści-od walcowania precyzyjnego, kondycjonowane krawędzie poprawiają również odkształcalność, zapobiegając pękaniu krawędzi podczas operacji gięcia, co jest znaczącą korzyścią, gdy część taśmy zawiera kołnierze o małym promieniu.
Różnica w kosztach pomiędzy krawędziami naciętymi i kondycjonowanymi jest realna, ale podobny jest koszt wymiany zużytych narzędzi lub złomowania części z pęknięciami-inicjowanymi przez krawędź. Twoja aplikacja decyduje o właściwym wyborze.
Specyfikacje płaskości i pochylenia
Wyobraź sobie zwój taśmy rozwijający się w podajniku. Jeśli materiał ten ma resztkową krzywiznę po zwinięciu (-zestaw cewek) lub wygina się na boki na swojej szerokości (kusza), nie będzie przechodził prosto przez szyny prowadzące i kołki prowadzące. Rezultatem są zacięcia,-błędy i postępujące uszkodzenia rejestracji narzędzi.
Płaskość folii taśmowej i paska odnosi się do tego, jak płaski jest materiał po rozwinięciu i umieszczeniu na płaskiej powierzchni. Falowanie na szerokości lub falowanie wzdłużne powoduje, że wstęga podnosi się z powierzchni matrycy pomiędzy stacjami, zaburzając głębokość formy i wyrównanie wykroju. W przypadku matryc progresywnych pracujących z dużą prędkością nawet niewielkie falistości łączą się na dwudziestu stacjach w części, które wykraczają poza tolerancję.
Camber to boczna krzywizna wzdłuż długości wstęgi. Wyobraź sobie, że pasek zakrzywia się delikatnie w jedną stronę niczym płytki łuk. W wąskich materiałach nawet niewielka wartość wygięcia oznacza, że pasek nośny przechodzi bokiem przez matrycę, odciągając kołki prowadzące- od środka i tworząc asymetryczne zadziory. Im węższa wstęga, tym bardziej wrażliwy staje się proces na wygięcie, ponieważ szerokość materiału jest mniejsza, aby wchłonąć dryf boczny, zanim piloci stracą zaangażowanie.
Określenie płaskości i pochylenia w zamówieniu nie jest opcjonalne w przypadku precyzyjnego tłoczenia. Jest to różnica między matrycą, która-nie wymaga obsługi całej cewki, a matrycą wymagającą interwencji operatora co kilka minut.
Tolerancje szerokości i grubości dla części precyzyjnych
Węższe tolerancje materiałów przychodzących dają projektantowi matryc więcej miejsca na pracę. Oto dlaczego: luz matrycy, odstęp między stemplem a blokiem matrycy, jest ustawiany jako procent grubości materiału. Jeśli taśma zostanie dostarczona ze zróżnicowaną grubością na szpuli, dokładnie obliczony luz będzie w niektórych obszarach zbyt ciasny, a w innych zbyt luźny. Zbyt ciasne powoduje nadmierne zużycie stempla i zatarcie. Zbyt luźne powoduje zawijanie się-na krawędziach i powstawanie ciężkich zadziorów.
Zmiana szerokości stwarza równoległy problem. Szyny prowadzące matrycy i podnośniki materiału są obrabiane maszynowo do stałego wymiaru. W prowadnicach wszyta jest taśma szersza niż nominalna. Taśma biegnąca węższa wędruje na boki, pogarszając dokładność rejestracji.
Tolerancje-branżowe standardowedla precyzyjnych taśm w zakresie od +/-0,0001" dla bardzo cienkich grubości (0,002"-0,003") do +/-0,001" dla grubszych materiałów powyżej 0,031". Tolerancje szerokości są podobne, zacieśniając się w miarę zwężania się taśmy. Dla szerokości poniżej 0,250" (zakres zwykle klasyfikowany jest jako wstążka, a nie pasek), tolerancje od +/-0,001" do +/-0,005" są powszechne w zależności od zakresu szerokości.
Kiedy zastosowanie tłoczonej blachy lub taśmy wymaga wąskich tolerancji części, nie można ich osiągnąć bez równie ścisłej kontroli przychodzącego materiału. Matryca może utrzymać tylko wymiary, na które pozwala surowiec.
Oto, co należy uwzględnić w zamówieniu przy zakupie taśmy do precyzyjnego tłoczenia:
- Typ stanu krawędzi (rozcięta, pozbawiona zadziorów, zaokrąglona lub niestandardowa) z określoną orientacją strony-zadziorów
- Maksymalna wysokość zadziorów, jeśli dopuszczalne są krawędzie szczelin
- Tolerancja płaskości (maksymalne odchylenie na jednostkę długości)
- Tolerancja pochylenia (maksymalny łuk boczny na jednostkę długości)
- Tolerancja szerokości przy określonej metodzie pomiaru
- Tolerancja grubości z miejscem pomiaru (środek, krawędzie lub oba)
- Wymagania dotyczące wykończenia powierzchni (wartość chropowatości lub standard wizualny)
- Wewnętrzna średnica cewki i maksymalna średnica zewnętrzna dla kompatybilności z podajnikiem
- Cewka-ustaw preferencje kierunku (zadziory-do wewnątrz i zadziory-nawijania)
- Certyfikacja właściwości mechanicznych na cewkę lub na ciepło
Brak któregokolwiek z nich w dokumentach zaopatrzeniowych oznacza, że dostawca podejmuje decyzję za Ciebie, a jego domyślne ustawienia mogą nie odpowiadać oczekiwaniom Twoich narzędzi. Każdy nieokreślony parametr jest zmienną, która może zmieniać się pomiędzy partiami cewek, po cichu popychając proces w kierunku granicy awarii.
Blokowanie specyfikacji materiałów ogranicza nadchodzące zmiany. Kolejnym wyzwaniem jest zaprojektowanie luzów matrycy i oprzyrządowania, które działają w tej kontrolowanej obwiedni, szczególnie gdy cienka taśma wymaga zasadniczo innego podejścia do obliczania luzu niż prace o większym przekroju.
Uwagi dotyczące projektowania matryc w przypadku cienkiej wstążki
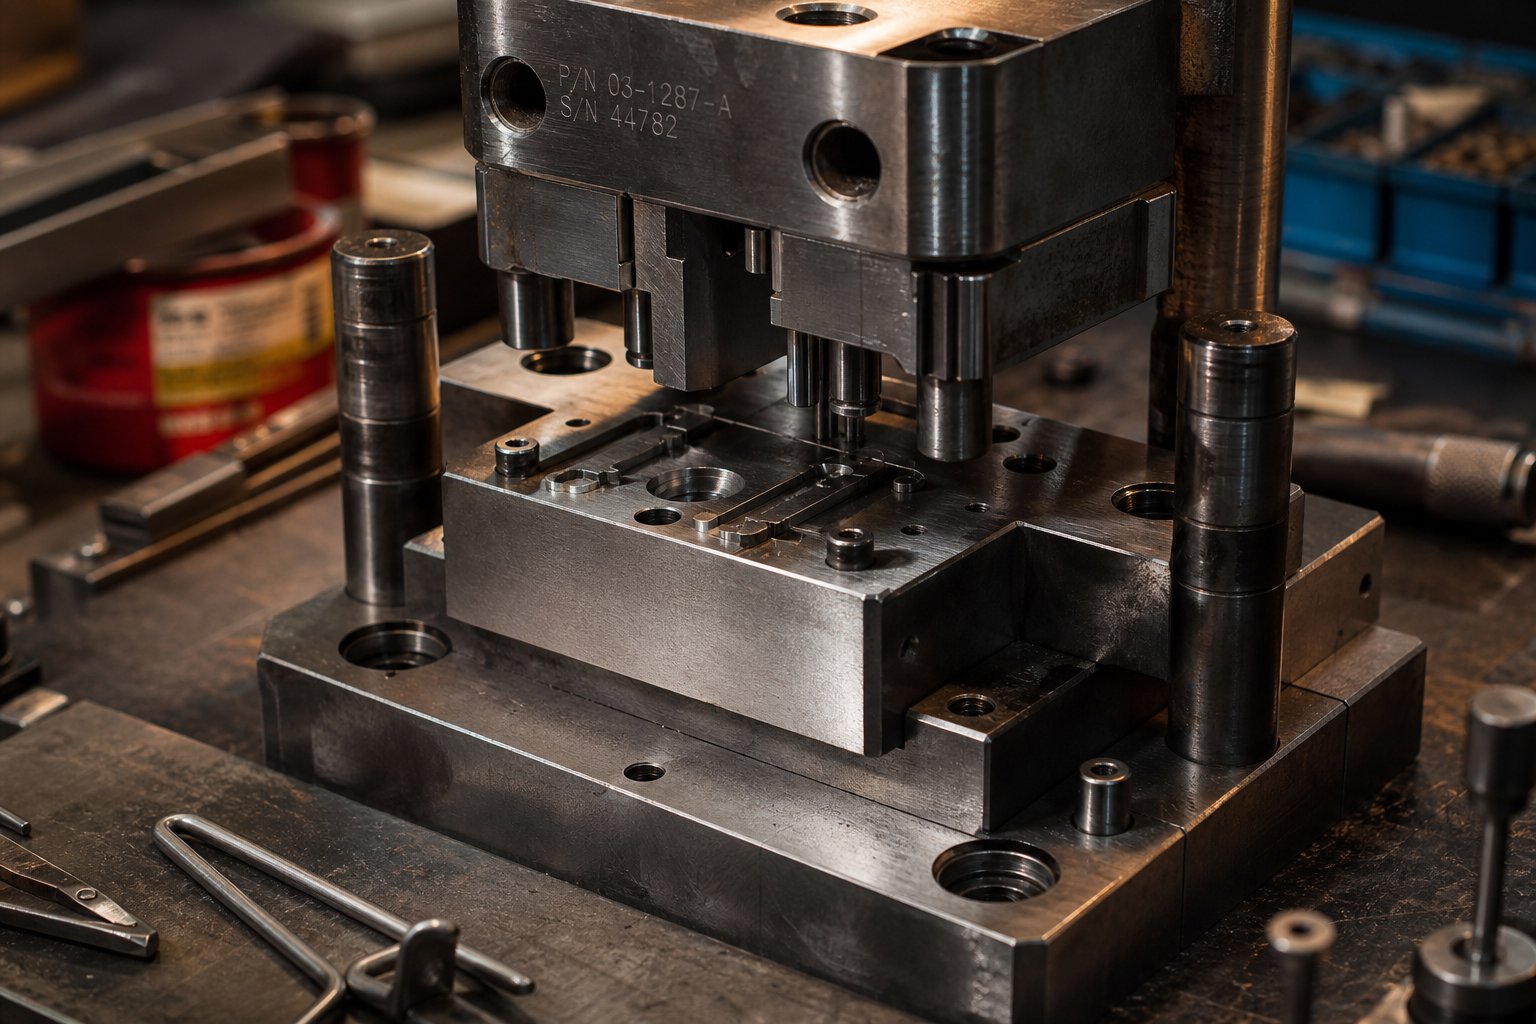
Grubszy materiał wybacza niechlujne prześwity. Cienka wstążka tego nie robi. Podczas tłoczenia taśmy ze stali nierdzewnej o grubości poniżej 0,5 mm margines między czystym ścinaniem a poszarpaną krawędzią dramatycznie się zmniejsza, a każda decyzja dotycząca narzędzi niesie ze sobą poważniejsze konsekwencje dla jakości części i trwałości matrycy.
Zasady precyzyjnego tłoczenia stali nierdzewnej nie zmieniają się w przypadku cieńszych grubości, ale ich zastosowanie tak. Luzy tworzące idealne części w arkuszu o grubości 1,0 mm mogą powodować nadmierne zadziory lub pęknięcia stempla w taśmie o grubości 0,1 mm. Zrozumienie dlaczego wymaga bliższego przyjrzenia się skali mechaniki ścinania wraz ze wzrostem grubości.
Obliczenia luzu matrycy dla cienkiej wstążki
Luz matrycy to szczelina pomiędzy krawędzią tnącą stempla a krawędzią tnącą przycisku matrycy, wyrażona jako aprocent grubości materiału na stronę. Luz 10% na kolbie o grubości 1,0 mm oznacza 0,1 mm przestrzeni po każdej stronie stempla. Dość proste. Ale jeśli zastosujesz tę samą taśmę o grubości 10% do 0,05 mm, otrzymasz 0,005 mm na stronę, co stanowi wyzwanie nawet dla precyzyjnych-szlifowanych narzędzi, których utrzymanie jest spójne.
Oto, co sprawia, że cienka wstążka jest sprzeczna z intuicją: sam odsetek często musi nieznacznie wzrosnąć w porównaniu do standardowej obróbki arkuszy. Dlaczego? Ponieważ płaszczyzny pęknięcia na górze i na dole przedmiotu obrabianego muszą być wyrównane, aby zapewnić czyste przerwanie przez ścinanie. W bardzo cienkim materiale strefa ścinania staje się proporcjonalnie większa w stosunku do całkowitej grubości, co oznacza, że ścieżka propagacji pęknięcia ma mniejszą głębokość, z którą można pracować. Zbyt mały luz przy tych miernikach nie zapewnia czystszych cięć. Zamiast tego generuje nadmierną siłę skrawania, przyspiesza zużycie stempla i może spowodować pęknięcie stempla podczas penetracji.
W przypadku tłoczenia cienką taśmą mniejsze odstępy bezwzględne nie oznaczają automatycznie czystszych cięć. Procent-luzu-po grubości często musi być starannie dostrojony w górę, aby umożliwić prawidłowe wyrównanie pęknięć, ponieważ stosunek ścinania-do-pęknięcia zachowuje się inaczej w miarę zmniejszania się grubości materiału.
Specjalnie do tłoczenia stali nierdzewnej,wytyczne branżowe sugerująprześwity od 12% do 15% na stronę w przypadku miękkich gatunków austenitu, skalowanie do 20% w przypadku całkowicie-twardych warunków. Wartości te reprezentują ogólne punkty początkowe dla standardowych grubości blachy. Podczas pracy z taśmą o grubości poniżej 0,25 mm należy zapoznać się z podręcznikami inżynierii narzędziowej, aby uzyskać zalecenia dotyczące luzu specyficznego dla gatunku i grubości-, a następnie zweryfikować je w seriach próbnych, ponieważ-rzeczywiste zachowanie przy tych wymiarach jest bardzo wrażliwe na stan oprzyrządowania i wyrównanie prasy.
Precyzja ma tutaj znaczenie w sposób, w jaki po prostu nie ma tego w przypadku cięższych mierników. Prasa o ugięciu tłoka wynoszącym 0,02 mm nie ma znaczenia przy cięciu materiału o grubości 2,0 mm, ale to samo ugięcie oznacza przesunięcie luzu o 40% na taśmie o grubości 0,05 mm. Z tego powodu tłoczenie metali wstęgi ze stali nierdzewnej często wymaga pras-z prostymi bokami o minimalnym ugięciu, a nie maszyn-z ramą szczelinową, niezależnie od wymaganego tonażu.
Wybór materiału narzędziowego i powłoki
Stal nierdzewna jest z natury materiałem ściernym. Zawartość chromu, tego samego pierwiastka, który zapewnia odporność na korozję, przyspiesza zużycie matrycy zarówno poprzez mechanizmy ścierne, jak i adhezyjne. W przypadku tłoczenia taśmą problem ten nasila się, ponieważ liczba skoków na jednostkę masy materiału jest większa, co oznacza, że stemple i bloki matrycy zużywają się szybciej niż w przypadku operacji o większej-grubości.
Konwencjonalna stal narzędziowa D-2, choć popularna do ogólnego tłoczenia, stwarza specyficzny problem w przypadku taśmy ze stali nierdzewnej. Wysoka zawartość chromu w D-2 może łączyć się z chromem w stali nierdzewnej, powodując spawanie na zimno lub migrację z powierzchni do powierzchni. To „zbieranie” osadza materiał nierdzewny na powierzchni stempla, pogarszając jakość cięcia i ostatecznie powodując zatarcie, które uszkadza zarówno narzędzie, jak i przedmiot obrabiany.
Lepsze możliwości w zakresie produkcji matryc do tłoczenia obejmują:
- Stale narzędziowe ze sproszkowanego metalu (PM).takie jak gatunki CPM lub stale wanadowe-, które zapewniają wyższą wytrzymałość i odporność na zużycie w porównaniu z konwencjonalnymi stalami narzędziowymi do obróbki plastycznej
- Brąz aluminiowydo stanowisk formowania, ponieważ jest całkowicie odmienny od stali nierdzewnej i jest odporny na wchłanianie kleju
- Węglik spiekanydo wybijania stempli w-długich seriach, zapewniając wyjątkową trwałość, ale wymagając ostrożnego ustawienia prasy ze względu na jej kruchość pod obciążeniem udarowym
Powłoki rozszerzają równanie jeszcze bardziej. Powłoki metodą fizycznego osadzania z fazy gazowej (PVD), takie jak azotek tytanu (TiN) lub azotek tytanu glinu (AlTiN), dodają cienką warstwę materiału o-twardości, która zmniejsza tarcie i zapobiega interakcji chromu-z-chromem powodującej zacieranie. Powłoki metodą chemicznego osadzania z fazy gazowej (CVD) oferują podobne korzyści przy lepszej przyczepności do skomplikowanych geometrii. W przypadku tłoczenia wstęgowego, gdzie-przekroje stempla są małe i delikatne, ogólnie preferuje się PVD, ponieważ osadza się w niższych temperaturach i nie powoduje ryzyka zniekształcenia precyzyjnych cech narzędzi.
Inwestycja w najwyższej jakości stale narzędziowe i powłoki zwraca się w postaci długości serii pomiędzy ostrzeniami. Kiedy matryca progresywna ma od 15 do 25 stacji wygaszania i przekłuwania, pomnożonych przez miliony uderzeń na cykl produkcyjny, nawet 30% skrócenie odstępów między ostrzeniami przekłada się na znaczny wzrost czasu sprawności.
Wyzwania związane z usuwaniem izolacji i wyrzucaniem części
Wyciąłeś tę część czysto. Wygląda idealnie. Ale to nie pozostawi po sobie ciosu. Ten scenariusz jest powszechny w przypadku tłoczenia cienką wstążką i wynika z fizyki, która staje się dominująca w małych skalach.
Cienkie części taśmy przylegają do stempli z dwóch powodów. Po pierwsze, stosunek powierzchni-do-masy jest bardzo wysoki. Mały, pusty krążek ważący ułamki grama ma stosunkowo duże płaskie powierzchnie, które tworzą podciśnienie i-efekty napięcia powierzchniowego na powierzchni stempla. Po drugie, sprężynowanie w przebitym otworze powoduje, że kula lub część chwyta stempel na boki, szczególnie w twardszych warunkach temperaturowych, gdzie powrót sprężystości jest znaczny.
Strippery do mostów, najprostsza i najtańsza opcja, często zawodzą w przypadku taśm taśmowych. Jak udokumentowali inżynierowie zajmujący się narzędziami, narzędzia do ściągania izolacji nie przytrzymują materiału podczas procesu cięcia, umożliwiając ruch boczny, który obciąża stemple. Podczas wycofywania pasek uderza w płytę zgarniającą, powodując wstrząs w postaci cienkich stempli, które mogą pękać pod wpływem wielokrotnego uderzenia.
Zgarniacze-ciśnieniowe (sprężynowe) rozwiązują oba problemy. Dociskają taśmę płasko do powierzchni matrycy przed i podczas penetracji stempla, zapobiegając ruchom bocznym. Podczas suwu powrotnego odrywają pasek od stempla stopniowo, a nie poprzez nagłe uderzenie. Wyższy koszt początkowy można łatwo uzasadnić mniejszą liczbą pęknięć stempla i mniejszą liczbą przestojów w produkcji z powodu zablokowanych części.
Dodatkowe techniki niezawodnego wyrzucania podczas pracy wstęgą obejmują:
- Dodatni podmuch powietrza przez powierzchnię stempla w celu przerwania podciśnienia podczas zatrzymywania ślimaków
- Sprężynowe-bolce wypychające w korpusie stempla dla części wykrojonych
- Polerowane powierzchnie stempli (chropowatość powierzchni poniżej Ra 0,2 mikrometra) w celu zminimalizowania przyczepności
- Zastosowanie tych samych powłok PVD, które zastosowano w celu zapewnienia odporności na zużycie, które jednocześnie zmniejszają współczynnik tarcia podczas zdzierania
Każda zablokowana część to potencjalna awaria matrycy. W przypadku oprzyrządowania progresywnego pracującego z dużą prędkością pojedynczy zatrzymany pocisk może w ciągu kilku uderzeń kaskadowo przekształcić się w wygięte piloty, złamane stemple i uszkodzone sekcje matrycy. Inwestowanie w niezawodne usuwanie izolacji nie polega na wygodzie. Chodzi o zabezpieczenie całej matrycy.
Luz matrycy i oprzyrządowanie obsługują indywidualne cięcie. Striptiz radzi sobie z następstwami. Jednak szersze pytanie, jak uporządkować wiele operacji na taśmie z ciągłym podawaniem i czy oprzyrządowanie progresywne jest w ogóle właściwym wyborem dla danego wolumenu, wymaga innego rodzaju decyzji inżynierskiej.
Progresywne tłoczenie a oprzyrządowanie-krótkonakładowe do części wstęgowych
Głośność zmienia wszystko. Część taśmy przeznaczona na dziesięć milionów sztuk rocznie wymaga zasadniczo innej strategii narzędziowej niż ta sama geometria przy pięciuset sztukach. Koszt oprzyrządowania, czas realizacji i infrastruktura kontroli procesu odpowiednio się skalują, a wybór niewłaściwego w którąkolwiek stronę powoduje straty pieniędzy: nadmierne-inwestowanie w narzędzia progresywne w krótkim okresie lub kulewanie przy dużych wolumenach za pomocą metod jednostacyjnych-, które nie nadążają za tempem.
Zwłaszcza w przypadku taśmy ze stali nierdzewnej decyzja ta wiąże się z dodatkowym ciężarem. Utwardzanie-przez zgniot i właściwości ścierne oznaczają, że wybór narzędzi ma ogromne konsekwencje dla trwałości matrycy i-kosztu części w skali.
Progresywne tłoczenie do-masowej produkcji wstążek
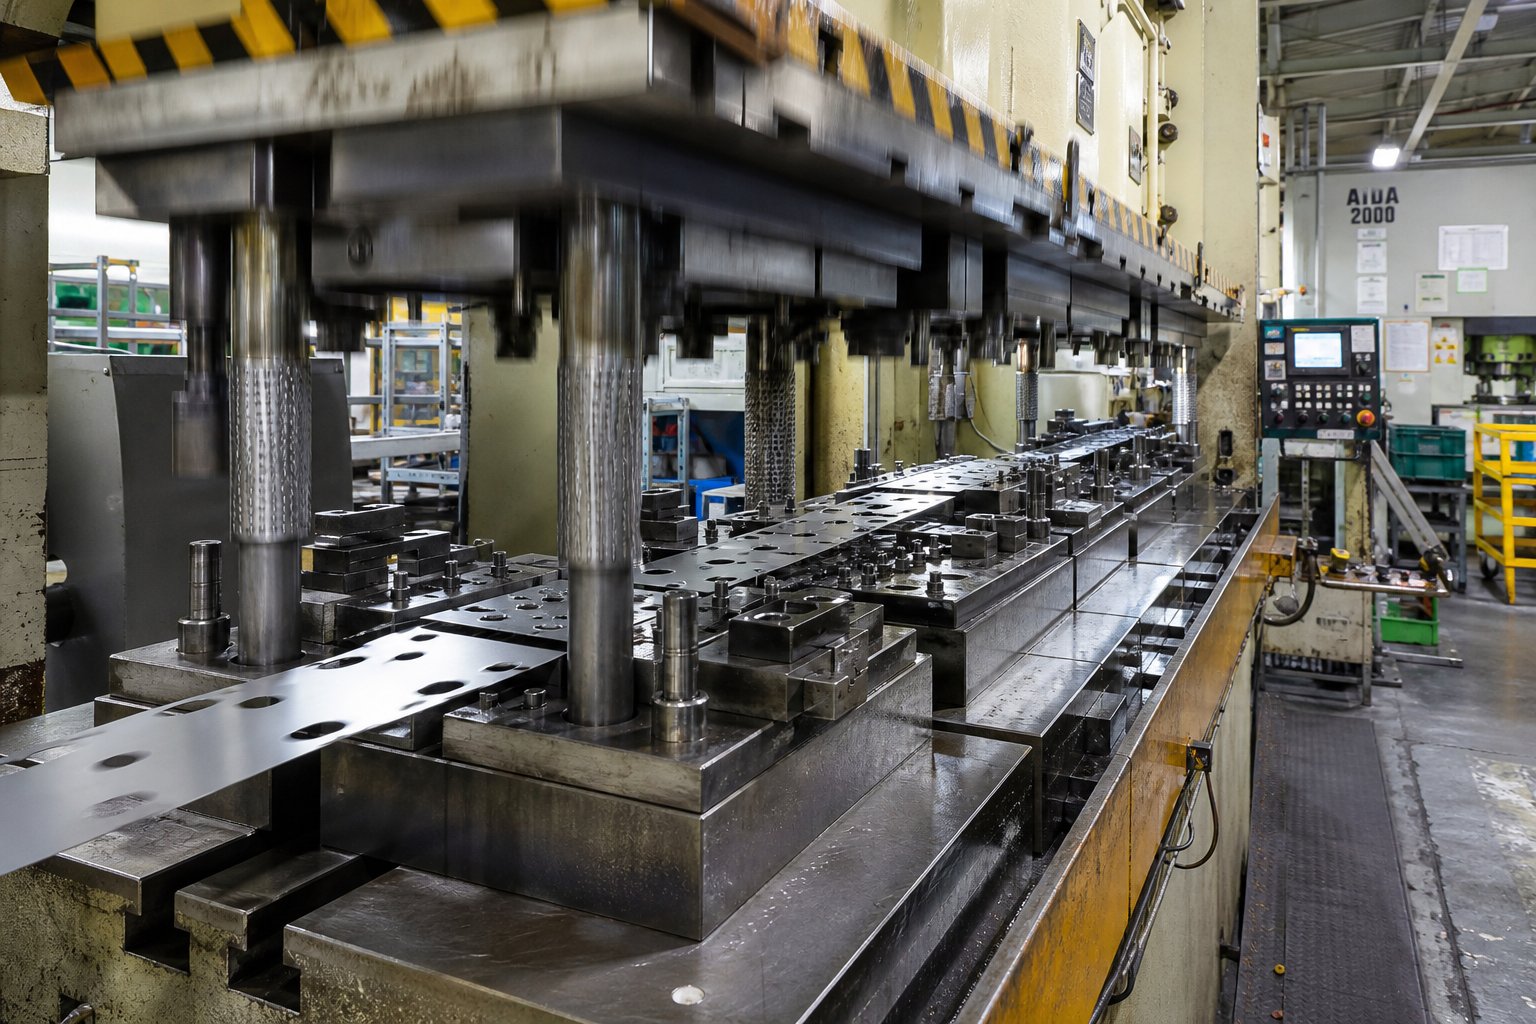
Progresywne tłoczenie matrycowe jest podstawą długotrwałego-tłoczenia progresywnego w formie wstążki. Pojedynczy zestaw matryc zawiera wiele stanowisk rozmieszczonych sekwencyjnie, z których każda wykonuje jedną operację: wycięcie otworu prowadzącego, przebicie, formowanie zagięć, wybijanie krytycznych wymiarów i na koniec oddzielanie gotowej części od paska nośnego. Taśma przesuwa się o jedną długość podziałową na skok prasy, więc w każdym cyklu powstaje kompletna część.
Co sprawia, że ta metoda jest dominująca w przypadku-wielu prac związanych ze wstążką? Szybkość i konsekwencja. Dobrze-zaprojektowana taśma ze stali nierdzewnej z progresywnym tłoczeniem może wytrzymać od 200 do 600 lub więcej uderzeń na minutę, w zależności od złożoności części i grubości materiału. Przy takim tempie jedna zmiana prasy może wyprodukować dziesiątki tysięcy identycznych części o powtarzalności wymiarowej, której obsługa poszczególnych stanowisk-po-po prostu nie jest w stanie dorównać.
Ekonomia wzmacnia przewagę szybkości. Oprzyrządowanie do matryc progresywnych zwykle waha się od 30 000 do ponad 250 000 dolarów, ale koszt ten amortyzuje się w całym wolumenie produkcji. Przy 500 000 części nawet matryca o wartości 100 000 dolarów zwiększa koszt oprzyrządowania jedynie o 0,20 dolara za sztukę. Jednak poniżej około 50 000 jednostek rocznych ta matematyka amortyzacyjna zaczyna działać na Twoją niekorzyść. Ten próg jest powodem, dla którego usługi progresywnego tłoczenia są zazwyczaj ukierunkowane na programy o utrzymującym się wysokim popycie, a nie na zamówienia jednorazowe.
W przypadku taśmy ze stali nierdzewnej matryce progresywne oferują również przewagę procesową wykraczającą poza prędkość. Ponieważ pasek nigdy nie opuszcza matrycy pomiędzy operacjami, rejestracja części pozostaje zabezpieczona-dokładnością kołka pilotującego przez całą sekwencję formowania. Ma to znaczenie, gdy skumulowane utwardzanie przez zgniot zmienia zachowanie materiału na różnych stanowiskach. Można przewidzieć i kompensować te przesunięcia podczas projektowania matrycy, zamiast walczyć z przypadkowymi zmianami wprowadzonymi przez obsługę części pomiędzy oddzielnymi operacjami.
Obsługa i podawanie cewek w wąskich magazynach
Prowadzenie taśmy o szerokości poniżej 50 mm przy dużej prędkości stwarza wyzwania związane z podawaniem, z którymi nie boryka się szerszy asortyment kręgów. Taśma ma mniejszą sztywność na całej szerokości, przez co jest podatna na wyboczenie, skręcenie i boczne znoszenie na ścieżce podawania. Rozwiąż te problemy, a uzyskasz nieprzerwaną produkcję. Zignoruj je, a będziesz mieć problemy z podawaniem, awarie i złom.
Podajniki serwoto standardowe rozwiązanie indeksujące do precyzyjnego tłoczenia taśmą. Serwosilnik napędza rolki podające, które chwytają taśmę i przesuwają ją o programowalną długość podziałki, zsynchronizowaną z cyklem prasy. Programowalność ma znaczenie, ponieważ taśma ze stali nierdzewnej, szczególnie w twardszych stanach, może wykazywać zmiany długości-przesuwu pod wpływem nacisku. Sterowanie serwomechanizmem umożliwia-kompensację w czasie rzeczywistym, której nie są w stanie zapewnić podajniki mechaniczne ani pneumatyczne.
Kołki pilotujące pozostają ostatecznym punktem rejestracji wewnątrz matrycy. Nawet w przypadku doskonale dostrojonego serwomechanizmu, kołki korygują wszelkie resztkowe błędy położenia, dociągając pasek do dokładnego wyrównania przed zaczepieniem każdej stacji. W przypadku wąskiej taśmy średnica otworu prowadzącego i odstęp między sworzniem-muszą być wystarczająco małe, aby kontrolować położenie boczne bez wiązania, zazwyczaj całkowity prześwit od 0,01 mm do 0,02 mm w przypadku prac precyzyjnych.
Systemy prowadzące pomiędzy podajnikiem a wejściem matrycy również wymagają uwagi. Szeroka kolba naturalnie toczy się prosto, ponieważ jej moment bezwładności przeciwdziała ruchom bocznym. Wąska wstążka nie ma takiego luksusu. Prowadnice krawędziowe-lub prowadnice kanałowe- utrzymują taśmę wyśrodkowaną na ścieżce podawania. Konstrukcje-sprężynowe dostosowują się do niewielkich zmian szerokości charakterystycznych dla rozciętej taśmy bez zaciskania tak ciasnego, że powoduje to wygięcie paska lub dodatkowy opór wpływający na dokładność podawania.
Jeden często-pomijany szczegół: napięcie cewki. Cewki taśmowe mają małą średnicę wewnętrzną w porównaniu z ich szerokością, co oznacza, że materiał odwija się z większą krzywizną-zestawu niż szerszy materiał nawinięty na większych trzpieniach. Niezbędna jest prostownica lub spłaszczarka pomiędzy rozwijaczem a podajnikiem. Bez tego resztkowa krzywizna unosi wstęgę z powierzchni matrycy pomiędzy stacjami, powodując niespójne głębokości formy i niewspółosiowość wykroju.
Podejścia prototypowe i-krótkie serie
Progresywne oprzyrządowanie ma sens, gdy wielkość uzasadnia inwestycję, a projekt jest zamrożony. Jeżeli żaden z warunków nie jest spełniony, potrzebne są alternatywne metody, które nadal pozwalają na produkcję akceptowalnych części ze stali nierdzewnej bez zaangażowania kapitału.
Związek umierawykonywać wiele operacji w jednym skoku prasy na jednym stanowisku. Są tańsze niż narzędzia progresywne, ponieważ wymagają mniejszej liczby stanowisk i nie wymagają konstrukcji nośników taśm. Kompromisem jest wydajność: części muszą być obsługiwane indywidualnie pomiędzy operacjami, jeśli potrzebnych jest wiele matryc złożonych, a częstość skoków pozostaje niższa, ponieważ każde uderzenie powoduje więcej pracy jednocześnie.
Oprzyrządowanie do przenoszeniawcześnie oddziela część od taśmy i przemieszcza ją mechanicznie pomiędzy stanowiskami. To podejście pasuje do części, których geometria mogłaby rozerwać pasek nośny, np.-głęboko tłoczonych miseczek ze wstążki. Jednakże mechaniczny mechanizm przenoszący ogranicza prędkość w porównaniu z logiką ciągłego-przepływu matryc progresywnych, a dodatkowe ryzyko związane z obsługą wzrasta w przypadku cieńszych i bardziej delikatnych części taśmy.
Drut EDM i cięcie laserowestemplowanie obejściowe całkowicie dla ilości prototypowych. Metody te wycinają części bezpośrednio z taśmy bez użycia twardych narzędzi, tworząc dokładne profile w ciągu kilku godzin, a nie tygodni. Koszt-części jest o rząd wielkości wyższy niż w przypadku tłoczenia, ale jeśli potrzebujesz pięćdziesięciu części do testów funkcjonalnych, zanim zdecydujesz się na matrycę progresywną o wartości 150 000 dolarów, koszt ten jest trywialny w porównaniu z ryzykiem opracowania wadliwego projektu.
Warto zauważyć, że ramy decyzyjne różnią się nieco w przypadku porównania ekonomiki progresywnego tłoczenia stali węglowej z ekonomiką stali nierdzewnej. Wyższy koszt materiału taśmy ze stali nierdzewnej i większe zużycie matrycy przesuwają próg wielkości inwestycji w oprzyrządowanie progresywne nieco wyżej niż w przypadku równoważnych programów ze stali węglowej. Przyrostowy koszt konserwacji narzędzi na skok jest po prostu większy w przypadku stali nierdzewnej, co oznacza, że potrzeba więcej części, aby je rozłożyć.
Oto ustrukturyzowany proces decyzyjny dotyczący wyboru strategii narzędziowej:
- Zdefiniuj roczny wolumen i całkowitą ilość w całym okresie użytkowania. Jeśli roczny wolumen przekracza 50 000 sztuk przy wieloletnim-zapotrzebowaniu, prawdopodobnie uzasadnione będzie zastosowanie narzędzi progresywnych.
- Oceń złożoność części. Policz liczbę odrębnych operacji (przekłuwanie, formowanie, przycinanie). Części wymagające pięciu lub więcej kolejnych operacji zdecydowanie preferują matryce progresywne.
- Oceń wymagania dotyczące tolerancji. Jeśli krytyczne wymiary wymagają +/-0,05 mm lub więcej w przypadku wielu elementów, matryce progresywne z rejestracją pinu prowadzącego przewyższają alternatywy.
- Potwierdź dojrzałość projektu. Inwestycja w matryce progresywne wymaga zamrożonego projektu. Jeśli część nadal wykonuje iterację, najpierw użyj elektrodrążarki drutowej lub matryc złożonych do przebiegów sprawdzających.
- Oblicz całkowity koszt posiadania. Porównaj koszt matrycy progresywnej amortyzowany w całym cyklu życia z kosztem na-części w przypadku metod krótkoseryjnych-pomnożonym przez tę samą objętość. Uwzględnij konserwację matrycy, interwały ostrzenia i szacunkową ilość złomów dla każdego podejścia.
- Czas realizacji współczynnika. Budowa matryc progresywnych zajmuje od 12 do 20 tygodni. Jeśli produkcja musi rozpocząć się za cztery tygodnie, stosuje się metody-krótkoseryjne, które wypełniają lukę, podczas gdy produkowane są-długie serie narzędzi do progresywnego tłoczenia.
Właściwa odpowiedź często nie jest wyłącznie jedną lub drugą metodą. Wiele udanych programów rozpoczyna się od prototypów złożonych lub wycinanych drutem-w celu sprawdzenia projektu, a następnie przechodzi do narzędzi progresywnych, gdy zwiększa się objętość i blokuje się geometria. To etapowe podejście chroni kapitał, a jednocześnie dostarcza części nadające się do produkcji-na każdym etapie.
Strategia oprzyrządowania określa sposób wytwarzania części. Jednak zrozumienie, gdzie trafiają te części i w jaki sposób wymagania aplikacji wpływają na decyzje dotyczące materiałów i procesów, uzupełnia obraz inżynierii.
Kluczowe zastosowania wykrojnika-tłoczonej wstążki ze stali nierdzewnej
Każda omówiona do tej pory decyzja dotycząca materiału i wyboru narzędzi ostatecznie służy jednemu celowi: pracy gotowej części w prawdziwym świecie. Wymagania dotyczące aplikacji wpływają nie tylko na wybór gatunku i temperamentu. Oni to dyktują. Sprężyna stykowa, która musi przetrwać milion cykli zginania, wymaga innych właściwości taśmy niż ostrze chirurgiczne stykające się z ludzką tkanką, mimo że oba zaczynają się od wąskiej cewki ze stali nierdzewnej podawanej przez progresywną matrycę.
Zrozumienie, gdzie trafiają wytłoczone części ze stali nierdzewnej, pomaga inżynierom cofnąć się od wymagań dotyczących wydajności do właściwej kombinacji materiału, stanu i procesu.
Styki elektryczne i sprężyny złączy
Kiedy potrzebujesz maleńkiego elementu, który wielokrotnie wygina się bez trwałego odkształcenia, jest odporny na korozję w wilgotnym środowisku i zachowuje stabilność wymiarową przez lata użytkowania, opisujesz sprężynę kontaktową. Tutaj króluje wstążka ze stali nierdzewnej 301.
Dlaczego konkretnie 301? Powoduje to niższa zawartość niklu (6-8%)pracować szybciejniż inne gatunki austenityczne, co oznacza, że pół-twardy lub trzy-trzy czwarte-twardy stan zapewnia właściwości sprężyste porównywalne z dedykowanymi stalami sprężynowymi, a jednocześnie zwiększa naturalną odporność na korozję. W tych zastosowaniach przewodność elektryczna ma drugorzędne znaczenie, ponieważ siła nacisku i powierzchnia styku odpowiadają za połączenie elektryczne. Liczy się trwałość zmęczeniowa: zdolność do zginania miliony razy bez pękania.
Sprężyny złączy, styki baterii, zaciski ekranujące RF i mechanizmy wysuwania karty SIM opierają się na tej kombinacji właściwości. Kształt wstążki idealnie pasuje do tych części, ponieważ gotowe komponenty są zazwyczaj wąskie, cienkie i produkowane w ogromnych ilościach, dokładnie taki profil, w którym przoduje progresywne tłoczenie.
Komponenty wyrobów medycznych i lotniczych
Zastosowania medyczne i lotnicze mają wspólny wątek: awaria nie wchodzi w grę, a identyfikowalność materiałów jest obowiązkowa. Poza tym ich wymagania znacznie się różnią.
Medyczne części wstążki, na przykład zszywki chirurgiczne, sprężyny zwijacza, kotwice implantów i obudowy czujników diagnostycznych, wymagają przede wszystkim biokompatybilności. Gatunek 316L (niskowęglowy) jest standardem, ponieważ zawartość molibdenu zapobiega wżerom powodowanym przez płyny ustrojowe, a niska zawartość węgla zapobiega uczuleniu podczas cykli spawania lub sterylizacji. Wykończenie powierzchni ma tutaj ogromne znaczenie. Wytłoczone części taśmy przeznaczone do kontaktu z pacjentem muszą spełniać rygorystyczne wymagania dotyczące chropowatości powierzchni, aby zapobiec przyleganiu bakterii i podrażnieniu tkanek.
Przemysł lotniczy ma inne priorytety. Tłoczenie części lotniczych ze stali nierdzewnej oznacza pracę z gatunkami, które zachowują właściwości mechaniczne w podwyższonych temperaturach i przy ekstremalnych cyklach termicznych. Gatunek 321, stabilizowany tytanem przed wytrącaniem-węglika chromu, służy do elementów układu wydechowego i wsporników komory silnika. W przypadku zacisków konstrukcyjnych i elementów złącznych części tłoczone ze stali nierdzewnej 304 w stanie wyżarzonym lub o ćwierć-twardości zapewniają odkształcalność niezbędną w przypadku złożonych geometrii, zapewniając jednocześnie odpowiedni stosunek wytrzymałości-do-masy w umiarkowanych temperaturach pracy.
Obie branże wymagają pełnej certyfikacji materiałów, identyfikowalności partii i walidacji procesów, czyli wymagań, które progresywne tłoczenie dobrze spełnia dzięki nieodłącznej powtarzalności i możliwościom statystycznej kontroli procesu.
Komponenty czujników HVAC i przemysłowych
Nie każda wytłoczona część wstążki sprawdza się w-popularnym zastosowaniu. Systemy HVAC i czujniki przemysłowe zużywają rocznie miliony tłoczonych elementów taśmowych ze stali nierdzewnej, od bimetalowych elementów siłowników i sprężyn termostatu po zaciski ekranujące, wsporniki montażowe i precyzyjne obudowy czujników.
Tłoczenie progresywne HVAC pozwala wytwarzać komponenty, takie jak zaciski łączników przepustnic, wsporniki czujników płomienia i zaciski sprężyn-podłączeń kanałów, w objętościach uzasadniających zastosowanie dedykowanego oprzyrządowania progresywnego. W tych częściach zazwyczaj stosuje się stal 304 w stanie wyżarzonym lub ćwierć-twardym, co równoważy odpowiednią odporność na korozję w wilgotnych środowiskach z odkształcalnością wymaganą w przypadku złożonych geometrii wsporników. Operacje progresywnego tłoczenia metali w HVAC często trwają nieprzerwanie przez wiele zmian, co sprawia, że trwałość matrycy i spójność materiału są szczególnie krytyczne z punktu widzenia ekonomiki-na-części.
Czujniki przemysłowe dodają warstwę precyzyjną. Tłoczone części wstęgowe służą jako elementy membranowe w przetwornikach ciśnienia, styki sprężynowe w sondach temperatury i obudowy ekranujące dla elektroniki wrażliwej-elektromagnetycznej. Zastosowania te często wymagają węższych tolerancji niż w przypadku HVAC i mogą wymagać specjalnych gatunków, takich jak 321 do obudów czujników wysokiej-temperatury lub 316 do środowisk-narażonych na działanie substancji chemicznych.
Oto podsumowanie typowych kategorii zastosowań wraz z typowymi parami gatunków i temperamentów:
- Sprężyny stykowe i zaciski łączące:301 lub 302, temperament od pół-do pełnego-twardego
- Styki baterii i osłony RF:301, trzy-kwarty-trudne do wiosennego temperamentu
- Narzędzia chirurgiczne i elementy implantów:316L, wyżarzane
- Wsporniki lotnicze i elementy wydechowe:321 lub 304, wyżarzane do ćwiartki-twardości
- Zaciski przepustnicy HVAC i wsporniki czujnika płomienia:304, wyżarzany do ćwiartki-twardości
- Membrany czujnika ciśnienia:316 lub 304, wyżarzane (maksymalna ciągliwość przy głębokim tłoczeniu)
- Sprężyny termostatu i siłownika:301, od połowy-do trzech-ćwierć-twardości
- Obudowy ekranujące EMI:304 lub 301, ćwierć-twarde
Zwróć uwagę na wzór: wymagania aplikacji płyną bezpośrednio wstecz do kolumn gatunku i temperamentu w specyfikacji. Środowisko obsługi części, wymagania mechaniczne i kontekst regulacyjny zawężają wybór materiału na długo przed tym, zanim projektant matrycy narysuje układ pojedynczego stanowiska.
Wiedza o tym, gdzie trafiają części, jest cenna. Wiedza o tym, co idzie nie tak podczas produkcji i jak to szybko naprawić, sprawia, że części działają płynnie. Sprężynowanie, utwardzanie, awarie smarowania i powstawanie zadziorów to powracający wrogowie, którzy blokują linie tłoczenia taśmą, a każdy z nich ma możliwe do zidentyfikowania przyczyny źródłowe i sprawdzone działania naprawcze.
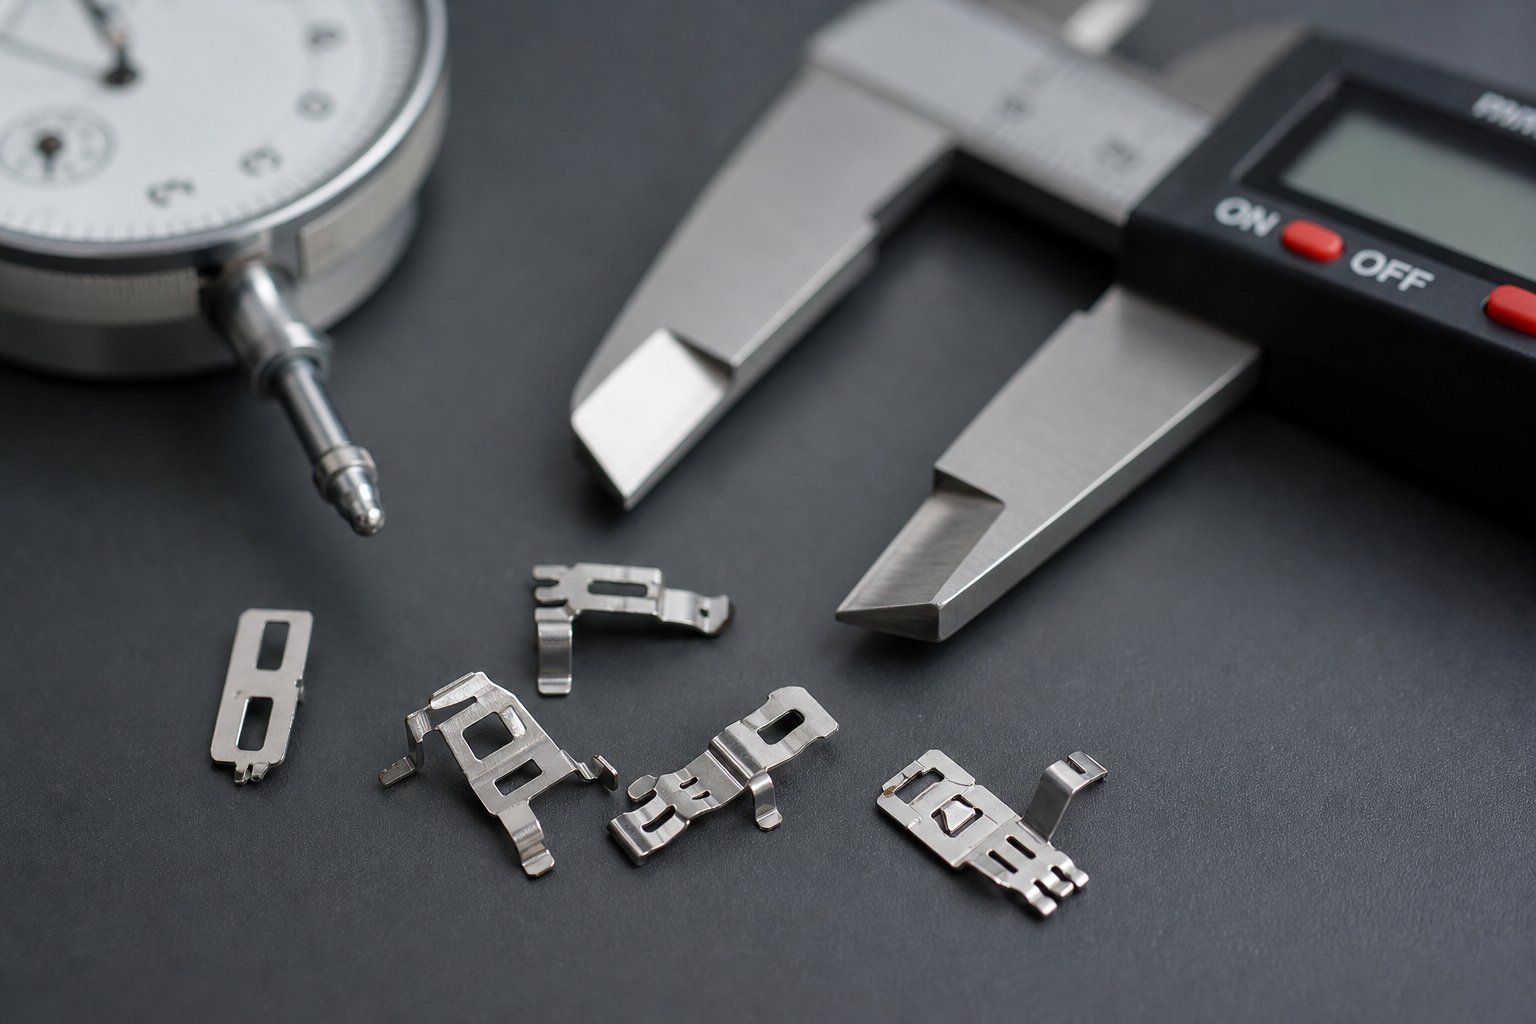
Rozwiązywanie typowych problemów związanych z tłoczeniem wstążki ze stali nierdzewnej
Matryca progresywna może działać doskonale przez tygodnie, a następnie zacząć wytwarzać złom pozornie z dnia na dzień. Kąty sprężynowania dryfują. Na stacjach formy pojawiają się pęknięcia. Zadziory rosną poza specyfikacją. Części żółci na powierzchniach stempla. Te niepowodzenia rzadko mają jedną dramatyczną przyczynę. Tworzą się stopniowo, w miarę jak zużycie, zmienność materiału i dryf procesu oddziałują na siebie na różnych stacjach.
Różnica między linią tłoczenia, która działa dochodowo, a linią, która powoduje straty w postaci złomu i przestojów, często sprowadza się do tego, jak szybko zidentyfikujesz pierwotne przyczyny. Wytłoczki ze stali nierdzewnej stwarzają węższe pole błędu niż stal miękka, ponieważ duża wytrzymałość materiału, szybkie utwardzanie przez zgniot i powierzchnia bogata w chrom-tworzą złożone rodzaje uszkodzeń, których po prostu nie wykazują miękkie metale.
Zarządzanie sprężynowaniem w uformowanych częściach wstążki
Sprężynowanie to elastyczny powrót materiału po usunięciu siły zginającej, powodując lekkie otwarcie kąta zgięcia. Każdy metal w pewnym stopniu odskakuje, ale taśma ze stali nierdzewnej nasila problem. Wyższa granica plastyczności powoduje większą sprężystość, a gatunki nierdzewne charakteryzują się znacznie wyższą granicą plastyczności niż stal miękka przy równoważnych stanach odpuszczania. Im cieńsza taśma w stosunku do promienia zgięcia, tym gorzej.
Jakiego sprężynowania należy się spodziewać? W przypadku stali nierdzewnej o ciasnym zagięciu, gdzie promień wewnętrzny jest równy grubości materiału, sprężynowanie zwykle mieści się w zakresie od 2 do 4 stopni. Wraz ze wzrostem stosunku promienia-do-grubości liczba ta szybko rośnie. Przy umiarkowanych promieniach (6t do 20t) wyżarzany 304 może odskoczyć o 4 do 15 stopni. Pół-twardy 301, rodzaj powszechnie stosowany do tłoczonych elementów sprężyn ze stali nierdzewnej, może podczas formowania powietrznego przekraczać 40 stopni przy dużych promieniach.
Trzy praktyczne strategie kontrolują sprężynowanie podczas tłoczenia wstążkowego:
- Nadmierne-zginanie:Zaprojektuj stempel formujący tak, aby wyginał się poza docelowy kąt o przewidywaną wielkość sprężynowania. Jeśli Twoja część potrzebuje 90 stopni, a materiał cofa się o 5 stopni, stempel formuje się do 85 stopni. Jest to najczęstsze podejście i sprawdza się dobrze, gdy sprężynowanie jest spójne w przypadku różnych partii materiałów.
- Podczas-bicia matrycowego:Dodanie etapu formowania po początkowym zgięciu powoduje odkształcenie plastyczne materiału na wierzchołku zgięcia, przekształcając odkształcenie sprężyste w odkształcenie trwałe. Wybijanie zmniejsza zmienność sprężynowania, ponieważ lokalnie zmusza materiał do przekroczenia granicy plastyczności, niezależnie od nadchodzących zmian twardości. Kompromisem jest większy tonaż prasy na tej stacji.
- Wybór temperamentu:Wyżarzona taśma powoduje mniejsze sprężystość niż pół{0}}twarda lub całkowicie-twarda taśma. Jakpotwierdzają dane materialnepółtwardy 301 wykazuje od 4 do 43 stopni sprężystości w tym samym zakresie promieni, podczas gdy wyżarzany 304 wykazuje tylko 2 do 15 stopni. Jeśli dana część nie wymaga wysokich właściwości sprężystych podczas pracy, określenie łagodniejszego stanu eliminuje większość problemu u źródła.
Jedna subtelność charakterystyczna dla wstążki: kierunek włókien ma znaczenie. Zginanie prostopadle do kierunku walcowania zmniejsza sprężynowanie i poprawia konsystencję. W wąskich taśmach kierunek walcowania przebiega wzdłuż długości taśmy, więc zagięcia poprzeczne (na całej szerokości) zachowują się bardziej przewidywalnie niż zagięcia wzdłużne utworzone wzdłuż kierunku podawania.
Utwardzanie przez zgniot i jego skumulowany efekt
Austenityczna stal nierdzewna jest strukturą meta-stabilną. Kiedy go odkształcasz, szczególnie gatunki takie jak 301 o niższej zawartości niklu, część austenitu przekształca się w martenzyt. Tentransformacja fazowa wywołana odkształceniem-sprawia, że materiał staje się twardszy i bardziej kruchy przy każdej operacji formowania. W przypadku pojedynczej-stacji efekt ten jest ograniczony. Gromadzi się w 20-stanowiskowej matrycy progresywnej.
Wyobraź sobie, że taśma wchodzi do matrycy w stanie wyżarzonym z dostępnym wydłużeniem 55%. Stacja trzecia przebija otwory pilotujące, stacja szósta tworzy płytkie wgłębienie, stacja dziesiąta dodaje kołnierz, a stacja piętnaście monet stanowi element. Każda operacja zużywa część pozostałej plastyczności materiału. Do piętnastego stanowiska wstęga w strefie formowania mogła stracić połowę lub więcej swojej pierwotnej zdolności do rozciągania. Popchnij go dalej, a przy koncentracji naprężeń zainicjują się pęknięcia.
Szybkość umocnienia przez zgniot (wskaźnik hartowania na zimno) stali austenitycznej wynosi około 0,34, czyli jest znacznie wyższa niż stali węglowej. Oznacza to, że naprężenia szczątkowe narastają szybciej z każdym krokiem odkształcenia. Im większa jest zawartość zgromadzonego martenzytu, tym wyższe naprężenia szczątkowe i tym większe prawdopodobieństwo pękania podczas kolejnych operacji formowania.
Praktyczne środki zaradcze obejmują:
- Kolejność stacji:Najcięższe operacje formowania należy wykonywać na początku rozwoju matrycy, gdy materiał zachowuje maksymalną plastyczność. Zarezerwuj późniejsze stanowiska do lekkich operacji, takich jak przycinanie, formowanie lub końcowe odcięcie.
- Pośrednia ulga:W przypadku szczególnie wymagających geometrii części zaprojektuj stanowiska bezczynnościowe (bez operacji), które pozwolą na relaks taśmy pomiędzy etapami ciężkiego formowania. Chociaż wydłuża to matrycę, zapobiega osiągnięciu krytycznego poziomu skumulowanego naprężenia.
- Regulacja stopnia:Jeśli pomimo optymalizacji stacji pękanie nie ustąpi, rozważ zmianę ze stali 301 na 304 lub 305. Wyższa zawartość niklu stabilizuje fazę austenitu, zmniejszając szybkość przemiany martenzytycznej i zapewniając większą wydajność formowania na stanowisko, zanim materiał-stwardnieje aż do zniszczenia.
- Zarządzanie głębokością rysowania:Rozłóż całkowitą głębokość rysowania na wiele stanowisk, zamiast próbować agresywnego rysowania na jednej-stacji. Każde kolejne pociągnięcie utrzymuje się w zakresie chwilowej plastyczności materiału, zamiast zużywać ją w jednej operacji.
Jeśli pęknięcia pojawiają się sporadycznie, a nie stale, należy podejrzewać różnice materiałowe pomiędzy partiami zwojów. Wiele produktów, które docierają do twardego końca specyfikacji wyżarzonej, zaczyna się od mniejszej dostępnej plastyczności, a proces, który przebiega dobrze na bardziej miękkich partiach, może spowodować, że twardszy materiał przekroczy swoje granice na tych samych stanowiskach. Właśnie dlatego certyfikacja właściwości mechanicznych cewki, omówiona we wcześniejszych sekcjach, przynosi korzyści podczas rozwiązywania problemów produkcyjnych.
Strategie smarowania i ochrony powierzchni
Smarowanie podczas tłoczenia metali nierdzewnych służy dwóm celom: zmniejszaniu tarcia między przedmiotem obrabianym a narzędziem oraz zapobieganiu zacieraniu się w miejscach, gdzie{{0}bogate w chrom powierzchnie-spalają się na zimno ze stalą narzędziową pod ciśnieniem. Jeśli użyjesz niewłaściwego smaru, uszkodzisz części w wyniku zatarcia lub w wyniku ataku chemicznego. Żaden wynik nie jest do zaakceptowania.
Historycznie rzecz biorąc, tłoczenie stali nierdzewnej w dużym stopniu opierało się nachlorowane smary parafinoweponieważ ich ekstremalne-ciśnienie skutecznie zapobiegało zacieraniu się. Problem? Pozostałości chloru powodują korozję wżerową na powierzchniach ze stali nierdzewnej, jeśli nie zostaną całkowicie usunięte po tłoczeniu. W przypadku części taśmowych o dużym stosunku powierzchni-do-objętości czyszczenie każdej szczeliny uformowanej części jest trudne i kosztowne. Wszelkie resztki chlorowanej warstwy stają się miejscem inicjacji korozji podczas użytkowania.
Nowoczesne alternatywy całkowicie eliminują to ryzyko. Bezolejowe,-w pełni syntetyczne środki smarne zaprojektowane specjalnie do podłoży nierdzewnych zapewniają niezbędne smarowanie graniczne bez stosowania chlorowanych środków chemicznych. Te receptury oferują dodatkowe korzyści w operacjach tłoczenia wstęgą:
- Wymagają mniej agresywnych wodnych środków czyszczących do usuwania-stemplowania
- Popraw jakość spoiny końcowej dzięki czystszym powierzchniom
- Oferują lepszą biodegradowalność niż alternatywy-na bazie oleju lub chlorowane
- Zmniejsz zużycie energii podczas procesu czyszczenia
Sama powierzchnia stali nierdzewnej stwarza wyzwania w zakresie smarowania, wykraczające poza wybór chemii. W porównaniu ze stalą węglową, stal nierdzewna ma twardszy, gładszy profil powierzchni, który nie zatrzymuje tak łatwo smaru. Kałuże oleju w mikroskopijnych dolinach bardziej chropowatych powierzchni, ale gładkie wykończenie taśmy ze stali nierdzewnej umożliwia wyciśnięcie smaru pod ciśnieniem formującym. Oznacza to, że metoda aplikacji ma takie samo znaczenie jak rodzaj smaru. Systemy powlekania walcowego lub systemy kroplowe, które nakładają świeży smar bezpośrednio przed wejściem do matrycy, przewyższają systemy zalewowe, które opierają się na pozostałościach filmu z wcześniejszej ścieżki podawania.
Czyszczenie-po stemplowaniu należy zaplanować jako część procesu produkcyjnego, a nie traktować go jako refleksję. Wszelkie pozostałości smaru pozostawione na wykończonych wytłoczkach ze stali nierdzewnej mogą zakłócać późniejsze procesy, takie jak spawanie, pasywacja lub montaż. W przypadku zastosowań medycznych lub mających kontakt-z żywnością walidacja czyszczenia stanowi kolejny poziom kontroli procesu, który rozpoczyna się od wyboru środka smarnego.
Łącząc te tryby awarii, oto odniesienie diagnostyczne dla najczęstszych defektów napotykanych podczas tłoczenia taśmą ze stali nierdzewnej:
| Wada | Prawdopodobne przyczyny źródłowe | Zalecane działania naprawcze |
|---|---|---|
| Nadmierne sprężynowanie | Materialny temperament trudniejszy niż oczekiwano; promień zgięcia zbyt duży w stosunku do grubości; geometria-formująca powietrze | Zwiększ-kąt zgięcia; dodać stację monetarną; określ łagodniejszy temperament; zmniejszyć promień zgięcia, jeśli pozwala na to konstrukcja części |
| Pękanie na stacjach formujących | Skumulowane umocnienie przez zgniot przekraczające plastyczność; agresywna głębokość rysowania; przesunięcie kierunku-słojów; partia materiału o najwyższej specyfikacji twardości | Rozprowadź formowanie na większej liczbie stacji; dodać nieczynne stacje pomocy; przejść na wyższą-gatunek niklu; weryfikować właściwości przychodzącego materiału w każdej partii |
| Zacieranie na powierzchniach stempla lub matrycy | Interakcja chromu-do-chromu pomiędzy nierdzewnym przedmiotem obrabianym a stalą narzędziową D-2; niewystarczające smarowanie; nadmierny czas przebywania stempla | Przejdź na stal narzędziową PM lub węglik; nałożyć powłokę PVD (TiN lub AlTiN); zmień smar na syntetyczną,-niechlorowaną formułę; wypolerować powierzchnię stempla do poziomu poniżej Ra 0,2 mikrometra |
| Nadmierne tworzenie się zadziorów | Zbyt luźny luz matrycy; zużyta krawędź stempla lub matrycy; grubość materiału powyżej nominalnej; nieprawidłowy luz ze względu na stan temperamentu | Ponownie-przeszlifuj lub wymień zużyte narzędzia; sprawdzić i wyregulować luz matrycy; potwierdzić przychodzącą tolerancję grubości; ponownie obliczyć luz, jeśli zmienił się temperament |
| Część przylegająca do stempla | Efekt próżniowy na cienkich częściach; sprężynowy stempel chwytający; szorstka powierzchnia stempla; niewystarczająca siła odpędzania | Dodaj podmuch powietrza przez stempel; zwiększyć nacisk sprężyny zgarniającej; polska twarz ponczowa; zastosować powłokę PVD o niskim-tarciu |
| Nieprawidłowe ustawienie lub zacięcie podawania | Nadmierne wygięcie w przychodzącej wstędze; cewka-nie spłaszczona; szyny prowadzące zbyt ciasne lub zbyt luźne; zużycie sworznia pilota | Dokręcić specyfikację pochylenia w zamówieniu; dodać lub dostosować prostownicę; ponownie skalibrować luz prowadnicy; wymienić zużyte kołki prowadzące |
| Zadrapanie lub znakowanie powierzchni | Gruz w matrycy; szorstkie powierzchnie matryc; niewystarczające smarowanie na stanowiskach formowania; przeciąganie pasków na podnośnikach | Wdrożyć harmonogram czyszczenia matryc; wypolerować wszystkie powierzchnie kontaktowe; wyregulować punkt i objętość aplikacji smaru; sprawdź wysokość i czas podnośnika |
| Korozja wżerowa na gotowych częściach | Chlorowane pozostałości smaru; nieodpowiednie czyszczenie-po stemplowaniu; zanieczyszczenie spowodowane narzędziami lub obsługą ze stali węglowej | Przejdź na syntetyczny smar-bezchlorowy; wdrożyć zatwierdzony proces czyszczenia; oddzielić obróbkę stali nierdzewnej od operacji związanych ze stalą węglową |
Każda wada w tej tabeli ma swoje korzenie w decyzjach podjętych na wcześniejszym etapie łańcucha procesu: specyfikacji materiału, projekcie matrycy, wyborze narzędzi lub wyborze środka smarnego. Rozwiązywanie problemów staje się szybsze, gdy rozpoznasz te powiązania, zamiast leczyć każdy objaw z osobna.
Rozwiązywanie problemów produkcyjnych zapewnia płynność części już dziś. Zbudowanie kompletnego pakietu specyfikacji, który zapobiegnie powtarzaniu się tych problemów w nowych programach, odróżnia reaktywne gaszenie pożarów od proaktywnej inżynierii procesowej i wymaga połączenia każdego punktu decyzyjnego w jeden spójny przepływ pracy.
Od wyboru materiału po produkcję-gotowych części wstęgowych
Odosobnione decyzje rodzą izolowane problemy. Inżynier, który wybiera gatunek bez uwzględnienia luzu matrycy lub określa stan bez zrozumienia jego konsekwencji dla oprzyrządowania, w efekcie debuguje te same awarie, które omówiono w poprzedniej sekcji. Antidotum to sekwencyjny proces specyfikacji, który łączy każdą decyzję z decyzjami poprzedzającymi ją i następującymi po niej, tworząc pakiet części tłoczonych ze stali nierdzewnej, w którym każdy element wzmacnia pozostałe.
Pomyśl o tym w ten sposób: Twoja aplikacja powie Ci, co musi zrobić dana część. Ten wymóg wydajności zawęża klasę i temperament. Gatunek i charakter dyktują, czego należy wymagać od dostawcy wstążki. Te właściwości materiału przychodzącego wyznaczają granice dla luzu matrycy, materiału narzędziowego i strategii usuwania izolacji. Całkowity obraz, złożoność, objętość i tolerancja, decyduje o tym, czy zainwestujesz w narzędzia progresywne, czy zaczniesz od alternatyw-krótkoterminowych.
Pomiń ogniwo w tym łańcuchu i zgadujesz. Zgadywanie kosztuje.
Tworzenie pakietu specyfikacji tłoczenia wstążki
Każdy udany program tłoczenia wstążką przebiega według tej samej logicznej sekwencji, niezależnie od tego, czy częścią jest sprężyna stykowa akumulatora, czy wspornik czujnika lotniczego. Oto schemat podejmowania decyzji przedstawiony jako numerowana ścieżka od wymagań aplikacji do-gotowych narzędzi produkcyjnych:
- Zdefiniuj wymagania aplikacji.Zacznij od końca: środowisko pracy, obciążenia mechaniczne, cykle zmęczeniowe, narażenie na korozję, zakres temperatur, ograniczenia regulacyjne oraz wymagania dotyczące wydajności elektrycznej lub termicznej. Wymagania te nie podlegają-negocjacjom i wszystko inne dostosowuje się do nich.
- Wybierz stopień i temperament.Dopasuj wymagania aplikacji do odpowiedniego stopu stali nierdzewnej. Potrzebujesz właściwości sprężynowych i odporności na korozję? 301 pół-twardy. Potrzebujesz głębokiej formowalności i biokompatybilności? Wyżarzone 316L. Potrzebujesz stabilności-w wysokiej temperaturze? 321 wyżarzane. Upewnij się, że wybrane wydłużenie i granica plastyczności mieszczą się w zakresach, z których geometria części może faktycznie korzystać bez pękania i nadmiernego sprężynowania.
- Określ parametry pozyskiwania wstążki.Napisz zamówienie zakupu, które kontroluje każdą zmienną, na którą będzie wrażliwa matryca: stan krawędzi z orientacją zadziorów, tolerancją płaskości, limitem wygięcia, tolerancjami szerokości i grubości, wykończeniem powierzchni, ID/OD cewki i certyfikatem właściwości mechanicznych dla każdej partii. Wszystko, co pozostanie nieokreślone, staje się zmienną, która zmienia się pomiędzy dostawami cewek.
- Zaprojektuj luzy matrycy i oprzyrządowanie.Oblicz luz stempla-do-matrycy jako procent określonego zakresu grubości, biorąc pod uwagę twardość gatunku i stan. Wybierz gatunki stali narzędziowej lub węglików odporne na zacieranie się od chromu-do-chromu. Określ powłoki PVD dla stanowisk formowania krytycznego i zaślepiania. Projektuj systemy usuwania izolacji (sprężyny, nadmuch powietrza, kołki wypychające) odpowiednie do grubości taśmy.
- Wybierz strategię dotyczącą wielkości produkcji.Dopasuj inwestycję w narzędzia do popytu. W przypadku rocznych wolumenów przekraczających 50 000 projektów zamrożonych matryce progresywne zapewniają najniższy koszt-części. W przypadku prototypów lub faz{{5} iteracji projektu należy używać elektrodrążarek drutowych lub matryc złożonych. W przypadku-średnionakładowych prac przejściowych należy rozważyć narzędzia do przenoszenia. Zaplanuj inwestycję etapową: sprawdź geometrię za pomocą metod-krótkoseryjnych, zanim zdecydujesz się na długotrwałe-narzędzia do progresywnego tłoczenia.
- Ustal kontrolę procesu.Zdefiniuj rodzaj smarowania i metodę aplikacji (nie-chlorowany syntetyk do stali nierdzewnej), protokół czyszczenia-po tłoczeniu, kryteria kontroli, parametry SPC i okresy konserwacji matrycy. Udokumentuj je wraz z rysunkami części, aby zespoły produkcyjne miały pełny pakiet produkcyjny, a nie tylko specyfikację geometrii.
Ta kolejność nie jest dowolna. Każdy krok ogranicza opcje dostępne w następnym kroku. Przeskakiwanie do przodu, na przykład wybór progresywnego układu matrycy przed potwierdzeniem właściwości materiału, wymusza kosztowne przeróbki, gdy rzeczywistość odbiega od założeń.
W przypadku zastosowań związanych z tłoczeniem stali wyżarzonej, gdzie priorytetem jest maksymalna odkształcalność, kolejność ma jeszcze większe znaczenie. Niższa granica plastyczności wyżarzanej taśmy oznacza, że można uzyskać mniejsze luzy w matrycy, ale jej tendencja do przylegania zadziorów i gumowatego zachowania przy skrawaniu wymaga specjalnych powłok narzędziowych i doboru środków smarnych, które należy zintegrować od początku, a nie uzupełniać po pojawieniu się problemów.
Zasoby dotyczące wyboru materiałów dla części tłoczonych
Budowa pakietu specyfikacji wymaga wiarygodnych danych materiałowych. Będziesz czerpać z wielu źródeł, w zależności od tego, na jakim etapie decyzji się znajdujesz.
Arkusze danych dostawców pozostają wiarygodnym źródłem informacji o właściwościach mechanicznych, dostępnych stanach i tolerancjach wymiarowych charakterystycznych dla taśm. Poproś o nie na początku procesu selekcji-gatunków, ponieważ publikowane zakresy różnią się w zależności od producenta i walcowni.
Podręczniki branżowe, takie jak ASM Metals Handbook i wytyczne projektowe SSINA, zawierają dane porównawcze-gatunków, oceny odkształcalności i punkty początkowe dotyczące luzu matrycy, które są pomocne podczas wstępnej oceny wykonalności przed zatrudnieniem konkretnego dostawcy.
Dla inżynierów i zespołów zaopatrzeniowych oceniających opcje tłoczonych blach stalowych i taśm w wielu rodzinach stopów,Strona z materiałami YICHENoferuje praktyczny punkt wyjścia. Obejmuje stal nierdzewną, aluminium, mosiądz i inne stopy powszechnie stosowane w tłoczonych i obrabianych częściach metalowych, zorganizowane w sposób ułatwiający zawężenie kandydatów przed zapoznaniem się ze szczegółowymi specyfikacjami dostawcy. Posiadanie skonsolidowanego odniesienia obejmującego rodziny materiałów pozwala zaoszczędzić czas, gdy wymagania aplikacji nie ograniczają Cię jeszcze do jednego systemu stopów.
Połącz te zasoby, zamiast polegać na jednym z nich oddzielnie. Skonsolidowane zestawienie materiałów pomaga w tworzeniu krótkiej listy kandydatów. Arkusze danych dostawców potwierdzają dokładne właściwości konkretnego formularza wstążki. Podręczniki narzędziowe przekładają te właściwości na praktyczne parametry projektowe matrycy.
Celem na końcu tego przepływu pracy jest pakiet specyfikacji, który konstruktor matryc, dostawca materiałów i operator prasy mogą bez dwuznaczności zastosować. Kiedy wszyscy interesariusze pracują w oparciu o ten sam zintegrowany dokument, proces tłoczenia płaskiej taśmy ze stali nierdzewnej przebiega tak, jak został zaprojektowany: przewidywalnie, opłacalnie i z zachowaniem jakości.
Często zadawane pytania dotyczące płaskiej wstążki do tłoczenia ze stali nierdzewnej
1. Czym różni się tłoczenie taśmą płaską od standardowego tłoczenia blachy?
Tłoczenie taśmą płaską polega na podawaniu wąskich zwojów stali nierdzewnej, zwykle o szerokości poniżej 50 mm, przez matryce progresywne lub jednostacyjne. W przeciwieństwie do szerszego tłoczenia arkuszy, taśma stwarza wyjątkowe wyzwania, w tym węższe tolerancje szerokości przy prowadzeniu przez szyny prowadzące, wrażliwość stanu krawędzi wpływającą na powstawanie zadziorów oraz krzywiznę-zwoju powodującą zacięcia. Utwardzanie przez zgniot dotyczy również mieszanek na stacjach matryc progresywnych, ponieważ wąska taśma akumuluje odkształcenie inaczej niż półfabrykaty arkuszy przetwarzane indywidualnie.
2. Który gatunek stali nierdzewnej jest najlepszy do zastosowań związanych z tłoczeniem wstęgowym?
Najlepszy gatunek zależy od wymagań aplikacji. 301 doskonale sprawdza się w przypadku elementów sprężynowych i palców kontaktowych ze względu na szybką pracę-szybkość utwardzania. 304 nadaje się do głębszych ciągnięć i złożonego formowania dzięki większemu wydłużeniu. 316 sprawdza się w przypadku{{4}krytycznych środowisk korozyjnych, takich jak urządzenia medyczne i sprzęt morski,. 410 sprawdza się w przypadku elementów zużywających się o wysokiej-twardości, podczas gdy 321 radzi sobie z zastosowaniami w-podwyższonych temperaturach. Aby uzyskać optymalne wyniki tłoczenia, każdy gatunek musi być powiązany z odpowiednim stanem odpuszczenia, od wyżarzanego w celu zapewnienia maksymalnej odkształcalności po całkowicie twardy- ze względu na właściwości sprężyste.
3. Jak obliczyć luz matrycy dla cienkiej taśmy ze stali nierdzewnej?
Luz matrycy dla cienkiej taśmy wyraża się jako procent grubości materiału na stronę. Wytyczne branżowe sugerują od 12% do 15% na stronę w przypadku miękkich gatunków austenitu, skalowanie do 20% w przypadku całkowicie-twardych warunków przy standardowych grubościach blachy. W przypadku taśmy o grubości mniejszej niż 0,25 mm odsetek ten często musi nieznacznie wzrosnąć, ponieważ stosunek-ścinania do-pęknięcia zachowuje się inaczej przy zmniejszonych grubościach. Zbyt mały luz przy cienkich grubościach generuje nadmierną siłę skrawania i przyspiesza zużycie stempla, zamiast zapewniać czystsze cięcia. Zapoznaj się z podręcznikami inżynierii narzędziowej, aby uzyskać-wartości specyficzne dla danego gatunku i zweryfikuj je w trakcie prób.
4. Kiedy należy wybrać tłoczenie progresywne zamiast-oprzyrządowania krótkoseryjnego do części taśmowych?
Progresywne tłoczenie matrycowe jest uzasadnione, gdy roczna wielkość przekracza około 50 000 sztuk przy wieloletnim-zapotrzebowaniu, a projekt części jest zamrożony. Matryce progresywne kosztują od 30 000 do ponad 250 000 dolarów, ale amortyzują się przy dużych nakładach, czasami dodając mniej niż 0,20 dolara za część. W przypadku prototypów lub faz{{10} iteracji projektu, wycinarki drutowe lub matryce złożone zapewniają szybszą realizację bez dużych nakładów kapitałowych. Wiele programów stosuje podejście etapowe: najpierw sprawdź geometrię za pomocą metod-krótkookresowych, a następnie przejdź do narzędzi progresywnych, gdy zwiększysz objętość i zablokujesz projekt.
5. Jak zapobiec zacieraniu się i sprężynowaniu podczas tłoczenia taśmy ze stali nierdzewnej?
Zapobieganie zacieraniu wymaga zajęcia się interakcją chromu-do-chromu pomiędzy elementami ze stali nierdzewnej a stalą narzędziową. Przejdź z D-2 na sproszkowane metalowe stale narzędziowe lub węgliki, nałóż powłoki PVD, takie jak TiN lub AlTiN, i używaj nie-chlorowanych syntetycznych smarów przeznaczonych do podłoży nierdzewnych. Aby zapewnić kontrolę sprężynowania, należy stosować-strategie nadmiernego zginania, w których stempel formuje się poza docelowy kąt, dodawać-stacje wybijania matrycy w celu plastycznego odkształcenia stref zgięcia lub określić łagodniejsze warunki odpuszczania, jeśli pozwalają na to wymagania aplikacji. Strona materiałów YICHEN pod adresem yichen-group.com/materials może pomóc inżynierom w porównaniu opcji stopów, które równoważą plastyczność i zachowanie sprężynowania.


