


Co to jest progresywny projekt tłocznika
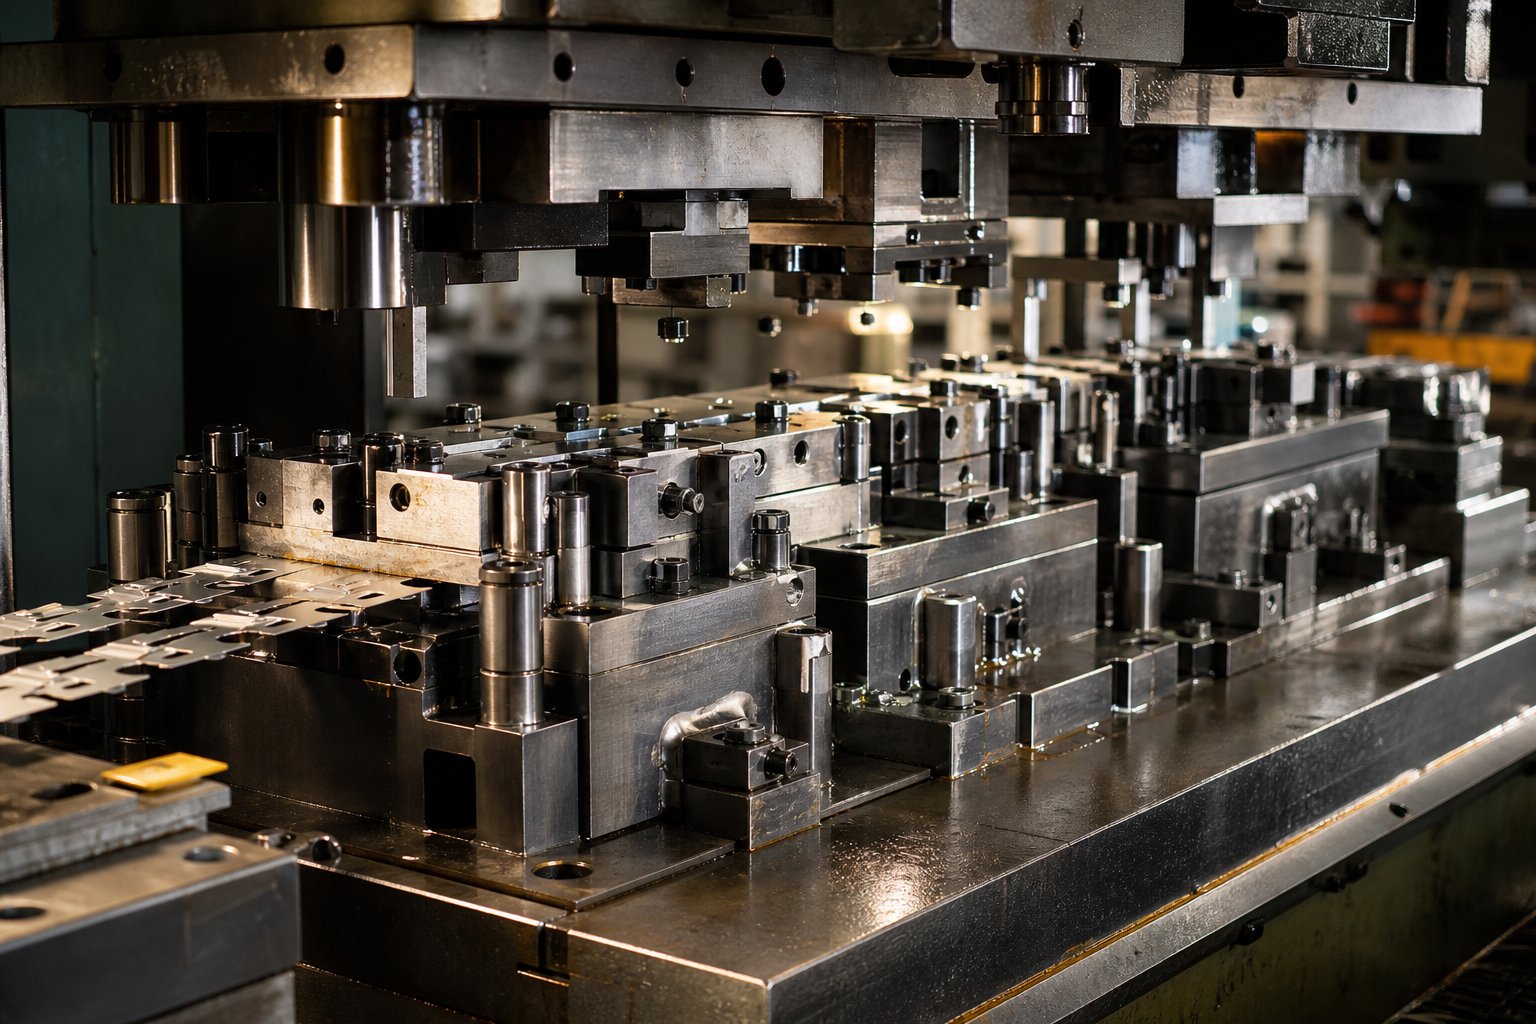
Więcco to jest matryca progresywna, Dokładnie? Matryca progresywna to pojedyncze narzędzie zawierające wiele stacji rozmieszczonych sekwencyjnie, z których każda wykonuje określoną operację formowania-przebijania, wykrawania, gięcia, formowania lub przycinania-metalowej taśmy w miarę przesuwania się ona o jedną długość podziałową na skok prasy. Taśma wychodzi ze zwoju, przechodzi przez stacje, a gotowa część opuszcza stację końcową. Projektowanie progresywnych tłoczników to dziedzina inżynierii skupiająca się na planowaniu sekwencji stanowisk, układu taśmy i geometrii oprzyrządowania, tak aby każda operacja opierała się na ostatniej, bez usuwania przedmiotu obrabianego z taśmy aż do odcięcia.
Wyobraź sobie część, która wymaga wybicia sześciu otworów, uformowania dwóch zagięć i przycięcia profilu zewnętrznego. Zamiast przenosić tę część na oddzielnych maszynach, matryca progresywna obsługuje wszystko w jednym ciągłym cyklu prasowania. Taśma pełni rolę zarówno surowca, jak i nośnika części, co eliminuje ręczne przenoszenie i zapewnia krótkie czasy cykli.
Definiowanie progresywnego projektu matrycy do tłoczenia
Zasadniczo progresywna konstrukcja matrycy rozwiązuje problem sekwencjonowania: jak podzielić gotową część na oddzielne etapy formowania, rozmieścić te etapy na stacjach i utrzymać stabilność paska przez cały czas? Każda stacja wykonuje jedno zadanie-lub małą grupę powiązanych zadań-podczas gdy pasek indeksuje do przodu. Obrabiany przedmiot pozostaje połączony z nośnikiem aż do chwili, gdy oddzieli go ostatnia stacja. Takie podejście pozwala na stopniowe tłoczenie matrycowe w celu wytwarzania złożonych geometrii z szybkościami, z którymi narzędzia do pojedynczej-operacji po prostu nie mogą się równać.
Czym matryce progresywne różnią się od matryc złożonych i transferowych
Planując program tłoczenia, inżynierowie często rozważają trzy typy matryc. Różnice sprowadzają się do sposobu poruszania się przedmiotu w procesie i poziomu złożoności obsługiwanego przez każdą metodę.
| Kryteria | Progresywna kostka | matryca złożona | Matryca transferowa |
|---|---|---|---|
| Operacje na skok | Jedna operacja na stację, wiele stacji na skok | Wiele operacji w jednym skoku na jednej stacji | Jedna operacja na stację, część przenoszona mechanicznie |
| Złożoność części | Umiarkowane do wysokiego (przekłuwanie, zginanie, formowanie, ciągnienie) | Niska do umiarkowanej (części płaskie, cięcia w jednej-płaszczyźnie) | Wysoka (głębokie rysunki, duże formy, złożone kształty 3D) |
| Szybkość produkcji | Wysokie-ciągłe zasilanie cewki, minimalna obsługa | Umiarkowany-pojedynczy skok, ale wolniejszy wyrzut w przypadku większych części | Umiarkowane-przeniesienie mechaniczne wydłuża czas cyklu |
| Typowa przydatność objętości | Średnia do bardzo dużej głośności | Niska i średnia głośność | Średnia do dużej głośność |
Tłoczenie matrycowe wykonuje wszystkie operacje cięcia jednocześnie w jednym suwie prasy, dzięki czemu jest wydajne w przypadku prostszych części płaskich, takich jak podkładki lub laminaty elektryczne. Z drugiej strony matryce transferowe wcześnie oddzielają półfabrykat od taśmy i przesuwają go pomiędzy niezależnymi stanowiskami za pomocą mechanicznych palców,-co jest lepszym rozwiązaniem, gdy głębokie tłoczenie lub duży rozmiar części sprawia, że przenoszenie taśmy jest niepraktyczne.
Dlaczego progresywne projektowanie matryc ma znaczenie w przypadku{{0}produkcji wysokoseryjnej
Ekonomiczne uzasadnienie progresywnego oprzyrządowania matrycowego jest proste: wyższy początkowy koszt narzędzia można zastąpić znacznie niższym-kosztem części w skali. Ponieważ w ramach jednego zestawu matryc odbywa się wiele operacji, eliminujesz przenoszenie części między maszynami, ograniczasz siłę roboczą i minimalizujesz pracę-w-inwentaryzacji procesu. Powtarzalność pozostaje wysoka, ponieważ każda część ma identyczną sekwencję stacji w kontrolowanych warunkach prasy.
Dla inżynierów produkcji, którzy chcą osiągnąć roczne wolumeny rzędu setek tysięcy lub milionów, progresywne tłoczenie często stanowi ścieżkę o najniższych kosztach całkowitych-zwłaszcza gdy projekt części jest stabilny, a operacje dodatkowe można całkowicie wyeliminować z procesu.
Jednak ta przewaga kosztowa urzeczywistnia się tylko wtedy, gdy geometria części faktycznie pasuje do procesu. Nie każdy kształt może przejechać pasem przez dziesięć stacji bez utraty stabilności-i właśnie na tej ocenie większość projektów projektowych albo nabiera tempa, albo utknęła w martwym punkcie.
Analiza geometrii części i wykonalność DFM
Każdyprojekt projektu stemplazaczyna się od wydruku części,-a geometria na tym wydruku informuje, czy podejście progresywne sprawdzi się, czy nie. Inżynierowie nie patrzą tylko na kształt i zgadują. Stosują systematyczny zestaw kryteriów projektowania pod kątem wykonalności, aby określić, czy część może pozostać na pasku, prawidłowo uformować się na różnych stanowiskach i zachować tolerancje bez konieczności wykonywania kosztownych prac dodatkowych.
Ocena geometrii części pod kątem przydatności matrycy progresywnej
Kiedy po raz pierwszy oceniasz wydruk pod kątem przydatności matrycy progresywnej, zadajesz kilka kluczowych pytań. Czy część może pozostać przymocowana do paska nośnego na wszystkich etapach formowania bez utraty stabilności? Czy pomiędzy elementami jest wystarczająca ilość materiału, aby zachować integralność strukturalną sekcji matrycy? Czy tolerancje wymagają czegoś więcej niż to, co można-osiągnąć w operacjach matrycowych?
Szczególne kryteria DFM kierują tą oceną. Średnice otworów powinny wynosić co najmniej jednokrotność grubości materiału, a otwory powinny znajdować się w odległości co najmniej dwukrotności grubości materiału od dowolnej krawędzi lub uformowanego elementu, aby zapobiec zniekształceniom. Wewnętrzne promienie zgięcia muszą być równe lub przekraczać grubość materiału, aby uniknąć pęknięć. Symetria ma znaczenie, ponieważ wyważone części przesuwają się po pasku w bardziej przewidywalny sposób. Stosunki głębokości-do-rysowania określają, czy formularz może powstać na jednej stacji, czy też wymaga inscenizacji. Orientacja kierunku włókien względem osi zgięcia bezpośrednio wpływa na ryzyko pęknięcia.-Najlepiej sprawdzają się zgięcia prostopadłe do kierunku walcowania.
Jak złożoność funkcji wpływa na liczbę stacji
Tutaj projekt matrycy do tłoczenia metalu staje się interesujący. Każdy odrębny element Twojej części-każdy otwór, zagięcie, kształt, nacięcie lub odcięcie-potencjalnie wymaga własnego stanowiska. Ale nie jest to prosta relacja-jeden do-jeden do jednego.
Na przykład bliskie-dziury bliskie nie zawsze mogą być dziurkowane w tej samej stacji. Jeżeli dwa otwory znajdują się zbyt blisko siebie, wykrawanie obu jednocześnie osłabia sekcję matrycy pomiędzy nimi i stwarza ryzyko ciągnięcia ślimaka lub odgięcia stempla. Rozdzielenie ich na dwie stacje rozwiązuje problem konstrukcyjny. Podobnie zagięcie sąsiadujące z przebitym otworem wymaga staranności: najpierw przebijasz, a następnie zginasz na późniejszym stanowisku, ponieważ zginanie w pobliżu świeżo wybitego otworu zniekształca geometrię otworu.
W przypadku skomplikowanych części doświadczeni inżynierowie często projektują w jednym lub dwóchstacje ślepe-puste pozycje zarezerwowane na przyszłe modyfikacje, jeśli część nie zostanie stemplowana prawidłowo pod względem wymiarów podczas próby. Jest to praktyczne zabezpieczenie, które pozwala uniknąć kosztownych przeróbek gotowej tłocznika.
Sygnały ostrzegawcze wykonalności i modyfikacje projektu
Nie każda część należy do progresywnej matrycy tłoczącej. Niektóre cechy geometrii wcześnie sygnalizują problemy, a wykrycie ich przed przystąpieniem do projektowania pozwala zaoszczędzić dużo czasu i kosztów. Zwróć uwagę na te typowe sygnały ostrzegawcze:
- Głębokie tłoczenie przekracza granice odkształcalności materiału,-kiedy stosunek głębokości tłoczenia-do-średnicy przekracza możliwości możliwe do osiągnięcia na stanowiskach pojedynczych lub stopniowanych, matryca przenosząca często staje się bardziej stabilnym wyborem
- Niezwykle wąskie tolerancje, które przekraczają- możliwości matrycy, wymuszając wtórne szlifowanie, obróbkę skrawaniem lub operacje kontrolne, które negują przewagę szybkości
- Asymetryczne cechy tworzą niezrównoważone siły boczne na pasie, co prowadzi do błądzenia się pasa i postępującego błędnego zarejestrowania na stacjach
- Grube materiały ograniczające gęstość stacji-większy zapas wymaga większych prześwitów-do-matrycy, większych sekcji matrycy i większego tonażu, co fizycznie rozdziela stacje od siebie i zwiększa długość matrycy
- Duży rozmiar części w stosunku do szerokości paska, co sprawia, że utrzymanie nośnika jest niestabilne na wielu etapach formowania
Kiedy dostrzeżesz te problemy, nie zawsze właściwym posunięciem będzie porzucenie koncepcji postępowej. Często zalecanie modyfikacji projektu części-dodania podcięcia, złagodzenia-niekrytycznej tolerancji, dostosowania lokalizacji elementu o pół milimetra-przekształca część graniczną w taką, która jest w pełni postępowa-przyjazna matrycy. Najlepsze programy do tłoczenia traktują DFM jako pętlę współpracy pomiędzy projektantem części a inżynierem matrycy, a nie jednokierunkowe przekazanie-.
Oczywiście potwierdzenie wykonalności to dopiero pierwszy kamień milowy. Prawdziwe wyzwanie inżynieryjne zaczyna się, gdy przełożysz tę geometrię na układ pasków,-decydując dokładnie, w jaki sposób przepływ materiału, gdzie kończy się każda operacja i w jaki sposób stacje łączą się ze sobą, tworząc kompletną część bez zniekształcania tego, co było wcześniej.
Opracowanie układu pasków i sekwencjonowanie stacji
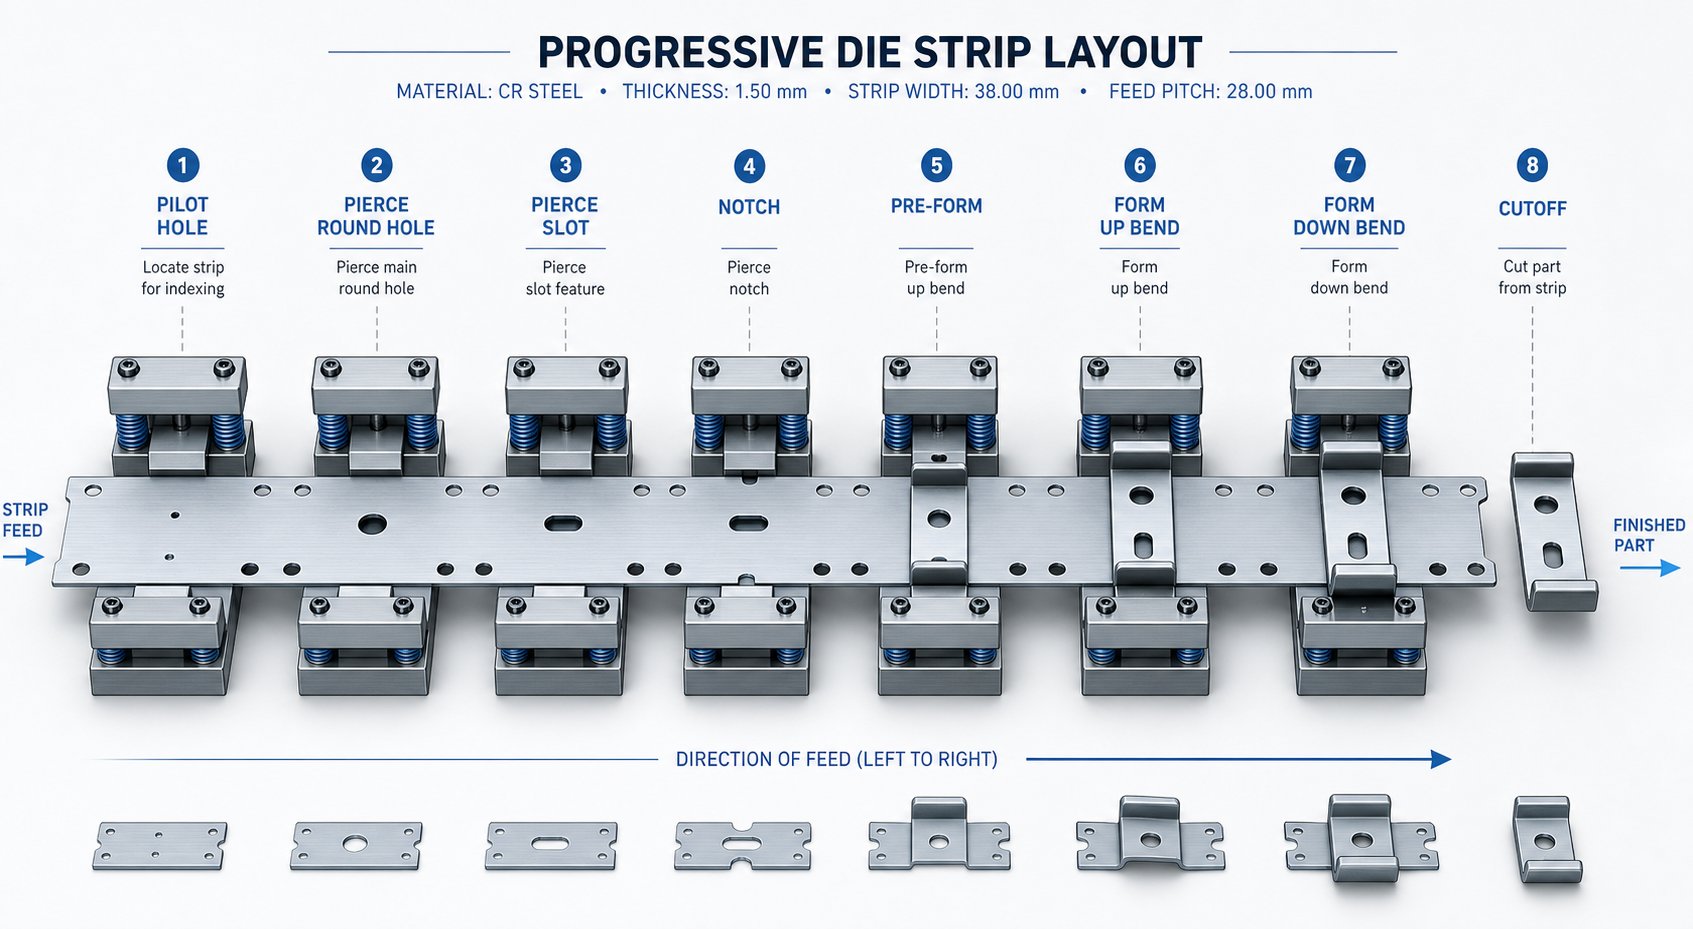
Układ pasków to miejsce, w którym postępujący proces tłoczenia matrycowego albo łączy się, albo rozpada. To plan generalny, który określa, w jaki sposób surowy materiał w kręgach przekształca się w gotowe części-stacja po stacji, skok po skoku. Każda decyzja dotycząca rozmiaru matrycy, wyboru prasy, kosztu materiału i dokładności wymiarowej wypływa bezpośrednio z tego pojedynczego dokumentu. Zrób to dobrze, a uzyskasz stabilny,-szybki system produkcyjny. Jeśli się pomylisz, będziesz ścigał problemy na każdym dalszym etapie kompilacji.
Podstawy układu pasków i wykorzystanie materiałów
Trzy liczby definiują układ paska na najbardziej podstawowym poziomie: szerokość paska, podziałka (odległość, jaką pasek przesuwa się na jeden ruch) i procent wykorzystania materiału. Inżynierowie określają szerokość paska, dodając maksymalny wymiar części w kierunku podawania, materiał nośny po jednej lub obu stronach oraz minimalne szerokości mostka między krawędzią części a krawędzią paska. Awspólna zasadaustawia minimalną grubość mostka na 1,25 do 1,5 grubości materiału-wystarczająco cienką, aby zachować materiał i wystarczająco grubą, aby zapobiec skręcaniu się złomu i zakleszczaniu matrycy.
Skok oblicza się analogicznie: długość części w kierunku posuwu plus most pomiędzy kolejnymi częściami. Celem dobrze-zaprojektowanych narzędzi do matryc progresywnych jest wykorzystanie materiału powyżej 75%, co oznacza, że mniej niż jedna czwarta cewki staje się złomem. Osiągnięcie tego celu często oznacza ocenę zagnieżdżenia kątowego, układu wielo-wierszowego lub odwrócenie orientacji części na pasku, aby zamknąć szczeliny między wyciętymi profilami.
Kierunek słojów dodaje kolejne ograniczenie. Taśma metalowa ma kierunek walcowania, a zagięcia zorientowane równolegle do włókien są bardziej podatne na pękanie. Tam, gdzie to możliwe, układ orientuje krytyczne osie zgięcia prostopadle do kierunku włókien. Kiedy część jest zagięta w wielu kierunkach, priorytetem jest najcięższe zagięcie lub najwęższy promień, aby uzyskać korzystne wyrównanie ziaren.
Logika sekwencjonowania stacji i kolejność operacji
Dlaczego kolejność operacji ma tak duże znaczenie? Ponieważ formowanie metalu w niewłaściwej kolejności zniekształca cechy wykonane na wcześniejszych stanowiskach. Wyobraź sobie wybicie precyzyjnego otworu, a następnie zgięcie kołnierza tuż obok niego.-Zagięcie rozciąga materiał i powoduje, że otwór staje się nieokrągły. Należy zachować prawidłową kolejność operacji (najpierw przebić, a następnie zgiąć w dół), a całkowicie unikniesz zniekształceń.
Typowa sekwencja stanowisk dla części wielofunkcyjnej-w matrycach progresywnych jest zgodna z następującą logiką:
- Otwory pilotujące i wycięcia nośnika-umożliwiają pasowanie i śledzenie paska od pierwszego pociągnięcia
- Przekłuwanie wewnętrzne-wykonaj wszystkie otwory i szczeliny, gdy pasek jest jeszcze płaski, zanim jakiekolwiek formowanie zniekształci otaczający materiał
- Operacje lancy i formowania-częściowe cięcia tworzące wypustki lub żaluzje, po których następują wstępne zagięcia
- Operacje rysowania-głębszych form, które wciągają materiał, przeprowadzane na wielu stanowiskach, jeśli wymaga tego głębokość
- Końcowe przycięcie i odcięcie-oddzielają gotową część od nośnika jako ostatnia operacja
Odcięcie jest zawsze ostatnie, ponieważ pasek nośny musi fizycznie utrzymywać część przez każdą poprzedzającą stację. Na pierwszym miejscu są otwory pilotowe, ponieważ każda kolejna stacja polega na pilotach, którzy dokładnie rejestrują pasek. To nie jest arbitralne,-jest to logika inżynierska, która utrzymuje wąskie tolerancje położenia na ośmiu, dziesięciu, a nawet dwudziestu stacjach narzędzi scenicznych.
Równoważenie sił w całym pasie
Oto czynnik, który wielu inżynierów pomija podczas opracowywania układu: równowaga sił. Każdy stempel przebijający, każde stanowisko formujące i każda operacja wykrawania generuje siłę w określonym miejscu na szerokości taśmy. Jeśli siły te skupią się po jednej stronie, prasa przechyli się na bok,-powodując nierównomierne zużycie, niewspółosiowość stempla i przyspieszoną degradację matrycy.
Magazyn MetalFormingopisuje to jako problem „momentu przewracającego”: obliczasz siłę każdego stanowiska i mnożysz ją przez jej odległość od linii środkowej prasy. Suma tych momentów powinna być bliska zeru. Jeśli tak się nie dzieje, projektant matrycy może przesunąć układ paska-z środka w stosunku do suwaka prasy lub zastosować kąty ścinania, aby wybrać stemple, aby rozłożyć szczyty siły i zmniejszyć niewyważenie.
Asymetryczne części sprawiają, że jest to szczególnie trudne. Część z elementami skupionymi po jednej stronie w naturalny sposób wytwarza niezrównoważone siły skrawania. Rozwiązania obejmują prowadzenie dwóch części w odbiciu lustrzanym wzdłuż linii środkowej paska (układ odwrócony w dwóch-rzędach), dodanie fikcyjnych stanowisk ze stemplami wyrównującymi po jasnej stronie lub strategiczne sekwencjonowanie operacji ciężkiego-cięcia naprzeciw siebie. Cel jest zawsze ten sam: utrzymanie równowagi sił poprzecznych, tak aby taśma przebiegała prosto, a matryca pracowała bez przedwczesnego zużycia.
Po zablokowaniu układu paska,-sekwencjonowaniu stacji, zoptymalizowaniu wykorzystania materiału i zrównoważeniu sił-kolejną krytyczną zmienną jest interakcja matrycy z samym materiałem. Różne stopy wymagają zasadniczo różnych luzów, ciśnień i strategii kompensacji, które zmieniają kształt oprzyrządowania od środka.
Luz matrycy i materiał-Specyficzne korekty projektu
Idealnie uporządkowany układ pasków nic nie znaczy, jeśli odstęp stempla od-matrycy jest nieodpowiedni dla ciętego materiału. Luz-między krawędzią tnącą stempla a krawędzią tnącą przycisku matrycy, wyrażony jako procent grubości materiału na stronę-kontroluje jakość krawędzi, trwałość narzędzia, a nawet to, czy ślimaki pozostają w matrycy, czy też podciśnienie-przylega z powrotem do cofającego się stempla. Jednak odprawa nie jest pojedynczą, uniwersalną liczbą. Zmienia się znacznie w zależności od stopu znajdującego się na powierzchni matrycy.
Wybór luzu matrycy i jego wpływ na jakość krawędzi
Kiedy stempel wchodzi w materiał, nie tnie go gładko jak nóż. Inicjuje pękanie zarówno od krawędzi stempla, jak i krawędzi matrycy. Prawidłowy luz zapewnia, że linie pęknięć spotykają się pośrodku, tworząc krawędź części z czystym pasmem ścinania i minimalnymi zadziorami. Zbyt ciasne powoduje wtórne ścinanie-podwójnego-wyglądającego nacięcia-w połączeniu ze znacznie większymi siłami stempla i przyspieszonym zużyciem narzędzia. Zbyt luźne, na krawędzi części tworzą się nadmierne rolki i zadziory, a ponadto kula może się przechylić i cofnąć wraz ze stemplem.
Ogólna zasada branżowa zaczyna się od około 10% grubości materiału na stronę, ale badania pokazują, że zwiększenie do 11-20% w przypadku niektórych materiałów znacznie wydłuża żywotność narzędzi bez znaczącego pogorszenia jakości krawędzi. Prawdziwa odpowiedź zależy od rodzaju materiału i twardości. Oto, co zazwyczaj określają doświadczeni inżynierowie tłoczników do metali:
| Materiał przedmiotu obrabianego | Luz na stronę (miękki/wyżarzany) | Luz na stronę (twardy/pracujący-hartowany) |
|---|---|---|
| Aluminium | 10% | 20% |
| Mosiądz / Miedź | 6% | 15% |
| Stal miękka (nisko-węglowa) | 10% | 12% |
| Stal nierdzewna | 15% | 20% |
| Stal-o wysokiej wytrzymałości (HSLA/AHSS) | 18% | 20%+ |
Zwróć uwagę na zasięg. W zastosowaniach związanych z tłoczeniem progresywnym aluminium można uniknąć mniejszych luzów w miękkim stanie, ponieważ aluminium pęka czysto pod mniejszymi naprężeniami ścinającymi. W przypadku postępowego tłoczenia mosiądzu i części miedzianych metodą progresywnego tłoczenia zastosowano najmniejsze prześwity ze wszystkich popularnych materiałów-nawet 6% na stronę w warunkach wyżarzania-, ponieważ stopy miedzi ścinają się przy minimalnej propagacji pęknięć i zapewniają doskonałe wykończenie krawędzi. Stopniowe tłoczenie stali węglowej znajduje się pośrodku, podczas gdy gatunki nierdzewne i-o wysokiej wytrzymałości przesuwają się w stronę szerszego końca spektrum, aby zapewnić większy opór skrawania.
Jedna przeoczona konsekwencja wyboru prześwitu: zatrzymywanie ślimaków. Większy luz tworzy kulkę, która ściśle przylega do przycisku matrycy, co w rzeczywistości pomaga utrzymać ją na miejscu. Otwórz prześwit, a kule będą luźniej leżały w kieszeni, zwiększając ryzyko, że wlecą z powrotem na powierzchnię stempla. Projektanci przeciwdziałają temu, stosując funkcje zatrzymujące ślimaki-pod kątem kątowym w ściankach przycisku matrycy lub kanałami podciśnieniowymi pod powierzchnią cięcia.
Projektowanie stali nierdzewnej i stopów-o wysokiej wytrzymałości
Stopniowe tłoczenie stali nierdzewnej wiąże się z odrębnym zestawem wyzwań inżynieryjnych, które dotyczą każdego aspektu matrycy. Materiał-szybko twardnieje podczas formowania, co oznacza, że każde kolejne uderzenie nieznacznie zwiększa wytrzymałość strefy wokół zdeformowanego obszaru. Siły stempla są o 40-60% większe niż w przypadku stali miękkiej o równoważnej-grubości. Zużycie narzędzi przyspiesza-szczególnie w przypadku stempli przebijających, które wielokrotnie stykają się ze strefą krawędzi utwardzanej przez zgniot.
Projektowe środki zaradcze dotyczące progresywnego tłoczenia metali w gatunkach stali nierdzewnej i AHSS obejmują:
- Zwiększony luz matrycy (15-20%+ na stronę) w celu zmniejszenia siły skrawania i opóźnienia zatarcia
- Większy nacisk sprężyny zdzierającej, aby zapewnić lepszą kontrolę taśmy w obliczu zwiększonej siły zdzierania wywołanej-utwardzonym materiałem chwytającym stempel
- Wkładki z węglika lub stali narzędziowej PM do stempli i matryc w-stacjach o wysokim zużyciu, zastępując konwencjonalny D2, gdzie wielkość produkcji uzasadnia koszt
- Powłoki powierzchniowe (TiN, TiCN lub AlCrN) na stemplach w celu zmniejszenia zużycia adhezyjnego i zatarcia w zastosowaniach ze stali nierdzewnej
- Zmniejszona gęstość stacji-rozmieszczanie stacji dalej od siebie, aby pomieścić większe sekcje matrycy i cięższe płyty pomocnicze potrzebne do wytrzymania większych sił skrawania
Efekt netto? Matryca progresywna zaprojektowana dla stali nierdzewnej 304 będzie fizycznie większa, wymaga większego tonażu i wymaga częstszej konserwacji niż matryca zbudowana dla tej samej geometrii części ze stali miękkiej. To nie są drobne zmiany,-zasadniczo zmieniają kształt kości.
Strategie wynagrodzeń typu springback według materiału
Każdy metal wygina się nieco dalej niż tam, gdzie pozostaje. Kiedy stempel cofa się, przedmiot obrabiany powraca do pierwotnego stanu płaskiego o wielkość określoną przez stosunek granicy plastyczności do modułu sprężystości. Materiały-o wysokiej wytrzymałości sprężynują bardziej, ponieważ mają wyższą granicę plastyczności w stosunku do ich sztywności. Aluminium sprężynuje mniej w wartościach bezwzględnych, ale jest trudniejsze, ponieważ jego niższy moduł oznacza, że procent powrotu elastycznego może być nieprzewidywalny w przypadku różnych temperatur stopu.
Inżynierowie kompensują, stosując trzy podstawowe strategie:
- Nadmierne wyginanie-projektowanie geometrii stempla tak, aby wyginała się poza docelowy kąt, tak aby część odprężyła się z powrotem do wartości nominalnej. Część wymagająca zagięcia pod kątem 90-stopni ze stali o wysokiej wytrzymałości może wymagać szlifowania stemplem pod kątem 87 lub 85 stopni, w zależności od zmierzonej sprężystości stopu.
- Dół (uformowanie strefy zagięcia)-przyłożenie wystarczającego tonażu, aby odkształcić plastycznie materiał na całej jego grubości w wierzchołku zagięcia, co eliminuje elastyczną warstwę regeneracyjną. Działa to dobrze w przypadku tłoczenia progresywnego stali węglowej, ale wymaga znacznie większej siły docisku.
- Zginanie krokowe na wielu stacjach-wykonywanie zakrętu o 90-stopni w dwóch lub trzech krokach, przy czym każdy etap jest lekko przegięty. Rozkłada to naprężenie formujące i zapewnia bardziej przewidywalne wyniki w materiałach o dużej szybkości utwardzania przez zgniot.
W przypadku stali miękkiej i mosiądzu empiryczne zasady kompensacji zgromadzone przez dziesięciolecia doświadczenia-w warsztacie zazwyczaj dają dokładne wyniki. Wyginasz się o 1-3 stopnie i jesteś blisko. Jednak w przypadku stali nierdzewnej, gatunków AHSS i-stopów aluminium o wysokiej wytrzymałości zasady te zawodzą. Sprężynowanie staje się nieliniowe i wrażliwe na zmiany partii materiału. To tutaj oprogramowanie do symulacji formowania zyskuje na swoich modelach opartych na-FEA-, które przewidują sprężynowanie na podstawie rzeczywistych krzywych naprężenia-odkształcenia, a nie przybliżeń podręcznikowych.
Praktyczny wniosek: wybór materiału wpływa nie tylko na to, jaki stop zamówisz w centrum serwisowym. Zmienia kształt luzów, tonażu prasy, materiałów narzędzi, kompensacji zgięcia i odstępów między konserwacjami w całej matrycy. Ten wpływ materiału wykracza poza wkładki do cięcia i formowania- i bezpośrednio wpływa na sposób przenoszenia, prowadzenia i rejestrowania taśmy od stanowiska do stanowiska.
Projekt przewoźnika i strategia rozmieszczenia pilotów
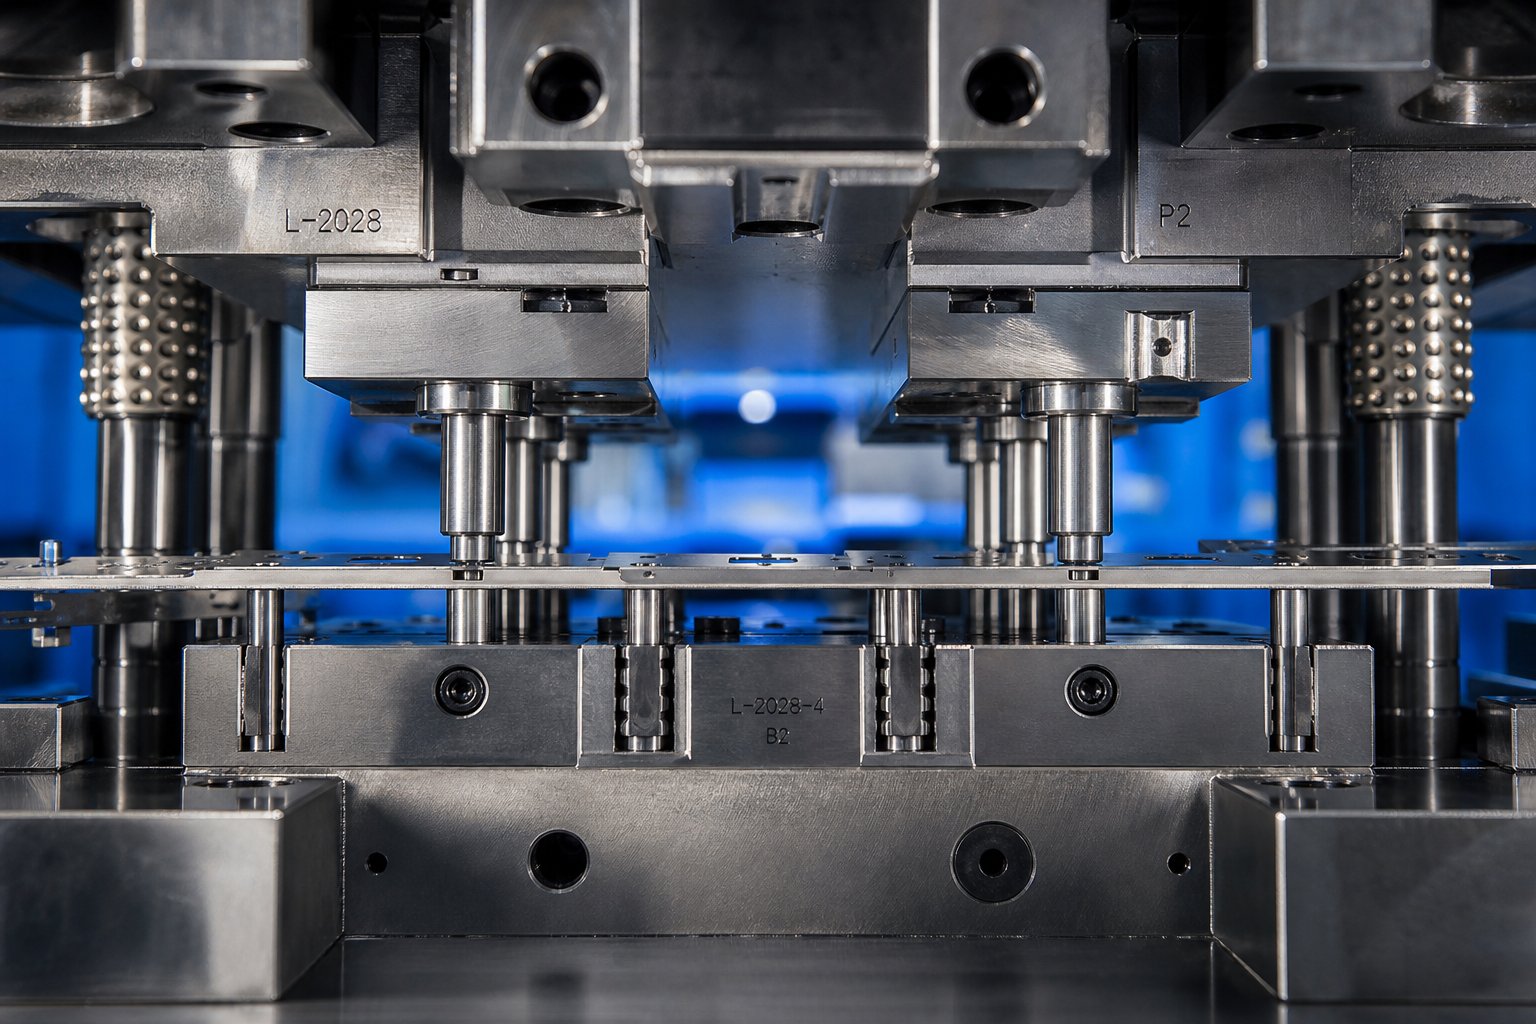
W dyskusjach na temat matryc progresywnych rzadko poświęca się nośniki pasków i kołki prowadzące, na jakie zasługują,-jednak te dwa elementy decydują o tym, czy zestaw tłoczników wytwarza części w granicach tolerancji, czy też generuje złom w pełnym opakowaniu. Nośnik utrzymuje część na każdym etapie formowania. Piloci ustawiają go z dokładnością-mikronów na każdej stacji. Razem tworzą niewidzialną infrastrukturę, która sprawia, że progresywne tłoczniki pełnią funkcję precyzyjnych instrumentów, a nie tępych narzędzi.
Typy nośników pasków i kryteria wyboru
Nośnik to część materiału w postaci paska, która łączy każdą część wywołującą ze cewką podczas jej przemieszczania się przez matrycę. Jest to poświęcenie-wyrzucane na złom po odcięciu-, ale jego konstrukcja reguluje stabilność taśmy, wykorzystanie materiału i swobodę formowania na każdym stanowisku. Trzy podstawowe konfiguracje obejmują większość zastosowań narzędzi do progresywnego tłoczenia:
A przewoźnik środkowybiegnie wstęgę materiału przez środek paska, z elementami utworzonymi po obu stronach. Aprzewoźnik jednostronny-mocuje część do materiału na jednej krawędzi paska, pozostawiając pozostałe trzy strony dostępne do cięcia i formowania. Apodwójny (dwustronny-nośnik).utrzymuje materiał na obu krawędziach taśmy, zawieszając część pomiędzy nimi.
Każdy typ odpowiada innej geometrii części i wymaganiom procesu. Wybór zależy od wyglądu części, wymaganego formowania i rozkładu sił na szerokości paska.
| Kryteria | Środkowy przewoźnik | Pojedynczy-nośnik boczny | Podwójny (dwu{0}}stronny) nośnik |
|---|---|---|---|
| Wykorzystanie materiału | Umiarkowana-środkowa siatka zwiększa szerokość | Wysoka-minimalna ilość złomu po otwartej stronie | Dolny-materiał zarezerwowany na obu krawędziach |
| Stabilność taśmy | Dobry do części symetrycznych | Dolny-niewyważony osprzęt powoduje naciągnięcie boczne | Doskonałe-wyważone wsparcie jest odporne na skręcanie i wygięcie |
| Przydatność do części asymetrycznych | Opcja Ograniczona-działa najlepiej w przypadku geometrii lustrzanej lub symetrycznej | Dobra-część zwisa swobodnie z jednej strony | Doskonały-wyważony chwyt kompensuje siły asymetryczne |
| Typowe zastosowania | Symetryczne części płaskie, styki elektryczne, proste wsporniki | Małe złącza, końcówki, części z formowaniem z trzech stron | Duże części,-głęboko tłoczone skorupy, ciężkie formowanie, szerokie półfabrykaty |
Jak wybierasz? Zacznij od geometrii części i wymagań dotyczących odcięcia. Części symetryczne o umiarkowanym formowaniu często w naturalny sposób łączą się z nośnikami środkowymi-siatka zapewnia zrównoważone wsparcie i upraszcza śledzenie paska. Ale gdy część wymaga głębokiego formowania lub rysowania, arozciągliwy nośnik sieciowykonfiguracja staje się konieczna, aby umożliwić swobodny przepływ metalu bez zakłócania odległości podziałowej pomiędzy kolejnymi częściami. Podwójne nośniki wyróżniają się tutaj, ponieważ zakotwiczają obie strony paska, zapobiegając silnemu wygięciu i skręceniu, które w przeciwnym razie spowodowałoby ciężkie jednostronne-formowanie.
Jednostronne-nośniki maksymalizują dostęp do materiału, ale wiążą się z kompromisem: asymetryczne mocowanie generuje nierówne siły zrywania, które mogą ciągnąć pasek na boki. W matrycy do tłoczenia blachy pracującej z szybkością 200+ uderzeń na minutę nawet niewielkie przesunięcie boczne następuje szybko. Inżynierowie korzystający z jednostronnych-nośników zazwyczaj dodają dodatkowe szyny prowadzące lub elementy stabilizujące, aby przeciwdziałać tej tendencji.
Siła przewoźnika też ma znaczenie. Według autorytetów zajmujących się projektowaniem tłoczników wstęga musi wytrzymać siłę podawania na wszystkich stacjach bez wyboczenia i rozdarcia-około 10% całkowitej masy paska pomnożonej przez liczbę przejść. Nie istnieje uniwersalny wzór na wymiarowanie nośnika, dlatego doświadczeni projektanci opierają się na rodzaju materiału, grubości i intensywności operacji formowania, aby ustawić szerokość i geometrię wstęgi.
Strategia umieszczania pinów pilota dla dokładności stacji
Piloty to szlifowane kołki stalowe zamontowane w górnej matrycy, które wchodzą do-wstępnie wyciętych otworów w pasku, zanim jakiekolwiek inne narzędzie zetknie się z materiałem. Ich zadanie jest proste, ale krytyczne: wciśnij pasek w dokładne położenie X-Y przed rozpoczęciem wykrawania lub formowania. Bez nich niedokładność-rolki podającej kumulowałaby się od stacji do stacji, aż błędy pozycjonowania przekroczyłyby tolerancje części.
Pomyśl o tym w ten sposób,-podajnik zapewnia zgrubne pozycjonowanie, przesuwając pasek do przybliżonego położenia. Następnie piloci przeprowadzają precyzyjną korektę, fizycznie popychając pasek do jego prawdziwego teoretycznego położenia przy każdym suwie prasy. Ten cykl „zgrubny-, a następnie- dokładny” resetuje błąd położenia na każdym stanowisku, dzięki czemu matryce do tłoczenia progresywnego utrzymują tolerancję +/- 0,05 mm lub lepszą w dziesięciu lub więcej kolejnych operacjach.
Efektywne rozmieszczenie pilota jest zgodne z kilkoma zasadami inżynieryjnymi:
- Częstotliwość:Aby uzyskać maksymalną dokładność, umieść pilotów na każdym stanowisku. W przypadku dłuższych matryc, gdzie istotny jest koszt, co druga stacja jest dopuszczalna w przypadku-krytycznych operacji pośrednich-, ale wszystkie stacje formowania i końcowego przycinania wymagają dedykowanych pilotów.
- Rozstaw:Umieścić kołki prowadzące tak daleko od siebie na szerokości paska, jak pozwala na to geometria. Większe odstępy zapewniają większą kontrolę kątową, zapobiegając obracaniu się paska (odchyleniu), którego piloci-w niewielkiej odległości nie są w stanie wykryć ani skorygować.
- Przed formowaniem:Piloci muszą zaczepić taśmę, zanim jakiekolwiek narzędzia formujące zetkną się z materiałem. Operacje formowania mogą zniekształcić otwory pilotujące, jeśli występują zbyt blisko, dlatego należy zlokalizować krytyczne piloty przed (w kierunku podawania) ciężkich zagięć, ciągnięć lub przetłoczeń, które mogłyby zdeformować otwory rejestracyjne.
- Sekwencja zaangażowania:Najpierw w pasek wchodzi końcówka pilota, a następnie średnica ustalająca.Rolki podające muszą zwolnić pasek, zanim dosięgnie średnica ustalająca pilota-w przeciwnym razie podajnik walczy z pilotem, wyginając trzpień, wydłużając otwór i z czasem pogarszając celność.
Równie ważny jest rozmiar pilota. Luz pomiędzy średnicą pilota a otworem prowadzącym zwykle wynosi od 0,0005 do 0,001 cala, w zależności od grubości materiału i sztywności taśmy. Większy prześwit poprawia dokładność pozycjonowania, ale zwiększa ryzyko zakleszczenia, jeśli pasek nie jest idealnie płaski. Grubsze materiały tolerują ciaśniejsze pasowanie pilota, ponieważ pasek jest odporny na odkształcenia; cieńsze folie wymagają nieco większego prześwitu, aby uniknąć wgłębień wokół otworu prowadzącego podczas łączenia.
Zarządzanie stosem tolerancji-na różnych stacjach
Oto podstawowe wyzwanie każdego zestawu tłoczników z wieloma stacjami: każda operacja wiąże się z możliwością wystąpienia niewielkich odchyleń położenia. Przebity otwór w stacji 3 może różnić się od nominalnej o 0,02 mm. Zagięcie w stacji 7 powoduje dodanie kolejnego przesunięcia o 0,01 mm. Do stacji 12 błędy te mogą się kumulować,-chyba że system rejestracji matrycy aktywnie przerwie łańcuch.
Piloci osiągają to poprzez ustawienie paska w pozycji bezwzględnej w każdym punkcie zaczepienia. Skumulowany błąd wynikający z luzu mechanicznego-rolki podającej, rozszerzalności cieplnej taśmy i sprężystego sprężynowania po uformowaniu zostaje zerowany za każdym razem, gdy osadza się kołek prowadzący. Właśnie dlatego matryce progresywne mogą utrzymywać tolerancje-od-od cech +/-0,05 do +/-0,10 mm nawet w przypadku części wymagających piętnastu lub więcej stanowisk — błąd nigdy nie ma szansy na zwiększenie się poza pojedynczy przyrost podziałki.
Kilka czynników określa, jak wąskie są te osiągalne tolerancje:
- Prześwit pilota-do-dołka:Każda tysięczna cala prześwitu pomiędzy pilotem a otworem oznacza potencjalne przemieszczenie paska. Prześwit 0,001 cala oznacza, że pasek może znajdować się w dowolnym miejscu w strefie średnicy 0,001 cala na tej stacji. Cechy powstałe w tej stacji dziedziczą tę niepewność.
- Odległość od pilota do obiektu:Im dalej uformowany element znajduje się od najbliższego pilota, tym większy błąd kątowy wzmacnia odchylenie położenia. Element oddalony o 50 mm od pilota z błędem obrotu paska wynoszącym 0,01- stopnia powoduje przemieszczenie o około 0,009 mm – małe, ale znaczące, gdy tolerancje są wąskie.
- Grubość i sztywność taśmy:Grubsze paski są odporne na ugięcie pomiędzy punktami pilotowymi, utrzymując prostoliniowość na całej szerokości matrycy. Cienka folia może wyginać się lub marszczyć pomiędzy podporami, umożliwiając-przesuwanie elementów środkowej rozpiętości względem pilotowanych krawędzi.
- Efekty termiczne przy prędkości:Wytłaczanie progresywne z dużą-prędkością generuje ciepło tarcia, które stopniowo rozszerza taśmę pomiędzy stacjami. W przypadku długich matryc pracujących z szybkością 400+ skoków na minutę wzrost temperatury nawet o kilka mikronów na podziałkę dodaje mierzalny dryft pozycyjny-coś, co jest korygowane automatycznie przez korektę pilota, ale projektanci muszą wziąć to pod uwagę przy doborze rozmiaru otworu prowadzącego.
Praktyczne wytyczne projektowe: jeśli dwa elementy tej samej części muszą utrzymywać ścisły związek pozycyjny, utwórz je w tej samej stacji lub w sąsiednich stacjach korzystających z tej samej pary pilotów. Rozprzestrzenianie ściśle tolerowanych cech na odległych stacjach zwielokrotnia zmienne, które mogą wprowadzić błąd-nawet w przypadku poprawiania przez pilotów na każdym kroku.
Projekt przewoźnika i strategia pilotażu razem tworzą podstawę kontroli pasa. Jednak po zdefiniowaniu elementów tłocznika pojawia się inne pytanie: czy prasa ma wystarczającą wydajność, aby obsługiwać wszystkie te stanowiska jednocześnie? Obliczanie całkowitego zapotrzebowania na siłę w pełni obciążonej matrycy progresywnej-i dopasowanie jej do właściwej prasy-to kolejna przeszkoda inżynieryjna oddzielająca koncepcję nadającą się do zbudowania od narzędzia-gotowego do produkcji.
Obliczenia tonażu i dobór prasy
Można uzyskać nieskazitelny układ pasków, doskonałe prześwity i idealne rozmieszczenie pilotów,-ale jeśli progresywna prasa do tłoczenia nie jest w stanie zapewnić wystarczającej siły do jednoczesnego napędzania wszystkich stacji, wszystko to nie ma znaczenia. Obliczanie tonażu ma miejsce wtedy, gdy projekt matrycy spotyka się z rzeczywistością fizyczną, a niedocenianie tego jest jedną z najszybszych ścieżek do zacięć w prasie, zepsutych stempli i wstrzymania produkcji.
Obliczanie sił cięcia i formowania na stację
Każde stanowisko w matrycy progresywnej wymaga niezależnej siły. Stacja przekłuwania potrzebuje wystarczającego tonażu, aby wyciąć otwory. Stacja gięcia wymaga siły, aby odkształcić plastycznie materiał. Stanowisko ciągnienia wymaga siły, aby rozciągnąć ściany powłoki. Obliczasz każdy z osobna korzystając ze wzorów dopasowanych do rodzaju operacji.
W przypadku wykrawania i przekłuwania-dowolnej operacji polegającej na cięciu materiału-podstawowy wzór jest prosty:
Siła skrawania (tony)=Obwód skrawania (cale) x Grubość materiału (cale) x Wytrzymałość na ścinanie (tony/cal²)
W przypadku otworu o średnicy 2 cali w stali miękkiej o grubości 0,060 cala (wytrzymałość na ścinanie ~25 ton/cal²) wynosi to: (2 x 3,1416) x 0,060 x 25=9.4 ton. Pomnóż tę logikę przez każdy przekłuty element na stacji, a otrzymasz obciążenie tnące stacji.
Operacje formowania korzystają z innej właściwości. Ciągnięcie i zginanie powodują rozciąganie materiału, a nie ścinanie, tzwobliczenia zastępują ostateczną wytrzymałość na rozciąganie (UTS)na wytrzymałość na ścinanie. Siła stacji gnącej zależy od długości gięcia, grubości materiału, szerokości otworu matrycy i właściwości rozciągających materiału. Każda stacja wykonuje własne obliczenia,-bez skrótów i uśredniania.
Całkowity tonaż prasy i współczynniki bezpieczeństwa
Oto szczegół, który umyka wielu inżynierom: całkowity tonaż wymagany dla prasy z matrycą progresywną to suma wszystkich sił na stacji występujących podczas pojedynczego suwu prasy,-a nie tylko na najcięższej stacji. Każde uderzenie, każda forma, każda sprężyna i każda podkładka wywierają jednocześnie siłę w dolnym martwym punkcie. Musisz uwzględnić je wszystkie:
- Przebicie wymusza-wszystkie otwory, szczeliny i nacięcia powstałe w tym pociągnięciu
- Wykrawanie wymusza-wycięcia nośnika, operacje przycinania i końcowe odcięcie
- Siły zginające-włączają wszystkie stacje formujące podczas skoku
- Siły ciągnące-formujące miskę lub skorupę oraz docisk podkładki uchwytu zaślepki
- Wybijanie sił-zlokalizowanych-stacji wysokociśnieniowych do wytłaczania lub wymiarowania
- Nacisk sprężyny zgarniającej-skumulowana siła wszystkich sprężyn zgarniających i cylindrów z azotem ściskających się podczas skoku
- Kołki podnoszące dociskowe-sprężynowe-kołki, które unoszą pasek pomiędzy pociągnięciami
- Napędzana krzywka wymusza włączenie-dowolnej strony-mechanizmów działania podczas cyklu skoku
Zsumuj wszystko, a następnie dodaj współczynnik bezpieczeństwa 20-30% powyżej obliczonej sumy. Margines ten uwzględnia różnice we właściwościach materiału pomiędzy partiami zwojów, postępujące tępienie stempla pomiędzy cyklami ostrzenia oraz dynamiczną siłę przyciągania-występującą podczas wykrawania. Przebijanie-przez-nagłe uwolnienie energii, gdy stempel przebija się przez materiał, co powoduje powstanie obciążenia impulsowego, które chwilowo przekracza statyczną siłę cięcia. Prasa o wymiarach zbyt bliskich teoretycznemu minimum odczuje to jako wstrząsający wstrząs u dołu każdego skoku, przyspieszający zużycie łożysk i skracający żywotność matrycy.
Naciśnij kryteria wyboru wykraczające poza tonaż
Sama pojemność tonażowa nie kwalifikuje maszyny do tłoczenia progresywnego do tego zadania. Kilka parametrów mechanicznych musi być również zgodnych z wymaganiami fizycznymi matrycy:
- Rozmiar łóżka:Łoże prasy musi uwzględniać ślad matrycy z miejscem na zaciskanie. Prasa do tłoczenia matrycowego o odpowiednim tonażu, ale z niewymiarowym łożem, koncentruje obciążenie na mniejszym obszarze, powodując miejscowe ugięcie, które pogarsza jakość części.
- Wysokość zamknięcia:Odległość pomiędzy powierzchnią suwaka a powierzchnią łoża w dolnym martwym punkcie musi przekraczać wysokość matrycy w stanie zamkniętym. Podczas konfiguracji ustaw wysokość zamknięcia zbyt mocno, co grozi zmiażdżeniem matrycy; zbyt luźne i stacje formujące nie osiągną pełnego dna.
- Długość skoku:Musi być wystarczający do najgłębszego wciągnięcia lub najwyższej formy w matrycy, plus prześwit dla podnośników pasków w celu podniesienia materiału do podawania.
- Ocena prędkości:Wysokowydajne operacje matrycy progresywnej- trwają od 200 do 600+ uderzeń na minutę. Prasa progresywna musi być przystosowana do ciągłej pracy przy tych prędkościach bez gromadzenia się ciepła w łożyskach, sprzęgle lub hamulcu. Prasa przeznaczona do pracy przerywanej przegrzeje się i utraci stabilność wymiarową w przypadku utrzymującej się-szybkiej produkcji.
Energia jest często-zaprzeczanym towarzyszem tonażu. Prasa może mieć wystarczającą siłę szczytową, ale niewystarczającą energię koła zamachowego, aby utrzymać tę siłę w roboczej części suwu,-zwłaszcza w przypadku operacji ciągnienia, które angażują materiał na dużej wysokości cyklu suwu. Niewystarczająca energia jest częstą przyczyną zacięć prasy w dolnym martwym punkcie, gdzie koło zamachowe zwalnia poniżej prędkości potrzebnej do zakończenia pracy. Zawsze sprawdzaj zarówno tonaż, jak i dostępną energię przy docelowych skokach na minutę.
Wybór prasy blokuje kopertę produkcyjną-prędkość, siłę i fizyczną przestrzeń roboczą. Ale w tym zakresie to same elementy matrycy decydują o tym, jak długo narzędzie będzie pracować pomiędzy przerwami konserwacyjnymi. Materiały wybrane na stemple, guziki matrycowe i płytki ścieralne decydują o tym, czy ostrzysz co 50 000 trafień, czy przekroczysz milion.
Wybór materiału matrycy i planowanie konserwacji
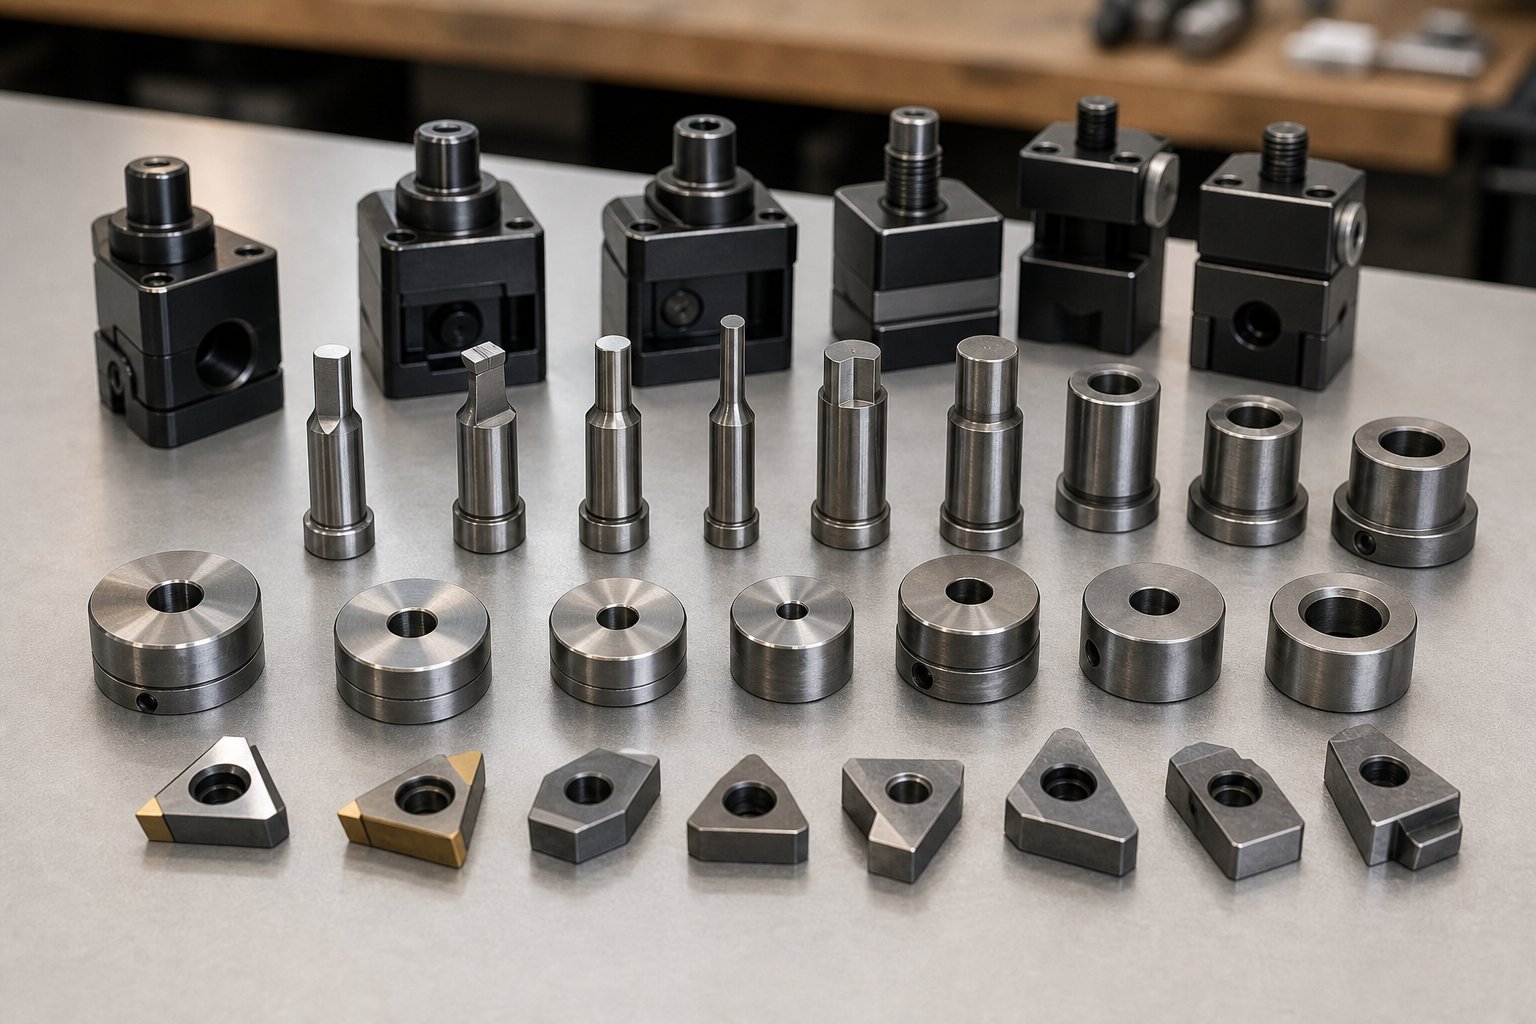
Progresywne narzędzie i matryca są tak trwałe, jak materiały, z których są wykonane. Możesz zoptymalizować każdą sekwencję stacji i wykonać każde obliczenie luzu, ale jeśli stemple i przyciski matrycy zostaną zbudowane z niewłaściwego gatunku stali, będziesz zbyt często ciągnął matrycę do ostrzenia-lub, co gorsza, i będzie wymieniał pęknięte płytki w połowie-czasu. Wybór stali do tłoczenia to decyzja, która przekłada zamierzenia projektowe na rzeczywistą trwałość produkcji, mierzoną w trafieniach pomiędzy okresami serwisowymi.
Gatunki stali narzędziowej do elementów matryc progresywnych
Projekt oprzyrządowania matrycy obejmuje dopasowanie materiału każdego komponentu do jego dominującego trybu awarii. Czy stempel będzie się stopniowo zużywał w wyniku ścierania? Czy odpryskuje pod wpływem powtarzającego się uderzenia? Czy odkształci się pod długotrwałym obciążeniem ściskającym? Odpowiedź określa, który stopień należy do tej stacji.
Oto praktyczna hierarchia, od-ogólnego celu do skrajnego-obowiązku:
| Gatunek stali narzędziowej | Twardość robocza | Siła pierwotna | Najlepsza aplikacja |
|---|---|---|---|
| A2 (1.2363 / SKD12) | 58-62 HRC | Zrównoważona wytrzymałość i odporność na zużycie | Ogólna praca o umiarkowanej-nakładowości, w której nie dominuje żaden pojedynczy tryb awarii |
| D2 (1.2379 / SKD11) | 58-60 HRC | Wysoka odporność na zużycie ścierne | Wygaszanie i przekłuwanie o dużej objętości-w przypadkach, gdy zachowanie krawędzi ma kluczowe znaczenie |
| M2 (1.3343 / SKH51) | 60-65 HRC | Odporność na zużycie i doskonała wytrzymałość na ściskanie | Stemple pod dużym obciążeniem przy podwyższonych prędkościach produkcyjnych |
| Stal szybkotnąca M4- | 62-66 HRC | Maksymalna odporność na zużycie stali kutej | Przebijanie-z dużą prędkością materiałów ściernych lub powlekanych |
| Węglik (węglik wolframu) | 88-92 HRA | Ekstremalna twardość i trwałość | Produkcja-wysoko-na dużą skalę lub materiały ścierne, takie jak stal krzemowa |
Potraktuj to jako kompromis-w stosunku-życia.A2 zapewnia zrównoważone rozwiązaniegdy zużycie, odkształcenie i uderzenia przyczyniają się do degradacji narzędzia bez wyraźnego dominującego mechanizmu. Jest to solidne rozwiązanie domyślne w przypadku matryc o umiarkowanej wielkości produkcji, gdzie wiele stacji doświadcza mieszanych warunków obciążenia.
D2 wkracza, gdy wielkość produkcji rośnie, a zużycie krawędzi staje się czynnikiem ograniczającym. Wysoka zawartość węglika chromu sprawia, że krawędzie tnące są ostre w długich seriach,-ale gdy pojawią się odpryski lub pęknięcia, niższa udarność D2 oznacza, że nadszedł czas, aby przejść na coś bardziej-odpornego na uderzenia, takie jak S7, lub przejść na M2, gdzie do awarii przyczyniają się zarówno zużycie, jak i obciążenie ściskające.
Stale szybkotnące-M2 i M4 zajmują górną część zastosowań w zakresie stali do tłoczenia kutego. Zachowują geometrię krawędzi pod wpływem powtarzającego się obciążenia ściskającego, które mogłoby odkształcić D2, co czyni je idealnymi do stempli w-szybkich matrycach progresywnych, pracujących z 300+ uderzeniami na minutę. Kompromisem jest obrabialność-te gatunki są trudniejsze w szlifowaniu i wymagają bardziej ostrożnej obróbki cieplnej, aby uzyskać spójne wyniki.
Kiedy płytki węglikowe uzasadniają swój koszt
Progresywne tłoczniki z węglików spiekanych reprezentują szczyt drabiny trwałości-i początek cennika. Węglikowy stempel lub przycisk matrycowy może kosztować od 5 do 10 razy więcej niż jego odpowiednik D2. Kiedy więc taka inwestycja ma sens?
Przejście gospodarcze zależy od trzech czynników:
- Wielkość produkcji:Kiedy roczne wolumeny przekraczają 5-10 milionów trafień, wydłużona trwałość węglika pomiędzy ostrzeniami (często 10 razy dłuższa niż w przypadku stali narzędziowej) zmniejsza całkowity koszt przestojów na tyle, aby zrównoważyć wyższą inwestycję początkową
- Materiał przedmiotu obrabianego:Materiały ścierne, takie jak laminaty stali krzemowej, stal nierdzewna i taśmy powlekane, znacznie przyspieszają zużycie stali narzędziowej. Węglik jest znacznie bardziej odporny na to ścieranie, utrzymując stan krawędzi, w którym D2 wymagałoby ponownego ostrzenia co 50 000–100 000 uderzeń
- Czułość tolerancji:Części o małych wymaganiach wymiarowych korzystają ze stabilności wymiarowej węglika-mniejsze zużycie oznacza mniejsze dryfty pomiędzy cyklami konserwacji, co oznacza mniej części-poza-tolerancją podczas dłuższych cykli
Jedno krytyczne zastrzeżenie: węglik jest kruchy. Jest odporny na zużycie, ale pęka pod wpływem uderzenia lub obciążenia bocznego. Jak zauważają eksperci od projektowania matryc progresywnych, „węglik jest jak beton i rozpadnie się, zanim się zużyje”. Oznacza to, że węglik sprawdza się najlepiej na stanowiskach przebijania i zaślepiania z dobrze-prowadzonymi stemplami i minimalną siłą boczną,-a nie na stanowiskach formowania,-często występują obciążenia pozaosiowe. Projektanci muszą zapewnić odpowiednią długość prowadnicy stempla i wyeliminować wszelkie niewspółosiowość, która mogłaby-bocznie obciążać płytkę węglikową.
Częstotliwości konserwacji i projekt pod kątem łatwości serwisowania
Konserwacja matrycy do tłoczenia nie polega tylko na przestrzeganiu harmonogramu-ale przede wszystkim na tym, jak matryca została zaprojektowana pod kątem serwisowania. Matryca wymagająca całkowitego demontażu w celu wymiany jednego zużytego stempla kosztuje znacznie więcej w czasie przestoju niż matryca zaprojektowana z myślą o dostępie modułowym.
Kluczowe zasady projektowania-dla-użyteczności obejmują:
- Wkładki dzielone:Łamanie guzików matryc i cięcie stali na pojedyncze segmenty zamiast monolitycznych płyt. Kiedy zużywa się jedna krawędź skrawająca, wymienia się samą wkładkę,-a nie całą sekcję matrycy.
- Szybka-wymiana uchwytów stempli:Systemy mocowania umożliwiające wyjmowanie i wymianę pojedynczych stempli bez zakłócania sąsiednich narzędzi. Uchwyty do zamków-kulkowych lub klinowych- sprawiają, że jest to operacja trwająca pięć-minut, a nie godzinna-przebudowa.
- Konstrukcja bloku pięty:Precyzyjne bloki pięty i wpusty prowadzące, które wymuszają dokładne ustawienie górnej i dolnej połowy matrycy podczas ponownego montażu, eliminując ryzyko błędu ludzkiego powodującego niewspółosiowość stempla-do-matrycy po konserwacji.
- Udokumentowane stosy podkładek:Maksymalne limity podkładek podane na rysunkach zespołu matrycy, zapobiegające nadmiernemu-podkładaniu, które mogłoby spowodować kolizję stempla ze ściągaczami lub innymi komponentami.
Doświadczeni dostawcy matryc progresywnych, npYICHENprojektują tę dostępność konserwacji bezpośrednio w projektach matryc od fazy koncepcyjnej,-wspierając-długoseryjną produkcję z przewidywalnymi okresami międzyobsługowymi i skalowalnym planowaniem konserwacji-części metalowych o dużej objętości. Kiedy matryca jest zaprojektowana w taki sposób, aby operator prasy lub technik narzędziowni mógł wymieniać komponenty zużywające się bez specjalistycznych umiejętności, chronisz czas sprawności produkcji niezależnie od zmienności siły roboczej.
Praktyczna rzeczywistość konserwacji matryc tłoczących jest następująca: matryca wykonująca milion uderzeń rocznie z wkładkami D2 może wymagać ostrzenia co 150 000-250 000 uderzeń. Zmodernizuj stacje krytyczne do węglika, a odstęp ten wydłuży się do 1000000+ trafień. Jednak częstotliwość ostrzenia to tylko jedna zmienna. Projekt musi także uwzględniać szybkość ponownego wprowadzenia matrycy do prasy po jej pociągnięciu, a prędkość ta wynika z przemyślanej konstrukcji modułowej, a nie samej lepszej stali.
Wybór materiału i planowanie przydatności do użytku określają, jak długo matryca będzie działać i jak szybko się regeneruje. Jednak nawet najlepsze materiały nie są w stanie zrekompensować błędów-projektowych, które powodują chroniczne awarie-zacięcia, ciągnięcie ślimaka, pękanie stempla i problemy z niewspółosiowością stacji, które powtarzają się niezależnie od tego, ile razy ostrzysz lub wymieniasz komponenty.
Typowe błędy projektowe i zapobieganie pierwotnym przyczynom
Większość przewodników dotyczących rozwiązywania problemów koncentruje się na tym, co należy zrobić, gdy matryca progresywna zacznie zawodzić w produkcji. To odwrotnie. Większość chronicznych, postępujących problemów z wytłoczkami-zacięciami, wyciąganiem ślimaków, pękaniem stempla, przesunięciem wymiarowym-można przypisać decyzjom podjętym na etapie projektowania, na długo zanim matryca trafi do prasy. Naprawienie ich po zbudowaniu narzędzia oznacza kosztowne przeróbki, opóźnienia w produkcji i zmniejszoną trwałość matrycy. Zapobieganie im na etapie projektowania prawie nic nie kosztuje.
Jeśli matryca ciągle wypada z zapłonu w tym samym trybie awarii, seria po uruchomieniu, podstawową przyczyną prawdopodobnie nie jest zużycie ani błąd operatora. Jest to luka konstrukcyjna, której nie wyeliminuje żadne wyostrzanie ani regulacja.
Błędy związane z zacięciem i postępem taśmy
Zacięcie,-w którym taśma nie przemieszcza się na odpowiednią odległość przed cyklami prasy,-jest jedną z najczęstszych przerw w produkcji podczas tłoczenia narzędzi i matryc. Kiedy tak się dzieje, stemple trafiają w niewłaściwe miejsce, piloci atakują-środkowo, a powstałe części trafiają na złom. Co gorsza, poważne zacięcie może spowodować uderzenie stempli w przyciski matrycy, powodując uszkodzenie narzędzi o wartości tysięcy dolarów za jednym pociągnięciem.
Co powoduje nieprawidłowe podawanie? Zwykle jedno z czterech niedopatrzeń-na etapie projektowania:
- Niewystarczająca długość zaangażowania pilota:Jeśli kołki prowadzące nie wejdą wystarczająco głęboko w pasek, zanim narzędzia tnące lub formujące zetkną się z materiałem, pasek nie zostanie w pełni zarejestrowany na początku operacji. Rozwiązanie polega na zaprojektowaniu dłuższej końcówki pilota-zwykle o minimalnej grubości materiału 1,5 raza- i sprawdzeniu, czy czas zwolnienia podawania pozwala pilotom całkowicie osadzić się przed włączeniem innych narzędzi.
- Nadmierne wygięcie paska w wyniku operacji asymetrycznych:W przypadku usunięcia dużej ilości materiału z jednej strony paska,wewnętrzne naprężenia cewki zwalniają się nierównomierniepowodując wygięcie się nośnika na boki. Przez tysiące cykli to progresywne wygięcie przyciąga pasek do prowadnic i pilotów, powodując opór podawania i ostatecznie zacięcie. Projektowe środki zaradcze obejmują dodanie operacji wyważania po przeciwnej stronie lub przejście na konfigurację z dwoma nośnikami, która rozkłada naprężenia symetrycznie.
- Nieodpowiednia wysokość podnośnika:Pomiędzy ruchami prasy-sprężynowe sworznie podnoszące podnoszą pasek nad powierzchnię matrycy, dzięki czemu może się on swobodnie przesuwać. Jeśli wysokość elementu podnoszącego jest zbyt niska, uformowane elementy lub wygięte-w dół wypustki przesuwają się po powierzchni matrycy podczas podawania. Pasek zawaha się, podajnik przekracza swoje okno czasowe, a następny skok wychwytuje pasek z pozycji. Projektanci muszą obliczyć wysokość elementu podnoszącego na podstawie najgłębszego kształtu matrycy plus margines luzu-, a nie tylko grubość materiału.
- Długość posuwu przekraczająca dokładność posuwu prasy:Większe odległości podziałki zwiększają niedokładność mechaniczną serwomechanizmów lub podajników powietrznych. Podajnik o dokładności +/-0,05 mm wytwarza dwukrotnie większy błąd bezwzględny przy podziałce 50 mm w porównaniu do podziałki 25 mm. Gdy projekt wymaga dużych odległości progresji, krótsze kanały z większą liczbą stacji często dają stabilniejsze wyniki niż mniejsza liczba stacji z agresywnymi długościami podziałek.
Każdemu z tych problemów można zapobiec, jeśli zwraca się uwagę na projekt. Wspólny wątek? Wszystkie wynikają z niedoceniania dynamicznego zachowania paska przy prędkości produkcyjnej-coś, co wygląda dobrze w CAD lub podczas prób z małą-prędkością, ale szybko ulega degradacji przy 200+ skokach na minutę.
Zapobieganie ciągnięciu ślimaka i pękaniu stempla
Wyciąganie ślimaków jest zwodniczo destrukcyjne. Pojedynczy wyciągnięty ślimak-wybity-krążek złomu, który przylega do cofającego się stempla i-wchodzi ponownie w taśmę-, może uszkodzić każdą dalszą stację za jednym pociągnięciem prasy. Powoduje wgniecenia powierzchni części, pęknięcia tworzące stemple i zacięcia pomiędzy krawędziami tnącymi. W przypadku szybkiego tłoczenia progresywnego przy 300+ SPM operator nie ma czasu na reakcję, zanim obrażenia rozprzestrzenią się kaskadą na całą matrycę.
Dlaczego ślimaki ciągną? Główną przyczyną jest próżnia. Kiedy stempel przecina materiał, ślimak lekko się zapycha, zatrzymując powietrze pomiędzy wklęsłą powierzchnią stempla a płaską powierzchnią stempla. Podczas wyjmowania ta szczelna kieszeń wytwarza ssanie, które unosi kulę z przycisku matrycy. Ciężkie smary zwiększają efekt uszczelnienia, a większe luzy skrawania powodują powstawanie ślimaków nieco mniejszych niż otwór matrycy,-eliminując pasowanie wciskowe, które w przeciwnym razie mogłoby je zatrzymać.
Zaprojektuj-fazowe środki zaradcze, które zapobiegną wyrywaniu ślimaka przed jego rozpoczęciem:
- Geometria zatrzymująca ślimaki w przyciskach matrycy:Obróbka małych kątowych szczelin lub kolców w ściankach guzika matrycy tworzy zadziory na obwodzie ślimaka, które klinują go na miejscu. Przycisk matrycy o odwróconym-zbieżnym kształcie-, w którym otwór zwęża się lekko w kierunku wyjścia,-utrzymuje ściskane ślimaki. Potrzebne jest tylko 0,0005 do 0,001 cala stożka; nadmierne zwężenie może spowodować rozszczepienie przycisku.
- Kanały wentylacyjne w stemplach:Mały-otwór wywiercony w środku stempla umożliwia ucieczkę uwięzionego powietrza podczas wyjmowania, rozrywając uszczelkę próżniową. Ta prosta modyfikacja całkowicie eliminuje mechanizm ssący w przypadku większych stempli.
- Prawidłowe współczynniki luzu:Większy luz powoduje, że ślimaki-wciskają się w przycisk matrycy, fizycznie blokując je na miejscu. Gdy konstrukcja matrycy wymaga większych prześwitów ze względu na jakość krawędzi lub trwałość narzędzia, funkcje zatrzymywania ślimaków stają się obowiązkowe, a nie opcjonalne.
- Modyfikacje twarzy stempla:Szlifowanie lekkiej kopuły,-rowka krzyżowego lub nadepnięcia na powierzchnię stempla zakłóca płaską uszczelkę, która wytwarza podciśnienie. Sprężynowe-bolce wypychaczy wewnątrz większych stempli fizycznie wypychają pociski z powierzchni czołowej podczas wycofywania.
Pęknięcie stempla ma swój własny zestaw-pierwotnych przyczyn projektowych. Najczęstsze: niewymiarowe-przekroje stempla. Wytrzymałość stempla na siłę zrywającą zależy od jego-powierzchni przekroju poprzecznego i długości. Długie, smukłe stemple,-te, których stosunek długości-do-średnicy przekracza 8:1-są niezwykle podatne na wyboczenie pod wpływem obciążenia odrywającego, które występuje, gdy materiał chwyta stempel podczas wycofywania. Zaprojektowanie odpowiedniej długości prowadnicy stempla (wspartej w płycie zgarniającej) i utrzymanie stosunku długości-do średnicy poniżej progów krytycznych całkowicie zapobiega temu trybowi awarii.
Obciążenie boczne spowodowane niewspółosiowością to kolejny zabójca uderzenia. Jeśli stempel nie wchodzi w przycisk matrycy idealnie koncentrycznie, powstają siły boczne, które zatrzaskują stemple o małej-średnicy lub płytki z węglików spiekanych. Poprawka projektowa zapewnia odpowiednie sprzężenie kołka prowadzącego i precyzję otworu prowadzenia płyty zgarniającej,-problemom, których zapobieganie jest tanie, ale kosztowne w diagnozowaniu po fakcie.
Niewspółosiowość stacji i błąd skumulowany
Gdy wytłoczki progresywne wykazują stopniowe przesunięcie wymiarowe lub niespójne pozycje elementów, podstawową przyczyną jest często niewspółosiowość stacji,-stan, w którym górna i dolna połówka matrycy nie zachowują idealnego dopasowania pod obciążeniem. Może to być statyczne (matryca została nieco odbudowana) lub dynamiczne (matryca ugina się podczas każdego skoku i odskakuje, przy czym wzór ugięcia zmienia się w miarę zużycia komponentów).
Projektuj-fazowe środki zapobiegawcze kontrolujące niewspółosiowość:
- Odpowiedni rozmiar i umiejscowienie kołka prowadzącego:Kołki prowadzące powinny być dobrane pod kątem całkowitej siły bocznej, jaką wytrzymają, a nie tylko dopasowane do standardowych rozmiarów katalogowych. Umieść je tak daleko od siebie, jak pozwala na to geometria matrycy.-Większe odstępy zapobiegają niewspółosiowości kątowej skuteczniej niż większe kołki umieszczone blisko siebie.
- Właściwa sztywność zestawu matryc:Grubość buta musi odpowiadać tonażowi i rozpiętości. Cienkie buty uginają się pod obciążeniem, powodując przesunięcie stacji zewnętrznych względem stacji środkowych. Praktyczna zasada: minimalna grubość buta równa się 1,5-krotności najdłuższej rozpiętości niepodpartej podzielonej przez 6, ale walidacja FEA jest bardziej niezawodna niż zasady dotyczące skomplikowanych matryc.
- Tolerancje na rozszerzalność cieplną w przypadku operacji-z dużą szybkością:Przy 400+ skokach na minutę ogrzewanie cierne powoduje zróżnicowane rozszerzanie elementów matrycy. Stal rozszerza się o około 12 mikronów na metr na stopień Celsjusza. Nagrzana matryca o długości 600 mm może urosnąć o 30-50 mikronów-na tyle, aby przesunąć ustawienie stacji zewnętrznej poza tolerancję. Projektanci uwzględniają to z niewielkim prześwitem w niekrytycznych elementach lokalizacji, zachowując jednocześnie sztywną rejestrację w krytycznych punktach odniesienia.
- Zapasowe pozycjonowanie klucza w celu powtarzalnego wyrównania matrycy:Precyzyjnie szlifowane wpusty pomiędzy sekcjami matrycy i podkładkami wciskają komponenty w dokładne położenie podczas montażu. Kiedy matryca jest wyciągana w celu konserwacji i ponownie składana, klucze te eliminują możliwość błędu ludzkiego podczas ponownego ustawiania-każda przebudowa daje takie same pasowanie jak oryginalny montaż.
Nowoczesne oprogramowanie do projektowania matryc progresywnych umożliwia symulację FEA ugięcia matrycy pod pełnym obciążeniem produkcyjnym, przewidując dokładnie, gdzie i jak bardzo struktura matrycy ugnie się przed przecięciem pojedynczego bloku stali. Ta funkcja przekształca niewspółosiowość z wykrycia próbnego w obliczenia na etapie-projektowania. Inżynierowie mogą dodać żebra usztywniające, zwiększyć grubość buta w krytycznych strefach lub przenieść kołki prowadzące, aby przeciwdziałać przewidywanemu ugięciu-a wszystko w modelu CAD przy zerowym koszcie materiałów.
Procesy walidacji CAD/CAE wcześnie uwzględniają te problemy, symulując cały skok prasy: siły stempla, zaangażowanie zgarniacza, obciążenia formujące i ich łączny wpływ na strukturę matrycy. Oprogramowanie do projektowania matryc progresywnych oznacza stacje, w których ugięcie przekracza-progi zdefiniowane przez użytkownika, umożliwiając projektantom wykonanie kolejnych iteracji przed przystąpieniem do konstruowania oprzyrządowania. To podejście oparte na symulacji-stanowi fundamentalne odejście od tradycyjnego cyklu „zbuduj, wypróbuj, napraw”, który kosztuje tygodnie prób i tysiące przeróbek.
Zapobieganie awariom na etapie projektowania to{{0}najbardziej opłacalna dostępna strategia jakości. Jednak nawet doskonale zaprojektowana matryca musi zostać zbudowana przez dostawcę zdolnego do wykonania tego projektu z pełną precyzją-i obsługiwana przez zespół, który rozumie intencje inżynieryjne stojące za każdą funkcją. To połączenie między jakością projektu a możliwościami dostawcy ostatecznie decyduje o tym, czy program progresywnych matryc będzie dostarczał spójne części przez miliony cykli, czy też przekształci się w chroniczny problem w zakresie konserwacji.
Wybór partnera w zakresie matryc progresywnych do produkcji masowej
Kość progresywna jest tak dobra, jak warsztat, który ją zbudował. Możesz określić każdy luz, perfekcyjnie uporządkować każdą stację i wybrać idealne stale narzędziowe,-ale jeśli dostawcy brakuje precyzyjnego sprzętu, wiedzy materiałowej lub dyscypliny procesowej, aby wykonać projekt z pełną wiernością, spędzisz miesiące na próbach, rozwiązując problemy, które nigdy nie powinny były wystąpić. Dla inżynierów produkcji i zespołów zakupowych zaopatrujących się w matryce do tłoczenia progresywnego wybór dostawcy nie jest decyzją o zakupie. Jest to decyzja inżynierska mająca bezpośrednie konsekwencje dla jakości części, czasu sprawności produkcji i całkowitego kosztu programu.
Co należy ocenić u dostawcy matryc progresywnych
Nie wszyscy producenci matryc progresywnych działają na tym samym poziomie możliwości, a dopracowana witryna internetowa nie gwarantuje precyzji w hali produkcyjnej. Oceniając potencjalnych partnerów świadczących usługi progresywnego tłoczenia metali, skup się na kryteriach, które ujawniają rzeczywistą głębię techniczną, a nie referencje na poziomie-powierzchni:
- Możliwość-własnego projektowania i symulacji:Czy dostawca przeprowadza wewnętrznie symulację formowania opartą na FEA-i optymalizację układu pasków, czy też zleca projektowanie na zewnątrz i po prostu obrabia model według cudzego modelu? Sklepy posiadające pełny cykl projektowania-do-budowania cyklu szybciej wychwytują problemy i wydajniej wykonują iteracje podczas prób.
- Kontrola pozyskiwania stali narzędziowej i obróbki cieplnej:Zapytaj, skąd pozyskują płytki D2, M2 i węglikowe oraz czy obróbka cieplna jest wykonywana-własnie, czy zlecana przez podwykonawcę. Niejednorodna obróbka cieplna jest główną przyczyną przedwczesnych uszkodzeń stempli.-Dostawcy, którzy bezpośrednio kontrolują ten proces, wytwarzają bardziej niezawodne narzędzia.
- Dostępność prasy próbnej:Specjalna prasa próbna umożliwia dostawcy sprawdzenie wydajności matrycy w realistycznych warunkach przed wysyłką. Bez niego akceptujesz niesprawdzone narzędzie i przejmujesz całe ryzyko związane z próbami w swoim ośrodku.
- Doświadczenie z docelowymi rodzajami materiałów:Ekspert dostawcy w dziedzinie wytłoczek ze stali miękkiej może mieć trudności ze stalą nierdzewną lub stopami-o wysokiej wytrzymałości, które wymagają różnych luzów, powłok i obliczeń sił. Poproś o przykłady matryc, które zbudowali dla Twojego konkretnego materiału i zakresu grubości.
- Status certyfikacji ISO:Certyfikat ISO 9001 oznacza udokumentowane systemy jakości. W przypadku programów motoryzacyjnych zgodność z IATF 16949 sygnalizuje możliwość tworzenia dokumentacji na poziomie PPAP- i kontroli procesów.
- Responsywność komunikacji podczas iteracji projektu:Programy matryc progresywnych obejmują wielokrotne przeglądy projektów i zmiany inżynieryjne przed rozpoczęciem cięcia stali. Dostawca, któremu odpowiedź na pytanie DFM zajmie tydzień, będzie kosztować miesiące w całym harmonogramie programu.
Kryteria te oddzielają specjalistów od precyzyjnych matryc i tłoczników od ogólnych warsztatów. Dostawca silny we wszystkich sześciu wymiarach może przejąć odpowiedzialność za wydajność matryc, zamiast po prostu dostarczać obrobione komponenty i mieć nadzieję, że będą działać.
Dopasowanie złożoności projektu matrycy do możliwości dostawcy
Progresywne matryce obejmują ogromny zakres złożoności. Prosta wykrojnik z 4-stanowiskami, z dwoma operacjami przebijania i odcięciem, stanowi zasadniczo inne wyzwanie inżynieryjne niż wykrojnik progresywny z 20 stanowiskami, obejmujący ciągnienie, formowanie, gwintowanie w matrycy i selektywne hartowanie. Dopasowanie odpowiedniego poziomu złożoności do odpowiedniego dostawcy zapobiega zarówno przepłacaniu, jak i osiąganiu gorszych wyników.
Proste matryce progresywne-wykonujące płaskie wykroje, podstawowe przekłuwanie i proste zagięcia-mogą być kompetentnie produkowane przez szeroką gamę dostawców matryc i tłoczników. Wymagana umiejętność tworzenia narzędzi jest dostępna, a cykle próbne są zazwyczaj krótkie. Jednak w miarę wzrostu liczby stacji, mnożenia operacji formowania i zaostrzania się wymagań dotyczących tolerancji, pole się zawęża. Złożone matryce wymagają od dostawców doświadczenia w symulacji głębokiego formowania, umiejętności przewidywania i kompensacji obliczeniowej sprężynowania oraz wiedzy metalurgicznej w celu doboru powłok i gatunków płytek, które odpowiadają konkretnemu profilowi zużycia każdej stacji.
Doświadczenie w branży jest tak samo ważne jak ogólne możliwości. Dostawca posiadający dziesiątki lat doświadczenia w tłoczeniu progresywnym w branży motoryzacyjnej rozumie wymagania PPAP, objaśnienia GD&T oraz częstotliwość walidacji produkcji wymaganą w programach poziomu 1. Dostawca zajmujący się złączami elektronicznymi oferuje specjalistyczną wiedzę w zakresie mikro-tłoczenia, cienkich-materiałów foliowych i-bardzo ścisłej kontroli podziałki. Oprzyrządowanie do wyrobów medycznych wymaga dokumentacji umożliwiającej identyfikowalność i standardów wykończenia powierzchni, których ogólni dostawcy przemysłowi mogą nie przestrzegać. Oceniając usługi progresywnego tłoczenia matrycowego, zapytaj konkretnie o programy, które dostarczyli w Twojej branży,-nie tylko o podobnej geometrii części, ale o podobnych wymaganiach dotyczących systemu jakości i dokumentacji.
Długoterminowa gotowość do produkcji i skalowalność
Oto, gdzie wiele decyzji dotyczących zaopatrzenia jest błędnych: kupujący ocenia, czy dostawca może zbudować matrycę, ale nie ocenia, czy sama matryca jest zaprojektowana pod kątem długoterminowej- rentowności produkcji. Progresywna matryca do tłoczenia przeznaczona do wielo-lat i wielu-milionów-udań wymaga czegoś więcej niż tylko dobrej stali i małych luzów. Należy go projektować pod kątem skalowalności od pierwszego dnia.
Jak wygląda skalowalność w projektowaniu matryc? Zestawy części zamiennych-zdublowanych stempli, guzików matryc i płytek ścieralnych wyprodukowanych zgodnie z oryginalną konstrukcją, dzięki czemu zamienniki są identyczne pod względem wymiarów bez-ponownej obróbki. Udokumentowane procedury konserwacji, które może wykonać każda wykwalifikowana narzędziownia, a nie tylko pierwotny konstruktor. Sprawdzone parametry procesu zarejestrowane podczas próby-optymalna prędkość prasy, ustawienia posuwu, rodzaj smarowania i ciśnienie sprężyny azotowej-dzięki czemu matrycę można przenosić lub powielać bez powtarzania cyklu opracowywania.
W przypadku inżynierów produkcji i zespołów zaopatrzeniowych korzystających z programów do progresywnego stemplowania-na dużą skalę te funkcje skalowalności odróżniają matrycę, która działa niezawodnie przez pięć lat, od tej, która po dwunastu miesiącach staje się chronicznym obciążeniem konserwacyjnym.
YICHENto dobra opcja dla zespołów zaopatrujących się w tłoczniki progresywne do-części metalowych o dużej objętości, wymagających wydajnego-formowania wielostanowiskowego, ścisłej powtarzalności i skalowalnej produkcji masowej-dostarczającej matryce zaprojektowane z myślą o długotrwałej-wydajności z wbudowanymi-wbudowaną łatwością serwisowania i udokumentowanymi parametrami procesu, które wspierają przewidywalne planowanie konserwacji w wydłużonych cyklach życia produkcji.
Szersza zasada obowiązuje niezależnie od tego, którego dostawcę wybierzesz: traktuj stopniowe pozyskiwanie matryc jako decyzję systemową. Najlepsze wyniki osiągają partnerzy, którzy rozumieją, że zbudowanie matrycy to dopiero początek-wspieranie jej przez miliony cykli produkcyjnych tak naprawdę decyduje o powodzeniu programu. Zapytaj, jak projektują dostęp do serwisu, jaką strategię dotyczącą części zamiennych zalecają i jak dokumentują okno procesu. Pytania te ujawniają, czy dostawca myśli w kategoriach dostarczonego oprzyrządowania czy dostarczonych możliwości produkcyjnych.
Tłoczenie progresywne zapewnia pełną wartość ekonomiczną tylko wtedy, gdy jakość projektu, wiedza materiałowa i wykonanie dostawcy są zgodne w całym cyklu życia programu. Inżynierom, którym utkniesz, zazwyczaj nie brakuje wiedzy-; brakuje im systematycznej struktury, która łączy decyzje dotyczące geometrii części, logikę układu pasków, wybór materiałów i możliwości dostawcy. Stosuj tę strukturę stacja po stacji, a to, co wygląda na niemożliwie złożone wyzwanie inżynieryjne, stanie się sekwencją dobrze-określonych i możliwych do rozwiązania problemów.
Często zadawane pytania dotyczące projektowania matryc do tłoczenia progresywnego
1. Jaka jest różnica pomiędzy matrycą progresywną a matrycą złożoną?
Matryca progresywna zawiera wiele stacji rozmieszczonych sekwencyjnie, wykonujących jedną operację na każdą stację, gdy metalowy pasek przechodzi przez prasę przy każdym skoku. Matryca złożona wykonuje wszystkie operacje cięcia jednocześnie w jednym skoku na jednym stanowisku. Matryce progresywne obsługują złożone części podczas przebijania, gięcia i formowania przy dużych prędkościach, podczas gdy matryce złożone sprawdzają się najlepiej w przypadku prostszych płaskich części, takich jak podkładki lub laminaty, gdzie wszystkie elementy można wyciąć w jednej płaszczyźnie. Matryce progresywne nadają się do średnich i bardzo dużych wielkości produkcji, podczas gdy matryce złożone są zazwyczaj bardziej ekonomiczne w przypadku mniejszych objętości i mniej złożonej geometrii.
2. Jak określić liczbę stanowisk potrzebnych w matrycy progresywnej?
Liczba stanowisk zależy od złożoności cech części, wymagań dotyczących tolerancji i ograniczeń sekwencji formowania. Każda odrębna operacja-otworów, zagięć, kształtów, nacięć i odcięć-potencjalnie wymaga własnego stanowiska. Zamknięte-otwory bliskie, które mogłyby osłabić sekcje matrycy, muszą być oddzielone między stacjami. Zagięcia sąsiadujące z przebitymi otworami wymagają sekwencyjnego oddzielania, aby zapobiec zniekształceniom. Doświadczeni inżynierowie dodają także jedną lub dwie ślepe stacje jako puste rezerwy na przyszłe modyfikacje podczas prób. Ogólna zasada jest taka, że bardziej złożona geometria z mniejszymi tolerancjami wymaga większej liczby stanowisk do rozprowadzania naprężeń formujących i utrzymywania dokładności wymiarowej.
3. Jaki luz matrycy powinienem zastosować do progresywnego tłoczenia stali nierdzewnej?
W przypadku tłoczenia progresywnego stali nierdzewnej zalecany luz matrycy waha się od 15% grubości materiału na stronę w przypadku materiałów miękkich lub wyżarzonych do 20% lub więcej w przypadku materiału-utwardzalnego. Jest to znacznie więcej niż w przypadku stali miękkiej (10-12%), ponieważ wyższa odporność stali nierdzewnej na ścinanie i hartowanie wymaga większego luzu w celu zarządzania siłami skrawania i opóźnienia zatarcia. Mniejsze odstępy w stali nierdzewnej przyspieszają zużycie narzędzi i zwiększają ryzyko gromadzenia się kleju na powierzchniach stempla. Połączenie szerszego luzu z płytkami węglikowymi lub stemplami powlekanymi (TiN, AlCrN) dodatkowo zwiększa trwałość narzędzia w zastosowaniach ze stali nierdzewnej.
4. Jak obliczyć całkowity tonaż prasy dla matrycy progresywnej?
Całkowity tonaż prasy jest równy sumie wszystkich sił występujących jednocześnie w pojedynczym suwie prasy powiększonej o współczynnik bezpieczeństwa wynoszący 20-30%. Oblicz każdą stację niezależnie: siła skrawania wykorzystuje wzór obwód x grubość x wytrzymałość na ścinanie, podczas gdy siły formujące korzystają z obliczeń opartych na-wytrzymałości na rozciąganie. Dodaj do siebie wszystkie siły przebijające, wykrawające, zginające, ciągnące, zwijające, nacisk sprężyny zgarniającej i siły sworznia podnoszącego. Margines bezpieczeństwa uwzględnia różnice materiałowe pomiędzy partiami zwojów, postępujące stępienie stempla i dynamiczne siły przebijania podczas wykrawania. Zawsze sprawdzaj zarówno udźwig, jak i dostępną energię koła zamachowego przy docelowych skokach na minutę.
5. Na co powinienem zwrócić uwagę przy wyborze dostawcy matryc progresywnych do produkcji masowej?
Oceniaj dostawców według sześciu kluczowych kryteriów:-własne projekty i możliwości przeprowadzania symulacji FEA, pozyskiwanie stali narzędziowej z kontrolowaną obróbką cieplną, dostępność dedykowanej prasy próbnej, udokumentowane doświadczenie w zakresie określonych typów materiałów i grubości, certyfikat ISO lub IATF dla udokumentowanych systemów jakości oraz elastyczna komunikacja podczas iteracji projektowych. Dostawcy tacy jak YICHEN, którzy już na etapie koncepcyjnym uwzględniają dostępność i skalowalność konserwacji w swoich matrycach progresywnych, zapewniają lepsze-terminowe wyniki produkcji. Oceń także, czy zapewniają zestawy części zamiennych, udokumentowane procedury konserwacji i sprawdzone parametry procesu, które obsługują wieloletnią-produkcję bez powtarzania cykli rozwojowych.


