


Co oznacza progresywne tłoczenie w produkcji samochodów ciężarowych
Jeśli potrzebujesz milionów wsporników, zacisków i elementów montażowych o spójnej konstrukcji do platformy ciężarówki, wybrana metoda produkcji określa zarówno koszt-części, jak i minimalną jakość.Progresywne tłoczeniestała się dominującą strategią produkcji tych komponentów, a zrozumienie dlaczego zaczyna się od zrozumienia samego procesu.
Definicja progresywnego tłoczenia w kontekście produkcji samochodów ciężarowych
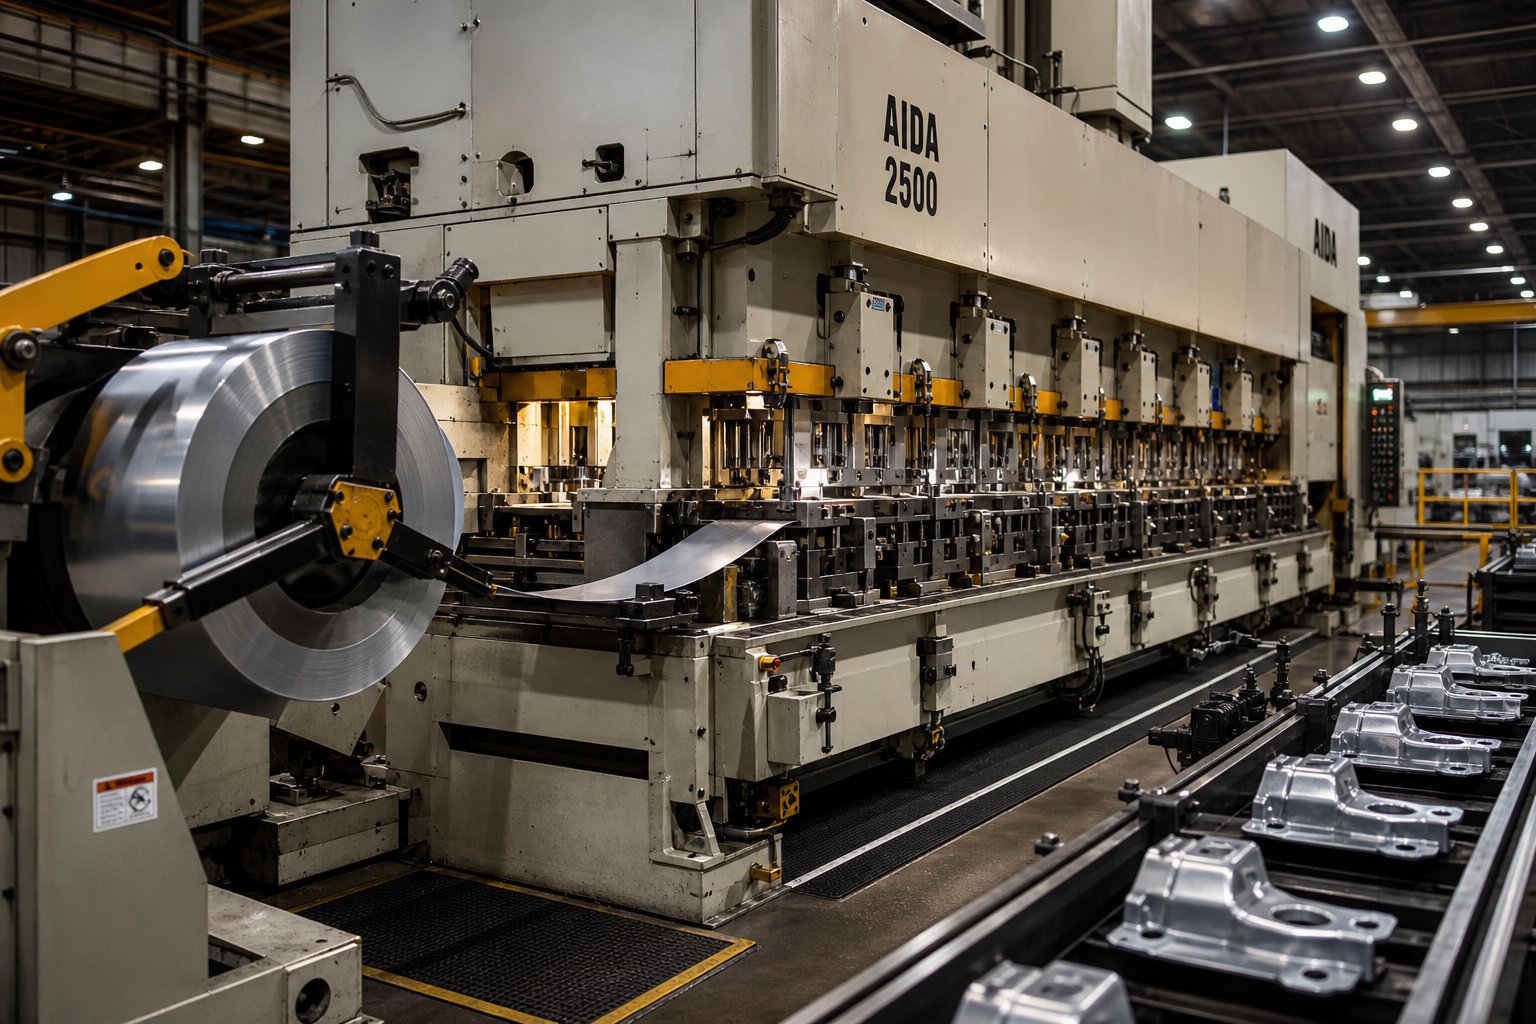
Progresywne tłoczenie to proces-wysokonakładowego formowania metalu, podczas którego ciągły pasek metalu przechodzi przez pojedynczą matrycę zawierającą wiele stanowisk, z których każde wykonuje odrębną operację - przebijania, formowania, gięcia lub cięcia -, dzięki czemu przy każdym skoku prasy wytwarzany jest gotowy element wózka.
Czym więc jest matryca progresywna w praktyce? Wyobraź sobie zwój-stalowej o wysokiej wytrzymałości załadowany na rozwijarkę, wyprostowany przez prostownicę i podawany do prasy z ustaloną odległością podziałki. Z każdym skokiem prasy taśma przesuwa się o jedną stację do przodu. Stacja pierwsza mogłaby przebić otwory pilotowe. Stacja druga tworzy kołnierz. Stacja trzy monety powierzchnia montażowa. Stacja końcowa oddziela gotową część od paska nośnego. Cała sekwencja odbywa się w sposób ciągły, bez konieczności zmiany położenia lub interwencji operatora, przy prędkościach od 25 do ponad 300 uderzeń na minutę, w zależności od złożoności części.
W szczególności w przypadku części do samochodów ciężarowych progresywne tłoczenie metali uwzględnia grubość materiału (zwykle od 1,0 mm do 6,0 mm), złożoność geometryczną (złożone zagięcia, układy wielu otworów) i roczne ilości (często od 50 000 do kilku milionów sztuk), które definiują ten sektor. Progresywne tłoczenie matrycowe szczególnie dobrze-nadaje się do wsporników konstrukcyjnych,-wzmocnień poprzeczek, zacisków kabiny i wieszaków układu wydechowego, które są zużywane w dużych ilościach przez platformy ciężarówek.
Dlaczego producenci OEM samochodów ciężarowych polegają na matrycach progresywnych zamiast na innych metodach
Producenci OEM samochodów ciężarowych oraz dostawcy Tier-1 i Tier-2 wybierają matryce progresywne zamiast alternatywnych metod formowania z prostego powodu: po zatwierdzeniu oprzyrządowania proces dostarcza identyczne części przy minimalnych kosztach pracy, skok po skoku. Pojedynczy operator prasy może monitorować matrycę produkcyjną produkującą tysiące gotowych komponentów na godzinę. Spójność w serii produkcyjnej obejmującej kilka milionów cykli eliminuje późniejsze problemy z przeróbkami i dopasowaniem, które są plagą mniej powtarzalnych metod.
Tłoczenie progresywne łączy także wiele oddzielnych operacji ({0}} wykrawania, gięcia, formowania i przycinania - w jedno ciągłe przejście przez matrycę. Mniejsza liczba etapów obsługi oznacza mniejsze ryzyko defektów i większą przepustowość, co ma kluczowe znaczenie w przypadku zasilania linii montażowej samochodów ciężarowych w ściśle określonej kolejności dostaw-na-na czas.
Ten artykuł stanowi źródło-inżynierii dla kupujących i projektantów, którzy oceniają, czy progresywne tłoczenie matrycowe spełnia wymagania programu dotyczącego pojazdów ciężarowych. W kolejnych sekcjach omówiono krok po kroku proces-po-, kandydatów na idealne części, wybór materiałów, zasady projektowania-pod kątem-produkcyjności, porównania procesów, analizę kosztów i kryteria kwalifikacji dostawców - – wszystko, co jest potrzebne do podjęcia świadomej decyzji dotyczącej narzędzi.
Jak w procesie matrycy progresywnej powstają komponenty do samochodów ciężarowych krok po kroku
Płaski zwój stali wchodzi na jeden koniec prasy, a gotowy wspornik do ciężarówki opuszcza drugi -, ale od tego, co dzieje się pomiędzy tymi dwoma punktami, zależy, czy otrzymasz niezawodny element konstrukcyjny, czy też kosz na złom pełen odrzutów. Theprogresywny proces tłoczeniadzieli się na precyzyjną sekwencję działań stacji, z których każda opiera się na ostatniej.
Podawanie pasków i prostowanie materiału w przypadku cewek-grubych
Części do samochodów ciężarowych zazwyczaj wykorzystują materiał o grubości od 1,0 mm do 6,0 mm - cięższy niż większość wytłoczek elektroniki użytkowej lub urządzeń. Ten dodatkowy miernik oznacza, że cewka przenosi znaczne naprężenia wewnętrzne z uzwojenia. Zanim taśma dotrze do pierwszej stacji matrycy, przechodzi przez rozwijarkę i precyzyjną prostownicę, która usuwa zestaw cewek, kuszę i falę krawędziową. Następnie serwo-rolkowy podajnik przesuwa taśmę o stałą odległość przy każdym suwie prasy, ustawiając ją z dokładnością do tysięcznych cala na potrzeby przyszłych operacji.
W przypadku materiałów-do samochodów ciężarowych dokładność podawania nie podlega-negocjacjom. Nawet niewielkie niewspółosiowość na wielu stacjach powoduje powstanie dziur-poza-tolerancją i niewspółosiowych zagięć gotowej części.
Objaśnienie stacji przebijania, formowania i odcinania
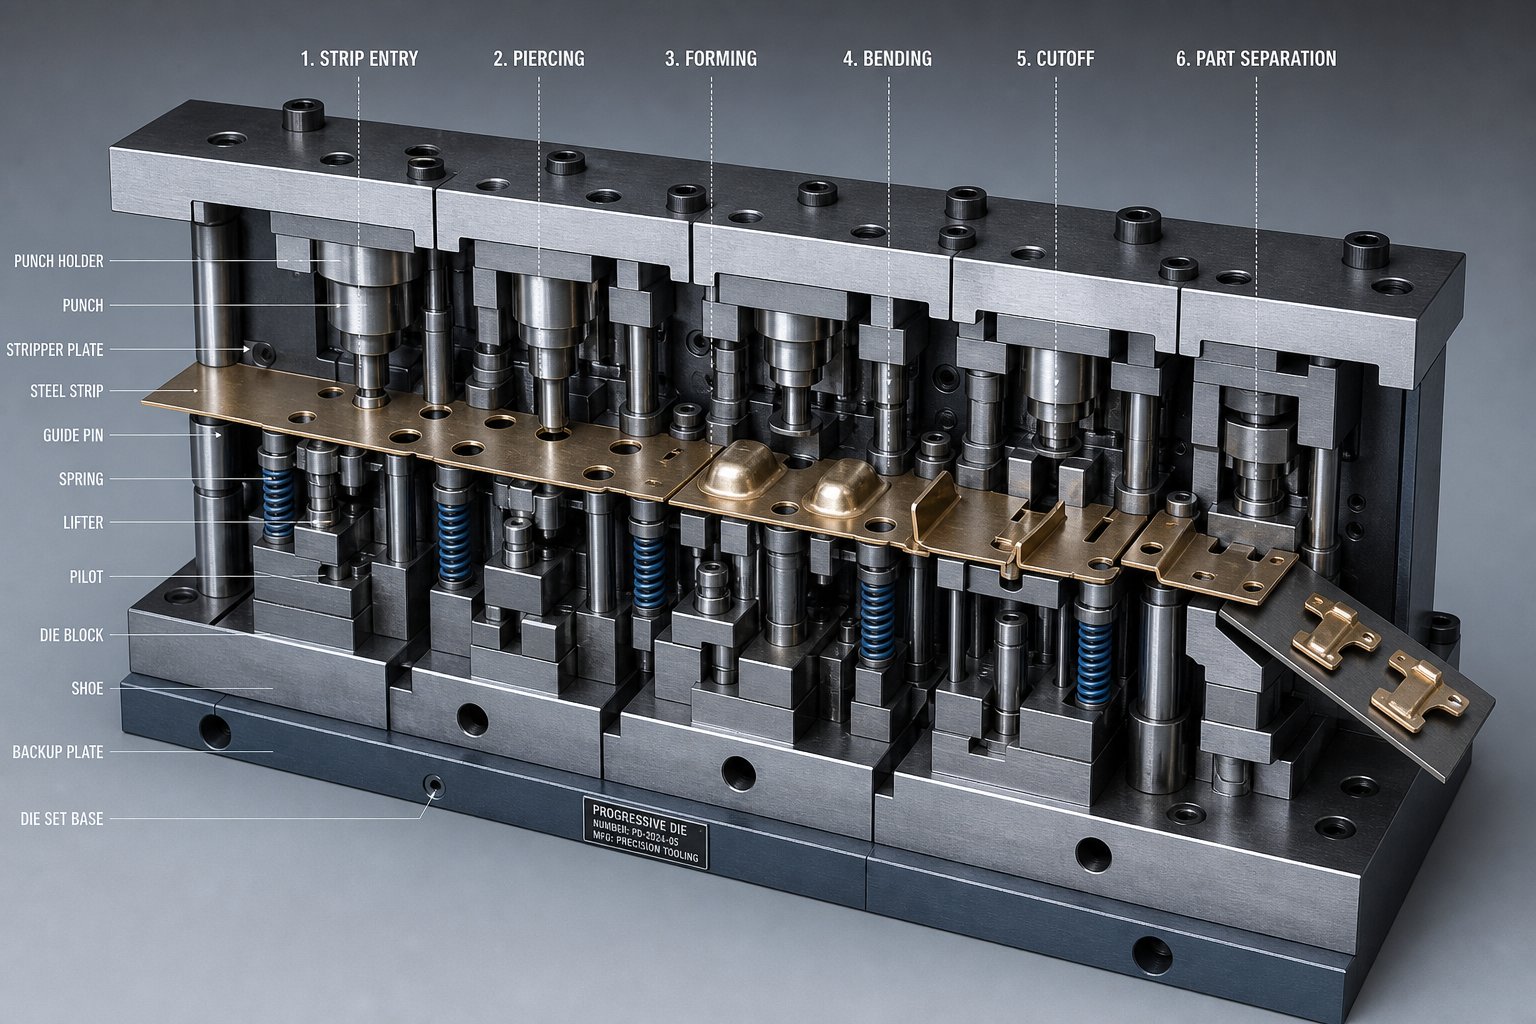
Wyobraź sobie wspornik szyny ramy poruszający się przez progresywną matrycę tłoczącą. Oto typowa sekwencja stacji, która przekształca płaski pasek w gotowy element ciężarówki:
- Przekłucie dziurki pilotującej- Pierwsza stacja wycina precyzyjne otwory prowadzące, które rejestrują pasek na każdej kolejnej stacji. Otwory te stanowią punkt odniesienia dla całej części.
- Funkcja piercingu i nacięcia- Otwory na śruby montażowe, wzory szczelin i wycięcia na krawędziach są wycinane. W przypadku zacisku montażowego kabiny może to obejmować dwa otwory na śruby i szczelinę-do prowadzenia przewodu.
- Formowanie i gięcie- Pasek jest wygięty w funkcjonalną geometrię. Wspornik szyny ramy może wymagać kołnierza pod kątem 90 stopni i dodatkowego zagięcia z przesunięciem, aby usunąć sąsiadującą belkę poprzeczną.
- Wybijanie lub wytłaczanie- Stacje-wysokociśnieniowe udoskonalają krytyczne powierzchnie. Na przykład wytłoczenie powierzchni nośnej na płycie montażowej zawieszenia pozwala uzyskać tolerancje płaskości, których nie jest w stanie zapewnić proste zginanie.
- Odcięcie i separacja- Stacja końcowa oddziela gotową część od paska nośnego. Gotowy wspornik spada na przenośnik lub do kosza, a pozostała część listwy szkieletowej wychodzi jako złom nadający się do recyklingu.
Każda stacja dodaje jeden zestaw funkcji na każdy skok prasy. Prosty wieszak wydechowy może wymagać tylko czterech stanowisk, natomiast złożone-zbrojenie poprzeczne ze złożonymi kątami i wieloma układami otworów może wymagać dziesięciu lub więcej. Więcej stanowisk oznacza dłuższą matrycę i wyższy koszt oprzyrządowania -, ale oznacza także mniej dodatkowych operacji w dalszej części procesu.
Prasa Uwagi dotyczące tonażu i szybkości podawania części do samochodów ciężarowych
Progresywny proces tłoczenia komponentów samochodów ciężarowych wymaga większej siły docisku niż prace o mniejszej-grubości. Przebijanie i formowanie- stali o wysokiej wytrzymałości o grubości 4,0 mm lub większej może wymagać prasy progresywnej o nacisku od 200 do 600 ton, w zależności od szerokości taśmy i liczby jednoczesnych operacji na skok. Prasa do tłoczenia, w której zastosowano ciężkie-wsporniki do wózków widłowych, zwykle pracuje z szybkością od 25 do 80 uderzeń na minutę - wolniej niż-szybkie tłoczenie elementów elektronicznych, ale nadal produkuje od setek do tysięcy gotowych części na godzinę.
Szybkość podawania, liczba stacji i tonaż prasy są zmiennymi współzależnymi. Zwiększanie złożoności części (dodawanie zagięć lub węższych tolerancji) często oznacza dodawanie stacji, co wydłuża matrycę i może wymagać prasy z większym łożem. Prasa do tłoczenia progresywnego musi wytrzymać zarówno całkowitą siłę formowania, jak i fizyczny ślad narzędzia.
Te mechaniczne realia kształtują, które części do samochodów ciężarowych są mocnymi kandydatami do procesu -, a które przekraczają jego praktyczne ograniczenia.
Części do samochodów ciężarowych, które są idealnymi kandydatami do progresywnego tłoczenia
Nie każda metalowa część ciężarówki należy do matrycy progresywnej. Proces ten przebiega najlepiej, gdy geometria części pozostaje płaska lub-płytka, wzory otworów są powtarzalne, grubość materiału mieści się w zakresie-podawania cewki, a roczne zapotrzebowanie jest wystarczająco wysokie, aby uzasadnić inwestycję w oprzyrządowanie. Wiedza o tym, które części pasują do -, a które nie, - pozwala odróżnić podjęcie trafnej decyzji dotyczącej narzędzi od kosztownego błędu.
Wsporniki konstrukcyjne i płyty montażowe
Elementy konstrukcyjne to elementy, w których progresywne tłoczone zamki zapewniają najwyraźniejszy zwrot z inwestycji. Części te mają wspólne cechy: umiarkowaną złożoność, spójne układy otworów i wolumeny często sięgające setek tysięcy rocznie. Tłoczenie na dużą skalę uzasadnia wydatki na oprzyrządowanie, ponieważ koszt-sztuki drastycznie spada po uruchomieniu matrycy.
- Wsporniki szynowe ramy- Profile płaskie z krawędziami kołnierzowymi i dwoma do czterema otworami na śruby. Geometria to zazwyczaj jedno-zagięcie w płaszczyźnie o umiarkowanej głębokości zaciągnięcia, dzięki czemu noszenie paska jest proste.
- Wzmocnienia krzyżowe-- Płytkie sekcje ceowników z przebitymi otworami montażowymi w stałych odstępach. Ich symetryczne profile utrzymują taśmę w równowadze na stacjach formujących.
- Płyty montażowe zawieszenia- Grube-płaskie płytki (od 3,0 mm do 5,0 mm) ze stożkowymi powierzchniami nośnymi i precyzyjnymi wzorami śrub. Minimalne formowanie utrzymuje niską liczbę stacji nawet przy dużych średnicach.
Każda z tych części pozostaje stabilnie na pasku nośnym w całej matrycy, ponieważ uformowane elementy są płytkie w stosunku do szerokości paska. Ta stabilność sprawia, że idealnie pasują do układu matryc samochodowych.
Złącza elektryczne i osprzęt kabiny
Mniejsze i lżejsze-komponenty ciężarówek są równie mocnymi kandydatami, - czasem nawet lepszymi, ponieważ ich cieńsze materiały umożliwiają większą prędkość prasy i dłuższą żywotność matrycy.
- Obudowy złączy elektrycznych- Cienkie-części (0,8–1,5 mm) z wieloma małymi kolczykami, wypustkami i płytkimi pudełkami. Ich powtarzalna geometria i wyjątkowo duże roczne nakłady (często przekraczające milion sztuk) sprawiają, że są to podręcznikowe wytłoczki progresywne.
- Zaciski mocujące kabinę- Małe, uformowane klipsy ze sprężynami i zakładkami mocującymi. Dzięki prostym sekwencjom gięcia liczba stacji wynosi od czterech do sześciu.
- Wzmocnienia zawiasów drzwiowychProfile - płaskie-do-kątowych z wpuszczonymi lub przelotowymi otworami. Umiarkowana grubość i proste gięcie odpowiadają-progresywnej produkcji jednoprzebiegowej.
Te komponenty samochodowe, które wytwarza się metodą progresywnego tłoczenia, często pracują z szybkością od 150 do 300 uderzeń na minutę, dostarczając gotowe części szybciej, niż jakikolwiek alternatywny proces mógłby zapewnić porównywalną jakość.
Zaciski podwozia, wieszaki i części wzmacniające
Podwozie ciężarówki składa się z dziesiątek małych elementów mocujących i wsporników, z których każdy jest zamówiony w ilościach, które sprawiają, że progresywne oprzyrządowanie jest łatwe do uzasadnienia:
- Wieszaki wydechowe- Drut-w kształcie haczyków lub tłoczonych metalowych haczyków z pojedynczym zagięciem i gumowym otworem izolującym. Cztery-matryce stacji obsługują je z dużą prędkością.
- Zaciski przewodów hamulcowych i elementy ustalające przewodów paliwowych- Profile zatrzaskowe-z ramionami sprężynowymi wykonanymi z cienkiego paska. Powtarzalne kształty bez głębokiego rysowania.
- Wewnętrzne klipsy mocujące- Wciskane-zaciski ustalające i-zaciski J stosowane w mocowaniu tapicerki kabiny. Ich niewielka powierzchnia oznacza, że wiele części może być jednocześnie zagnieżdżonych na szerokości paska.
Zauważysz wzór w każdej kategorii powyżej: części pozostają stosunkowo płaskie, utrzymują taśmę nośną na wszystkich etapach formowania i pracują z roczną wydajnością wystarczająco dużą, aby szybko amortyzować koszty oprzyrządowania.
Części, które nie należą do matrycy progresywnej
Uczciwość w zakresie ograniczeń pozwala podejmować lepsze decyzje dotyczące narzędzi. Niektóre elementy pojazdów ciężarowych wykraczają poza to, co dobrze radzi sobie z tłoczeniem progresywnym:
- Głęboko-pobierane zbiorniki lub rezerwuary paliwa- Głębokość rysowania przekracza to, co może wytrzymać pasek nośny bez rozdarć.
- Ponadwymiarowe szyny ramy lub pełne-poprzeczki- Wymiary części przekraczają praktyczne ograniczenia szerokości paska (zwykle maksymalnie od 600 mm do 800 mm, w zależności od wydajności prasy).
- Specjalistyczne części do samochodów ciężarowych w małych ilościach- Roczne zapotrzebowanie poniżej 30 000 do 50 000 jednostek rzadko uzasadnia inwestycję w oprzyrządowanie, gdyoprzyrządowanie do matryc progresywnych może wahać się od 30 000 do ponad 250 000 dolarów.
- Części wymagające częstych zmian w projekcie- Zmiany geometrii po skonstruowaniu matrycy mogą kosztować prawie połowę pierwotnej ceny narzędzia po przeróbce.
Linia podziału jest wyraźna: jeśli część mieści się na pasku, pozostaje stabilna podczas formowania i ma wystarczającą objętość, tłoczenie progresywne jest prawdopodobnie najtańszą-ścieżką. Jeśli nie, matryce transferowe, hydroformowanie lub zespoły gotowe mogą lepiej służyć do - porównania, które znajdziesz w następnej sekcji na podstawie szczegółów na poziomie-materiału, które wpływają na każdą decyzję dotyczącą oprzyrządowania.
Wybór materiału i zakresy grubości dla matryc progresywnych do części do samochodów ciężarowych
Materiał, który stemplujesz, określa wszystkie wymagania dotyczące - tonażu prasy, wymiary prześwitu matrycy, harmonogramy konserwacji i ostatecznie jakość części w ciągu wielu-milionów- cykli produkcyjnych. Wybór odpowiednich materiałów do tłoczenia progresywnego do zastosowań w pojazdach ciężarowych nie jest wyłącznie kwestią wytrzymałości. Jest to kwestia odkształcalności, zużycia i całkowitego-kosztu, która od pierwszego dnia kształtuje projekt oprzyrządowania.
Stale-o wysokiej wytrzymałości i-stale dwufazowe na części konstrukcyjne samochodów ciężarowych
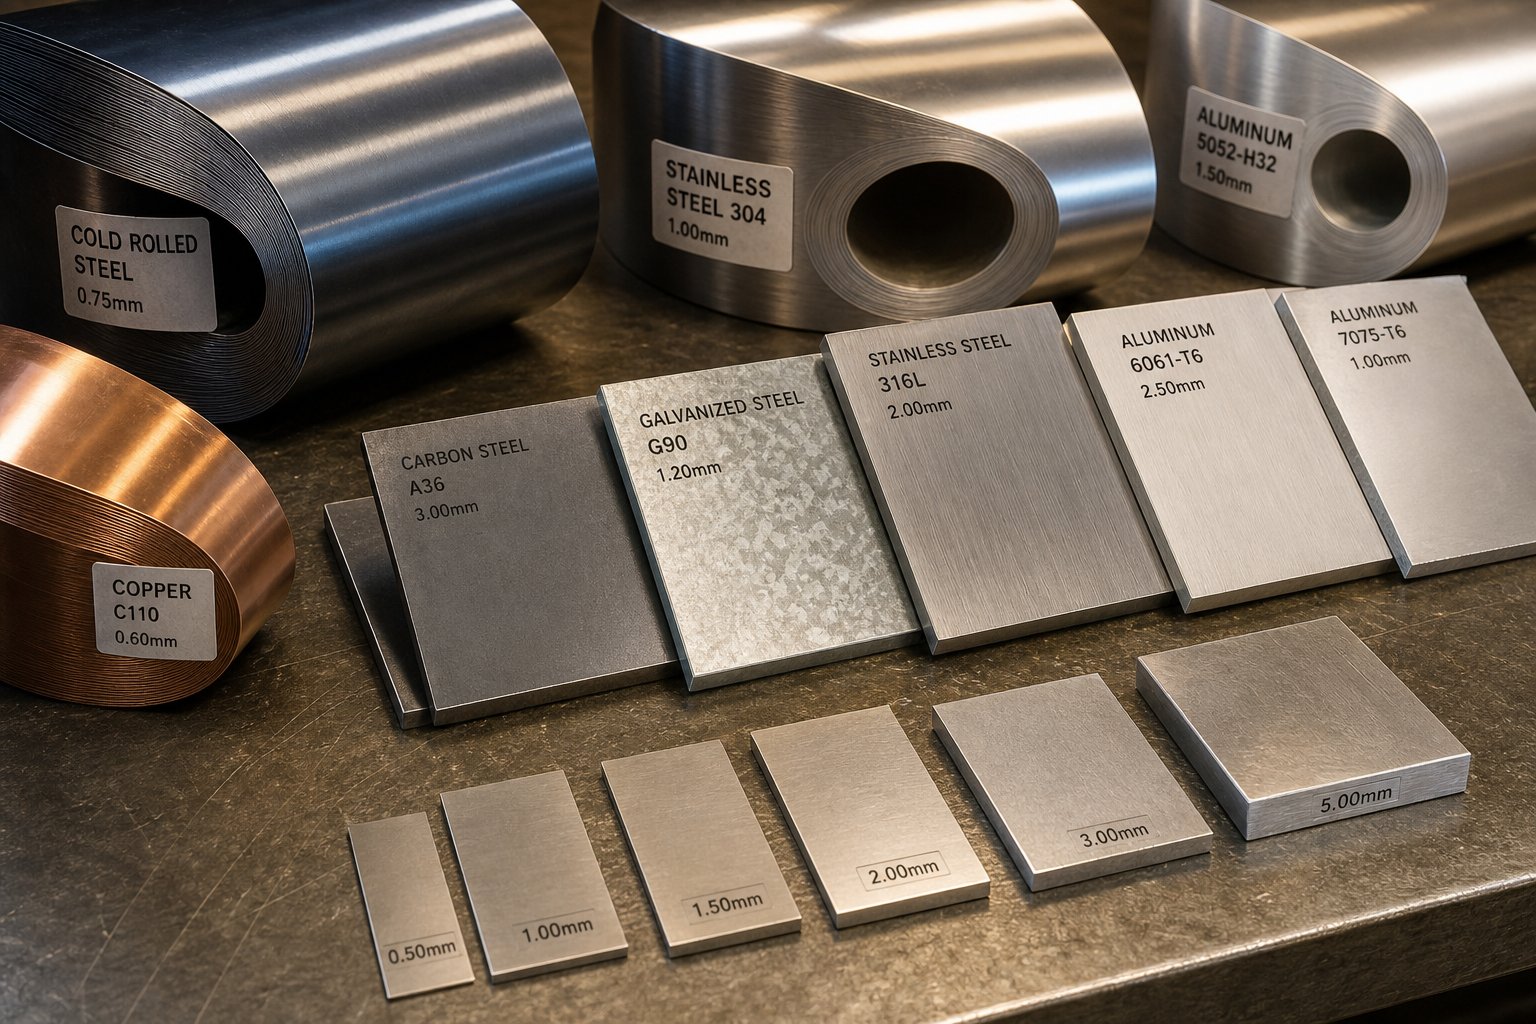
Większość wsporników i wzmocnień konstrukcyjnych samochodów ciężarowych opiera się na gatunkach stali-niskostopowej-o wysokiej wytrzymałości (HSLA) określonych zgodnie z normą SAE J2340. Gatunki takie jak 340X (minimalna wydajność 340 MPa) i 420X (minimalna wydajność 420 MPa) zapewniają poprawę wytrzymałości-w-masie, której potrzebują producenci OEM samochodów ciężarowych, zachowując jednocześnie możliwość formowania w matrycach progresywnych. Wytłaczanie progresywne stali przy użyciu tych gatunków wymaga szczególnej uwagi na sprężystość - powrotu elastycznego materiału po zgięciu. Stale HSLA sprężynują znacznie bardziej niż stal miękka, często wymagając kompensacji wygięcia od 2 do 4 stopni wbudowanej bezpośrednio w geometrię matrycy.
W przypadku-wsporników krytycznych - należy wziąć pod uwagę konstrukcje mocujące kabinę lub-wzmocnienia słupków B - stale dwu-fazowe (DP), takie jak DP590 i DP780. Gatunki te łączą w sobie miękką matrycę ferrytową z twardymi wyspami martenzytycznymi, zapewniając wytrzymałość na rozciąganie powyżej 590 MPa, zachowując jednocześnie wystarczające wydłużenie do umiarkowanego zginania. Kompromis-? Większe siły formowania, przyspieszone zużycie stempla i zwiększone zatrzaskiwanie-w wyniku wstrząsów, które mogą powodować odpryskiwanie elementów matrycy. JakFabrykator zauważaim twardszy materiał, tym mniej rzeczywistego ścinania występuje i tym bardziej się „pęka”, zwiększając obciążenie udarowe odwrotne zarówno przez matrycę, jak i prasę.
Blachy ocynkowane (GI) i ocynkowane z przeżarzaniem (GA) zapewniają dodatkową ochronę antykorozyjną elementów podwozia i ramy. Powłoka cynkowa zachowuje się inaczej w przypadku tłoczenia progresywnego stali węglowej: powłoki ocynkowane z przeżarzaniem są twardsze i bardziej podatne na pudrowanie podczas formowania, podczas gdy powłoki ocynkowane są bardziej miękkie, ale mogą zacierać się na powierzchniach matrycy. Obydwa wymagają specjalnych smarów i ściślejszej kontroli wykończenia powierzchni matrycy, aby zapobiec uszkodzeniu powłoki.
Aluminium i stopy lekkie do tłoczenia progresywnego
Nakaz redukcji masy wymusza stopniowe tłoczenie aluminium w pojazdach, które tradycyjnie były wykonane wyłącznie ze stali-. Stopy takie jak 5052-H32 (wydajność 215 MPa, doskonała odkształcalność) pasują do osprzętu kabiny i wsporników wewnętrznych, natomiast 6061-T6 (wydajność 275 MPa) sprawdza się w zastosowaniach konstrukcyjnych, gdzie wyższa wytrzymałość uzasadnia trudności w formowaniu.
Aluminium zachowuje się zasadniczo inaczej w matrycy progresywnej niż stal. Tworzywo-twardnieje szybciej, co oznacza, że na każdym kolejnym stanowisku formowania napotyka się coraz twardszy materiał. Zaciera się także agresywnie na powierzchniach stali narzędziowej bez odpowiedniego smarowania lub powłok matrycowych. Suche-powłoki smarne i powłoki PVD, takie jak TiN lub CrN, na powierzchniach matryc są standardową praktyką w przypadku przebiegów aluminiowych. Sprężynowanie w aluminium jest zazwyczaj 1,5 do 2 razy większe niż w przypadku równoważnej-stali miękkiej, co wymaga bardziej agresywnych kątów wygięcia i czasami dodatkowych stanowisk ponownego uderzenia.
Jak właściwości materiału wpływają na zużycie i konserwację matrycy
Stal do tłoczenia wybrana na płytki narzędziowe musi odpowiadać ścieralności materiału obrabianego i wymaganiom formowania. Twardsze arkusze zużywają się szybciej, skracają okresy między konserwacjami i zwiększają całkowity koszt posiadania. Oto porównanie popularnych materiałów-na części do samochodów ciężarowych pod względem właściwości, które mają największe znaczenie dla wydajności matrycy progresywnej:
| Tworzywo | Granica plastyczności (MPa) | Ocena odkształcalności | Tendencja do sprężynowania | Zalecana stal matrycowa |
|---|---|---|---|---|
| Stal miękka (SAE 1008/1010) | 170–210 | Doskonały | Niski | Stal narzędziowa D2 lub A2 |
| HSLA 340X (SAE J2340) | 340–400 | Dobry | Umiarkowany | D2 z powłoką TiCN |
| HSLA 420X (SAE J2340) | 420–480 | Umiarkowany | Umiarkowany-Wysoki | Stal narzędziowa M2 lub PM |
| Dwufazowy-DP590 | 340–590 (rozciąganie) | Umiarkowany | Wysoki | Stal narzędziowa PM (CPM 10V) |
| Dwufazowy-DP780 | 450–780 (rozciąganie) | Niski-Umiarkowany | Bardzo wysoki | Wkładki węglikowe w miejscach zużycia |
| Stal ocynkowana (GA). | Różni się w zależności od bazy | Dobry (proszki powłokowe) | Według klasy podstawowej | Polerowana powłoka D2-o niskim tarciu |
| Aluminium 5052-H32 | 195–215 | Doskonały | Umiarkowany-Wysoki | D2 z powłoką TiN/CrN PVD |
| Aluminium 6061-T6 | 275–310 | Umiarkowany | Wysoki | Płytki z węglika spiekanego lub-powlekanego ceramiką |
Grubość napędza wybór tonażu prasy proporcjonalnie. Wspornik HSLA o grubości 1,5 mm może wymagać 150 ton na wszystkich aktywnych stacjach, podczas gdy ta sama geometria w przypadku grubości 4,0 mm może wymagać 400 ton lub więcej. Luz matrycy - szczelina pomiędzy stemplem a otworem matrycy - również zwiększa się wraz z grubością. Typowy luz dla stalowych matryc do tłoczenia wynosi od 6% do 10% grubości materiału na stronę; aluminium wymaga mniejszych prześwitów (około 5% do 8%), aby zapobiec nadmiernemu tworzeniu się zadziorów.
Dopasowanie gatunku materiału do odpowiedniego połączenia stali matrycy do tłoczenia, strategii smarowania i wydajności prasy odróżnia matrycę, która wytrzymuje milion trafień bez przeróbek, od tej, która wykrawa stemple po 50 000 cyklach. Te zachowania materiałów wyznaczają również zasady projektowania, których inżynierowie muszą przestrzegać podczas określania geometrii części. - Wiązania w następnej sekcji przekładają się na praktyczne wytyczne DFM.
Projektowanie pod kątem możliwości produkcyjnych w progresywnych częściach do samochodów ciężarowych
Właściwości materiału wyznaczają granice, ale geometria części określa, czy projekt matrycy progresywnej faktycznie działa -, czy też zużywa budżet na narzędzia w iteracjach, których można uniknąć. Projektowanie pod kątem produktywności (DFM) to obszar, w którym inżynierowie części do samochodów ciężarowych i specjaliści od tłoczenia dopasowują się do fizycznych możliwości metalu w narzędziu do progresywnego tłoczenia. Zrób to odpowiednio wcześnie, a skrócisz ramy czasowe PPAP, skrócisz cykle prób i unikniesz kosztownej pętli „kompilacji-testowania-poprawek”, która opóźnia uruchomienie produkcyjne.
Decyzje inżynieryjne podjęte w fazie DFMdyktować do 80% całkowitego kosztu produkcji. Oznacza to, że geometria zamrożona w modelu CAD ma większy wpływ na-ekonomikę części niż jakiekolwiek dalsze negocjacje z dostawcą.
Zaginaj promienie i rysuj ograniczenia głębokości dla materiałów-do ciężarówek
Wsporniki do samochodów ciężarowych w zakresie od 2,0 mm do 6,0 mm są w zakresie formowania pchającego ograniczeniami, z którymi cieńsze części konsumenckie nigdy nie mają do czynienia. Podstawowa zasada projektowania tłoczników progresywnych dla zagięć: wewnętrzny promień zagięcia powinien być równy lub większy niż grubość materiału (R większy lub równy T). Spadek poniżej tego progu w stalach HSLA lub-dwufazowych stwarza ryzyko mikro-pęknięć na wierzchołku zgięcia, nieprawidłowej koncentracji naprężeń podczas pracy i przedwczesnego zużycia stempla.
Głębokość rysowania stanowi trudniejsze ograniczenie. Wewnątrz matrycy progresywnej część pozostaje przymocowana do taśmy nośnej na wszystkich stanowiskach formujących. Głębokie zaciągnięcia rozciągają i pocieniają połączenia nośne, ostatecznie je rozrywając. W przypadku stali-do grubości samochodów ciężarowych praktyczna głębokość tłoczenia w narzędziu z matrycą progresywną wynosi około 1,0 do 1,5 szerokości paska w przypadku elementu ciągnącego. Wszystko głębsze zazwyczaj wymaga matrycy transferowej lub dedykowanej stacji ciągnącej z oddzielnym pustym uchwytem -, co zwiększa koszty i złożoność.
Oto podstawowe zasady DFM, których powinni przestrzegać inżynierowie zajmujący się częściami do samochodów ciężarowych przy określaniu geometrii narzędzia do progresywnego tłoczenia:
- Minimalny promień zgięcia:R Większy lub równy 1,0 T dla stali HSLA; R Większy lub równy 1,5 T dla gatunków dwu-fazowych (DP590 i wyższych), aby zapobiec pęknięciom.
- Odległość otworu-do-krawędzi:Minimum 2,0 T od środka dowolnego otworu do najbliższej krawędzi lub uformowanego elementu. Bliższe umieszczenie zniekształca geometrię otworu podczas zginania.
- Minimalna średnica otworu:Co najmniej 1,0 T dla otworów okrągłych. Mniejsze kolczyki wymagają specjalnych stempli z krótszymi okresami konserwacji.
- Limit głębokości rysowania:Jeśli to możliwe, utrzymuj uformowaną głębokość poniżej 1,5-krotności szerokości elementu. Przekroczenie tej wartości grozi rozerwaniem paska nośnego i zniekształceniem części.
- Orientacja kierunku ziarna:Określ zagięcia prostopadłe do kierunku walcowania kręgu, aby zmniejszyć ryzyko pęknięcia na uformowanych krawędziach.
- Przejścia od płaskich-do-formy:Należy uwzględnić odpowiednie wycięcia na przecięciach zagięć, aby zapobiec zwijaniu się i rozdzieraniu materiału.
Optymalizacja układu pasków i projektowanie nośników
Pasek nośny stanowi podstawę każdego progresywnego narzędzia i matrycy, - fizycznie łączy każdą część z następną poprzez wszystkie stanowiska formujące. W przypadku ciężkich-części do samochodów ciężarowych konstrukcja nośnika wymaga więcej uwagi niż lżejsze-części, ponieważ grubszy materiał jest odporny na zginanie potrzebne do dostosowania się do różnic wysokości między stacjami.
Dwa podstawowe typy nośników służą różnym celom. Asolidny nośniksprawdza się w przypadku części wymagających podstawowego cięcia i gięcia, gdzie cały pasek pozostaje płaski przez cały skok. Rozciągliwy nośnik wstęgi pasuje do części z głębszym formowaniem lub wytłoczeniem, umożliwiając swobodny przepływ metalu bez zmiany odległości podziałki pomiędzy progresjami. W przypadku wsporników samochodów ciężarowych o umiarkowanej głębokości wciągania, rozciągliwe nośniki zapobiegają błędom pozycjonowania, które w przeciwnym razie gromadziłyby się na wielu stacjach.
Umiejscowienie otworów pilotujących jest bezpośrednio powiązane z niezawodnością nośnika. Piloci powinni być umieszczeni w stabilnych, nieuformowanych odcinkach paska -, zwykle w samej wstędze nośnej, a nie wewnątrz granicy części. Zapewnia to stałą dokładność pasowania, nawet gdy w operacjach formowania stosowane są siły, które mogłyby przesunąć pasek w bok.
Optymalizacja szerokości taśmy wpływa zarówno na koszt materiału, jak i na wybór prasy. Szersze listwy mieszczą większe wsporniki samochodów ciężarowych, ale wymagają pras o większych wymiarach łoża. Tam, gdzie to możliwe, zagnieżdżenie dwóch mniejszych części na całej szerokości paska poprawia wykorzystanie materiału i zmniejsza procent złomu, co jest bezpośrednią dźwignią kosztów w-programach o dużym wolumenie.
Zmniejszenie liczby stanowisk poprzez uproszczenie geometrii
Każda dodatkowa stacja w matrycy progresywnej zwiększa koszt oprzyrządowania, wydłuża matrycę i może wymagać większej prasy. Konstrukcja matrycy do tłoczenia metalu, która minimalizuje liczbę stacji bez poświęcania funkcjonalności części, to obszar, w którym DFM zapewnia największe korzyści.
Praktyczne strategie obejmują:
- Połącz operacje przebijania:Grupuj dziury, które mają tę samą płaszczyznę, w jedną stację, zamiast rozkładać je na wiele trafień.
- Wyeliminuj funkcje kosmetyczne, które dodają stacje:Wytłaczane logo lub ozdobne koraliki, które wymagają dedykowanych stacji monetarnych, mogą nie uzasadniać kosztów narzędzi w przypadku niewidocznych-części konstrukcyjnych.
- Uprość kąty złożone:Wspornik z trzema oddzielnymi kątami zgięcia w różnych płaszczyznach wymaga trzech stanowisk formujących. Przeprojektowanie dwóch zagięć we wspólnej płaszczyźnie pozwala zaoszczędzić jedną pełną stację.
- Integracja z-dodatkowymi operacjami:Dodanie-gwintowania matrycy lub wstawienia sprzętu eliminuje dalsze etapy montażu i może skrócić całkowity czas realizacji nawet o 30%, mimo że do matrycy dodawana jest stacja.
Właśnie te kompromisy w geometrii- są właśnie powodem, dla którego wczesna współpraca między inżynierami-projektantami OEM a specjalistami od progresywnych narzędzi i matryc daje lepsze wyniki niż przekazywanie zamrożonego projektu do wyceny. Dostawcy tłoczenia, którzy przekazują informacje zwrotne DFM na fazę projektowania - przed zablokowaniem geometrii - pomagają uniknąć kosztownych rewizji narzędzi po cięciu hartowanej stali. Jako jeden przykład,YICHENwspiera zespoły inżynierów OEM z branży motoryzacyjnej, poziomu-1 i{3}}2, udostępniając studia przypadków procesów tłoczenia i informacje zwrotne DFM dotyczące części metalowych konstrukcyjnych, podwozi i ciężarówek, ilustrując, jak wkład inżynieryjny po stronie dostawcy na etapie projektowania skraca drogę od koncepcji do zatwierdzonego projektu tłocznika.
Głębsza lekcja: narzynka progresywna to-precyzyjnie hartowane narzędzie. Zmiany w projekcie na późnym-etapie mogą kosztować prawie połowę pierwotnej inwestycji w narzędzia związane z przeróbkami. Inwestycja czasu inżynierskiego na początku - w symulację, przegląd DFM i wspólne udoskonalanie geometrii - zwraca się wielokrotnie w trakcie całej serii produkcyjnej. Ta inwestycja w oprzyrządowanie i ilości potrzebne do jej uzasadnienia są dokładnie tym, co szczegółowo opisuje przyszła analiza kosztów.
Progresywne tłoczenie a matryce transferowe i metody alternatywne
Wybór odpowiedniego procesu formowania nie polega na wybraniu ulubionego -, ale na dopasowaniu możliwości procesu do wymagań części. Progresywny układ matrycy i tłoczenia zapewniający najniższy koszt zacisku montażowego kabiny może być całkowicie złym wyborem w przypadku dużej skorupy-poprzeczek z głębokimi tłoczeniami. Nabywcy OEM samochodów ciężarowych i inżynierowie projektujący potrzebują jasnych ram umożliwiających podjęcie decyzji, która metoda pasuje do której części, bez nadmiernego-inwestowania w oprzyrządowanie lub-niedostatecznego dostarczania geometrii.
Matryca progresywna a matryca transferowa do wsporników samochodów ciężarowych
Najczęstszym pytaniem, z którym spotykają się inżynierowie samochodów ciężarowych, jest tłoczenie matrycą progresywną i tłoczeniem transferowym. W obu przypadkach stosuje się narzędzia ze stali hartowanej i prasy-o dużym tonażu, ale rozwiązują różne problemy.
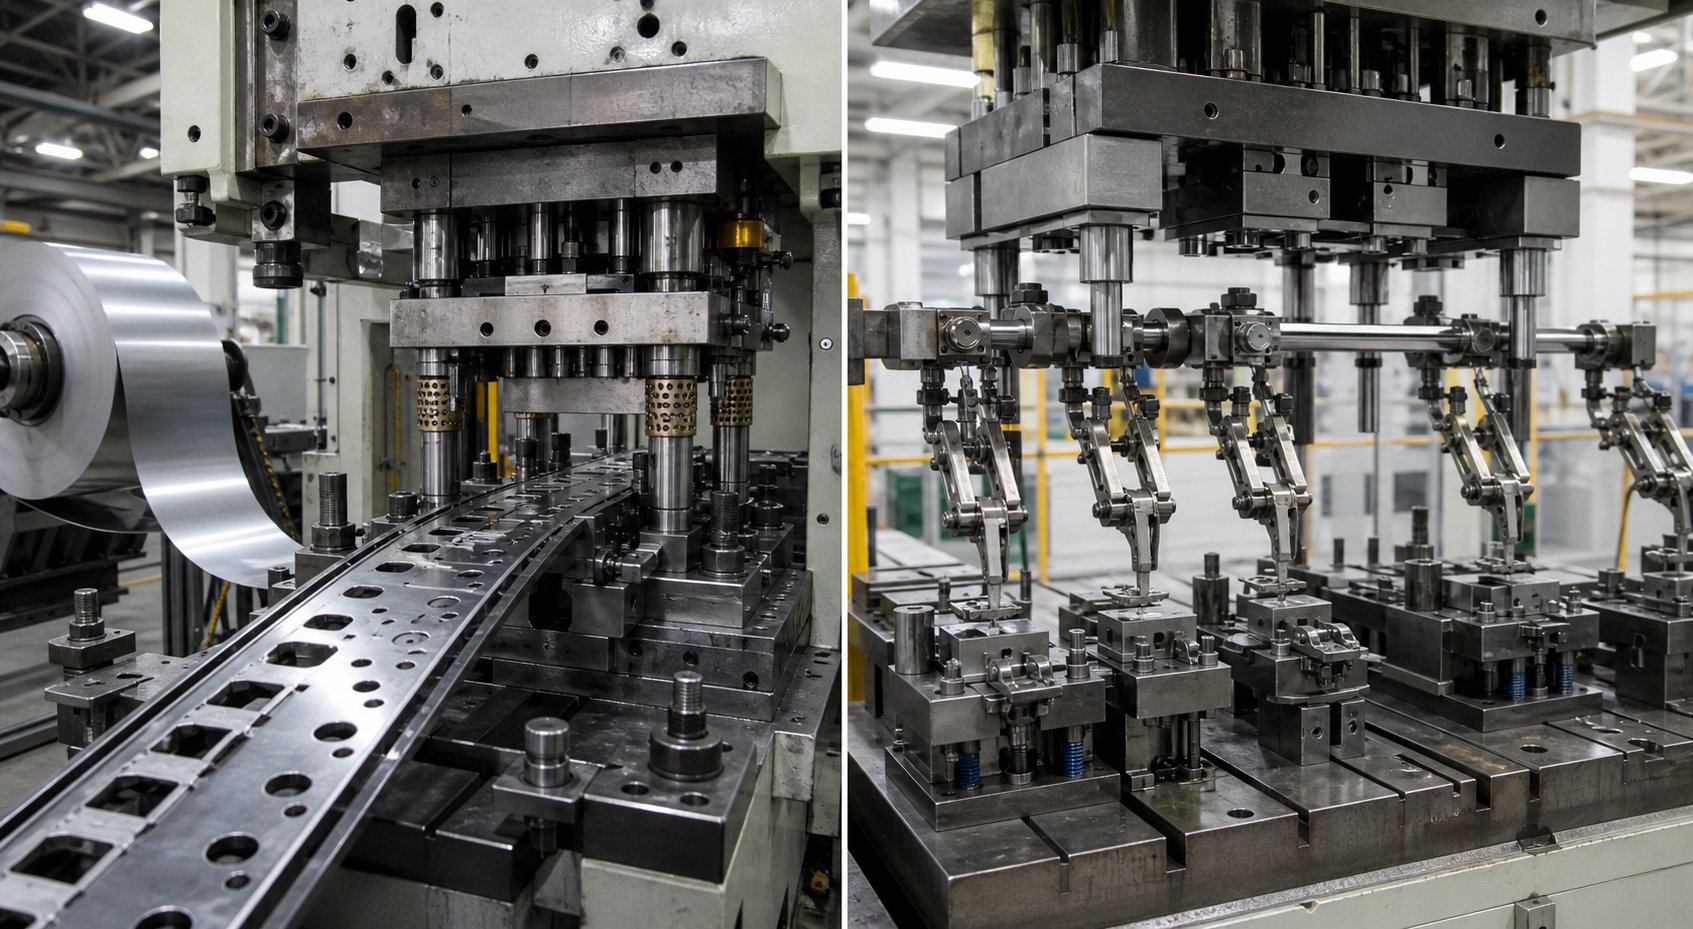
Matryce progresywne utrzymują część przymocowaną do taśmy nośnej przez wszystkie stanowiska formujące. To ograniczenie ogranicza rozmiar części do tego, co mieści się w szerokości paska (zwykle poniżej 600 mm) i utrzymuje płytką głębokość rysowania. Ale korzyścią jest szybkość. - brak mechanicznego mechanizmu przenoszenia oznacza krótsze czasy cykli i mniej ruchomych części do konserwacji.
Matryce transferowe najpierw wycinają półfabrykat z taśmy, a następnie przemieszczają go niezależnie pomiędzy stacjami za pomocą chwytaków mechanicznych lub systemów wahadłowych. Umożliwia to większe półfabrykaty, głębsze rysowanie i bardziej złożone-formowanie trójwymiarowe. Matryca transferowa zmniejsza również zużycie materiału, ponieważ eliminuje wstęgę nośną, oszczędzając koszty materiału w każdym cyklu. Kompromis-? Mniejsza przepustowość, większa złożoność narzędzi i dłuższe czasy przezbrajania pomiędzy seriami produkcyjnymi.
Szczególnie w przypadku wsporników do samochodów ciężarowych: jeśli część mieści się na pasku, wymaga umiarkowanego formowania i produkuje ponad 100 000 sztuk rocznie, tłoczenie progresywne wygrywa-kosztem części. Jeśli wspornik przekracza limity szerokości paska lub wymaga głębokości rysowania przekraczającej 1,5-krotność szerokości elementu, konieczne są matryce transferowe niezależnie od objętości.
Kiedy obróbka CNC lub matryce złożone mają większy sens
Nie każda część ciężarówki w ogóle wymaga tłocznika. Dwie alternatywy zasługują na ocenę przed przeznaczeniem pieniędzy na oprzyrządowanie.
Tłoczenie matrycowe umożliwia wykonanie wielu operacji cięcia - wykrawania i przekłuwania - za jednym pociągnięciem prasy. Wytwarza płaskie części z doskonałą dokładnością wymiarową i mniejszymi tolerancjami niż metody progresywne, które można uzyskać na krawędziach ciętych. W przypadku prostych płaskich podkładek, podkładek regulacyjnych lub nośników uszczelek, które wymagają jedynie zaślepienia i przekłucia otworu bez żadnego formowania, matryce złożone zapewniają precyzję przy niższych kosztach oprzyrządowania. Ograniczenie jest jasne: matryce złożone nie mogą się zginać, formować ani rozciągać. Obsługują wyłącznie geometrię-dwuwymiarową.
Obróbka CNC pojawia się, gdy roczne wielkości są zbyt niskie, aby uzasadnić jakąkolwiek inwestycję w tłoczenie. Prototypowe wsporniki, niskonakładowe-specjalistyczne pojazdy ciężarowe produkujące mniej niż 5000 części rocznie lub części wymagające tolerancji poniżej ±0,05 mm w przypadku elementów obrabianych maszynowo – wszystko to wskazuje na CNC. Koszt-części jest wyższy, ale czas realizacji oprzyrządowania jest zerowy i zapewnia pełną elastyczność projektowania. W przypadku programów ciężarówek, w których wciąż powtarzana jest geometria, obróbka skrawaniem zapewnia czas do czasu, aż projekt się zamrozi, a objętość uzasadnia matryce i oprzyrządowanie do tłoczenia.
Macierz decyzyjna oparta na objętości, rozmiarze i geometrii
Kiedy oceniasz propozycje dostawców lub wybierasz ścieżki procesu dla nowej platformy samochodów ciężarowych, decyzja sprowadza się do pięciu zmiennych. Oto porównanie metod progresywnych, transferowych, złożonych i CNC w odniesieniu do najważniejszych kryteriów:
| Kryteria | Progresywna kostka | Matryca transferowa | matryca złożona | Obróbka CNC |
|---|---|---|---|---|
| Zakres rozmiarów części | Mały i średni (do ~600 mm) | Średnie i duże (do 1200 mm+) | Mały i średni (tylko mieszkanie) | Dowolny rozmiar (osprzęt-ograniczony) |
| Grubość materiału | 0,5 mm do 6,0 mm | 0,8 mm do 12,0 mm | 0,3 mm do 6,0 mm | Dowolny (płyta lub arkusz) |
| Idealna roczna objętość | 100 000 do 5 000,000+ | 25 000 do 500 000 | 10 000 do 500 000 | 1 do 10 000 |
| Koszt-części w skali | Najniższy | Niski-Umiarkowany | Niski (tylko płaskie części) | Najwyższy |
| Czas realizacji oprzyrządowania | 12 do 20 tygodni | 14 do 24 tygodni | 8 do 14 tygodni | Brak (tylko programowanie) |
| Złożoność geometryczna | Umiarkowane (zakręty, płytkie kształty, kolczyki) | Wysoka (głębokie rysunki, duże formy, złożone 3D) | Niski (tylko płaskie wygaszanie i przekłuwanie) | Bardzo wysoka (dowolna geometria obrabialna) |
Z tego porównania wyłania się kilka wzorców. Progresywne tłoczenie matrycowe umożliwia wykorzystanie dużej-objętości, małych-do-średnich części, gdzie koszt-części ma największe znaczenie. Matryce transferowe podnoszą się tam, gdzie progresywny osiąga ograniczenia rozmiaru i głębokości. Tłoczenie matrycowe wypełnia niszę dla płaskich, precyzyjnych części, w których formowanie nie jest konieczne. Obróbka CNC służy jako zawór bezpieczeństwa o małej-objętości,- kosztowny w przeliczeniu na sztukę, ale bez konieczności stosowania hartowanych narzędzi.
W przypadku większości programów dla samochodów ciężarowych odpowiedzią nie jest jeden proces, ale cały portfel. Wsporniki szyn ramy i zaciski kabiny poruszają się w matrycach progresywnych. Większe skorupy konstrukcyjne trafiają do pras transferowych. Ilości prototypowe i przedprodukcyjne-rozpoczynają się na CNC do momentu, gdy wielkość uzasadnia inwestycję w matrycę do tłoczenia. Wiedza o tym, gdzie każda metoda osiąga próg rentowności - i gdzie się ona załamuje -, jest podstawą do zbudowania budżetu na narzędzia, który utrzyma się przez cały okres eksploatacji platformy ciężarówki.
Inwestycje w narzędzia i analiza progu rentowności produkcji.-Analiza rentowności
Wiedza o tym, który proces pasuje do Twojej roli, to połowa równania. Drugą połową jest wiedza, kiedy liczby faktycznie działają na Twoją korzyść. Progresywne oprzyrządowanie do matryc stanowi znaczną inwestycję kapitałową z góry, ale w przypadku programów samochodów ciężarowych o odpowiednim profilu wolumenowym zapewnia najniższy możliwy do osiągnięcia koszt-części w całym okresie trwania programu. Kluczem jest zrozumienie, gdzie znajduje się-punkt rentowności i jakie czynniki popychają go w górę lub w dół.
Amortyzacja narzędzi i-progi progowe wolumenu rentowności
Ceny progresywnych narzędzi matrycowych do części do samochodów ciężarowych zwykle wahają się od 10 000 USD za prostsze narzędzia do 350 000 USD za złożone matryce wielo-stanowiskowe, przy czym większość wsporników do samochodów ciężarowych o średniej-złożoności mieści się w przedziale od 15 000 do 60 000 USD. Matematyka, która sprawia, że długotrwałe tłoczenie metali jest atrakcyjne, jest prosta: matryca o wartości 30 000 dolarów rozłożona na 30 000 części dodaje 1,00 dolara za sztukę do kosztu. Rozłóż tę samą matrycę na 300 000 części, a wkład w narzędzia spadnie do 0,10 USD. Przy milionie cykli jest to w zasadzie pomijalne.
W przypadku programów samochodów ciężarowych próg rentowności,-przy którym usługi stopniowego tłoczenia matrycowego stają się-tańsze niż cięcie laserowe lub formowanie na prasie krawędziowej, zwykle mieści się w przedziale od 10 000 do 50 000 jednostek rocznie, w zależności od złożoności części i kosztu alternatywnego procesu. Wysoko-komponenty klasy 8, produkowane w ilości 200 000 lub więcej sztuk rocznie, amortyzują narzędzia tak szybko, że ekonomika przypadająca na{11}część jest trudna do porównania jakąkolwiek inną metodą. Warianty specjalistycznych samochodów ciężarowych wytwarzających mniej niż 5000 sztuk rocznie rzadko uzasadniają inwestycję, chyba że części można przenosić na wiele platform pojazdów.
Na to, gdzie przypada-procent rentowności, wpływa kilka czynników:
- Liczba stacji:Każda dodatkowa stacja dodaje godziny obróbki, materiał matrycy i złożoność prób. Kostka z 6 stacjami może kosztować 20 000 dolarów; matryca z 14 stacjami dla tej samej rodziny części może przekroczyć 60 000 dolarów.
- Klasa materiału:Tłoczenie stali HSLA lub stali dwu-fazowej wymaga najwyższej jakości stali matrycowych (gatunki PM, płytki węglikowe), które zwiększają koszt oprzyrządowania o 20% do 40% w porównaniu z narzędziami ze stali-miękkiej.
- Żądania tolerancji:Węższe tolerancje położenia wymagają bardziej precyzyjnej obróbki elementów matrycy i dłuższej walidacji prób, co zwiększa zarówno koszt początkowy, jak i czas realizacji.
- Oczekiwana żywotność matrycy:Narzędzie zaprojektowane na 500 000 trafień ma inną konstrukcję niż to zbudowane na 5 milionów. Dłuższe-oprzyrządowanie kosztuje więcej na początku, ale pozwala uniknąć przebudowy w połowie-programu.
- Matryce-wieloczęściowe:Zagnieżdżanie dwóch lub więcej części na skok zwielokrotnia wydajność bez proporcjonalnego zwiększania kosztów oprzyrządowania, poprawiając-ekonomikę progu rentowności w przypadku mniejszych komponentów.
W-operacjach drugorzędnych, które zmniejszają koszty montażu
Inwestycja w oprzyrządowanie nie istnieje samotnie, - konkuruje z całkowitym kosztem dostawy, a nie tylko samą operacją tłoczenia. Jednym z najsilniejszych argumentów ekonomicznych przemawiających za programami progresywnego tłoczenia i produkcji jest możliwość zintegrowania operacji wtórnych bezpośrednio w matrycy. Eliminując obsługę na dalszym etapie, eliminujesz koszty pracy na dalszym etapie.
Operacje-w matrycach powszechnie integrowane z matrycami progresywnymi części do samochodów ciężarowych obejmują:
- Podczas-gwintowania:Gwinty są wycinane lub formowane bezpośrednio na dedykowanej stacji, co eliminuje oddzielną operację gwintowania, która w innym przypadku wymagałaby mocowania i dodatkowego operatora.
- Wstawianie sprzętu:Nakrętki wciskane, kołki lub wkładki gwintowane PEM są wciskane w część podczas cyklu tłoczenia. Część opuszcza matrycę, gotowa do-montażu śrubowego.
- W-spawaniu matrycowym:Zgrzewanie punktowe oporowe lub zgrzewanie garbowe umożliwia mocowanie elementów drugorzędnych (nakrętek, wsporników, kołków) bez opuszczania linii prasy.
- Wykrywanie i pomiar kontaktu:Czujniki-w matrycy weryfikują krytyczne wymiary w czasie rzeczywistym, kierując podejrzane części, zanim trafią one do łańcucha dostaw.
Każdy z tych dodatków zwiększa złożoność oprzyrządowania i koszt początkowy, ale nagrodą jest bardziej kompletna część docierająca do stacji montażowej - mniej punktów styku, mniej strat jakościowych i mniejsza całkowita praca na sztukę. W przypadku programów tłoczenia progresywnego o dużej szybkości, obejmujących setki tysięcy cykli, nawet kilka centów zaoszczędzonych na części w wyniku wyeliminowania związków manipulacyjnych przekłada się na znaczne roczne oszczędności.
Wykorzystanie taśmy i optymalizacja ilości złomu
Koszt materiałów jest często największym pojedynczym wydatkiem zmiennym w długoterminowym tłoczeniu progresywnym, więc zarządzanie odpadami ma bezpośredni wpływ na-ekonomikę części. Dostawcy usług progresywnego tłoczenia metali optymalizują układ taśmy, aby wydobyć maksymalną wartość z każdego metra cewki.
Wykorzystanie taśmy - procent zakupionego materiału, który trafia do gotowych części zamiast do kosza na złom - zazwyczaj waha się od 60% do 85% w zależności od geometrii części. Inteligentne zagnieżdżanie, zminimalizowane szerokości wstęg pomiędzy częściami i konstrukcje nośników wykorzystujące możliwie najmniej materiału, zwiększają wykorzystanie. 5% poprawa wykorzystania materiałów w programie zużywającym 200 ton stali HSLA rocznie przekłada się na 10 ton uniknięcia zakupu materiałów -, co stanowi pozycję w prawdziwym budżecie.
Koszty utrzymania matrycy w cyklu życia dopełniają całościowy obraz inwestycji.Szacunki branżowe szacują, że roczna konserwacja będzie wynosić od 5% do 10% pierwotnej wartości matrycy, obejmujące rutynowe ostrzenie, podkładki regulacyjne, wymianę stempla i okresową kontrolę. Zaniedbanie konserwacji prowadzi do powstawania zadziorów, odchyleń wymiarowych i ostatecznie katastrofalnej w skutkach awarii matrycy -, a wszystko to jest znacznie droższe niż planowana konserwacja. Dobrze-konserwowana matryca progresywna wytrzymuje miliony cykli, co czyni ją jednym z-najdłużej żywotnych aktywów kapitałowych w łańcuchu dostaw części do samochodów ciężarowych.
Ekonomia wyraźnie wskazuje w jednym kierunku: gdy roczny wolumen przekroczy-próg rentowności, progresywne tłoczenie zapewnia wydajność kosztową, której produkcja, obróbka skrawaniem, a nawet tłoczenie nie są w stanie dorównać w przypadku małych-i-części do samochodów ciężarowych. Jednak koszty bez jakości to fałszywa oszczędność -, a systemy jakości, tolerancje i kwalifikacje dostawców, które chronią Twoją inwestycję produkcyjną, zasługują na równie rygorystyczną ocenę.
Standardy jakości i wybór odpowiedniego partnera w zakresie tłoczenia części do samochodów ciężarowych
Matryca progresywna może zapewnić najniższy-koszt części w branży -, ale tylko wtedy, gdy każda dostarczana część rzeczywiście spełnia specyfikację. Błędy w zakresie jakości podzespołów pojazdów ciężarowych niosą ze sobą konsekwencje wykraczające daleko poza koszty złomowania: wycofanie produktów z rynku, przestoje linii montażowych i utracone nagrody za platformy. Właśnie dlatego producenci OEM samochodów ciężarowych wymagają od swoich dostawców wytłoczek progresywnych przestrzegania jednych z najbardziej rygorystycznych standardów zarządzania jakością w produkcji. Zrozumienie wymagań tych standardów - i wiedza, jak ocenić pod ich kątem dostawcę tłoczników - chroni Twój program przed opóźnieniami w uruchomieniu i przerwami w produkcji.
Wymagania IATF 16949 i PPAP dla dostawców części do samochodów ciężarowych
IATF 16949:2016 to podstawowy certyfikat jakości, którego oczekują producenci OEM samochodów ciężarowych i dostawcy Tier-1 od każdego producenta matryc progresywnych składającego oferty na prace produkcyjne. Opiera się na normie ISO 9001, ale dodaje specyficzne dla branży motoryzacyjnej wymagania dotyczące zapobiegania defektom, zaawansowanego planowania jakości produktu (APQP) i zatwierdzania części produkcyjnych (PPAP). Zponad 65 000 certyfikowanych dostawców na całym świecie, IATF 16949 nie jest wyróżnikiem - jest to bramka. Dostawcom posiadającym jedynie ISO 9001 zazwyczaj brakuje udokumentowanych możliwości PPAP, dyscypliny FMEA i infrastruktury SPC, których wymagają programy dla ciężarówek.
Poziomy składania PPAP określają, ile dokumentacji dostarcza dostawca przed zatwierdzeniem produkcji. Producenci OEM samochodów ciężarowych często wymagają przedłożenia poziomu 3, które obejmuje raporty wymiarowe, certyfikaty materiałowe, diagramy przebiegu procesów, plany kontroli, badania Gage R&R i wskaźniki zdolności (Cpk) dla krytycznych charakterystyk. Wykwalifikowany dostawca tłoczników dostarcza te opakowania szybko i całkowicie. - opóźnienia w dokumentacji PPAP przekładają się bezpośrednio na opóźnienia w uruchomieniu produkcji.
Tolerancje wymiarowe osiągalne w procesie tłoczenia progresywnego
Jakiej precyzji można właściwie oczekiwać od stali HSLA o grubości-do samochodów ciężarowych? W przypadku krytycznych cech, precyzyjne operacje tłoczenia i tłoczenia rutynowo utrzymują ± 0,05 mm na przekłutych otworach i uformowanych wymiarach w kontrolowanych warunkach prasy. Większe elementy w zakresie od 30 mm do 120 mm zwykle osiągają ±0,10 mm do ±0,15 mm, zgodnie z tolerancjami wysokiej klasy ISO 2768-1. Liczby te zakładają prawidłowo konserwowaną matrycę do tłoczenia metalu, stałe właściwości materiału i produkcję monitorowaną przez SPC.
Utrzymanie tych tolerancji w ciągu miliona-cykli to obszar, w którym systemy jakości zyskują na wartości. Wykresy statystycznej kontroli procesu (SPC) dotyczące wymiarów krytycznych wykrywają dryf, zanim części opuszczą tolerancję. Czujniki-w matrycy monitorują siłę docisku przy każdym skoku, wychwytując anomalie - zepsuty stempel, zacięcie, zmianę grubości materiału - w ciągu kilku sekund, a nie po zgromadzeniu tysięcy wadliwych części. Szybka-kontrola wizyjna na wyjściu prasy przeprowadza 100% weryfikację wymiarową, odrzucając podejrzane części, zanim dotrą do kontenera transportowego.
Konserwacja matryc tłoczących jest często-pomijaną zmienną wpływającą na długoterminową-tolerancję. Krawędzie tnące są matowe, powierzchnie formujące zużywają się, a luzy otwierają się stopniowo w ciągu setek tysięcy cykli. Matryce progresywne zaprojektowane do długotrwałego-użytkowania mogą wyprodukować miliony części w całym okresie ich użytkowania -, ale tylko przy zaplanowanej konserwacji zapobiegawczej, obejmującej ponowne szlifowanie krawędzi, wymianę sprężyn i weryfikację luzu w określonych-interwałach liczby skoków.
Ocena możliwości dostawców stemplowania dla programów samochodów ciężarowych
Jeśli porównujesz producentów matryc progresywnych w celu uzyskania nagrody za platformę do samochodów ciężarowych, certyfikaty są dopiero punktem wyjścia. Głębsza ocena oddziela sklepy transakcyjne od prawdziwych partnerów inżynieryjnych. Oto lista kontrolna oceny dostawców, z której mogą korzystać zespoły zaopatrzenia OEM i inżynierowie ciężarówek podczas kwalifikacji:
- Certyfikaty jakości:Potwierdź, że zakres IATF 16949 obejmuje tłoczenie, oprzyrządowanie i wszelkie operacje montażowe istotne dla Twojego programu. Sprawdź, czy certyfikaty są aktualne, a ustalenia audytu zamknięte.
- Historia PPAP:Poproś o przykładowe pakiety PPAP z poprzednich programów motoryzacyjnych. Oceń kompletność, przejrzystość raportu wymiarowego i szybkość realizacji.
- Flota pras i zakres tonażu:Dopasuj dostępną wydajność prasy do grubości materiału części, szerokości paska i wymagań dotyczących formowania. Potwierdź, że dostawca może skalować wolumen bez większych zmian w narzędziach.
- Możliwości narzędziowe-w domu:Sprawdź, czy dostawca projektuje, buduje i konserwuje matryce wewnętrznie. Zewnętrzne narzędziownie zwiększają ryzyko związane z czasem realizacji, zmniejszają odpowiedzialność i spowalniają zmiany inżynieryjne.
- Wiedza materiałowa:Oceń doświadczenia z konkretnym gatunkiem materiału - HSLA, dwu-fazowym, ocynkowanym lub aluminiowym. Poproś o udokumentowane badania możliwości podobnych materiałów.
- Infrastruktura SPC i inspekcji:Potwierdź aktywne monitorowanie SPC na liniach pras, maszynach współrzędnościowych lub równoważnych urządzeniach wymiarowych oraz-inline systemach wizyjnych w przypadku-masowych serii.
- Głębokość wsparcia inżynieryjnego:Oceń, czy dostawca zapewnia informacje zwrotne DFM, symulacje formowania i dedykowane kontakty inżynieryjne w zakresie programu -, a nie tylko wycenę i produkcję. Dostawcy lubiąYICHEN, która wspiera zespoły OEM, poziomu-1 i poziomu 2 w zakresie tłoczenia, produkcji i studiów przypadków procesów dotyczących elementów konstrukcyjnych, podwozi i części metalowych do samochodów ciężarowych, stanowi przykład rodzaju partnerstwa inżynieryjnego, które zmniejsza ryzyko programu podczas uruchamiania.
- Dokumentacja konserwacji zapobiegawczej:Przejrzyj dzienniki konserwacji matrycy dla aktywnych programów. Spójne zapisy wskazują na kulturę proaktywnej jakości; brakujące zapisy sygnalizują reaktywną-walkę ogniową.
- Historia wskaźnika defektów:Poproś o udokumentowane dane PPM według rodziny części. Operacje tłoczenia w branży motoryzacyjnej oparte na profilaktyce- zwykle pozwalają osiągnąć współczynnik defektów od 50 do 200 PPM.
Ważona karta wyników uwzględniająca te kryteria - w dużym stopniu ważąca możliwości oprzyrządowania i tolerancję w przypadku precyzyjnych-najważniejszych części do samochodów ciężarowych - daje zespołom zaopatrzeniowym obiektywną podstawę do porównywania producentów matryc progresywnych znajdujących się na krótkiej liście. Najsilniejsi kandydaci łączą certyfikowane systemy jakości,-wewnętrzną kontrolę narzędzi, wiedzę-w zakresie formowania specyficznego dla materiału oraz wiedzę inżynieryjną niezbędną do współpracy w ramach DFM przed rozpoczęciem produkcji. To połączenie zapewnia niski koszt i wysoką jakość przez cały cykl życia platformy ciężarówki.
Często zadawane pytania dotyczące tłoczenia progresywnego części do samochodów ciężarowych
1. Jakie rodzaje części do samochodów ciężarowych najlepiej nadają się do tłoczenia progresywnego?
Części, które najlepiej sprawdzają się w matrycach progresywnych, mają określone cechy: płaskie lub płytkie-profile ciągnienia, powtarzalne układy otworów, grubość materiału od 0,5 mm do 6,0 mm oraz roczne wolumeny powyżej 50 000 sztuk. Typowymi przykładami są wsporniki szyn ramy,-wzmocnienia poprzeczek, zaciski montażowe kabiny, wieszaki wydechu, obudowy złączy elektrycznych, płyty montażowe zawieszenia i wewnętrzne zaciski mocujące. Części, które nie są dobrymi kandydatami, obejmują-głęboko wciągane zbiorniki paliwa, zbyt duże szyny ramy o szerokości przekraczającej 600 mm oraz specjalistyczne komponenty o małej objętości, w przypadku których nie można efektywnie amortyzować kosztów oprzyrządowania.
2. Ile kosztuje progresywne oprzyrządowanie do komponentów ciężarówek?
Ceny oprzyrządowania progresywnego do części do samochodów ciężarowych zwykle wahają się od 10 000 USD za proste narzędzia do 350 000 USD za złożone matryce wielo-stanowiskowe. Większość segmentów samochodów ciężarowych o średniej-złożoności mieści się w przedziale od 15 000 do 60 000 dolarów. Koszt zależy od liczby stanowisk, gatunku materiału (HSLA i-stale dwufazowe wymagają najwyższej jakości stali matrycowych), wymagań dotyczących tolerancji, oczekiwanej trwałości matrycy oraz-uwzględnienia dodatkowych operacji w matrycy, takich jak gwintowanie lub wstawianie sprzętu. Coroczna konserwacja dodaje około 5% do 10% oryginalnej wartości narzędzia. Próg rentowności w porównaniu z metodami alternatywnymi zwykle występuje w przedziale od 10 000 do 50 000 jednostek rocznych.
3. Jaka jest różnica pomiędzy tłoczeniem progresywnym a tłoczeniem transferowym?
Matryce progresywne utrzymują część przymocowaną do paska nośnego na wszystkich stanowiskach formujących, ograniczając rozmiar części do około 600 mm i głębokość rysowania do płytkich form. Działają szybciej i pasują do-małych-i{4}}średnich części o dużej objętości. Matryce transferowe najpierw przecinają półfabrykat i przesuwają go pomiędzy stacjami za pomocą mechanicznych chwytaków, umożliwiając większe półfabrykaty (do 1200 mm+), głębsze ciągnienie i złożone formowanie 3D. Matryce transferowe zmniejszają również straty materiału poprzez eliminację wstęgi nośnej. Matryce progresywne są preferowane, gdy roczne ilości przekraczają 100 000 sztuk części w granicach wielkości; matryce transferowe obsługują większe lub głębiej{{14}tłoczone komponenty, w przypadku których progresywne oprzyrządowanie nie jest w stanie fizycznie utrzymać integralności paska nośnego.
4. Jakie materiały można stosować do tłoczenia progresywnego części do samochodów ciężarowych?
Typowe materiały obejmują stal miękką (SAE 1008/1010), gatunki HSLA, takie jak 340X i 420X według SAE J2340, stale dwu-fazowe (DP590, DP780) na wsporniki-krytyczne zderzeniowe, blachy ocynkowane i ocynkowane z przeżarzaniem zapewniające odporność na korozję oraz stopy aluminium (5052-H32, 6061-T6) w celu zmniejszenia masy. Każdy materiał zachowuje się inaczej w matrycy: stale HSLA wymagają od 2 do 4 stopni kompensacji sprężynowania, gatunki dwufazowe przyspieszają zużycie stempla, zgrubienia aluminiowe na niepowlekanych powierzchniach narzędzi, a powłoki ocynkowane z przeżarzaniem mają tendencję do pudrowania podczas formowania. Wybór materiału ma bezpośredni wpływ na tonaż prasy, luz matrycy, strategię smarowania i okresy konserwacji.
5. Jakie certyfikaty jakości powinien posiadać dostawca postępowego tłoczenia części do samochodów ciężarowych?
IATF 16949:2016 to podstawowa certyfikacja, której oczekują producenci OEM samochodów ciężarowych, obejmująca zapobieganie defektom, możliwości APQP i PPAP. Dostawcy powinni wykazać się doświadczeniem w zakresie składania PPAP poziomu 3, w tym raportami wymiarowymi, certyfikatami materiałowymi, diagramami przepływu procesów, planami kontroli i danymi Cpk. Oprócz certyfikatów należy ocenić infrastrukturę monitorowania SPC, maszyny współrzędnościowe-i systemy inspekcji wizyjnej{{5},-własny projekt narzędzi i możliwości konserwacji oraz udokumentowane wskaźniki defektów PPM (operacje-oparte na zapobieganiu zwykle osiągają od 50 do 200 PPM). Dostawcy tacy jak YICHEN, którzy oferują wsparcie inżynieryjne dla zespołów OEM i Tier-1 wraz ze studiami przypadków procesów, reprezentują model partnerstwa, który zmniejsza ryzyko programu podczas uruchamiania.


