


Zrozumienie nacięć obejściowych i ich roli w progresywnej wydajności matrycy
Każdy inżynier narzędzi i matryc, który pracowałprogresywna operacja stemplowaniazna to uczucie: pasek przesuwa się płynnie przez tysiąc trafień, a potem nagle łapie, błędnie rejestruje lub zawiesza się na podnośniku. Najczęściej przyczyną jest jedna mała, ale kluczowa cecha układu pasków. Tą cechą jest wycięcie obejściowe.
Nacięcia obejściowe to celowa modyfikacja materiału dokonana na krawędzi taśmy w tłoczniku progresywnym. Ich celem jest zarządzanie interakcją paska z podnośnikami, pilotami i innymi elementami matrycy w miarę przemieszczania się od stacji do stacji. W matrycy do tłoczenia blachy z ujemnymi i dodatnimi nacięciami obejściowymi te cechy reliefowe decydują o tym, czy pasek usuwa wewnętrzne przeszkody w sposób czysty, czy też ociera się o powierzchnie, które z czasem pogarszają dokładność podziałki.
Koncepcja jest prosta. W wykonaniu robi się ciekawie.
Czym są nacięcia obejściowe w matrycach progresywnych
Wyobraź sobie metalowy pasek przechodzący przez matrycę progresywną z ośmioma lub dziesięcioma stacjami. Pomiędzy każdym suwem prasy taśma musi się unieść, przesunąć o jedną długość podziałki i osiąść z powrotem na miejscu przed następną operacją. Podnośnicy podnoszą pasek, aby oczyścić dolne powierzchnie matrycy, a piloci wciągają pasek do ostatecznej rejestracji. Istnieją nacięcia obejściowe, które umożliwiają pasowi przejście nad lub wokół tych podnośników i pilotów bez zawieszania się, ciągnięcia lub kolizji.
W praktyce nacięcie obejściowe to lokalny element reliefowy lub wycięcie dodany do układu paska, który zapobiega zakłóceniom podczas podawania, formowania, przycinania lub przenoszenia części. To nie jest kosmetyczny szczegół ani refleksja. Jest to celowy mechanizm kontroli taśmy, który projektant określa na etapie projektowania, na długo przed cięciem jakiejkolwiek stali.
Istnieją dwa podstawowe typy: dodatnie nacięcia obejściowe, które zatrzymują materiał na pasku w formie-podobnej do zakładki, oraz ujemne nacięcia obejściowe, które całkowicie usuwają materiał z krawędzi paska. Każdy typ tworzy inną relację mechaniczną pomiędzy paskiem a elementami matrycy, po której musi się poruszać.
Dlaczego wybór rodzaju nacięcia ma znaczenie dla kontroli taśmy
W tym miejscu wielu inżynierów nie docenia tej decyzji. Geometryczna orientacja nacięcia bezpośrednio wpływa na siłę podawania paska, dokładność podziałki i dopasowanie stacji-do-stacji. Dodatnie nacięcie utrzymuje materiał w stanie nienaruszonym, zachowując sztywność paska, ale wymagając, aby przytrzymywana wypustka przesuwała się po powierzchniach podnośnika. Ujemne nacięcie odcina materiał, zapewniając prześwit podnośnika, ale zmniejszając miejscową sztywność paska.
Zły wybór nie powoduje tylko drobnych niedogodności. Wprowadza błędy podawania, które nasilają się na każdej kolejnej stacji, pogarsza rejestrację, która objawia się odchyleniami wymiarowymi gotowych części i przyspiesza zużycie matrycy w sposób, który skraca okresy międzyobsługowe. W matrycach do tłoczenia blach z nacięciem ujemnym i dodatnim, decyzja o pojedynczej geometrii ma wpływ na cały proces produkcyjny.
Wybór pomiędzy dodatnimi i ujemnymi nacięciami obejściowymi nie jest kosmetyczny. Zasadniczo zmienia to sposób interakcji taśmy z każdą dalszą stacją, wpływając na opór zasilania, zaangażowanie pilota i skumulowaną dokładność pozycjonowania na całej matrycy.
Ten przewodnik został napisany dla inżynierów zajmujących się narzędziami, którzy już rozumieją podstawy matryc progresywnych, ale potrzebują przejrzystości w zakresie decyzji dotyczących geometrii karbu. Nie znajdziesz tam wstępnych wyjaśnień na temat tego, czym jest matryca progresywna i jak działa podawanie pasków. Zamiast tego należy skupić się na konkretnych czynnikach geometrycznych, funkcjonalnych i materiałowych,-które określają, który typ wycięcia należy do układu paska.
Rozróżnienie zaczyna się od geometrii. To, jak każdy typ nacięcia fizycznie współdziała z taśmą i co to oznacza dla mechaniki podawania, zależy całkowicie od tego, czy materiał pozostaje, czy znika.
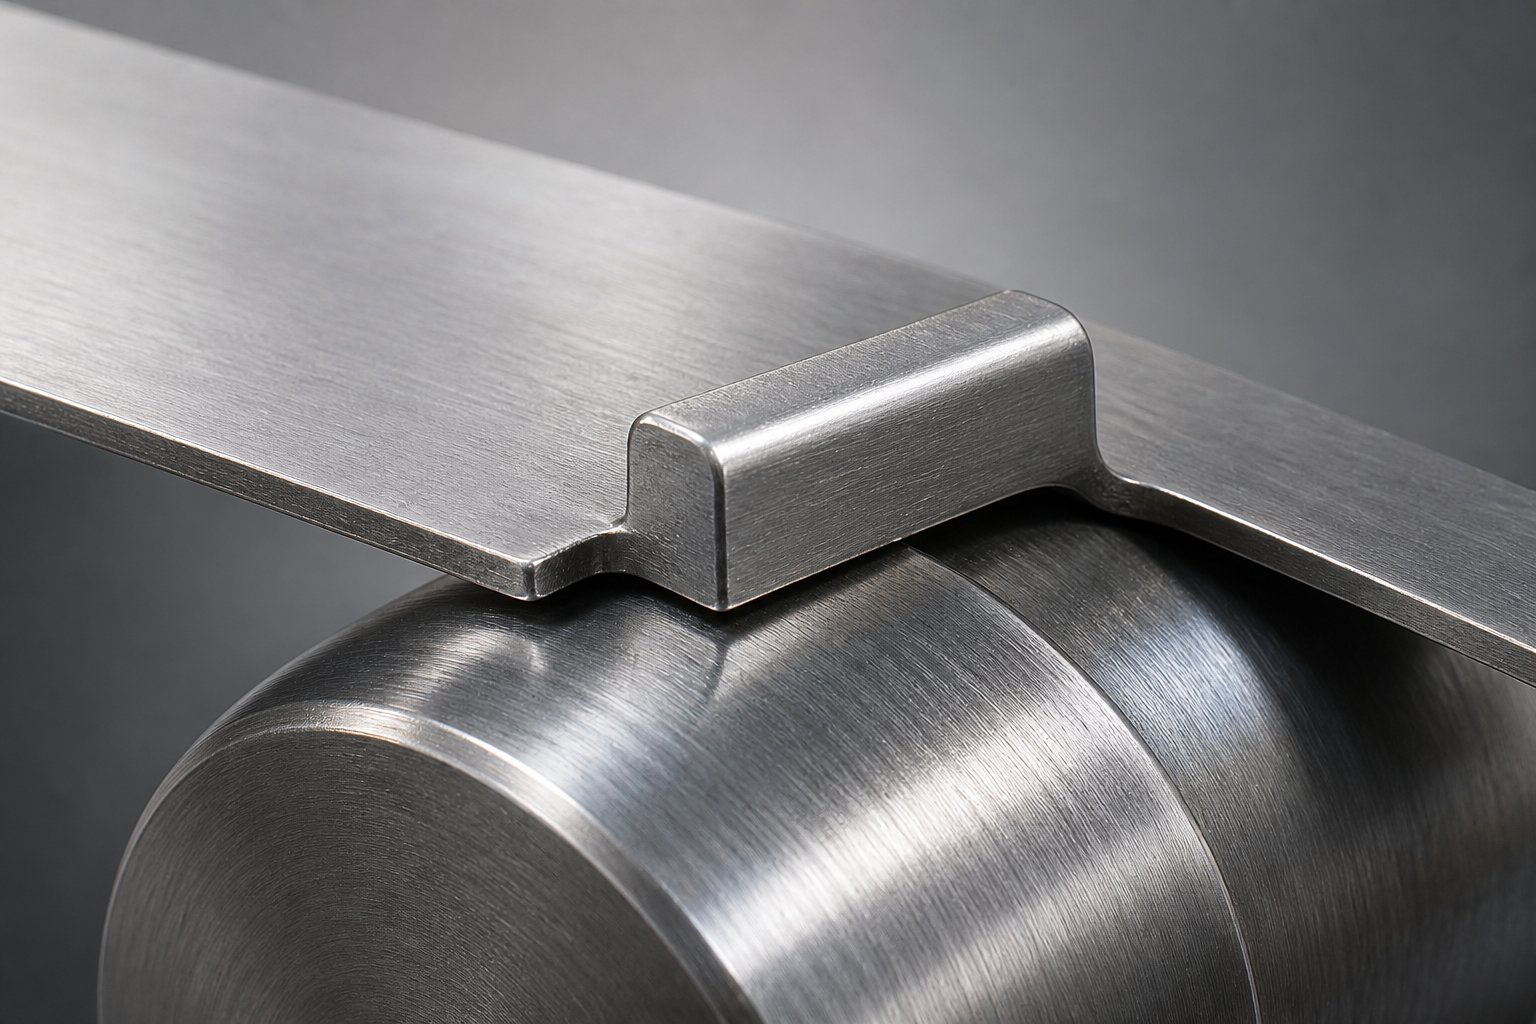
Pozytywna geometria karbu obejściowego i mechanika funkcjonalna
Dodatnie nacięcie obejściowe pozostawia materiał na pasku. Zamiast odcinać fragment krawędzi paska i wyrzucać go jako złom, matryca tworzy występ przypominający zakładkę,-który pozostaje fizycznie przymocowany do paska. Ta zatrzymana wypustka rozciąga się do wewnątrz lub na zewnątrz od krawędzi paska, tworząc mały, ale celowo ukształtowany element, który pasek przechodzi przez każdą kolejną stację.
Praktyczny wynik: szerokość paska w miejscu nacięcia pozostaje zasadniczo niezmieniona. Żaden materiał nie jest stracony. Nie trzeba zarządzać żadnym ślimakiem. Pasek zachowuje ciągłość strukturalną, a ciągłość ta odgrywa bezpośrednią rolę w zachowaniu paska podczas podawania.
Pozytywna geometria karbu i trzymanie materiału
Profil cięcia dla dodatniego nacięcia to zazwyczaj częściowe ścinanie, które uwalnia wypustkę z trzech stron, pozostawiając ją przymocowaną na jednej krawędzi. Wyobraź sobie mały prostokątny lub trapezowy pióro, które zostało wycięte na krawędzi natarcia, krawędzi spływu i jednej stronie bocznej, ale pozostaje połączone wzdłuż przeciwnej krawędzi bocznej jak zawias. Wypustka może lekko ugiąć się względem płaszczyzny paska, lecz nie rozdziela się.
Wielu projektantów dodaje kątowe reliefy do przedniej krawędzi zakładki, aby zmniejszyć opór podawania. To podcięcie, zwykle od 5 do 15 stopni w zależności od grubości materiału, zapobiega zaczepianiu przedniego narożnika wypustki o powierzchnie podnośnika w miarę przesuwania się paska. Geometria działa podobnie jak aogranicznik nachylenia lancy i kołnierza, gdzie część z nacięciem jest wygięta w celu utworzenia zarówno ogranicznika, jak i elementu usztywniającego na pasku nośnym.
Ponieważ wypustka pozostaje przymocowana, sztywność paska w miejscu nacięcia zostaje zachowana. Ma to największe znaczenie w przypadku cienkich-materiałów, gdzie wydłużenie pod wpływem naprężenia może powodować miejscowe wyboczenie lub falistość. Pasek o dużej charakterystyce wydłużenia jest szczególnie podatny na odkształcenia w każdym miejscu,-w którym pole przekroju poprzecznego jest zmniejszone. Utrzymując materiał na miejscu, dodatnie nacięcia całkowicie pozwalają uniknąć tworzenia tego słabego punktu.
Jak pozytywne nacięcia współdziałają z podnośnikami i pilotami
Gdy pasek przesuwa się o jedną długość podziałki, przytrzymywana wypustka przechodzi nad koroną elementu podnoszącego. Wypustka przesuwa się wzdłuż górnej powierzchni podnośnika, a pasek przesuwa się do przodu bez zakłóceń. Kiedy prasa się zamyka, piloci wprowadzają pasek przez otwory prowadzące w celu ostatecznego dopasowania, dociągając pasek do dokładnego wyrównania przed rozpoczęciem operacji formowania lub cięcia.
Interakcja jest płynna, ponieważ żadna krawędź paska nie musi wpadać w szczelinę ani usuwać jej. Wypustka zasadniczo łączy element podnoszący, utrzymując stały kontakt i przewidywalną siłę plastyczności z powierzchnią elementu podnoszącego. Powoduje to niższy opór podawania w porównaniu z konfiguracjami, w których obcięta krawędź musi poruszać się wokół elementów matrycy.
W zastosowaniach związanych z formowaniem blachy z nacięciami obejściowymi ten-zachowanie o niskim oporze przekłada się bezpośrednio na lepszą spójność podziałki i zmniejszony skumulowany błąd w matrycach wielostanowiskowych.
- Materiał jest utrzymywany na pasku w postaci dołączonej wypustki
- Geometria zaczepu to zazwyczaj-3-stronne cięcie z jedną dołączoną krawędzią i kątowym podcięciem na powierzchni prowadzącej
- Opór podawania jest niższy, ponieważ żadna krawędź cięcia nie zaczepia się o powierzchnię podnośnika lub matrycy
- Sztywność taśmy w miejscu nacięcia zostaje zachowana, co jest korzystne dla cienkiego materiału podatnego na wyboczenie
- Nie powstają żadne ślimaki, co eliminuje problemy związane z zarządzaniem ślimakami na stacji wycinającej
To podejście oparte-na retencji sprawdza się dobrze, gdy priorytetem jest sztywność paska. Ale co się stanie, gdy czynnikiem kontrolującym stanie się luz, a nie sztywność? To przesuwa geometrię w przeciwnym kierunku, w kierunku usuwania materiału, a nie jego konserwacji.
Geometria ujemnego wycięcia obejściowego i mechanika funkcjonalna
Tam, gdzie dodatnie nacięcie utrzymuje materiał na pasku, ujemne nacięcie obejściowe usuwa materiał. Dedykowany stempel usuwa określoną sekcję z krawędzi taśmy, tworząc pustkę lub wycięcie, które umożliwia taśmie usunięcie podnośników i innych elementów matrycy bez kontaktu fizycznego. Usunięty ślimak wypada przez otwór matrycy i jest odrzucany. Pozostała krawędź paska z zamierzoną szczeliną w miejscu, gdzie kiedyś znajdował się materiał.
To podejście rozwiązuje inny problem. Zamiast omijać podnośniki, pasek po prostu całkowicie je omija. Pustka zapewnia pionowy i boczny prześwit dla ruchu podnośnika, eliminując ryzyko zaczepienia, przeciągnięcia lub zawieszenia paska na koronie podnośnika podczas cyklu podawania. W przypadku matryc, w których wysokość elementu podnoszącego jest znaczna lub gdzie grubość paska utrudnia jazdę po powierzchniach, filozofia-prześwitu kieruje projekt w stronę usuwania materiału.
Negatywna geometria karbu i usuwanie materiału
Profil cięcia jest prosty. Stempel przechodzi przez krawędź paska i usuwa określony obszar, zwykle o kształcie prostokątnym lub trapezowym. Ślimak zostaje czysto odcięty od taśmy i wyrzucony w dół przez odpowiedni otwór matrycy. Rezultatem jest wycięcie z ostrymi wewnętrznymi narożnikami i odsłoniętymi krawędziami ściętymi na obwodzie.
Wymiary wycięcia zależą od wymaganego luzu. Szerokość musi uwzględniać korpus podnośnika oraz wszelkie boczne ruchy paska podczas podawania. Głębokość musi zapewniać wystarczający prześwit pionowy, aby krawędź paska nie stykała się z podnośnikiem w żadnym momencie cyklu prasowania. Głębsze nacięcia zapewniają większy odstęp, ale usuwają więcej materiału z przekroju poprzecznego paska-.
Kierunek zadziorów staje się tutaj kwestią praktyczną. Ponieważ stempel przecina taśmę, nacięcia obejściowe tworzą zadziory, tłoczenie tworzy podniesioną krawędź nacięcia po stronie matrycy. Jeśli podczas podawania zadzior jest skierowany do góry, może zaczepić się o szyny prowadzące, powierzchnie podnoszące lub inne elementy matrycy. Projektanci zazwyczaj ustawiają matrycę tak, aby kierunek zadziorów był skierowany w dół, z dala od ślizgowych powierzchni stykowych. Gdy taka orientacja nie jest możliwa, dodatkowa operacja gratowania lub sfazowane podcięcie krawędzi na powierzchniach matrycy łagodzi zakłócenia.
W przeciwieństwie do alternatywnej lancy-i-kołnierza opisanej w literaturze dotyczącej matryc progresywnych, gdzie część z lancą jest wygięta w dół, aby utworzyć ogranicznik i usztywnić nośnik, ujemne nacięcie nie powoduje żadnych dodatkowych korzyści strukturalnych. Jego jedynym wkładem jest rozliczenie. Ślimak opuszcza system, a pasek porusza się dalej, lżejszy, ale mniej sztywny w tym miejscu.
Jak ujemne nacięcia wpływają na podawanie i rejestrację pasków
Usunięcie materiału z krawędzi paska ma bezpośredni skutek: miejscowy spadek sztywności. Moduł materiału nie zmienia się, ale pole- przekroju poprzecznego odporne na siły zginające w miejscu nacięcia zmniejsza się. W przypadku bardzo cienkich lub wąskich pasków redukcja ta może spowodować powstanie punktu zawiasu, w którym pasek ugina się pod wpływem naprężenia zasilającego, powodując niespójny postęp skoku i przesunięcie rejestracji pomiędzy stacjami.
Jednak w przypadku grubszego lub szerszego materiału pozostały-przekrój poprzeczny zapewnia więcej niż wystarczające wsparcie konstrukcyjne. W tych zastosowaniach zmniejszona interferencja z podnośnikami zapewnia czystsze podawanie. Pasek nie przejeżdża po niczym. Po prostu przesuwa się do przodu przez otwartą przestrzeń, a podnośniki unoszą się i opadają w pustce, nie dotykając nawet krawędzi paska. To sprawia, że ujemne nacięcia są szczególnie skuteczne w matrycach o dużej wysokości podnośnika, gdzie przytrzymywana wypustka musiałaby nadmiernie się wygiąć, aby odsłonić koronę podnośnika.
Inżynierowie- muszą dokonać kompromisu: ujemne nacięcia mogą generować nieco większy opór zasilania niż ich dodatnie odpowiedniki. Powód jest mechaniczny. Krawędzie cięcia na obwodzie karbu, zwłaszcza jeśli w trakcie okresu produkcyjnego tworzą się zadziory, mogą zaczepić się o powierzchnie matrycy, prowadnice materiału lub przejścia szyn. Jeżeli krawędzie te nie zostaną odpowiednio odciążone fazami lub zaokrągleniami, taśma zawaha się przy każdym przyroście posuwu. Granica plastyczności na krawędzi ciętej jest wyższa niż w materiale macierzystym ze względu na utwardzanie przez zgniot w wyniku operacji ścinania, co sprawia, że krawędź jest sztywniejsza i mniej podatna w kontakcie z innymi powierzchniami.
Zachowanie rejestracyjne różni się również od dodatnich nacięć. Ponieważ krawędź paska jest przerwana przez pustkę, piloci muszą zaczepić pasek w miejscach, w których występuje pełny materiał. Sama pustka nie może przyczyniać się do bocznego pozycjonowania. W umiera gdzieprzystanki pitch współpracują z pilotami przy rejestracji pasówpołożenie wycięcia musi być dokładnie skoordynowane, tak aby pusta przestrzeń nie pokrywała się z żadnym elementem rejestrującym lub wykrywającym.
- Materiał jest usuwany z krawędzi paska, tworząc pustkę lub wycięcie
- Geometria pustej przestrzeni jest zazwyczaj prostokątna lub trapezowa, a jej wymiary pozwalają na swobodne przemieszczanie się korpusów podnośników
- Miejscowa sztywność paska jest zmniejszona w miejscu nacięcia ze względu na zmniejszone-pole przekroju poprzecznego
- Prześwit podnośnika jest czystszy i bardziej niezawodny, szczególnie w przypadku grubego materiału lub wysokich-podnośników
- Krawędzie cięcia są podatne na gromadzenie się zadziorów, co może zwiększyć opór podawania w trakcie żywotności matrycy
- Wymagane jest usuwanie ślimaków, przy czym usunięty materiał jest wyrzucany przez otwór matrycy poniżej
Obydwa typy wycięć rozwiązują ten sam podstawowy problem, ale ich podejście geometryczne tworzy wyraźnie różne profile wydajności. Prawdziwym pytaniem w przypadku dowolnego układu pasków nie jest to, który typ jest lepszy sam w sobie, ale który zestaw-kompromisów jest zgodny z konkretnym materiałem, szybkością prasy i dostępną konfiguracją matrycy.
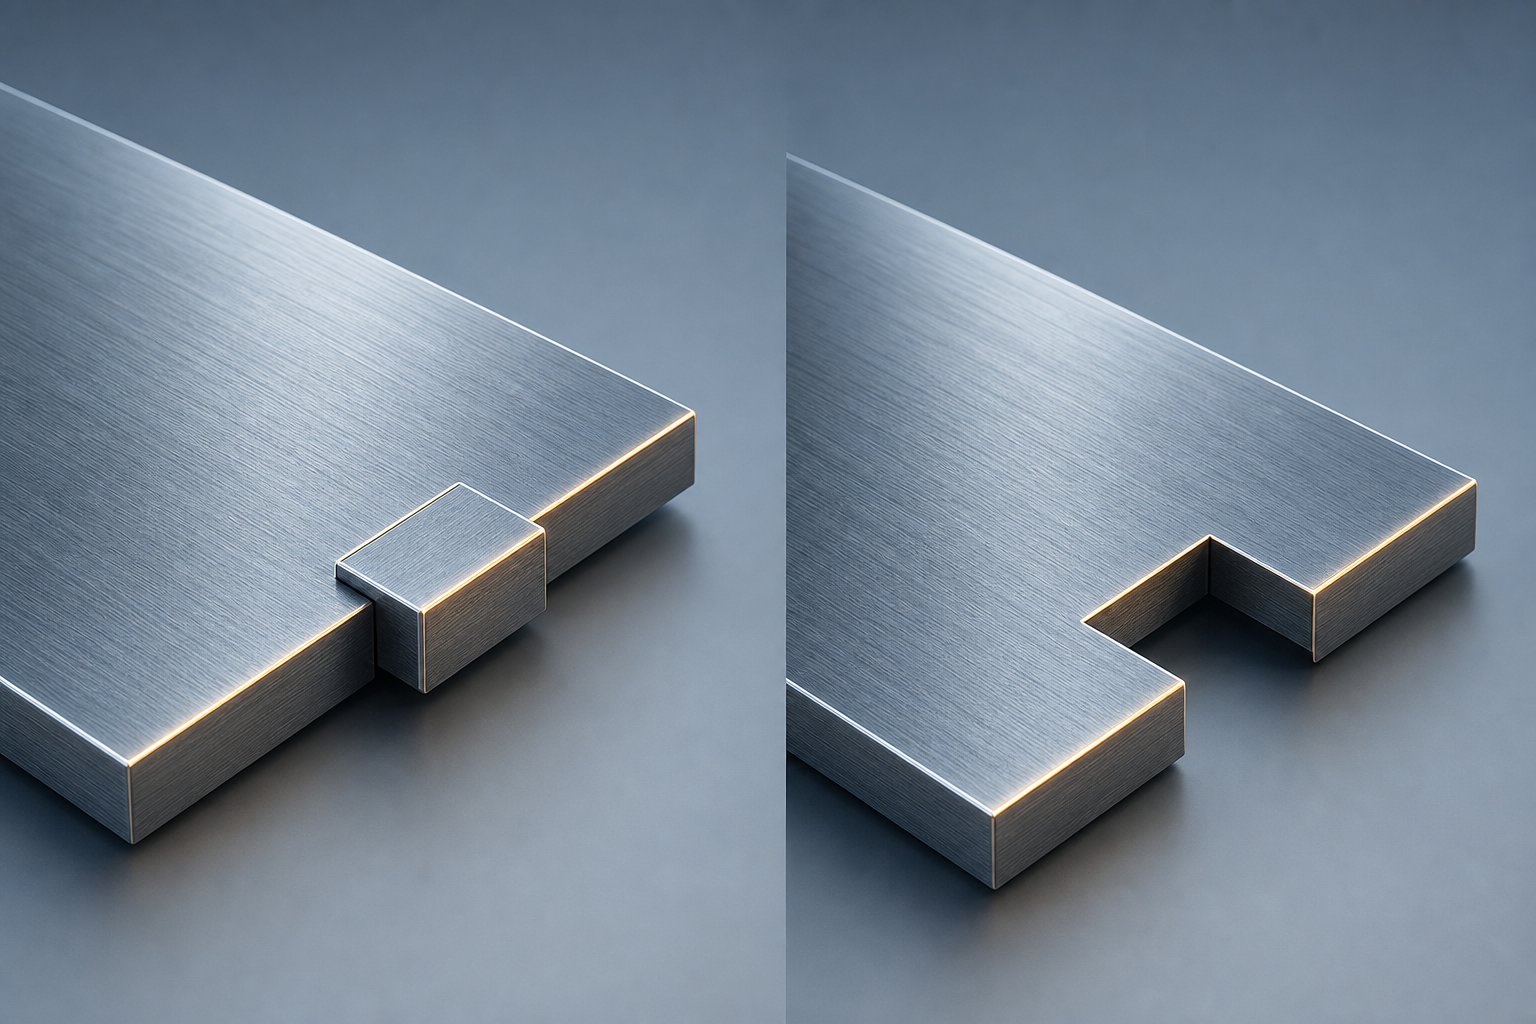
Side-bok-Porównanie boków dodatnich i ujemnych nacięć obejściowych
Każdy typ wycięcia został opisany indywidualnie, ale decyzje dotyczące układu pasków rzadko podejmowane są oddzielnie. Rozważasz kompromisy-jednocześnie w zakresie wielu atrybutów: opór zasilania i sztywność taśmy, prześwit podnośnika w stosunku do złożoności zarządzania ślimakami, kierunek zadziorów w stosunku do zachowania podczas rejestracji. To, czego potrzebują inżynierowie zajmujący się narzędziami, to pojedyncze odniesienie, które umieszcza każdy istotny atrybut obok jego odpowiednika, tak aby decyzja była widoczna na pierwszy rzut oka.
Żadne powszechnie dostępne źródło nie przedstawia obecnie tego porównania w ustrukturyzowanej formie. Cel formowania blachy z nacięciami obejściowymi jest ogólnie dobrze rozumiany, jednak podział na poziomie-atrybutów, który wpływa na wybór geometrii podczas układania pasków, pozostaje rozproszony w wiedzy plemiennej i wewnętrznych standardach projektowych. Poniższa tabela konsoliduje te czynniki w formacie, do którego można bezpośrednio się odwołać podczas oceny typu wycięcia dla nowego programu matrycy.
Atrybut-przez-Porównanie atrybutów typów wycięć
| Atrybut | Dodatnie wycięcie obejściowe | Ujemne wycięcie obejściowe |
|---|---|---|
| Metoda mocowania pasków | Zatrzymywanie materiału: wypustka pozostaje przymocowana do krawędzi paska, łącząc elementy matrycy | Usuwanie materiału: z krawędzi paska wybijany jest kawałek, tworząc pustą przestrzeń, która oczyszcza elementy matrycy |
| Profil oporu karmienia | Niższy ogólny opór; zakładka płynnie przesuwa się po powierzchniach podnośnika, a kątowe reliefy zmniejszają opór | Nieco wyższy potencjał odporności; krawędzie cięcia mogą zaczepić się o powierzchnię matrycy, jeśli pojawią się zadziory lub relief będzie niewystarczający |
| Zachowanie dokładności rejestracji | Stała szerokość paska utrzymywana w miejscu wycięcia zapewnia stabilne połączenie pilota i pozycjonowanie boczne | Przerwana krawędź paska w miejscu nacięcia; piloci muszą angażować się w-pełne materialne sekcje z dala od pustki |
| Wpływ sztywności taśmy | Minimalna redukcja; zachowana wypustka zachowuje-przekrój poprzeczny i jest odporna na wyboczenie pod wpływem naprężenia posuwu | Zlokalizowane zmniejszenie proporcjonalne do głębokości i szerokości wycięcia; cienkie lub wąskie paski mogą ugiąć się w miejscu nacięcia |
| Mechanika interakcji podnośnika | Wypustka przechodzi przez koronę podnośnika; kontakt jest zarządzany poprzez geometrię reliefu na przedniej krawędzi wypustki | Brak kontaktu z podnośnikiem; void zapewnia pełny prześwit podczas jazdy podnośnika, niezależnie od wysokości podnośnika |
| Wymagania dotyczące zarządzania ślimakami | Nic; żaden materiał nie oddziela się od taśmy, eliminując problemy związane z wyrzucaniem ślimaków i utylizacją | Wymagany; ślimak musi zostać czysto wyrzucony przez otwór matrycy, a gromadzenie się lub zakleszczenie może zatrzymać produkcję |
| Uwagi dotyczące kierunku zadziorów | Na ściętych krawędziach zakładki tworzą się zadziory; zazwyczaj zorientowane z dala od powierzchni ślizgowych, przy minimalnym wpływie na podawanie | Na całym obwodzie karbu tworzą się zadziory; orientacja ma kluczowe znaczenie, ponieważ-zadziory skierowane ku górze zaczepiają się o prowadnice i elementy podnoszące |
| Idealne przypadki użycia | Cienkie materiały, wąskie paski, matryce o długim postępie wymagające łącznej dokładności, zastosowania wrażliwe na wyboczenie taśmy | Gruby materiał, szerokie paski o wystarczającej sztywności, duże wysokości podnośnika,-zastosowania wymagające dużych prędkości wymagające zerowej interferencji podnośnika |
Kiedy każdy typ przewyższa drugi
Tabela ukazuje wyraźny wzór. Pozytywne nacięcia chronią to, co już posiada pasek: sztywność, stałą szerokość i gładki kontakt z powierzchnią. Negatywne nacięcia tworzą to, czego potrzebuje pasek: otwartą przestrzeń, prześwit pionowy i brak kontaktu z podnośnikiem. Przewaga wydajności zmienia się w zależności od czynnika ograniczającego konkretne zastosowanie.
W przypadku cienkich-materiałów, gdzie granica plastyczności jest niska w stosunku do sił podających, a taśma jest podatna na wyboczenie, dodatnie nacięcia sprawdzają się lepiej, ponieważ pozwalają uniknąć usuwania-powierzchni przekroju poprzecznego i tak już delikatnej taśmy. Gdy pasek ma tylko 0,5 mm grubości i 30 mm szerokości, wycięcie nacięcia na głębokość kilku milimetrów może spowodować, że zawias będzie się przemieszczał podczas podawania. Zatrzymana wypustka zapobiega temu, utrzymując integralność paska na całej szerokości.
W przypadku grubszego materiału rachunek jest odwracany. Pasek o grubości 2,0 mm i szerokości 100 mm charakteryzuje się znaczną wytrzymałością na zginanie nawet po usunięciu materiału. Pustka po karbie stanowi niewielki procent całkowitego-przekroju poprzecznego, a redukcja sztywności jest znikoma. Tutaj priorytet przesuwa się na prześwit podnośnika. Gruby materiał poruszający się po koronce podnośnika generuje duże siły kontaktowe i przyspieszone zużycie zarówno wypustki, jak i powierzchni podnośnika. Całkowite usunięcie materiału eliminuje ten mechanizm zużycia. Zrozumienie zależności pomiędzy granicą plastyczności a wytrzymałością na rozciąganie dla danego materiału pomaga przewidzieć, czy mocowana wypustka odkształci się plastycznie pod obciążeniem kontaktowym podnośnika, czy też pozostanie elastyczna i będzie się bezpiecznie przesuwać.
Wąskie paski są zgodne z logiką-cienkiego materiału niezależnie od jego grubości. Wąski pasek ma ograniczoną ilość dostępnego materiału krawędziowego, więc jakiekolwiek usunięcie nieproporcjonalnie wpływa na jego zachowanie strukturalne. Dodatnie nacięcia zachowują niewielki-przekrój poprzeczny. Szerokie paski są zgodne z logiką-grubego materiału, w którym wystarczająca pozostała szerokość kompensuje jakąkolwiek miejscową utratę sztywności.
Aplikacje-szybkie wprowadzają element dynamiczny. Przy wyższych prędkościach prasy bezwładność taśmy podczas podawania zwiększa wszelkie źródła oporu. Zaczep zaczepiający się chwilowo o podnośnik przy 60 uderzeniach na minutę jest uciążliwy. To samo złapanie przy 400 uderzeniach na minutę staje się zdarzeniem związanym z błędną rejestracją, które rozprzestrzenia się w każdej dalszej stacji. W przypadku matryc-o dużej prędkości, gdzie prześwit podnośnika jest mały, ujemne nacięcia całkowicie eliminują zmienną, usuwając źródło zakłóceń.
Wybierz typ nacięcia, który najlepiej zachowuje charakterystykę taśmy najbardziej krytyczną dla konkretnego zastosowania. Jeśli sztywność jest czynnikiem ograniczającym, zachowaj materiał. Jeśli luz jest czynnikiem ograniczającym, usuń go.
Ta zasada decyzyjna wydaje się prosta, ale jej skuteczne zastosowanie wymaga dokładnej wiedzy, jak głęboko, jak szeroko i pod jakim kątem wyciąć geometrię wycięcia. Te parametry wymiarowe mają miejsce tam, gdzie teoria spotyka się z praktyką i gdzie proporcjonalne relacje do grubości materiału i szerokości paska decydują o tym, czy wybrany typ karbu rzeczywiście zapewnia zamierzoną przewagę wydajności.
Parametry projektowe dotyczące głębokości, szerokości i podcięcia kątowego wycięcia
Wybór typu wycięcia to tylko połowa decyzji. Druga połowa prawidłowo go wymiaruje. Dodatnie wycięcie z niewłaściwą głębokością wypustki wygina się pod wpływem kontaktu z podnośnikiem. Zbyt płytkie nacięcie ujemne nie zapewnia luzu, gdy podnośnik osiągnie pełny skok. Obie awarie mają tę samą przyczynę: geometria nie była proporcjonalna do właściwości materiału i paska, które decydują o wydajności-w świecie rzeczywistym.
Wyzwanie polega na tym, że nie ma jednej uniwersalnej formuły, która pokrywałaby wszystkie zastosowania. Wymiary wycięcia zależą od hierarchii powiązanych ze sobą czynników, a zrozumienie, który czynnik ma pierwszeństwo w przypadku konkretnej matrycy, pozwala uniknąć cykli prób-i-błędów, które pochłaniają czas prób i budżet.
Głębokość i szerokość wycięcia w zależności od grubości materiału
Głębokość wycięcia to wymiar kontrolujący prześwit dla wycięć ujemnych i długość występu klapki dla wycięć dodatnich. W obu przypadkach grubość materiału wyznacza proporcję wyjściową. Obowiązuje ogólna zasada: głębokość nacięcia powinna zapewniać luz funkcjonalny lub zaczepienie zaczepu bez pogarszania zdolności paska do stałego podawania pod napięciem.
W przypadku nacięć ujemnych głębokość musi przekraczać wysokość przesuwu podnośnika plus wszelkie pionowe ruchy paska podczas cyklu podawania. Jeśli podnośnik podniesie się o 4 mm, a pasek oscyluje o 0,5 mm podczas przesuwania, minimalna głębokość karbu wynosząca 5 mm zapewnia niezawodny luz. Zejście znacznie głębiej usuwa materiał, który nie musiał być usuwany, niepotrzebnie zmniejszając sztywność taśmy. Z drugiej strony zbyt płytkie ujemne nacięcia pozostawiają krawędź paska niebezpiecznie blisko korony podnośnika w górnej części--skoku, gdzie nawet niewielkie zwisanie paska powoduje kontakt i zwisanie.
W przypadku nacięć dodatnich głębokość wypustki określa, jak daleko zatrzymany materiał wystaje z korpusu paska. Wypustki, które są zbyt głębokie w stosunku do grubości materiału, stają się belkami wspornikowymi podatnymi na odkształcenia plastyczne pod obciążeniem kontaktowym podnośnika. Kiedy wypustka zgina się trwale, nie wysuwa się już z podnośnika przy kolejnych pociągnięciach. Moduł sprężystości materiału taśmy wyznacza tutaj granicę. Wypustka, która odchyla się w swoim elastycznym zakresie, powraca na swoje miejsce po każdym kontakcie. Ten, który przekracza granicę plastyczności stali lub innego używanego materiału, ulega trwałemu odkształceniu i staje się powtarzającą się przeszkodą w zasilaniu.
Szerokość wycięcia opiera się na podobnej logice. W przypadku nacięć ujemnych szerokość musi uwzględniać korpus podnośnika oraz boczne przemieszczanie się paska podczas podawania. W przypadku nacięć dodatnich szerokość określa wymiar boczny wypustki i bezpośrednio wpływa na jej sztywność zginania. Szersza wypustka rozkłada siły kontaktowe podnośnika na większą powierzchnię, zmniejszając lokalną koncentrację naprężeń. Węższa wypustka koncentruje siłę i jest bardziej podatna na zmęczenie podczas długich serii produkcyjnych.
Następująca kolejność priorytetów pomaga w podejmowaniu decyzji dotyczących wymiarowania, gdy konkuruje ze sobą wiele czynników:
- Grubość materiału:Ustala podstawowe proporcje głębokości i szerokości. Grubszy materiał toleruje głębsze ujemne nacięcia bez utraty sztywności; cieńszy materiał wymaga płytszej geometrii, aby zachować ciągłość strukturalną.
- Szerokość paska:Określa, ile pola przekroju-pozostaje po wycięciu nacięcia. Wąskie listwy ograniczają maksymalną dopuszczalną głębokość karbu niezależnie od grubości materiału.
- Liczba stacji:Dłuższe matryce kumulują błąd położenia. Każde miejsce nacięcia musi zapewniać integralność paska wystarczającą do przeprowadzenia paska przez wszystkie pozostałe stanowiska bez postępującego ugięcia.
- Smoła do karmienia:Większe długości podziałek zwiększają ramię momentu pomiędzy punktami podparcia. W miejscach wycięć w połowie-rozpiętości pomiędzy elementami podnoszącymi występuje maksymalny ugięcie, co wymaga płytszych nacięć lub sztywniejszej geometrii wypustek.
- Wysokość podnośnika:Bezpośrednio ustawia minimalny prześwit dla wycięć ujemnych i minimalną zdolność-przejazdu dla występów z wycięciem dodatnim.
Uwypuklenie kątowe i obróbka krawędzi zapewniająca wydajność podawania
Głębokość i szerokość ustawiają geometrię we właściwym zakresie. Dzięki reliefowi kątowemu posuw odbywa się bez oporu.
W przypadku nacięć dodatnich krawędzią natarcia wypustki jest powierzchnia, która jako pierwsza styka się z elementami podnoszącymi podczas przesuwania paska. Bez reliefu, ta krawędź przedstawia kwadratowe ramię, które zaczepia o koronę podnośnika, powodując chwilowe wahanie podczas jazdy paskowej. Dodanie fazowania lub kątowego podcięcia od 5 do 15 stopni na powierzchni czołowej wypustki umożliwia jej płynne nachylenie po powierzchni podnośnika. Wypustka faktycznie staje się klinem, który unosi się nad przeszkodą, a nie zderza się z nią.
W przypadku nacięć ujemnych obwód cięcia jest powierzchnią krytyczną. Zadziory i ostre krawędzie wzdłuż ścian karbu mogą zaczepić się o prowadnice materiału, powierzchnie matrycy lub przejścia szyn podczas przesuwania taśmy. Krawędzie pęknięć, zazwyczaj fazowania o grubości od 0,1 do 0,3 mm stosowane podczas budowy matrycy lub poprzez dodatkowe gratowanie w konstrukcji matrycy, zmniejszają te zakłócenia. Tam, gdzie moduł sprężystości stali na krawędzi cięcia został podwyższony w wyniku-utwardzania przez ścinanie, krawędź jest sztywniejsza i mniej podatna na powierzchnie styku. Fazowanie zmiękcza przejście geometryczne bez konieczności zmiany właściwości materiału.
Te parametry kątowe skalują się wraz z grubością materiału. Cieńszy półprodukt o niższej odporności na zginanie wymaga mniej agresywnych kątów przyłożenia, ponieważ siły kontaktowe są z natury niższe. Grubszy materiał generuje większe siły podczas interakcji podnośnika, co wymaga bardziej stromych kątów przyłożenia, aby zapobiec eskalacji oporu do punktu, w którym posuw taśmy jest wahany lub spada dokładność podziałki.
Kiedy podręczniki inżynieryjne lub ustalone normy firmowe podają określone stosunki wymiarowe dla danej rodziny materiałów, wartości te reprezentują potwierdzone punkty wyjścia. Moduł sprężystości stali, granica plastyczności stali dla określonego gatunku oraz dane dotyczące modułu sprężystości metali z certyfikatów materiałowych dają właściwości mechaniczne potrzebne do obliczenia, czy dana geometria wypustki pozostaje elastyczna pod oczekiwanymi obciążeniami podnośnika. Projektanci, którzy zaczynają od tych obliczonych proporcji i udoskonalają je podczas prób, konsekwentnie osiągają stabilną produkcję szybciej niż ci, którzy wymiarują wyłącznie na podstawie oceny wizualnej.
Sama geometria nie mówi jednak wszystkiego. Te same wymiary karbu zachowują się inaczej w aluminium niż w stali nierdzewnej. Specyficzne zachowanie-materiału, w tym umocnienie przez zgniot, granice wydłużenia i umocnienie przez odkształcenie na krawędziach cięcia, wprowadza kolejny poziom dostosowań projektu, który zmienia właśnie ustalone parametry.
Materiał-Specyficzne uwagi dotyczące wyboru rodzaju wycięcia
Nacięcie o wymiarach idealnie dopasowanych do stali miękkiej może rozerwać aluminium lub spowodować przerwanie-podawania w stali nierdzewnej. Parametry geometryczne ustalone w poprzedniej sekcji zakładają ogólną reakcję materiału, ale rzeczywiste taśmy nie zachowują się ogólnie. Każda rodzina materiałów zapewnia własną kombinację granicy plastyczności, zdolności do wydłużenia i hartowania odkształceniowego, która zmienia zachowanie geometrii karbu w warunkach produkcyjnych.
Jest to luka, którą większość odniesień do projektów pozostawia otwartą. Uznają, że sprawy materialne mają znaczenie, po czym idą dalej, nie wyjaśniając, jakie to ma znaczenie. Rzeczywistość jest taka, że preferencje dotyczące typu karbu, geometria wypustek, kąty przyłożenia, a nawet okresy międzykonserwacyjne zmieniają się znacząco po wymianie cewki na rozwijarce. Zrozumienie tych zmian przed próbą zapobiega kosztownemu cyklowi iteracji działających części, obserwowaniu awarii, dostosowywaniu geometrii i ponownemu uruchamianiu.
Zachowanie przy karbie w aluminium i stali miękkiej
Aluminium stanowi szczególne wyzwanie przy projektowaniu karbu obejściowego: jego niższa granica plastyczności w porównaniu ze stalowymi odpowiednikami oznacza, że materiał odkształca się plastycznie przy niższych siłach podawania, a jego większe wydłużenie pozwala na znaczne rozciągnięcie przed pęknięciem. W przypadku cienkiego-aluminium zazwyczaj preferowane są karby dodatnie. Utrzymywana wypustka jest odporna na rozdarcie podczas podawania, ponieważ plastyczność materiału umożliwia wyginanie się wypustki na powierzchniach podnośnika bez pękania w punkcie mocowania. Wypustka przejmuje obciążenia kontaktowe poprzez sprężyste i łagodne odkształcenie plastyczne, a nie pękanie.
Jednak ta sama plastyczność stwarza ryzyko. Jeżeli geometria wypustki pozwala na nadmierne ugięcie, wypustki aluminiowe mogą trwale zestalić się już po kilkuset ruchach. Odporność stali o niskiej plastyczności jest łatwo przekraczana w przypadku aluminium, co oznacza, że wypustki wygięte poza granicę sprężystości pozostają wygięte. Projektanci kompensują to, poszerzając i płytsze wypustki z dodatnim nacięciem w aluminium, rozkładając siły kontaktowe podnośnika na większą powierzchnię, aby utrzymać lokalne naprężenia poniżej proporcjonalnej granicy materiału.
Ujemne nacięcia w cienkim aluminium są problematyczne. Usunięcie materiału z już miękkiego, elastycznego paska tworzy punkt zawiasu, który wędruje podczas karmienia. Pasek ugina się w pustym miejscu, powodując niespójność skoku, która gromadzi się na różnych stacjach. W przypadku grubszych taśm aluminiowych, zwykle powyżej 1,5 mm, pozostały-przekrój poprzeczny zapewnia odpowiednie podparcie i możliwe stają się ujemne nacięcia.
Natomiast stal miękka oferuje najbardziej wybaczające środowisko dla projektowania wycięć. Zrównoważone połączenie umiarkowanej granicy plastyczności stali (zwykle 200 do 350 MPa), rozsądnego wydłużenia (20 do 30 procent) i przewidywalnego hartowania sprawia, że jest tolerancyjny dla obu typów karbów. Wypustki z dodatnim nacięciem ze stali miękkiej utrzymują swoją geometrię w kontakcie z podnośnikiem, ponieważ materiał jest wystarczająco sztywny, aby wytrzymać trwałe odkształcenie, a jednocześnie wystarczająco plastyczny, aby wytrzymać sporadyczne przeciążenia bez pękania. Negatywne nacięcia tną czysto z minimalnymi zadziorami, a wycięte krawędzie nie twardnieją nadmiernie podczas operacji ścinania.
Ta tolerancja daje projektantowi swobodę optymalizacji pod kątem innych czynników. Podczas tłoczenia stali miękkiej można wybrać typ karbu w oparciu wyłącznie o ograniczenia układu matrycy, konfigurację podnośnika lub wymagania dotyczące prędkości prasy, zamiast być zmuszonym do jednego typu przez ograniczenia materiałowe.
Korekty projektu karbu dla stali nierdzewnej i stali o-wysokiej wytrzymałości
Stal nierdzewna, zwłaszcza gatunki austenityczne serii 300, wprowadza komplikację, której nie mają stal miękka i aluminium: agresywne utwardzanie przez zgniot. JakMagazyn MetalFormingwyjaśnia, utwardzanie przez zgniot i utwardzanie przez zgniot wzmacniają materiał w miarę ciągłego odkształcania, a nowsze gatunki stali-twardnieją w większym stopniu niż konwencjonalne gatunki-o wysokiej wytrzymałości. Austenityczne stale nierdzewne serii 3XX- wykazują szczególnie wysoką hartowność przez zgniot.
W przypadku nacięć ujemnych w stali nierdzewnej operacja ścinania tworząca nacięcie jest sama w sobie operacją formowania. Krawędzie cięcia ulegają znacznemu odkształceniu plastycznemu podczas wykrawania, a w przypadku stali nierdzewnej austenitycznej odkształcenie to utwardza materiał krawędziowy znacznie przekraczając granicę plastyczności taśmy macierzystej. W serii produkcyjnej obejmującej tysiące cykli skumulowany efekt jest mierzalny: krawędzie cięte na obwodzie karbu stają się coraz twardsze i sztywniejsze. Tam, gdzie konwencjonalna stal HSLA może odnotować 20-procentowy wzrost wytrzymałości w wyniku hartowania, gatunki nierdzewne mogą osiągnąć 50 procent lub więcej w strefach intensywnie obrobionych. Ta hartowana krawędź zwiększa opór podawania przez cały okres eksploatacji matrycy, ponieważ sztywniejsza krawędź zaczepia się bardziej agresywnie o powierzchnie prowadzące i elementy matrycy.
Moduł wytrzymałości stali na rozciąganie nie zmienia się wraz z utwardzaniem przez zgniot, ale granica plastyczności stali na krawędzi cięcia znacznie wzrasta. To, co zaczyna się jako podatna krawędź, która lekko ugina się pod wpływem kontaktu, staje się sztywną krawędzią, która jest odporna na ugięcie i przenosi obciążenia zasilające bezpośrednio na korpus taśmy. W przypadku długich serii produkcyjnych stali nierdzewnej to progresywne hartowanie oznacza, że wydajność podawania karbu ujemnego pogarsza się w przewidywalny sposób w trakcie żywotności matrycy, co wymaga częstszych okresów międzykonserwacyjnych lub bardziej agresywnej początkowej geometrii przyłożenia, aby skompensować przewidywane hartowanie.
Dodatnie nacięcia w stali nierdzewnej pozwalają uniknąć problemu-utwardzania się krawędzi cięcia na krawędzi taśmy, ale stwarzają własne problemy. Punkt mocowania wypustki, w którym trzy ścięte boki stykają się z jedną połączoną krawędzią, jest strefą koncentracji naprężeń. W przypadku stali nierdzewnej powtarzające się obciążenia kontaktowe elementu podnoszącego w tym miejscu mogą zainicjować pękanie zmęczeniowe, ponieważ-utwardzony materiał na połączeniu wypustek staje się kruchy w stosunku do otaczającego materiału macierzystego. Duże promienie w wewnętrznych rogach zaczepu i nieco większe szerokości mocowania łagodzą to ryzyko poprzez rozłożenie naprężeń na większym obszarze.
Stale-o wysokiej wytrzymałości, w tym dwu-fazowe (DP), z fazą złożoną (CP) i gatunki-utwardzane w procesie tłoczenia, stwarzają odwrotny problem niż aluminium. Materiały te mają wysoką granicę plastyczności, ale zmniejszone wydłużenie. Na przykład gatunek DP1000 oferuje doskonałą wytrzymałość, ale ograniczoną zdolność do odkształcania plastycznego bez pękania. Wypustki z dodatnim nacięciem w stali-o wysokiej wytrzymałości mogą pęknąć w punkcie mocowania, jeśli geometria wypustki powoduje koncentrację naprężeń. Moduł sprężystości stali pozostaje w przybliżeniu stały dla wszystkich gatunków (około 200 GPa), ale wąska różnica między plastycznością a wytrzymałością końcową w tych gatunkach pozostawia bardzo mało miejsca na odkształcenie plastyczne przed wystąpieniem uszkodzenia.
Badania krawędzi ciętych stali-o wysokiej wytrzymałości potwierdzają, że defekty powstałe podczas ścinania działają jako czynniki zwiększające naprężenia i punkty inicjacji pęknięć. Abadanie opublikowane w czasopiśmie Metalsodkryli, że-stale o wysokiej wytrzymałości mogą wykazywać nawet 40-procentowe zmniejszenie wytrzymałości zmęczeniowej z powodu wad produkcyjnych powstałych w wyniku operacji wykrawania i przycinania. W przypadku zastosowań z nacięciami obejściowymi oznacza to, że oba typy nacięć wymagają starannego zarządzania jakością krawędzi w stali-o wysokiej wytrzymałości. Krawędzie nacięcia z ujemnym nacięciem muszą być czyste i mieć minimalną głębokość strefy pęknięcia, aby uniknąć tworzenia miejsc inicjacji pęknięć. Połączenia z wypustkami z wycięciem muszą unikać ostrych narożników wewnętrznych, które skupiają naprężenia poza ograniczoną plastycznością materiału.
| Materialna rodzina | Zalecany typ wycięcia | Kluczowa obawa | Wskazówki dotyczące regulacji parametrów |
|---|---|---|---|
| Aluminium (cienkie) | Preferowane pozytywne | Tab trwałe odkształcenie z powodu niskiej granicy plastyczności; wyboczenie paska w pustych miejscach | Szersze i płytsze zakładki; zmniejszone obciążenie styków podnośnika; unikać ujemnych nacięć w paskach o grubości poniżej 1,5 mm |
| Łagodna stal | Oba typy opłacalne | Minimalne ograniczenia-materiałowe; zamiast tego zoptymalizuj układ matrycy i współczynniki prędkości | Obowiązują standardowe proporcje; materiał jest tolerancyjny dla obu geometrii w powszechnych zakresach grubości |
| Stal nierdzewna austenityczna | Pozytywny preferowany na długie dystanse | Stopniowe utwardzanie przez zgniot na krawędziach z ujemnym nacięciem zwiększa opór podawania w całym okresie eksploatacji matrycy | Agresywne początkowe kąty przyłożenia na ujemnych nacięciach; duże promienie na dodatnich połączeniach zakładek; krótsze okresy międzyobsługowe |
| Stal-o wysokiej wytrzymałości (DP, CP, AHSS) | W przypadku grubościennych preferowany jest negatyw | Zmniejszone wydłużenie powoduje pękanie wypustki w punktach koncentracji naprężeń w dodatniej geometrii karbu | Duże promienie wewnętrzne na wszystkich narożnikach wycięć; czyste krawędzie cięcia z minimalną strefą pęknięć; unikać ostrych połączeń zakładek |
| Prasa-stal hartowana (22MnB5) | Preferowane negatywne | Bardzo niska ciągliwość po hartowaniu-; wypustki pękają pod wpływem powtarzającego się cyklicznego obciążenia spowodowanego kontaktem z podnośnikiem | Maksymalizuj jakość krawędzi; rozważ dwustopniowe ścinanie-w przypadku ujemnych krawędzi karbu; unikaj dodatniej geometrii wypustek |
Wzór w tej tabeli ujawnia zasadę wartą przyswojenia: materiały o dużym wydłużeniu i niskiej granicy plastyczności faworyzują dodatnie nacięcia, ponieważ przytrzymywany wypust może przejmować obciążenia kontaktowe bez trwałego odkształcenia. Materiały o niskim wydłużeniu i wysokiej granicy plastyczności preferują ujemne nacięcia, ponieważ zatrzymane wypustki w tych materiałach raczej pękają niż wyginają się. Charakterystyka umocnienia przez odkształcenie i zgniotu konkretnego stopu określa następnie, w jaki sposób geometria karbu starzeje się w trakcie okresu produkcyjnego.
Sam dobór materiału nie zamyka jednak tematu projektowania wycięć. Ten sam materiał przepływający przez matrycę z sześcioma-stanowiskami przy 100 skokach na minutę zachowuje się inaczej niż w matrycy z dwudziestoma-sekcjami przy 500 skokach na minutę. Złożoność układu pasków i prędkość prasy wprowadzają czynniki dynamiczne, które wzmacniają lub tłumią opisane właśnie zachowanie-specyficznego materiału.
Układ pasków i współczynniki prędkości prasy przy wyborze wycięcia
Geometria wycięcia, która działa bezbłędnie w matrycy z sześcioma-sekcjami pracującymi z szybkością 80 uderzeń na minutę, może stać się powtarzającym się źródłem błędnych rejestracji w matrycy z dwudziestoma-sekcjami pracującymi z szybkością 400. Różnica nie polega na samym nacięciu. Jest to otaczający go kontekst systemowy: ile stacji musi pokonać taśma, jaką odległość pokonuje w jednym skoku oraz jak szybko prasa przełącza się pomiędzy zdarzeniami podawania. Zmienne te wzmacniają lub tłumią mocne i słabe strony każdego rodzaju nacięcia w sposób, którego nie są w stanie przewidzieć same właściwości materiału.
Wpływ kierunku postępu taśmy i liczby stacji
Dłuższe matryce progresywne kumulują błąd położenia. Każda stacja, przez którą przechodzi pas, wprowadza niewielką wariancję rejestracyjną, a te wariancje kumulują się. Do czasu, gdy pasek dotrze do stacji piętnastej lub dwudziestej, skumulowane odchylenie od pierwotnej rejestracji pilota może przekroczyć dopuszczalne tolerancje, jeśli boczne położenie paska nie będzie konsekwentnie utrzymywane w każdym punkcie pośrednim.
Pozytywne nacięcia obejściowe oferują tutaj przewagę. Ponieważ zachowana wypustka zachowuje szerokość paska w miejscu nacięcia, pasek ma stałą krawędź dla połączenia pilota i kontaktu z szyną prowadzącą przez cały czas trwania. Nie ma pustek zakłócających boczną powierzchnię odniesienia. Prowadnice i czujniki, w tym dowolneindukcyjny czujnik zbliżeniowyużywany do monitorowania położenia paska, zapewnia jednolitą krawędź paska niezależnie od położenia nacięcia. Ta spójność pomaga zachować skumulowaną dokładność w przypadku długich postępów matrycy, gdzie nawet 0,02 mm dryftu na stanowisko składa się na znaczący błąd na stanowisku odcięcia.
Krótsze matryce z mniejszą liczbą stacji są narażone na mniej skumulowanych błędów. W matrycy z czterema- lub sześcioma-stanowiskami pasek przechodzi przez ograniczone procesy podawania, zanim część się rozdzieli. W tym przypadku nacięcia ujemne zapewniają odpowiednią dokładność rejestracji przy prostszym oprzyrządowaniu, ponieważ istnieje po prostu mniej możliwości wystąpienia błędu pozycjonowania. Korzyści wynikające z usuwania materiału w zakresie luzu przewyższają niewielką utratę sztywności, gdy taśma musi zachować dokładność jedynie w kilku stacjach. Doświadczeni projektanci matryc często korzystają z nowoczesnościoprogramowanie do zagnieżdżania materiałów pod kątem długości materiałuoptymalizacji podczas układania pasków, ale decyzja o rodzaju wycięcia nadal zależy od liczby stacji wymaganych przez zoptymalizowany układ i od tego, ile skumulowanych błędów mogą pochłonąć tolerancje części.
Rozważania dotyczące szybkości prasy i wielkości produkcji
Prędkość zmienia fizykę podawania pasków. Przy niskich prędkościach prasy taśma przesuwa się w kontrolowanym, quasi-ruchu, w którym efekty bezwładności są znikome. Przy dużych prędkościach dominuje dynamika paska. Taśma agresywnie przyspiesza i zwalnia podczas każdego cyklu podawania, powodując oscylacje, odbijanie i chwilową utratę kontaktu z prowadnicami. Każde źródło oporu zasilania, niezależnie od tego, jak niewielkie przy niskiej prędkości, zostaje wzmocnione w mierzalną niespójność skoku przy dużej prędkości.
W operacjach-formowania metalu z dużą prędkością, przekraczającą 250 uderzeń na minutę, priorytet ma typ karbu minimalizujący opór podawania. Jeśli geometria matrycy pozwala na którykolwiek typ, a właściwości materiału nie wymuszają decyzji, prędkość prasy często decyduje o zwycięstwie. Dodatnie nacięcia z dobrze-odciążonymi zakładkami generują mniejszy opór przy dużej prędkości, ponieważ nie ma krawędzi cięcia, która mogłaby się zaczepić. Ujemne nacięcia zapewniają zerową interferencję podnośnika, co ma znaczenie, gdy agresywne wyczucie czasu podnośnika przy dużej prędkości pozostawia prawie żaden margines luzu pomiędzy paskiem a koroną podnośnika.
Wielkość produkcji dodaje kolejny wymiar. Przebiegi-na dużą skalę ujawniają wszelkie mechanizmy zużycia, których krótsze serie nigdy nie ujawnią. Konfiguracja karbu, która zapewnia idealne podawanie przez 50 000 pociągnięć, może powodować postępujący opór przy 500 000 skokach w miarę zużywania się krawędzi, wzrostu zadziorów i degradacji geometrii wypustki. W przypadku długich serii produkcyjnych wybór typu karbu o lepszej odporności na zużycie w konkretnym materiale ogranicza nieplanowane przestoje i wydłuża okresy międzyobsługowe.
Kolejność priorytetów zmienia się w zależności od tego, czy aplikacja wymaga szybkości, czy precyzji:
- Priorytety aplikacji-o dużej szybkości (powyżej 250 SPM):Najpierw zminimalizuj opór karmienia; upewnić się, że margines prześwitu podnośnika przekracza dynamiczne oscylacje taśmy; wybierz typ wycięcia z najniższym współczynnikiem oporu; nadać priorytet odporności na zużycie dla konkretnego materiału; zoptymalizować relief kątowy dla bezwładnościowych sił zasilania
- Priorytety aplikacji o niskiej-szybkości (poniżej 150 SPM):Najpierw zmaksymalizuj dokładność rejestracji; wybierz typ wycięcia, który zachowuje sztywność paska w celu spójnego zaangażowania pilota; zminimalizować skumulowany błąd położenia na wszystkich stacjach; nadać priorytet stabilności wymiarowej geometrii wycięcia ponad trwałością matrycy; zapewnić współrzędne rozmieszczenia wycięć ze wszystkimi funkcjami wykrywania i rejestracji
Wspólnym wątkiem jest przewidywalność. Niezależnie od tego, czy działa szybko, czy wolno, wycięcie musi zachowywać się tak samo przy milionie uderzeń, jak przy pierwszym skoku. Ta przewidywalność zależy od tego, jak geometria karbu pogarsza się w czasie, co sprowadza dyskusję bezpośrednio do zużycia i zarządzania trwałością matrycy.
Wzory zużycia i wpływ na trwałość matrycy według typu wycięcia
Wycięcie, które żeruje doskonale pierwszego dnia, nie będzie doskonale odżywiać się trzysta dnia. Każdy skok produkcyjny poddaje powierzchnie stempla i matrycy działaniu ściskającym, kontaktowi ściernemu z materiałem taśmy i cyklicznym zmianom zmęczeniowym w mikro{1}}skali. W wyniku tysięcy lub milionów uderzeń siły te zmieniają kształt geometrii cięcia w subtelny, ale kumulujący się sposób. Najważniejszym spostrzeżeniem dla inżynierów zajmujących się narzędziami jest to, że dodatnie i ujemne nacięcia nie zużywają się w ten sam sposób. Ich wzorce degradacji różnią się lokalizacją, szybkością postępu i obserwowalnymi objawami, co oznacza, że ich strategie utrzymania również muszą się różnić.
Ignorowanie tych różnic prowadzi do reaktywnego rozwiązywania problemów: pasek zaczyna się błędnie rejestrować, ktoś wyciąga matrycę i dopiero wtedy zespół odkrywa zużytą geometrię karbu, która ulega degradacji od tygodni. Zrozumienie specyficznej charakterystyki zużycia każdego typu przekształca ten cykl reaktywny w cykl predykcyjny.
Postęp zużycia w oprzyrządowaniu z dodatnim nacięciem
Krawędzie stempla tworzące wypustki z dodatnim nacięciem ulegają zużyciu wzdłuż trzech ściętych boków, które uwalniają wypustkę z korpusu paska. Krawędzie te są powierzchniami roboczymi, które utrzymują wyraźną geometrię płytki i ulegają stopniowej degradacji w przewidywalnej kolejności.
Na początku żywotności matrycy krawędzie tnące są ostre i zapewniają czyste oddzielanie zakładek przy minimalnych zadziorach. Obwód zakładki jest-dobrze zdefiniowany, a jego kątowa geometria reliefu pozostaje nienaruszona. W miarę kontynuacji produkcji mechanizmy zużycia adhezyjnego i ściernego stopniowo zaokrąglają krawędzie stempla. Zrozumienie wzorców zużycia stempla i matrycy ujawnia, że powtarzające się cykle naprężeń powodują mikroskopijne pęknięcia, które ostatecznie rozprzestrzeniają się w większe defekty w wyniku zużycia zmęczeniowego, mechanizmu szczególnie istotnego w przypadku cienkich przekrojów na obwodzie wypustek.
Pogorszenie zauważysz poprzez określony łańcuch objawów:
- Krawędzie zakładek tworzą promienie tam, gdzie kiedyś istniały ostre narożniki, zmniejszając definicję profilu zakładek
- Na ściętych krawędziach zakładki zaczynają tworzyć się zadziory, tworząc wzniesiony materiał, który zaczepia się o powierzchnie podnośnika podczas przesuwania paska
- Kątowy relief klapki skutecznie spłaszcza się w miarę zaokrąglania krawędzi natarcia, zwiększając powierzchnię kontaktu z podnośnikami i zwiększając opór
- Opór zasilania wzrasta stopniowo, co można zmierzyć jako rosnącą błędną rejestrację pasków na dalszych stacjach pilotażowych
- Części zaczynają wykazywać dryft wymiarowy zgodny z postępującą akumulacją błędu podziałki
Kluczowym słowem jest tutaj stopniowo. Dodatnie zużycie karbu nie powoduje nagłych awarii. Wprowadza powolny, liniowy wzrost oporu zasilania, który często pozostaje niezauważony do momentu przekroczenia tolerancji rejestracji. Inżynierowie monitorujący dane rejestracyjne paska w czasie mogą zidentyfikować tendencję wzrostową i zaplanować konserwację, zanim degradacja osiągnie próg awarii.
Ponieważ wypustki zostały utwardzone przez zgniot na ich ściętych krawędziach podczas początkowej operacji formowania, utwardzanie przez odkształcenie na tych ciętych powierzchniach początkowo zapewnia pewną odporność na zużycie ścierne. Jednakże, gdy utwardzona warstwa się zużyje, leżący pod nią bardziej miękki materiał ulega szybszej erozji, czasami tworząc punkt przegięcia, w którym zużycie przyspiesza po początkowym, stabilnym okresie.
Postęp zużycia w oprzyrządowaniu z ujemnym nacięciem
Stemple z nacięciem ujemnym zużywają się na obwodzie cięcia, prostokątnej lub trapezowej krawędzi, która odcina materiał od taśmy. W miarę zaokrąglania się obwodu konsekwencja funkcjonalna różni się od dodatniego zużycia karbowego: usunięty obszar skutecznie się kurczy.
Oto dlaczego to ma znaczenie. Kiedy krawędź stempla się zaokrągla, nie wycina już czystej pustej przestrzeni o-pełnej szerokości. Wycięcie staje się nieco węższe i płytsze niż jego pierwotna geometria projektowa. Każda tysięczna część milimetra utracona w wyniku zaokrąglenia krawędzi zmniejsza margines luzu pomiędzy krawędzią paska a korpusem podnośnika. Po dziesiątkach tysięcy uderzeń szczelina zwęża się, aż pasek ponownie zacznie stykać się z podnośnikiem, powodując te same problemy z zawieszaniem się,-które miały zapobiegać wycięciu.
Jednocześnie powstawanie zadziorów pogłębia problem. W miarę stępiania się stempla zadziory na przyciętych krawędziach paska stają się wyższe.Firma Mate Precision Technologies zalecado ostrzenia narzędzi, gdy krawędzie są zużyte do promienia 0,01 cala (0,25 mm), zauważając, że częste-poprawki działają lepiej niż czekanie, aż stempel bardzo się stępi. W przypadku narzędzi z nacięciem ujemnym zasada ta jest szczególnie istotna, ponieważ zadziory to nie tylko problem jakości. Bezpośrednio zakłócają podawanie, zaczepiając się o szyny prowadzące, powierzchnie matryc i korony podnośników w miarę przesuwania się taśmy. Badania ntpowstawanie zadziorów bocznych podczas operacji wycinaniapotwierdza, że nasilenie zadziorów wzrasta, gdy relacje między luzem stempla a matrycą zmieniają się od pierwotnych wartości projektowych, co dokładnie dzieje się w miarę zużywania się krawędzi i zmniejszania się efektywnego luzu.
Tryb awarii w przypadku karbów ujemnych jest bardziej gwałtowny niż w przypadku karbów dodatnich. Opór podawania pozostaje względnie stabilny, jeśli istnieje odpowiedni prześwit, a następnie gwałtownie wzrasta, gdy zmniejszona geometria karbu w końcu umożliwia kontakt paska-z-podnośnikiem. To sprawia, że ujemne zużycie karbu jest trudniejsze do wykrycia poprzez stopniowe monitorowanie trendów i częściej objawia się jako nagła przerwa w produkcji.
Strategie konserwacji według typu wycięcia
Protokoły szlifowania różnią się ze względu na różne miejsca zużycia i cele funkcjonalne.
W przypadku narzędzi z wycięciem dodatnim, szlifowanie skupia się na przywróceniu ostrych krawędzi oddzielających tabulatory. Celem jest przywrócenie-wyraźnych linii ścinania na trzech uwolnionych stronach wypustki, tak aby geometria wypustki powróciła do-zaprojektowanego profilu. Zwykle obejmuje to szlifowanie powierzchni stempla w celu usunięcia zużytej warstwy i przywrócenia geometrii krawędzi skrawającej. Jeśli Twoje oprzyrządowanie zostało pierwotnie wykończone przy użyciu obróbki drutem EDM dla skomplikowanych profili zakładek, ponowne szlifowanie musi zachować te kontury, a nie po prostu spłaszczyć powierzchnię stempla.
W przypadku narzędzi z nacięciem ujemnym ponowne szlifowanie przywraca geometrię pełnego luzu. Celem jest przywrócenie obwodu stempla do jego pierwotnych wymiarów, tak aby pustka wycięta w pasku odpowiadała zaprojektowanej szerokości i głębokości. Ponieważ funkcjonalną konsekwencją zużycia jest zmniejszony luz, nawet niewielkie ilości ponownego szlifowania przywracają znaczącą wydajność. Gratowanie otworu matrycy jest równie ważne, ponieważ przejście i wyrzucanie ślimaka może ulec degradacji wraz z gromadzeniem się zużycia wewnątrz wnęki matrycy.
W obu przypadkach całkowity budżet na przemiał jest ograniczony. Każde ostrzenie usuwa materiał z czoła stempla, stopniowo go skracając. Kiedy skumulowane ponowne szlifowanie zbliża się do tolerancji długości stempla, konieczna staje się wymiana, a nie dalsze ostrzenie.
Zrozumienie odrębnego wzorca zużycia dla każdego typu karbu umożliwia planowanie konserwacji zapobiegawczej zamiast reagowania na rozwiązywanie problemów. Dodatnie karby ulegają stopniowej degradacji w wyniku wzrostu oporu karmienia. Ujemne nacięcia ulegają degradacji w wyniku zmniejszenia luzu, co ostatecznie powoduje nagłe-zawieszanie się paska. Odpowiednio monitoruj.
Zachowanie podczas zużycia uzupełnia obraz działania każdego typu nacięcia w całym cyklu życia. Od wstępnego wyboru geometrii, poprzez wymiarowanie-pod kątem materiału, integrację układu pasków i wreszcie planowanie konserwacji – ramy decyzyjne dotyczące projektu wycięcia obejściowego obejmują cały program matryc. Połączenie tych wątków w wykonalną sekwencję implementacji daje inżynierom zajmującym się narzędziami jasną ścieżkę od założeń projektowych do zweryfikowanej produkcji.
Przepływ pracy wdrożeniowej i zasoby dotyczące inżynierii matryc niestandardowych
Każda omówiona do tej pory koncepcja, od wyboru geometrii, przez zachowanie materiału, po zarządzanie zużyciem, zbiega się w jednym punkcie: w momencie, w którym projektuje się wycięcie w stali. To zaangażowanie odbywa się w ramach przepływu pracy, a inżynierowie, którzy go realizują, systematycznie uzyskują lepsze wyniki niż ci, którzy przeskakują od koncepcji do cięcia bez zorganizowanej ścieżki między nimi.
Rzeczywistość matryc do tłoczenia blachy z nacięciami ujemnymi i dodatnimi jest taka, że żaden pojedynczy czynnik nie wpływa na decyzję samodzielnie. Rodzaj materiału informuje o preferencjach wycięcia. Szerokość paska ogranicza głębokość. Prędkość prasy przesuwa priorytet pomiędzy sztywnością a luzem. Liczba stacji określa, ile skumulowanych błędów możesz tolerować. Czynniki te oddziałują na siebie, a przebieg wdrożenia musi uwzględniać je wszystkie we właściwej kolejności.
Ramy decyzyjne dla inżynierów zajmujących się narzędziami
Kiedy siadasz z nowym układem pasków, decyzja o rodzaju wycięcia następuje logicznie. Pomijanie kroków lub zmiana ich kolejności powoduje powstawanie luk, które pojawiają się podczas prób, często w postaci tajemniczych problemów z karmieniem, których nie można szybko naprawić. Poniższa sekwencja odzwierciedla, jak doświadczeni specjaliści w dziedzinie produkcji narzędzi i matryc podchodzą do projektowania wycięć obejściowych, wychodząc od pierwszych zasad:
- Oceń rodzaj i grubość materiału.Zidentyfikuj rodzinę stopów, grubość, granicę plastyczności, wydłużenie i charakterystykę utwardzania przez zgniot. To określa, czy ograniczenia-związane z materiałem zmuszają Cię do dodatnich, czy ujemnych nacięć, zanim zostaną uwzględnione jakiekolwiek inne czynniki.
- Oceń szerokość pasa i liczbę stacji.Oblicz pozostałą-powierzchnię przekroju poprzecznego po zastosowaniu geometrii wycięcia. Określ, ile stacji musi pokonać pas i oszacuj skumulowaną tolerancję błędu położenia na stacji końcowej.
- Określ wymagania dotyczące podnośników.Ustal typ podnośnika (okrągły, prętowy lub paskowy), wysokość podnośnika i położenie podnośnika względem krawędzi paska. Podnośnik mapuje położenie taśmy w każdym punkcie cyklu prasy, aby zidentyfikować potencjalne strefy zakłóceń.
- Wybierz typ wycięcia w oparciu o współczynnik priorytetu.Jeśli ograniczeniem jest zachowanie sztywności (cienki materiał, wąski pasek, długa matryca, tolerancja precyzji), wybierz opcję dodatnią. Jeśli luz jest ograniczeniem (gruby materiał, wysokie podnośniki,-praca z dużą prędkością, szeroka taśma z dużym marginesem sztywności), wybierz wartość ujemną.
- Wymiarowanie geometrii wycięcia proporcjonalnie do parametrów magazynowych.Ustaw głębokość, szerokość i relief kątowy, korzystając z proporcjonalnych zależności ustalonych na podstawie grubości materiału, skoku podnośnika i wymagań dotyczących sztywności taśmy. Zastosuj dostosowania-specyficzne dla materiału pod kątem hartowania, granic wydłużenia i oczekiwań dotyczących jakości krawędzi.
- Zweryfikuj poprzez próbę i dostosuj.Uruchom matrycę z progresywnymi przyrostami prędkości. Monitoruj rejestrację pasków na stacjach pilotażowych. Zmierz dokładność podziałki na całej długości matrycy. Sprawdź, czy opór podawania pozostaje stabilny i czy podczas całego cyklu podnośnika nie dochodzi do kontaktu paska-z-podnośnikiem. Dopracuj kąty przyłożenia, głębokość nacięcia lub obróbkę krawędzi w oparciu o zaobserwowaną wydajność.
Ta kolejność nie jest sztywna. Niektóre projekty wiążą się z ograniczeniami, które łączą wiele kroków w jeden oczywisty wniosek. Pasek aluminium o grubości 0,3 mm w matrycy z dwudziestoma-stanowiskami praktycznie wymaga dodatnich nacięć, zanim w ogóle oceni się wysokość podnośnika. Stal o-wytrzymałości 3,0 mm w czterostanowiskowej matrycy-wskazuje ujemne nacięcia, zanim szerokość paska zostanie uwzględniona w obliczeniach. Jednak w przypadku wielu aplikacji, które mieszczą się pomiędzy tymi skrajnościami, wykonanie każdego kroku pozwala uniknąć typowego błędu polegającego na optymalizacji pod kątem jednego czynnika i ignorowaniu innego, który ostatecznie kontroluje wydajność.
Dokumentacja również ma tutaj znaczenie. Twórca matrycy, który rejestruje uzasadnienie każdej decyzji dotyczącej geometrii, a nie tylko ostateczne wymiary, tworzy punkt odniesienia, który przyspiesza przyszłe programy z podobnymi materiałami i układami. Gdy sześć miesięcy później w sklepie pojawi się podobny wniosek, udokumentowane uzasadnienie eliminuje potrzebę-ponownego wyprowadzania każdego parametru z pierwszych zasad.
Łączenie założeń projektowych z niestandardowymi rozwiązaniami w zakresie matryc
Konstrukcja z wycięciem obejściowym nie istnieje w próżni. Jest to jeden element złożonej struktury matrycy, która obejmuje stemple, elementy podnoszące, piloty, szyny prowadzące, siatki nośne i ogólne systemy zarządzania taśmą. Geometria wycięcia musi być zintegrowana z każdym z tych elementów. Idealnie zwymiarowane wycięcie, które koliduje z rozmieszczeniem pilota, zakłóca geometrię szyny podnoszącej lub powoduje problemy z wyrzucaniem ślimaków w ślizgu matrycy, zapewnia wartość zerową niezależnie od tego, jak dobrze jego proporcje odpowiadają obliczeniom inżynierskim.
To wyzwanie związane z integracją powoduje utknięcie wielu programów narzędziowych. Poszczególne parametry projektowe mają sens oddzielnie, ale połączenie ich w funkcjonujący zespół matrycy wymaga doświadczenia w zarządzaniu relacjami przestrzennymi i czasowymi pomiędzy komponentami. Skok podnośnika musi być skoordynowany z luzem karbu. Czas wejścia pilota musi być zgodny z pozycją paska po-karmowaniu kontrolowanym karbem. Kierunek zadziorów powstałych w wyniku operacji wycinania karbów nie może zakłócać dalszych stanowisk formowania. Ścieżki wyrzutu ślimaków z nacięć ujemnych muszą przebiegać bez przeszkód w obrębie równoległości i otworów szczęk matrycy.
Współpraca z doświadczonymi zespołami inżynierów matryc gwarantuje, że szczegóły integracji zostaną objęte taką uwagą, jakiej wymagają.Niestandardowe rozwiązania w zakresie tłoczników YICHENsprostać dokładnie tej klasie projektów,-ciężkim wyzwaniom, w których optymalizacja karbu obejściowego musi być skoordynowana z konstrukcją matrycy, integracją podnośnika, zarządzaniem prześwitem i kontrolą przepływu materiału w całym zespole matrycy. W przypadku inżynierów zajmujących się narzędziami, którzy przepracowali teorię projektowania i są gotowi przełożyć decyzje dotyczące geometrii na oprzyrządowanie produkcyjne, współpraca z zespołem zajmującym się pełnym zakresem integracji zapobiega iteracyjnym przeróbkom, które pochłaniają budżety próbne.
Przepływ pracy zamyka pętlę. Układ pasków wpływa na wybór rodzaju wycięcia. Geometria wycięcia wpływa na wymiarowanie. Wymiarowanie prowadzi do walidacji. Walidacja albo potwierdza projekt, albo wprowadza poprawki do geometrii. Monitorowanie zużycia podczas całej produkcji gwarantuje, że sprawdzona geometria pozostanie w zakresie wydajności do czasu, aż następna zaplanowana konserwacja przywróci ją do specyfikacji.
Każda matryca do tłoczenia opowiada historię poprzez swój pasek. Nacięcia, zarówno pozytywne, jak i negatywne, to rozdziały tej historii. Określają, w jaki sposób materiał się porusza, gdzie się zatrzymuje i jak się rejestruje. Właściwe ich ustawienie oznacza, że pasek przesuwa się płynnie od pierwszego do ostatniego uderzenia. Jeśli je pomylisz, pasek będzie walczył z kostką na każdej stacji. Różnica między tymi wynikami nie polega na szczęściu. Jest to inżynieria stosowana systematycznie od założeń projektowych po walidację produkcyjną.
Często zadawane pytania dotyczące nacięć obejściowych w tłocznikach
1. Jaka jest różnica między dodatnimi i ujemnymi nacięciami obejściowymi w tłoczniku progresywnym?
Dodatnie nacięcie obejściowe utrzymuje materiał na pasku w postaci występu-podobnego do zakładki, który podczas podawania przesuwa się po podnośnikach, zachowując sztywność paska. Ujemne nacięcie obejściowe usuwa materiał z krawędzi paska, tworząc pustą przestrzeń zapewniającą prześwit dla podnośników bez kontaktu fizycznego. Wybór między nimi zależy od tego, czy w Twoim zastosowaniu priorytetem jest sztywność paska (dodatnia), czy luz podnośnika (ujemny). Cienkie materiały i wąskie paski zazwyczaj korzystają z dodatnich nacięć, podczas gdy gruby materiał i operacje z dużą-prędkością często sprawdzają się lepiej przy ujemnych nacięciach.
2. Jak określić prawidłową głębokość i szerokość wycięcia dla układu pasków?
Głębokość i szerokość wycięcia są proporcjonalne przede wszystkim do grubości materiału, wysokości przesuwu podnośnika i szerokości paska. W przypadku nacięć ujemnych głębokość musi przekraczać skok podnośnika plus wszelkie pionowe oscylacje paska podczas podawania. W przypadku nacięć dodatnich głębokość wypustki musi mieścić się w zakresie ugięcia sprężystego materiału pod obciążeniem kontaktowym podnośnika. Szerokość dostosowana do korpusu podnośnika i bocznego rozciągnięcia pasa. Sekwencja priorytetów wymiarowania rozpoczyna się od grubości materiału, następnie uwzględnia szerokość paska, liczbę stacji, odstęp podawania i wysokość podnośnika w tej kolejności.
3. Który typ nacięcia obejściowego najlepiej sprawdza się przy tłoczeniu stali nierdzewnej?
Dodatnie karby są ogólnie preferowane w przypadku długich serii produkcyjnych austenitycznej stali nierdzewnej. Powodem jest utwardzanie przez zgniot na krawędziach ciętych. Kiedy w stali nierdzewnej wycinane są ujemne nacięcia, ścięte krawędzie stopniowo twardnieją podczas produkcji, zwiększając opór podawania przez cały okres eksploatacji matrycy. W przypadku gatunków nierdzewnych wytrzymałość może wzrosnąć nawet o 50 procent w strefach intensywnie obrobionych. Dodatnie nacięcia pozwalają uniknąć tego problemu na krawędzi taśmy, chociaż projektanci muszą dodać duże promienie na połączeniach zakładek, aby zapobiec pęknięciom zmęczeniowym na skutek powtarzających się obciążeń stykowych podnośnika.
4. W jaki sposób wzorce zużycia karbu obejściowego wpływają na harmonogram konserwacji matrycy?
Dodatnie i ujemne nacięcia zużywają się w różny sposób i wymagają odrębnego podejścia do monitorowania. Oprzyrządowanie z dodatnim nacięciem ulega stopniowej degradacji w miarę zaokrąglania krawędzi stempla, powodując powstawanie zadziorów na zakładkach, które powoli zwiększają opór podawania. Umożliwia to konserwację predykcyjną-opartą na trendach. Oprzyrządowanie z nacięciem ujemnym ulega degradacji poprzez zmniejszenie rozmiaru pustych przestrzeni w miarę zaokrąglania krawędzi, co ostatecznie powoduje nagłe zawieszanie się-paska, gdy prześwit staje się niewystarczający. Ujemne zużycie karbu jest trudniejsze do wczesnego wykrycia, dlatego harmonogramy ostrzenia oparte-o odstępach czasu są bardziej odpowiednie niż samo monitorowanie stanu.
5. Czy w tej samej matrycy progresywnej mogę używać zarówno dodatnich, jak i ujemnych nacięć obejściowych?
Tak, doświadczeni inżynierowie matryc czasami łączą oba typy w ramach jednego układu paska, gdy różne stacje charakteryzują się różnymi ograniczeniami. Na przykład stacje z wysokimi podnośnikami mogą wykorzystywać ujemne nacięcia w celu zapewnienia luzu, podczas gdy dalsze stacje w wąskiej sekcji nośnej wykorzystują dodatnie nacięcia w celu zachowania sztywności. Kluczem jest zapewnienie spójnego zachowania żywieniowego przez cały okres rozwoju. Współpraca z zespołami inżynierów zajmującymi się niestandardowymi matrycami, takimi jak YICHEN (yichen-group.com/stamping-die/), pomaga koordynować układy z wieloma-wycięciami-, w których integracja podnośników, pilotów i geometrii wycięć musi działać jako ujednolicony system.


