


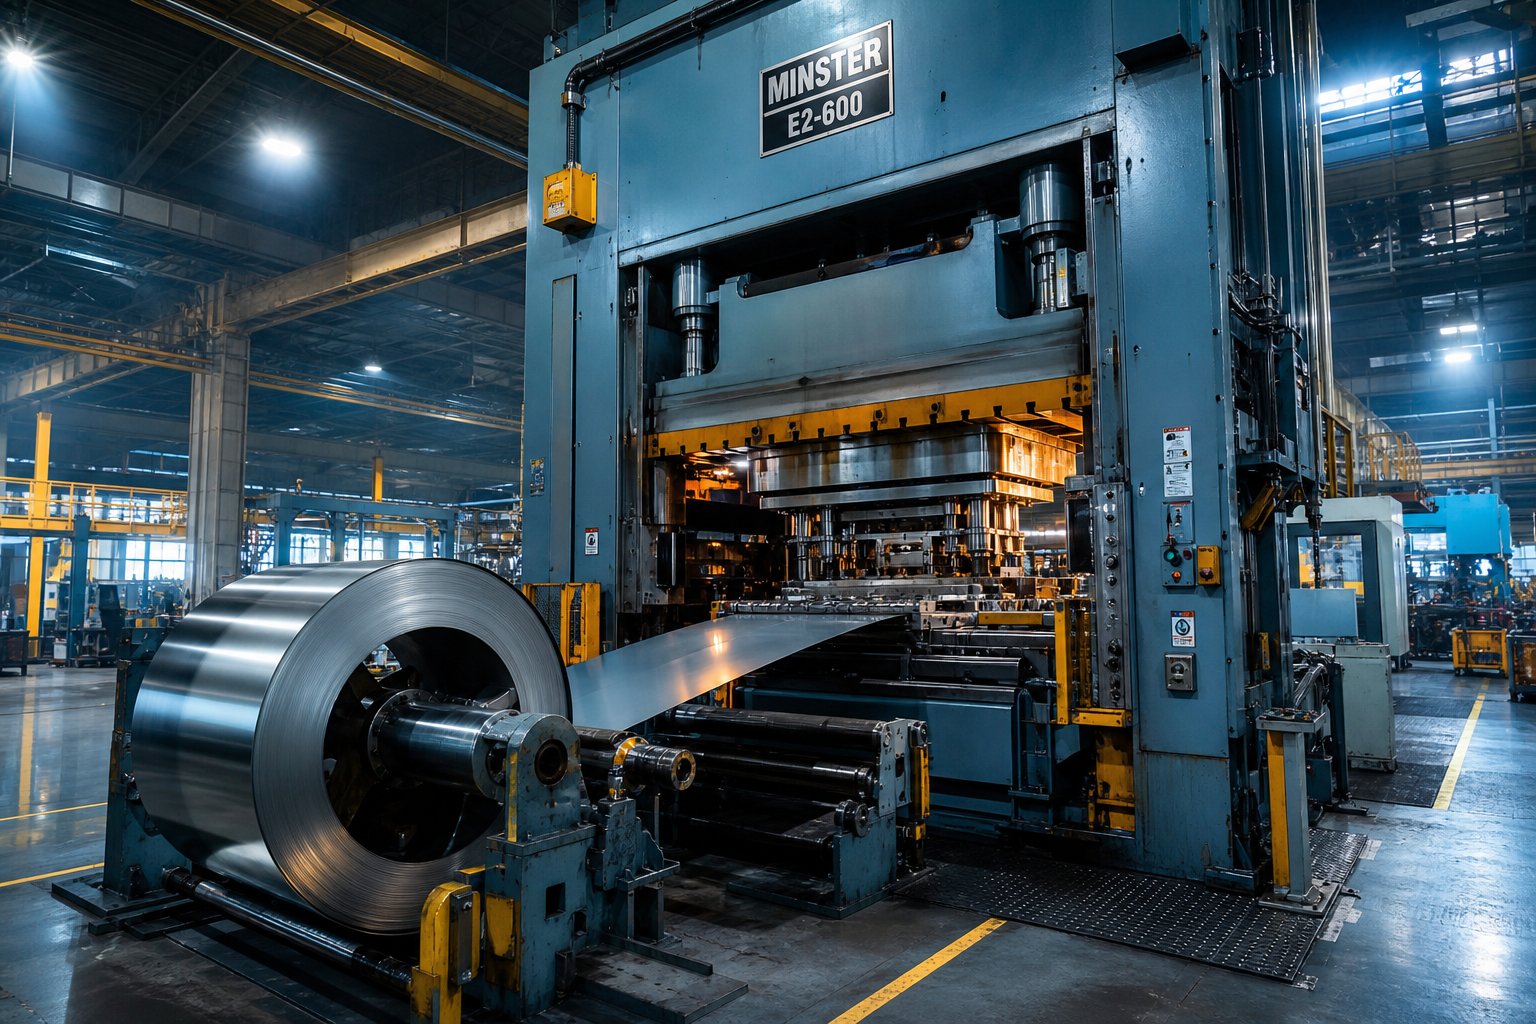
Czym jest firma tłocząca i dlaczego jest to ważne
Wyobraź sobie, że potrzebujesz tysięcy identycznych metalowych zamków, każdy z dokładnością do kilku tysięcznych cala. Wchodzi płaska blacha, wychodzą gotowe, precyzyjne części. Ta transformacja jest dokładnie tym, co dzieje się każdego dnia w firmie zajmującej się tłoczeniem.
Firma zajmująca się tłoczeniem wykorzystuje matryce z hartowanej stali narzędziowej montowane w prasach tłoczących do cięcia, gięcia i formowania płaskich arkuszy blachy w precyzyjne-komponenty inżynieryjne poprzez kontrolowane operacje formowania na zimno.
Czym właściwie zajmuje się firma zajmująca się tłoczeniem
U podstaw matrycy i tłoczenia leży technika formowania na zimno. Pasek lub półfabrykat metalu umieszcza się pomiędzy specjalnie wykonanymi matrycami, a siła wywierana przez prasę nadaje materiałowi określoną geometrię. Operacje takie jakwykrawanie, wykrawanie, gięcie, kucie i ciągnieniedzieje się z dużą prędkością, wytwarzając części, od małych złączy elektronicznych po duże panele samochodowe. Same matryce są precyzyjnymi narzędziami, wykonanymi z hartowanej stali i zaprojektowanymi tak, aby zachować wąskie tolerancje w milionach cykli.
To, co odróżnia precyzyjne matryce i tłoczenie od ogólnej produkcji, to powtarzalność. Po sprawdzeniu oprzyrządowania każda część opuszczająca prasę jest wymiarowo identyczna z poprzednią, co sprawia, że proces ten idealnie sprawdza się w przypadku-masowych serii produkcyjnych, w których spójność nie podlega-negocjacjom.
Kto polega na usługach tłoczenia
Krótka odpowiedź: prawie każda branża wykorzystująca komponenty metalowe na dużą skalę. Producenci samochodów polegają na tłoczonych częściach paneli nadwozia, wsporników i elementów układu napędowego. Firmy z branży lotniczej wymagają wytłoczek-o wąskiej tolerancji dla zespołów konstrukcyjnych i elektronicznych. Firmy elektroniczne pozyskują złącza i ekrany z mikrowytłaczanymi elementami, natomiast producenci urządzeń medycznych potrzebują biokompatybilnych, wytłaczanych komponentów, produkowanych pod ścisłą kontrolą jakości. Listę uzupełniają branże budowlana, urządzeń i sprzętu komputerowego.
Tenfirma produkująca matryce do tłoczenia metaliprzegląd przygotowuje grunt pod głębsze spojrzenie na to, co faktycznie dzieje się za drzwiami biura prasowego. W kolejnych sekcjach omówiono rodzaje procesów, wybór materiałów, certyfikaty jakości, czynniki kosztowe oraz sposób oceny dostawcy przed przeznaczeniem środków na oprzyrządowanie.
Wyjaśnienie rodzajów procesów tłoczenia
Nie każda wytłoczona część przechodzi przez prasę tę samą ścieżkę. Geometria komponentu, wielkość produkcji i wymagania dotyczące tolerancji decydują o tym, jaki proces wybierze firma tłocząca dla Twojego projektu. Cztery podstawowe metody obejmują zdecydowaną większość scenariuszy produkcji, a zrozumienie, jak każda z nich działa mechanicznie, pomaga w mówieniu tym samym językiem, co inżynier narzędziowy podczas wyceny.
Progresywne tłoczenie dla-serii wysokonakładowych
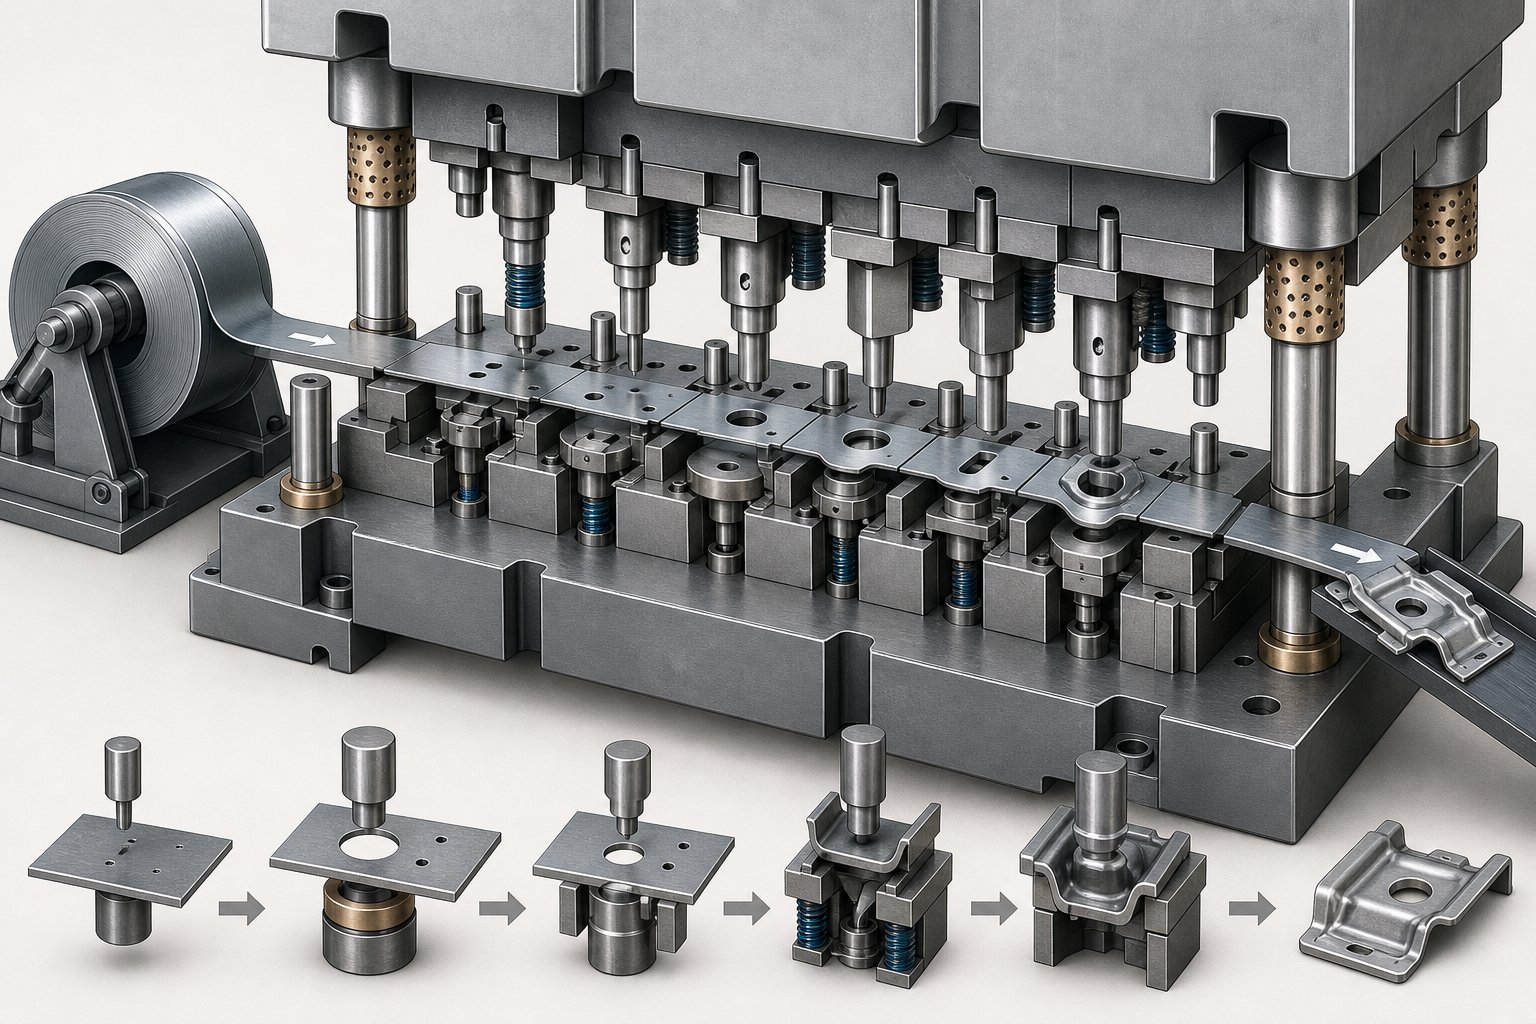
Wyobraź sobie zwój blachy podawany w sposób ciągły do prasy, w której znajduje się pojedyncza matryca z wieloma stacjami ustawionymi sekwencyjnie. Na każdym stanowisku pasek poddawany jest innej operacji: wybijaniu otworu, nacinaniu krawędzi, formowaniu zagięcia lub wybijaniu elementu powierzchniowego. Obrabiany przedmiot pozostaje przez cały czas połączony z taśmą nośną, zwiększając się o jedną długość podziałową na skok prasy. Dopiero na stacji końcowej gotowa część jest oddzielana od taśmy metalu podstawowego.
To podejście polegające na ciągłym-posuwie sprawia, że firma zajmująca się stemplowaniem progresywnym jest tak wydajna w-produkcji wysokonakładowej. Ponieważ taśma nigdy nie opuszcza matrycy, czas ustawiania jest minimalny, koszty pracy pozostają niskie, a prędkość prasy może sięgać setek uderzeń na minutę. Usługi progresywnego tłoczenia metali sprawdzają się, gdy potrzebne są złożone geometrie małych-do-średnich-części z tolerancjami tak wąskimi jak +/-0,05 mm.
Kompromis? Inwestycje w narzędzia są znaczące. Matryce progresywne to precyzyjne instrumenty z wieloma stacjami, z których każda jest obrabiana zgodnie z rygorystycznymi standardami. Mają także problemy z-głęboko tłoczonymi elementami, ponieważ część pozostaje przymocowana do paska, ograniczając stopień rozciągnięcia materiału we wgłębieniu.
Tłoczenie matrycowe transferowe dla większych części
Kiedy części są zbyt duże dla metod progresywnych lub projekt wymaga głębokich tłoczeń, żeber, radełkowań lub gwintów, rolę odgrywa tłoczenie matrycowe. Kluczowa różnica mechaniczna: już pierwsza operacja oddziela półfabrykat od metalowej taśmy. Od tego momentu zautomatyzowane „palce” lub mechaniczne systemy przenoszenia fizycznie przenoszą pojedynczy przedmiot ze stanowiska na stanowisko.
Ponieważ część jest wolnostojąca, prasa może wykrawać tak głęboko, jak pozwala na to surowiec, bez paska nośnego ograniczającego głębokość formowania. Dzięki temu tłoczenie transferowe jest popularną metodą-w przypadku rur, obudów cylindrycznych i komponentów o skomplikowanych-wymiarach trójwymiarowych. Dostawcy wytłoczek transferowych zazwyczaj obsługują nabywców, którzy potrzebują średnich ilości większych lub bardziej złożonych części, których oprzyrządowanie progresywne po prostu nie jest w stanie pomieścić.
Wszechstronność odbywa się kosztem szybkości. Mechaniczny mechanizm przenoszenia powoduje skrócenie cyklu, którego unika się poprzez progresywne podawanie, a oprzyrządowanie nadal stanowi znaczną inwestycję. Jednakże matryce przenoszące ograniczają lub eliminują operacje wtórne w przypadku specjalistycznych geometrii, co często kompensuje różnicę prędkości przypadającą na-części.
Metody złożone i jednostacyjne
Tłoczenie matrycowe złożonezajmuje odrębną niszę. Wyobraź sobie matrycę, która wykonuje wiele operacji cięcia i formowania w jednym suwie prasy, zamiast przechodzić przez kolejne stacje. Na przykład w płaskiej podkładce wycina się jednocześnie otwór wewnętrzny i średnicę zewnętrzną. Rezultatem jest wysoce wydajny proces wytwarzania prostych, płaskich części produkowanych w średnich--dużych seriach.
Oprzyrządowanie złożone jest tańsze i szybsze w budowie niż oprzyrządowanie progresywne, a metoda pojedynczego-skoku pozwala uzyskać wyjątkowo płaskie części. Ograniczeniem jest złożoność geometryczna. Części z zagięciami, głębokimi formami lub skomplikowanymi cechami lepiej sprawdzają się w przypadku metod progresywnych lub transferowych.
Wytłaczanie na jednej-stacji to najprostsza konfiguracja: jedna matryca wykonuje jedną operację na skok. Można go zastosować do wykrawania, przekłuwania lub prostego gięcia, gdy wielkość produkcji jest na tyle mała, że inwestowanie w oprzyrządowanie wielostanowiskowe-nie jest uzasadnione. Jest to również powszechne na etapach prototypowania, gdy kupujący potrzebuje dowodu--części koncepcyjnych, zanim zdecyduje się na pełne oprzyrządowanie produkcyjne.
| Metoda | Najlepszy zakres głośności | Złożoność części | Typowa tolerancja | Idealne zastosowania |
|---|---|---|---|---|
| Progresywna kostka | Wysoka (ponad 100 tys. części) | Umiarkowany do dużego (wiele-funkcji, mały do średniego-rozmiaru) | +/-0,05 mm do +/-0,1 mm | Styki elektryczne, wsporniki, złącza, zaciski |
| Matryca transferowa | Średni (części 10–100 tys.) | Wysoka (głębokie tłoczenie, formy 3D, gwintowanie) | +/-0,05 mm do +/-0,2 mm | Elementy rurowe, obudowy, duże części konstrukcyjne |
| matryca złożona | Średni do wysokiego (ponad 50 tys. części) | Niski (płaska, prosta geometria) | +/-0,05 mm do +/-0,1 mm | Podkładki, półfabrykaty kół, podkładki regulacyjne, pierścienie płaskie |
| Pojedyncza-stacja | Niska do średniej (poniżej 50 tys.) | Niski (jedna operacja na skok) | +/-0,1 mm do +/-0,2 mm | Prototypy, proste półfabrykaty, pojedyncze-części zginane |
Wybór odpowiedniego procesu to ostatecznie znalezienie równowagi pomiędzy geometrią części, roczną wielkością produkcji i budżetem. Producent matryc progresywnych pokieruje Cię w stronę narzędzi wielo-stanowiskowych, gdy wielkość uzasadnia inwestycję, podczas gdy prostsze części w mniejszych ilościach mogą wymagać jedynie konfiguracji złożonej lub pojedynczej-jednostkowej. Prawdziwe pytanie brzmi: które metale i stopy najlepiej pasują do każdej metody i w jaki sposób właściwości materiału wpływają na decyzje projektowe matrycy?
Materiały najlepiej nadające się do operacji tłoczenia
Wybór materiałów kształtuje wszystko na dalszym etapie. Wybrany stop określa geometrię matrycy, tonaż prasy, trwałość narzędzia i ostatecznie koszt-części. Producent matryc do tłoczenia metali projektuje oprzyrządowanie w oparciu o specyficzne zachowanie mechaniczne wybranego materiału, więc podjęcie właściwej decyzji na wczesnym etapie pozwala uniknąć przeróbek, złomu i późniejszych niespodzianek budżetowych.
Powszechne metale i stopy do tłoczenia
Firmy zajmujące się tłoczeniem przetwarzają szeroką gamę metali. Każdy z nich zapewnia inną równowagę wytrzymałości, odkształcalności, odporności na korozję i kosztów. Oto główne kategorie, z którymi możesz się spotkać, cytując produkty do precyzyjnego tłoczenia:
- Stal węglowa (1008, 1010, 1045, 1095)- Koń pociągowy w stemplowaniu. Gatunki o niskiej-węglowości zapewniają doskonałą odkształcalność wsporników, obudów i komponentów samochodowych. Średnie i wysokowęglowe-gatunki węglowe zamieniają plastyczność na rzecz twardości, co pozwala dopasować sprężyny i części-odporne na zużycie.
- Stal stopowa o wysokiej-niskiej-wytrzymałości (HSLA).- Gatunki takie jak HSLA 50 i HSLA 70 zapewniają wyższą wytrzymałość na rozciąganie przy zmniejszonej masie, co czyni je popularnymi w zastosowaniach w konstrukcjach samochodowych i ciężkim sprzęcie.
- Stal nierdzewna (seria 300 i 400, 17-4 PH)- Seria 300 (304, 316) zapewnia doskonałą odporność na korozję w środowiskach medycznych, przetwórstwa spożywczego i morskich. Seria 400 (410, 430) zwiększa odporność na zużycie części wyposażenia urządzeń i samochodów.
- Aluminium (1100, 3003, 5052, 6061)- Lekki i-odporny na korozję. Gatunek 1100 doskonale nadaje się do głębokiego tłoczenia, natomiast gatunki 5052 i 6061 służą do zastosowań morskich, transportowych i lotniczych, gdzie liczy się stosunek wytrzymałości-do-masy.
- Miedź i stopy miedzi (C110, C260, C510)- Nagradzany za przewodność elektryczną i cieplną. Czysta miedź pasuje do złączy elektrycznych, mosiądz (miedź-cynk) równoważy urabialność z odpornością na korozję, a brąz fosforowy (C510) zapewnia wytrzymałość zmęczeniową styków sprężynowych.
- Stopy specjalne- Stopy niklu (Inconel, Monel) wytrzymują ekstremalne temperatury w przemyśle lotniczym. Tytan służy do implantów medycznych i zastosowań obronnych, gdzie wymagana jest biokompatybilność lub bardzo-wysoka wytrzymałość-w-masie.
Jak właściwości materiału wpływają na projekt matrycy
Kiedy producenci matryc do tłoczenia metali opracowują narzędzia, na ich decyzje wpływają cztery właściwości mechaniczne:
Wytrzymałość na rozciąganieokreśla tonaż prasy potrzebny do ścinania lub formowania materiału. Stopy-o wyższej wytrzymałości, takie jak HSLA lub stal nierdzewna 17-4 PH, wymagają cięższych pras i solidniejszej konstrukcji matrycy.Plastycznośćokreśla, jak bardzo materiał może się rozciągnąć przed pęknięciem. Metale o dużej ciągliwości, takie jak stal niskowęglowa- i czyste aluminium, tolerują głębokie ciągnienie i złożone zagięcia, które mogłyby spowodować pęknięcie twardszych stopów.
Twardośćbezpośrednio wpływa na zużycie narzędzi. Tłoczenie ściernych gatunków nierdzewnych lub stali wysoko-węglowych przyspiesza degradację matrycy, co oznacza, że oprzyrządowanie może wymagać najwyższej jakości stali narzędziowych lub powłok powierzchniowych, co zwiększa koszty początkowe, ale wydłuża żywotność.
Wiosnajest odzyskiem sprężystym, który następuje po usunięciu obciążenia formującego. Badania zFabrykatorpotwierdza, że sprężynowanie wzrasta wraz ze spadkiem modułu Younga i wzrostem anizotropii materiału. Na przykład aluminium i stal HSLA sprężynują bardziej agresywnie niż stal miękka. Projektanci matryc kompensują to poprzez nadmierne-wygięcie lub dostosowanie promieni matrycy, ale poprawki te muszą zostać dokładnie obliczone na etapie symulacji CAE.
Zakresy grubości i zagadnienia dotyczące odkształcalności
Większość operacji tłoczenia matrycowego obsługuje materiał w zakresie od około 0,020 cala do 0,625 cala (około 0,5 mm do 16 mm). Cienkie-materiały o grubości poniżej 0,030 cala są powszechne w elektronice i złączach, gdzie procesy mikrostemplowania tworzą miniaturowe elementy z dużą szybkością. Półprodukty o średniej-gabarycie (0,030 cala do 0,125 cala) pokrywają większość ogólnego tłoczenia w przemyśle, motoryzacji i urządzeniach. Tłoczenie-o dużej grubości powyżej 0,125 cala wymaga pras-o większym tonażu i jest typowe w sektorach transportu ciężarowego, obronności i dystrybucji energii.
Cieńsze materiały łatwo się formują, ale są bardziej podatne na marszczenie i odkształcenia. Grubszy materiał jest odporny na te wady, ale wymaga większej siły docisku i przyspiesza zużycie matrycy. Znalezienie właściwej równowagi pomiędzy grubością, gatunkiem stopu i projektem matrycy to miejsce, w którym doświadczone wsparcie inżynieryjne się opłaca i jest to jeden z powodów, dla których przepływ pracy od koncepcji do produkcji obejmuje tak wiele przemyślanych kroków.
Proces tłoczenia od projektu do dostawy
Wybór materiału i rodzaj procesu to tylko dwa elementy układanki. To, co często zaskakuje kupujących, to liczba etapów inżynieryjnych pomiędzy przesłaniem rysunku części a otrzymaniem komponentów produkcyjnych. Typowa fabryka tłoczników postępuje zgodnie z uporządkowaną sekwencją etapów, z których każdy opiera się na ostatnim, aby zapewnić bezbłędne działanie oprzyrządowania przy pełnej prędkości. Pomijanie lub przyspieszanie dowolnego etapu zwykle oznacza przeróbkę, opóźnienia lub złomowanie.
Oto pełny-{1}}przebieg pracy, jaki stosuje się w większości projektów związanych z tłoczeniem:
- Przegląd wykonalności- Wstępna ocena geometrii części, tolerancji, wymagań dotyczących objętości i doboru materiałów.
- Projektowanie pod kątem wykonalności (DFM)- Zespół inżynierów zaleca modyfikacje mające na celu uproszczenie formowania, redukcję stanowisk narzędziowych lub wyeliminowanie operacji wtórnych.
- Symulacja CAE- Analiza elementów skończonych modeluje przepływ metalu, przewiduje pocienienie i identyfikuje potencjalne pęknięcia lub marszczenia przed cięciem jakiejkolwiek stali.
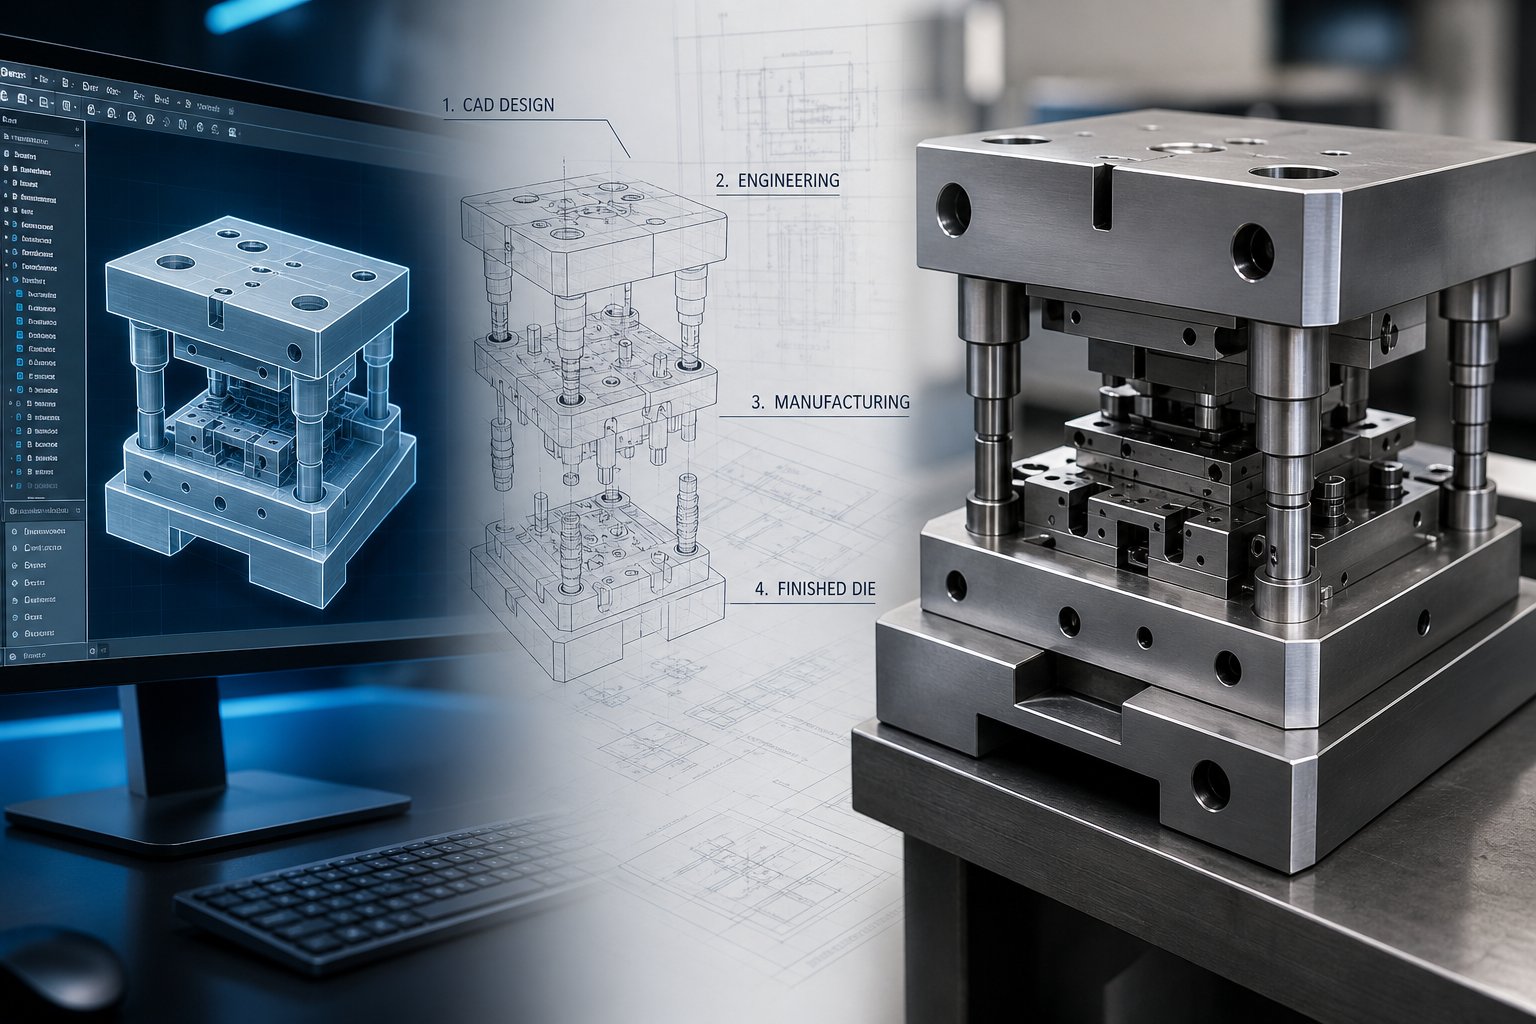
- Projekt matrycy- Szczegółowe modelowanie 3D CAD komponentów matryc: stempli, bloków matryc, zgarniarek, systemów prowadnic i postępu materiałów.
- Obróbka stali narzędziowej- Frezowanie CNC, szlifowanie i drutowanie stali hartowanej EDM w celu uzyskania precyzyjnych elementów matrycy.
- Montaż matrycy- Wszystkie elementy są montowane, wyrównywane za pomocą kołków prowadzących i tulei oraz testowane pod kątem luzu.
- Próbne biegi- Matryca jest montowana w prasie i pracuje ze zmniejszoną prędkością w celu wytworzenia przykładowych części do oceny.
- Kontrola pierwszego artykułu (FAI)- Szczegółowa weryfikacja wymiarów potwierdza, że pierwsza część produkcyjna spełnia wszystkie specyfikacje rysunkowe.
- Zatwierdzenie produkcji- Klient przegląda dane FAI i podpisuje się pod pełną-produkcją.
- Bieżąca produkcja- Pełna-szybkość stemplowania rozpoczyna się od statystycznej kontroli procesu, monitorowania jakości w czasie rzeczywistym.
Od koncepcji do przeglądu wykonalności
Proces rozpoczyna się w momencie przesłania rysunku części lub modelu 3D. Inżynierowie producenta matryc do tłoczenia metali oceniają, czy geometria jest możliwa do osiągnięcia w ramach podanych tolerancji, objętości i parametrów materiałowych. Szukają cech, które mogą być problematyczne: wyjątkowo małych promieni, głębokich tłoczeń w stosunku do grubości materiału lub cech, które wymagałyby nadmiernych stanowisk w matrycy progresywnej.
Informacje zwrotne od DFM zazwyczaj pojawiają się w ciągu kilku dni. Wyobraź sobie, że zaprojektowałeś wspornik z kołnierzem 90 stopni, który zawiera otwór wycięty zbyt blisko linii zagięcia. Zespół inżynierów zgłasza to i proponuje przeniesienie otworu lub dostosowanie promienia kołnierza, co pozwala zaoszczędzić tygodnie na późniejszej przeróbce narzędzi. Następnie symulacja CAE weryfikuje te zmiany cyfrowo, modelując przepływ metalu pod wpływem siły nacisku i przewidując problemy, takie jak sprężynowanie lub ścieńczenie materiału, zanim pojawi się jakiekolwiek fizyczne oprzyrządowanie.
Projektowanie matryc, obróbka i montaż
Dzięki danym symulacyjnym potwierdzającym strategię formowania projektanci matryc tworzą szczegółowe modele 3D każdego komponentu. Na przykład producent matryc progresywnych wyznacza każdą stację wzdłuż układu paska: gdzie następuje wykrawanie, gdzie wykonywane są formy i gdzie gotowa część oddziela się od paska nośnego.
Produkcja narzędzi ożywia te modele. Niestandardowe matryce są obrabiane przy użyciu frezowania CNC, precyzyjnego szlifowania i elektroerozyjnej drutowej z-materiałów wysokiej jakości, takich jak hartowana stal lub węglik wolframu, aby wytrzymać powtarzające się naciski podczas tłoczenia produkcyjnego. Montaż obejmuje osadzanie stempli w elementach ustalających, wyrównywanie ślizgów matrycy z kołkami prowadzącymi i tulejami oraz sprawdzanie luzów na każdej stacji. Ta faza zazwyczaj stanowi najdłuższy czas realizacji projektu, często wahający się od sześciu do dwunastu tygodni, w zależności od złożoności.
Uruchomienia próbne, inspekcja i uruchomienie produkcji
Próby to miejsce, w którym teoria spotyka się z rzeczywistością. Zmontowaną matrycę montuje się w prasie, a operatorzy uruchamiają ją ze zmniejszoną prędkością w celu wytworzenia początkowych próbek. Inżynierowie sprawdzają prawidłowe podawanie taśmy, zrównoważone siły formowania i czyste krawędzie ścinające. Dostosowanie wysokości stempla, czasu lub smarowania odbywa się tutaj, a nie podczas pełnej produkcji.
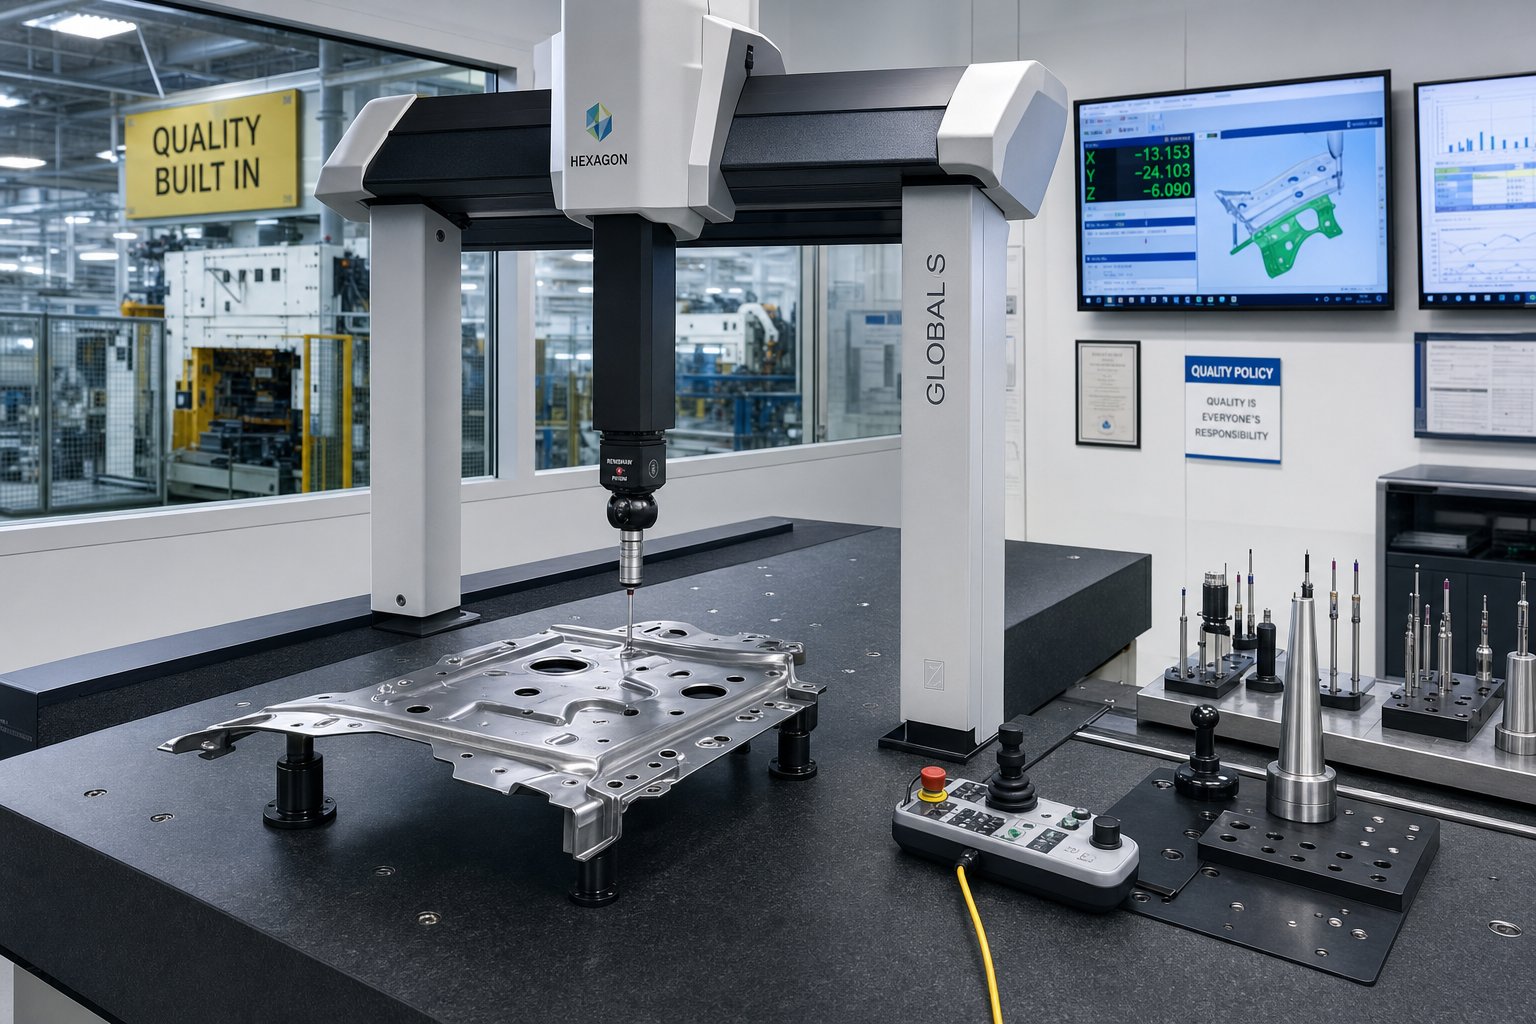
Kontrola pierwszego artykułuto formalna brama pomiędzy próbą a produkcją. Inspektorzy mierzą krytyczne wymiary za pomocą maszyn współrzędnościowych, suwmiarki lub skanerów laserowych, a następnie dokumentują wyniki na podstawie rysunków z balonami. FAI wychwytuje problemy, takie jak nieprawidłowe kąty zgięcia lub niewspółosiowość otworów, zanim wyprodukowane zostaną setki tysięcy części. Jest to szczególnie ważne podczas uruchamiania nowej części, zmiany oprzyrządowania lub stosowania nowych materiałów.
Po przejrzeniu i zatwierdzeniu raportu FAI produkcja rozpoczyna się z pełną prędkością prasy. Statystyczna kontrola procesu monitoruje spójność wymiarową w czasie rzeczywistym, a okresowe inspekcje zapewniają zachowanie dokładności matrycy w całym cyklu produkcyjnym.
Firmy takie jakYICHENustrukturyzuj swój przepływ pracy, aby poprowadzić kupujących przez każdy z tych etapów, od analizy wykonalności i symulacji CAE, poprzez obróbkę, przebiegi próbne i inspekcję, zapewniając zespołom zaopatrzeniowym jasny wgląd w harmonogramy i koszty na każdym kamieniu milowym.
Każdy z tych etapów przepływu pracy zwiększa czas i koszty projektu, a zrozumienie, na co przeznaczane są te pieniądze, jest niezbędne do podejmowania świadomych decyzji budżetowych przed zajęciem się narzędziami.
Certyfikaty i kontrola jakości w tłoczeniu
Etapy przepływu pracy informują Cię, jak powstaje część. Certyfikaty mówią Ci, czy możesz ufać wynikom. Kiedy oceniasz dowolnego producenta tłoczników, posiadane przez nich certyfikaty ujawniają znacznie więcej niż tylko logo na ich stronie internetowej. Reprezentują skontrolowane systemy, udokumentowane procesy i zaangażowanie w spójne wyniki, które zostały niezależnie zweryfikowane.
Co każdy certyfikat branżowy oznacza dla kupujących
Nie wszystkie certyfikaty jakości są sobie równe. Każdy z nich jest ukierunkowany na otoczenie regulacyjne określonej branży i ma własne wymagania operacyjne. Oto zestawienie głównych certyfikatów dla kupujących zaopatrujących się w wytłoczone komponenty:
| Orzecznictwo | Koncentracja na branży | Kluczowe wymagania | Dlaczego jest to ważne dla kupujących |
|---|---|---|---|
| ISO 9001:2015 | Produkcja ogólna (wszystkie branże) | Udokumentowany system zarządzania jakością,-struktura zorientowana na proces,-myślenie oparte na ryzyku, mechanizmy informacji zwrotnej od klientów, audyty wewnętrzne | Ustanawia podstawową dyscyplinę jakości; potwierdza, że dostawca stosuje ustrukturyzowany, powtarzalny system |
| IATF 16949 | Automobilowy | Dokumentacja PPAP, planowanie APQP, analiza FMEA, analiza systemu pomiarowego,-specyficzne wymagania klienta | Obowiązkowe dla dostawców motoryzacyjnych Tier 1 i Tier 2; gwarantuje, że części spełniają specyfikacje OEM w milionach cykli |
| AS9100 | Lotnictwo i obrona | Zarządzanie konfiguracją, kontrola pierwszego artykułu zgodnie z AS9102, identyfikowalność partii ciepła materiału, zarządzanie ryzykiem, zapobieganie podrabianiu części | Potwierdza, że dostawca jest w stanie obsłużyć-krytyczne tolerancje lotu i pełną genealogię materiałów |
| ISO13485 | Urządzenia medyczne | Kontrole projektowe z weryfikacją i walidacją, dokumentacja biokompatybilności, kontrola zanieczyszczeń, rozpatrywanie reklamacji, systemy nadzoru po-rynku | Wymagane w przypadku regulowanych rynków medycznych na całym świecie; kładzie większy nacisk na bezpieczeństwo pacjentów i zgodność z przepisami niż samo ciągłe doskonalenie |
Producent tłoczników, posiadający certyfikat IATF 16949, udowodnił już, że potrafi zarządzać procesami zatwierdzania części produkcyjnych, kontrolować systemy pomiarowe i reagować na specyficzne-wymagania klienta. Ten sam dostawca chcący obsługiwać nabywców wyrobów medycznych musiałby dodać do swoich istniejących systemów normę ISO 13485, dodać dokumentację nakazową, dłuższe przechowywanie dokumentacji, kontrolę zanieczyszczeń i formalne raportowanie zdarzeń niepożądanych.
Co to oznacza praktycznie? Kiedy widzisz certyfikat na liście, nie patrzysz tylko na tabliczkę na ścianie. Patrzysz na dowody na to, że dostawca poddaje się regularnym audytom-strony trzeciej, konserwuje skalibrowany sprzęt zgodnie z udokumentowanymi harmonogramami, śledzi każdą partię materiału na etapie produkcji i stosuje systemy działań naprawczych, które zamykają pętlę defektów, zanim dotrą one na linię montażową.
Metody kontroli jakości i procesy kontroli
Certyfikaty definiują system zarządzania. Metody kontroli jakości definiują sposób działania tego systemu w hali produkcyjnej. Operacja precyzyjnego matrycowania i tłoczenia zazwyczaj wykorzystuje wiele warstw kontrolnych w celu wykrycia zmian, zanim staną się one defektem:
- Certyfikacja przychodzącego materiału- Weryfikacja gatunku surowca, stanu, twardości i grubości powłoki pod kątem specyfikacji zakupu, zanim taśma trafi do prasy.
- Kontrola pierwszego artykułu (FAI)- Kompleksowa weryfikacja wymiarowa pierwszych części z nowego narzędzia lub partii produkcyjnej, mierzona z modelem CAD za pomocą maszyny współrzędnościowej, suwmiarki i mikrometru. Jest to formalna brama pomiędzy próbą a zatwierdzeniem produkcji.
- Statystyczna kontrola procesu (SPC)- Ciągłe monitorowanie kluczowych wymiarów części podczas cyklu produkcyjnego, wykreślanie punktów danych na wykresach kontrolnych w celu wykrywania trendów sygnalizujących zużycie narzędzia lub dryf prasy przed wyprodukowaniem części-poza-tolerancją.
- Pomiar współrzędnych CMM- Programowalne sondowanie złożonych geometrii, weryfikacja takich cech, jak rzeczywiste położenie otworu, tolerancje profilu i zależności kątowe, których nie można wiarygodnie zmierzyć narzędziami ręcznymi.
- Kontrola optyczna i automatyczna- Systemy wizyjne i automatyczna inspekcja optyczna (AOI) zapewniają obiektywne,-szybkie wykrywanie wad powierzchni pod kątem zadrapań, zadziorów i śladów narzędzi, eliminując subiektywizm ręcznych kontroli wizualnych.
- Testy niszczące- Okresowa weryfikacja właściwości mechanicznych poprzez badanie twardości (metody Rockwella lub Vickersa), próby rozciągania i-przekroje poprzeczne w celu potwierdzenia integralności materiału po formowaniu i późniejszej obróbce cieplnej.
Kluczową zasadą jest to, że jakość jest wbudowana w sekwencję produkcyjną, a nie sprawdzana później. SPC wykrywa dryf w czasie rzeczywistym. CMM sprawdza geometrię w określonych odstępach czasu. Badania niszczące potwierdzają, że wydajność mechaniczna jest zgodna ze specyfikacją. Razem metody te tworzą system{{4}zamkniętej pętli, w którym odchyłki są identyfikowane i korygowane, zanim przełożą się na złom lub awarie w terenie.
Zrozumienie osiągalnych tolerancji
Tolerancje różnią się w zależności od materiału, geometrii i zastosowanego poziomu kontroli procesu. Oto ogólne ramy tego, czego kupujący mogą oczekiwać od precyzyjnych operacji tłoczenia:
- Ogólne tolerancje handlowe- Zwykle +/-0,1 mm do +/-0,25 mm w przypadku cech wymiarowych, takich jak średnica otworów, szerokość kołnierzy i długości całkowite. Nadaje się do wsporników, obudów i zespołów niekrytycznych.
- Wąskie tolerancje- Osiągalne w zakresie od +/-0,025 mm do +/-0,05 mm w przypadku funkcji krytycznych. Wymaga ściślejszej konstrukcji narzędzia, kontrolowanych właściwości materiału i częstszego pobierania próbek SPC. Powszechnie stosowane w stykach złączy, częściach konstrukcyjnych przemysłu lotniczego i elementach urządzeń medycznych.
- Tolerancje płaskości i kształtu- Części tłoczone mogą zachować płaskość w granicach 0,05 mm na 25 mm rozpiętości, jeśli oprzyrządowanie jest zaprojektowane ze stacjami do wybijania lub poziomowania. Części wymagające powierzchni uszczelniających lub montażu płaskiego korzystają z tych dodatkowych operacji formowania.
Zastosowania motoryzacyjne zazwyczaj określają tolerancje w zakresie +/-0,1 mm do +/-0,25 mm dla wyrównania uchwytów spawalniczych, podczas gdy komponenty lotnicze i medyczne przesuwają się w stronę węższego końca spektrum. Im bardziej rygorystyczne zostaną określone wymagania, tym większa jest wymagana kontrola procesu, częstotliwość inspekcji i precyzja narzędzi, a wszystko to wpływa na koszt projektu.
Certyfikaty i systemy jakości dają Ci pewność, że Twój dostawca będzie w stanie konsekwentnie utrzymywać te tolerancje. Jednak tolerancje, protokoły kontroli i złożoność narzędzi wpływają bezpośrednio na ekonomikę projektu, co rodzi praktyczne pytanie: co tak naprawdę wpływa na cenę programu tłoczenia matrycowego?
Czynniki kosztowe wpływające na cenę projektu tłoczenia
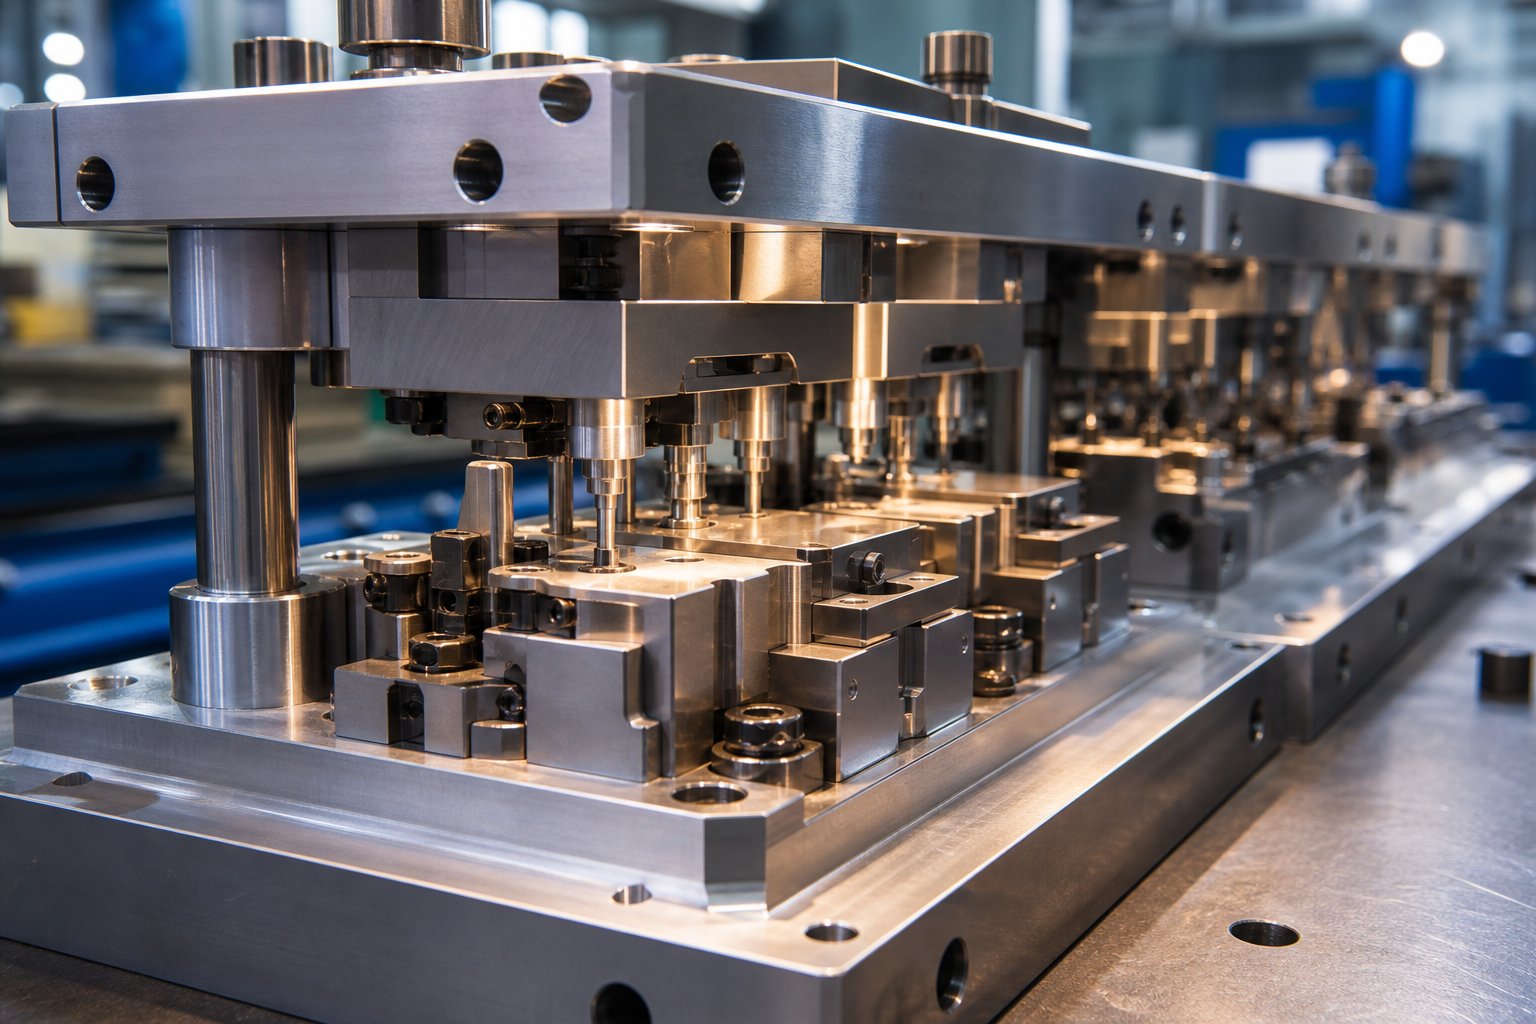
Otrzymujesz dwa cytaty dla tego, co wydaje się być tym samym wytłoczonym nawiasem. Jedna kosztuje 0,50 USD za sztukę, a druga 5,00 USD. Żaden z dostawców się nie myli. Luka odzwierciedla różne założenia dotyczące złożoności oprzyrządowania, objętości, gatunku materiału i operacji wtórnych, przy czym każde z nich pociąga za sobą ostateczną liczbę w innym kierunku. Zrozumienie tych czynników kosztowych pozwala na dokonanie mądrzejszych kompromisów, zamiast po prostu gonić za najniższą ofertą.
Oto główne czynniki kształtujące ceny w każdej firmie zajmującej się tłoczeniem:
- Inwestycja narzędziowa- Złożoność matrycy, liczba stanowisk, gatunek stali narzędziowej i oczekiwana trwałość narzędzia. Prosta wykrojnik może kosztować 5000 dolarów, podczas gdy złożona matryca progresywna z wieloma stanowiskami formującymi może kosztować ponad 100 000 dolarów. Większość projektów o średniej złożoności mieści się w przedziale od 15 000 do 50 000 dolarów.
- Koszty materiałów- Wybór stopu, ilość złomu i wydajność zagnieżdżania. Stal węglowa znajduje się na najniższym poziomie; stal nierdzewna, stopy miedzi i metale specjalne objęte są coraz wyższymi składkami. Zły projekt układu pasów powoduje marnowanie materiału, który trafia bezpośrednio do kosza na złom.
- Wielkość produkcji- Stałe koszty oprzyrządowania amortyzowane w zależności od liczby części. Większe wolumeny powodują mniejsze koszty inwestycji, co powoduje dramatyczny spadek ceny za sztukę-.
- Operacje wtórne- Gratowanie, obróbka cieplna, powlekanie galwaniczne, gwintowanie i wstawianie sprzętu wydłużają czas obsługi i kosztują nie tylko samą prasą do tłoczenia.
- Złożoność części- Wąskie tolerancje, skomplikowane wycięcia, głębokie formy i funkcje wielu-slajdów dodają stacje do matrycy lub wymagają niższych prędkości prasy, co zwiększa zarówno koszty narzędzi, jak i produkcji.
Koszty inwestycji w oprzyrządowanie i złożoność matrycy
Oprzyrządowanie jest prawie zawsze największym pojedynczym wydatkiem początkowym. Każdy otwór, zagięcie, wytłoczenie i wycięcie przekłada się na dodatkową stację lub bardziej złożoną geometrię matrycy. Progresywna matryca z dwunastoma stacjami kosztuje znacznie więcej w projektowaniu i obróbce niż matryca z czterema stacjami, ale eliminuje również dalszą obsługę, wykonując wszystkie operacje w jednym przejściu przez prasę.
Gatunek stali narzędziowej również ma znaczenie. Standardowe stale matrycowe D2 lub A2 obsługują większość wielkości produkcji, ale tłoczenie ściernych stopów nierdzewnych lub prowadzenie programów wielo-milionowych-części może wymagać płytek węglikowych lub gatunków premium, takich jak stal szybkotnąca M2. Ulepszenia te wydłużają żywotność narzędzia i zmniejszają częstotliwość konserwacji, ale zwiększają początkową inwestycję. Decyzja sprowadza się do ekonomii eksploatacji: droższa matryca, która przechodzi dwa miliony trafień przed ponownym naostrzeniem, może kosztować mniej w przeliczeniu na część niż tańsza matryca wymagająca serwisu co 200 000 cykli.
Struktury płatności zazwyczaj opierają się na podziale 50/50, przy czym połowa należna jest przy zamówieniu oprzyrządowania, a pozostała część po zatwierdzeniu próbki. Dostawcy pras do tłoczenia i producenci narzędzi konstruują je w ten sposób, aby pokryć koszty obróbki, zapewniając jednocześnie kupującym bramkę jakościową przed końcową płatnością.
Wielkość produkcji i ekonomika-na część
Objętość jest doskonałym czynnikiem wyrównującym ekonomię stemplowania. Wyobraź sobie matrycę progresywną o wartości 30 000 dolarów, produkującą 10 000 części. Oznacza to, że sama amortyzacja narzędzi wynosi 3,00 USD za sztukę. Skaluj do 300 000 części, a cena spadnie do 0,10 USD. Surowiec i czas prasowania pozostają mniej więcej stałe na jednostkę, więc dźwignia wolumenowa wynika prawie wyłącznie z rozłożenia kosztów stałych.
Ta matematyka wyjaśnia, dlaczego tłoczenie staje się-konkurencyjne pod względem kosztów w porównaniu z cięciem laserowym lub obróbką CNC w ilościach zwykle przekraczających 10 000 części miesięcznie. Poniżej tego progu alternatywne procesy pozwalają uniknąć inwestycji w ciężkie narzędzia. Poza tym trudno jest pobić ekonomię-na część w prasie do tłoczenia matrycowego pracującej z setkami uderzeń na minutę.
Zamówienia zbiorcze jeszcze bardziej zwiększają przewagę. Roczne zobowiązania dotyczące wielkości pozwalają dostawcom planować harmonogram produkcji, kupować materiały hurtowo i zmniejszać koszty administracyjne. W zamian kupujący odblokowują lepsze ceny i bardziej przewidywalne terminy realizacji. Kompromisem jest dokładność prognozowania: nadmierne zaangażowanie wiąże kapitał w zapasach, podczas gdy niedostateczne zaangażowanie pozostawia oszczędności na stole.
Strategie mające na celu zmniejszenie kosztów projektu tłoczenia
Optymalizacja kosztów rozpoczyna się na długo przed pierwszym skokiem prasy. Najbardziej skuteczna dźwignia toprojekt pod kątem wykonalności. Proste zmiany geometrii, takie jak użycie standardowych promieni zgięcia, rozmieszczenie otworów o grubości co najmniej 1,5 razy większej niż grubość materiału zgięcia i utrzymanie stałych przekrojów ścian, mogą wyeliminować stacje narzędziowe i zmniejszyć ilość odpadów bez pogarszania funkcjonalności.
Inne praktyczne strategie obejmują:
- Substytucja materiału- Przejście ze stali nierdzewnej na powlekaną stal węglową, jeśli pozwalają na to wymagania antykorozyjne, może znacznie obniżyć koszty materiałów, jednocześnie upraszczając konstrukcję matrycy.
- Konsolidacja operacji drugorzędnych- Integracja-gwintowania matrycowego lub wstawiania łączników PEM zwiększa początkowe koszty oprzyrządowania, ale obniża cenę za-sztukę, eliminując oddzielną obsługę i stemplowanie podziału operacji na wielu stacjach roboczych.
- Optymalizacja układu pasków- Lepsze zagnieżdżenie części na cewce minimalizuje ilość odpadów. Inteligentna, progresywna konstrukcja matrycy wyciska maksymalną wartość z każdego centymetra materiału.
- Umowy wieloletnie-- Dłuższe zobowiązania zapewniają stabilność cen i pozwalają dostawcom inwestować w zoptymalizowane narzędzia, wiedząc, że wielkość zamówienia to uzasadnia.
- Wczesne zaangażowanie dostawców- Włączenie partnera ds. tłoczenia w fazę projektowania daje mu możliwość zasugerowania zmian, które zmniejszą złożoność przed zatwierdzeniem narzędzi.
Podstawowa zasada jest prosta: każda decyzja podjęta podczas projektowania i zaopatrzenia ma wpływ na strukturę kosztów. Geometria części, która dobrze wygląda na ekranie CAD, może wymagać kosztownych narzędzi, natomiast niewielka zmiana promienia lub przeniesienie otworu może zaoszczędzić tysiące osób na budowie matrycy i poprawić-terminową wydajność produkcji.
Sama świadomość kosztów nie gwarantuje jednak dobrego wyniku. Ta sama część wyceniona tak samo może działać bardzo różnie w zależności od obsługiwanej branży, wymaganych certyfikatów i dokumentacji oczekiwanej w momencie dostawy. Zastosowania w przemyśle motoryzacyjnym, lotniczym, elektronicznym i medycznym stawiają własne wymagania oprócz ekonomii tłoczenia podstawowego.
Zastosowania branżowe i ich wymagania
Wspornik przeznaczony do panelu drzwi minivana i puszka ekranująca wewnątrz robota chirurgicznego mogą zaczynać się od płaskiej blachy, ale standardy, dokumentacja i kontrole procesów otaczające każdy z nich są zupełnie inne. Twoja branża dyktuje znacznie więcej niż tylko wybór materiału. Określa, jakie certyfikaty musi posiadać Twój dostawca, jaką dokumentację kontrolną dostarcza się z każdą partią i jak wąskie tolerancje muszą być zachowane w całym cyklu produkcyjnym.
Wymagania dotyczące tłoczenia samochodów
Programy motoryzacyjne działają na dużą skalę. Roczne ilości rzędu setek tysięcy lub milionów są rutynowe, a każda część musi spełniać specyfikacje OEM przez cały okres użytkowania. Certyfikacja IATF 16949 jest faktycznie obowiązkowa dla dostawców Tier 1 i Tier 2, wymagając formalnej dokumentacji PPAP, planowania APQP i analizy systemu pomiarowego przed wysyłką pojedynczej części produkcyjnej.
Na górze znajdziesz także specyficzne wymagania-klienta. Każdy producent OEM dodaje unikalne standardy pakowania, protokoły etykietowania i procedury zarządzania zmianami inżynieryjnymi. Tolerancje zazwyczaj mieszczą się w zakresie od +/-0,1 mm do +/-0,25 mm dla tłoczonych wsporników, zacisków i wzmocnień konstrukcyjnych. Na przykład regionalni dostawcy z korytarza tłoczenia metali w Wielkich Jeziorach zdobyli głęboką wiedzę specjalistyczną w zakresie procesów produkcyjnych w branży motoryzacyjnej, ponieważ wymaga tego bliskość producentów OEM z Detroit.
Względy lotnicze i obronne
Przemysł lotniczy podnosi poprzeczkę w zakresie precyzji i identyfikowalności. Tolerancje rutynowo zawężają się do +/- 0,001 cala, a każdy wytłoczony element musi być powiązany z konkretną partią cieplną materiału. Certyfikat AS9100 reguluje zarządzanie konfiguracją, zapobieganie podrabianiu części i kontrolę pierwszego artykułu zgodnie z protokołami AS9102.
Wybór materiałów również ulega radykalnym zmianom. Programy lotnicze często określają tytan, Inconel i specjalistyczne stopy aluminium, które zapewniają doskonałą wytrzymałość-w-masie, ale stwarzają wyjątkowe wyzwania w zakresie formowania, takie jak pękanie, zacieranie się i agresywne sprężynowanie. Oprzyrządowanie do tych stopów często wymaga specjalistycznych powłok matrycowych i dokładnie obliczonego tonażu prasy, aby zachować integralność materiału. Ilości są zwykle mniejsze niż w przypadku przemysłu motoryzacyjnego i wahają się od kilku tysięcy do dziesiątek tysięcy sztuk, ale obciążenie dokumentacją i kontrolą przypadającą na część jest znacznie wyższe.
Elektronika, medycyna i ogólne potrzeby przemysłowe
Tłoczenie elektroniki działa na zupełnie inną skalę. Komponenty takie jak puszki ekranujące EMI, zaciski uziemiające, styki akumulatora i korpusy złączy wymagają materiałów o grubości od 0,001 cala do 0,032 cala, a poszczególne elementy czasami mają zaledwie-szerokość włosa lub dwa. Materiały takie jak brąz fosforowy, miedź berylowa, srebro niklowe i MuMetal są powszechne, ponieważ łączą przewodność elektryczną z odpornością na zużycie. Części często są dostarczane w opakowaniach na taśmie-i-szpulach, co umożliwia automatyczne pobieranie-i-umieszczanie ich na płytkach drukowanych.
Warstwy tłoczące urządzeń medycznych Wymagania ISO 13485 w procesie produkcyjnym. Materiały biokompatybilne, takie jak stal nierdzewna 316L lub tytan, są standardem, a kontrola zanieczyszczeń może obejmować obsługę w pomieszczeniach czystych i specjalistyczne opakowania. Wymagania dotyczące dokumentacji kładą nacisk na kontrole projektu, zapisy dotyczące walidacji i nadzór-po wprowadzeniu na rynek, przy czym okresy przechowywania dokumentacji są znacznie dłuższe niż w innych branżach.
Ogólne zastosowania przemysłowe przedkładają elastyczność nad złożoność przepisów. Nabywcy z branży budowlanej, HVAC, rolniczej i ciężkiego sprzętu potrzebują-efektywnej kosztowo produkcji w szerokim zakresie materiałów i wolumenów. Producenci maszyn przemysłowych w regionach takich jak Oxford, MI i na całym Środkowym Zachodzie często obsługują te rynki, oferując wszechstronne możliwości w zakresie pras i krótsze czasy realizacji, ponieważ obciążenia certyfikacyjne są mniejsze, a zakresy tolerancji są bardziej wyrozumiałe.
| Przemysł | Kluczowa certyfikacja | Typowe tomy | Krytyczne specyfikacje | Wspólne materiały |
|---|---|---|---|---|
| Automobilowy | IATF 16949 | 100 tys. do milionów rocznie | PPAP, tolerancje +/-0,1 do +/-0,25 mm, wymagania specyficzne dla OEM | Stal węglowa, HSLA, aluminium, stal nierdzewna |
| Lotnictwo i obrona | AS9100 | Rocznie od 1 do 50 tys | Tolerancje +/-0,025 mm, identyfikowalność partii cieplnej, AS9102 FAI | Tytan, Inconel, stopy aluminium dla przemysłu lotniczego |
| Elektronika | ISO 9001 (minimum) | 10 tys. do milionów rocznie | Możliwość mikrostampingu, materiał o grubości 0,001"-0,032", taśma-i opakowanie w szpuli | Brąz fosforowy, BeCu, srebro niklowe, miedź, MuMetal |
| Urządzenia medyczne | ISO13485 | Rocznie od 5 do 500 tys | Biokompatybilność, kontrola zanieczyszczeń, rozszerzona identyfikowalność | Stal nierdzewna 316L, tytan, kobalt-chrom |
| Ogólne Przemysłowe | ISO9001 | Rocznie od 5 do 500 tys | Efektywność kosztowa, elastyczne ilości, krótsze czasy realizacji | Stal węglowa, aluminium, mosiądz, stal nierdzewna |
Unikalne wymagania każdej branży tworzą mechanizm filtrujący. Dostawca dobrze przystosowany do produkcji wsporników samochodowych-na dużą skalę może nie posiadać infrastruktury umożliwiającej identyfikowalność dla przemysłu lotniczego i kosmicznego, natomiast specjalista ds. mikrostemplowania może nie mieć wystarczającego tonażu prasy do produkcji ciężkich-części przemysłowych. Rozpoznanie, gdzie Twój projekt mieści się w tym spektrum, jest pierwszym krokiem w kierunku zawężenia krótkiej listy dostawców, ale wiedza, na co zwrócić uwagę podczas faktycznego procesu oceny, odróżnia dobrą decyzję dotyczącą zaopatrzenia od kosztownej lekcji.
Jak ocenić i wybrać odpowiedniego partnera do tłoczenia
Zawęziłeś swoją krótką listę do kilku dostawców progresywnych wytłoczek. Ich strony internetowe wyglądają profesjonalnie, certyfikaty się sprawdzają, a podane ceny mieszczą się w podobnym przedziale. Jak więc oddzielić dostawcę, który będzie zapewniał stałą jakość przez lata, od takiego, który za sześć miesięcy sprawi, że będziesz gonił za spóźnionymi dostawami i składał reklamacje klientów?
Różnica rzadko kiedy pojawia się w porównaniu cenowym. Wszystko zależy od szczegółów: jak głęboko sięga ich warsztat inżynieryjny, w jaki sposób komunikują się na etapie wyceny i czy ich sprzęt faktycznie spełnia wymagania dotyczące części. Oto praktyczne ramy, które menedżerowie i inżynierowie narzędzi mogą wykorzystać do bezpiecznej oceny kandydatów.
Lista kontrolna możliwości technicznych dla kupujących
Dopasowanie techniczne to-niepodlegający negocjacjom punkt wyjścia. Dostawca może mieć nienaganne systemy jakości, ale jeśli jego prasy nie są w stanie sprostać wymaganiom dotyczącym geometrii części lub tonażu, nic innego nie ma znaczenia. Przeglądając możliwości, zweryfikuj następujące szczegóły:
- Zakres tonażu prasy- Czy dostawca obsługuje prasy spełniające wymagania dotyczące materiałów i grubości? Tłoczenie stali nierdzewnej o grubości 0,060 cala wymaga znacznie większego tonażu niż formowanie aluminium o grubości 0,020 cala. Zapytaj o pełny zakres tonażu, a nie tylko największą prasę na podłodze.
- Rozmiar łóżka i wysokość zamknięcia- Większe części lub złożone matryce progresywne z wieloma stacjami wymagają odpowiednich wymiarów łoża. Jeśli Twoja matryca przekracza dostępny rozmiar łóżka, dostawca nie może jej uruchomić niezależnie od innych kwalifikacji.
- Naciśnij zakres prędkości- Programy łączące-o dużej objętości mogą wymagać 400+ skoków na minutę, podczas gdy ciężkie-części konstrukcyjne pracują z szybkością 30–60 SPM. Potwierdź, że dostawca działa z szybkością dostosowaną do Twojej objętości i złożoności części.
- Możliwość wykorzystania-własnych narzędzi- Dostawcy, którzy projektują i budują matryce, wewnętrznie kontrolują swój czas realizacji i mogą wprowadzać zmiany szybciej niż ci, którzy zlecają oprzyrządowanie stronom trzecim. Poszukaj obróbki CNC, elektrodrążenia drutowego i precyzyjnego szlifowania pod jednym dachem.
- Operacje wtórne- Czy poradzą sobie z gratowaniem, gwintowaniem, galwanizacją, spawaniem lub montażem-w domu? Każda operacja wysyłana do podwykonawcy wiąże się z czasem transportu, ryzykiem obsługi i złożonością koordynacji.
- Obsługa materiału i pojemność cewki- Sprawdź, czy poradzą sobie z szerokością, wagą i typem materiału kręgów. Operacje progresywne-z kręgami wymagają odpowiednich rozwijarek, prostownic i podajników dopasowanych do wymiarów taśmy.
- Certyfikaty dopasowane do Twojej branży- Jak wspomniano wcześniej, branża motoryzacyjna wymaga normy IATF 16949, lotnictwo i kosmonautyka wymaga normy AS9100, a medycyna normy ISO 13485. Wykonywanie precyzyjnych matryc i tłoczenie bez odpowiedniego certyfikatu dla danego rynku-nie wystarczy, niezależnie od ceny.
Brzmi jak wiele pól do sprawdzenia? To jest. Jednak każde z nich eliminuje ryzyko, które w przeciwnym razie ujawniłoby się podczas produkcji, gdy koszt zmiany dostawcy jest wykładniczo wyższy.
Ocena wsparcia technicznego i komunikacji
Specyfikacje techniczne na karcie możliwości informują, co może zrobić dostawca. Wsparcie inżynieryjne powie Ci, jak dobrze to robią. Głębokość zespołu inżynierów dostawcy często decyduje o tym, czy Twój projekt zostanie uruchomiony na czas, czy też utknie w wielokrotnych rewizjach narzędzi.
Angażując potencjalnych partnerów, zwróć uwagę na następujące wskaźniki:
Jakość informacji zwrotnej DFM.Prześlij rysunek części i oceń reakcję dostawcy. Czy pasywnie cytują to, co wysłałeś, czy też proaktywnie identyfikują potencjalne problemy z formowaniem, sugerują zmiany promienia i objaśniają tolerancję flagi, co spowoduje niepotrzebne koszty narzędzi? Dostawca, który na etapie wyceny oferuje znaczące rekomendacje DFM, wykazuje tę samą dyscyplinę inżynieryjną, którą wprowadzi do Twojego programu produkcyjnego.
Możliwość symulacji.Analiza CAE i elementów skończonych nie jest już opcjonalna w przypadku skomplikowanych wytłoczek. Zapytaj, czy dostawca przeprowadza symulacje formowania w celu sprawdzenia projektów matryc przed rozpoczęciem obróbki. Symulacja wychwytuje cyfrowo powrót do kształtu, przerzedzenie i marszczenie, oszczędzając tygodnie fizycznych prób. Dostawcy lubiąYICHENintegrują symulację CAE ze standardowym przepływem pracy, od analizy wykonalności po serie próbne, zmniejszając rozbieżność między teoretycznym projektem matrycy a{0}}rzeczywistą wydajnością prasy.
Opcje prototypowania.Czy w przypadku wprowadzania nowych produktów dostawca może wyprodukować części prototypowe przy użyciu narzędzi miękkich lub metod-na jednej stacji, zanim zdecyduje się na matryce do pełnej produkcji? Ta możliwość przyspiesza walidację projektu bez ryzyka kosztownych przeróbek na wzmocnionym oprzyrządowaniu progresywnym.
Rytm komunikacji.Badania dynamiki nabywców-dostawców w zakresie tłoczenia metali konsekwentnie podkreślają, że przewidywalność w komunikacji jest tak samo ważna, jak przewidywalność jakości części. Dostawca, który milczy podczas budowy oprzyrządowania lub nie dostarcza aktualizacji dotyczących kamieni milowych, sygnalizuje, jak będzie się zachowywał podczas produkcji. Poszukaj zorganizowanego zarządzania projektami: zdefiniowanych kamieni milowych, regularnych raportów o stanie i pojedynczego punktu kontaktowego, który jest właścicielem Twojego programu.
Polityka własności narzędzi.Ten zaskakuje kupujących. Kto jest właścicielem kości po jej opłaceniu? Standardowa praktyka branżowa przekazuje własność kupującemu, ale niektórzy dostawcy zatrzymują narzędzia lub pobierają opłaty za transfer. Wyjaśnij własność, obowiązki konserwacyjne i to, co stanie się z Twoją matrycą, jeśli zajdzie potrzeba przeniesienia produkcji. Uzyskaj to na piśmie na etapie wyceny, a nie po powstaniu sporu.
Czerwone flagi i pozytywne wskaźniki dotyczące zapytania ofertowego
Sam proces RFQ jest narzędziem diagnostycznym. To, jak zachowuje się dostawca, próbując zdobyć Twój biznes, jest najlepszą wersją tego, jak będzie się zachowywał, gdy już go zdobędzie. Oto, na co warto zwrócić uwagę:
Pozytywne wskaźniki:
- Szczegółowe pytania dotyczące aplikacji, środowiska-końcowego użytkowania i wymagań montażowych, zamiast cytowania wyłącznie z druku
- Proaktywne sugestie DFM, które obniżają koszty lub poprawiają jakość
- Przejrzyste szacunki czasu realizacji oprzyrządowania ze zdefiniowanymi kamieniami milowymi
- Przejrzyste zestawienie cen z podziałem na oprzyrządowanie, cenę jednostkową i operacje dodatkowe
- Referencje od klientów z Twojej branży, z którymi faktycznie możesz się skontaktować
- Gotowość do dostarczenia-danych próbnych i próbek części przed przystąpieniem do produkcji na dużą skalę
- Wskaźniki stabilności finansowej: lata działalności, inwestycje w obiekt, zdywersyfikowana baza klientów
Czerwone flagi:
- Oferty zwrócono bez żadnych pytań technicznych, co oznacza, że dostawca domyśla się, a nie projektuje
- Niejasne lub brakujące zobowiązania dotyczące czasu realizacji
- Niechęć do udostępniania możliwości zwiedzania obiektu lub przekazywania referencji klientów
- Ceny znacznie niższe od wszystkich innych ofert, bez jasnego wyjaśnienia, w jaki sposób można obniżyć koszty
- We wniosku nie ma wzmianki o metodach kontroli, SPC ani dokumentacji jakościowej
- Niechęć do zdefiniowania z góry warunków własności narzędzi
- Duża rotacja pracowników lub częste zmiany punktu kontaktowego na etapie wyceny
Względy geograficzne również mają na to wpływ, szczególnie w przypadku programów wymagających częstej współpracy podczas opracowywania matryc. Dostawca zlokalizowany w niewielkiej odległości umożliwia-praktyczne uczestnictwo w próbach, szybsze wprowadzanie zmian inżynieryjnych i obniżone koszty wysyłki w przypadku cykli zatwierdzania próbek. To powiedziawszy, geografia nie powinna przesłaniać możliwości. Odległy dostawca posiadający głęboką wiedzę specjalistyczną w zakresie konkretnego zastosowania może osiągnąć lepsze wyniki niż lokalny sklep, któremu brakuje odpowiedniego doświadczenia.
Stabilność finansowa również zasługuje na uwagę. Długoletnie relacje z dostawcami materiałów i dziesięciolecia ciągłej działalności wskazują na odporność na cykle rynkowe. Dostawca, który przetrwał pogorszenie koniunktury bez narażania inwestycji w sprzęt i personel, jest znacznie mniej skłonny do spowodowania przerw w dostawach w połowie-programu niż dostawca działający na niewielkich marżach przy starzejących się maszynach.
Ostatecznie ramy oceny sprowadzają się do jednego pytania: czy ten dostawca wykazuje możliwości techniczne, wiedzę inżynieryjną i dyscyplinę komunikacyjną, aby być prawdziwym partnerem produkcyjnym, a nie tylko dostawcą realizującym zamówienia? Odpowiedź zwykle staje się jasna na długo przed wydaniem pierwszego zamówienia zakupu, jeśli wiesz, na co zwrócić uwagę podczas rozmowy w sprawie zapytania ofertowego.
Podejmowanie pewnych decyzji dotyczących pozyskiwania stempli
Każda część tego przewodnika wskazuje na tę samą podstawową prawdę: skuteczne programy stemplowania opierają się na świadomych decyzjach podjętych na wczesnym etapie, a nie na reaktywnych poprawkach zastosowanych z opóźnieniem. Niezależnie od tego, czy kupujesz wspornik-samochodowy o dużej objętości, czy złącze lotnicze-o mikrotolerancji, zasady oddzielające płynne uruchomienie od kosztownych opóźnień pozostają niezmienne.
Kluczowe wnioski dotyczące decyzji dotyczących zaopatrzenia
Oto, co liczy się najbardziej, gdy przechodzisz od badań do aktywnej współpracy dostawców z firmą zajmującą się tłoczeniem:
- Dopasuj typ procesu do geometrii i objętości części.Matryce progresywne obsługują-duże i wielozadaniowe-części. Matryce transferowe obsługują większe lub głębsze geometrie. Metody złożone i pojedyncze-dopasowują prostsze części w mniejszych ilościach. Wybór niewłaściwej metody zwiększa koszty oprzyrządowania lub ogranicza wydajność produkcji.
- Sprawdź certyfikaty dla swojej konkretnej branży.IATF 16949 dla motoryzacji, AS9100 dla lotnictwa, ISO 13485 dla medycyny. Nie są to dodatki opcjonalne. Reprezentują one kontrolowane systemy, które zapewniają identyfikowalność, dokumentację i kontrolę procesu na poziomie wymaganym przez Twoją aplikację.
- Zapoznaj się z pełnym harmonogramem przepływu pracy.Od przeglądu wykonalności, poprzez obróbkę matryc, serie próbne i kontrolę pierwszego artykułu, typowy program zajmuje tygodnie lub miesiące przed wysyłką części do produkcji. Włączenie tego harmonogramu do planu projektu pozwala uniknąć presji-w ostatniej chwili, która prowadzi do pójścia na skróty.
- Oceń głębokość inżynieryjną, a nie tylko wydajność prasy.Dostawca posiadający silną informację zwrotną DFM, możliwość symulacji CAE i proaktywną komunikację podczas wyceny będzie osiągał lepsze wyniki niż większy zakład, który pasywnie produkuje wszystko, co mu podasz. Współpraca inżynierska wychwytuje problemy cyfrowo, zanim staną się kosztownymi przeróbkami fizycznymi.
- Poproś o dane próbne-przed zatwierdzeniem wielkości produkcji.Raporty z inspekcji pierwszego artykułu, dane SPC z serii próbnych i próbki części stanowią obiektywny dowód możliwości. Każdy dostawca tłoczników, który ma pewność co do swojego procesu, bez wahania udostępni te dane.
Najlepsze wyniki w zakresie zaopatrzenia wynikają z wczesnej współpracy między zespołami inżynieryjnymi kupującego a producentami tłoczników, a nie z wyboru najniższej oferty po zablokowaniu projektów.
Kolejne kroki, aby przejść od badań do zapytania ofertowego
Masz ramy. Wdrożenie go oznacza zaangażowanie potencjalnych partnerów przed sfinalizowaniem projektu, a nie po. Wczesne zaangażowanie daje dostawcy różnorodnych matryc i wytłoczek możliwość zalecenia zamienników materiałów, zasugerowania zmian w geometrii, które upraszczają oprzyrządowanie, oraz oznaczenia tolerancji, które spowodują niepotrzebne koszty. Badania konsekwentnie pokazują, że to oparte na współpracy podejście skraca cykle rozwojowe, ogranicza liczbę iteracji prototypów i tworzy bardziej przewidywalną ścieżkę do produkcji.
Kiedy będziesz gotowy do wystawienia zapytania ofertowego, wyślij rysunek części do wielu wykwalifikowanych producentów tłoczników i porównaj nie tylko ceny, ale także jakość ich pytań technicznych, opinie DFM i proponowane ramy czasowe. Dostawca, który zadaje najbardziej przemyślane pytania podczas wyceny, jest zazwyczaj tym, który dostarcza najmniej niespodzianek podczas produkcji.
Poszukaj partnera oferującego pełne-wsparcie serwisowe, od analizy wykonalności po kontrolę produkcji, takiego, który traktuje Twój program jako współpracę inżynieryjną, a nie transakcyjne zamówienie. To rozróżnienie, bardziej niż tonaż czy położenie geograficzne, jest czynnikiem decydującym o długoterminowym- sukcesie produkcyjnym.
Często zadawane pytania dotyczące firm zajmujących się tłoczeniem
1. Jaka jest różnica pomiędzy tłoczeniem progresywnym a tłoczeniem transferowym?
Progresywne tłoczenie matrycowe podaje ciągły pasek metalu przez wiele stanowisk, podczas gdy obrabiany przedmiot pozostaje przymocowany do paska nośnego, dzięki czemu idealnie nadaje się do obróbki małych,- i-części o dużej objętości przy setkach uderzeń na minutę. Tłoczenie matrycowe oddziela półfabrykat od paska na pierwszej stacji, a następnie mechaniczne palce przesuwają wolnostojący-element pomiędzy stacjami. Umożliwia to głębsze rysowanie, gwintowanie i bardziej złożone-trójwymiarowe formowanie większych części. Oprzyrządowanie progresywne nadaje się do produkcji w ilościach przekraczających 100 000 sztuk, podczas gdy matryce przenoszące zazwyczaj obsługują serie od 10 000 do 100 000 sztuk, gdzie geometria części przekracza możliwości progresywne.
2. Ile kosztuje oprzyrządowanie do projektu tłoczenia?
Koszty oprzyrządowania różnią się znacznie w zależności od złożoności matrycy, liczby stanowisk i gatunku stali narzędziowej. Prosta wykrojnik może kosztować około 5000 dolarów, podczas gdy złożone wykrojniki progresywne z wieloma stacjami formującymi mogą kosztować ponad 100 000 dolarów. Większość projektów o umiarkowanej-złożoności mieści się w przedziale od 15 000 do 50 000 dolarów. Czynniki zwiększające koszty oprzyrządowania obejmują węższe tolerancje, dodatkowe stacje dla dodatkowych funkcji, najwyższej jakości stale narzędziowe do materiałów ściernych oraz płytki węglikowe do dłuższych serii produkcyjnych. Płatność zazwyczaj wynosi 50% przy zamówieniu oprzyrządowania i 50% po zatwierdzeniu próbki.
3. Jakie certyfikaty powinna posiadać firma zajmująca się tłoczeniem?
Wymagane certyfikaty zależą od Twojej branży. ISO 9001 stanowi podstawę dla ogólnych systemów jakości produkcji. Programy motoryzacyjne wymagają normy IATF 16949, która wymaga dokumentacji PPAP, planowania APQP i analizy systemu pomiarowego. Zastosowania lotnicze i obronne wymagają AS9100, obejmującego identyfikowalność materiałów w celu wygrzania partii, zarządzanie konfiguracją i zapobieganie podrabianiu części. Znakowanie wyrobów medycznych wymaga normy ISO 13485, która kładzie nacisk na dokumentację biokompatybilności, kontrolę zanieczyszczeń i nadzór po-rynku. Zanim podejmiesz współpracę, zawsze sprawdzaj, czy dostawca posiada określony certyfikat, jakiego wymaga-rynek końcowy.
4. Ile czasu zajmuje przejście od projektu do produkcji w firmie zajmującej się tłoczeniem?
Typowy program tłoczenia matrycowego przebiega według zorganizowanego przepływu pracy: przegląd wykonalności, informacje zwrotne DFM, symulacja CAE, projekt matrycy, obróbka stali narzędziowej, montaż matrycy, przebiegi próbne, kontrola pierwszego artykułu i zatwierdzenie produkcji. Sama faza wytwarzania oprzyrządowania często trwa od sześciu do dwunastu tygodni, w zależności od złożoności. Dodając przegląd wykonalności, symulacje i przebiegi próbne, większość programów zajmuje od pierwszego zaangażowania do pierwszych części produkcyjnych od trzech do pięciu miesięcy. Kupujący, którzy angażują dostawców na wczesnym etapie projektowania i uwzględniają zalecenia DFM, mogą skrócić ten czas, redukując cykle rewizji oprzyrządowania.
5. Jakie materiały może przetwarzać firma zajmująca się tłoczeniem?
Firmy tłoczące przetwarzają szeroką gamę metali, w tym stal węglową (1008 do 1095), stal HSLA, stal nierdzewną (seria 300 i 400), stopy aluminium (1100, 3003, 5052, 6061), miedź, mosiądz, brąz fosforowy i stopy specjalne, takie jak Inconel i tytan. Grubość materiału zazwyczaj waha się od 0,020 cala do 0,625 cala. Właściwości materiału, takie jak wytrzymałość na rozciąganie, plastyczność, twardość i sprężystość, bezpośrednio wpływają na konstrukcję matrycy, wymagania dotyczące tonażu prasy i stopień zużycia narzędzi. Wybór odpowiedniego stopu na wczesnym etapie projektowania pomaga zoptymalizować zarówno koszty budowy matrycy, jak i długoterminową-ekonomikę produkcji.


