


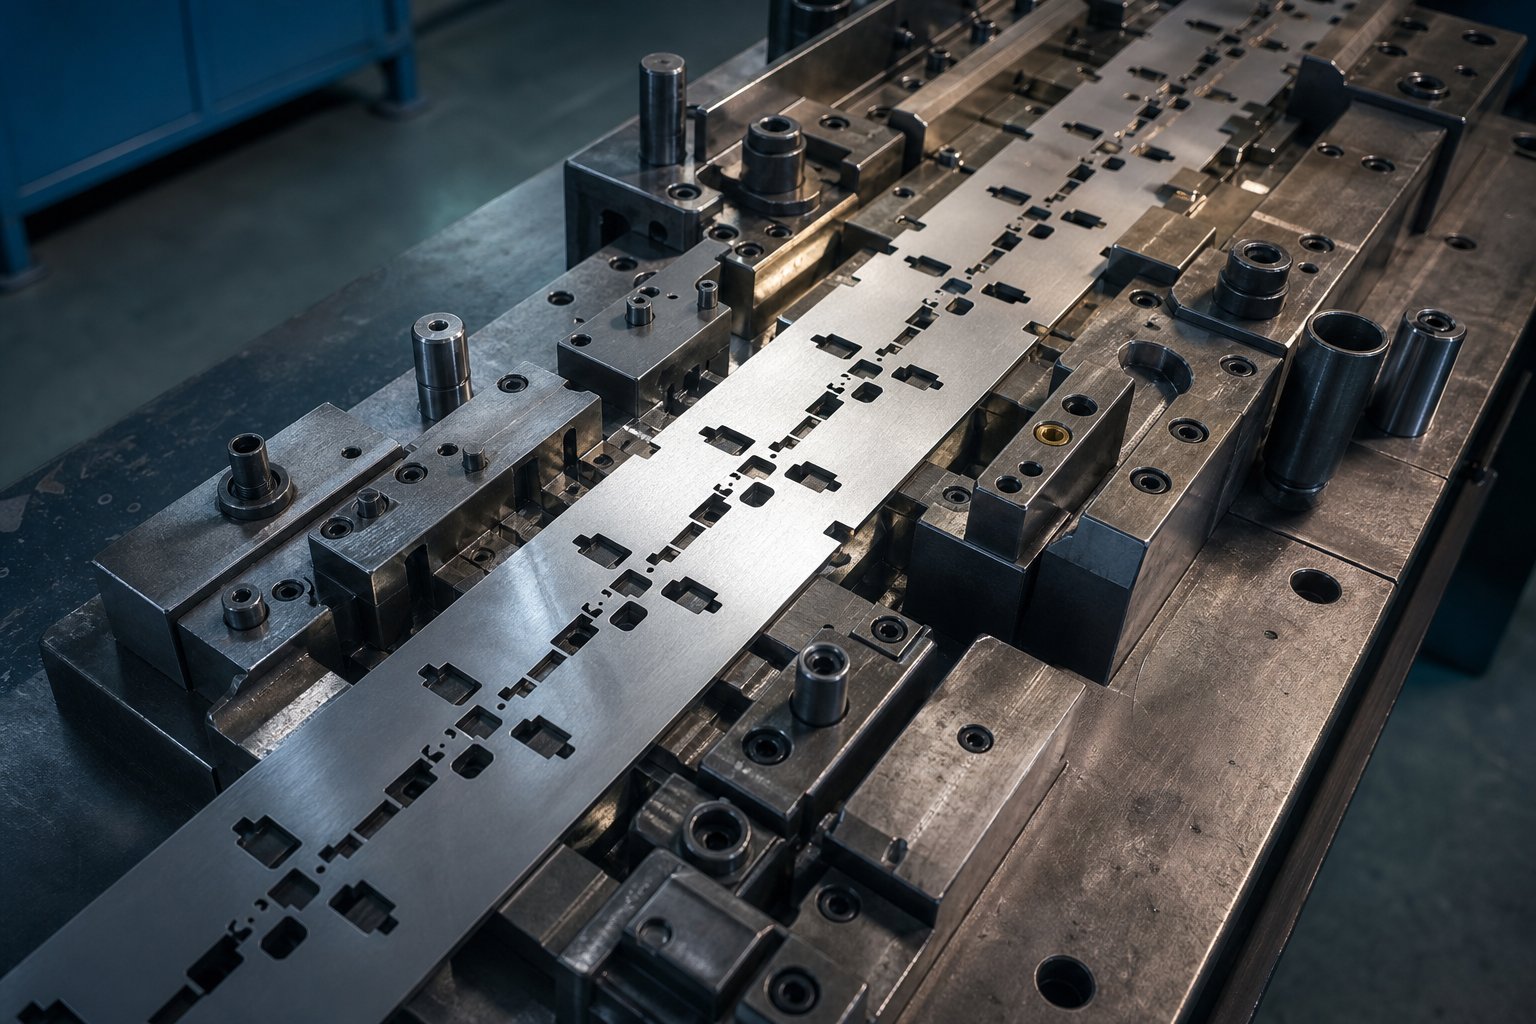
Nacięcia obejściowe i ich rola w przepływie materiału matrycy tłoczącej
Czym są nacięcia obejściowe w matrycach do tłoczenia
Kiedy pozbędziesz się żargonu, co odciska się w jego rdzeniu? Jest to proces-formowania na zimno, podczas którego tnie się i kształtuje blachę za pomocą precyzyjnego narzędzia zwanego astempel. W ramach operacji matrycy progresywnej ciągły pasek materiału przechodzi przez wiele stacji, a każda stacja wykonuje operację cięcia lub formowania. Wyzwanie polega na tym, że każde cięcie i każda forma wypiera materiał, a przemieszczona objętość musi gdzieś się udać.
W tym miejscu z pomocą przychodzą nacięcia obejściowe. W przeciwieństwie do przypadkowej geometrii przycięcia, która po prostu oddziela złom od przedmiotu obrabianego, nacięcia obejściowe to elementy zaprojektowane specjalnie z myślą o nacięciach obejściowych w matrycach tłoczących: kontrolowanie, gdzie i jak materiał przemieszcza się podczas przesuwania taśmy.
Nacięcia obejściowe to celowe wycięcia w pasku nośnym progresywnej matrycy tłoczącej, które zmniejszają naprężenia materiału, kompensują przemieszczenia objętościowe i zapobiegają wyboczeniu lub zniekształceniom podczas przesuwania się paska przez stanowiska formowania.
Ta definicja tłoczenia ma znaczenie, ponieważ oddziela wycięcia obejściowe od wszystkich innych nacięć w układzie pasków. Nie są tam po to, aby tworzyć profil części lub usuwać złom. Istnieją wyłącznie w celu zarządzania zachowaniem materiału pod obciążeniem.
Dlaczego kontrola przepływu materiału ma znaczenie w procesie tłoczenia progresywnego
Wyobraź sobie taśmę przechodzącą przez osiem stacji formujących z prędkością 250 uderzeń na minutę. Każde stanowisko wprowadza naprężenie, wypiera metal, a praca-utwardza otaczający materiał. Bez celowej kontroli przepływu nagromadzone naprężenia objawiają się wyboczeniem taśmy, zniekształceniem nośnika, niedopasowaniem pilota i dryftem wymiarowym gotowej części.
Zrozumienieto, czego wymaga produkcja, umieraświadomość, że matryca to nie tylko narzędzie skrawające. Jest to system, w którym każda funkcja wchodzi w interakcję. Nacięcia obejściowe zapewniają materiałowi kontrolowaną ścieżkę w celu złagodzenia ściskania i naprężenia, dzięki czemu taśma pozostaje płaska, jest podawana równomiernie i zapewnia powtarzalne wymiary w milionach cykli. Dla każdego, kto zawodowo zajmuje się tłoczeniem metali, jest to podstawowa wiedza, która odróżnia stabilne narzędzia produkcyjne od matryc, które ulegają nieprzewidywalnym awariom.
Prawdziwe zamieszanie zaczyna się, gdy inżynierowie łączą wycięcia obejściowe z innymi funkcjami sterowania listwami, które wyglądają podobnie, ale pełnią zupełnie inne funkcje mechaniczne.
Czym nacięcia obejściowe różnią się od innych funkcji kontroli pasków
Progresywna listwa matrycowa zawiera wiele geometrii wycięć i dla niewprawnego oka wszystkie one mogą wyglądać jak proste nacięcia. Problem polega na tym, że każdy z nich służy zasadniczo innemu celowi mechanicznemu w procesie matrycowym. Traktowanie ich jako wymiennych prowadzi do niewymiarowego reliefu, niestabilności paska i godzin rozwiązywania problemów, które prowadzą do błędnie zidentyfikowanej cechy.
Nacięcia obejściowe a nacięcia odciążające i nacięcia wykończeniowe
Nacięcia odciążające zapobiegają rozrywaniu materiału na przejściach zgięcia. Znajdziesz je na przecięciu linii zagięcia i wolnej krawędzi, gdzie ich zadaniem jest powstrzymanie propagacji pęknięć podczas formowania. Z drugiej strony nacięcia przycinające definiują zewnętrzną granicę gotowej części, oddzielając ją od otaczającego złomu. Obydwa są niezbędneelementy matrycy do tłoczenia, ale żaden z nich nie zarządza przemieszczeniem objętościowym podczas podawania taśmy.
Nacięcia obejściowe robią zupełnie coś innego. Pochłaniają siły ściskające i przemieszczenia materiału powstające w miarę postępującego odkształcania taśmy. Tam, gdzie nacięcie podciśnieniowe zapobiega miejscowemu pękaniu, a nacięcie przycinające tworzy geometrię części, nacięcie obejściowe przekierowuje przepływ, aby zachować płaskość taśmy i dokładność podziałki na wszystkich stacjach.
Funkcje lancy-i-formy wprowadzają kolejną warstwę zamieszania. Nakłucie ścina i wygina wypustkę z materiału paska bez usuwania ślimaka. Tworzy element uformowany w samej części. Wycięcia na zakładki nośne służą odwrotnemu celowi. Definiują punkty mocowania, które utrzymują część na siatce nośnej aż do ostatecznego rozdzielenia. Żadna z funkcji nie uwzględnia skumulowanego naprężenia materiału, które mają łagodzić wycięcia obejściowe.
Jak każda funkcja sterowania paskiem pełni inną funkcję
Podczas dowolnej operacji stemplowania wszystkie te funkcje współistnieją w jednym układzie paska. Ryzyko polega na zaprojektowaniu jednego, gdy faktycznie potrzebujesz innego. Stemple stosowane w-masowych zastosowaniach progresywnych wymagają, aby każda geometria wycięcia została wybrana pod kątem zamierzonej roli mechanicznej, a nie tylko pod względem wizualnego podobieństwa do innych cech.
Poniższa tabela przedstawia rozróżnienia istotne dla każdego, kto zajmuje się projektowaniem matryc i tłoczeń. Oto przykłady stemplowania, w przypadku których błędna identyfikacja powoduje najwięcej problemów na dalszym etapie.
| Nazwa funkcji | Funkcja podstawowa | Logika rozmieszczenia | Typowa geometria |
|---|---|---|---|
| Obejście wycięcia | Absorbuje przemieszczenie objętościowe i łagodzi naprężenia ściskające podczas podawania taśmy | W sąsiedztwie stanowisk formowania, gdzie przemieszczenie materiału jest największe | Wycięcie w kształcie litery V, wycięcie-w kształcie litery U lub prostokątne wycięcie na krawędzi nośnika |
| Wycięcie reliefowe | Zapobiega rozdarciom na skrzyżowaniach zakrętów-z-krawędziami | Na styku linii zagięcia i wolnych krawędzi | Mały promień lub prostokątna szczelina prostopadła do osi zgięcia |
| Przytnij cięcie | Oddziela profil gotowej części od złomu | Wzdłuż granicy części końcowej, zazwyczaj w późniejszych pikietach | Wyprofilowana linia ścinania pasująca do konturu części |
| Lance-i-Forma | Tworzy uformowaną zakładkę lub element bez usuwania ślimaków | W geometrii części, w której wymagana jest podniesiona lub wygięta wypustka | Pojedyncza linia ścinania z uformowanym zagięciem na połączonej krawędzi |
| Wycięcie zakładki przewoźnika | Określa szerokość mocowania, utrzymującą część na nośniku aż do oddzielenia | Pomiędzy granicą części a pasem nośnym | Wąski most łączący, często z wyłamywanym profilem |
Krytycznym rozróżnieniem jest cel. Istnieją karby obejściowe umożliwiające zarządzanie zachowaniem materiału pomiędzy stacjami. Każda inna cecha wymieniona powyżej albo tworzy geometrię, zapobiega pękaniu, albo ułatwia uwalnianie części. Pomieszanie tych ról jest jednym z najczęstszych błędów w projektowaniu matryc i stempli i zwykle pojawia się dopiero po zbudowaniu narzędzia, a pasek zaczyna nieprawidłowo zachowywać się podczas prób.
Wiedza o tym, jakiej funkcji potrzebujesz, to połowa problemu. Drugą połową jest wybór odpowiedniego profilu geometrii dla konkretnego zastosowania obejścia, który zależy od intensywności formowania, gatunku materiału i rodzaju pracy stacji.
Pomiń typy geometrii wycięcia i kiedy ich używać
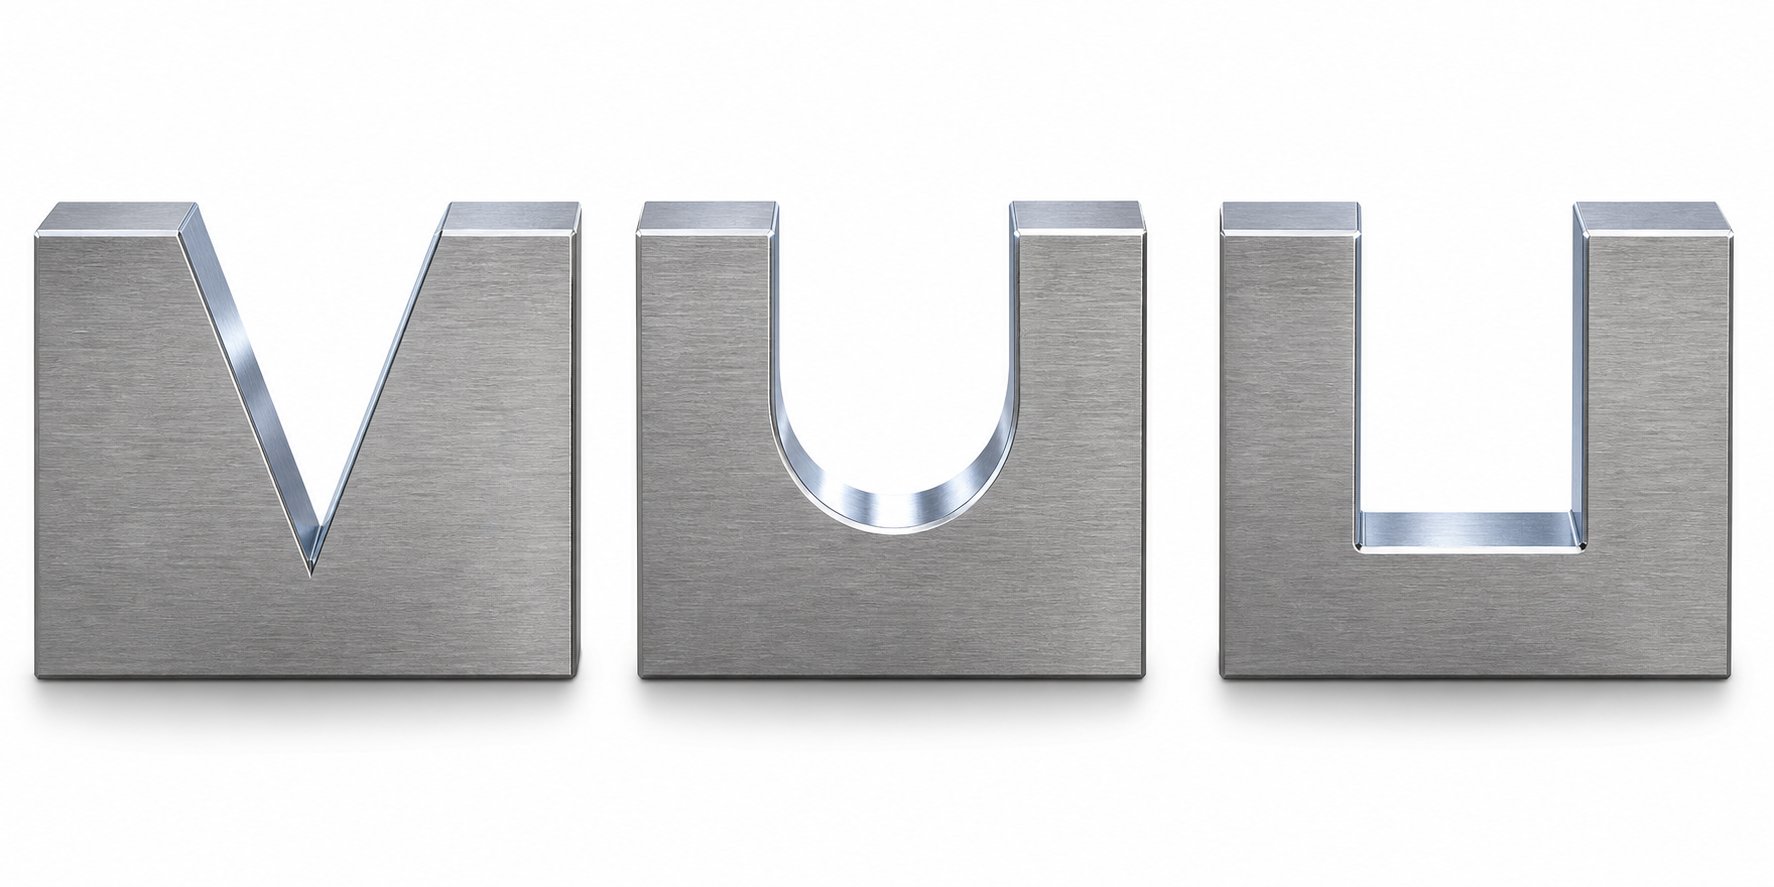
W matrycach do tłoczenia blachy dominują trzy profile geometryczne: wycięcie w kształcie litery V, wycięcie w kształcie litery U i prostokątne wycięcie. Każdy z nich inaczej rozkłada naprężenia, wytrzymuje różne obciążenia formujące i wprowadza różne-kompromisy w zakresie wytrzymałości nośnika. Wybranie niewłaściwego profilu dla danego zastosowania to jeden z najszybszych sposobów generowania problemów z paskami, które wyglądają na niezwiązane z projektem wycięcia.
Profile z-wycięciem V, wycięciem U- i geometrią prostokątną
Wycięcie w kształcie litery V to wycięcie-w kształcie klina, którego zbiegające się boki spotykają się przy określonym promieniu wierzchołka. Koncentruje naprężenia w wąskim punkcie, dzięki czemu jest skuteczny w kontrolowanym, miejscowym odciążaniu w ciasnych przestrzeniach. Badania ntGeometria wycięcia U-i V-potwierdza, że nacięcia V- wytwarzają na końcu silnie zlokalizowane pola odkształceń, z odkształceniem ograniczonym do małej strefy, a nie rozprzestrzeniającym się bocznie do otaczającego materiału. To skupione zachowanie pasuje do zastosowań, w których potrzebne jest precyzyjne, kierunkowe odprężanie bez wpływu na sąsiednie elementy.
Wycięcie w kształcie litery U-ma półokrągłą podstawę z równoległymi lub lekko rozbieżnymi ścianami bocznymi. Większy promień końcówki rozkłada pole odkształcenia na zewnątrz, co badacze opisują jako wzór deformacji skrzydeł motyla. Ten szerszy rozkład zmniejsza szczytową koncentrację naprężeń w dowolnym pojedynczym punkcie, dzięki czemu wycięcie w kształcie litery U-jest bardziej tolerancyjne podczas tłoczenia blachy, która jest podatna na pękanie krawędzi pod miejscowymi obciążeniami.
Wcięcie prostokątne to najprostszy profil: proste ściany z płaskim dnem. Usuwa jednolitą objętość materiału i stosunkowo równomiernie rozkłada naprężenia na podłodze karbu. Wadą-jest to, że ostre narożniki w miejscu przejścia-ściany w-podłogę tworzą podwójne punkty koncentracji naprężeń, które mogą inicjować mikro-pęknięcia w twardszych materiałach, jeśli promienie naroży nie są dokładnie kontrolowane.
Pozytywne i negatywne nacięcia obejściowe w konstrukcji paskowej
Zrozumienie ujemnych i dodatnich nacięć obejściowych w matrycach do tłoczenia blachy wymaga myślenia w kategoriach objętości materiału, a nie tylko kształtu. Ujemne nacięcie obejściowe usuwa materiał z nośnika, tworząc przestrzeń dla przepływu wypartego metalu. Jest to bardziej powszechne podejście: odcina się pasek materiału, tak aby kompresja wywołana-formowaniem mogła gdzieś przejść bez wyginania nośnika.
Dodatnie wycięcie obejściowe działa w przeciwnym kierunku. Zachowuje lub rozciąga lokalną wypustkę materiału, która kieruje przepływem wokół uformowanego elementu, utrzymując jednocześnie podparcie nośnika. Pomyśl o tym, jak o celowym pozostawieniu materiału na miejscu, aby sterować przemieszczeniem, zamiast po prostu go dostosować. Praktyczna różnica polega na tym, że dodatnie nacięcia chronią wytrzymałość nośnika, zarządzając luzem, a ujemne nacięcia traktują priorytetowo ulgę objętościową kosztem zmniejszonego-przekroju poprzecznego.
W praktyce większość zastosowań w formowaniu blachy z nacięciami obejściowymi wykorzystuje kombinację obu typów na różnych stacjach w układzie pojedynczego paska. Wczesne stacje z łagodnym formowaniem mogą wymagać jedynie wycięć ujemnych w celu zapewnienia luzu podstawowego. Późniejsze stacje, w których wzrasta skumulowane utwardzanie i formowanie, mogą wymagać dodatniej geometrii obejścia, aby utrzymać integralność taśmy, jednocześnie kierując przepływ.
Dopasowanie geometrii karbu do ciężkości formowania
Wybór geometrii nie jest kwestią osobistych preferencji. Jest zgodny z fizyką konkretnego zastosowania. Stopień formowania, szerokość paska, gatunek materiału i rodzaj operacji na stanowisku zawężają wybór profilu, który będzie faktycznie działał. Spośród różnych typów tłoczników stosowanych w produkcji, tłoczniki progresywne wymagają najbardziej rygorystycznego dopasowania geometrii, ponieważ pasek musi przetrwać każdą stację po kolei.
Kryteria wyboru dla każdego typu geometrii:
- Wycięcie w kształcie litery V:Najlepsze do wąskich pasów nośnych, płytkich ciągów i stacji wymagających precyzyjnego odciążenia kierunkowego. Wybierz, gdy dostępna szerokość nośnika jest ograniczona i potrzebujesz skoncentrowanego odciążenia bez szerokiego wycięcia.
- U-wycięcie:Preferowany do formowania od umiarkowanego do ciężkiego, grubszych tłoczonych blach i materiałów o mniejszym wydłużeniu. Rozłożony wzór naprężeń zmniejsza ryzyko{{1}pęknięcia krawędzi przy wysokim poziomie naprężeń.
- Prostokątny:Nadaje się do szerokich nośników z wieloma stacjami formowania, gdzie równomierne usuwanie objętości ma większe znaczenie niż rozkład naprężeń. Dobrze sprawdza się w przypadku stali miękkiej i materiałów o dobrej ciągliwości, ale w twardszych gatunkach wymaga dużych promieni naroży.
| Typ geometrii | Wzór rozkładu naprężeń | Najlepszy przypadek użycia | Ograniczenia |
|---|---|---|---|
| V-Wycięcie | Wysoko skoncentrowany na końcówce; wąska strefa odkształcenia ograniczona w pobliżu nasady karbu | Ciasne układy pasków, płytkie formowanie, kierunkowe reliefy przy ograniczonej szerokości nośnika | Ryzyko pękania krawędzi w materiałach o niskiej-ciągliwości; wymaga precyzyjnej kontroli promienia końcówki |
| U-Wycięcie | Szeroko rozpowszechniony, w kształcie-skrzydeł motyla; niższe naprężenie szczytowe u nasady | Formowanie umiarkowane do ciężkiego, AHSS lub materiały-utwardzane przez zgniot, stanowiska o dużym przemieszczeniu | Większa powierzchnia zmniejsza dostępną szerokość nośnika; mniej precyzyjna kontrola kierunku |
| Prostokątny | Równomiernie rozmieszczone na płaskiej podłodze; podwójna koncentracja w narożnikach-ścian i podłóg | Szerokie nośniki, łagodne do umiarkowanego formowania w materiałach ciągliwych, równomierne usuwanie objętości | Narożne podkładki naprężające wymagają dużych promieni; słaba wydajność w przypadku twardych lub kruchych gatunków |
Wybrana geometria zależy również od tego, czy masz do czynienia z matrycami do tłoczenia blachy z ujemnymi i dodatnimi nacięciami obejściowymi. Wycięcia w kształcie litery V i profile prostokątne są najczęściej stosowane jako wycięcia ujemne w celu uzyskania reliefu objętościowego. Nacięcia w kształcie litery U- sprawdzają się zarówno w roli dodatniej, jak i ujemnej, ponieważ ich zaokrąglona geometria nasady minimalizuje inicjację pęknięć niezależnie od tego, czy materiał jest usuwany, czy zatrzymywany.
Geometria definiuje wzór naprężeń, ale nie definiuje rozmiaru. Następną kluczową decyzją jest głębokość, szerokość i promień wycięcia tych nacięć w zależności od grubości materiału i wymiarów taśmy.
Rozmiary nacięć obejściowych dla grubości materiału i szerokości paska
Prawidłowo ukształtowane wycięcie w niewłaściwym rozmiarze zawodzi tak samo źle, jak całkowicie niewłaściwy kształt. W projektowaniu matryc do tłoczenia metali parametry wymiarowe nacięcia obejściowego (głębokość, szerokość, kąt i promień krawędzi) muszą być skalibrowane do określonej grubości materiału, szerokości paska i odstępów między stanowiskami narzędzia progresywnego. Jeśli pomylisz się o jedno przełożenie, albo pozostawisz naprężenie bez złagodzenia, albo tniesz tak agresywnie, że nośnik pęknie, zanim dotrze do stacji końcowej.
Stosunki głębokości i szerokości w stosunku do grubości materiału
Głębokość wycięcia jest podstawową zmienną kontrolującą stopień odprężenia, jaki zapewnia wycięcie obejściowe. Ogólna zasada projektowania tłoczenia jest taka, że głębokość karbu powinna mieścić się w przedziale od 1,5 do 3 razy grubości materiału w przypadku standardowych zastosowań w stali miękkiej. Zejdź poniżej 1,5x, a wycięcie będzie zbyt płytkie, aby w znaczący sposób złagodzić siły ściskające powstające podczas formowania. Jeśli przekroczysz 3x, zaczniesz pogarszać-wytrzymałość przekroju poprzecznego nośnika, co grozi pęknięciem taśmy lub niestabilnością podawania przy dużej częstotliwości skoków.
W przypadku tłoczenia blach stalowych o wyższych-klasach wytrzymałości stosunek ten ulega zaostrzeniu. Nośniki AHSS tolerują mniejsze usuwanie materiału przed utratą integralności strukturalnej, dlatego powszechniejsze są głębokości od 1,5 do 2x grubości materiału. Tymczasem bardziej miękkie stopy aluminium mogą wymagać głębokości sięgającej 3,5x, ponieważ materiał łatwiej przemieszcza się pod obciążeniem formującym.
Szerokość karbu odnosi się bezpośrednio do przemieszczenia objętościowego oczekiwanego na każdym stanowisku formowania. Głębokie tłoczenie, które przenosi znaczną objętość materiału, wymaga szerszego okna obejściowego niż płytkie wytłoczenie. Jako wartość bazową szerokość powinna wynosić co najmniej0,040 cala lub grubość materiału, w zależności od tego, która wartość jest większa. W przypadku stacji progresywnych z trudnym formowaniem typowe są szerokości od 2x do 4x grubości materiału, aby pomieścić większe objętości przemieszczenia.
Jak odstępy między pikietami wpływają na wymiary wycięcia
Odstępy między pikietami tworzą wiązanie drugorzędne. Węższy odstęp między stacjami oznacza mniejszą długość nośnika dostępną do pochłaniania naprężeń pomiędzy operacjami formowania. Gdy odstępy między stacjami są niewielkie, wycięcia obejściowe często muszą być głębsze lub szersze na każdą stację, ponieważ pomiędzy operacjami jest mniej materiału bazowego, aby naturalnie rozłożyć siły resztkowe.
I odwrotnie, duże odstępy między stacjami (powyżej 16 mm) umożliwiają częściowe rozproszenie skumulowanych naprężeń przez sam nośnik, co pozwala na bardziej konserwatywne wymiarowanie wycięć. Praktyczną zasadą przy projektowaniu tłoczników jest to, że wymiary nacięcia powinny skalować się odwrotnie w zależności od dostępnej długości nośnika między stacjami: mniejsza przestrzeń oznacza bardziej agresywne relief w każdym punkcie.
Inżynierowie wymiarujący nacięcia obejściowe dla nowego układu pasków w matrycach do tłoczenia stali mogą postępować zgodnie z następującą logiką-krok-, aby ustalić początkowe wymiary przed symulacją lub próbą:
- Określ grubość i klasę materiału. Zapisz granicę plastyczności i wartości wydłużenia z certyfikatu materiału.
- Określ intensywność formowania na każdej stacji. Sklasyfikuj każdą operację jako łagodną (płytkie wytłoczenie, przekłucie), umiarkowaną (częściowe rozciąganie, kołnierz) lub poważną (głębokie tłoczenie, ciężka forma).
- Ustaw początkową głębokość karbu na 1,5x grubość materiału dla stacji łagodnych, 2x dla umiarkowanych i 2,5x do 3x dla ciężkich operacji formowania.
- Ustaw początkową szerokość karbu na podstawie przemieszczenia objętościowego: 1,5x grubość materiału dla stanowisk łagodnych, 2,5x dla stanowisk umiarkowanych i 3,5x do 4x dla stanowisk trudnych.
- Sprawdź przekrój-nośnika pozostały po usunięciu nacięcia. Aby zachować stabilność podawania, należy upewnić się, że w najwęższym miejscu znajduje się co najmniej 60% pierwotnej szerokości nośnika.
- Dostosuj wymiary odstępów między pikietami. Zmniejsz głębokość o 10-15%, jeśli odstęp przekracza 16 mm; zwiększyć o 10-15%, jeśli odstęp jest mniejszy niż 10 mm.
- Określ promień krawędzi na granicach karbu (omówione poniżej) i zatwierdź za pomocą symulacji paska lub próby progresywnej.
Konstrukcja promienia krawędzi minimalizująca propagację zadziorów
Tworzenie się zadziorów w nacięciach obejściowych podczas tłoczenia jest dalszym źródłem defektów, które wielu inżynierów przeocza podczas wstępnego projektowania matrycy do tłoczenia metalu. Każde wycięcie tworzy ściętą krawędź. Dane branżowe zStandardy tłoczenia firmy Xometrywskazuje, że zadziory o wielkości około 10% grubości materiału są normalnym i oczekiwanym skutkiem na wycięciach. Problem w tym, że w nośniku znajduje się wycięcie obejściowe, które zasila każdą kolejną stację. Zadziory na krawędziach nacięć ocierają się o elementy podnoszące, prowadnice i podkładki dociskowe, wytwarzając zanieczyszczenia zanieczyszczające powierzchnie formujące.
Rozwiązaniem jest konstrukcja promienia krawędzi. Zamiast pozostawiać ostre przejścia pod kątem 90 stopni na ścianach i podłodze z wycięciem, określ minimalny promień 0,5x grubości materiału we wszystkich narożnikach wewnętrznych. W przypadku tłoczenia stali w twardszych gatunkach należy zwiększyć tę wartość do 0,75x. Te promienie zmniejszają szczytowe naprężenia ścinające podczas skoku stempla, co zapewnia czystsze cięcie z mniejszymi rozrywaniami i mniejszą wysokością zadziorów.
Równie ważny jest kąt wejścia w górnej części wycięcia, w miejscu jego otwarcia do krawędzi nośnej. Niewielkie skos lub promień w tym przejściu zapobiega zaczepianiu się paska o otwór karbu podczas przesuwania. Bez tego odkształcenie krawędzi taśmy kumuluje się stacja po stacji, a to, co zaczęło się jako niewielki zadzior, staje się problemem niewspółosiowości, który pojawia się w wymiarach gotowej części.
Rozmiar pozwala uzyskać właściwy zakres. Jednak miejsce umieszczenia tych wycięć w układzie pasków (względem pasków nośnych, otworów prowadzących i kierunku włókien) określa, czy rozmiar rzeczywiście zapewnia odprężenie, do jakiego został zaprojektowany.
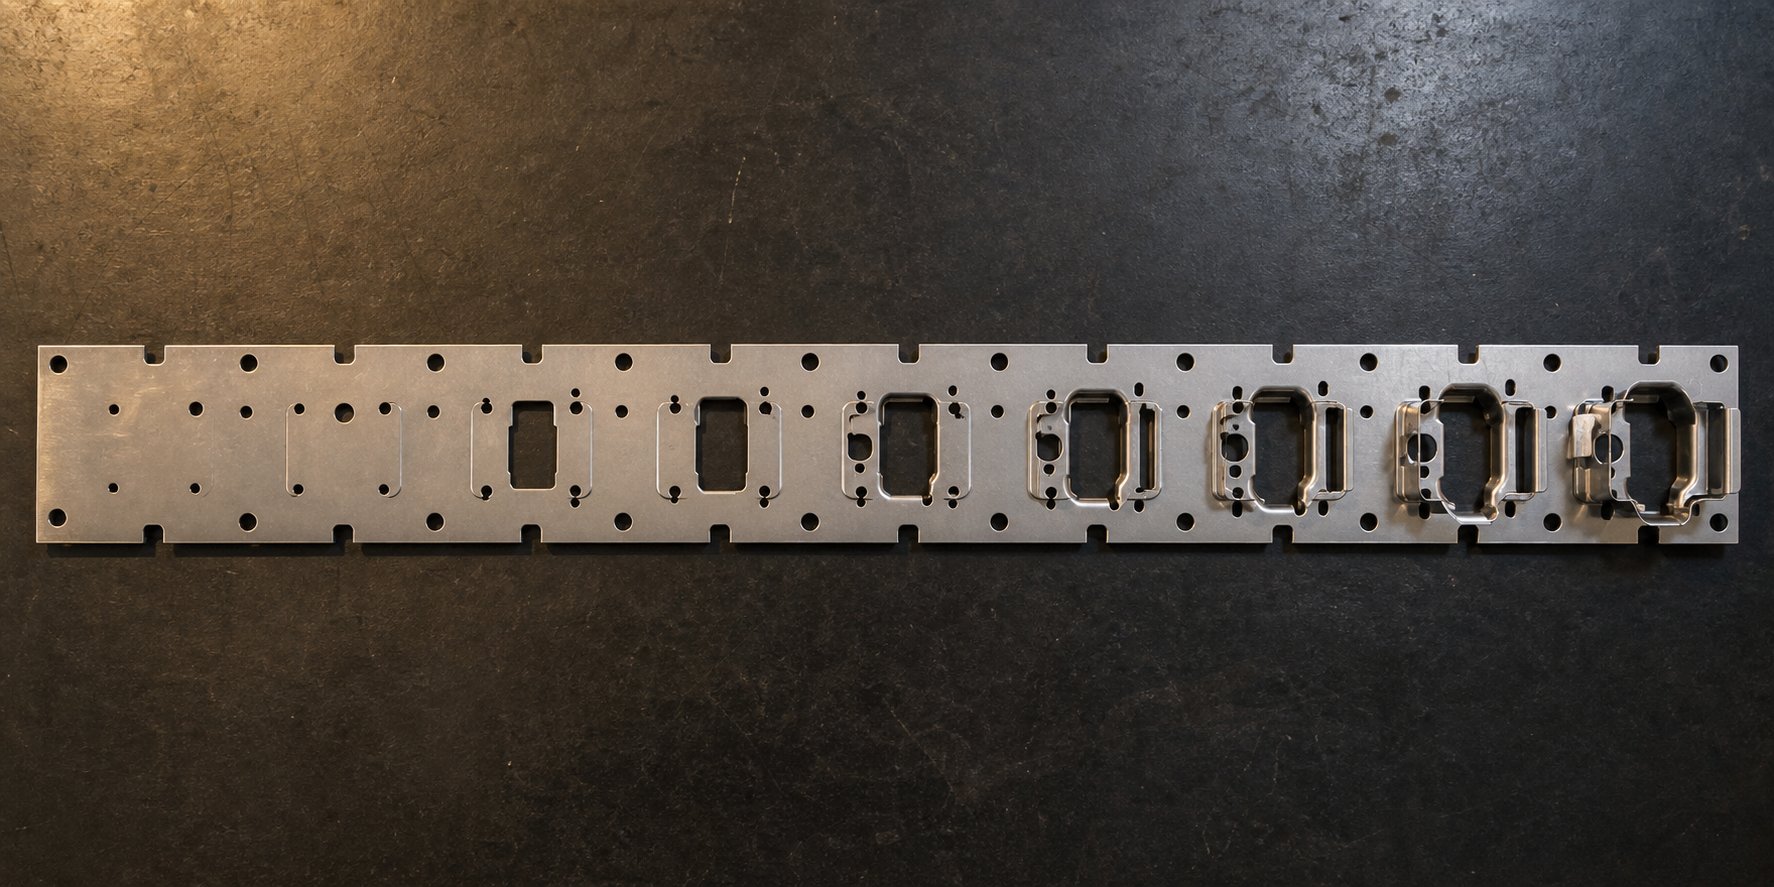
Strategia rozmieszczenia w progresywnych układach pasków matrycowych
Idealnie dobrane wycięcie obejściowe w niewłaściwym miejscu nie daje nic pożytecznego. W tłoczeniu blachy umiejscowienie ma miejsce tam, gdzie teoria spotyka się z rzeczywistością. Wycięcie musi oddziaływać z rzeczywistym polem naprężeń generowanym przez stanowisko formowania, któremu służy, a nie tylko znajdować się w dogodnym, otwartym miejscu nośnika. Decyzje o rozmieszczeniu obejmują trzy współzależne zmienne: bliskość stanowisk formowania, stosunek przestrzenny do otworów pilotujących oraz wyrównanie z kierunkiem włókien materiału.
Pozycjonowanie wycięć względem pasków nośnych i otworów prowadzących
Nacięcia obejściowe znajdują się w pasku nośnym, wstędze materiału, która łączy części tłoczone podczas ich przechodzenia przez każdą stację. Ich pozycja na tym przewoźniku musi równoważyć dwie konkurencyjne potrzeby. Po pierwsze, muszą znajdować się wystarczająco blisko stanowiska formowania, aby faktycznie przechwytywały przemieszczenie i naprężenia ściskające powstające podczas operacji. Po drugie, nie mogą ingerować w otwory pilotowe ani zakłócać systemu rejestracji listwy.
Otwory prowadzące stanowią punkt odniesienia dla całej listwy. JakMagazyn MetalFormingzauważa, piloci muszą wejść na pas, zanim uderzą inne stemple, a ich dokładność lokalizacji zależy od spójnej geometrii otworu. Nacięcie obejściowe umieszczone zbyt blisko otworu pilotowego deformuje otaczający materiał, wydłużając otwór i pogarszając dokładność pozycjonowania kolejnych stacji. Praktyczną zasadą w oprzyrządowaniu do tłoczenia metali jest utrzymanie minimalnego prześwitu o grubości materiału wynoszącego 2x pomiędzy dowolną granicą wycięcia a najbliższą krawędzią otworu prowadzącego.
Z boku nacięcia powinny znajdować się po stronie nośnika najbliższej operacji formowania, generującej największe przemieszczenie. Jeżeli stanowisko ciągnące ciągnie materiał w kierunku środka części, wycięcie obejściowe po tej stronie nośnika absorbuje powstałe naprężenie wstęgi. Umieszczenie go po przeciwnej stronie powoduje, że naprężenie przemieszcza się przez całą szerokość nośnika, zanim znajdzie ulgę, co powoduje wyboczenie pomiędzy nimi.
Dostosowywanie strategii obejścia na wielu stacjach
Pasek wchodzący na pierwsze stanowisko prasy do tłoczenia matrycowego jest w swoim najbardziej miękkim i najbardziej plastycznym stanie. Zanim dotrze do stanowiska szóstego lub ósmego, skumulowane utwardzanie przez zgniot zwiększa lokalnie granicę plastyczności o 20–40%, w zależności od gatunku materiału i ciężkości formowania. Ten utwardzony materiał jest bardziej odporny na przemieszczenia, co oznacza, że ta sama głębokość karbu, która zapewniła odpowiednie odciążenie na stanowisku drugim, może być niewystarczająca na stanowisku siódmym.
W tym przypadku projekt oprzyrządowania do tłoczenia musi uwzględniać postępowość, a nie tylko w kategoriach poszczególnych stanowisk. Wczesne stacje z łagodnymi operacjami wykrawania i tłoczenia (przebijanie, lekkie tłoczenie) zazwyczaj wymagają jedynie płytkiego podcięcia obejściowego lub czasami mogą dzielić jedno wycięcie między sąsiednimi stacjami. Dalsze stacje wykonujące głębokie tłoczenie lub ciężkie wyginanie wymagają dedykowanych nacięć o większej głębokości i szerokości, odzwierciedlających podwyższony stan naprężenia-taśmy utwardzanej przez zgniot.
Obowiązuje tu logika oprzyrządowania etapowego: każdy etap formowania nakłada skumulowane naprężenie, które przenosi się do przodu. Pasek nie resetuje się pomiędzy operacjami. Badania metodą elementów skończonych ntprogresywny projekt sekwencji matrycpotwierdza, że dla każdego etapu należy przewidzieć rozkład grubości i umocnienie przez odkształcenie i przenieść je na kolejny etap. Umiejscowienie wycięcia obejściowego opiera się na tej samej zasadzie. To, czego potrzebujesz na stacji ósmej, zależy bezpośrednio od tego, co wydarzyło się na stacjach od pierwszej do siódmej.
Rozważania dotyczące orientacji ziaren i anizotropii
Blacha walcowana nie jest izotropowa. Struktura ziaren dopasowuje się preferencyjnie w kierunku walcowania, tworząc mierzalne różnice w granicy plastyczności, wydłużeniu i zachowaniu płynięcia pomiędzy orientacją wzdłużną, poprzeczną i 45 stopni. Zarówno w przypadku stemplowania transferowego, jak i operacji progresywnych, ta anizotropia bezpośrednio wpływa na reakcję materiału na relief karbu obejściowego.
Gdy taśma jest podawana równolegle do kierunku walcowania (najczęstsza orientacja), materiał przepływa łatwiej wzdłuż włókien niż w poprzek. Wycięcia obejściowe zorientowane prostopadle do kierunku podawania wykorzystują to, umożliwiając przemieszczanie się wzdłuż ścieżki najmniejszego oporu. I odwrotnie, jeśli układ pasków przebiega poprzecznie do włókien, zauważysz większy opór przepływu na granicach karbu, co może wymagać głębszych wycięć lub profili wycięć w kształcie litery U-w celu uzyskania równoważnego reliefu.
Umieszczenie wycięć obejściowych to decyzja-na poziomie systemu, powiązana z całym układem pasków, a nie izolowana funkcja. Każde położenie karbu musi jednocześnie uwzględniać historię formowania przed, akumulację naprężeń za, wymagania dotyczące rejestracji pilota i anizotropię materiału.
Ignorowanie efektów ziaren jest szczególnie kosztowne w przypadku materiałów o wyższej-wytrzymałości, gdzie różnica wartości r-(współczynnik odkształcenia plastycznego) między kierunkiem walcowania a kierunkiem poprzecznym może przekraczać 30%. To odchylenie kierunkowe oznacza, że ta sama geometria karbu powoduje różne zachowanie przepływu w zależności od orientacji paska, a decyzje dotyczące rozmieszczenia muszą odpowiednio kompensować.
Umieszczenie i rozmiar razem definiują geometryczną obwiednię strategii obejścia. Ale sam materiał określa, czy te decyzje geometryczne faktycznie powodują zamierzone zachowanie przepływu. Granica plastyczności, plastyczność i szybkość utwardzania przez zgniot nakładają własne ograniczenia na to, co może osiągnąć dane nacięcie.
Właściwości materiału wpływające na decyzje projektowe dotyczące wycięć obejściowych
Geometria i rozmieszczenie wyznaczają ramy strukturalne dla odciążenia obejścia, ale materiał przepływający przez matrycę decyduje o tym, czy te decyzje rzeczywiście się sprawdzą. Dwie taśmy o identycznych wymiarach i układzie nacięć będą zachowywać się zupełnie inaczej, jeśli jedna będzie wykonana ze stali miękkiej przy granicy plastyczności 210 MPa, a druga to stal DP780 przy 500 MPa. Odporność materiału na odkształcenia, jego zdolność do rozciągania przed pęknięciem oraz szybkość twardnienia pod wpływem naprężenia decydują o tym, co realistycznie może osiągnąć nacięcie obejściowe na każdej stacji.
Jak granica plastyczności i plastyczność wpływają na wielkość karbu
Granica plastyczności to poziom naprężenia, przy którym materiał zaczyna odkształcać się plastycznie. W konstrukcji z nacięciem obejściowym określa próg siły, który taśma musi pokonać, zanim materiał faktycznie przemieści się do strefy reliefowej. Wyższa granica plastyczności stali oznacza większy opór na granicach karbu, co przekłada się na mniejszy przepływ materiału przy tej samej geometrii karbu. Praktyczną konsekwencją jest to, że gatunki o wyższej-wytrzymałości wymagają głębszych lub szerszych nacięć, aby uzyskać równoważne odprężenie.
Zrozumienie granicy plastyczności w porównaniu z wytrzymałością na rozciąganie ma tutaj znaczenie, ponieważ karby obejściowe działają w reżimie plastycznym pomiędzy tymi dwiema wartościami. Wytrzymałość na rozciąganie ogranicza maksymalne naprężenie, jakie taśma może wytrzymać przed pęknięciem, natomiast granica plastyczności określa miejsce, w którym zaczyna się trwałe odkształcenie. Szczelina między nimi, określona ilościowo na podstawie wydłużenia, reprezentuje zakres roboczy materiału dla kontrolowanego przepływu. JakBadania odkształcalności Ulbrichazauważa, wysokie wartości wydłużenia wskazują na dobrą ciągliwość, dzięki czemu materiały nadają się do skomplikowanych kształtów i operacji głębokiego tłoczenia. W kontekście obejścia większe wydłużenie oznacza, że nośnik może tolerować bardziej agresywną geometrię karbu bez pękania krawędzi.
Moduł sprężystości stali (około 210 GPa dla wszystkich gatunków) reguluje powrót sprężystości po każdym suwie prasy. Chociaż wartość ta pozostaje stała dla wszystkich gatunków stali, w przypadku stopów aluminium spada do około 70 GPa. Ta trzykrotna różnica oznacza, że taśmy aluminiowe sprężynują trzy razy bardziej niż stal przy równoważnym poziomie naprężenia, co udokumentowano w danych dotyczących sprężynowania AHSS Insights. W przypadku konstrukcji z nacięciem obejściowym większy powrót sprężysty oznacza, że materiał częściowo zamyka się ponownie po przemieszczeniu, zmniejszając efektywne odciążenie zapewniane przez daną głębokość karbu. Dlatego zastosowania aluminiowe wymagają proporcjonalnie większych wycięć, aby skompensować to elastyczne-zatrzaskiwanie z tyłu.
Stopień umocnienia przez zgniot i jego wpływ na wymagania dotyczące obejścia
Utwardzanie przez zgniot to mechanizm, dzięki któremu metal wzmacnia się podczas odkształcania. Każde stanowisko formowania zwiększa lokalne naprężenie przepływu w pasie nośnym, a podwyższona wytrzymałość przenosi się na następne stanowisko. Szybkość, z jaką to się dzieje, określona ilościowo za pomocą wykładnika-utwardzania odkształceniowego (wartość n-), bezpośrednio określa, jak szybko nacięcia obejściowe stają się niewystarczające w miarę przesuwania się paska przez matrycę.
Zależność między umocnieniem przez odkształcenie a umocnieniem przez zgniot kumuluje się w operacjach postępowych. Materiał o wysokiej wartości n- (jak stale DP przy 0,15-0,20 w niższych zakresach odkształceń) szybko wzmacnia się podczas wczesnego odkształcenia.Badania z magazynu MetalFormingpotwierdza, że zaawansowane- stale o wysokiej wytrzymałości, takie jak gatunki dwu-fazowe, mają wysoką wartość n-w niższych zakresach odkształceń, a następnie stabilizują się do wartości zbliżonych do stali HSLA przy tej samej początkowej granicy plastyczności. To hartowanie-obciążone od przodu oznacza, że taśmy DP szybciej osiągają podwyższone naprężenia przepływu, co wymaga wcześniejszej interwencji obejściowej w układzie pasków.
Materiały o wysokim wykładniku utwardzania przez zgniot akumulują naprężenia własne w przyspieszonym tempie. Na stanowisku czwartym lub piątym materiał nośny sąsiadujący ze strefami formowania mógł-utwardzić się przez zgniot o 30-50% powyżej granicy plastyczności na wejściu. Wycięcie obejściowe dopasowane do właściwości-otrzymanego materiału jest teraz skierowane w stronę znacznie sztywniejszego metalu, który jest bardziej odporny na przemieszczenia. Odpowiedzią inżynierów jest postępująca eskalacja: głębokość i szerokość karbu muszą rosnąć stacja po stacji, aby dopasować się do rosnącego naprężenia płynięcia utwardzanej przez zgniot taśmy.
Dostosowanie konstrukcji karbu do stali AHSS, aluminium i stali miękkiej
Każda kategoria materiałów przedstawia odrębną kombinację wyzwań. Stal miękka zapewnia wysoką ciągliwość i umiarkowaną granicę plastyczności, co czyni ją najbardziej wyrozumiałym podłożem do projektowania obejść. Gatunki AHSS odwracają to równanie dzięki wysokiej wytrzymałości, ale zmniejszonemu wydłużeniu i bardziej agresywnemu sprężynowaniu. Aluminium wprowadza zupełnie inny moduł sprężystości, który zmienia podstawową mechanikę przemieszczenia na granicach karbu.
Kształt krzywej naprężenia-odkształcenia informuje, czy materiał będzie płynął w przewidywalny sposób, czy też będzie walczył z geometrią karbu. Stal miękka tworzy gładką, stopniowo wznoszącą się krzywą z wyraźnym plateau plastyczności, co oznacza, że przemieszczenie na granicach karbu jest przewidywalne i stałe. Gatunki AHSS wykazują stromy początkowy wzrost przy ciągłym ustępowaniu (bez plateau), tworząc wąskie okno robocze, w którym materiał szybko przechodzi od elastycznego do silnie-utwardzalnego. Krzywe aluminium mieszczą się pomiędzy tymi skrajnościami, ale niższy moduł sprężystości oznacza znacznie większy powrót odkształcenia sprężystego w każdym punkcie.
| Kategoria materiału | Typowy zakres granicy plastyczności | Zachowanie wydłużające | Tendencja do hartowania w pracy | Konsekwencje obejścia wycięcia |
|---|---|---|---|---|
| Stal miękka (gatunki CR, DR) | 140-280 MPa | 26-42% całkowitego wydłużenia; wysokie równomierne wydłużenie z wyraźnym plateau plastyczności | Umiarkowana wartość n- (0,18-0,22); stopniowe, przewidywalne wzmocnienie w całym zakresie odkształceń | Standardowe współczynniki nacięcia (1,5-3x grubość) działają niezawodnie; tolerowane profile w kształcie litery U lub prostokątne; wybaczanie drobnych błędów w rozmiarach |
| AHSS (stopnie DP, TRIP, CP) | 350-1000+ MPa | 10-25% całkowitego wydłużenia; ograniczone równomierne wydłużenie przy ciągłym ustępowaniu | Wysoka wartość n-przy niskich odkształceniach (0,15-0,20), spadająca przy większych odkształceniach; szybkie wczesne wzmocnienie | Zmniejszony zakres głębokości wycięcia (1,5-2x grubość), aby zachować integralność nośnika; Preferowane jest wycięcie w kształcie litery U, aby zminimalizować koncentrację naprężeń; konieczna wcześniejsza interwencja obejścia ze względu na szybkie twardnienie |
| Aluminium (seria 5xxx, 6xxx) | 90-350 MPa | 12-30% całkowitego wydłużenia; różni się znacznie w zależności od stopu i stanu temperamentu | Niższa wartość n- (0,10-0,25 w zależności od stopu); umiarkowane wzmocnienie, ale wysoki powrót elastyczny | Konieczne są głębsze nacięcia (2,5-3,5x grubość), aby skompensować elastyczne odskoki; duże promienie krawędzi, krytyczne ze względu na niższą odporność na pękanie; szersze wycięcia dla objętościowej kompensacji sprężynowania |
Szczególnie w zastosowaniach AHSS połączenie dużych naprężeń płynących i ograniczonej plastyczności tworzy węższe bezpieczne okno projektowe. JakBadania sprężyny AHSSW dokumentach wielkość sprężynowania jest funkcją-naprężenia płynięcia po utworzeniu, które łączy początkową granicę plastyczności z umocnieniem przez zgniot występującym podczas formowania. Obie wartości są wyższe w przypadku stali AHSS w porównaniu ze stalami miękkimi. To podwyższone sprężynowanie bezpośrednio wpływa na skuteczność obejścia, ponieważ powrót sprężysty częściowo niweluje ulgę w przemieszczeniu, jaką zapewnia wycięcie. Materiał nośny sąsiadujący z nacięciem sprężynuje z powrotem do-wcześniej uformowanego położenia, zmniejszając efektywny luz.
Praktyczny wniosek: nie można projektować wycięć obejściowych na podstawie samej geometrii. Właściwości materiału nakładają twarde ograniczenia na to, co może zapewnić dowolny rozmiar i kształt wycięcia. Strategia karbu sprawdzona w przypadku stali miękkiej będzie słabsza w przypadku stali AHSS i będzie się zachowywać inaczej w przypadku aluminium. Każda kategoria materiału wymaga własnej obwiedni rozmiaru, wyboru geometrii i logiki eskalacji pikiety-według-stacji.
Kiedy te{0}}ograniczenia materiałowe zostaną naruszone, powstałe defekty zachowują się według przewidywalnych wzorców. Pękanie krawędzi, pękanie nośnika, niewspółosiowość paska i marszczenie każdej ścieżki z powrotem do konkretnych niedopasowań między konstrukcją wycięcia a zachowaniem materiału.
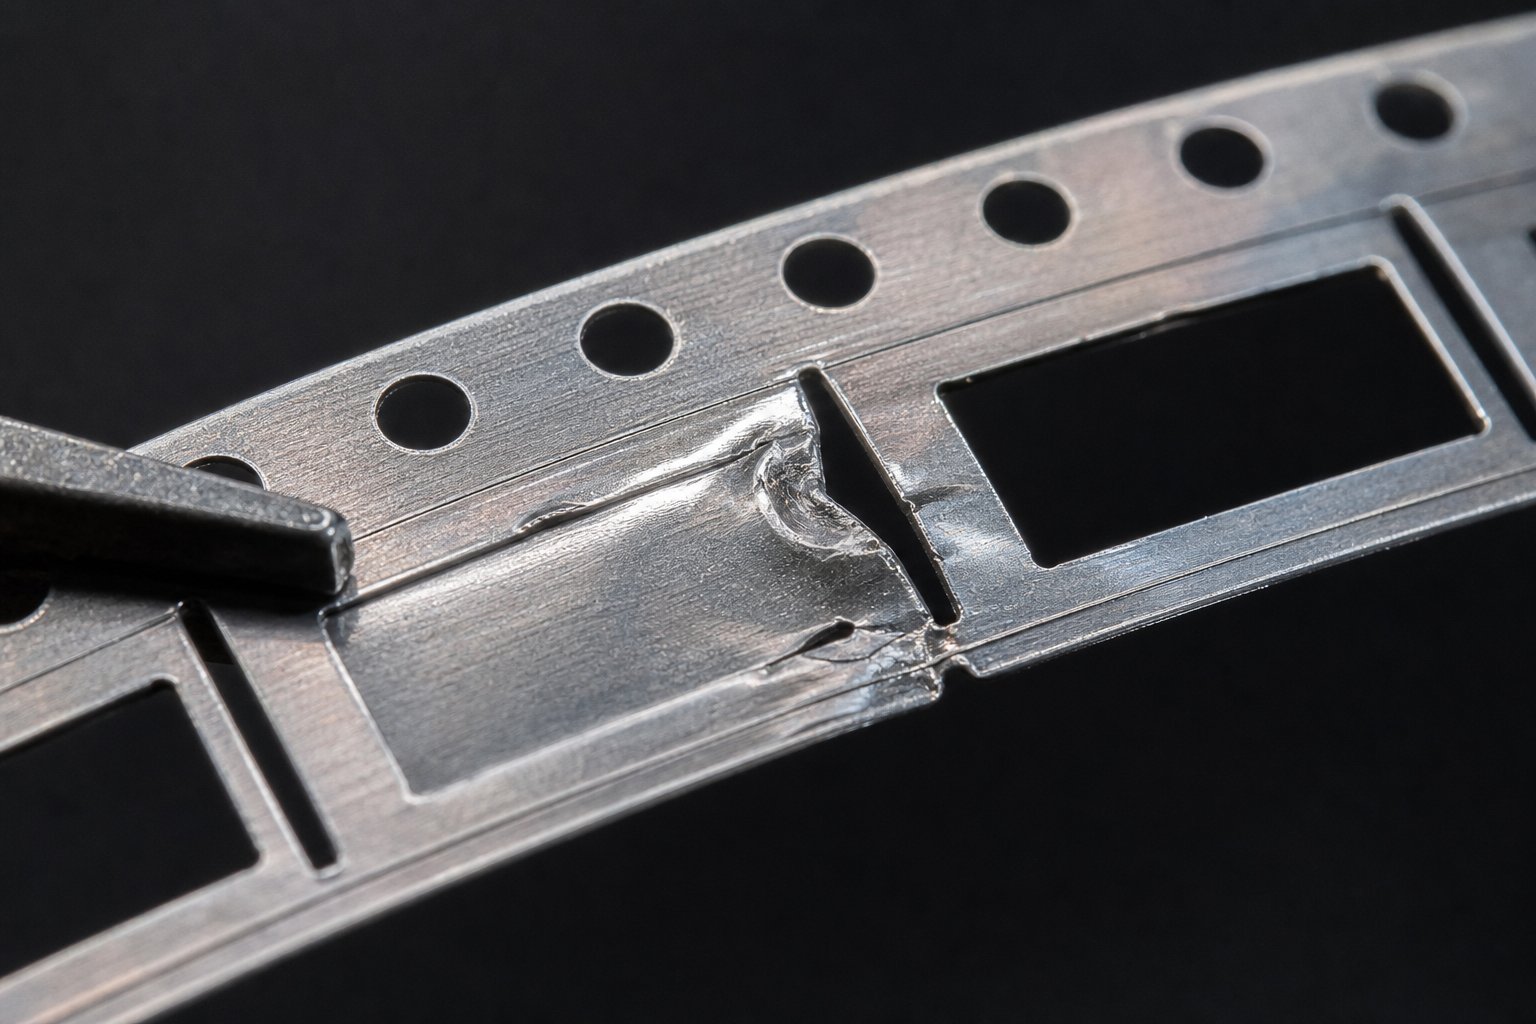
Rozwiązywanie problemów spowodowanych nieprawidłową konstrukcją wycięcia obejściowego
Właśnie te przewidywalne wzorce awarii umożliwiają postawienie diagnozy. Każdy typ defektu pozostawia na pasku ślad, który wskazuje na konkretną niezgodność pomiędzy geometrią, rozmiarem lub rozmieszczeniem karbu a rzeczywistym zachowaniem materiału pod obciążeniem. Wyzwanie polega na odróżnieniu defektów związanych z obejściem-od problemów powodowanych przez inne parametry matrycy, ponieważ objawy często się pokrywają.
Pękanie krawędzi i koncentracja naprężeń na granicach karbu
Pękanie krawędzi na granicach karbów to najczęstsza awaria-utwardzanych taśm nośnych. Mechanizm jest prosty: każde nacięcie obejściowe tworzy nieciągłość geometryczną, a nieciągłości geometryczne skupiają naprężenia. Kiedy zlokalizowane naprężenie u nasady karbu przekracza próg pękania materiału, mikro-pęknięcia inicjują się i rozprzestrzeniają na zewnątrz przy każdym suwie prasy.
Krzywa s-s (krzywa-naprężenia) wskazuje dokładnie, gdzie znajduje się ten próg. Po wielu stacjach formowania utwardzanie przez odkształcenie zwiększa lokalne naprężenia płynięcia, jednocześnie zmniejszając pozostałą zdolność wydłużenia. Korzeń karbowy, który na stanowisku drugim znajdował się w bezpiecznych granicach, może działać na granicy pęknięcia na stanowisku szóstym, ponieważ utwardzanie przez odkształcenie pochłonęło większość rezerwy plastyczności materiału.
- Niewystarczający promień krawędzi:Ostre wewnętrzne narożniki u nasady karbu powodują powstawanie współczynników mnożenia naprężeń od 3x do 5x. Materiał pęka w punkcie koncentracji, nawet jeśli poziom naprężenia objętościowego pozostaje umiarkowany.
- Nadmierna głębokość karbu:Zmniejszenie przekroju poprzecznego nośnika- poniżej 40% pierwotnej szerokości zwiększa nominalne naprężenie w pozostałym materiale powyżej granicy plastyczności, przyspieszając inicjację pęknięć w przypadku wszelkich defektów geometrycznych.
- Burr-zainicjował pękanie:Ostre krawędzie powstałe na skutek zużytego stempla działają-jak istniejące wcześniej wady. Pod cyklicznym obciążeniem zadziory te stają się miejscami inicjacji pęknięć, które rozprzestrzeniają się w nośniku przy każdym skoku.
Działania naprawcze obejmują zwiększenie promienia nasady karbu do co najmniej 0,75x grubości materiału, zmniejszenie głębokości karbu w celu przywrócenia-przekroju poprzecznego nośnika oraz utrzymywanie ostrości stempla w celu zminimalizowania wysokości zadziorów na krawędziach wycięć.
Scenariusze niewspółosiowości taśmy i uszkodzenia nośnika
Niewspółosiowość paska wynikająca z asymetrycznej konstrukcji obejścia jest subtelniejsza, ale równie szkodliwa. Kiedy nacięcia po jednej stronie nośnika zapewniają większe odciążenie niż po drugiej, materiał przepływa preferencyjnie w stronę odciążonej strony. Pasek ulega wygięciu, dryfując na boki w miarę posuwania się do przodu.Analiza taśm przeprowadzona przez magazyn MetalFormingpotwierdza, że gdy tylko jedna wstęga nośna rozciąga się lub odkształca, powstałe wygięcie powoduje, że taśma skręca się w jedną stronę, zatykając się w szynach prowadzących i powodując krótkie posuwy.
Uszkodzenie nośnika stanowi przypadek skrajny. Dzieje się tak, gdy nacięcia obejściowe usuwają-przekrój poprzeczny tak bardzo, że pozostały nośnik nie jest w stanie wytrzymać sił rozciągających powstających podczas posuwu. Granica plastyczności stali w cienkiej sekcji nośnej spada poniżej naprężenia posuwu, a taśma pęka w połowie-postępu. Operacje-z dużą prędkością powyżej 200 uderzeń na minutę zwiększają to ryzyko, ponieważ dynamiczne siły posuwu dodają obciążenie impulsowe oprócz stanu naprężenia statycznego.
Marszczenie i wyboczenie pomiędzy stacjami wynika z odwrotnego problemu: niewystarczającego odciążenia obejścia. Kiedy naprężenia ściskające powstałe w wyniku operacji formowania nie mają dokąd pójść, nośnik wygina się z płaszczyzny. To zniekształcenie podnosi taśmę z elementów podnoszących, przesuwa ją w stosunku do pilotów i wprowadza błędy wymiarowe w każdej dalszej stacji. Główną przyczyną jest to, że objętość karbu jest zbyt mała, aby pomieścić rzeczywiste przemieszczenie objętościowe generowane przez operację formowania.
Logika diagnostyczna dla obejścia-powiązanych usterek
Trudność w rozwiązywaniu problemów polega na tym, że defekty wycięcia obejścia imitują objawy powodowane przez inne parametry. Niewspółosiowość taśmy wynika również z problemów-z ciśnieniem walca podającego lub wygięcia cewki. Pękanie może wynikać z wad materiałowych lub nadmiernej intensywności formowania. Inżynierowie potrzebują uporządkowanej sekwencji, aby wyizolować pierwotną przyczynę.
Gdy pojawi się defekt związany z paskiem, wykonaj poniższą sekwencję diagnostyczną, aby ustalić, czy przyczyną jest konstrukcja karbu obejściowego:
- Sprawdź lokalizację wady względem nacięć obejściowych. Jeśli pęknięcie, wyboczenie lub niewspółosiowość wystąpią w obrębie dwóch grubości materiału od granicy karbu, głównym podejrzanym jest karb.
- Sprawdź, czy wada jest-specyficzna dla stacji, czy też narastająca. Wada, która pogarsza się w kolejnych stacjach, wskazuje na kumulację naprężeń wynikającą z nieodpowiedniego odciążenia, co wskazuje na zbyt małe nacięcia. Wada wyizolowana w jednej stacji sugeruje lokalny problem z geometrią lub luzem.
- Zbadaj obie krawędzie nośne pod kątem symetrii. Jeśli jedna strona wykazuje zniekształcenie, wydłużenie lub pęknięcie, podczas gdy druga pozostaje nienaruszona, prawdopodobną przyczyną jest asymetryczne umieszczenie obejścia.
- Zmierz pozostały przekrój-nośnika w najwęższym miejscu. Jeśli spadnie poniżej 50% pierwotnej szerokości, integralność nośnika zostanie naruszona niezależnie od innych czynników.
- Porównaj granicę plastyczności materiału przychodzącego z certyfikowanymi wartościami stosowanymi podczas projektowania matrycy. Materiał pracujący w górnej części tolerancji specyfikacji będzie stawiał opór przepływowi obejściowemu bardziej agresywnie niż zakładano w projekcie nominalnym.
- Wyklucz przyczyny inne niż-karby: przed zmodyfikowaniem geometrii karbu sprawdź nacisk-rolki podającej, stan pilota, wygięcie cewki i smarowanie. Jeżeli te parametry mieszczą się w specyfikacji, a wada jest przestrzennie powiązana z lokalizacją karbu, należy przystąpić do modyfikacji karbu.
Jeśli diagnostyka wskazuje na projekt obejścia, ścieżka naprawcza zależy od rodzaju wady. Pękanie krawędzi wymaga większych promieni grani i mniejszej głębokości. Niewspółosiowość wymaga ponownego zrównoważenia wycięcia symetrycznie na obu nośnikach. Wyboczenie wymaga zwiększonej objętości karbu (głębokość lub szerokość), aby dostosować się do nieuwolnionego ściskania. Pęknięcie nośnika wymaga albo zmniejszenia głębokości wycięcia, albo poszerzenia nośnika w układzie pasków.
W tych scenariuszach defektów nacięcia obejściowe są traktowane jako samodzielne funkcje. W oprzyrządowaniu produkcyjnym rzadko pracują samodzielnie. Ściegi rysunkowe, podkładki dociskowe i siły wiążące współdziałają z geometrią karbu, aby kontrolować całkowity system przepływu materiału, a zrozumienie tej interakcji decyduje o tym, czy podjęte działania naprawcze faktycznie rozwiązują problem, czy po prostu przesuwają go w dół.
Integracja nacięć obejściowych z innymi funkcjami kontroli przepływu matrycy
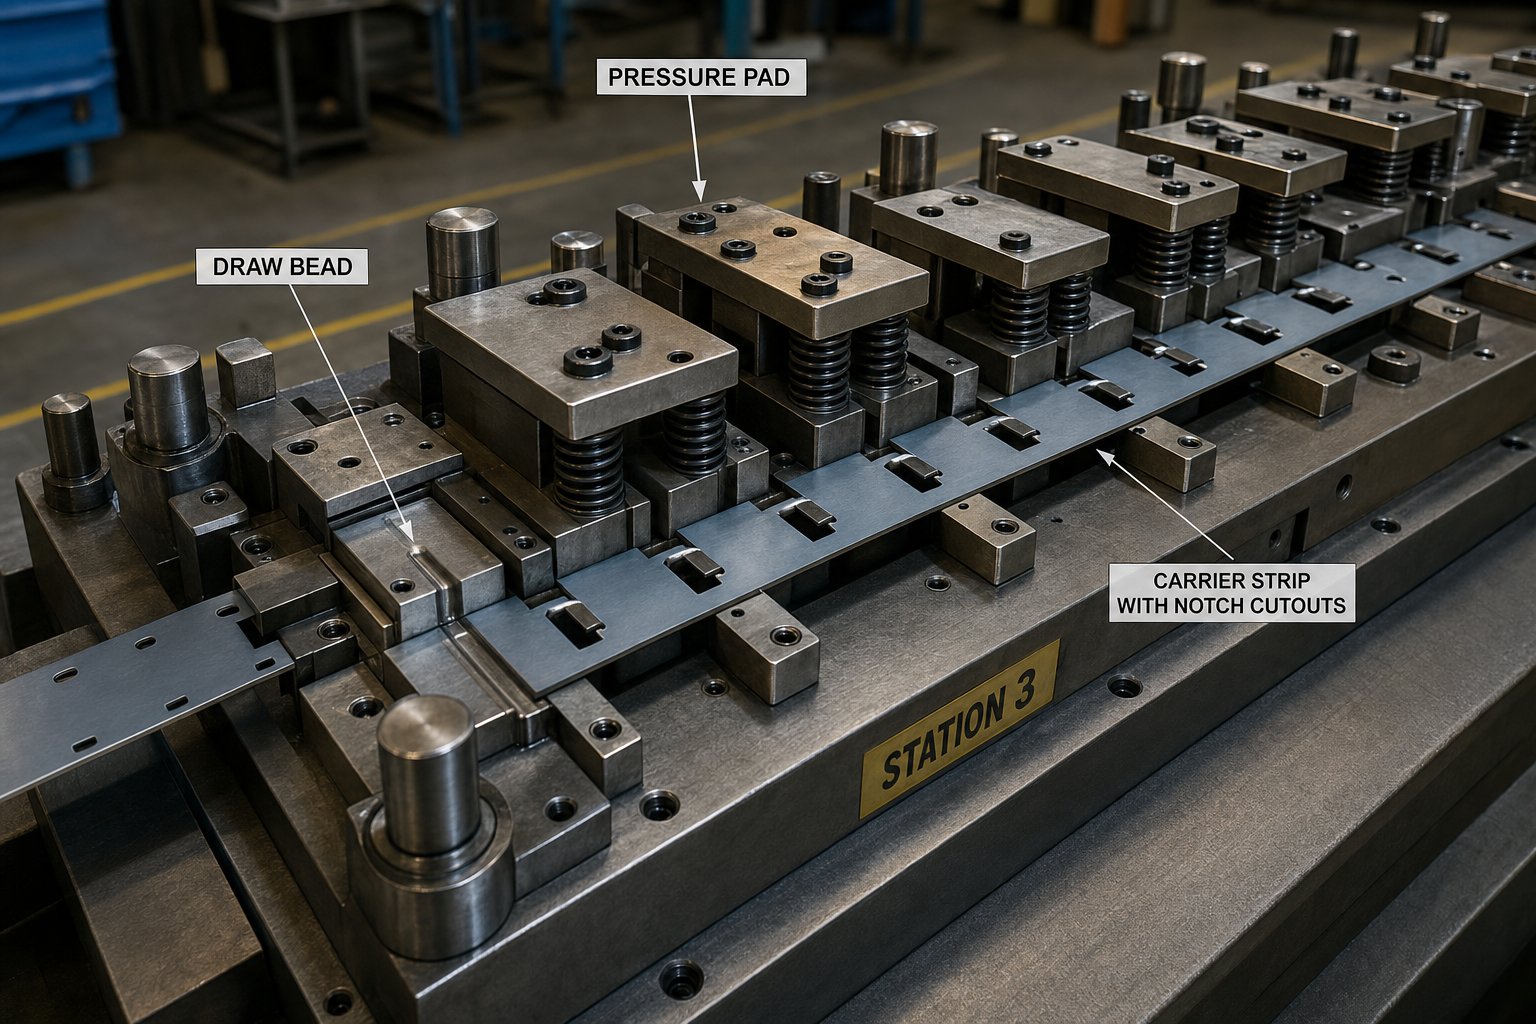
Żadne nacięcie obejściowe nie działa w izolacji wewnątrz narzędzia do tłoczenia produkcyjnego i zestawu matryc. Dzieli odpowiedzialność za kontrolę przepływu z koralikami ciągnącymi, podkładkami dociskowymi, uchwytami półproduktów i systemami siły spoiwa, z których każdy wywiera własny wpływ na sposób przemieszczania się materiału przez matrycę. Interakcja między tymi cechami określa, czy taśma będzie zachowywać się przewidywalnie, czy też naprawienie jednego problemu z geometrią wycięcia spowoduje powstanie nowego w innym miejscu systemu.
Obejście wycięć podczas pracy z koralikami i podkładkami dociskowymi
Koraliki ciągnące wytwarzają siłę ograniczającą, zmuszając materiał do zginania i rozginania wokół podwyższonej geometrii, zanim wejdzie on do wnęki matrycy. Jakbadania geometrii koralikówpotwierdza, połączenie utwardzania przez zgniot blachy wokół promienia ściegu, a także tarcia ślizgowego, wytwarza siłę powstrzymującą, która kontroluje przepływ metalu z krawędzi półwyrobu. Ten efekt ograniczający bezpośrednio zmniejsza objętość materiału, który musi pomieścić omijanie wycięć. Kiedy ściegi ściągające skutecznie ograniczają przepływ do wewnątrz, mniej przemieszczonego materiału dociera do paska nośnego, co oznacza, że głębokość i szerokość karbu można zmniejszyć bez pogarszania stabilności paska.
Odwrotna sytuacja jest równie prawdziwa. Kiedy promienie ściegu ulegają zużyciu lub degradacji powierzchni spoiwa, siła ograniczająca spada i więcej materiału przepływa swobodnie do stref formowania. Nadmierne przemieszczenie, które kiedyś zawierały koraliki, teraz ląduje na wycięciach obejściowych, które mogą nie być odpowiednio dobrane, aby sobie z tym poradzić. Dlatego też doświadczeni specjaliści w dziedzinie produkcji narzędzi i matryc sprawdzają stan stopki w ramach rozwiązywania problemów-związanych z bypassem. Wada karbu, która pojawiła się nagle po miesiącach stabilnej produkcji, często wynika ze zużycia stopki, a nie z wady pierwotnego projektu karbu.
Podkładki dociskowe dodają kolejną warstwę. Podczas formowania utrzymują materiał płasko na powierzchni matrycy, zapobiegając miejscowemu podnoszeniu lub marszczeniu pomiędzy uchwytem półwyrobu a stemplem. W matrycach progresywnych wytwarzających elementy do tłoczenia metali,-sprężynowe podkładki dociskowe kontrolują zachowanie taśmy w bezpośrednim sąsiedztwie każdego stanowiska formowania. Wystarczający docisk podkładki utrzymuje materiał osadzony, co zmniejsza boczne siły ściskające, które muszą zostać uwolnione przez karby omijające. Niewystarczający nacisk powoduje, że pasek unosi się i lokalnie wygina, co powoduje większy przepływ odpowiedzialności za geometrię wycięcia.
Siła pustego uchwytu (BHF) reguluje ogólne utwierdzenie materiału na obrzeżach operacji wyciągania.Badania przeprowadzone przez The Fabricatordokumentów, że nadmierny przepływ materiału i mała siła trzymania blankietu mogą powodować marszczenie, natomiast niedostateczny przepływ powoduje rozdarcie lub pękanie. W precyzyjnych operacjach tłoczenia matrycowego nacięcia BHF i obejściowe pełnią uzupełniającą się rolę: pusty uchwyt utwierdza materiał na całym świecie, podczas gdy nacięcia zapewniają miejscowe odciążenie objętościowe w określonych stacjach. Kiedy BHF wzrasta, mniej materiału przemieszcza się do nośnika, zmniejszając wymagania dotyczące karbu. Kiedy BHF spada (celowo lub w wyniku degradacji poduszki), pasek pochłania więcej niepohamowanego przepływu, a nacięcia muszą to kompensować.
Ramy decyzyjne dotyczące łączenia kontroli przepływu materiałów
Pytaniem inżynierskim nie jest to, czy zastosować nacięcia obejściowe czy inne elementy sterujące przepływem. Określa, jaką odpowiedzialność ponosi każda cecha za daną złożoność części. Proste geometrie z płytkimi kształtami i materiałami plastycznymi mogą wymagać jedynie nacięć obejściowych i podstawowego docisku uchwytu półwyrobu. Złożone tłoczniki samochodowe z głębokimi tłoczeniami, ostrymi promieniami i gatunkami AHSS wymagają pełnej kombinacji współpracującej.
Użyj tej logiki decyzyjnej, aby określić właściwą kombinację dla swojej aplikacji:
- Jeśli intensywność formowania jest niewielka, a wydłużenie materiału przekracza 30%:Same wycięcia obejściowe zazwyczaj zapewniają wystarczającą kontrolę przepływu. Koraliki do ściągania są niepotrzebne, a standardowe podkładki dociskowe sprężyny utrzymują płaskość paska.
- Jeśli formowanie obejmuje umiarkowane rozciąganie i rozcieńczanie większe niż 15%:Połącz nacięcia obejściowe z koralikami ściągającymi, aby podzielić kontrolę przepływu pomiędzy nośnikiem paska a pustym obrzeżem. Rozmiar nacięć jest o 20-30% mniejszy niż w przypadku wymagań indywidualnych, ponieważ koraliki przenoszą część obciążenia unieruchamiającego.
- Jeśli część wymaga głębokiego tłoczenia materiałem-o wysokiej wytrzymałości:Wdróż pełny system. Koraliki ściągające ograniczają przepływ obwodowy, zmienne elementy sterujące BHF-wciągają-w trakcie skoku, podkładki dociskowe utrzymują lokalną płaskość, a wycięcia obejściowe eliminują przemieszczenie resztkowe, którego inne elementy nie są w stanie wchłonąć. Rozmiar karbu jest tutaj zgodny z objętością resztkową po uwzględnieniu innych elementów sterujących, a nie z całkowitą objętością przemieszczenia.
- Jeśli asymetryczna geometria części powoduje niezrównoważony przepływ:Używaj koralików ściągających selektywnie po stronie-wysokiego przepływu, umieszczając wycięcia obejściowe naprzeciwko, aby wyrównać naprężenia nośnika. Ta kombinacja zapobiega wyginaniu się pasków, które wynika z-tylko jednostronnego reliefu.
Kluczową zasadą w przypadku każdego narzędzia do tłoczenia i matrycy jest to, że każda funkcja kontroli przepływu ma efektywny zakres. Koraliki rysunkowe doskonale radzą sobie z usztywnieniem obwodowym, ale nie są w stanie zaradzić narastaniu naprężeń głęboko w nośniku. Puste uchwyty kontrolują globalną siłę, ale brakuje im-specyficznej dla stacji precyzji. Nacięcia obejściowe zapewniają miejscowe odciążenie-specyficzne dla stacji, ale nie mogą ograniczać przepływu materiału sypkiego przez kołnierz. System działa, gdy każda funkcja działa w granicach swoich możliwości, zamiast kompensować awarię innej funkcji.
W przypadku zastosowań narzędzi i matryc metalowych obejmujących złożone geometrie,-stosy wielu materiałów lub przemysłowe tłoczenie metali o wąskich tolerancjach, interakcja między tymi cechami staje się trudna do przewidzenia wyłącznie na podstawie ręcznych obliczeń. Symulacja MES jest pomocna, ale walidacja produkcji pozostaje kluczowa. Inżynierowie pracujący nad wielo-funkcyjnymi wyzwaniami związanymi z kontrolą przepływu, w których projekt wycięcia obejściowego krzyżuje się z ogólnymi decyzjami dotyczącymi architektury matrycy, często czerpią korzyści ze współpracy ze specjalistami, którzy tworzą niestandardowe, progresywne narzędzia.Rozwiązania dotyczące tłoczników YICHENłączy inżynierów zajmujących się oprzyrządowaniem z wiedzą specjalistyczną w zakresie projektowania matryc obejmującą pełny zakres integracji kontroli przepływu, od geometrii karbu i interakcji ściegu ciągnącego po optymalizację systemu spoiwa w całej strukturze matrycy.
Uzyskanie tych efektów interakcji już na etapie projektowania zapobiega powtarzalnym pętlom prób, które pochłaniają tygodnie czasu prasowego. Ostatnim krokiem jest skonsolidowanie wszystkich tych zasad w powtarzalny proces inżynieryjny, który przechodzi od układu pasków po walidację produkcji.
Zasady inżynieryjne dotyczące skutecznej implementacji wycięcia obejściowego
Każda decyzja opisana w tym artykule, od wyboru geometrii, przez dobór-na podstawie materiału, po interakcję z wieloma-funkcjami, sprowadza się do jednej rzeczywistości inżynieryjnej: projektowanie wycięć obejściowych nie jest samodzielnym zadaniem. Jest to nierozerwalnie związane z planowaniem układu pasków, wyborem materiałów i szerszą architekturą kontroli przepływu matrycy. Traktowanie tego jako przemyślenia lub kopiowanie-wklejonych szczegółów z poprzedniego narzędzia jest przyczyną większości niepowodzeń procesu stemplowania.
Skonsolidowana logika decyzyjna dla inżynierii wycinania obejściowego
Proces tłoczenia metalu wymaga, aby każda decyzja o obejściu była logiczną konsekwencją decyzji poprzedzającej. Nie można dobrać rozmiaru wycięcia bez znajomości materiału. Nie można go umieścić bez zrozumienia układu pasków. Nie można tego zweryfikować bez pomiaru wyników w produkcji. Ta logika sekwencyjna ma zastosowanie niezależnie od tego, czy projektujesz oprzyrządowanie do wsporników samochodowych z tłoczonej stali, czy precyzyjnie tłoczone części metalowe do zespołów elektronicznych.
Postępuj zgodnie z poniższą listą kontrolną, aby ominąć wycięcia dla dowolnego nowego zastosowania matrycy progresywnej:
- Najpierw zdefiniuj układ pasków. Przed podjęciem jakichkolwiek decyzji dotyczących wycinania ustal typ nośnika, szerokość paska, liczbę stacji, odstępy między stacjami i podziałkę.
- Scharakteryzuj materiał. Zapisz granicę plastyczności, wydłużenie, wartość n- i moduł sprężystości na podstawie certyfikowanych danych. Określ, czy gatunek to stal miękka, AHSS czy aluminium, i wybierz odpowiednią kopertę wymiarową.
- Mapa tworząca intensywność, stacja po stacji. Sklasyfikuj każdą operację i zanotuj, gdzie jest szczyt przemieszczenia objętościowego. To są główne lokalizacje obwodnic.
- Wybierz geometrię wycięcia w oparciu o plastyczność materiału i szerokość nośnika. Wycięcie V-do ciasnych układów i reliefów kierunkowych,-wycięcie U do umiarkowanych-do-stopów formowania lub o ograniczonej-ciągliwości, prostokątne do szerokich nośników z materiałami plastycznymi.
- Rozmiar głębokości i szerokości przy użyciu współczynników grubości materiału. Zacznij od grubości 1,5x w przypadku stacji łagodnych, skaluj do 3x w przypadku ciężkich operacji i dostosuj do ograniczeń odstępów między stacjami.
- Umieść wycięcia względem stacji formowania, otworów pilotujących i kierunku włókien. Zachowaj odstęp od pilotów o minimalnej grubości materiału wynoszącej 2x. Pozycja po stronie nośnika najbliżej maksymalnego przemieszczenia.
- Uwzględnij interakcję z koralikami ściągającymi, podkładkami dociskowymi i siłą uchwytu blanku. Zmniejsz proporcjonalnie rozmiar karbu, jeśli inne regulatory przepływu przenoszą część obciążenia ograniczającego.
- Określ promienie krawędzi na wszystkich granicach karbu (co najmniej 0,5x grubość materiału), aby zminimalizować rozprzestrzenianie się zadziorów i inicjację pęknięć.
- Sprawdź w progresywnej próbie. Pracuj z prędkością produkcyjną i sprawdź, czy nie ma pęknięć krawędzi, wygięć paska, pocienienia nośnika i dryftu wymiarowego gotowych części.
- Wykonuj iteracje w oparciu o mierzalne dane, a nie założenia. Dostosuj parametry karbu dopiero po potwierdzeniu, że defekty korelują przestrzennie i czasowo z lokalizacjami karbu.
Pomiar efektywności wycinania obejściowego w produkcji
Dobrze-zaprojektowana strategia obejścia sprawdza się dzięki trzem wymiernym wynikom w procesie produkcji tłoczenia metali. Po pierwsze, niezawodność podawania taśmy: stała dokładność nachylenia na wszystkich stacjach, bez krótkich posuwów, przerw zapłonu i wiązań wywołanych-pochyleniem. Jeśli częstotliwość alarmów podajnika spadnie poniżej 0,1% na zmianę, system obejściowy skutecznie kontroluje akumulację naprężeń.
Drugą metryką jest spójność wymiarowa gotowej części wytłoczonej z metalu. Gdy nacięcia obejściowe prawidłowo łagodzą naprężenia formujące, nośnik utrzymuje zgodność z otworami prowadzącymi, co pozwala zachować wymiary elementu-do-po przebyciu milionów pociągnięć. Dane statystyczne dotyczące kontroli procesu (wartości Cpk powyżej 1,33 w wymiarach krytycznych) potwierdzają, że kontrola przepływu jest stabilna.
Redukcja ilości złomu to trzeci punkt walidacji. Pęknięcie nośnika, pękanie krawędzi i niewspółosiowość-spowodowana wyboczeniem powodują powstawanie odpadów. Operacja tłoczenia części metalowych przy zoptymalizowanej konstrukcji obejścia powinna spowodować, że złom-powiązany z nośnikiem będzie wynosić poniżej 0,5% całkowitej wielkości produkcji. Jeżeli ilość złomu z biegiem czasu rośnie, przyczyną często są zużyte koraliki ściągające lub zużyte sprężyny podkładki dociskowej, a nie oryginalna konstrukcja karbu.
Metryki te zamykają pętlę pomiędzy zamierzeniami projektowymi a rzeczywistością produkcyjną. Inżynierowie gotowi przejść od teorii do narzędzi produkcyjnych, gdzie nacięcia obejściowe, luz, kontrola zadziorów i przepływ materiału muszą być zoptymalizowane razem jako kompletny system, mogą połączyć się zNiestandardowe rozwiązania w zakresie tłoczników YICHENza wsparcie projektowe, które wypełnia lukę pomiędzy planowaniem układu pasków a sprawdzoną, gotową do produkcji architekturą matryc.-
Często zadawane pytania dotyczące nacięć obejściowych w tłocznikach
1. Do czego służą nacięcia obejściowe w tłocznikach progresywnych?
Nacięcia obejściowe służą jako celowe wycięcia w pasku nośnym, które łagodzą naprężenia ściskające, kompensują przemieszczenia objętościowe podczas operacji formowania i zapobiegają wyboczeniu lub zniekształceniom taśmy podczas posuwu. W przeciwieństwie do nacięć podciętych, które zapobiegają rozdarciom na przejściach zgięcia lub nacięciach przycinających, które definiują profile części, nacięcia obejściowe w szczególności zarządzają zachowaniem materiału pomiędzy stacjami, aby utrzymać płaskość taśmy, stałą dokładność podziałki i stabilność wymiarową przez miliony cykli prasy.
2. Jak określić prawidłową głębokość wycięcia obejściowego?
Głębokość karbu obejściowego określa się jako stosunek grubości materiału, zwykle w zakresie od 1,5x do 3x, w zależności od stopnia formowania i gatunku materiału. Stanowiska formowania łagodnego rozpoczynają się od grubości 1,5x, w przypadku umiarkowanych operacji potrzeba 2x, a ciężkie ciągnienie wymaga 2,5x do 3x. W przypadku gatunków AHSS zakres zawęża się do 1,5x-2x, ponieważ wyższa wytrzymałość zmniejsza tolerancję-ubytku przekroju poprzecznego. Aluminium może wymagać głębokości do 3,5x, aby skompensować elastyczne zatrzaski-z tyłu. Pozostały przekrój nośnika powinien po usunięciu nacięcia zachować co najmniej 60% pierwotnej szerokości, aby zapewnić stabilność podawania.
3. Jaka jest różnica między dodatnimi i ujemnymi nacięciami obejściowymi?
Ujemne nacięcia obejściowe usuwają materiał z taśmy nośnej, tworząc otwartą przestrzeń, w której może przepływać przemieszczony metal podczas operacji formowania. Są one bardziej powszechnym typem i traktują priorytetowo ulgę wolumetryczną. Dodatnie nacięcia obejściowe utrzymują lub rozciągają lokalną wypustkę materiału, która kieruje przepływem wokół uformowanych elementów, zachowując jednocześnie podparcie nośnika. Chronią integralność konstrukcji podczas przemieszczenia układu kierowniczego. Większość progresywnych układów taśm matrycowych wykorzystuje kombinację obu, z ujemnymi nacięciami obsługującymi wczesne łagodne stacje i dodatnią geometrią utrzymującą wytrzymałość nośnika na późniejszych, bardziej wymagających stanowiskach formowania.
4. Dlaczego nacięcia obejściowe powodują pękanie krawędzi podczas operacji tłoczenia?
Pękanie krawędzi na granicach karbu obejściowego wynika z koncentracji naprężeń przy nieciągłościach geometrycznych przekraczających próg pękania materiału. Trzy główne przyczyny powodują tę awarię: niewystarczający promień krawędzi u nasady karbu, powodujący 3x-5-krotne zwielokrotnienie naprężeń, nadmierna głębokość karbu zmniejszająca przekrój nośnika-poniżej bezpiecznych granic oraz pękanie inicjowane zadziorami na skutek zużytego stempla. Utwardzanie przez zgniot na wielu stanowiskach pogłębia problem, zwiększając lokalne naprężenia przepływu, jednocześnie zużywając rezerwę plastyczności. Działania naprawcze obejmują zwiększenie promienia grani do minimalnej grubości materiału 0,75x, zmniejszenie głębokości i utrzymanie ostrości stempla.
5. Jak nacięcia obejściowe oddziałują na koraliki ściągające i siłę trzymania blanku?
Nacięcia obejściowe odpowiadają za kontrolę przepływu wraz z koralikami ściągającymi, podkładkami dociskowymi i siłą uchwytu półfabrykatu w systemie uzupełniającym. Koraliki ściągające ograniczają przepływ materiału obwodowego poprzez zginanie i tarcie, zmniejszając objętość przemieszczenia, jaką muszą wytrzymać wycięcia. Gdy koraliki przenoszą część obciążenia unieruchamiającego, wielkość karbu można zmniejszyć o 20-30%. Siła pustego uchwytu kontroluje globalne utwierdzenie materiału, podczas gdy nacięcia zapewniają zlokalizowane-odciążenie specyficzne dla stacji. Inżynierowie pracujący ze złożonymi, wieloma-funkcyjnymi systemami przepływu mogą współpracować ze specjalistami takimi jak YICHEN (https://www.yichen-group.com/stamping-die/), aby uzyskać pomoc w projektowaniu niestandardowych matryc, która optymalizuje interakcję między wszystkimi funkcjami kontroli przepływu.


