


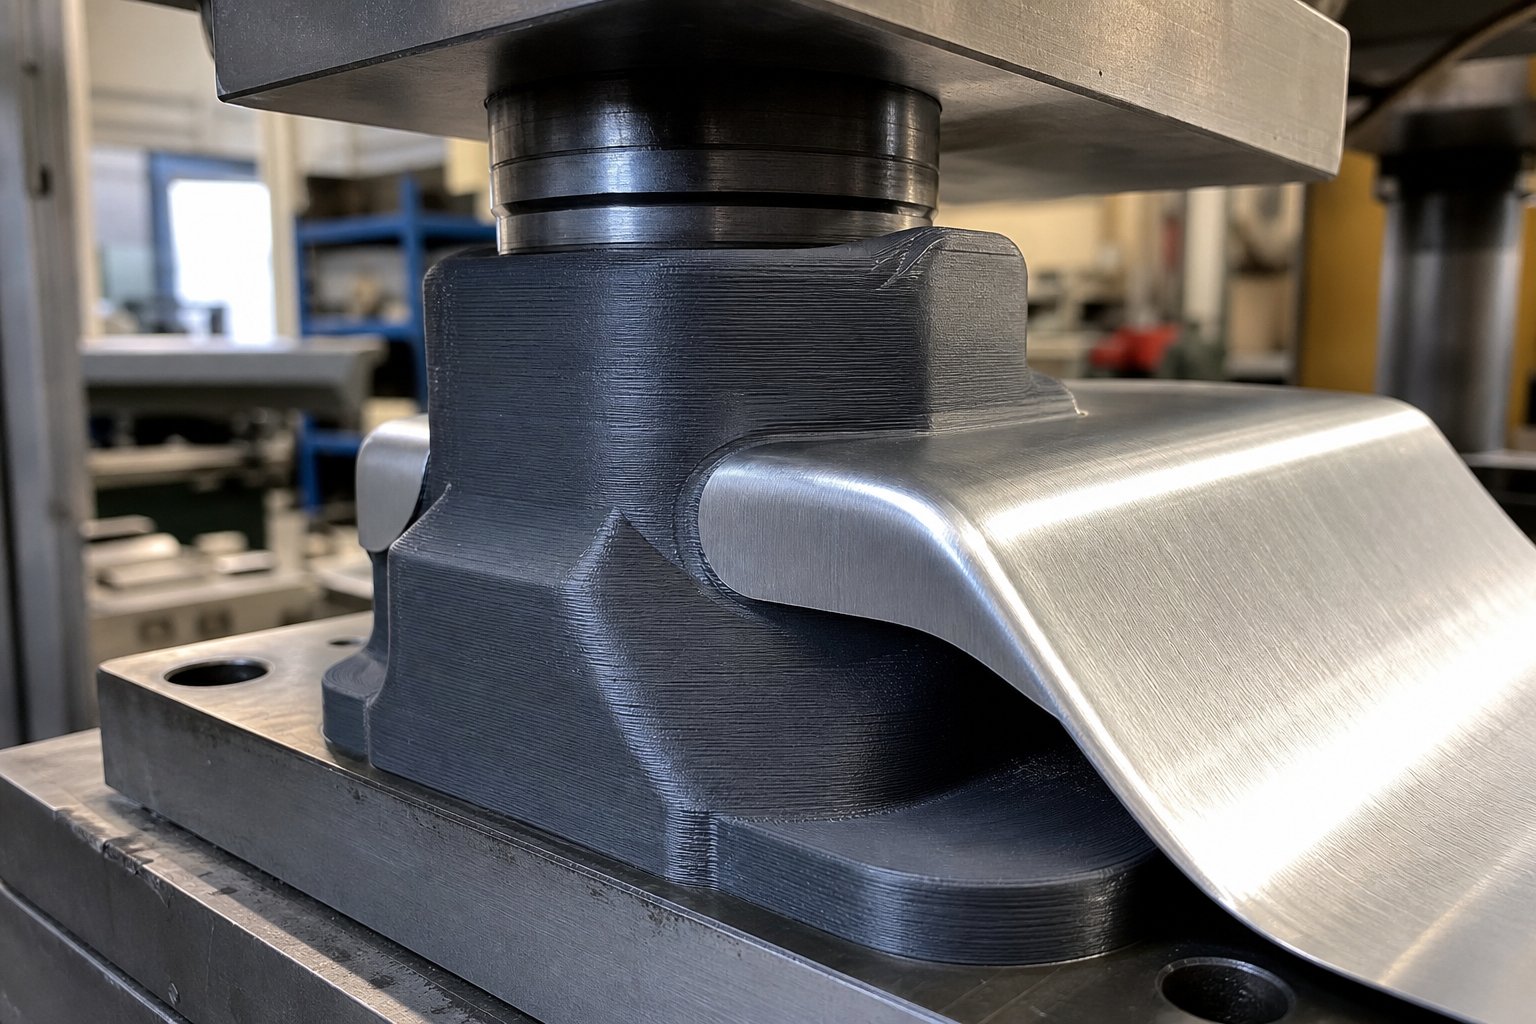
Wyjaśnienie wykrojników drukowanych w 3D
Wyobraź sobie, że potrzebujesz niestandardowego narzędzia do formowania części z blachy, ale wycena matrycy stalowej-obrabianej CNC wynosi tysiące dolarów i tygodnie czasu realizacji. W przypadku prototypu składającego się z 20 części taka matematyka rzadko się sprawdza. Właśnie w tym miejscu sprawdzają się wykrojniki drukowane w 3D.
Matryce do tłoczenia drukowane w 3D to-wytwarzane przyrostowo elementy narzędzi - stemple, bloki matryc lub narzędzia formujące - używane do kształtowania blachy za pomocą siły prasowania, wytwarzane w procesie--warstwowym wytwarzaniem, a nie tradycyjnej obróbki stali narzędziowej CNC.
Narzędzia te nie zastąpią matryc ze stali hartowanej na linii produkcyjnej składającej się z 500 000-części. Jednak w przypadku prototypowania, walidacji projektu i krótkich serii eliminują bariery związane z kosztami i czasem realizacji, które utrudniają operacje formowania za wysokimi minimalnymi inwestycjami. Badania dotNarzędzia oparte na FDM-do formowania blachypotwierdza, że narzędzia do formowania przyrostowego oferują znaczne korzyści kosztowe w przypadku produkcji pojedynczych-elementów i małych-partii w porównaniu z konwencjonalnymi metodami obróbki metali.
Czym są matryce do tłoczenia drukowane w 3D
U ich podstaw znajdują się funkcjonalne elementy matryc drukowane z konstrukcyjnych tworzyw sztucznych, żywic lub metali spiekanych. Montuje się je w prasie hydraulicznej lub prasie trzpieniowej, podobnie jak konwencjonalne oprzyrządowanie. Różnica polega na metodzie wytwarzania: zamiast usuwać materiał z kęsa stalowego, budujesz geometrię matrycy warstwa po warstwie z pliku CAD. To sprawiaWykrojniki drukowane w 3D do szybkiego prototypowaniado iteracji i niedroga do wymiany w przypadku zmian w projekcie.
Kto czerpie korzyści z oprzyrządowania drukowanego
Baza użytkowników obejmuje szeroki zakres:
- Projektanci produktów weryfikują uformowaną geometrię blachy przed przystąpieniem do oprzyrządowania produkcyjnego
- Zespoły prototypujące, które potrzebują funkcjonalnych części metalowych w terminie mierzonym w dniach, a nie miesiącach
- Producenci-małoseryjny produkujący od 10 do 500 części, w przypadku których koszty tradycyjnego oprzyrządowania nigdy się nie amortyzują
- Hobbyści i małe sklepy posiadające prasy hydrauliczne lub trzpieniowe do niestandardowych wsporników, obudów i elementów formowanych
W tym przewodniku omówiono tłoczniki drukowane w 3D do blachy we wszystkich głównych technologiach druku i klasach materiałów. Jest to firma-niezależna od technologii,- żadna pojedyncza marka drukarek ani dostawca materiałów nie jest faworyzowana. Znajdziesz uczciwe omówienie zarówno możliwości, jak i ograniczeń, w tym alternatywnych matryc do tłoczenia o małej objętości, które mają sens, oraz scenariuszy, w których są one niewystarczające.
Prawdziwym pytaniem nie jest, czy drukowane matryce działają. Zależy to od tego, która technologia, materiał i podejście do projektu odpowiadają Twoim konkretnym wymaganiom w zakresie formowania -, a to zaczyna się od zrozumienia samego procesu drukowania.
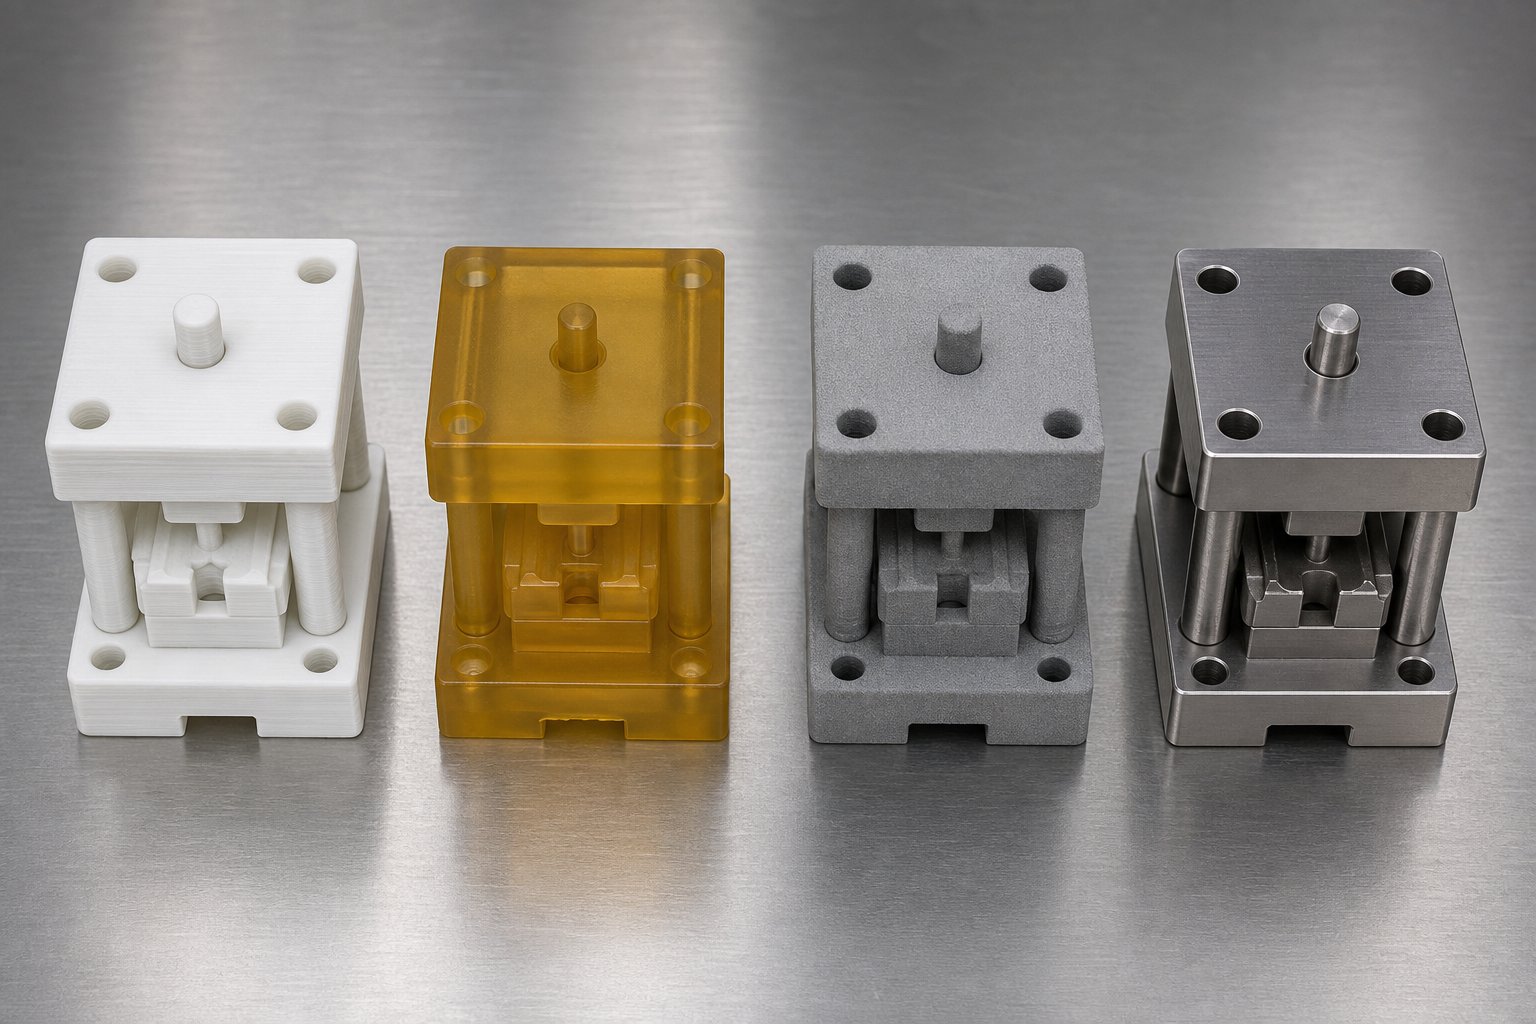
Wybór odpowiedniej technologii druku 3D dla wykrojników
Każdy proces drukowania powoduje inną budowę matrycy na poziomie molekularnym, co bezpośrednio kształtuje działanie narzędzia pod wpływem siły nacisku. Matryca wydrukowana za pomocą topionego włókna nie będzie się zachowywać jak matryca utwardzona z płynnej żywicy lub spiekana z proszku metalicznego. Najlepsza technologia druku 3D do tłoczników zależy całkowicie od tego, co formujesz, ile części potrzebujesz i ile siły wymaga operacja.
Oto praktyczne porównanie technologii druku 3D dla oprzyrządowania w czterech głównych rodzinach procesów.
Matryce FDM do formowania-z małą siłą
Najbardziej dostępnym punktem wyjścia jest modelowanie osadzania topionego (FDM). Maszyna biurkowa wytłacza termoplastyczne włókna warstwa po warstwie, tworząc geometrię matrycy w ciągu kilku godzin za kilka dolarów materiału. Kompromis? Linie warstw tworzą widoczną-teksturę schodów na formowanych powierzchniach, a wiązanie między warstwami jest zawsze słabsze niż sam materiał. Ta anizotropia ma znaczenie, ponieważ siły formujące często obciążają matrycę prostopadle do płaszczyzn warstw.
Matryce FDM sprawdzają się dobrze w przypadku prostych zagięć i formowania-przy małej sile w cienkim aluminium lub mosiądzu. Zauważysz, że działają najlepiej, gdy obciążenia ściskające są rozłożone na dużym obszarze, a nie skupione na ostrych krawędziach. Porównując FDM i SLA w przypadku matryc formujących, główną zaletą FDM jest koszt i szybkość iteracji. Główną wadą jest wykończenie powierzchni i tolerancja wymiarowa, która zwykle waha się w granicach +/- 0.3 do 0,5 mm, w zależności od drukarki i materiału.
SLA i SLS do zastosowań w matrycach precyzyjnych
Stereolitografia (SLA) utwardza płynną żywicę światłem, tworząc matryce o gładkich powierzchniach i znacznie węższych tolerancjach niż FDM.Badania Formlabs nad narzędziami do formowania drukowanego SLA-wykazali, że sztywne matryce żywiczne mogą wytrzymać znaczne siły docisku, jeśli są odpowiednio zaprojektowane, a gładkie wykończenie powierzchni eliminuje etap polerowania, którego czasami wymagają matryce metalowe. Części SLA są również izotropowe, co oznacza, że wytrzymałość nie zmienia się dramatycznie w zależności od orientacji kompilacji. To sprawia, że są one lepszym wyborem niż FDM, gdy siły formujące pochodzą z wielu kierunków.
Selektywne spiekanie laserowe (SLS) stapia proszek polimerowy w podgrzewanym złożu. Ponieważ niestopiony proszek podtrzymuje część podczas drukowania, matryce SLS mogą zawierać złożone geometrie bez utraty integralności strukturalnej. Dokładność wymiarowa matryc drukowanych SLS zwykle mieści się w zakresie +/- 0.1 do 0,3 mm, a powstałe części nylonowe zapewniają doskonałą wytrzymałość i odporność na uderzenia. Powierzchnia ma lekko ziarnistą teksturę wynikającą z proszku, jest jednak bardziej jednolita niż linie warstw FDM i przenosi mniej widoczne oznaczenia na formowane części.
Spiekanie metali przy wysokich-wymaganiach obciążenia
Gdy siły formujące przekraczają wytrzymałość dowolnego polimeru, rozwiązaniem są matryce ze spieków metalowych do tłoczenia blachy. Selektywne topienie laserowe (SLM) i bezpośrednie spiekanie laserowe metalu (DMLS) pozwalają uzyskać całkowicie gęste matryce metalowe z proszków aluminium, stali nierdzewnej lub stali narzędziowej. Matryce te wytrzymują te same siły, co narzędzia obrabiane maszynowo, a dodatkową zaletą są wewnętrzne kanały chłodzące lub struktury siatkowe-redukujące wagę, których nie jest w stanie wytworzyć konwencjonalna obróbka.
Matryce z nadrukiem-metalowym kosztują znacznie więcej i wymagają-obróbki końcowej, takiej jak odprężanie, odpylanie i często obróbka krytycznych powierzchni. Mają one sens w przypadku geometrii, które są drogie w obróbce konwencjonalnej lub gdy cechy zgodności uzasadniają obciążenie procesu.
| Technologia | Tolerancja wymiarowa | Wykończenie powierzchni | Maksymalna siła formowania | Koszt na matrycę | Najlepszy przypadek użycia |
|---|---|---|---|---|---|
| FDM | +/- 0.3 - 0.5 mm | Widoczne linie warstw (szorstkie) | Niska (typowo poniżej 5 kN) | $5 - $50 | Proste zagięcia, wczesne prototypowanie, cienkie miękkie metale |
| SLA | +/- 0.1 - 0.2 mm | Gładka (minimalna-końcowa obróbka) | Umiarkowany (5 - 50 kN w zależności od żywicy) | $30 - $150 | Formy precyzyjne, gięcie złożone, krótkie serie produkcyjne |
| SLS | +/- 0.1 - 0.3 mm | Lekko ziarnisty (pudrowa konsystencja) | Umiarkowany do wysokiego (10 - 80 kN z nylonem) | $80 - $300 | Trwałe oprzyrządowanie, złożona geometria, wielokrotne użycie |
| Spiekanie metali (SLM/DMLS) | +/- 0.05 - 0.2 mm | Jako-zbudowany szorstko; obrobione zgodnie ze specyfikacją | Wysoka (ograniczona konstrukcją, a nie materiałem) | $500 - $5,000+ | Formowanie na wysoki-tonaż,-oprzyrządowanie przeznaczone do produkcji, złożone funkcje wewnętrzne |
Schemat jest prosty: w miarę wzrostu wymagań dotyczących siły i liczby części należy przejść od FDM poprzez SLA i SLS w stronę metalu. Ale decyzja nie dotyczy wyłącznie ładowności. Matryca, która musi wytwarzać części o ścisłej kontroli wymiarów i czystych powierzchniach, może uzasadniać SLA nawet przy niższych siłach, podczas gdy szorstkie gięcie prototypu może pozostać w FDM niezależnie od dostępnego budżetu.
Wybór technologii wpływa bezpośrednio na następną krytyczną decyzję: który konkretny materiał w każdej rodzinie procesów zapewni Twojej matrycy właściwości mechaniczne potrzebne do przetrwania powtarzających się cykli formowania.
Przewodnik po wyborze materiałów dla drukowanych matryc formujących
Materiał, z którego drukujesz, określa, jaką siłę może wytrzymać Twoja matryca, ile cykli przetrwa i czy uformowana część wyjdzie czysta, czy oznakowana. Dwie matryce o identycznej geometrii będą działać zupełnie inaczej, jeśli jedna zostanie wydrukowana z PLA, a druga z nylonu wzmocnionego-włóknem-szklanym. Wybór najlepszego materiału ciągłego do tłoczników oznacza dopasowanie właściwości mechanicznych do konkretnego obciążenia formującego i rodzaju blachy.
Materiały termoplastyczne do formowania matryc
Oferta włókien FDM obejmuje zarówno niedrogie,-opcje odpowiednie do prototypowania-jednorazowego użytku, jak i polimery klasy-technicznej, które wytrzymują setki cykli formowania. Oto jak układają się najczęstsze wybory:
- PLA- Wysoka sztywność i wytrzymałość na rozciąganie około 50 MPa, ale krucha pod wpływem uderzenia i mięknie powyżej 60 stopni C. Nadaje się do zginania-słuszności-koncepcji cienkiego aluminium, ale należy spodziewać się pęknięć przy wielokrotnym użyciu.
- ABS- Lepsza odporność na uderzenia niż PLA i wytrzymuje temperatury do około 100 stopni C. Wytrzymałość na ściskanie wynosi około 70–80 MPa, dzięki czemu nadaje się do umiarkowanych obciążeń formujących miękkich metali.
- PETG- Równoważy wytrzymałość z łatwością drukowania. Wytrzymałość na rozciąganie w okolicach 50-60 MPa przy lepszej przyczepności warstw niż ABS, co ma znaczenie przy działaniu sił formujących na płaszczyzny warstw.
- Nylon (PA6/PA12)- Tutaj zaczyna się poważna praca nad matrycą. Nylon zapewnia doskonałą wytrzymałość, odporność na zmęczenie i wytrzymałość na ściskanie w zakresie 80-100 MPa. Pochłania uderzenia, które mogłyby spowodować pęknięcie sztywnych materiałów, dzięki czemu doskonale nadaje się do powtarzalnych operacji formowania.
- Poliwęglan (PC)- Najwydajniejszy-zwykły materiał FDM do zastosowań w matrycach, o wytrzymałości na rozciąganie przekraczającej 5200 PSI (około 36 MPa końcowej) i odporności na ciepło do 140 stopni C. Połączenie sztywności, odporności na uderzenia i stabilności termicznej sprawia, że jest to najlepszy wybór w przypadku wymagających operacji formowania.
Przy porównywaniu nylonu i poliwęglanu do formowania matryc decyzja często sprowadza się do tego: nylon lepiej absorbuje wstrząsy i jest odporny na zmęczenie w wielu cyklach, podczas gdy poliwęglan zapewnia doskonałą odporność na ciepło i sztywność w zastosowaniach z większą-siłą i-krótszymi cyklami. Nylon wygrywa w przypadku powtarzających się operacji gięcia; poliwęglan wygrywa, gdy matryca musi wytrzymać odkształcenie pod utrzymującymi się dużymi obciążeniami.
Orientacja warstw jest krytycznym czynnikiem, który łatwo przeoczyć. Części FDM są z natury anizotropowe. - Oś Z- (prostopadła do warstw) jest zazwyczaj o 40-70% słabsza niż oś XY-. W przypadku matryc oznacza to, że należy tak ustawić wydruk, aby siły formujące ściskały warstwy razem, a nie je rozdzielały. Matryca obciążona czystym ściskaniem wzdłuż osi Z działa dobrze, ponieważ warstwy są ściskane. Ta sama matryca obciążona rozciąganiem lub ścinaniem w poprzek warstw ulegnie uszkodzeniu przy ułamku jej wytrzymałości znamionowej.
Materiały matrycowe-na bazie żywicy
Żywice fotopolimerowe oferują inny zestaw kompromisów. Żywice standardowe są kruche i słabo nadają się do zastosowań związanych z formowaniem, ale rodziny żywic konstrukcyjnych i sztywnych zmieniają to równanie. Wytrzymałość na ściskanie żywicy drukowanej w 3D może osiągnąć imponujący poziom: żywice wzmocnione-kompozytami osiągają wytrzymałość na ściskanie około 158 MPa, a sztywne żywice konstrukcyjne zapewniają wytrzymałość na zginanie powyżej 130 MPa. Liczby te plasują je znacznie powyżej większości tworzyw termoplastycznych FDM pod względem sztywności.
Główne kategorie żywic do obróbki matryc:
- Żywice standardowe- Wytrzymałość na rozciąganie 20–50 MPa. Zbyt kruchy do operacji formowania. Unikać.
- Twarde/ABS-jak żywice- Odporność na uderzenia 41–48 J/m przy wytrzymałości na rozciąganie około 40–70 MPa. Nadaje się do lekkiego formowania, gdzie pewna elastyczność zapobiega katastrofalnym pęknięciom.
- Żywice sztywne/techniczne- Wytrzymałość na rozciąganie 55–90 MPa i wytrzymałość na zginanie powyżej 130 MPa. Są one odporne na odkształcenia pod obciążeniem i zachowują dokładność wymiarową podczas cykli formowania.
Zaletą żywicy w porównaniu z FDM w przypadku matryc jest izotropowość. - części utwardzane za pomocą SLA lub DLP wykazują spójne właściwości we wszystkich osiach, eliminując problem słabego wiązania-warstwa-. Wadą jest kruchość. Nawet twarde żywice mogą nagle ulec uszkodzeniu pod obciążeniem udarowym, bez uprzedniego widocznego odkształcenia, co stanowi ostrzeżenie.
Dopasowanie materiału do obciążenia formującego
Poniższa tabela przedstawia właściwości materiału w odniesieniu do praktycznych możliwości formowania:
| Tworzywo | Wytrzymałość na ściskanie | Maksymalna temperatura pracy | Koszt na matrycę (typowy) | Zalecana maksymalna grubość arkusza |
|---|---|---|---|---|
| PLA | ~60-70 MPa | 55-60 C | $3 - $15 | 0,5 mm aluminium |
| ABS | ~70-80 MPa | 95-100 C | $5 - $20 | 0,8 mm aluminium, 0,5 mm stal miękka |
| PETG | ~60-75 MPa | 75-80 C | $5 - $20 | Aluminium o grubości 0,8 mm |
| Nylon (PA) | ~80-100 MPa | 80-120 C | $15 - $50 | Aluminium 1,0 mm, stal miękka 0,8 mm |
| Poliwęglan (PC) | ~85-110 MPa | 130-140 C | $20 - $60 | Aluminium 1,2 mm, stal miękka 1,0 mm |
| Nylon z włókna węglowego | ~100-130 MPa | 110-140 C | $30 - $80 | Aluminium 1,5 mm, stal miękka 1,0 mm |
| Żywica sztywna/techniczna | ~90-158 MPa | 70-97 C | $30 - $150 | Aluminium 1,0 mm, stal miękka 0,8 mm |
| Twarda żywica | ~60-80 MPa | 50-70 C | $25 - $100 | Aluminium o grubości 0,8 mm |
Filament z włókna węglowego do zastosowań narzędziowych zasługuje na bliższe spojrzenie.Wzmocnienie włóknem węglowym znacząco zwiększa sztywność i stabilność wymiarowąjednocześnie zmniejszając rozszerzalność cieplną -, właściwość, która utrzymuje spójną geometrię matrycy w powtarzających się cyklach formowania. Cięte włókna działają jak wewnętrzne wzmocnienie, zwiększając wytrzymałość na ściskanie i przeciwdziałając pełzaniu, któremu ulegają niewypełnione polimery pod długotrwałym obciążeniem.
Kiedy więc premia kosztowa ma sens? Włókna z wypełniaczem-kompozytowym uzasadniają swoją cenę, gdy potrzeba więcej niż 50 cykli formowania, gdy liczy się stabilność wymiarowa przy zmianach temperatury lub gdy geometria formowania ma cienkie cechy, które wyginałyby się w niewypełnionym nylonie. Do jednorazowego-zagięcia prototypowego wystarczy standardowy nylon. W przypadku matrycy, która musi wytwarzać spójne części przez tygodnie sporadycznego użytkowania, nylon wzmocniony-włóknem węglowym- zapewnia wymiernie lepsze wyniki w przeliczeniu na wydaną złotówkę.
Właściwości materiału wyznaczają pułap możliwości, jakie może wytrzymać Twoja matryca. Jednak geometria samej matrycy - grubość ścianki, gęstość wypełnienia i tolerancje prześwitu - określa, czy faktycznie osiągniesz ten pułap, czy go nie osiągniesz.
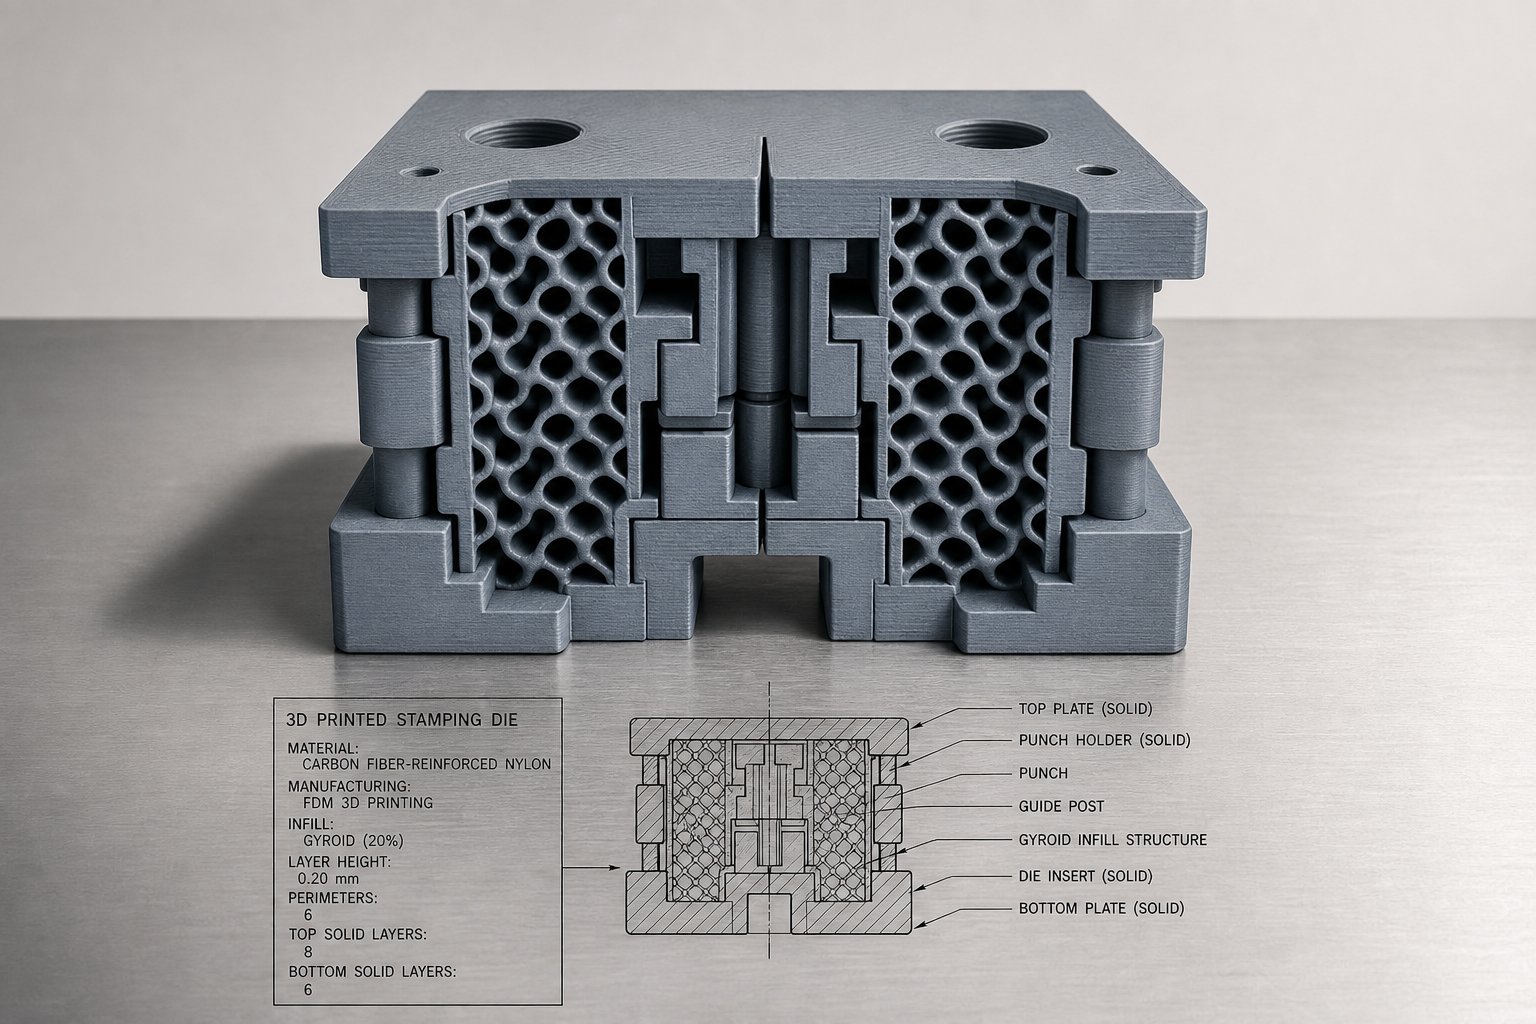
Wytyczne projektowe dotyczące geometrii matryc drukowanych w 3D
Mocny materiał wydrukowany o złej geometrii nadal daje słabą matrycę. Grubość ścianki, strategia wypełnienia i tolerancje prześwitów stanowią podstawę konstrukcyjną każdego drukowanego narzędzia do formowania, a nieprawidłowe ustawienie tych parametrów to najszybsza droga do pęknięć stempli i niespójnych części. Zasady projektowania matryc wytwarzanych metodą przyrostową różnią się znacznie od konwencjonalnych narzędzi obrabianych maszynowo, ponieważ zamiast jednorodnej stali pracuje się z warstwowym materiałem anizotropowym.
Zasady dotyczące grubości ścian i kąta pochylenia
Grubość ścianek matryc do formowania drukowanych w 3D musi uwzględniać zarówno możliwość drukowania, jak i odporność na obciążenie pod wpływem siły nacisku. W przeciwieństwie do prototypów wizualnych, w których cienkie skorupy oszczędzają materiał, oprzyrządowanie matrycowe wymaga grubych, solidnych obwodów, które rozkładają naprężenia formujące bez zginania i pękania.
W przypadku matryc FDM,inżynieryjne-przetestowane wytycznew celu niezawodnego generowania obwodu zaleca się stosowanie co najmniej 2–3-krotności średnicy dyszy -, ale funkcjonalne oprzyrządowanie musi znacznie przekraczać to minimum. Zastosowania przemysłowe, takie jak formy i przyrządy, zazwyczaj wymagają grubości ścianek w zakresie od 5 do 10 mm, aby osiągnąć odpowiednią sztywność przy wielokrotnym obciążeniu.
Oto zasady dotyczące ścian rdzeniowych i geometrii, których należy przestrzegać:
- Minimalna grubość ścianki:4 mm dla lekkich-formatorów (cienkie łuki aluminiowe); 6-10 mm dla matryc wytrzymujących umiarkowane siły formowania w stali lub grubszym półfabrykacie
- Kąty pochylenia:Zastosuj 1-3 stopnie ciągu na pionowych powierzchniach matrycy, aby ułatwić wyrzucanie części i zmniejszyć tarcie podczas formowania. Drukowane matryce charakteryzują się nieco większym ciągiem niż stal obrabiana, ponieważ tekstura powierzchni zwiększa opór przedmiotu obrabianego.
- Unikaj nagłych przejść z grubej-do-cienkiej:Nagłe zmiany grubości ścianki powodują koncentrację naprężeń i nierównomierne chłodzenie podczas drukowania, co prowadzi do wypaczeń lub wewnętrznych pustek, które osłabiają matrycę pod obciążeniem. Stosuj stopniowe zwężenia lub zaokrąglenia przy zmianach grubości.
- Dodaj zaokrąglenia w narożnikach wewnętrznych:Ostre narożniki wewnętrzne skupiają naprężenia i są częstymi punktami inicjacji pęknięć. Wewnętrzny promień zaokrąglenia wynoszący co najmniej 2 mm znacznie wydłuża żywotność matrycy.
- Zorientuj powierzchnie formujące z dala od linii warstw:Ustaw matrycę tak, aby krytyczna powierzchnia formująca była wydrukowana płasko (płaszczyzna XY), a nie ułożona pionowo. Warstwy obciążone ściskaniem prostopadłym do ich płaszczyzn sprawdzają się dobrze; warstwy obciążone rozciąganiem lub ścinaniem w poprzek linii wiązania zawodzą przy 40-70% znamionowej wytrzymałości materiału.
Strategia wypełnień zapewniająca integralność konstrukcyjną
Wydrukowany w 3D wzór wypełnienia matrycy ma większe znaczenie niż surowy procent wypełnienia. Matryca przy wypełnieniu tarczy w 50% może działać lepiej niż matryca przy wypełnieniu siatki w 80%, ponieważ wewnętrzna geometria rozkłada siłę bardziej równomiernie w- przekroju poprzecznym.
W przypadku matryc do tłoczenia należy wziąć pod uwagę następujące wytyczne dotyczące wypełnień:
- Minimalna gęstość wypełnienia 60-70%.do matryc przenoszących powtarzające się obciążenia formujące. Poniżej tego progu wewnętrzne puste przestrzenie umożliwiają miejscową kompresję i ostateczne załamanie pod wpływem cyklicznego naprężenia.
- Wzory wypełnień tarczycowych lub sześciennychzapewniają niemal-izotropowe wsparcie wewnętrzne. Wzory siatkowe i prostoliniowe tworzą wyrównane, słabe płaszczyzny, które mogą ulegać ścinaniu pod-obciążeniami pozaosiowymi.
- Wypełnienie 100% solidnew górnej części 5-8 mm bezpośrednio pod powierzchnią formującą. Tworzy to solidną pokrywę, która równomiernie przenosi siłę docisku na strukturę wypełnienia poniżej, zapobiegając ugięciu powierzchni lub przebiciu.
- Zwiększ liczbę skorup/obwodów do 5-8 ściandla granicy zewnętrznej. Obwody przenoszą większe obciążenie niż wypełnienie. - wiele ciągłych obwodów rozprowadza naprężenia cykliczne skuteczniej niż pojedyncza gruba ściana, poprawiając odporność na zmęczenie w przypadku powtarzających się cykli prasowania.
- Użyj żeber zamiast równomiernie zwiększającego się wypełnienia:Wewnętrzne żebra zorientowane prostopadle do głównej siły formującej zwiększają sztywność znacznie skuteczniej niż zwiększanie całkowitego procentu wypełnienia. Oszczędza to czas drukowania, jednocześnie wzmacniając krytyczne ścieżki ładowania.
Praktyczne podejście: matryce drukujące przy wypełnieniu 70% tarczy, z 6 obwodami i 8 solidnymi warstwami górnymi. Pozwala to zrównoważyć czas drukowania z wydajnością strukturalną i zapewnia niezawodny punkt wyjścia do testowania.
Luz-od stempla-do matrycy dla narzędzi drukowanych
Standardowy luz stempla i matrycy do tłoczenia metali wykorzystuje formułę procentową-na-stronę opartą na grubości przedmiotu obrabianego i twardości materiału. W przypadku konwencjonalnych narzędzi stalowych,zalecany luz zwykle zaczyna się od 10% grubości przedmiotu obrabianego na stronę, przy twardszych materiałach wymagających do 15-20%.
Luz stempla i matrycy w przypadku oprzyrządowania drukowanego wymaga regulacji wykraczającej poza te standardowe wzory z dwóch powodów:
- Różnice wymiarowe:Drukowane matryce mają naturalną tolerancję od +/- 0.1 do 0,5 mm, w zależności od procesu drukowania. Tę różnicę należy dodać do obliczenia luzu nominalnego. Matryca FDM z tolerancją +/- 0.3 mm skutecznie przesuwa luz łącznie aż o 0,6 mm w obu połówkach narzędzia.
- Zgodność materiałowa:Matryce polimerowe uginają się elastycznie pod wpływem siły formującej. Powierzchnie matrycy lekko ściskają się podczas skoku, tymczasowo zmniejszając efektywny luz. Aby to zrekompensować, zwiększ luz nominalny o 5-10% ponad to, co określiłbyś dla oprzyrządowania stalowego. Na przykład, jeśli para matryc stalowych wymaga prześwitu 0,15 mm na stronę w przypadku stali miękkiej o grubości 1,0 mm, para matryc drukowanych może potrzebować 0,20-0,25 mm na stronę, aby osiągnąć równoważne wyniki.
Sprawdź luz empirycznie, zaczynając od niewielkiego nadwymiaru i zmniejszając go w odstępach co 0,05 mm w kolejnych iteracjach. Dzięki drukowanym narzędziom wyprodukowanie poprawionej matrycy zajmuje godziny, a nie dni, więc powtarzanie w celu sprawdzenia luzu jest szybkie i niedrogie.
Jeszcze jedna uwaga: tworzenie złożoności geometrii powinno przebiegać ścieżką progresywną. Zacznij od prostych zakrętów-w kształcie litery V, w których siła jest przewidywalna i równomiernie rozłożona. Przejdź do-zakrętów w kształcie litery U i form kanałowych dopiero po sprawdzeniu wytrzymałości matrycy. Rysunki i formy złożone wprowadzają obciążenia rozciągające na powierzchni matrycy i-naprężenia wielokierunkowe-. Wymagają one najwyższych gęstości wypełnień, najgrubszych ścian i najbardziej konserwatywnych wartości prześwitu. Próba głębokiego narysowania pierwszego wydruku prawie zawsze kończy się pęknięciem matrycy.
Te parametry projektowe definiują wytrzymałość konstrukcyjną matrycy. Ale druga połowa równania dotyczy tego, co się tworzy -. Konkretny stop metalu, stan i grubość dociskania narzędzia decydują o tym, czy geometria się sprawdzi, czy nie.
Kompatybilne metale i limity grubości
Materiał matrycy wyznacza pułap siły formowania. Ale to blacha, która opiera się na matrycy, tak naprawdę decyduje o powodzeniu lub niepowodzeniu operacji. Nie każdy stop dobrze współpracuje z narzędziami polimerowymi, a nawet metale kooperacyjne stają się problematyczne, gdy grubość przekracza pewne progi. Zrozumienie, jakie metale można stemplować za pomocą drukowanych matryc - i gdzie znajdują się twarde ograniczenia -, pozwala uniknąć marnowania wydruków i pękania narzędzi.
Stopy i materiały hartowane odpowiednie do matryc drukowanych
Miękkie, ciągliwe metale wymagają mniejszej siły do formowania, co bezpośrednio zwiększa zakres użytecznych narzędzi drukowanych. Najlepsi kandydaci mają wspólną cechę: niską granicę plastyczności w połączeniu z wysokim wydłużeniem przed złamaniem.
- Stopy aluminium (1100, 3003, 5052, 6061-O):Idealny punkt wyjścia do formowania aluminium za pomocą drukowanych wykrojników. Na przykład stop 5052-O ma granicę plastyczności około 90 MPa i wydłużenie powyżej 25%, co czyni go wysoce współpracującym z matrycami polimerowymi o cienkich grubościach.
- Mosiądz (C260, C270):Mosiądz kasetowy w stanie wyżarzonym zapewnia doskonałą odkształcalność przy granicy plastyczności w pobliżu 100-120 MPa. Nieco twardszy na matrycach niż aluminium ze względu na większą sztywność, ale mieści się w zakresie możliwości polimeru w przypadku cienkiego półfabrykatu.
- Miedź (C110, C101):Martwa, miękka miedź tworzy się przy bardzo małej sile i łatwo dopasowuje się do geometrii matrycy. Doskonały do oprzyrządowania drukowanego we wszystkich popularnych grubościach aż do granicy ściskania matrycy.
- Stal miękka (1008, 1010, 1018):Wyżarzona stal nisko-węglowa o granicy plastyczności około 200-250 MPa. Wykonalne ze wzmocnionymi drukowanymi matrycami o cienkich grubościach, ale siły szybko rosną wraz z grubością.
- Stal nierdzewna (304, 316):Wyżarzone gatunki austenitu są podatne na formowanie, ale wymagają znacznie większej siły niż stal miękka. Ogólnie rzecz biorąc, górna granica dla matryc polimerowych jest ograniczona do bardzo cienkiego półproduktu z-materiałami matrycy o wysokiej wytrzymałości, takimi jak nylon-z włókna węglowego lub sztywna żywica.
Stan odpuszczenia ma takie samo znaczenie jak wybór stopu.Wyżarzanie przywraca plastyczność poprzez rekrystalizację struktury ziaren, co zmniejsza granicę plastyczności i zwiększa wydłużenie -, obie właściwości zmniejszają siłę formowania, jaką musi wytrzymać matryca. Pół-twarda blacha aluminiowa 5052 wymaga w przybliżeniu dwukrotnie większej siły zginania niż ten sam stop w stanie całkowicie wyżarzonym. Podczas pracy z narzędziami drukowanymi należy zawsze wybierać wyżarzane lub całkowicie miękkie, chyba że zastosowanie wyraźnie wymaga twardszego stanu końcowej części.
Zależność ta jest prosta: bardziej miękki metal oznacza mniejsze naprężenia matrycy, dłuższą żywotność matrycy i lepszą kompatybilność z narzędziami polimerowymi. Jeśli Twój projekt umożliwia-obróbkę cieplną po formowaniu lub utwardzanie przez zgniot, zacznij od wyżarzonego półfabrykatu, a następnie dodaj wytrzymałość, zamiast walczyć z twardszym temperamentem na etapie formowania.
Limity grubości według materiału matrycy
Limity grubości blachy dla matryc drukowanych w 3D zależą od interakcji pomiędzy wytrzymałością matrycy na ściskanie a siłą formującą generowaną przez dany metal przy danej grubości. Grubszy materiał zwiększa wymaganą siłę wykładniczo -, podwajając grubość blachy, z grubsza czterokrotnie zwiększając siłę zginającą.
| Materiał matrycy | Aluminium (wyżarzane) | Mosiądz (wyżarzany) | Miedź (miękka) | Stal miękka (wyżarzana) | Stal nierdzewna (wyżarzana) |
|---|---|---|---|---|---|
| PLA | 0,5 mm | 0,4 mm | 0,5 mm | 0,3 mm | Niezalecane |
| ABS | 0,8 mm | 0,6 mm | 0,8 mm | 0,5 mm | Niezalecane |
| Nylon (PA) | 1,0 mm | 0,8 mm | 1,0 mm | 0,8 mm | 0,4 mm |
| Poliwęglan | 1,2 mm | 1,0 mm | 1,2 mm | 1,0 mm | 0,5 mm |
| Nylon z włókna węglowego | 1,5 mm | 1,2 mm | 1,5 mm | 1,0 mm | 0,6 mm |
| Żywica sztywna/techniczna | 1,0 mm | 0,8 mm | 1,0 mm | 0,8 mm | 0,5 mm |
| Metal spiekany (stal Maraging) | 3.0+ mm | 2.5+ mm | 3.0+ mm | 2.5+ mm | 2.0+ mm |
Wartości te zakładają proste zakręty-w kształcie litery V z odpowiednio zaprojektowanymi prześwitami i umiarkowanymi długościami zakrętów. Rysunki, złożone kształty i długie linie zgięcia zwiększają siły, co oznacza odpowiednie zmniejszenie maksymalnej dopuszczalnej grubości. Badanie pilotażowe z wykorzystaniemWykrojniki ze stali Maraging wydrukowane w 3D do tłoczenia na gorącowykazał pomyślne formowanie stali borowej o grubości 1,7 mm w ciągu 800 cykli, - potwierdzając, że matryce ze spieków metalowych- radzą sobie z grubszymi i twardszymi stopami z trwałością-na poziomie produkcyjnym.
Transfer wykończenia powierzchni z matrycy na część
Oto szczegół, który większość przewodników po narzędziach całkowicie pomija: wykończenie powierzchni z oprzyrządowania drukowanego w 3D przenosi się bezpośrednio na uformowaną blachę. Każda linia warstwy, każdy artefakt-stopnia schodów i każda niedoskonałość powierzchni na czole matrycy odciska się na obrabianym przedmiocie pod wpływem siły docisku. W przypadku miękkich metali, takich jak wyżarzane aluminium lub miedź, efekt ten jest szczególnie wyraźny, ponieważ materiał podczas formowania ściśle dopasowuje się do powierzchni matrycy.
Dotkliwość zależy od technologii druku:
- FDM umierazostaw najbardziej widoczny znak. Warstwy o wysokości 0,1-0,3 mm tworzą grzbiety, które wyraźnie odciskają się na cienkim aluminium. Wzór jest kierunkowy i powtarzalny – na uformowanej części zobaczysz równoległe linie w miejscu, gdzie styka się ona z powierzchnią matrycy.
- SLA umieraprodukować najczystsze powierzchnie spośród opcji polimerowych. Warstwy o wysokości 0,025-0,05 mm pozostawiają minimalną widoczną teksturę na uformowanych częściach, często akceptowalną bez dalszej obróbki.
- SLS umieraprzenieść lekko matową, ziarnistą teksturę ze spiekanej-proszkowej powierzchni. Mniej kierunkowe niż linie FDM, ale nadal widoczne na metalach odblaskowych.
Strategie minimalizujące transfer powierzchniowy:
- Przeszlifuj powierzchnie formującez coraz drobniejszym ziarnem (220 do 600) w celu usunięcia linii warstw przed użyciem. Jest to najprostsza i najskuteczniejsza interwencja w przypadku matryc FDM.
- Nałożyć cienką warstwę żywicy epoksydowej lub wypełniaczado powierzchni matrycy i wygładzić. Wypełnia to mikro-szczeliny między warstwami i tworzy ciągłą powierzchnię formującą.
- Zorientuj wydruktak aby linie warstw przebiegały równolegle do kierunku przepływu materiału podczas formowania. Linie równoległe powodują mniejsze zakłócenia wizualne niż prostopadłe grzbiety i zmniejszają ryzyko pozostawienia śladów.
- Użyj podkładki ofiarnej- cienki arkusz gładkiego polietylenu lub PTFE pomiędzy matrycą a przedmiotem obrabianym. Zwiększa to zgodność, ale eliminuje bezpośrednie przenoszenie tekstury na części kosmetyczne.
W przypadku części, dla których liczy się jakość powierzchni, zaplanuj wykończenie po-formowaniu lub zainwestuj w matryce z nadrukiem SLA-z szlifowanymi powierzchniami formującymi. W przypadku niewidocznych części konstrukcyjnych tekstura z niedokończonej matrycy FDM jest często akceptowalna-w obecnej postaci.
Wiedza o tym, jakie metale może uformować matryca i jak grubo można je wypchnąć, ustala kopertę operacyjną. Następne pytanie jest bardziej ilościowe: ile dokładnie siły generuje dana operacja formowania i czy Twoja matryca jest w stanie ją przetrwać?
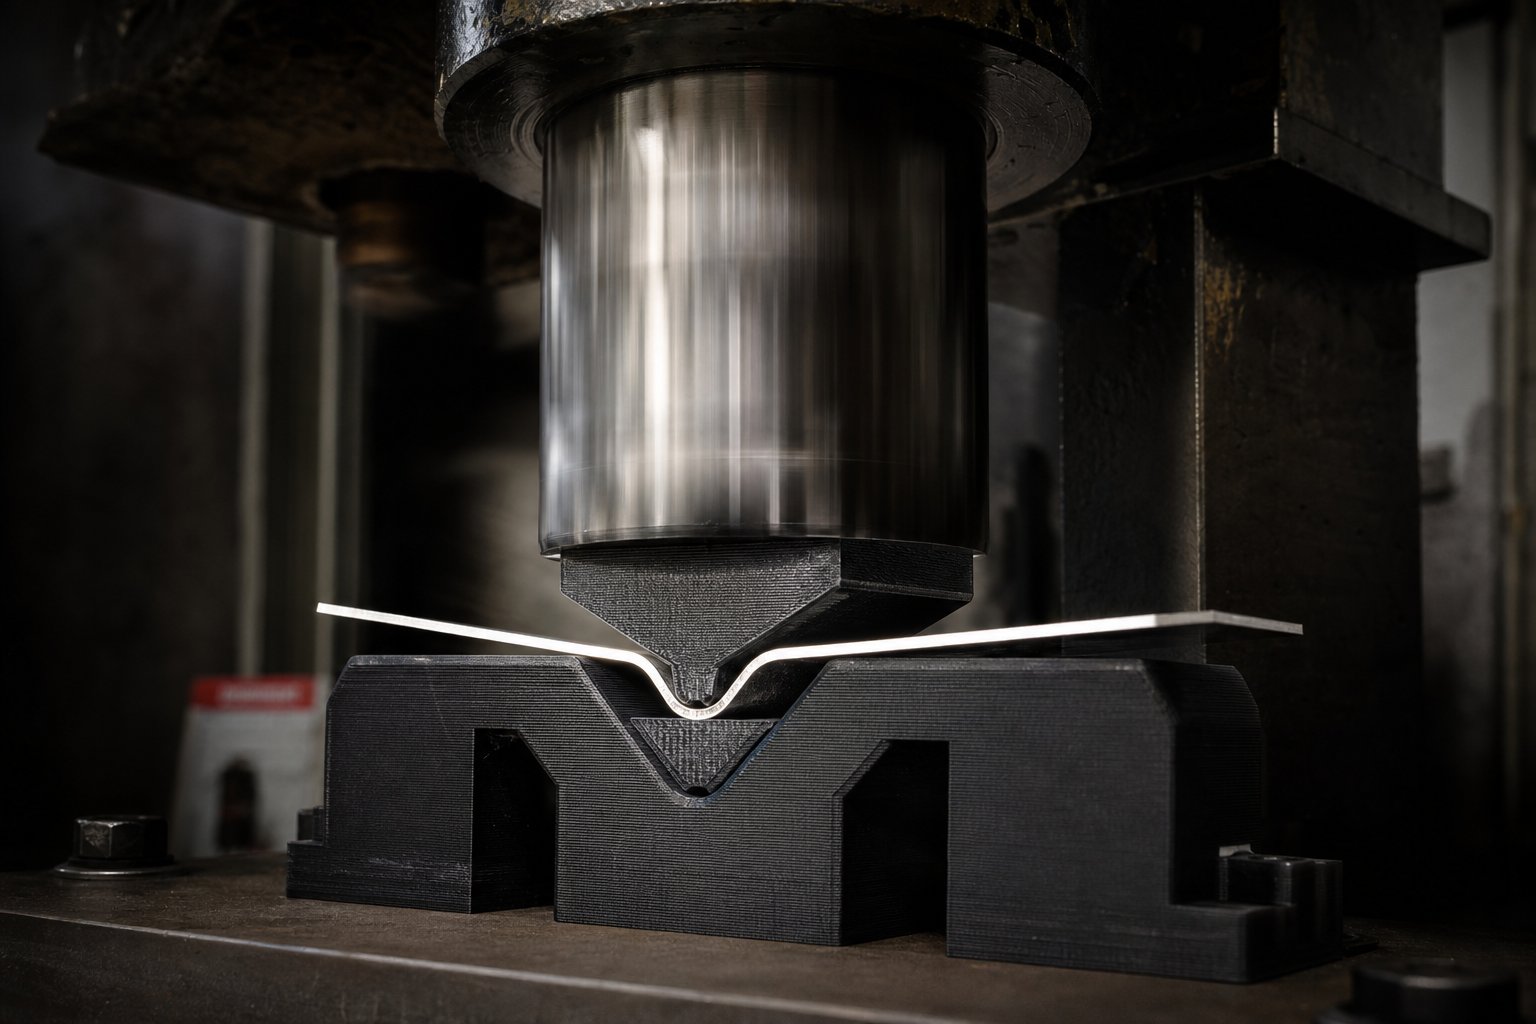
Obliczenia sił i limity tonażu prasy
Wiesz, z jakiego metalu formujesz i jakiej jest grubości. Wybrałeś materiał matrycy o znanej wytrzymałości na ściskanie. Krytycznym krokiem pomiędzy tymi dwoma punktami danych jest dokładne określenie, ile siły generuje operacja formowania - i czy drukowana matryca może ją wchłonąć bez katastrofalnej awarii. Jest to obliczenie siły formującej dla matryc drukowanych w 3D, którego większość przewodników nigdy nie omawia.
Szacowanie siły formującej dla blachy
Standardowy wzór na-zginanie w powietrzu,szeroko stosowane w operacjach pras krawędziowych, zapewnia niezawodny punkt wyjścia:
Tonaż formowania={[575 x (Grubość materiału2)] /-szerokość otworu matrycy / 12} x długość zagięcia x współczynnik materiału
Grubość materiału,{0}}szerokość otworu matrycy i długość gięcia podawane są w calach. Stała 575 jest kalibrowana względem stali-walcowanej na zimno AISI 1035 przy wytrzymałości na rozciąganie 60 000 PSI. Aby dostosować to do innych metali, stosuje się współczynnik materiałowy - będący stosunkiem wytrzymałości blachy na rozciąganie do wartości bazowej wynoszącej 60 000 PSI. Niektóre typowe czynniki:
- Martwe miękkie aluminium (seria H-): 0.5
- T-6 aluminium: 1.0 - 1.2
- Stal miękka (AISI 1035): 1.0
- Stal nierdzewna 304 (wytrzymałość na rozciąganie 84 000 PSI): 1.4
- Mosiądz (wyżarzany, wytrzymałość na rozciąganie ~45 000 PSI): 0.75
Wyobraź sobie, że zginasz wyżarzane aluminium o grubości 1,0 mm (0,040 cala) nad otworem matrycy o średnicy 6 mm (0,25 cala) i długości gięcia wynoszącej 100 mm (4 cale). Podłączenie tych wartości: {[575 x (0,0402)] / 0,25 / 12} x 4 x 0.5=około 0,06 tony, czyli około 540 N siły. To mieści się w zakresie możliwości większości matryc nylonowych lub poliwęglanowych.
Związek jest ważny do internalizacji: siła formowania wzrasta wraz zkwadratgrubości materiału. Podwój grubość blachy, a zwiększysz wymaganą siłę czterokrotnie. To wykładnicze skalowanie jest przyczyną istnienia ograniczeń grubości podanych w poprzedniej sekcji. - drukowane matryce szybko uderzają w sufit ściskający wraz ze wzrostem grubości.
Prasa Limity tonażu dla oprzyrządowania drukowanego
Jaką siłę może wytrzymać drukowana matryca? Odpowiedź polega na porównaniu obliczonej siły formowania z wytrzymałością na ściskanie matrycy rozłożoną na jej powierzchni styku.
Oto ramy koncepcyjne: jeśli powierzchnia styku matrycy wynosi 500 mm2a materiał matrycy ma granicę plastyczności na ściskanie 100 MPa, teoretyczne maksymalne obciążenie przed trwałym odkształceniem wynosi 50 000 N (około 5 ton metrycznych). Limit tonażu prasy dla oprzyrządowania z tworzyw sztucznych to po prostu powierzchnia styku matrycy pomnożona przez jej granicę plastyczności na ściskanie, a następnie zmniejszona o margines bezpieczeństwa.
Kluczowe zmienne, które inżynierowie powinni uwzględnić przy ustalaniu, czy wydrukowana matryca przetrwa daną operację:
- Wytrzymałość blachy na rozciąganie- bezpośrednio określa siłę formowania poprzez czynnik materiałowy
- Grubość blachy (kwadrat)- zmienna dominująca w równaniu siły
- Długość zgięcia- dłuższe zakręty wytwarzają proporcjonalnie większą siłę całkowitą
- Szerokość otworu matrycy-- węższe otwory koncentrują siłę i zwiększają wymagania dotyczące tonażu
- Obszar styku matrycy- większe powierzchnie styku rozkładają siłę na większą ilość materiału, zmniejszając lokalne naprężenia
- Granica plastyczności materiału matrycy na ściskanie- maksymalne naprężenie, jakie matryca może wytrzymać bez trwałego odkształcenia
- Współczynnik bezpieczeństwa- obowiązkowe obniżanie wartości znamionowych stosowane w celu uwzględnienia zmienności materiału i trybów nagłych awarii
Na szczególne podkreślenie zasługuje margines bezpieczeństwa dla tłoczników wytwarzanych metodą przyrostową. Stalowe matryce obciążone ponad ich pojemność odkształcają się stopniowo - rozrastają się, wyraźnie uginają się, dają ostrzeżenie. Drukowane matryce polimerowe tego nie robią. Pękają nagle i bez wcześniejszego odkształcenia, zwłaszcza sztywne żywice i materiały-wypełniane szkłem. Ten tryb kruchej awarii oznacza, że nie można polegać na kontroli wizualnej w celu wykrycia przeciążonej matrycy zbliżającej się do granicy.
W przypadku matryc polimerowych należy zastosować minimalny współczynnik bezpieczeństwa 3x -, co oznacza, że obliczona siła formowania nie powinna przekraczać jednej-trzeciej teoretycznej wytrzymałości matrycy na ściskanie. W przypadku sztywnych żywic, które zawodzą przy zerowym ostrzeżeniu, bardziej odpowiedni jest współczynnik bezpieczeństwa 4x. Tylko wytrzymały nylon i poliwęglan, które wykazują pewne odkształcenie plastyczne przed pęknięciem, mogą uzasadniać pracę w pobliżu marginesu 2,5x.
Praktyczna kontrola: oblicz siłę formowania za pomocą powyższego wzoru, podziel wytrzymałość na ściskanie matrycy (granica plastyczności x powierzchnia styku) przez tę siłę i potwierdź, że uzyskany stosunek spełnia próg bezpieczeństwa. Jeśli tak nie jest, masz trzy możliwości: - zwiększyć powierzchnię styku matrycy, przejść na mocniejszy materiał matrycy lub zmniejszyć grubość blachy. Praca wydrukowanej matrycy w pobliżu obliczonego limitu nie jest środkiem pozwalającym-oszczędności. Jest to droga do nagłej awarii narzędzia, uszkodzenia detali i potencjalnego uszkodzenia prasy.
Te obliczenia siły mówią, czy pojedynczy skok formowania jest możliwy do przeżycia. Jednak ekonomika oprzyrządowania zależy od więcej niż jednego skoku - żywotności matrycy, kosztów iteracji i-promisu rentowności w porównaniu z konwencjonalnymi narzędziami obrabianymi, co określa, czy drukowane matryce faktycznie oszczędzają pieniądze w całym cyklu życia projektu.
Koszt-Ramy korzyści i-analiza rentowności
Drukowana matryca kosztująca 40 dolarów brzmi jak wyraźna wygrana w porównaniu z narzędziem obrabianym wartym 2000 dolarów. Jednak to porównanie ignoruje to, co tak naprawdę wpływa na koszt projektu: ile części wytwarza każda matryca przed awarią, ile iteracji projektu trzeba wykonać i przy jakiej objętości tańsze narzędzie przestaje być tańsze. Porównanie rzeczywistych kosztów matryc drukowanych 3D z narzędziami obrabianymi CNC wymaga obiektywu całkowitego kosztu posiadania -, który uwzględnia oprzyrządowanie, iterację i-ekonomikę na część w całym łuku rozwoju.
Koszt na część w całym okresie eksploatacji matrycy
Żywotność matrycy drukowanej Liczba części różni się znacznie w zależności od materiału i intensywności formowania. Dobrze-zaprojektowana matryca nylonowa wykonująca proste zagięcia cienkiego aluminium może przetrwać od 200 do 500 cykli. Sztywna matryca żywiczna pod umiarkowanym obciążeniem może pęknąć po 50 do 150 częściach. PLA? Często pojedyncze cyfry przed widoczną degradacją.
Ta żywotność bezpośrednio określa koszt części w przypadku matryc drukowanych w 3D. Nylonowa matryca o wartości 40 USD produkująca 200 dobrych części kosztuje 0,20 USD za część w oprzyrządowaniu. Obrabiana CNC- stalowa matryca o wartości 2000 dolarów, w której można wyprodukować 100 000 części, kosztuje 0,02 dolara za część. Na pierwszy rzut oka stal wygrywa -, ale tylko wtedy, gdy rzeczywiście potrzeba 100 000 części, a projekt nigdy się nie zmienia.
Równanie kosztów rzeczywistych, pożyczanieRamy całkowitego kosztu posiadaniaużywany w procesach produkcyjnych, wygląda następująco:
Całkowity koszt oprzyrządowania projektu=(koszt na matrycę x liczba iteracji) + (nieudane wydruki x koszt materiału) + robocizna-po przetworzeniu
Każda zmiana projektu oznacza nową matrycę. Z drukowanymi narzędziami ta wersja kosztuje 40 dolarów i cztery godziny. W przypadku obróbki skrawaniem kosztuje to 2000 dolarów i trwa od dwóch do czterech tygodni. Jeśli Twój projekt przechodzi sześć iteracji przed sfinalizowaniem geometrii części - typowy scenariusz przy opracowywaniu nowego produktu - drukowana ścieżka oprzyrządowania kosztuje około 240 USD w formie matryc. Obrobiona ścieżka kosztuje 12 000 dolarów, zakładając, że w ogóle zawracasz sobie głowę-przecinaniem tyle razy, zamiast zgadywać i mieć nadzieję.
Przerwij-analizę równości w porównaniu z tradycyjnymi narzędziami
Próg rentowności drukowanych matryc do tłoczenia znajduje się w punkcie przecięcia, w którym skumulowany koszt oprzyrządowania na część na drukowanej matrycy jest równy zamortyzowanemu kosztowi obrabianej matrycy. Poniżej tego nakładu wygrywa druk. Nad nim kontrolę przejmuje obróbka skrawaniem.
| Czynnik | Wykrojniki drukowane w 3D | Matryce obrabiane CNC |
|---|---|---|
| Czas realizacji na matrycę | 4 - 24 godzin | 1 - 4 tygodni |
| Koszt oprzyrządowania (pojedyncza matryca) | $5 - $150 | $1,500 - $10,000+ |
| Koszt jednej iteracji projektu | $5 - $150 + godzin | 1 USD,500 - 10 USD,000 + tygodni |
| Żywotność matrycy (części przed awarią) | 50 - 500 typowe | 50,000 - 500,000+ |
| Efektywny koszt na część (tylko oprzyrządowanie) | $0.10 - $3.00 | $0.01 - $0.10 |
| Przełamać-równowartość progu głośności | Preferowane poniżej 200 - 500 części | Preferowane powyżej 500 - 1 000 części |
Schemat jest jasny: drukowane wykrojniki dominują w fazie prototypowania i walidacji, gdzie projekty często się zmieniają, a wielkość produkcji nie została zrealizowana. Dane branżowe potwierdzają, że ten dynamiczny druk - 3D utrzymuje stosunkowo płaską krzywą kosztów, co sprzyja niskim nakładom, podczas gdy procesy wymagające dużych inwestycji w oprzyrządowanie stają się ekonomiczne dopiero wtedy, gdy NRE jest rozłożone na tysiące jednostek.
Liczba iteracji to ukryty mnożnik. Projekt z dwiema zmianami projektu może osiągnąć próg rentowności przy 300 częściach na obrabianych narzędziach. Ten sam projekt z ośmioma wersjami -, co nie jest niczym niezwykłym na wczesnym-etapie rozwoju produktu -, może nie osiągnąć rentowności aż do 2000 części, ponieważ każda wersja matrycy obrobionej maszynowo zwiększa koszty utracone o tysiące. Drukowane matryce pochłaniają niestabilność projektu prawie za darmo.
Tam, gdzie znika korzyść ekonomiczna: po zamrożeniu projektu objętość przekracza 500 części, a żywotność matrycy jest ważniejsza niż szybkość iteracji. W tym momencie różnica w trwałości przytłacza początkowe oszczędności, a każdy ponowny-druk powoduje zwiększenie tarcia, które pojedyncza matryca ze stali hartowanej całkowicie eliminuje.
W tej matematyce-równowagi zakłada się, że wydrukowana kostka działa w izolacji. W praktyce wiele zespołów rozszerza użyteczną gamę narzędzi drukowanych, łącząc je z konwencjonalnymi materiałami - podejściami hybrydowymi, które wydłużają żywotność i możliwości matrycy wykraczające poza to, co może osiągnąć sam czysty polimer.
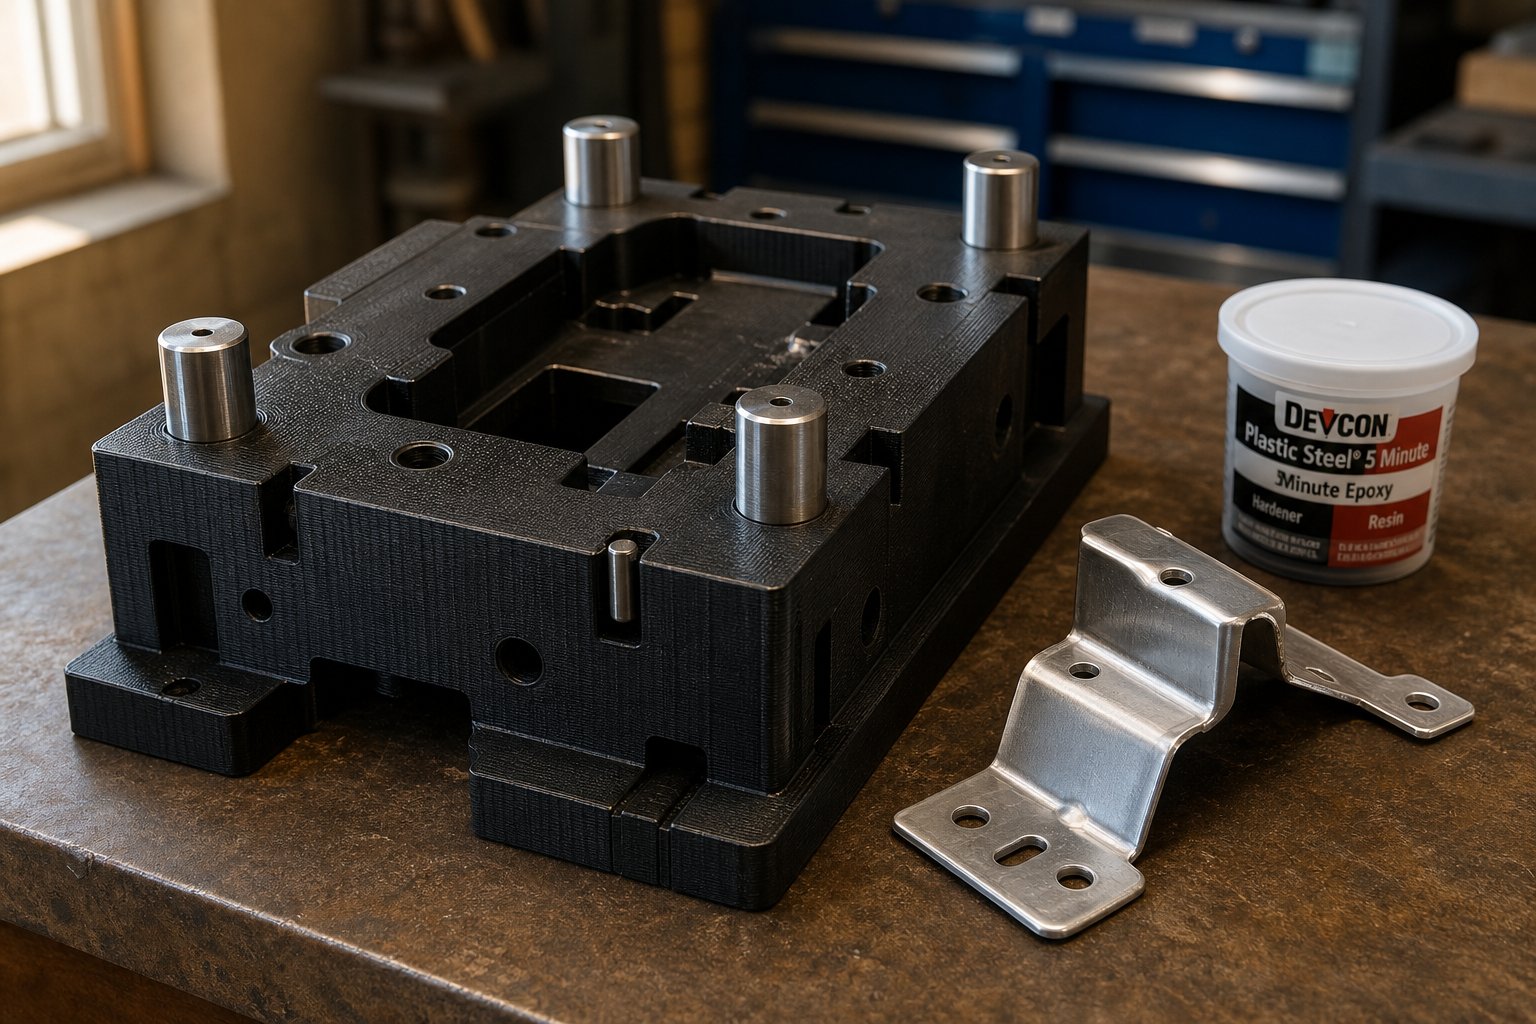
Podejścia hybrydowe i strategie szybkiej walidacji
Matryce z czystego polimeru mają sufit. Matryce z czystej stali obrobionej maszynowo mają cenę minimalną. Pomiędzy tymi dwoma skrajnościami znajduje się gama hybrydowych narzędzi do prototypowania blach, które czerpią z obu światów, - wykorzystując drukowaną geometrię jako podstawę, a jednocześnie dodając konwencjonalne materiały dokładnie tam, gdzie są potrzebne, aby wytrzymać większe obciążenia, wydłużyć żywotność lub poprawić jakość powierzchni.
To nie są egzotyczne techniki. Są to praktyczne ulepszenia, które zespoły stosują stopniowo, w miarę jak wymagania dotyczące formowania przekraczają możliwości, jakie może zapewnić samodzielna drukowana matryca.
Wzmacniające matryce drukowane metalowymi wstawkami
Najczęstszym punktem awarii matrycy drukowanej jest krawędź formująca -, czyli mały promień, w którym blacha zagina się wokół narzędzia. Ta skoncentrowana strefa kontaktu charakteryzuje się maksymalnym naprężeniem ściskającym i zużywa się najszybciej. Wzmocnienie matryc drukowanych w 3D metalowymi wkładkami w tych krytycznych strefach radykalnie wydłuża żywotność narzędzia bez konieczności odbudowy całej matrycy ze stali.
Podejście jest proste: zaprojektuj korpus matrycy z wgłębionymi kieszeniami w-obszarach najbardziej narażonych na zużycie, a następnie wciśnij-pasowane lub wklej kołki, kołki lub wkładki z hartowanej stali w te kieszenie. Drukowany korpus obsługuje geometrię i wyrównanie objętościowe, podczas gdy metalowa wkładka obsługuje rzeczywisty kontakt formujący. Matryca, która może przetrwać 100 cykli, podobnie jak czysty nylon, może osiągnąć 1,000+ cykli ze stalowymi-ostrzami wkładek.
Typowe strategie wstawiania obejmują:
- Hartowane kołki ustalające przy promieniach zgięcia w miejscu owijania blachy wokół krawędzi matrycy
- Płasko szlifowane płyty stalowe połączone z powierzchnią formującą w celu równomiernego rozkładu obciążenia
- Gwintowane wkładki osadzone podczas drukowania (przy użyciu technik pauzy-i-wstawiania) do mocowania i wyrównywania
Strategie wspierające wydłużające żywotność matrycy
Kiedy geometria matrycy jest złożona, ale wymagania strukturalne przekraczają wytrzymałość stałego-plastiku wypełniającego, pokrycie drukowanej skorupy sztywnym wypełniaczem przekształca delikatne narzędzie w solidne. Szczególnie skuteczne są drukowane w 3D korpusy matryc na podłożu epoksydowym. - Drukujesz matrycę o cienkich-ściankach z dokładnymi powierzchniami formującymi, a następnie wypełniasz wewnętrzną wnękę żywicą epoksydową lub uretanem strukturalnym wypełnionym{{5}aluminium.
Badania dothybrydowe szybkie oprzyrządowanie z różnymi materiałami podłożaodkryli, że podłoże aluminiowe zapewniało najlepszą równowagę pomiędzy kosztami, dokładnością wymiarową i wydajnością procesu -, zwiększając wydajność o 68% w porównaniu z narzędziami bez podłoża, przy jednoczesnym utrzymaniu współczynnika transkrypcji powyżej 93%.
Oto postęp strategii wzmacniania hybrydowego, uporządkowany od najprostszych do najbardziej zaawansowanych:
- Powierzchnie tworzące warstwę piaskową i powłokową- Wypełnij linie warstw cienką warstwą żywicy epoksydowej i wygładź ją piaskiem. Zwiększa trwałość powierzchni przy zerowych zmianach strukturalnych w korpusie matrycy.
- Wciśnij-metalowe wkładki na krawędziach zużycia- Stalowe kołki lub kołki uziemiające przy promieniu zgięcia. Wydłuża żywotność krawędzi 5-10 razy przy minimalnej złożoności projektu.
- Żywica epoksydowa-wypełnij wnętrze matrycy- Wydrukuj pustą skorupę o dokładnej geometrii zewnętrznej, a następnie wlej do środka żywicę epoksydową wypełnioną-aluminium. Żywica epoksydowa zapewnia wsparcie ściskające, podczas gdy drukowana powłoka zachowuje dokładność wymiarową.
- Przyklej wydrukowaną matrycę do obrobionej metalowej płyty nośnej- Użyj drukowanego komponentu jako precyzyjnej powierzchni formującej, przykręconej lub przyklejonej do stalowej lub aluminiowej płyty, która pochłania masową siłę docisku. To oddziela problem geometrii (rozwiązywany przez druk) od problemu strukturalnego (rozwiązywanego przez metal).
- Używaj drukowanych matryc jako wzorów do odlewania narzędzi uretanowych lub epoksydowych- Wydrukuj dokładną geometrię wzorcową, a następnie odlej-produkcyjne matryce z uretanu lub kompozytu epoksydowego z tego wzorca. Jeden wydrukowany wzór generuje wiele matryc odlewniczych, z których każda trwa setki cykli. Takie podejście ma sens, gdy potrzebujesz kilku identycznych zestawów matryc lub gdy sam drukowany materiał nie jest w stanie wytrzymać środowiska formowania.
Każdy krok zwiększa koszty i czas, ale także zwielokrotnia możliwości kości. Kluczową spostrzeżeniem jest to, że nie musisz wybierać między drukiem a konwencjonalnym -, łączysz je w interfejsie, w którym każda technologia sprawdza się najlepiej.
Sprawdzanie części przed inwestycją w pełne oprzyrządowanie
Hybrydowe matryce rozwiązują problem trwałości narzędzi. Istnieje jednak szersze pytanie dotyczące weryfikacji, na które same drukowane matryce nie są w stanie odpowiedzieć: czy wytłoczona część rzeczywiście sprawdzi się w ostatecznym zastosowaniu? Uformowany prototyp wykonany z drukowanej matrycy potwierdza geometrię i podstawowe dopasowanie, może jednak nie odzwierciedlać zachowania materiału, charakterystyki sprężyny-lub jakości powierzchni-wytłoczonej części produkcyjnej.
W tym przypadku przepływ prac rozwojowych czerpie korzyści z sprawdzania wytłoczonych części przed oprzyrządowaniem produkcyjnym za pomocą ścieżki uzupełniającej. Zamiast od razu przechodzić od drukowanych-prototypów matrycowych do utwardzanych matryc produkcyjnych za 10 dolarów000+, doświadczone zespoły rozpoczynają etap szybkiego prototypowania, w ramach którego powstają rzeczywiste części metalowe - za pomocą obróbki CNC lub profesjonalnej produkcji blachy -, aby potwierdzić możliwości produkcyjne i wydajność funkcjonalną.
Logika jest słuszna: wydrukowana matryca udowodniła, że geometria działa. Próbka metalu-prototypowana lub wytworzona na maszynie CNC potwierdza, że dana część działa w rzeczywistych warunkach, przy-reprezentatywnych dla produkcji właściwościach materiału i wykończeniu powierzchni. Ta-etapowa weryfikacja pozwala wykryć problemy DFM (kąty pochylenia, minimalne promienie, naddatki-odbicia sprężyny), zanim zainwestujesz kapitał w oprzyrządowanie produkcyjne.
Zespoły korzystające z usług takich jakSzybkie prototypowanie YICHENwypełnić tę lukę, łącząc obróbkę CNC i wytwarzanie blach w celu wytworzenia funkcjonalnych próbek metalu z wczesnym sprzężeniem zwrotnym DFM. Rezultatem jest zatwierdzony projekt części - potwierdzony zarówno geometrycznie (za pomocą drukowanych matryc), jak i funkcjonalnie (za pomocą prototypowych części metalowych) - przed wycięciem jakiejkolwiek matrycy produkcyjnej. Ta-dwuetapowa weryfikacja zwykle pozwala zaoszczędzić znacznie więcej na unikaniu rewizji narzędzi, niż kosztuje usługi prototypowania.
Strategie hybrydowe rozszerzają fizyczne możliwości drukowanych matryc. Jednak każde podejście ma granicę - punkt, w którym zmęczenie materiału, wymagania dotyczące siły lub wymagania objętościowe wykraczają poza to, co może niezawodnie wytrzymać dowolna kombinacja oprzyrządowania drukowanego i wzmocnionego.
Ograniczenia i kiedy wyjść poza drukowane wykrojniki
Każda metoda oprzyrządowania ma obwiednię awarii. Wykrojniki z nadrukiem nie są wyjątkiem i udawanie, że jest inaczej, podważałoby wszystko, co ustalono w tym przewodniku. Tryby i ograniczenia dotyczące uszkodzeń matryc drukowanych w 3D są rzeczywiste, przewidywalne i - jeśli zostaną zignorowane, - kosztowne. Dokładna wiedza na temat tego, gdzie te narzędzia się psują, pozwala na ich bezpieczne użycie w ramach ich możliwości i przejście na trudniejsze narzędzia we właściwym momencie, a nie za późno.
Kiedy drukowane matryce zawodzą
Porażka nie zawsze wygląda jak dramatyczne pęknięcie w połowie-udaru. Częściej następuje stopniowa degradacja, w wyniku której powstają coraz bardziej niedokładne części, aż matryca stanie się bezużyteczna. Oto konkretne scenariusze, w których oprzyrządowanie drukowane osiąga swój limit:
- Przekroczony pułap tonażowy:Matryce polimerowe nie są w stanie ani razu wytrzymać sił przekraczających ich granicę plastyczności na ściskanie pomnożoną przez powierzchnię styku. Pojedyncze zdarzenie przeciążenia powoduje natychmiastowe kruche pęknięcie w sztywnych żywicach lub trwałe zmiażdżenie w tworzywach termoplastycznych. Nie ma możliwości odzyskania - matryca jest złomem.
- Drukowane zmęczenie matrycy i pełzanie pod obciążeniem:Nawet przy siłach znacznie niższych od limitu-pojedynczego skoku powtarzająca się jazda na rowerze powoduje skumulowane uszkodzenia.Odkształcenia pełzające w polimerach drukowanych w 3Dwystępuje, gdy łańcuchy molekularne ślizgają się obok siebie pod wpływem długotrwałego lub powtarzającego się naprężenia, co powoduje trwałą zmianę wymiarów w czasie. Tworzywa sztuczne FDM są szczególnie podatne, ponieważ ich niższa temperatura topnienia oznacza, że ciepło otoczenia przyspiesza ten ruch molekularny. Matryca, która mierzy idealnie w pierwszym cyklu, może być nadwymiarowa o 0,1-0,3 mm w cyklu 200.
- Czułość temperaturowa:Temperatury w warsztacie powyżej 30-35 stopni C zauważalnie zmiękczają PLA i standardowe żywice. Ciepło generowane przez tarcie-podczas szybkiej jazdy na rowerze pogłębia problem. Matryca, która działa dobrze w klimatyzowanym laboratorium, może zawieść w letnim garażu lub hali produkcyjnej bez klimatyzacji.
- Granice złożoności geometrycznej:Głębokie tłoczenie, złożone krzywe o małych promieniach i progresywne operacje matrycy wprowadzają-kierunkowe stany naprężeń, z którymi drukowane materiały słabo sobie radzą. Obciążenia rozciągające na połączeniach warstw w matrycach FDM lub koncentracja naprężeń w cienkich elementach w matrycach żywicznych tworzą nieprzewidywalne punkty awarii, których nie kompensuje żadna ilość wypełnienia.
- Degradacja powierzchni:Formujący kontakt stopniowo ściera i poleruje powierzchnię matrycy, zmieniając wymiary luzu i przeniesienie tekstury powierzchni. Miękkie materiały, takie jak nylon, zużywają się szybciej niż sztywne żywice, ale zawodzą z większym wdziękiem. - kompromisem jest wolniejsza degradacja w porównaniu z nagłym pękaniem.
- Dryf wymiarowy bez ostrzeżenia:W przeciwieństwie do matryc stalowych, które odkształcają się w widoczny sposób przed awarią, matryce polimerowe mogą pełzać wymiarowo, a mimo to wyglądają nienaruszone. Problem nie zostanie dostrzeżony, dopóki uformowane części nie przejdą kontroli. Pełzanie polimerów występuje nawet w temperaturze pokojowej ze względu na ich lepkosprężysty charakter, gdzie długotrwałe obciążenie powoduje rozciąganie łańcuchów i trwałą zmianę ich układu.
Próg objętościowy dla narzędzi do tłoczenia drukowanych w 3D zazwyczaj mieści się w przedziale od 200 do 500 części w przypadku-dobrze zaprojektowanych matryc termoplastycznych i od 50 do 150 części w przypadku matryc żywicznych przy umiarkowanym obciążeniu. Nie są to sztywne granice, - które przesuwają się w zależności od wyboru materiału, intensywności formowania i warunków środowiskowych. Reprezentują jednak strefę, w której skumulowane zużycie, pełzanie i dryft wymiarowy sprawiają, że każda kolejna część jest mniej niezawodna niż poprzednia.
Progi wolumenowe i przejście na oprzyrządowanie produkcyjne
Wiedza o tym, kiedy przejść z matryc drukowanych na matryce maszynowe, nie jest pojedynczym punktem decyzji. Jest to postęp zgodny z naturalnym biegiem rozwoju produktu:
- Wykrojniki drukowane do sprawdzania geometrii (1-50 części):Upewnij się, że kąty zgięcia, głębokość formy i ogólny kształt działają zgodnie z projektem. Zaakceptuj niedoskonałości powierzchni i różnice wymiarowe jako cenę prędkości.
- Szybkie-prototypowane części metalowe do testów funkcjonalnych (5–20 części):Po sprawdzeniu geometrii poprzez-formowanie matrycowe, wyprodukuj rzeczywiste części metalowe za pomocą obróbki CNC lub profesjonalnej produkcji, aby potwierdzić zachowanie materiału, sprężystość-i wydajność w rzeczywistych warunkach pracy. Usługi takie jakSzybkie prototypowanie YICHENwypełnij tę lukę, dostarczając-prototypowane i wytwarzane na maszynach CNC części metalowe, które potwierdzają wykonalność, - wychwytując problemy DFM przed inwestycją w hartowane narzędzia.
- Oprzyrządowanie produkcyjne na dużą skalę (500+ części):Po sprawdzeniu geometrii i potwierdzeniu możliwości produkcyjnych zainwestuj w matryce stalowe-obrabiane CNC, mając pewność, że nie będzie czekał Cię żaden kosztowny cykl rewizji.
To etapowe podejście minimalizuje całkowite ryzyko projektu. Drukowane matryce pochłaniają niestabilność projektu na wczesnym etapie rozwoju. Szybkie-prototypowanie części metalowych potwierdza, że ostateczny projekt jest rzeczywiście możliwy do wyprodukowania na dużą skalę. Matryce produkcyjne są wycinane tylko raz, w przypadku zamrożonego projektu.
Zanim zdecydujesz się na jakiekolwiek podejście, przejrzyj poniższą listę kontrolną oceny dla konkretnego zastosowania:
- Czy siła formowania jest mniejsza-od jednej trzeciej wytrzymałości materiału matrycy na ściskanie? Jeśli nie, drukowane oprzyrządowanie jest zbyt małe.
- Potrzebujesz więcej niż 500 identycznych części? Jeśli tak, ekonomia faworyzuje matryce obrabiane maszynowo, niezależnie od możliwości matryc drukowanych.
- Czy formowana część wymaga jakości wykończenia powierzchni poniżej Ra 1,6? Drukowane wykrojniki bez rozbudowanego wykończenia tego nie zapewnią.
- Czy matryca będzie działać w temperaturach powyżej 35 stopni C? Uwzględnij zmiękczanie materiału i przyspieszone pełzanie.
- Czy geometria obejmuje głębokie tłoczenia lub formy złożone z naprężeniami rozciągającymi na powierzchni matrycy? Spychają one drukowane materiały na nieprzewidywalny obszar awarii.
- Czy tolerujesz różnice wymiarowe od +/- 0.2 do 0,5 mm w trakcie serii produkcyjnej? Jeśli wymagana jest bardziej ścisła konsystencja, rozwiązaniem są narzędzia stalowe.
Wykrojniki drukowane w 3D nie zastępują konwencjonalnych narzędzi. Są narzędziem przyspieszającym-etap rozwoju, który pozwala zamienić tygodnie czasu realizacji i tysiące dolarów na godziny i drobne drobne - w ramach określonych możliwości. Używaj ich tam, gdzie się sprawdzają, przechodź, gdy nie, a uzyskasz dostęp do narzędzi produkcyjnych szybciej, taniej i przy mniejszej liczbie niespodzianek niż zespoły, które całkowicie pomijają etapy walidacji.
Często zadawane pytania dotyczące tłoczników drukowanych w 3D
1. Ile części może wyprodukować wykrojnik drukowany w 3D, zanim ulegnie awarii?
Żywotność matrycy zależy w dużej mierze od materiału drukarskiego i intensywności formowania. Dobrze-zaprojektowane matryce nylonowe lub poliwęglanowe wykonujące proste zagięcia cienkiego aluminium zazwyczaj wytrzymują od 200 do 500 cykli. Sztywne matryce żywiczne przy umiarkowanym obciążeniu wytrzymują około 50 do 150 części. Matryce PLA często ulegają degradacji w ciągu-jednocyfrowego użycia. Podejścia hybrydowe, takie jak dodanie stalowych wkładek przy promieniach zgięcia lub-wypełnianie wnętrza matrycy żywicą epoksydową, mogą wydłużyć żywotność do 1000+ cykli poprzez wzmocnienie stref styku-o wysokim zużyciu, przy jednoczesnym zachowaniu geometrii drukowanego korpusu.
2. Jakie metale można stemplować za pomocą wykrojników drukowanych w 3D?
Miękkie, ciągliwe metale w stanie wyżarzonym najlepiej sprawdzają się w przypadku matryc polimerowych. Idealnymi kandydatami są wyżarzane stopy aluminium (1100, 3003, 5052, 6061-O), a następnie wyżarzany mosiądz, całkowicie miękka miedź i cienka-stal miękka. Górną granicę stanowi zazwyczaj stal nierdzewna, ograniczona do bardzo cienkiego półproduktu (poniżej 0,6 mm) z-materiałami matrycowymi o wysokiej wytrzymałości, takimi jak nylon z włókna węglowego-. Przy zamawianiu blachy do formowania metodą druku matrycowego należy zawsze podawać blachę o stanie wyżarzonym lub całkowicie miękkim, ponieważ twardszy stan może podwoić wymaganą siłę zginania.
3. Czy wykrojniki drukowane 3D są tańsze niż oprzyrządowanie CNC?
W przypadku prototypowania i ilości poniżej 500 części drukowane matryce kosztują znacznie mniej. Pojedyncza matryca nylonowa kosztuje od 15 do 50 dolarów w porównaniu z 1500 do 10 000 dolarów w przypadku stali-obrabianej CNC. Przewaga kosztowa rośnie z każdą iteracją projektu, ponieważ ponowne wydrukowanie poprawionej matrycy wiąże się z dodatkowymi kosztami w porównaniu-z ponowną obróbką. Jednak ekonomia odwraca się powyżej 500 do 1000 części, ponieważ obrobione maszynowo matryce stalowe wytrzymują 50 000 do 500000+ cykli, co powoduje, że koszt oprzyrządowania na-części wynosi poniżej 0,10 USD. Zespoły takie jak firma YICHEN zajmująca się usługą szybkiego prototypowania pomagają wypełnić tę lukę, weryfikując wykonalność części na podstawie-prototypowanych próbek metalu CNC, zanim zajmą się kosztownymi matrycami produkcyjnymi.
4. Jaki jest najlepszy materiał do druku 3D na wykrojniki?
Nylon wzmocniony-włóknem węglowym- zapewnia najwyższą ogólną wydajność w większości zastosowań w matrycach. Łączy w sobie wytrzymałość na ściskanie około 100 do 130 MPa z doskonałą stabilnością wymiarową, niską rozszerzalnością cieplną i odpornością na pełzanie pod powtarzającymi się obciążeniami. W przypadku budżetowych prototypów standardowy nylon (PA6 lub PA12) zapewnia dobrą równowagę pomiędzy wytrzymałością i kosztami. Sztywne żywice konstrukcyjne z drukarek SLA zapewniają doskonałe wykończenie powierzchni i izotropię, ale nagle i bez ostrzeżenia ulegają awarii w przypadku przeciążenia. Wybór materiału powinien odpowiadać konkretnej sile formowania, liczbie cykli i wymaganiom dotyczącym jakości powierzchni.
5. Jak obliczyć, czy matryca wydrukowana w 3D poradzi sobie z określoną operacją formowania?
Oblicz wymaganą siłę formowania, korzystając ze wzoru na tonaż-zginania w powietrzu, który uwzględnia kwadrat grubości blachy, długość gięcia,-szerokość otworu matrycy i mnożnik materiału oparty na wytrzymałości stopu na rozciąganie. Następnie porównaj tę siłę z wytrzymałością na ściskanie matrycy (granica plastyczności pomnożona przez powierzchnię styku). Zastosuj minimalny współczynnik bezpieczeństwa 3x dla tworzyw termoplastycznych i 4x dla sztywnych żywic, ponieważ matryce polimerowe pękają nagle i bez ostrzeżenia, w przeciwieństwie do matryc stalowych, które odkształcają się stopniowo. Jeśli współczynnik bezpieczeństwa spadnie poniżej progu, zwiększ powierzchnię styku matrycy, zmień materiał na mocniejszy lub zmniejsz grubość blachy.


